 EN

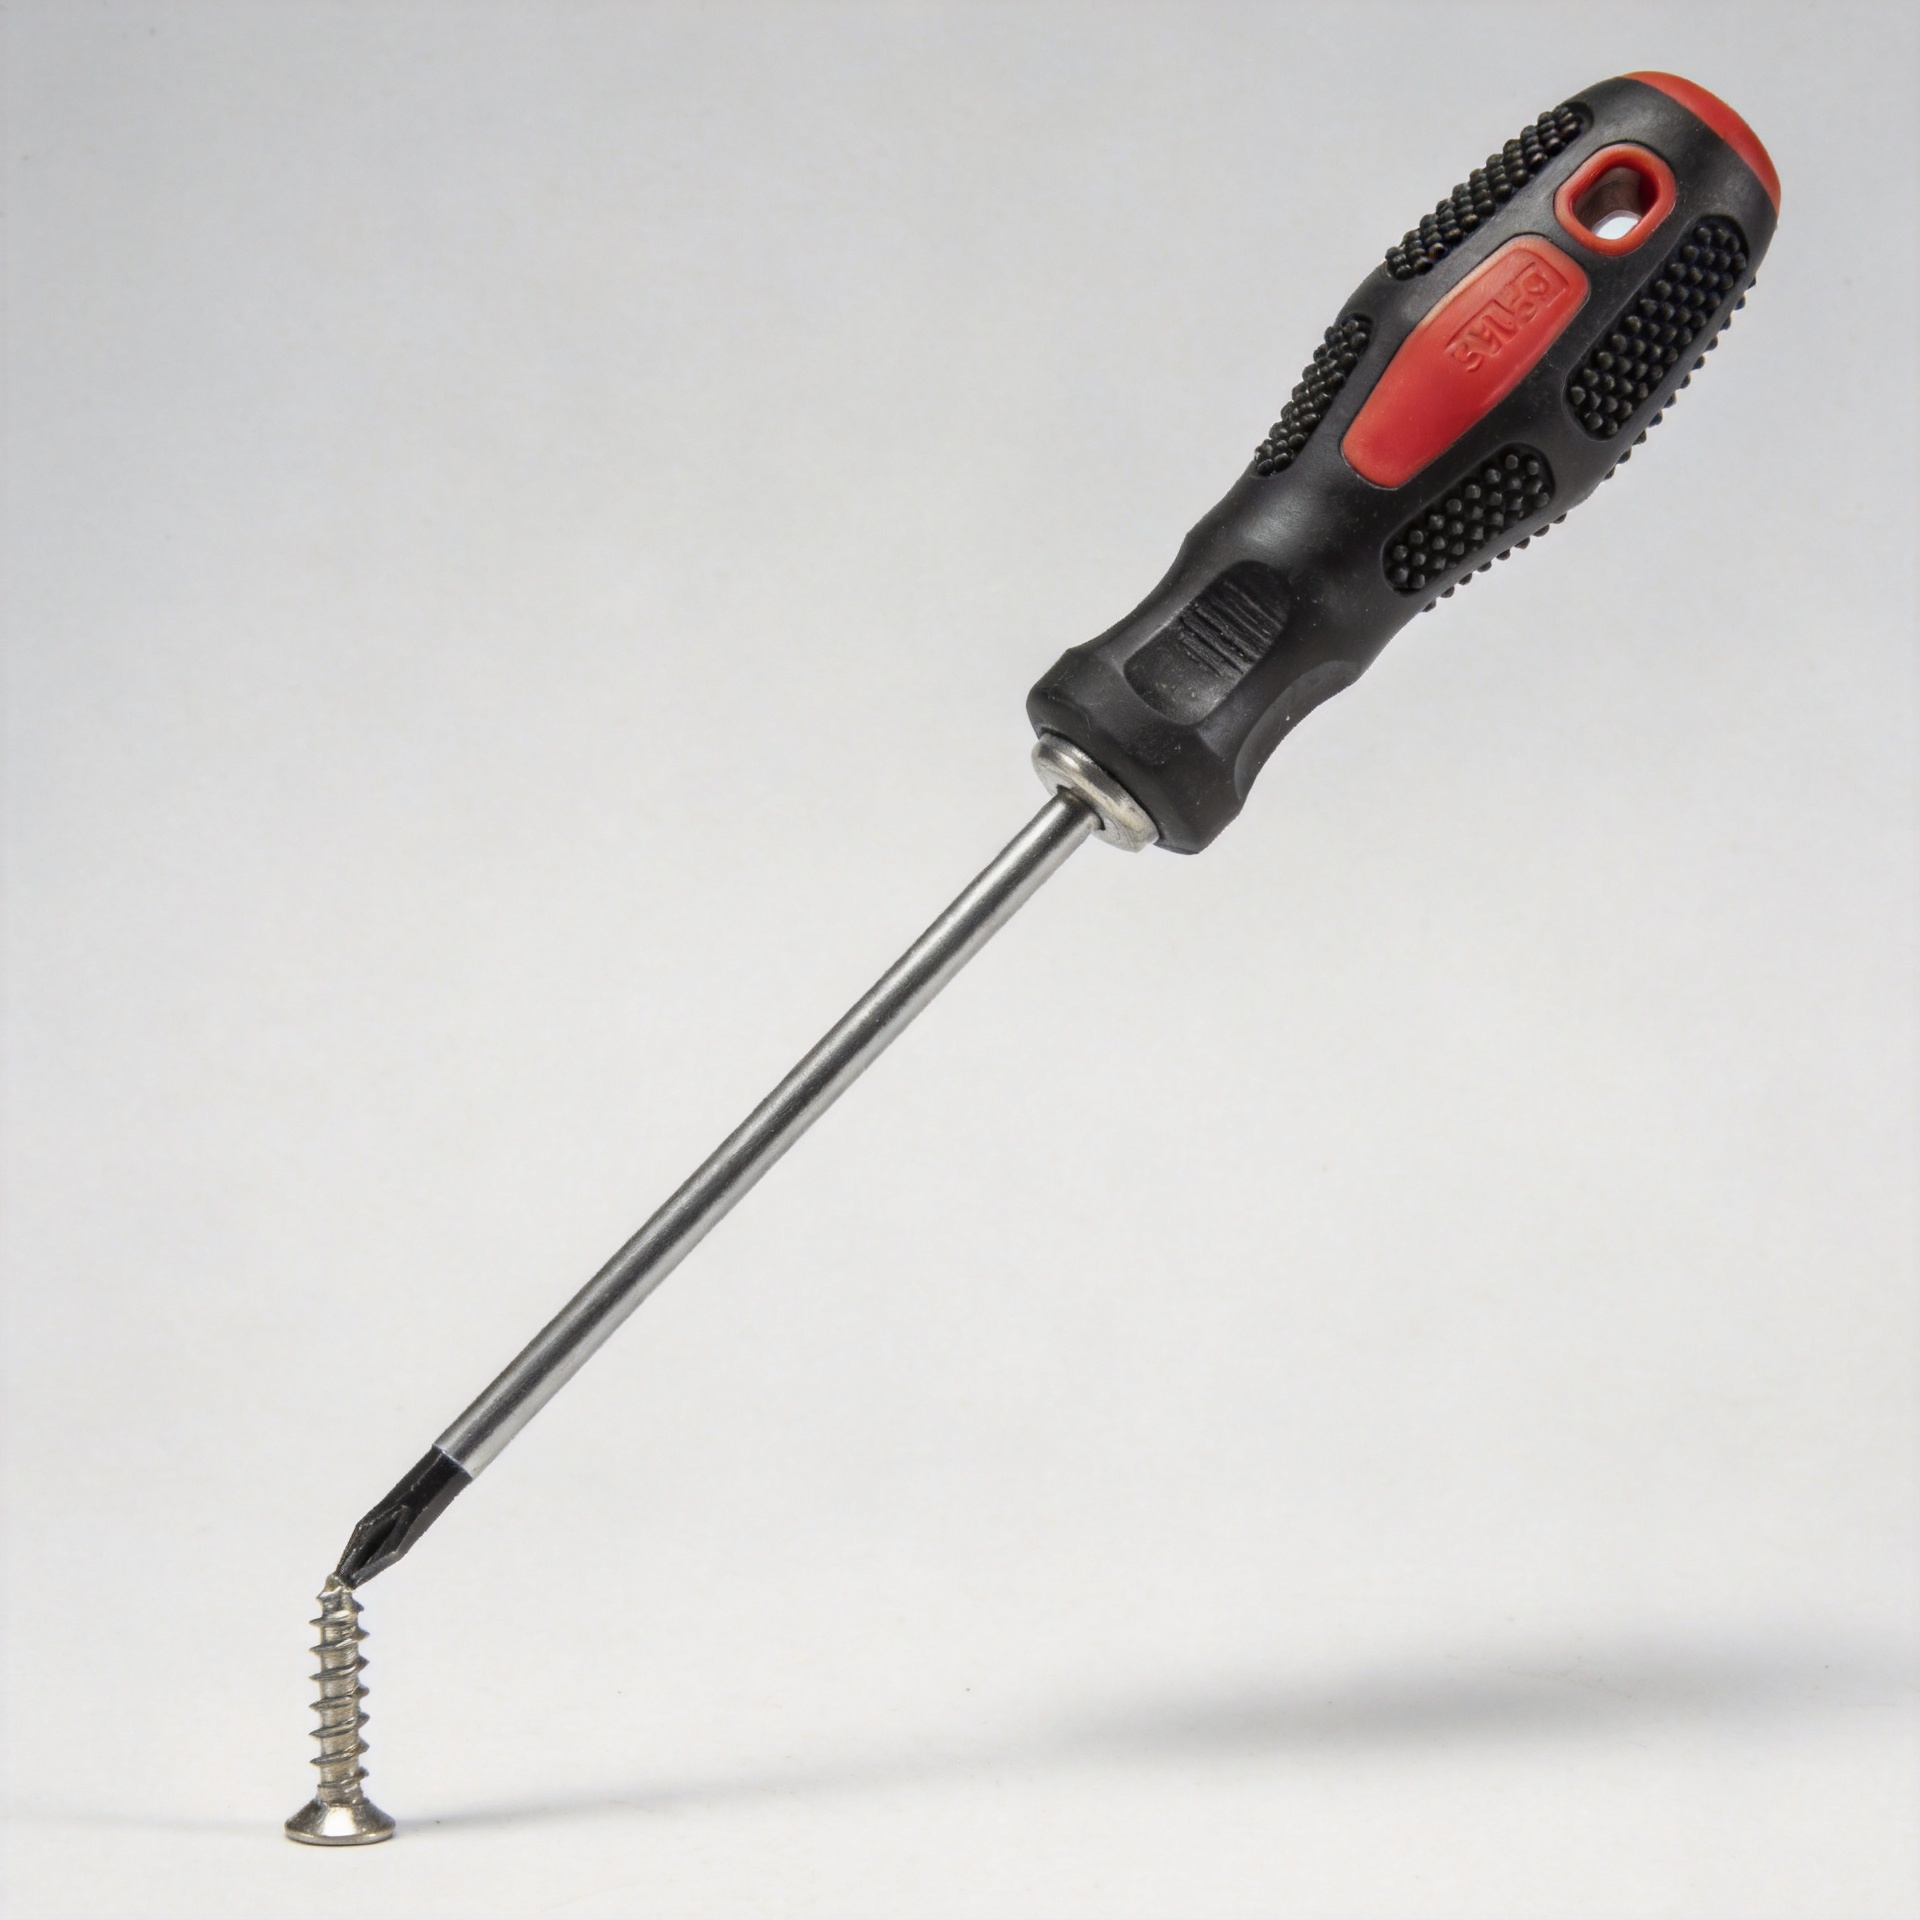
Cara Mengatasi Kelengkungan Sekrup dalam Operasi Pengencangan Jarak Jauh
Sebuah sekrup yang melengkung selama pemasangan dalam, tersembunyi, atau terhalang jarang merupakan masalah material semata. Dalam operasi pengencangan berjangkauan panjang, sekrup, mata bor, ekstensi, benda kerja, dan operator membentuk satu jalur beban. Jika jalur tersebut tidak berdekatan dengan sumbu sekrup, bahkan pengencang yang utuh pun dapat mengalami beban samping sebelum ulirnya memiliki keterkaitan yang cukup untuk menstabilkannya. Kelengkungan yang terlihat adalah gejala akhir; respons yang efektif adalah menemukan di mana ketidaksesuaian pertama kali muncul—baik dalam hal keselarasan, hambatan, maupun kendali penggerak.
Dari sudut pandang insinyur pemilih pengencang, mulailah dengan aplikasi, bukan dengan sekrup yang tampak lebih kuat. Catat tumpukan sambungan, sudut akses, substrat, kedalaman duduk yang dibutuhkan, jenis penggerak, serta titik dalam siklus ketika kelengkungan mulai terjadi. Pendekatan ini berlaku baik untuk penggunaan sekrup mesin pada komponen berulir, sekrup kayu pada rakitan kayu dalam, sekrup self-tapping pada lembaran bentuk, maupun sekrup heksagonal di mana akses soket terbatas.
Mengapa Sekrup Melengkung Saat Pemasangan dengan Jangkauan Panjang
Sekrup panjang berperilaku lebih mirip kolom ramping saat dipasang. Sebelum kepala sekrup duduk sempurna dan ulirnya memperoleh cengkeraman stabil, gaya lateral dapat menciptakan momen lentur sepanjang bagian sekrup yang terpapar. Semakin jauh alat penggerak dari permukaan benda kerja, semakin besar kemungkinan kesalahan sudut kecil berubah menjadi beban lateral nyata di kepala sekrup.
Empat kondisi ini sering muncul bersamaan:
- Keterpasangan di luar sumbu: Ujung bit memasuki alur pada sudut miring karena ekstensi bergoyang, perlengkapan menghalangi akses, atau operator tidak dapat melihat sambungan dengan jelas.
- Hambatan awal tinggi: Lubang pilot terlalu kecil atau berlokasi tidak tepat, ulir pasangan rusak, kotoran, penumpukan lapisan pelindung, atau variasi material meningkatkan torsi pemasangan sebelum sekrup mendapat dukungan struktural.
- Pegangan bit tidak memadai: Bit aus, kedalaman keterpasangan dangkal, atau ketidakcocokan profil drive memungkinkan alat penggerak memberikan dorongan lateral ke kepala sekrup.
- Energi pemasangan tak terkendali: Kecepatan tinggi atau pengaturan kopling yang agresif dapat membebani sekrup lebih cepat daripada kemampuan operator mengoreksi keselarasan.
Insting pertama sering kali adalah meningkatkan diameter atau kekerasan sekrup. Pendekatan ini memang dapat membantu jika terbukti ada kekurangan kekuatan, tetapi tidak memperbaiki lintasan alat yang miring. Hal ini juga berpotensi meningkatkan torsi pemasangan dan memindahkan masalah yang sama ke alat penggerak, rongga kepala sekrup, atau bahan penerima.
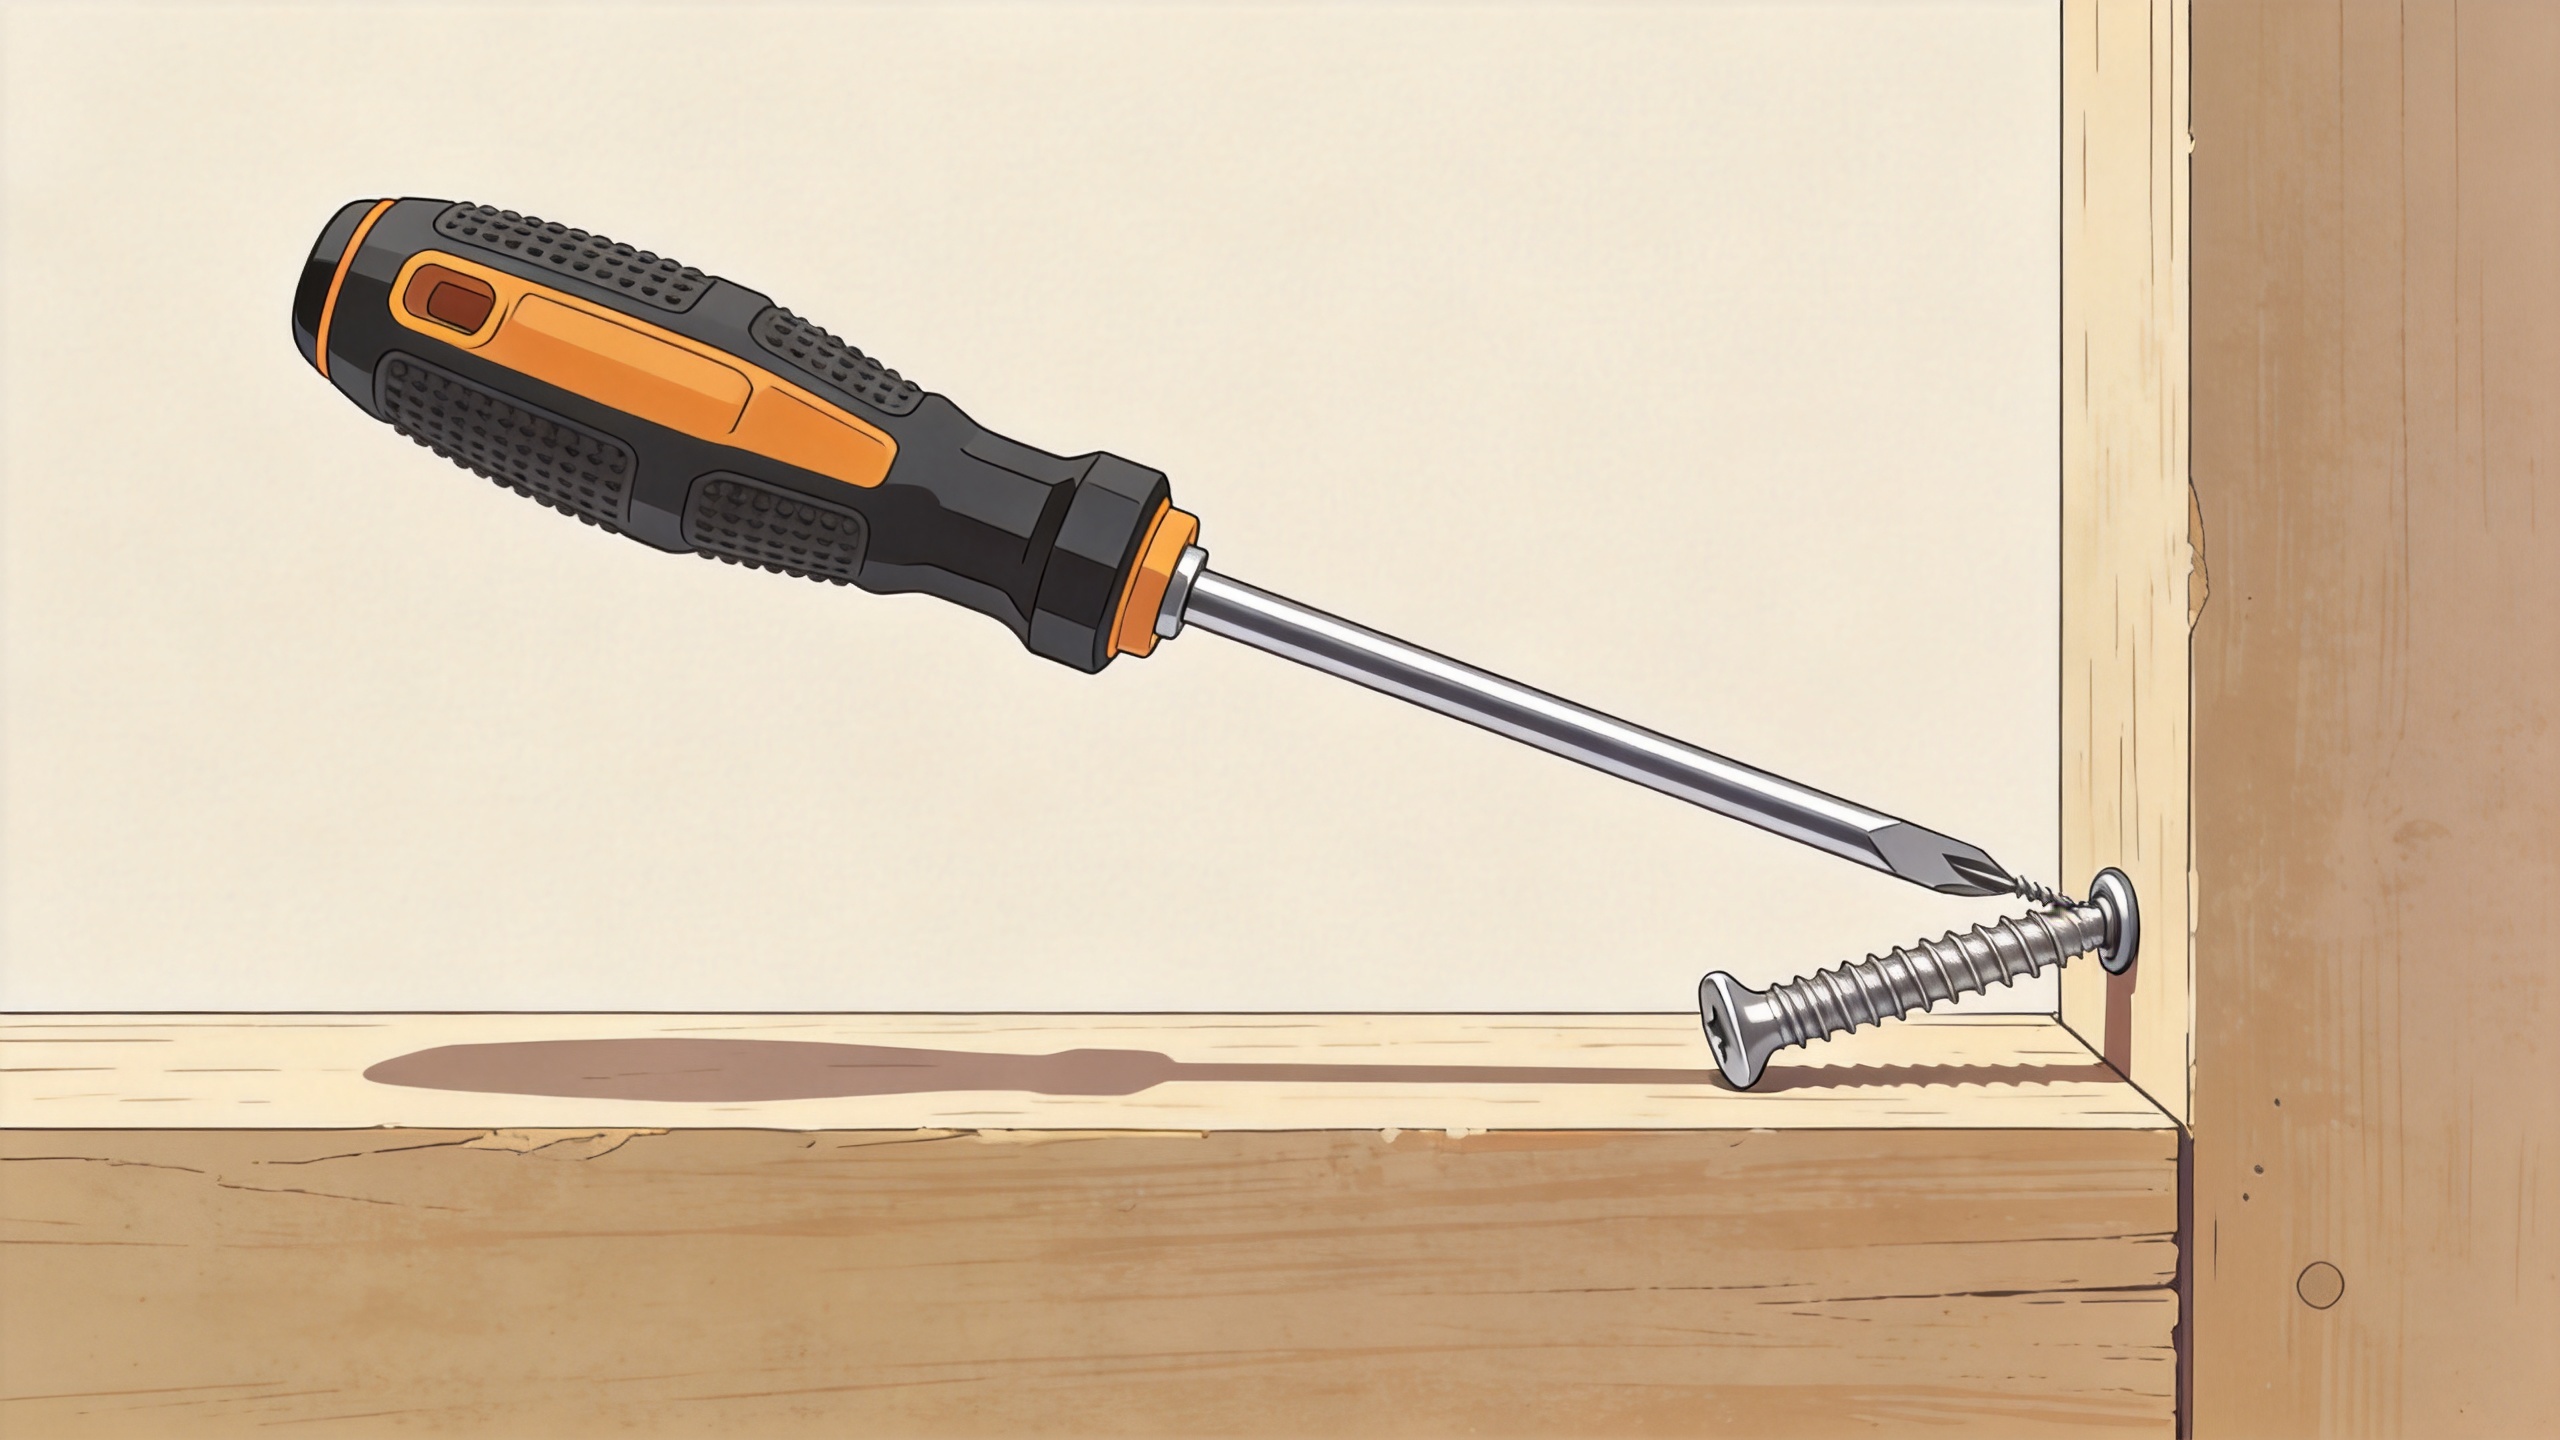
Diagnosis Kelengkungan Sebelum Mengganti Sekrup
Kumpulkan sampel kecil sekrup yang gagal dan sekrup yang berhasil terpasang dari operasi yang sama. Tandai arah kelengkungan masing-masing relatif terhadap alat dan bukaan akses. Jika kelengkungan secara konsisten mengarah ke satu arah, periksa ekstensi, panduan, jarak bebas fixture, serta pendekatan operator dari sisi tersebut. Jika arah kelengkungan acak, hal ini lebih sering menunjukkan kondisi awal yang tidak konsisten, mata bor rusak, persiapan pilot yang bervariasi, atau campuran komponen hardware.
Selanjutnya, tentukan ketika sekrup membengkok. Pembengkokan di dekat ujung biasanya menunjukkan masalah saat memasuki lubang atau membentuk ulir pertama. Pembengkokan di dekat bagian tengah mungkin menunjukkan bahwa batang sekrup yang terpapar didorong secara tidak sejajar sumbu. Pembengkokan di dekat kepala setelah sebagian terpasang mungkin menunjukkan bahwa alat pengencang slip atau kepala sekrup bersentuhan dengan tepi bukaan akses. Pemeriksaan waktu sederhana ini mempersempit tindakan korektif tanpa menganggap setiap sekrup sebagai cacat material.
Siapkan sambungan untuk pemasangan sekrup lurus
Verifikasi fitur penerima
Untuk aplikasi sekrup kayu, gunakan strategi lubang pilot yang sesuai dengan jenis kayu, kondisi kelembapan, geometri sekrup, dan kinerja daya cengkeram yang dibutuhkan. Prinsip awal umum adalah mengaitkan lubang pilot dengan diameter inti sekrup, bukan diameter luar penuh ulirnya, lalu memverifikasi ukuran tersebut melalui uji terkendali. Lubang juga harus tegak lurus terhadap sumbu sekrup yang direncanakan. Lubang berukuran tepat yang dibor pada sudut salah tetap menciptakan beban samping.
Untuk sekrup mesin, periksa ulir yang telah dibuat (tapped thread) dengan gambar teknik dan standar ulir yang berlaku. Perhatikan adanya cross-threading, kerusakan pada ulir awal (lead threads), burr, cat, serpihan logam, atau lubang yang berada di posisi tidak tepat. Untuk sekrup self-tapping, pastikan ketebalan lembaran logam, kondisi lubang pra-bentuk (preformed hole), serta bentuk ujung (point style) saling kompatibel. Jangan memaksakan sekrup masuk ke fitur yang tersumbat atau tidak pasti hanya karena beberapa bagian pertama tampak dapat diterima.
Kurangi gaya lateral pada alat pengencang (driver)
Gunakan mata obeng (bit) yang sepenuhnya sesuai dengan alur (recess) dan ganti mata obeng yang menunjukkan tepi membulat, daya cengkeram berkurang, atau aus secara kasat mata. Jika jarak jangkau (reach) panjang, periksa batang sambung (extension) dan adaptor untuk ketidaksejajaran (runout) serta gerak bebas (play). Batang sambung kaku memang mampu mentransmisikan torsi dengan baik, tetapi tetap dapat menggeser posisi sekrup jika tidak didukung dekat dengan permukaan benda kerja. Selubung penuntun (guide sleeve), nosel (nosepiece), bushing pada fixture, atau panduan akses khusus (custom access guide) dapat menjaga sumbu alat pengencang tetap sejajar dengan sumbu sekrup selama putaran awal—saat sekrup paling rentan terhadap kesalahan.
Jika sekrup berkepala heksagonal dipasang melalui bukaan terbatas, pastikan soket atau kunci memiliki ruang bebas di sekitar kepala sekrup. Kontak antara alat dan struktur di sekitarnya dapat mengakibatkan kemiringan alat saat torsi meningkat. Solusi perbaikannya bisa berupa perubahan akses, penggunaan alat dengan panjang berbeda, atau penyesuaian urutan perakitan—bukan hanya penggantian sekrup saja.
Kendalikan Urutan Pemasangan
Pemasangan sekrup jarak jauh memperoleh manfaat ketika proses awal penguliran dipisahkan dari proses duduk akhir. Mulailah memasang sekrup pada kecepatan rendah dengan tekanan aksial ringan, lalu pastikan sekrup telah melakukan beberapa putaran stabil. Tingkatkan kecepatan hanya jika alat tetap berada di posisi tengah dan perilaku torsi sesuai harapan. Gunakan alat pengatur torsi atau pengaturan kopling yang sesuai dengan spesifikasi sambungan, serta verifikasi pengaturan tersebut dengan aksesori ekstensi yang benar-benar terpasang.
- Posisikan alat tegak lurus terhadap sambungan dan dukung ekstensi jika akses memungkinkan.
- Pastikan mata obeng terpasang sepenuhnya sebelum menerapkan gaya pemutar.
- Mulai memasukkan sekrup secara perlahan dan perhatikan apakah terjadi penyimpangan, getaran, atau peningkatan hambatan.
- Hentikan segera jika sekrup mulai miring; lepaskan kembali dan periksa fitur penerima alih-alih berusaha meluruskan sekrup di tempatnya.
- Pastikan sekrup duduk sempurna dan verifikasi sambungan menggunakan torsi, kedalaman, atau kriteria kelancipan yang ditetapkan.
Urutan ini mungkin menambah beberapa detik pada proses uji coba, tetapi mengungkap apakah masalah berasal dari persiapan, akses, atau pengendalian alat. Pada lini produksi berulang, pengamatan tersebut dapat diubah menjadi instruksi kerja singkat dengan interval pergantian mata bor yang ditentukan serta pemeriksaan go/no-go untuk panduan atau fixture.
Pilih Jalur Eskalasi yang Tepat
Naikkan ke desain ulang pengencang atau sambungan ketika pemeriksaan keselarasan dan fitur sudah memadai tetapi lenturan tetap terjadi dalam kondisi berkendara normal. Bandingkan panjang sekrup yang ditentukan, bagian batang tanpa ulir, jenis ujung, gaya kepala, bentuk alur pengencang, kelas bahan, dan lapisan dengan sambungan aktual. Rentang bebas yang lebih pendek, fitur panduan (pilot) yang direvisi, ujung yang berbeda, atau metode akses yang didukung dapat mengurangi lenturan tanpa mengubah persyaratan beban. Setiap perubahan pada sambungan kritis harus ditinjau ulang terhadap gambar perakitan, standar yang berlaku, dan rencana validasi.
Juga pisahkan masalah kualitas sekrup yang nyata dari masalah proses. Simpan informasi lot dan periksa pengencang yang mencurigakan terkait kelurusan, konsistensi dimensi, kerusakan ulir, serta kondisi alur kepala. Jika hanya satu lot masuk yang menunjukkan perilaku berbeda di bawah setup yang telah divalidasi, dokumentasikan buktinya untuk tinjauan pemasok. Jika kegagalan terjadi di satu stasiun atau satu sudut akses, fokuskan terlebih dahulu pada perkakas dan penahan kerja.
Daftar Periksa Pengencangan Jangkauan Panjang
- Konfirmasi jenis sekrup, panjangnya, bentuk alur penggerak, dan fitur penerima sesuai dengan sambungan yang telah disetujui.
- Periksa lubang panduan atau ulir dalam (tapped threads) untuk posisi, sudut, kotoran, dan kerusakan.
- Periksa mata bor, batang perpanjang, adaptor, dan panduan untuk keausan, goyangan, serta jarak bebas.
- Mulai secara perlahan, pertahankan gaya aksial, dan hentikan segera bila terjadi deviasi samping.
- Catat arah lengkungan, stasiun, lot, dan tahap pemasangan untuk mengidentifikasi penyebab yang dapat diulang.
Dengan demikian, penanganan lengkungan sekrup lebih menekankan pada pengelolaan seluruh jalur pemasangan daripada sekadar mengganti satu komponen keras (hardware) secara universal. Ketika sekrup dimulai dalam kondisi lurus, fitur penerima memberikan hambatan terkendali, dan alat penggerak tetap sejajar hingga proses duduk sempurna (seating), maka pengencangan jangkauan panjang menjadi lebih mudah diulang dan lebih mudah didiagnosis.

