 EN

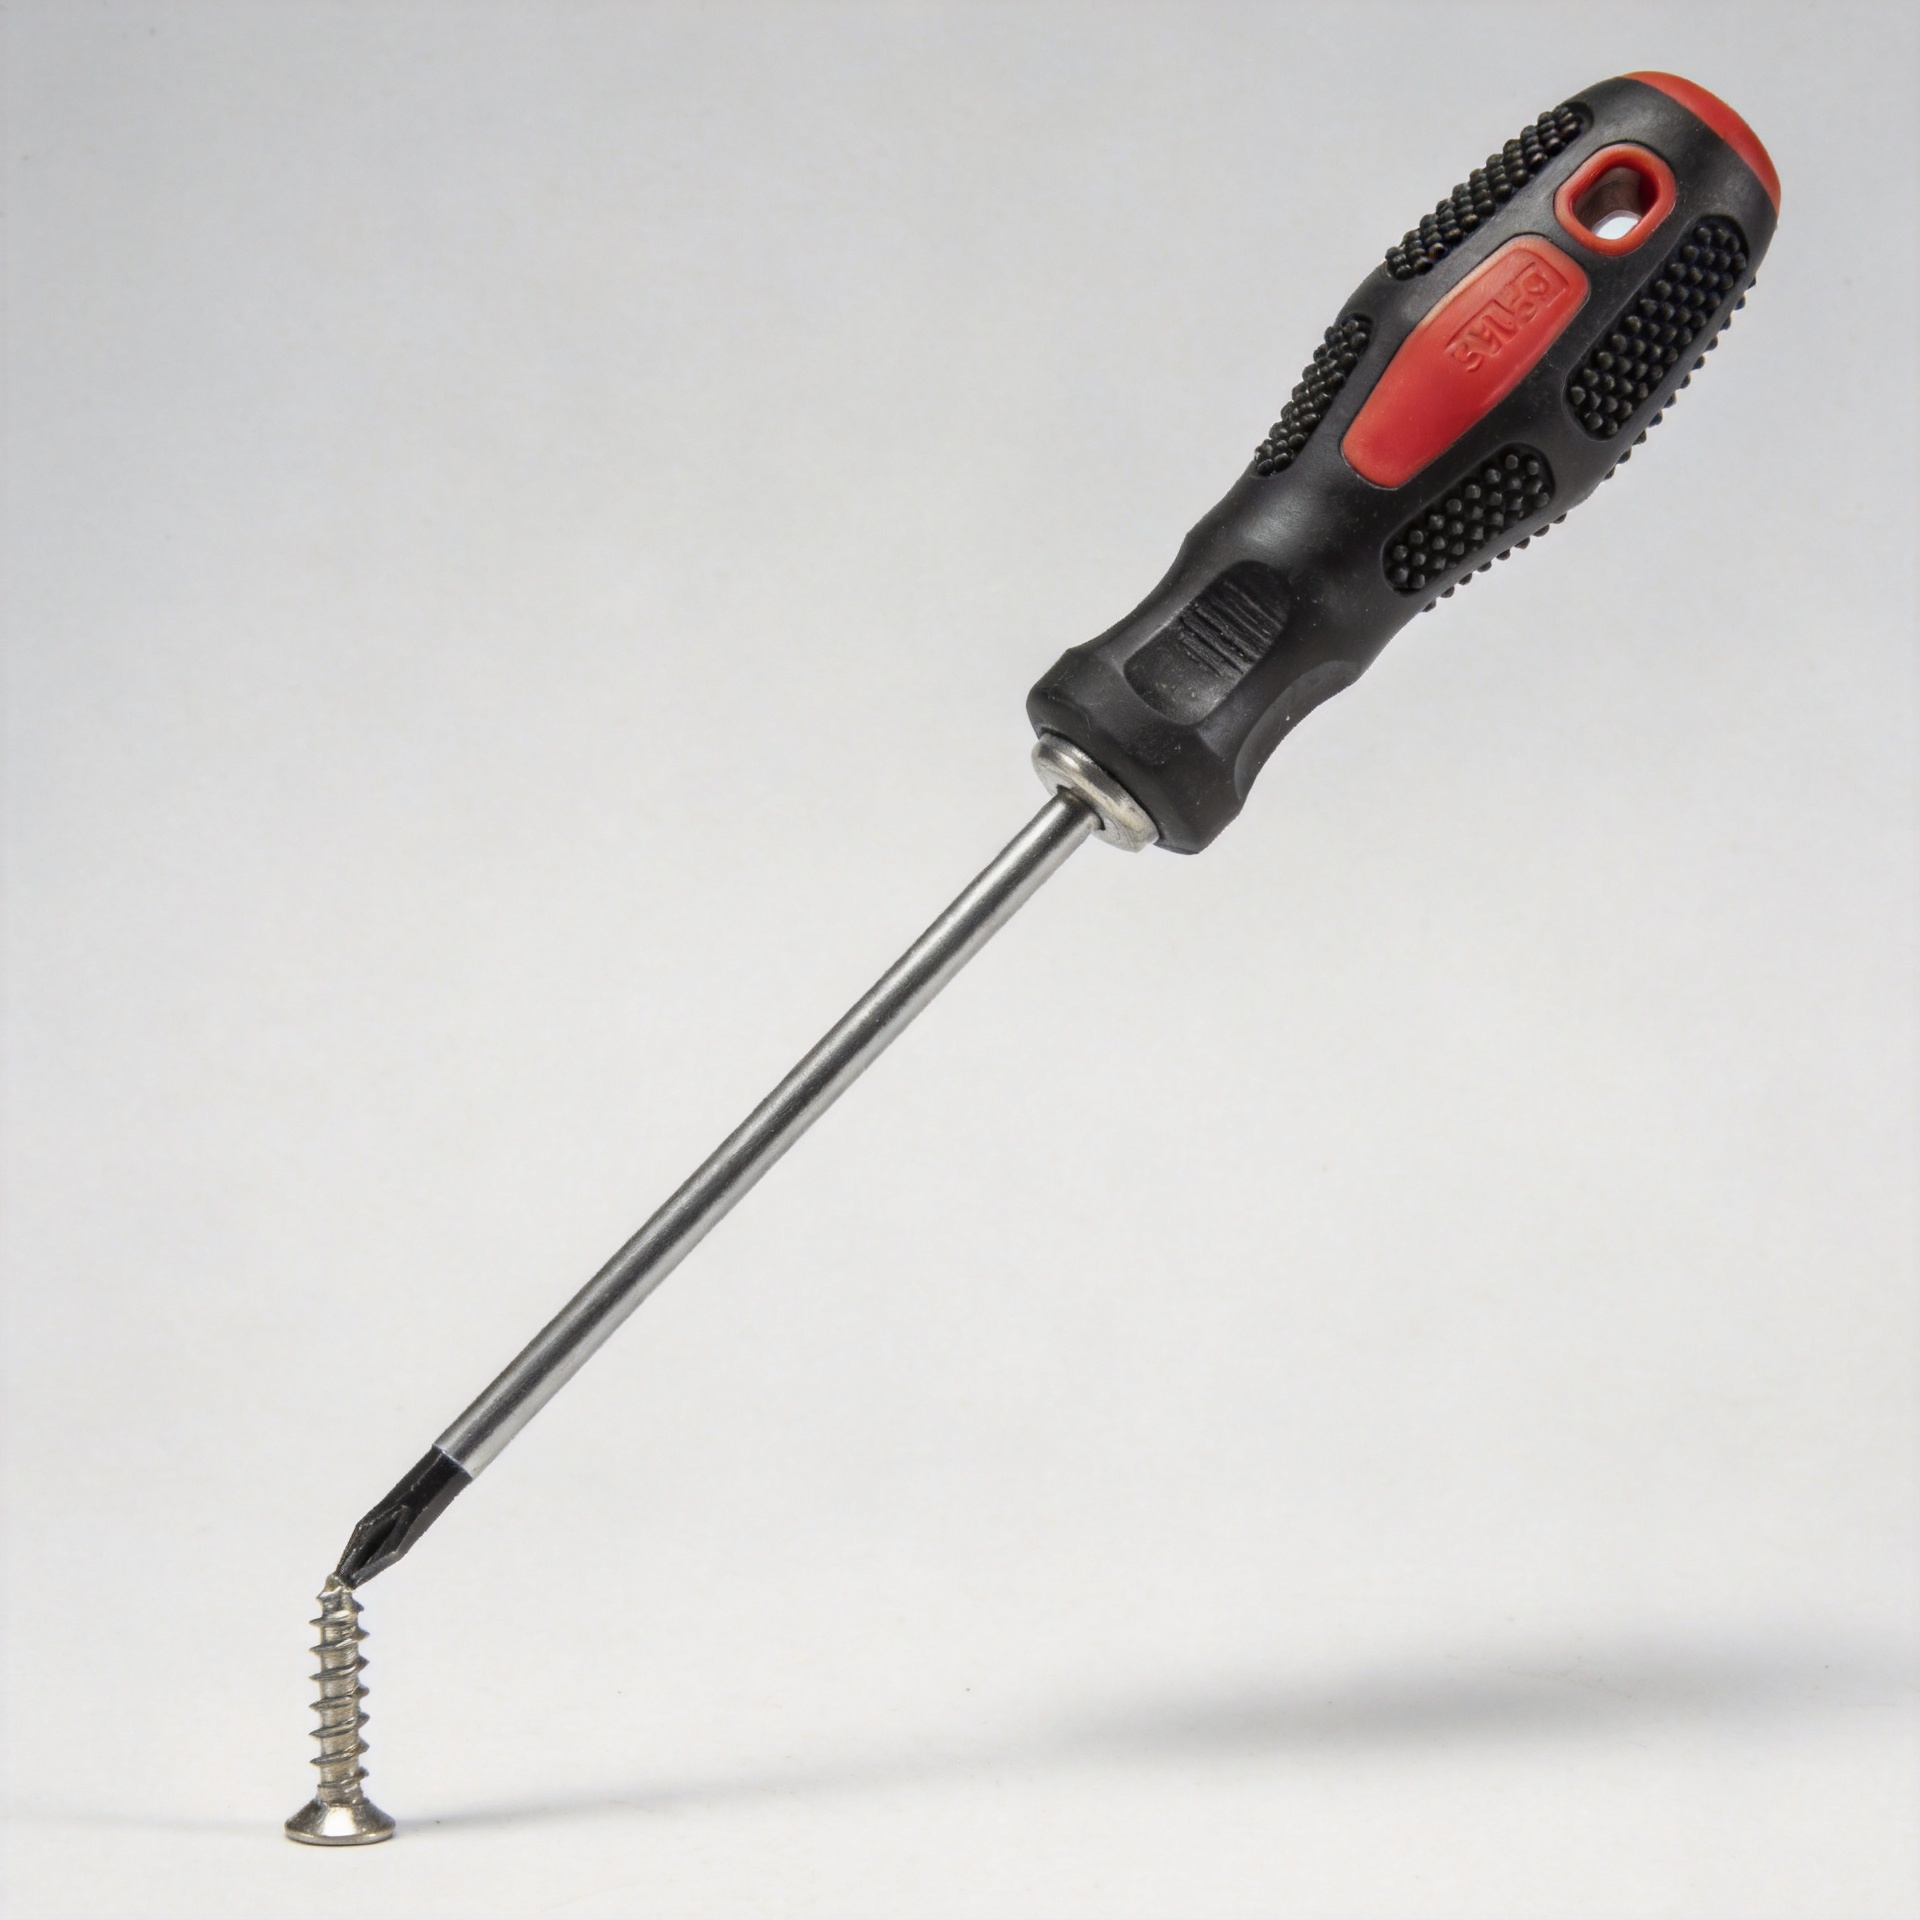
लंबी दूरी के फास्टनिंग ऑपरेशन में पेंच के मुड़ने की समस्या को कैसे सुलझाएँ
गहरी, धंसी हुई, या अवरुद्ध स्थापना के दौरान मुड़ने वाला एक पेंच आमतौर पर कोई साधारण सामग्री समस्या नहीं होती है। लंबी पहुँच वाले फास्टनिंग संचालन में, पेंच, बिट, एक्सटेंशन, कार्य-टुकड़ा और ऑपरेटर एक ही लोड पाथ बनाते हैं। यदि यह पाथ पेंच के अक्ष के निकट नहीं है, तो भी एक सुदृढ़ फास्टनर को धागों के पर्याप्त एंगेजमेंट के पहले ही साइड लोड का अहसास हो सकता है, जिससे उसका स्थायित्व सुनिश्चित हो सके। दिखाई देने वाला मुड़ाव एक देर से आए लक्षण है; उपयोगी प्रतिक्रिया यह खोजना है कि संरेखण, प्रतिरोध या ड्राइव नियंत्रण में कहाँ से पहली बार टॉलरेंस से बाहर जाने की शुरुआत हुई।
फास्टनर-चयन इंजीनियर के दृष्टिकोण से, किसी मजबूत दिखने वाले पेंच से शुरुआत करने के बजाय अनुप्रयोग से शुरुआत करें। जॉइंट स्टैक, पहुँच का कोण, सब्सट्रेट, आवश्यक सीटिंग गहराई, ड्राइवर का प्रकार, और वह चरण नोट करें जिस पर मुड़ना शुरू होता है। यह दृष्टिकोण तब भी लागू होता है जब कार्य में किसी टैप किए गए घटक में मशीन पेंच का उपयोग किया जाता है, किसी गहरी लकड़ी की व्यवस्था में लकड़ी का पेंच का उपयोग किया जाता है, गठित शीट में स्व-थ्रेडिंग पेंच का उपयोग किया जाता है, या वहाँ हेक्स पेंच का उपयोग किया जाता है जहाँ सॉकेट तक पहुँच सीमित हो।
लंबी दूरी के ड्राइविंग के दौरान एक पेंच का मुड़ना क्यों होता है
एक लंबा पेंच तब एक पतले स्तंभ की तरह व्यवहार करता है जब उसे ड्राइव किया जा रहा होता है। जब तक पेंच का सिर काम की सतह पर ठीक से नहीं बैठ जाता और धागे स्थिर पकड़ नहीं बना लेते, तब तक पार्श्व बल पेंच की उजागर लंबाई के अनुदिश एक वक्रता आघूर्ण उत्पन्न कर सकता है। ड्राइवर का काम की सतह से जितना अधिक दूर होना, पेंच के सिर पर छोटी कोणीय त्रुटि का उतना ही अधिक स्पष्ट पार्श्व भार में परिवर्तन हो सकता है।
चार स्थितियाँ अक्सर एक साथ दिखाई देती हैं:
- अक्ष-विचलित संलग्नता: बिट गड्ढे में कोण पर प्रवेश करता है क्योंकि एक एक्सटेंशन हिलती है, फिक्सचर पहुँच को अवरुद्ध करता है, या ऑपरेटर जोड़ को नहीं देख सकता।
- उच्च प्रारंभ प्रतिरोध: एक छोटे आकार का या खराब स्थान पर बना पायलट छेद, क्षतिग्रस्त संलग्न धागा, मलबा, कोटिंग का जमाव, या सामग्री में भिन्नता पेंच के समर्थित होने से पहले ड्राइव टॉर्क को बढ़ा देती है।
- अपर्याप्त बिट धारण: एक घिसा हुआ बिट, उथला संलग्न होना, या गलत ड्राइव प्रोफ़ाइल पेंच के सिर पर ड्राइवर को पार्श्व रूप से धकेलने की अनुमति देता है।
- नियंत्रित ड्राइविंग ऊर्जा नहीं: उच्च गति या आक्रामक क्लच सेटिंग स्क्रू को ऑपरेटर द्वारा संरेखण सुधारने की तुलना में तेज़ी से लोड कर सकती है।
पहली प्रतिक्रिया अक्सर स्क्रू के व्यास या कठोरता में वृद्धि करने की होती है। यह सत्यापित शक्ति की कमी के मामले में सहायता कर सकता है, लेकिन यह तिरछे उपकरण पथ को ठीक नहीं करता है। इससे इंसर्शन टॉर्क भी बढ़ सकता है और वही समस्या ड्राइवर, हेड रिसेस या प्राप्त करने वाली सामग्री पर स्थानांतरित हो सकती है।
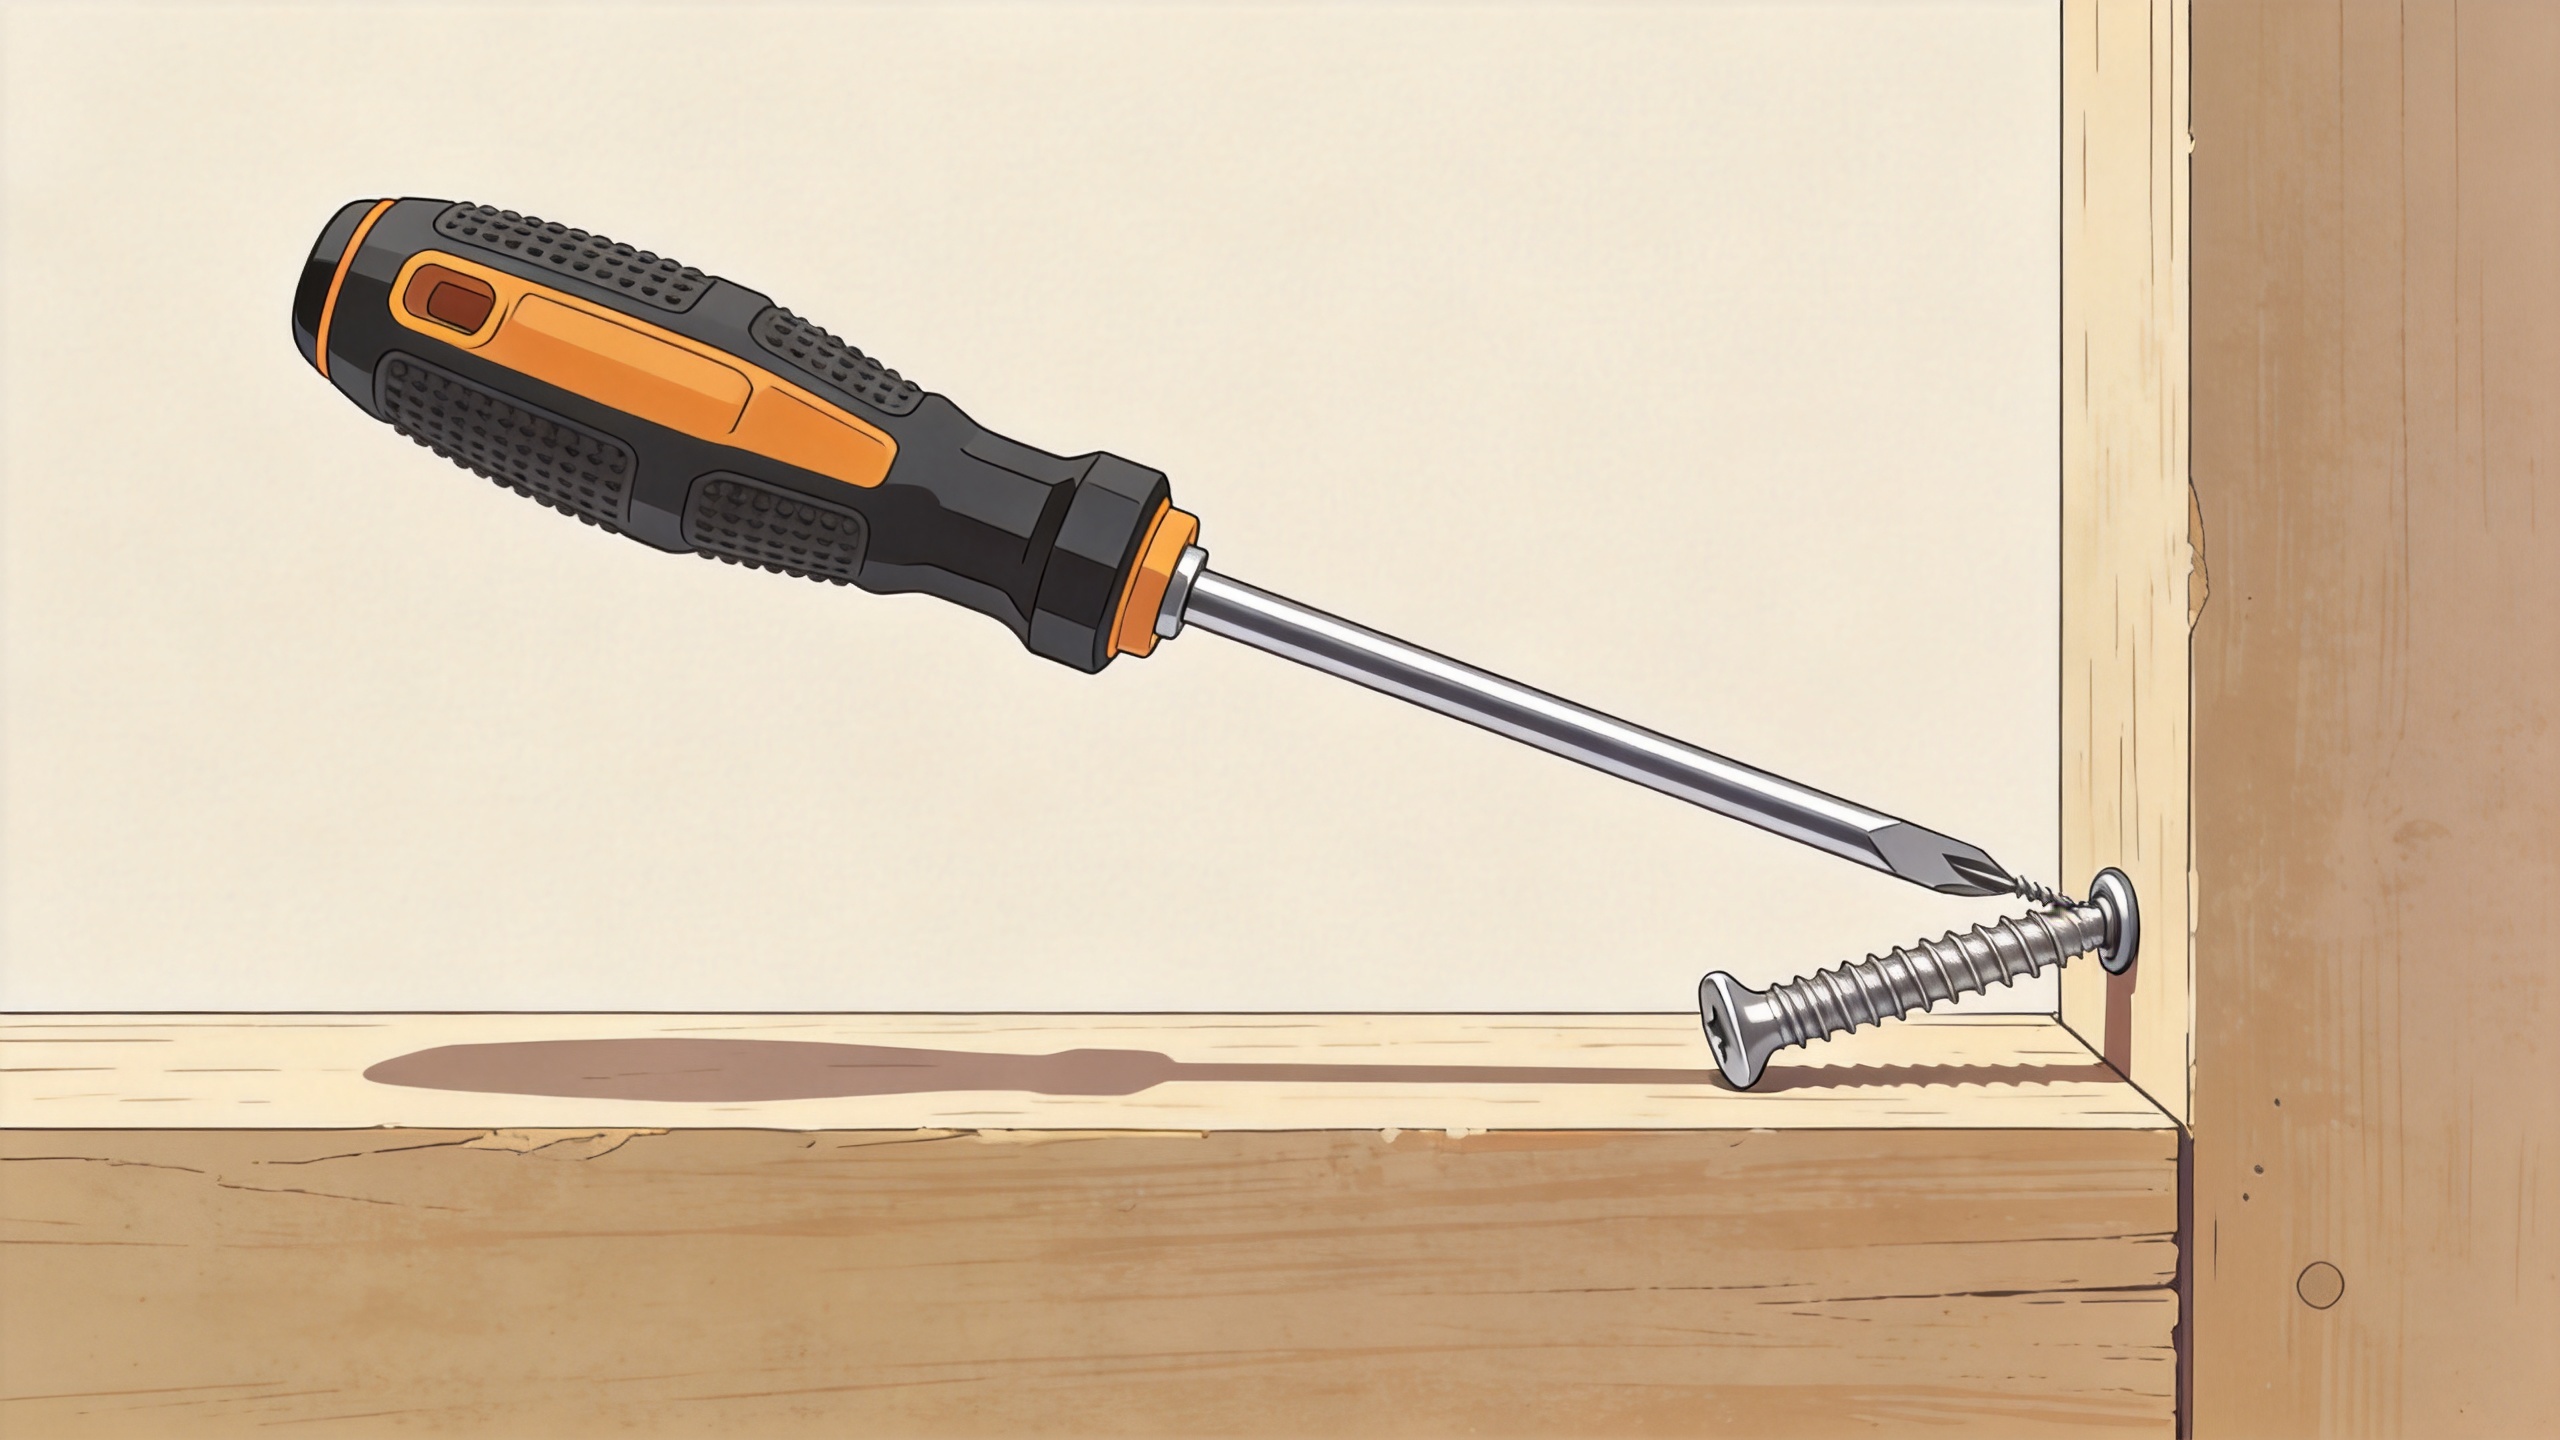
स्क्रू बदलने से पहले बेंड का निदान करें
एक ही ऑपरेशन से विफल और सफलतापूर्वक स्थापित स्क्रू के एक छोटे नमूने को एकत्र करें। प्रत्येक बेंड की दिशा को उपकरण और पहुँच खुलने के संबंध में चिह्नित करें। यदि बेंड बार-बार एक ही दिशा में इंगित करते हैं, तो उस ओर से एक्सटेंशन, गाइड, फिक्सचर क्लीयरेंस और ऑपरेटर के दृष्टिकोण का निरीक्षण करें। यादृच्छिक बेंड दिशाएँ अधिकांशतः अस्थिर प्रारंभिक स्थितियों, क्षतिग्रस्त बिट्स, पायलट तैयारी में परिवर्तनशीलता या मिश्रित हार्डवेयर की ओर इशारा करती हैं।
अगला, निर्धारित करें जब पेंच मुड़ जाता है। बिंदु के पास मुड़ना आमतौर पर छेद में प्रवेश करने या पहले धागे को बनाने में समस्या का संकेत देता है। मध्य-लंबाई के पास मुड़ना इंगित कर सकता है कि उजागर शैंक को अक्ष से विचलित करके चलाया जा रहा है। आंशिक रूप से बैठने के बाद सिर के पास मुड़ना इंगित कर सकता है कि ड्राइवर फिसल रहा है या सिर पहुँच खुलने के किनारे से संपर्क कर रहा है। यह सरल समय जाँच प्रत्येक पेंच को सामग्री की कमी के रूप में नहीं देखे बिना सुधारात्मक कार्रवाई को सीमित कर देती है।
सीधे पेंच प्रवेश के लिए जॉइंट की व्यवस्था करें
प्राप्त करने वाली विशेषता की पुष्टि करें
लकड़ी के पेंच के अनुप्रयोग के लिए, प्रजाति, नमी स्थिति, पेंच की ज्यामिति और आवश्यक पकड़ प्रदर्शन के अनुसार एक पायलट रणनीति का उपयोग करें। एक सामान्य शुरुआती सिद्धांत यह है कि पायलट छेद को पेंच के कोर व्यास से संबंधित किया जाए, न कि इसके पूर्ण थ्रेडेड बाहरी व्यास से, फिर एक नियंत्रित परीक्षण के माध्यम से आकार की पुष्टि की जाए। छेद को पेंच के अभिप्रेत अक्ष के लंबवत भी होना चाहिए। गलत कोण पर ड्रिल किया गया सही आकार का छेद भी पार्श्व भार उत्पन्न करता है।
मशीन स्क्रू के लिए, ड्रॉइंग और लागू थ्रेड मानक के अनुसार टैप्ड थ्रेड की जाँच करें। क्रॉस-थ्रेडिंग, क्षतिग्रस्त लीड थ्रेड्स, बर्र्स, पेंट, चिप्स या गलत स्थान पर बने होल्स की तलाश करें। सेल्फ-टैपिंग स्क्रू के लिए, शीट की मोटाई, पूर्व-निर्मित होल की स्थिति और पॉइंट शैली की संगतता की पुष्टि करें। केवल इसलिए कि पहले कुछ भाग स्वीकार्य प्रतीत हुए, आप किसी अवरुद्ध या अनिश्चित सुविधा के माध्यम से स्क्रू को बलपूर्वक नहीं डालना चाहिए।
ड्राइवर पर पार्श्व बल को कम करें
ऐसा बिट उपयोग करें जो रिसेस के साथ पूर्णतः मेल खाता हो, और जिन बिट्स के किनारे गोल हो गए हों, जिनमें पकड़ कम हो गई हो या जिन पर स्पष्ट क्षरण दिखाई दे, उन्हें बदल दें। जहाँ रीच लंबी हो, एक्सटेंशन और एडाप्टर की रनआउट और प्ले की जाँच करें। एक कठोर एक्सटेंशन टॉर्क को अच्छी तरह से संचारित कर सकती है, लेकिन यदि इसे कार्य के निकट समर्थित नहीं किया जाता है, तो यह अभी भी स्क्रू को विचलित कर सकती है। एक गाइड स्लीव, नोज़पीस, फिक्सचर बुशिंग या कस्टम एक्सेस गाइड स्क्रू के शुरुआती, संवेदनशील चक्करों के दौरान ड्राइवर के अक्ष को स्क्रू के अक्ष के निकट बनाए रख सकती है।
यदि एक हेक्स स्क्रू को एक प्रतिबंधित खुलने के माध्यम से चालित किया जाता है, तो सुनिश्चित करें कि सॉकेट या रेंच के सिर के चारों ओर पर्याप्त स्थान है। उपकरण और आसपास की संरचना के बीच संपर्क बढ़ते बलाघूर्ण के साथ उपकरण को झुका सकता है। सुधार के लिए पहुँच में परिवर्तन, अलग लंबाई का उपकरण, या संशोधित असेंबली क्रम—केवल अलग स्क्रू नहीं—की आवश्यकता हो सकती है।
चालन क्रम को नियंत्रित करें
लॉन्ग-रीच फास्टनिंग के लिए धागे की शुरुआत को अंतिम सीटिंग से अलग करना लाभदायक होता है। कम गति पर हल्के अक्षीय दबाव के साथ स्क्रू की शुरुआत करें और पुष्टि करें कि यह कई स्थिर चक्कर ले चुका है। फिर केवल तभी गति बढ़ाएँ जब तक कि उपकरण केंद्रित बना रहे और बलाघूर्ण अपेक्षित अनुसार व्यवहार कर रहा हो। जोड़ विनिर्देश के अनुरूप बलाघूर्ण-नियंत्रित उपकरण या क्लच सेटिंग का उपयोग करें, और वास्तविक रीच एक्सेसरी को स्थापित करके इस सेटिंग की पुष्टि करें।
- उपकरण को जोड़ के लंबवत स्थित करें और यदि पहुँच संभव हो तो एक्सटेंशन को समर्थित करें।
- ड्राइव बल लगाने से पहले बिट को पूरी तरह से जोड़ लें।
- पेंच को धीरे-धीरे शुरू करें और इसके टूटने, कंपन या प्रतिरोध में वृद्धि के लक्चनों पर नज़र रखें।
- यदि पेंच झुकने लगे, तो तुरंत रोक दें; इसे वापस निकालें और इसे स्थान पर सीधा करने के बजाय प्राप्त करने वाली सुविधा का निरीक्षण करें।
- आवश्यक टॉर्क, गहराई या समतलता मापदंड के आधार पर जोड़ को सही स्थिति में लगाएँ और सत्यापित करें।
यह क्रम एक परीक्षण निर्माण में कुछ सेकंड जोड़ सकता है, लेकिन यह यह दिखाता है कि समस्या तैयारी, पहुँच या उपकरण नियंत्रण से संबंधित है या नहीं। एक दोहराव वाली लाइन पर, उन अवलोकनों को एक संक्षिप्त कार्य निर्देश के रूप में बदला जा सकता है, जिसमें बिट-परिवर्तन अंतराल को परिभाषित किया गया हो तथा गाइड या फिक्सचर के लिए एक गो/नो-गो जाँच हो।
सही उत्थान पथ का चयन करें
जब संरेखण और विशेषता जाँच सही हों लेकिन सामान्य ड्राइव स्थितियों में झुकाव बना रहे, तो फास्टनर या जॉइंट के पुनर्डिज़ाइन पर ध्यान केंद्रित करें। निर्दिष्ट स्क्रू लंबाई, अनथ्रेडेड शैंक, पॉइंट प्रकार, हेड शैली, ड्राइव रिसेस, सामग्री ग्रेड और कोटिंग की तुलना वास्तविक जॉइंट से करें। कम मुक्त स्पैन, संशोधित पायलट विशेषता, भिन्न पॉइंट या समर्थित पहुँच विधि से लोड आवश्यकता बदले बिना झुकाव कम किया जा सकता है। किसी भी महत्वपूर्ण जॉइंट में परिवर्तन की समीक्षा असेंबली ड्रॉइंग, लागू मानक और वैधीकरण योजना के आधार पर की जानी चाहिए।
एक प्रामाणिक स्क्रू-गुणवत्ता संबंधित मुद्दे को एक प्रक्रिया समस्या से अलग करें। लॉट की जानकारी सुरक्षित रखें और संदिग्ध फास्टनर्स की सीधेपन, आयामी स्थिरता, थ्रेड क्षति और हेड रिसेस की स्थिति का निरीक्षण करें। यदि केवल एक आने वाला लॉट समान वैधीकृत सेटअप के तहत अलग व्यवहार करता है, तो आपूर्तिकर्ता की समीक्षा के लिए साक्ष्य दस्तावेज़ित करें। यदि विफलताएँ एक स्टेशन या एक पहुँच कोण के साथ होती हैं, तो पहले टूलिंग और वर्कहोल्डिंग पर ध्यान केंद्रित करें।
लंबी पहुँच वाले फास्टनिंग की जाँच सूची
- पुष्टि करें कि स्क्रू का प्रकार, लंबाई, ड्राइव रिसेस और प्राप्त करने वाली सुविधा अनुमोदित जॉइंट के अनुरूप हैं।
- पायलट छेद या टैप किए गए थ्रेड्स की स्थिति, कोण, मलबे और क्षति की जाँच करें।
- बिट, एक्सटेंशन, एडाप्टर और गाइड के क्षरण, खेल (प्ले) और क्लीयरेंस का निरीक्षण करें।
- धीरे-धीरे शुरू करें, अक्षीय बल बनाए रखें और पार्श्व विचलन के पहले संकेत पर रुक जाएँ।
- मोड़ की दिशा, स्टेशन, लॉट और प्रविष्टि चरण को रिकॉर्ड करें ताकि दोहराए जा सकने वाले कारणों को अलग किया जा सके।
इसलिए स्क्रू के मुड़ने की समस्या का समाधान करना एक सार्वभौमिक हार्डवेयर परिवर्तन पर कम और पूरे स्थापना मार्ग के प्रबंधन पर अधिक निर्भर करता है। जब स्क्रू सीधा शुरू होता है, प्राप्त करने वाली सुविधा नियंत्रित प्रतिरोध प्रदान करती है, और ड्राइवर सीटिंग तक संरेखित बना रहता है, तो लंबी पहुँच वाली फास्टनिंग को दोहराना और ट्राउबलशूट करना आसान हो जाता है।

