 EN

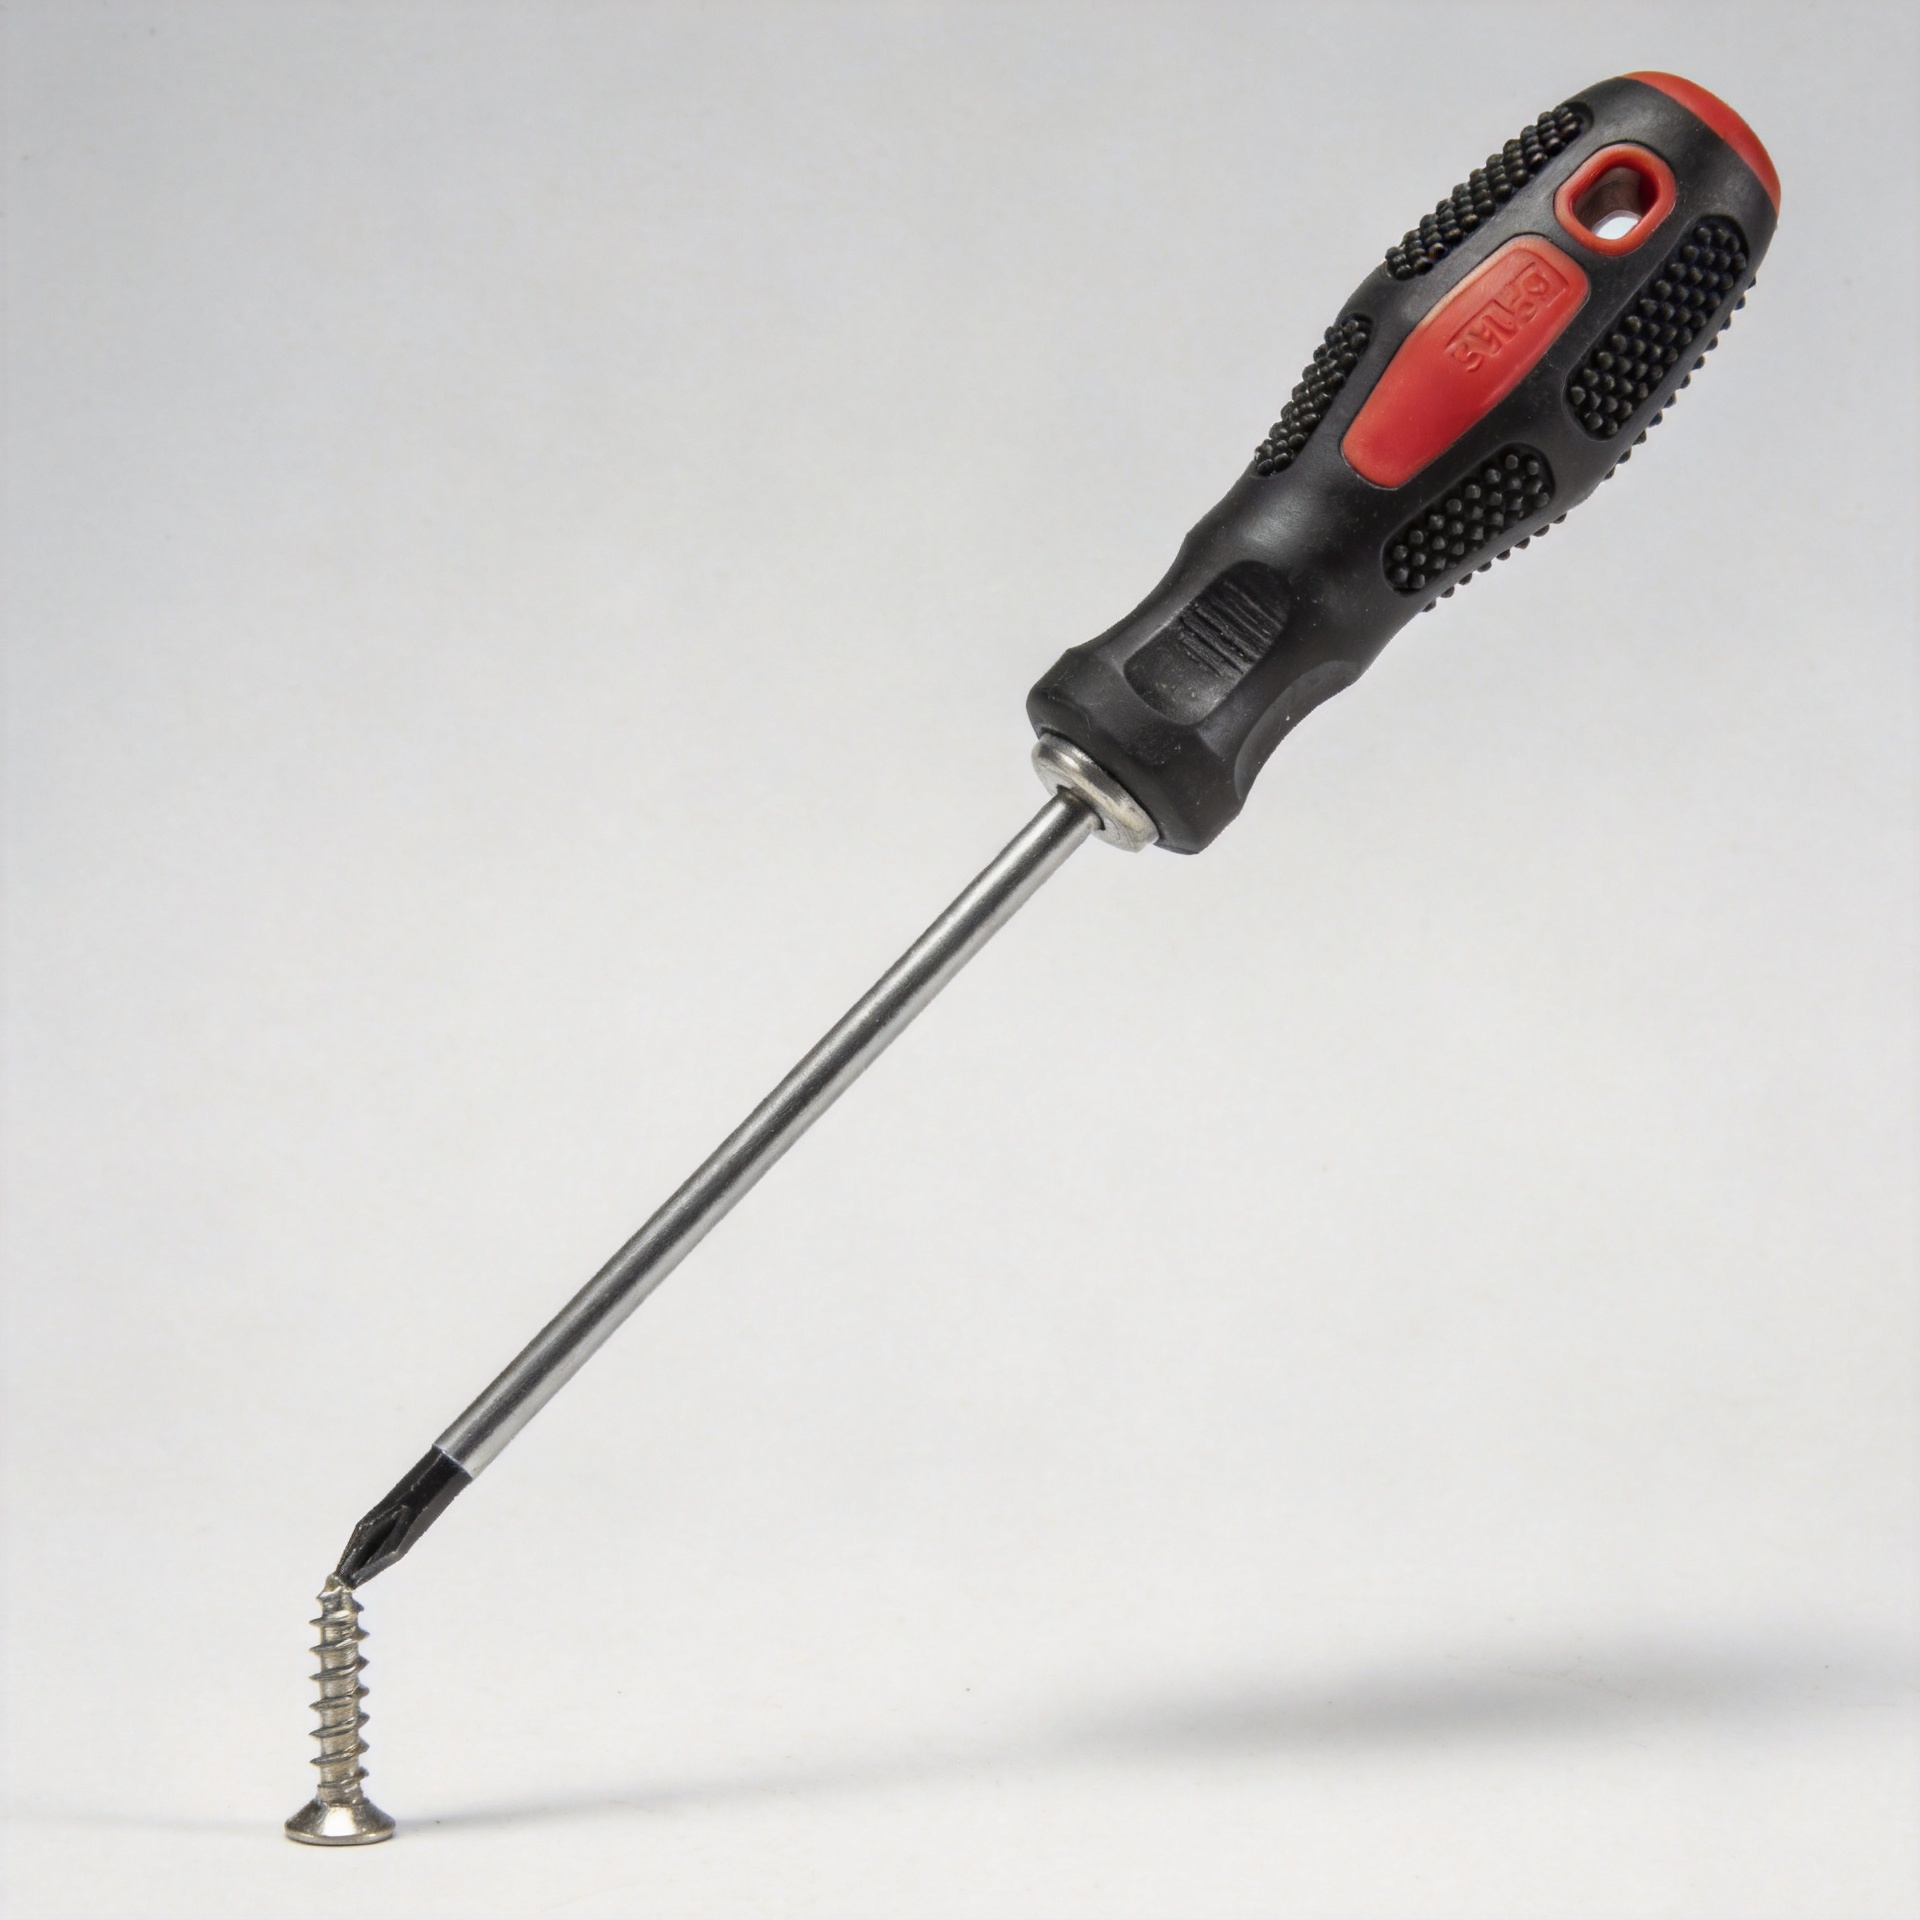
Comment éviter la déformation par flambage des vis lors d’opérations de fixation à grande portée
Une vis qui se courbe lors d’une installation profonde, encastrée ou obstruée est rarement le simple résultat d’un problème de matériau. Lors d’opérations de serrage à grande portée, la vis, la douille, l’embout prolongateur, la pièce à usiner et l’opérateur forment un seul chemin de charge. Si ce chemin s’écarte sensiblement de l’axe de la vis, même une fixation saine peut subir une charge latérale avant que les filets n’aient acquis une prise suffisante pour assurer sa stabilité. La déformation visible n’est qu’un symptôme tardif ; la réaction utile consiste à identifier le point précis où l’alignement, la résistance ou le contrôle de la rotation ont d’abord dépassé les tolérances.
Du point de vue d’un ingénieur chargé de la sélection des fixations, commencez par l’application elle-même plutôt que par une vis à l’apparence plus robuste. Notez l’empilement des pièces assemblées, l’angle d’accès, le substrat, la profondeur de vissage requise, le type de tournevis utilisé et le moment précis du cycle auquel la déformation commence. Cette approche s’applique aussi bien lorsqu’on utilise une vis à tête hexagonale dans une pièce taraudée, une vis à bois dans un assemblage massif en bois, une vis autotaraudeuse dans une tôle emboutie ou encore une vis hexagonale lorsque l’accès à la douille est limité.
Pourquoi une vis se courbe-t-elle lors d’un vissage à grande portée
Une vis longue se comporte davantage comme une colonne élancée pendant le vissage. Avant que la tête ne soit en appui et que les filets n’acquièrent une prise stable, une force latérale peut engendrer un moment de flexion le long de la partie exposée. Plus le pilote est éloigné de la surface de travail, plus une légère erreur angulaire peut se transformer en une charge latérale notable au niveau de la tête de la vis.
Quatre conditions apparaissent fréquemment simultanément :
- Engagement hors axe : La douille pénètre dans l’empreinte sous un angle, car une rallonge oscille, un dispositif de fixation entrave l’accès ou l’opérateur ne parvient pas à voir l’assemblage.
- Résistance initiale élevée : Un avant-trou trop étroit ou mal positionné, un filet mâle endommagé, des résidus, un dépôt de revêtement ou une variation du matériau augmentent le couple de vissage avant que la vis ne soit stabilisée.
- Maintien insuffisant de la douille : Une douille usée, une pénétration peu profonde ou un profil d’entraînement inadapté autorise le pilote à exercer une poussée latérale sur la tête.
- Énergie de vissage non maîtrisée : Une vitesse élevée ou un réglage agressif de l’embrayage peut charger la vis plus rapidement que l’opérateur ne peut corriger l’alignement.
Le premier réflexe consiste souvent à augmenter le diamètre ou la dureté de la vis. Cela peut aider en cas de déficit de résistance avéré, mais cela ne corrige pas un trajet d’outil incliné. Cela peut également accroître le couple d’insertion et transférer le même problème au tournevis, à l’emboîture de la tête ou au matériau récepteur.
Diagnostiquer la déformation avant de modifier la vis
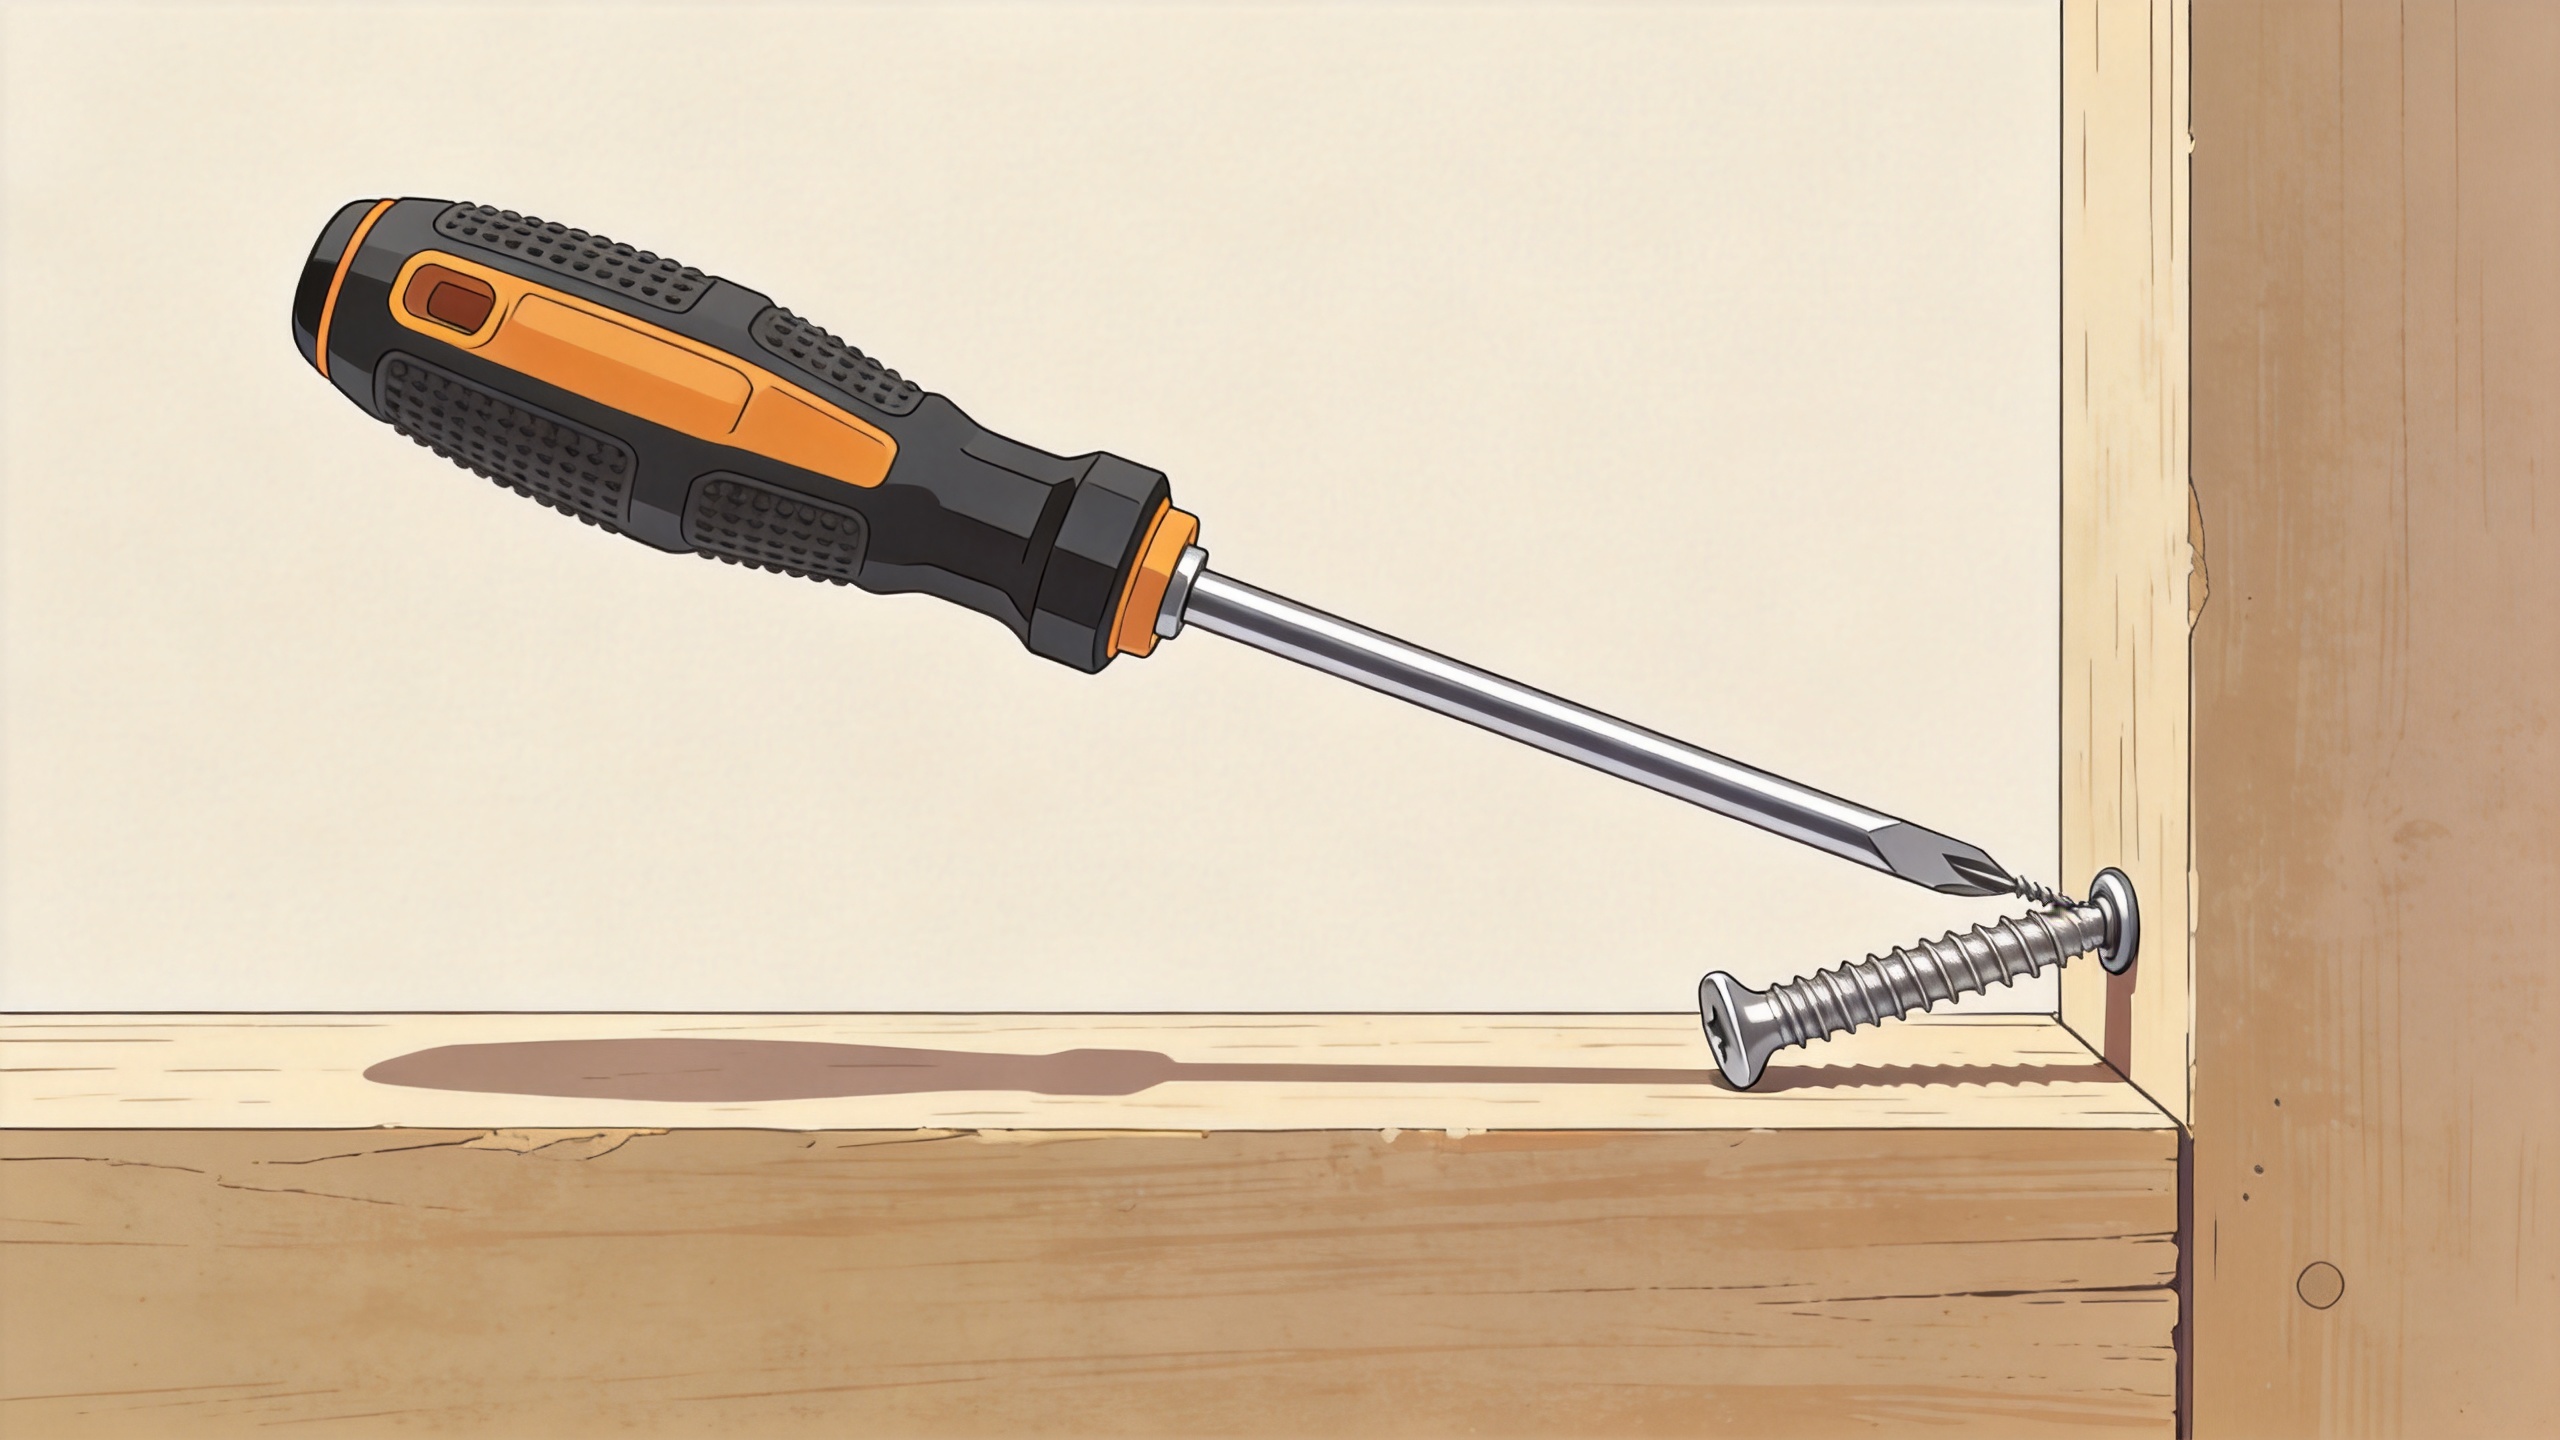
Prélever un petit échantillon de vis défectueuses et de vis correctement installées issues de la même opération. Marquer la direction de chaque déformation par rapport à l’outil et à l’ouverture d’accès. Si les déformations pointent systématiquement dans une même direction, inspecter l’embout prolongateur, le guide, le jeu du dispositif de fixation et l’approche de l’opérateur depuis ce côté. Des directions de déformation aléatoires indiquent plus fréquemment des conditions initiales incohérentes, des embouts endommagés, une préparation variable du perçage pilote ou des composants mélangés.
Ensuite, déterminer lorsque la vis se courbe. Une courbure près de la pointe indique généralement un problème d’entrée dans le trou ou de formation du premier filet. Une courbure vers la moitié de la longueur peut signifier que la tige exposée est entraînée hors axe. Une courbure près de la tête après un vissage partiel peut indiquer un glissement de l’outil ou un contact entre la tête et le bord de l’ouverture d’accès. Ce simple contrôle temporel permet de cibler l’action corrective sans traiter chaque vis comme un défaut matériel.
Préparer l’assemblage pour une insertion droite de la vis
Vérifier la caractéristique réceptrice
Pour une application avec vis à bois, appliquer une stratégie de perçage préalable adaptée à l’essence, à l’état d’humidité, à la géométrie de la vis et aux performances de retenue requises. Un principe courant consiste à dimensionner le trou pilote par rapport au diamètre de noyau de la vis plutôt que par rapport à son diamètre extérieur fileté, puis à valider cette dimension par un essai contrôlé. Le trou doit également être perpendiculaire à l’axe prévu de la vis. Un trou correctement dimensionné, mais percé sous un angle erroné, génère tout de même une charge latérale.
Pour une vis à machine, vérifiez le filetage taraudé à l’aide du plan et de la norme de filetage applicable. Recherchez tout croisement de filets, tout dommage aux premiers filets d’entrée, toute bavure, toute peinture, toute limaille ou tout trou mal positionné. Pour une vis autotaraudeuse, assurez-vous que l’épaisseur de la tôle, l’état du trou préformé et le type de pointe sont compatibles. N’imposez pas une vis dans une caractéristique obstruée ou incertaine uniquement parce que les premières pièces ont semblé acceptables.
Réduisez la force latérale exercée par le tournevis
Utilisez un embout qui épouse parfaitement l’empreinte et remplacez les embouts présentant des arêtes arrondies, une réduction de la tenue ou une usure visible. Lorsque la longueur de portée est importante, inspectez la rallonge et l’adaptateur afin de détecter tout balancement ou jeu. Une rallonge rigide peut transmettre efficacement le couple, mais elle peut néanmoins dévier la vis si elle n’est pas soutenue près de la pièce. Un manchon de guidage, une bague de nez, une douille de montage ou un guide d’accès sur mesure peuvent maintenir l’axe du tournevis proche de l’axe de la vis pendant les tours initiaux, où le risque est le plus élevé.
Si une vis à six pans est vissée à travers une ouverture restreinte, vérifiez que la douille ou la clé dispose d’un jeu suffisant autour de la tête. Un contact entre l’outil et la structure environnante peut provoquer un basculement de l’outil lorsque le couple augmente. La correction peut consister à modifier l’accès, à utiliser un outil de longueur différente ou à réviser la séquence d’assemblage — pas uniquement à remplacer la vis.
Contrôler la séquence de vissage
Le vissage à grande portée profite d’une séparation entre le démarrage du filetage et le serrage final. Démarrez la vis à faible vitesse, avec une pression axiale légère, et vérifiez qu’elle a effectué plusieurs tours stables. N’augmentez ensuite la vitesse que si l’outil reste centré et si le couple évolue comme prévu. Utilisez un outil à couple contrôlé ou un réglage d’embrayage adapté aux spécifications du joint, et validez ce réglage avec l’accessoire de rallonge réellement installé.
- Positionnez l’outil perpendiculairement au joint et soutenez la rallonge si l’accès le permet.
- Engagez complètement la pointe avant d’appliquer la force de vissage.
- Démarrer la visseuse lentement et surveiller tout écart, tout bourdonnement ou toute augmentation de la résistance.
- Arrêter immédiatement si la vis commence à s’incliner ; la dévisser et inspecter la caractéristique réceptrice plutôt que d’essayer de la redresser sur place.
- Serrer et vérifier l’assemblage selon le couple requis, la profondeur requise ou le critère d’affleurement.
Cette séquence peut ajouter quelques secondes à une construction d’essai, mais elle permet de déterminer si le problème provient de la préparation, de l’accès ou du contrôle de l’outil. Sur une ligne de production répétitive, ces observations peuvent se transformer en une instruction de travail concise comportant un intervalle défini pour le changement de foret et un contrôle « OK/non OK » du guide ou de la fixation.
Choisir la voie d’escalade appropriée
Faire passer la conception des éléments de fixation ou des assemblages au niveau supérieur en cas d’alignement et de vérifications des caractéristiques corrects, mais avec persistance d’une déformation par flexion dans des conditions de conduite normales. Comparer la longueur spécifiée de la vis, la partie lisse du fût, le type de pointe, le style de tête, le type d’empreinte de serrage, la nuance de matériau et le revêtement avec les caractéristiques réelles de l’assemblage. Une portée libre plus courte, une caractéristique de centrage revue, une pointe différente ou une méthode d’accès soutenue peuvent réduire la flexion sans modifier la charge requise. Toute modification apportée à un assemblage critique doit être examinée par rapport au dessin d’assemblage, à la norme applicable et au plan de validation.
Distinguer également clairement un problème réel lié à la qualité des vis d’un problème de procédé. Conserver les informations relatives au lot et inspecter les éléments de fixation suspects quant à leur rectitude, à la constance dimensionnelle, aux dommages filetés et à l’état de l’empreinte de tête. Si un seul lot entrant se comporte différemment dans un même dispositif validé, documenter les éléments probants pour examen par le fournisseur. Si les défaillances surviennent systématiquement à une station donnée ou selon un angle d’accès précis, privilégier d’abord l’analyse des outillages et des systèmes de maintien.
Liste de contrôle pour le serrage à grande portée
- Vérifiez que le type de vis, sa longueur, son empreinte d’entraînement et sa caractéristique de réception correspondent au joint approuvé.
- Vérifiez les avant-trous ou les filetages taraudés quant à leur position, leur angle, la présence de débris et tout dommage éventuel.
- Inspectez la mèche, l’extension, l’adaptateur et le guide afin de détecter toute usure, tout jeu ou tout manque de jeu.
- Démarrez lentement, maintenez une force axiale constante et arrêtez immédiatement dès le premier signe de déviation latérale.
- Notez la direction de la courbure, la station, le lot et l’étape d’insertion afin d’identifier les causes répétitives.
Résoudre le problème de courbure des vis implique donc moins de modifier un composant unique que de maîtriser l’ensemble du parcours d’installation. Lorsque la vis débute en ligne droite, la caractéristique de réception offre une résistance contrôlée et le tournevis reste aligné jusqu’à la fin du serrage : le serrage à grande portée devient ainsi plus reproductible et plus facile à diagnostiquer.

