 EN

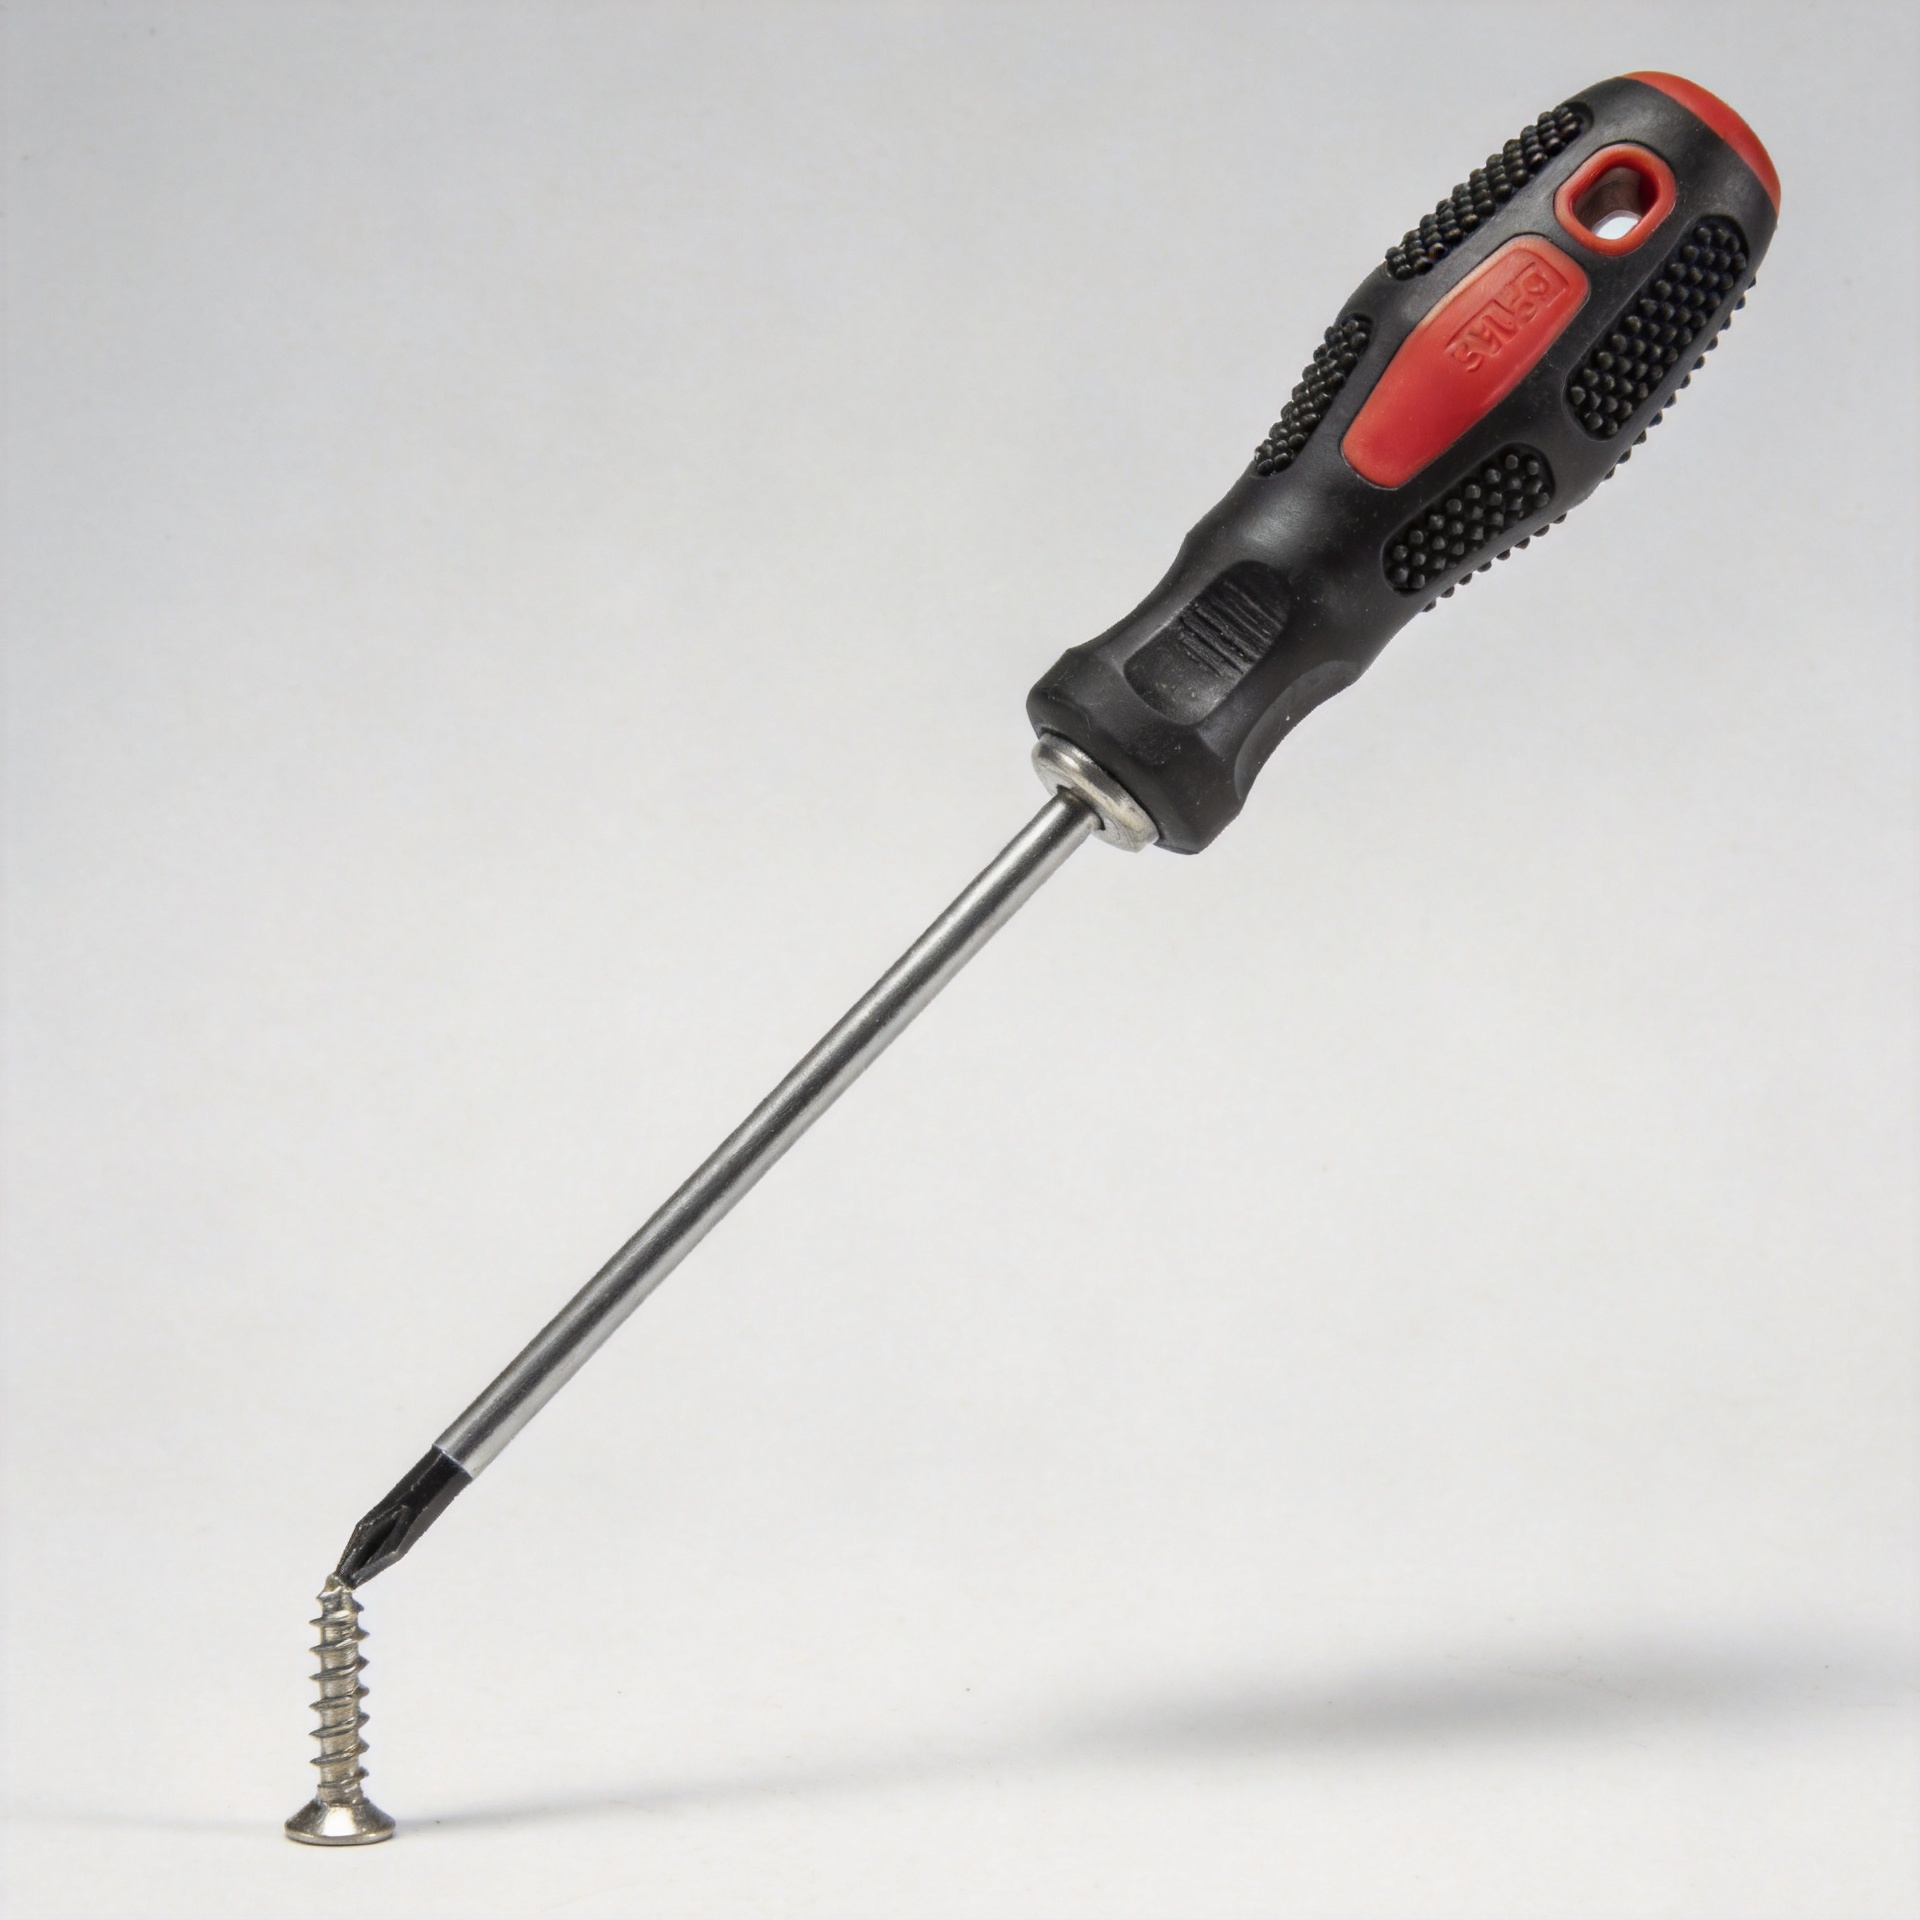
روش مقابله با خمشدن پیچ در عملیات محکمکردن با دسترس بلند
پیچی که در حین نصب عمیق، فرو رفته یا مسدود شده خم میشود، بهندرت صرفاً مشکلی در جنس آن است. در عملیات بستن با دسترسی بلند، پیچ، سر ابزار، امتداددهنده، قطعه کار و اپراتور یک مسیر بار تشکیل میدهند. اگر این مسیر نزدیک محور پیچ نباشد، حتی یک پیچ سالم نیز ممکن است قبل از اینکه ر threads بهاندازهٔ کافی درگیر شوند تا آن را تثبیت کنند، تحت بار جانبی قرار گیرد. خمیدگی قابلمشاهده علامتی دیرهنگام است؛ واکنش مؤثر این است که محلی را پیدا کنیم که در آن اولین انحراف از محدودهٔ مجاز در ترازبندی، مقاومت یا کنترل حرکت ابزار رخ داده است.
از دیدگاه مهندس انتخاب پیچ، با بررسی کاربرد شروع کنید نه با انتخاب پیچی که ظاهری محکمتر دارد. ضخامت کل اتصال، زاویهٔ دسترسی، جنس زیرلایه، عمق مورد نیاز برای نشستن پیچ، نوع ابزار بستن و لحظهای از چرخهٔ کار که خمیدگی آغاز میشود را یادداشت کنید. این رویکرد صرفنظر از اینکه کار با پیچ ماشینی در قطعهای با ر thread داخلی، پیچ چوبی در سازهای چوبی عمیق، پیچ خودرنده در ورق نوردشده یا پیچ ششگوش با دسترسی محدود به سوراخ ششگوش انجام شود، قابلاستفاده است.
چرا پیچ در حین بستن از فاصلهی دور خم میشود
پیچ بلند هنگام بستن بیشتر شبیه ستونی نازک رفتار میکند. پیش از اینکه سر پیچ کاملاً روی سطح قرار گیرد و دندانهها درجای خود محکم شوند، نیروی جانبی میتواند گشتاور خمشی را در طول قسمت آشکار پیچ ایجاد کند. هرچه فاصلهی ابزار بستن از سطح کار بیشتر باشد، خطای زاویهای جزئیتر نیز میتواند بار جانبی قابل توجهی را در سر پیچ ایجاد کند.
چهار شرایط اغلب بهصورت همزمان رخ میدهند:
- درگیرشدن غیرمحوری: سر ابزار از زاویهای وارد فرورفتگی میشود، زیرا اتصالدهندهی افزایشی لرزش دارد، فیکسچر دسترسی را مسدود میکند یا اپراتور نمیتواند محل اتصال را ببیند.
- مقاومت بالای اولیه: سوراخ راهنما کوچکتر از حد لازم یا نامناسبال 위치، دندانهی متصلشدهی آسیبدیده، آلودگی، لایهی اضافی روکش یا تغییرات در جنس ماده، گشتاور بستن را پیش از اینکه پیچ از سطح حمایت شود افزایش میدهند.
- ثبات ناکافی سر ابزار: سر ابزار فرسوده، عمق درگیری کم یا عدم تطابق بین الگوی سر ابزار و فرورفتگی، اجازه میدهد تا ابزار نیروی جانبی به سر پیچ وارد کند.
- انرژی بستن بدون کنترل: سرعت بالا یا تنظیم پرخاشگرانه کلاچ میتواند پیچ را سریعتر از توانایی اپراتور در اصلاح خطوطبندی بارگذاری کند.
اولین واکنش معمولاً افزایش قطر یا سختی پیچ است. این کار در مواردی که کمبود استحکام بهطور مستند تأیید شده باشد مفید است، اما مسیر ابزار زاویهدار را اصلاح نمیکند. همچنین ممکن است گشتاور ورودی را افزایش داده و همان مشکل را به ابزار محرک، فرورفتگی سر پیچ یا مادهٔ دریافتکننده منتقل کند.
قبل از تغییر پیچ، خمشدگی را تشخیص دهید
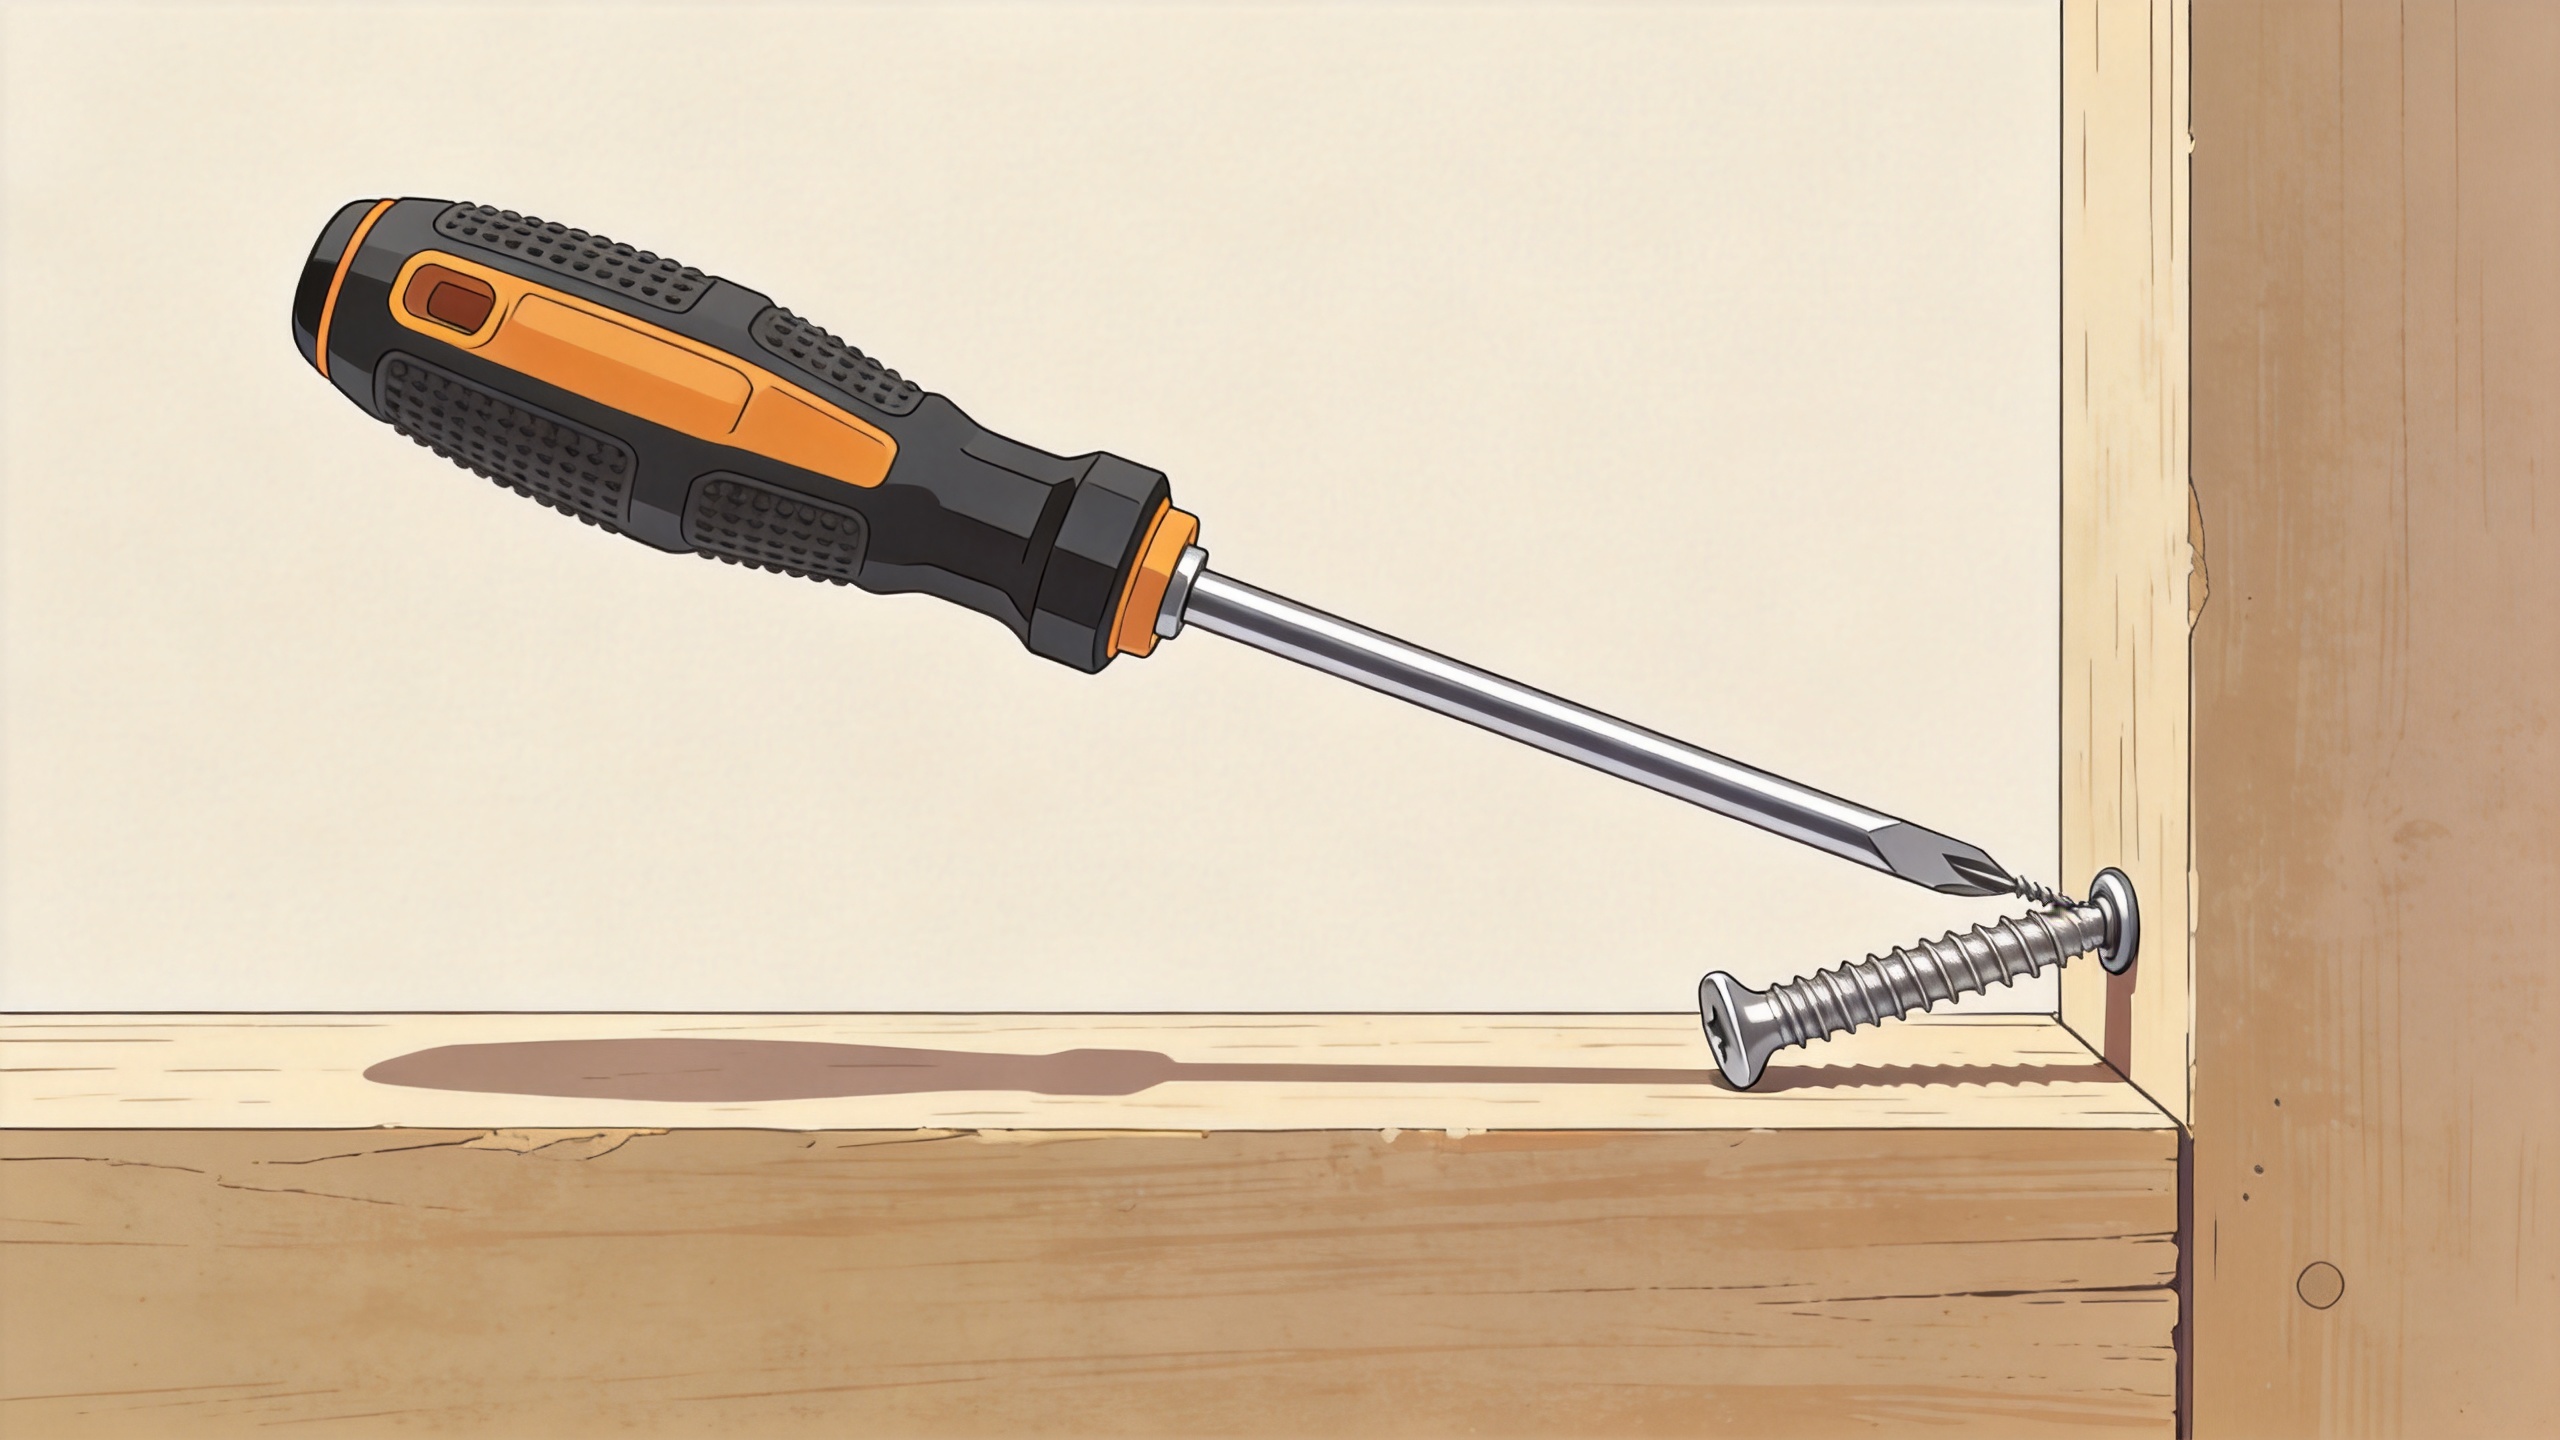
نمونهای کوچک از پیچهای شکسته و پیچهایی که با موفقیت نصب شدهاند را از همان عملیات جمعآوری کنید. جهت هر خم را نسبت به ابزار و بازشوی دسترسی علامتگذاری کنید. اگر خمها بهطور مکرر به یک سمت مشخص اشاره کنند، امتداد ابزار، راهنما، شیار قطعهنگهدارنده و زاویهٔ رویکرد اپراتور از آن سمت را بررسی کنید. اگر جهت خمها تصادفی باشد، اغلب نشاندهندهٔ شرایط اولیهٔ نامنظم، سر ابزارهای آسیبدیده، آمادهسازی متغیر سوراخ راهنما یا استفاده از قطعات مختلف است.
بعدی، تعیین کنید چه موقع پیچ خم میشود. خمیدگی نزدیک نوک معمولاً نشاندهندهٔ مشکل در ورود به سوراخ یا ایجاد اولین رزوه است. خمیدگی در نزدیکی وسط طول پیچ ممکن است نشاندهندهٔ این باشد که قسمت آزاد شانهٔ پیچ (shank) بهصورت مورب در حال حرکت است. خمیدگی نزدیک سر پیچ پس از نشستن جزئی، ممکن است نشاندهندهٔ لغزش ابزار بستن یا تماس سر پیچ با لبهٔ بازشوی دسترسی باشد. این بررسی سادهٔ زمانبندی، اقدام اصلاحی را بدون اینکه هر پیچی را بهعنوان عیب مواد تلقی کنیم، محدود میکند.
اتصال را برای ورود مستقیم پیچ تنظیم کنید
ویژگی دریافتکننده را تأیید کنید
در کاربردهای پیچ چوبی، از استراتژی سوراخکنی اولیه (pilot) مناسب گونهٔ چوب، شرایط رطوبتی، هندسهٔ پیچ و عملکرد مورد نیاز برای نگهداشتن استفاده کنید. اصل رایج اولیه این است که سوراخ اولیه را نسبت به قطر هستهٔ پیچ (core diameter) و نه قطر خارجی کامل رزوهدار آن تنظیم کنید، سپس اندازهٔ دقیق آن را از طریق آزمایش کنترلشده تأیید نمایید. این سوراخ باید همچنین عمود بر محور مورد نظر پیچ باشد. سوراخی با اندازهٔ صحیح اما با زاویهٔ نادرست حفرشده، همچنان بار جانبی ایجاد میکند.
برای پیچ ماشینی، رزوهی تراشیدهشده را با نقشه و استاندارد رزوهی مربوطه بررسی کنید. به دنبال پیچخوردن نادرست، آسیبدیدگی رزوههای ابتدایی، لبههای تیز، رنگ، ذرات فلزی یا سوراخهای جابهجاشده باشید. برای پیچ خودترشی، ضخامت ورق، وضعیت سوراخ از پیش ساختهشده و نوع نوک پیچ را برای سازگاری تأیید کنید. پیچ را تنها به این دلیل که چند قطعهٔ اول قابل قبول به نظر رسیدهاند، از طریق ویژگیهای مسدود یا نامشخص به زور عبور ندهید.
نیروی جانبی در راننده را کاهش دهید
از بیتی استفاده کنید که کاملاً با شیار پیچ هماهنگ باشد و بیتهایی را که لبههای گردشده، کاهش چسبندگی یا سایش قابلمشاهده دارند، جایگزین کنید. در مواردی که طول دسترسی زیاد است، امتداد و اتصالدهنده را از نظر انحراف محوری و شلبودن بازرسی کنید. یک امتداد سفت میتواند گشتاور را بهخوبی منتقل کند، اما اگر نزدیک به قطعه پشتیبانی نشود، همچنان ممکن است جهت پیچ را تغییر دهد. یک کُفهٔ راهنما، سرپوش نوک، بوشینگ ابزارگیر یا راهنمای دسترسی سفارشی میتواند محور راننده را در حین چرخشهای اولیهٔ حساس، نزدیک به محور پیچ نگه دارد.
اگر پیچ ششضلعی از طریق یک بازشوی محدود عبور داده شود، مطمئن شوید که سوکت یا آچار در اطراف سر پیچ فضای کافی دارد. تماس بین ابزار و سازهٔ اطراف ممکن است با افزایش گشتاور، ابزار را منحرف کند. راهحل ممکن است تغییر در دسترسی، استفاده از ابزاری با طول متفاوت یا بازنگری در ترتیب مونتاژ باشد — نه صرفاً جایگزینی پیچ.
کنترل ترتیب درایو
برای سفتکردن با دسترسی بلند، جداسازی شروع دنباله از نشستن نهایی مفید است. پیچ را با سرعت پایین و فشار محوری خفیف شروع کنید و اطمینان حاصل کنید که چند دور پایدار را طی کرده است. سپس تنها در صورتی سرعت را افزایش دهید که ابزار همچنان در مرکز باقی بماند و گشتاور رفتاری مطابق انتظار داشته باشد. از ابزاری با کنترل گشتاور یا تنظیم کلاچی استفاده کنید که با مشخصات اتصال سازگان داشته باشد، و این تنظیم را با نصب واقعی اکسسوری دسترسی مورد آزمون قرار دهید.
- ابزار را عمود بر اتصال قرار دهید و در صورت امکان، امتداد را نیز پشتیبانی کنید.
- پیش از اعمال نیروی درایو، نوک ابزار را بهطور کامل در پیچ جا دهید.
- پیچ را به آرامی شروع کنید و از انحراف، لرزش یا افزایش مقاومت مراقبت کنید.
- در صورت تمایل پیچ به کج شدن، بلافاصله عملیات را متوقف کنید؛ پیچ را بازگردانده و ویژگی دریافتکننده را بررسی کنید، نه اینکه سعی در تصحیح آن در جای خود داشته باشید.
- اتصال را در جای مناسب قرار داده و با استفاده از گشتاور، عمق یا معیار تراز بودن مورد نیاز، آن را تأیید کنید.
این ترتیب ممکن است چند ثانیه به یک ساخت آزمایشی اضافه کند، اما مشخص میکند که آیا مشکل مربوط به آمادهسازی، دسترسی یا کنترل ابزار است. در خطوط تکراری، این مشاهدات میتوانند به یک دستورالعمل کوتاه کار تبدیل شوند که فاصلهٔ تعویض مشخصی برای نوک ابزار و یک بررسی «قبول/رد» برای راهنما یا فیکسچر در آن تعریف شده است.
مسیر ارتقاءٔ مناسب را انتخاب کنید
در صورتی که بررسیهای ترازبندی و ویژگیها صحیح باشند اما خمشدگی پیچ در شرایط رانندگی عادی ادامه داشته باشد، باید به بازطراحی پیچ یا اتصال اقدام کرد. طول مشخصشدهٔ پیچ، قسمت بدون رزوهٔ ساق، نوع نوک، سبک سر، نوع شیار در سر، درجهٔ ماده و پوشش آن را با اتصال واقعی مقایسه کنید. کاهش طول بخش آزاد، اصلاح ویژگی هدایتکننده، استفاده از نوکی با مشخصات متفاوت یا روش دسترسی پشتیبانشده ممکن است خمشدگی را بدون تغییر در نیازهای بار کاهش دهد. هرگونه تغییر در اتصال حیاتی باید در برابر نقشهٔ مونتاژ، استاندارد مربوطه و برنامهٔ اعتبارسنجی بررسی شود.
همچنین باید مشکل واقعی مربوط به کیفیت پیچ را از مشکل فرآیندی جدا کرد. اطلاعات لات را نگهداری کنید و پیچهای مشکوک را از نظر صافی، یکنواختی ابعادی، آسیب به رزوه و وضعیت شیار سر بررسی کنید. اگر تنها یک لات ورودی در یک تنظیم معتبر شده رفتار متفاوتی نشان دهد، شواهد را برای بررسی تأمینکننده مستند کنید. اگر خرابیها مرتبط با یک ایستگاه خاص یا یک زاویهٔ خاص دسترسی باشند، ابتدا روی ابزار و تجهیزات نگهدارندهٔ قطعه تمرکز کنید.
چکلیست محکمکردن با دسترسی بلند
- تأیید نوع پیچ، طول آن، شیار راننده و ویژگی دریافتکننده مطابق با اتصال تأییدشده
- بررسی سوراخهای راهنما یا ر threads پیچخورده از نظر موقعیت، زاویه، آلودگی و آسیب
- بازرسی بیت، اکستنشن، آداپتور و راهنما از نظر سایش، شلشدگی و فاصلهٔ مناسب
- شروع کند، نیروی محوری را حفظ کن و در اولین نشانهٔ انحراف جانبی متوقف شو
- ثبت جهت خمشدن، ایستگاه، لات و مرحلهٔ درج برای شناسایی عوامل تکرارپذیر
بنابراین، رفع خمشدن پیچ کمتر مربوط به تغییر یک قطعهٔ سختافزاری جهانی است و بیشتر دربارهٔ مدیریت کل مسیر نصب میباشد. وقتی پیچ از ابتدا صاف است، ویژگی دریافتکننده مقاومت کنترلشدهای ایجاد میکند و راننده تا زمان نشستن همراستا باقی میماند؛ بنابراین محکمکردن با دسترسی بلند هم تکرارپذیرتر و هم عیبیابیپذیرتر میشود.

