 EN

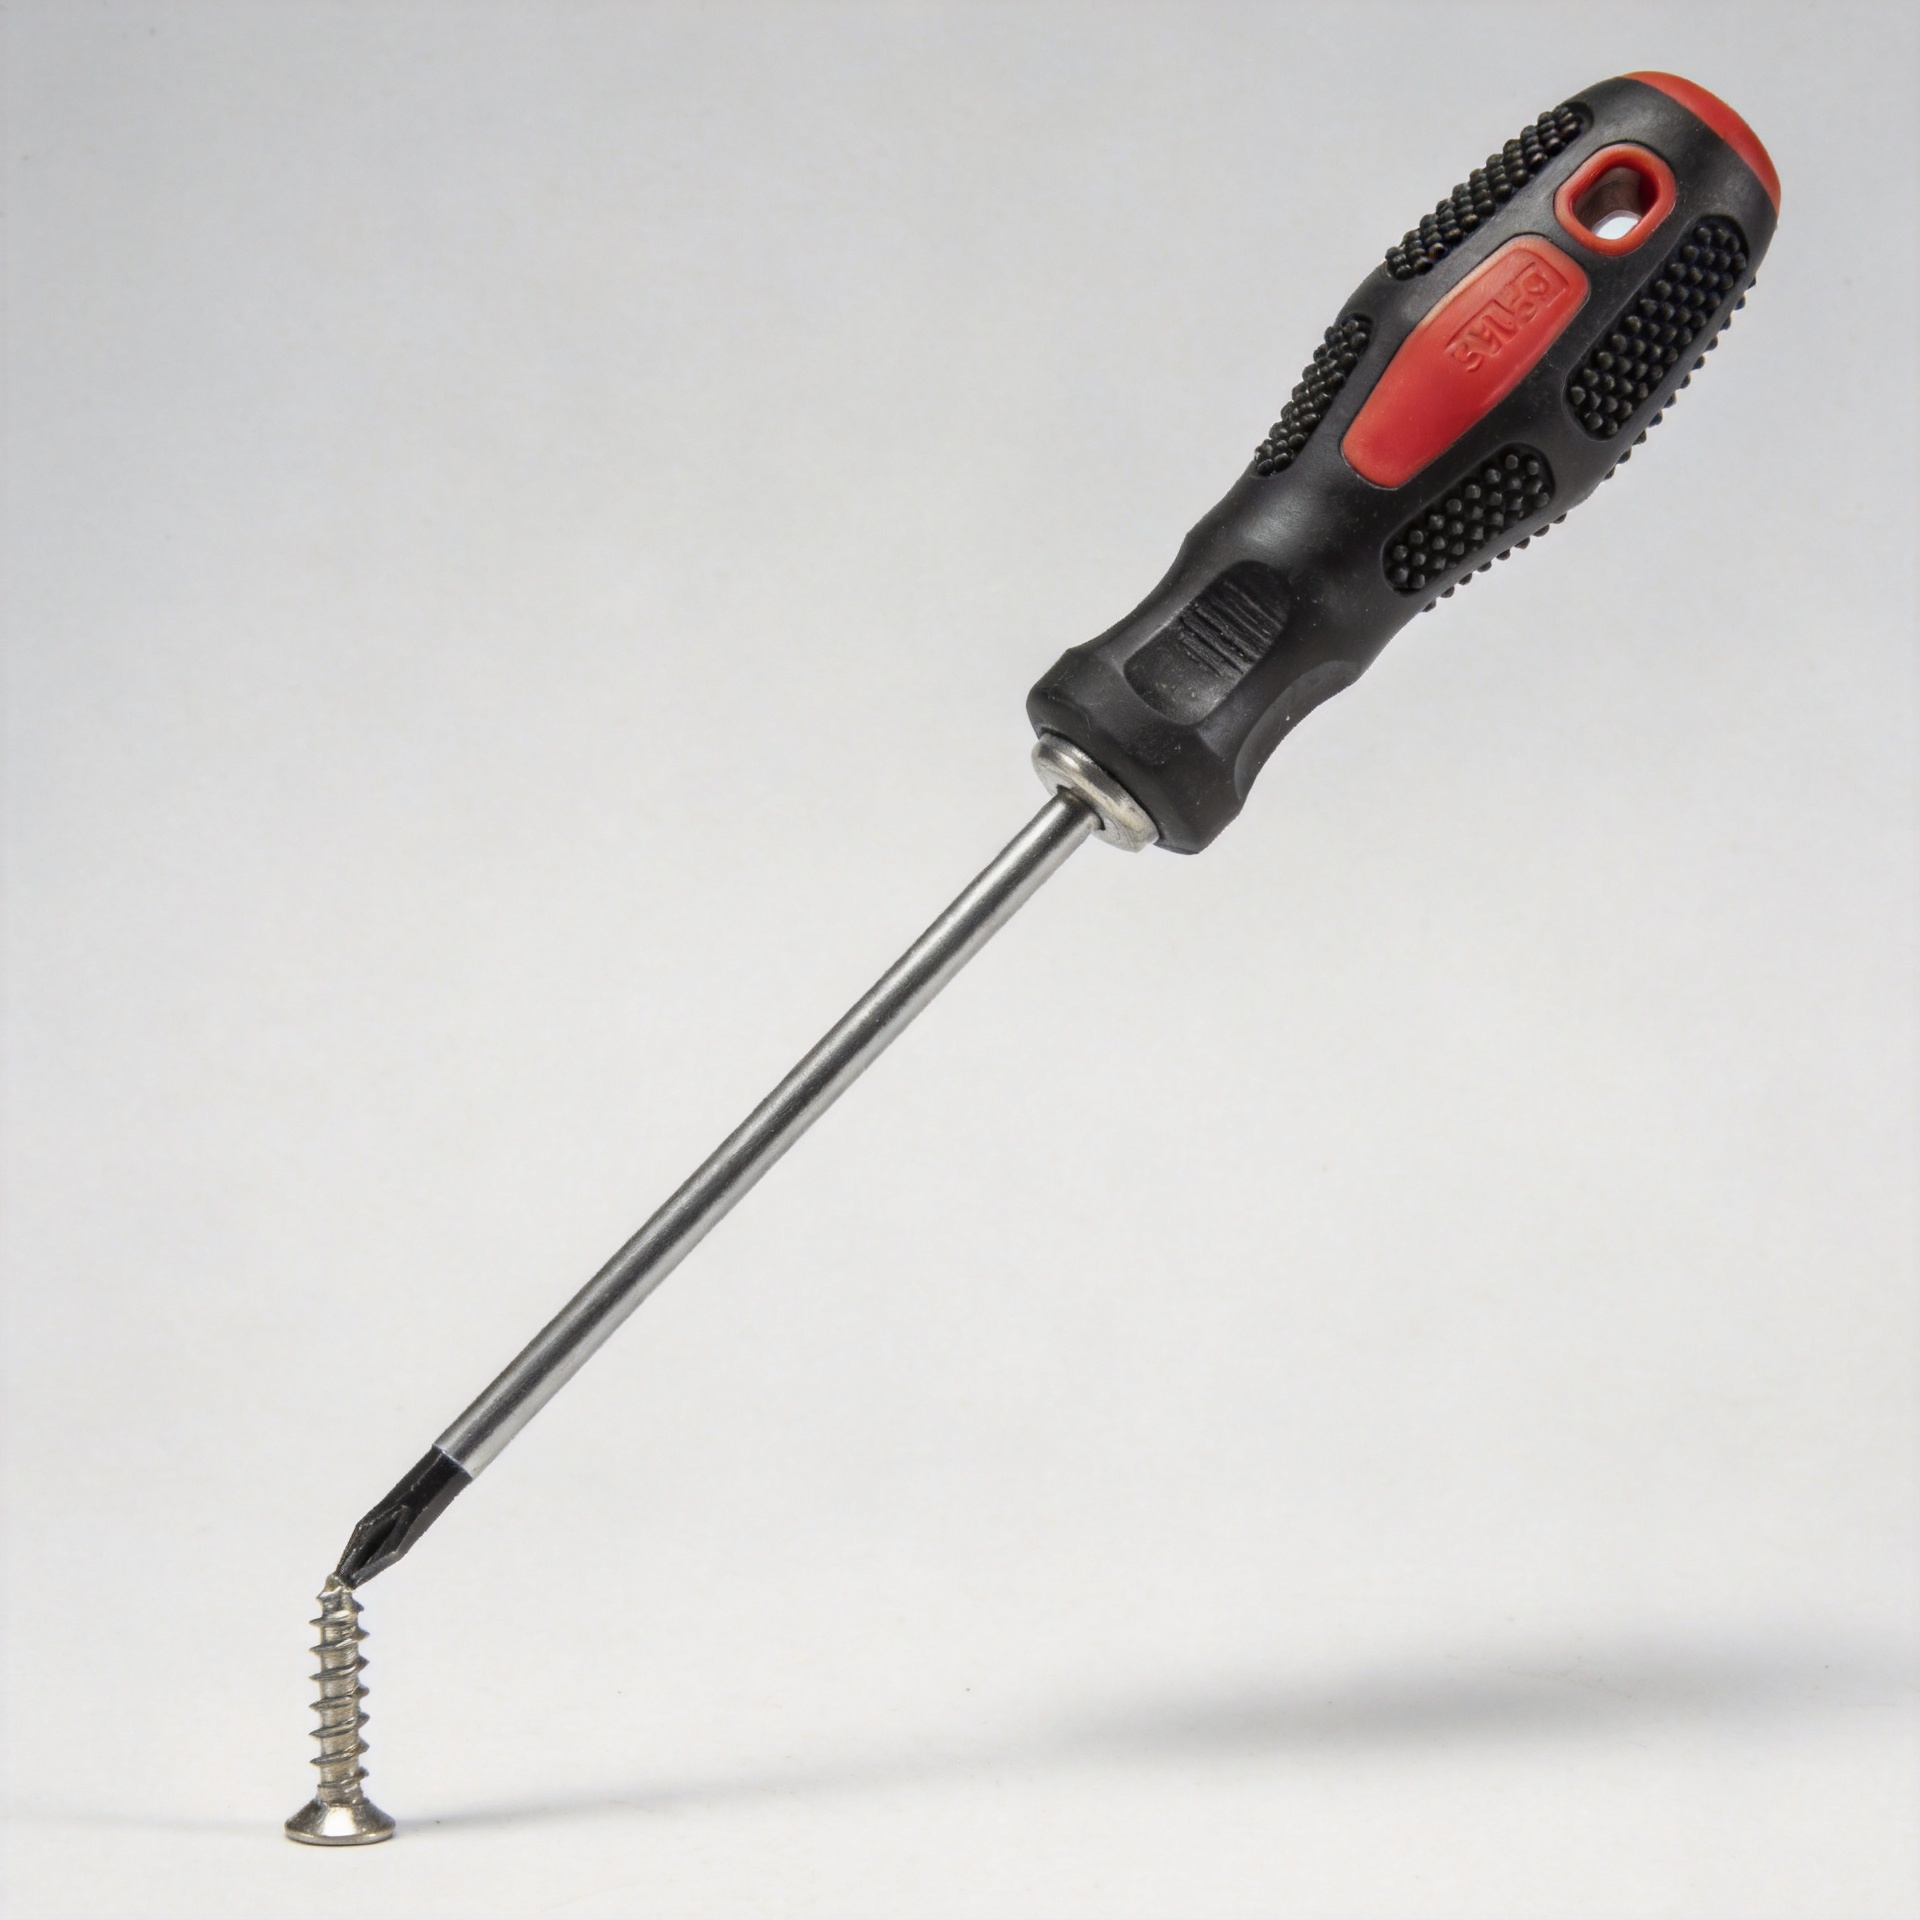
วิธีจัดการปัญหาสกรูโค้งงอขณะยึดชิ้นส่วนที่มีระยะยื่นยาว
สกรูที่โก่งตัวระหว่างการติดตั้งแบบลึก หรืออยู่ในตำแหน่งที่ถูกบดบัง มักไม่ใช่ปัญหาเกี่ยวกับวัสดุเพียงอย่างเดียว ในการขันสกรูที่มีความยาวมาก องค์ประกอบทั้งหมด ได้แก่ สกรู หัวไขควง ตัวต่อขยาย ชิ้นงาน และผู้ปฏิบัติงาน จะเชื่อมต่อกันเป็นเส้นทางรับแรงเดียวกัน หากเส้นทางนั้นไม่อยู่ใกล้กับแกนของสกรู แม้สกรูที่มีคุณภาพดีก็อาจรับแรงด้านข้างก่อนที่เกลียวจะขันเข้าไปแน่นพอที่จะคงสถานะให้มั่นคงได้ การโก่งตัวที่มองเห็นได้คืออาการปลายเหตุ วิธีตอบสนองที่มีประโยชน์คือการระบุจุดที่การจัดแนว ความต้านทาน หรือการควบคุมการขันเริ่มออกนอกขอบเขตที่ยอมรับได้
จากมุมมองของวิศวกรผู้คัดเลือกสกรู ควรเริ่มจากการพิจารณาการใช้งานจริงก่อน แทนที่จะเลือกสกรูที่ดูแข็งแรงกว่า โปรดสังเกตปัจจัยต่าง ๆ เช่น ความหนาของชิ้นส่วนที่ต้องยึดรวมกัน มุมการเข้าถึง วัสดุพื้นฐาน ความลึกที่ต้องการให้สกรูจมลง ประเภทของเครื่องมือขัน และช่วงเวลาในวงจรการทำงานที่เริ่มเกิดการโก่งตัว แนวทางนี้ใช้ได้กับทุกกรณี ไม่ว่าจะเป็นการใช้สกรูแบบมาตรฐานกับชิ้นส่วนที่มีเกลียวเจาะไว้ล่วงหน้า สกรูสำหรับไม้ในโครงสร้างไม้ที่มีความลึกมาก สกรูแบบเจาะเองในแผ่นโลหะที่ผ่านการขึ้นรูปแล้ว หรือสกรูหกเหลี่ยมที่มีพื้นที่ให้ใส่หัวประแจแบบซ็อกเก็ตจำกัด
เหตุใดสกรูจึงโก่งตัวระหว่างการขันในระยะไกล
สกรูที่มีความยาวจะทำหน้าที่คล้ายเสาบางๆ ขณะถูกขัน เมื่อหัวสกรูยังไม่แนบสนิทกับพื้นผิวและเกลียวยังไม่ยึดจับอย่างมั่นคง แรงด้านข้างสามารถสร้างโมเมนต์การโก่งตัวตามความยาวส่วนที่โผล่ออกมาได้ ยิ่งหัวไขควงอยู่ห่างจากพื้นผิวงานมากเท่าไร ความคลาดเคลื่อนเล็กน้อยของมุมก็ยิ่งเปลี่ยนเป็นแรงด้านข้างที่สังเกตเห็นได้ชัดที่หัวสกรูมากขึ้นเท่านั้น
มักพบเงื่อนไขสี่ประการร่วมกัน
- การเข้าสัมผัสแบบไม่อยู่บนแกนเดียวกัน: หัวไขควงเข้าสู่ร่องยึดในมุมเอียง เนื่องจากตัวต่อขยายสั่นคลอน จิกซ์เจอร์ขัดขวางการเข้าถึง หรือผู้ปฏิบัติงานมองเห็นรอยต่อไม่ชัดเจน
- แรงต้านเริ่มต้นสูง: รูนำขนาดเล็กเกินไปหรือเจาะตำแหน่งไม่เหมาะสม เกลียวคู่ที่เสียหาย สิ่งสกปรก คราบเคลือบสะสม หรือความแปรปรวนของวัสดุ ล้วนทำให้แรงบิดขณะขันเพิ่มสูงขึ้นก่อนที่สกรูจะได้รับการรองรับอย่างมั่นคง
- การยึดหัวไขควงไม่เพียงพอ: หัวไขควงสึกหรอ การสัมผัสตื้นเกินไป หรือรูปแบบขับไม่ตรงกับร่องยึด ทำให้หัวไขควงออกแรงดันด้านข้างต่อหัวสกรู
- พลังงานในการขันไม่สามารถควบคุมได้: ความเร็วสูงหรือการตั้งค่าคลัตช์แบบรุนแรงเกินไปอาจทำให้สกรูรับโหลดเร็วกว่าที่ผู้ปฏิบัติงานจะปรับแนวให้ถูกต้องได้
โดยทั่วไปแล้ว ผู้ปฏิบัติงานมักคิดจะเพิ่มเส้นผ่านศูนย์กลางหรือความแข็งของสกรูเป็นอันดับแรก ซึ่งอาจช่วยได้ในกรณีที่ยืนยันแล้วว่ามีความแข็งแรงไม่เพียงพอ แต่จะไม่แก้ปัญหาเส้นทางการเจาะที่เอียง และอาจเพิ่มแรงบิดขณะขันสกรู จนส่งผลให้เกิดปัญหาเดียวกันกับเครื่องมือขันสกรู ร่องหัวสกรู หรือวัสดุที่รับสกรู
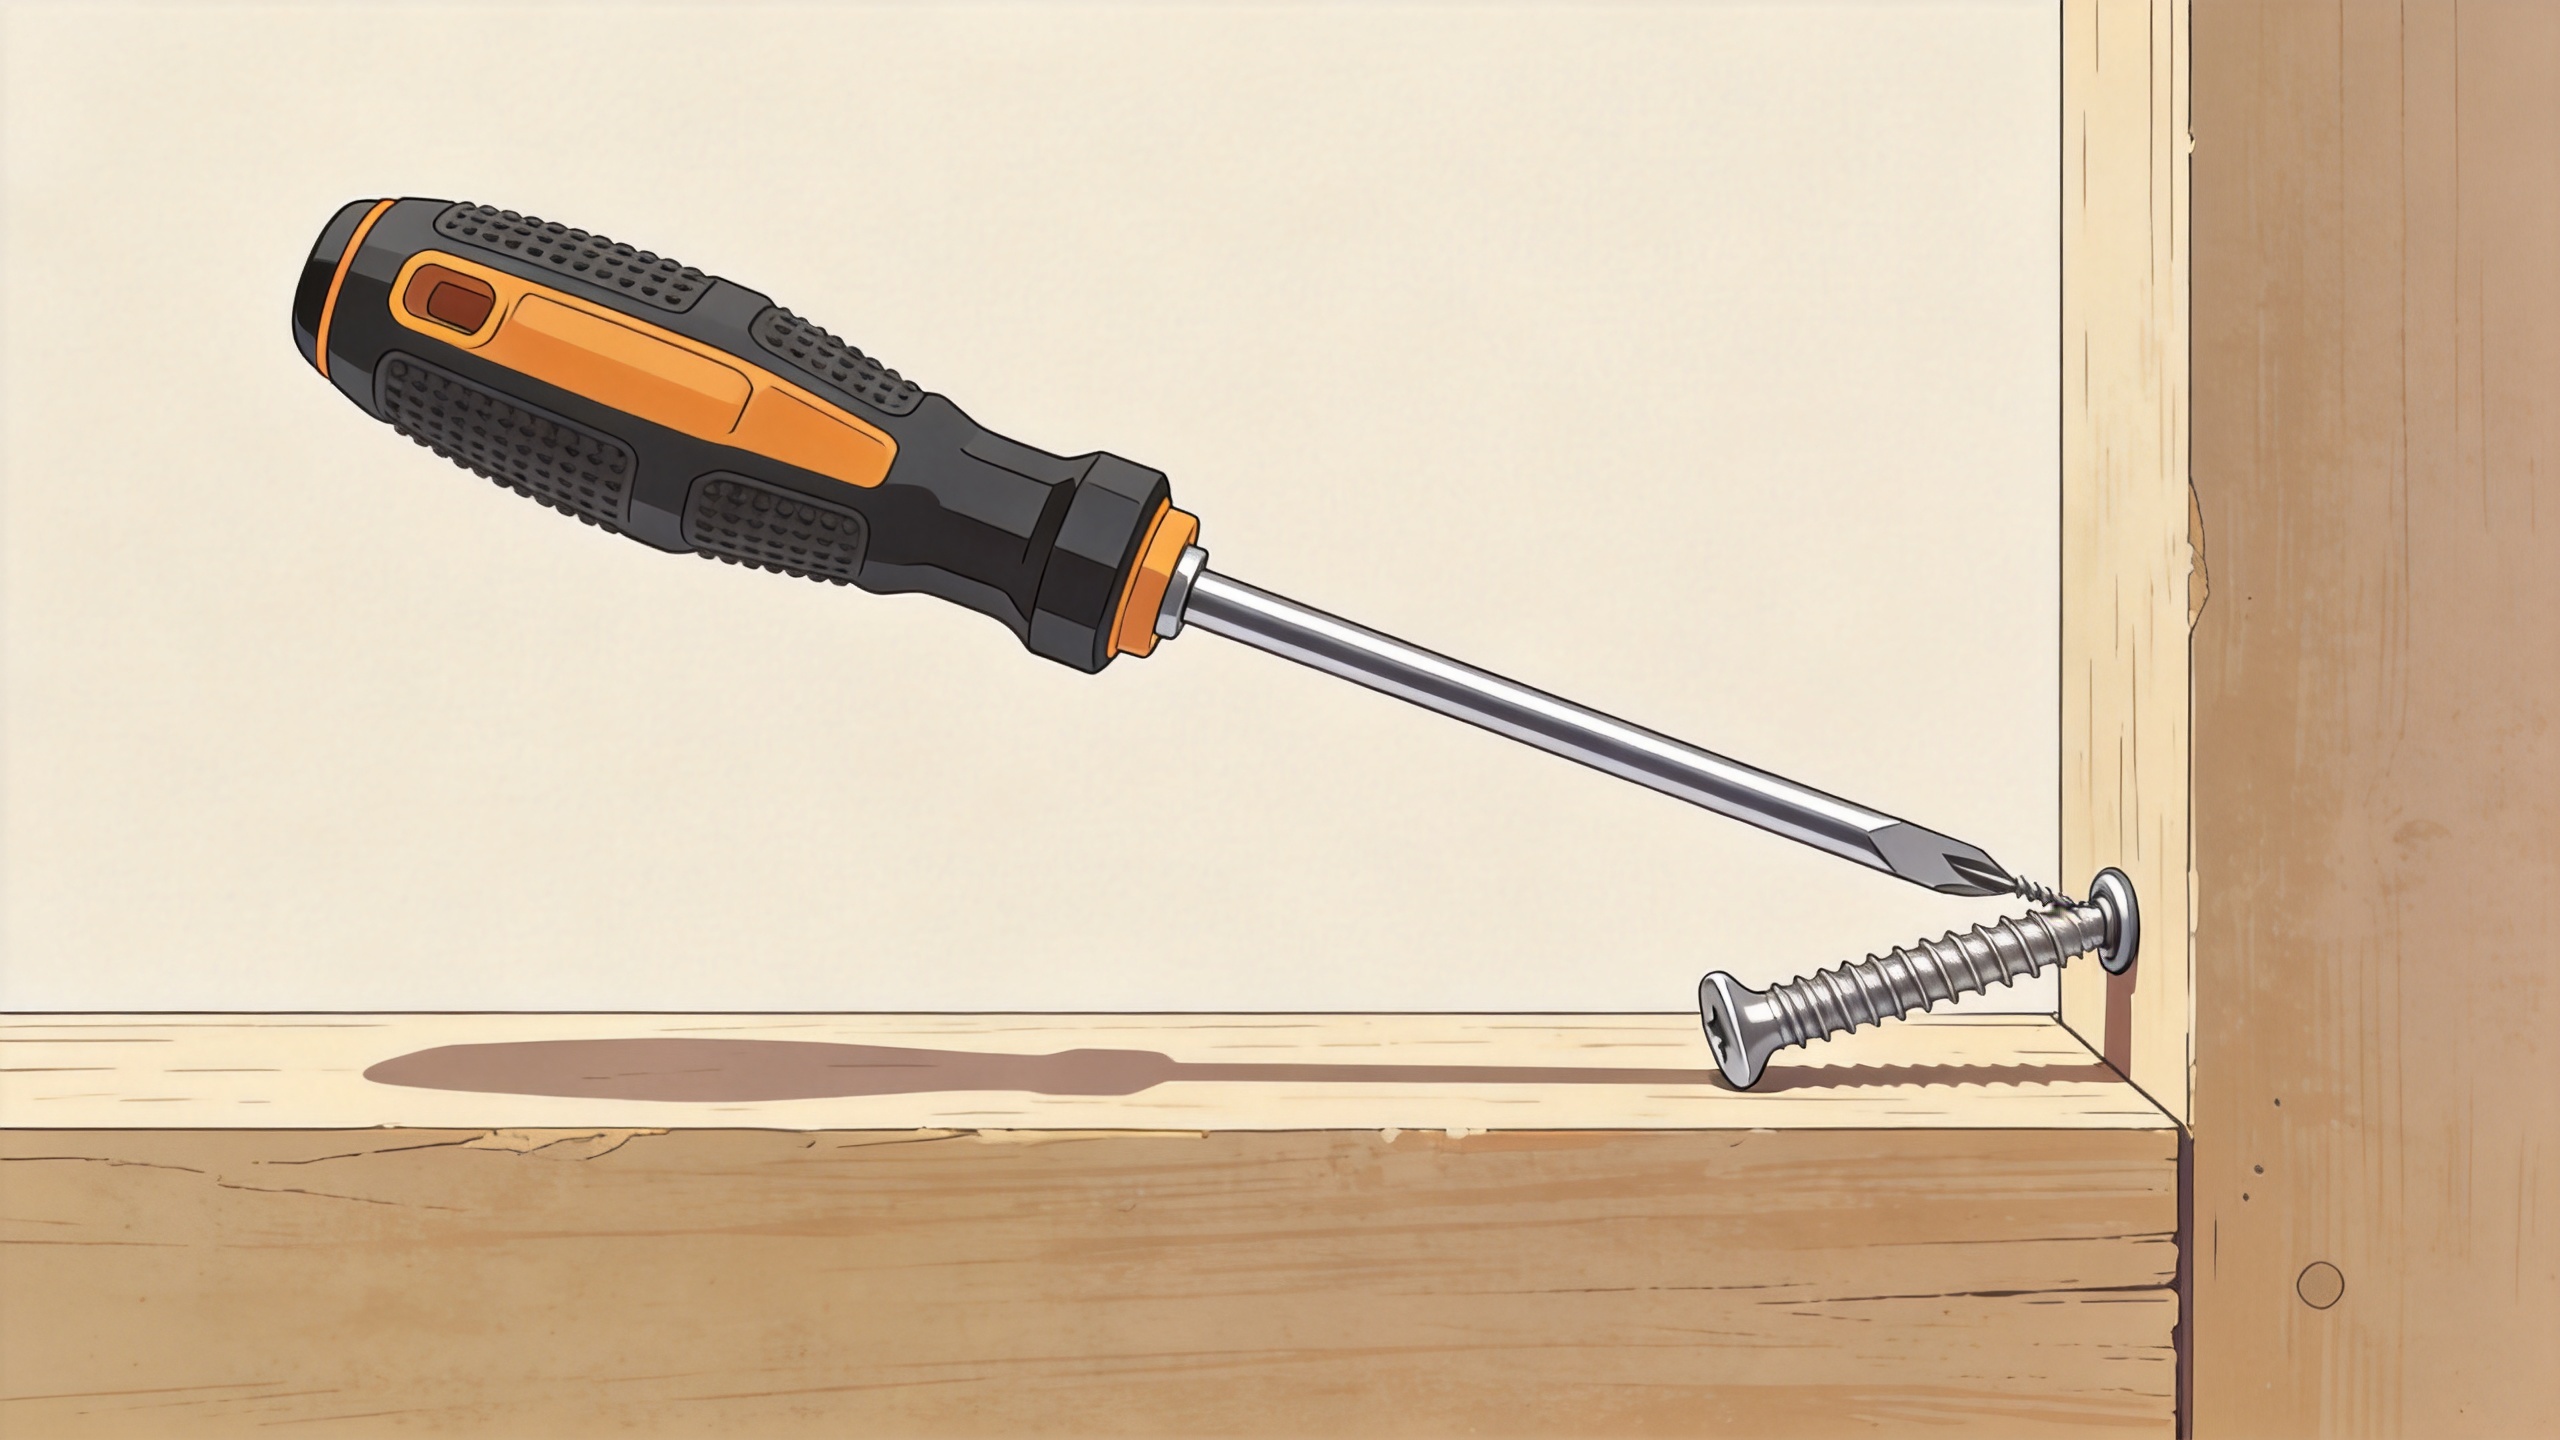
วิเคราะห์สาเหตุของการโก่งตัวก่อนเปลี่ยนสกรู
เก็บตัวอย่างสกรูที่ล้มเหลวและสกรูที่ติดตั้งสำเร็จจำนวนเล็กน้อยจากกระบวนการเดียวกัน แล้วทำเครื่องหมายทิศทางของการโก่งตัวของแต่ละตัวเทียบกับเครื่องมือและช่องเปิดที่ใช้เข้าถึง หากพบว่าการโก่งตัวมีทิศทางเดียวกันซ้ำๆ ให้ตรวจสอบส่วนต่อขยาย ตัวนำทาง ช่องว่างของอุปกรณ์ยึดจับ และท่าทางการใช้งานของผู้ปฏิบัติงานจากด้านนั้น ส่วนหากการโก่งตัวมีทิศทางสุ่ม แสดงว่ามักเกิดจากเงื่อนไขเริ่มต้นที่ไม่สม่ำเสมอ ดอกสว่านเสียหาย การเตรียมรูนำทางไม่คงที่ หรือการใช้ชิ้นส่วนยึดที่ไม่ตรงตามมาตรฐานร่วมกัน
ขั้นตอนต่อไป คือการระบุ เมื่อ สกรูโค้ง ความโค้งใกล้ปลายสกรูมักบ่งชี้ว่ามีปัญหาในการใส่สกรูลงไปในรูหรือการสร้างเกลียวแรก ความโค้งใกล้กึ่งกลางตัวสกรูอาจหมายถึงส่วนก้านที่โผล่ออกมาถูกขับเข้าในแนวเอียง ความโค้งใกล้หัวสกรูหลังจากสกรูถูกขันลงไปบางส่วนอาจบ่งชี้ว่าเครื่องขันสกรูเลื่อนไถล หรือหัวสกรูสัมผัสขอบของช่องเปิดที่ใช้เข้าถึง สิ่งนี้คือการตรวจสอบเวลาอย่างง่ายที่ช่วยระบุแนวทางแก้ไขได้เฉพาะเจาะจง โดยไม่จำเป็นต้องถือว่าสกรูทุกตัวมีข้อบกพร่องด้านวัสดุ
จัดเตรียมรอยต่อให้สกรูสามารถเข้าได้ตรง
ยืนยันลักษณะของส่วนรับสกรู
สำหรับการใช้สกรูไม้ ให้ใช้กลยุทธ์การเจาะนำที่เหมาะสมกับชนิดไม้ สภาพความชื้น รูปร่างของสกรู และประสิทธิภาพการยึดที่ต้องการ หลักการเริ่มต้นทั่วไปคือการกำหนดขนาดรูนำให้สัมพันธ์กับเส้นผ่านศูนย์กลางแกนกลางของสกรู แทนที่จะใช้เส้นผ่านศูนย์กลางภายนอกเต็มของเกลียว จากนั้นตรวจสอบและปรับขนาดรูให้เหมาะสมผ่านการทดลองภายใต้การควบคุม รูนำยังต้องตั้งฉากกับแนวแกนของสกรูที่ตั้งใจจะขันเข้าไปด้วย แม้รูนำจะมีขนาดถูกต้องแต่เจาะในมุมผิด ก็ยังก่อให้เกิดแรงด้านข้าง
สำหรับสกรูแบบเครื่องจักร ให้ตรวจสอบเกลียวที่เจาะไว้ด้วยแบบแปลนและมาตรฐานเกลียวที่เกี่ยวข้อง ตรวจหาอาการเกลียวขัดกัน ปลายเกลียวเสียหาย ขอบคม (บัร์ร์) สี ชิ้นส่วนหลุดร่วง หรือรูเจาะผิดตำแหน่ง สำหรับสกรูแบบเจาะเอง ให้ยืนยันว่าความหนาของแผ่นโลหะ สภาพรูที่เจาะไว้ล่วงหน้า และรูปทรงปลายสกรูสอดคล้องกันอย่างเหมาะสม ห้ามใช้แรงดันสกรูผ่านคุณลักษณะที่อุดตันหรือไม่แน่ใจเพียงเพราะชิ้นส่วนแรกๆ ดูเหมือนใช้งานได้ดี
ลดแรงด้านข้างที่ส่งไปยังหัวไขควง
ใช้บิตที่พอดีกับร่องยึดอย่างสมบูรณ์ และเปลี่ยนบิตที่มีขอบมน ความสามารถในการยึดจับลดลง หรือมีรอยสึกเห็นได้ชัด กรณีที่ต้องใช้ตัวต่อความยาวมาก ให้ตรวจสอบตัวต่อและตัวแปลงสำหรับความคลาดเคลื่อนเชิงแกน (runout) และความหลวม (play) ตัวต่อที่แข็งแกร่งสามารถถ่ายทอดโมเมนต์บิดได้ดี แต่ยังอาจเบี่ยงเบนตัวสกรูหากไม่มีการรองรับใกล้บริเวณชิ้นงาน ปลอกนำทาง ปลอกปลายหัวไขควง ปลอกยึดจากจิ๊ก หรือคู่มือเข้าถึงแบบเฉพาะสามารถรักษาแนวแกนของหัวไขควงให้อยู่ใกล้เคียงกับแนวแกนของสกรูในช่วงการเริ่มขันที่เปราะบาง
หากใช้สกรูหกเหลี่ยมขันผ่านช่องเปิดที่จำกัด ให้ตรวจสอบว่าซ็อกเก็ตหรือประแจมีพื้นที่ว่างรอบหัวสกรูหรือไม่ การสัมผัสระหว่างเครื่องมือกับโครงสร้างรอบข้างอาจทำให้เครื่องมือเอียงเมื่อแรงบิดเพิ่มขึ้น การแก้ไขอาจเป็นการปรับเปลี่ยนการเข้าถึง เปลี่ยนความยาวของเครื่องมือ หรือปรับลำดับการประกอบใหม่ — ไม่ใช่แค่เปลี่ยนเฉพาะสกรูเท่านั้น
ควบคุมลำดับการขัน
การขันแบบระยะไกลจะได้ประโยชน์จากการแยกขั้นตอนการเริ่มต้นเกลียวออกจากขั้นตอนการขันจนแน่นสุด ให้เริ่มขันสกรูที่ความเร็วต่ำโดยใช้แรงกดตามแนวแกนเบาๆ และยืนยันว่าสกรูได้หมุนเข้าไปอย่างมั่นคงแล้วหลายรอบ จากนั้นจึงเพิ่มความเร็วขึ้นก็ต่อเมื่อเครื่องมือยังคงอยู่ในแนวศูนย์กลางและแรงบิดเป็นไปตามที่คาดไว้ ให้ใช้เครื่องมือควบคุมแรงบิดหรือการตั้งค่าคลัตช์ที่สอดคล้องกับข้อกำหนดของรอยต่อ และตรวจสอบการตั้งค่านั้นด้วยอุปกรณ์เสริมสำหรับการขันระยะไกลที่ติดตั้งจริง
- จัดตำแหน่งเครื่องมือให้ตั้งฉากกับรอยต่อ และรองรับส่วนขยายหากการเข้าถึงอนุญาต
- ใส่บิตให้ลึกเต็มที่ก่อนเริ่มส่งแรงขัน
- เริ่มขันสกรูอย่างช้าๆ และสังเกตการเคลื่อนเบี่ยง การสั่นสะเทือน หรือความต้านทานที่เพิ่มขึ้น
- หยุดทันทีหากสกรูเริ่มเอียง ถอยสกรูออกแล้วตรวจสอบลักษณะของชิ้นส่วนที่รับสกรูแทนที่จะพยายามปรับให้ตรงในขณะที่ขันอยู่
- ขันสกรูให้แน่นตามตำแหน่งที่กำหนด และตรวจสอบการประกอบโดยใช้ค่าแรงบิด ความลึก หรือเกณฑ์ความเรียบเสมอกับพื้นผิวตามที่ระบุ
ลำดับขั้นตอนนี้อาจใช้เวลาเพิ่มขึ้นไม่กี่วินาทีในการประกอบแบบทดลอง แต่จะช่วยเปิดเผยได้ว่าปัญหานั้นเกิดจากขั้นตอนการเตรียมงาน การเข้าถึง หรือการควบคุมเครื่องมือ หากดำเนินการซ้ำๆ บนสายการผลิต ข้อสังเกตเหล่านี้สามารถแปลงเป็นคำสั่งงานย่อยที่ชัดเจน พร้อมกำหนดช่วงเวลาที่ต้องเปลี่ยนหัวไขควง และมีการตรวจสอบแบบผ่าน/ไม่ผ่านสำหรับตัวนำทางหรืออุปกรณ์ยึดจับ
เลือกเส้นทางการแจ้งปัญหาที่เหมาะสม
ยกระดับปัญหาไปสู่การออกแบบใหม่ของสกรูหรือข้อต่อ เมื่อการจัดแนวและการตรวจสอบคุณลักษณะทั้งหมดอยู่ในเกณฑ์ปกติ แต่ยังคงมีการโก่งตัวเกิดขึ้นภายใต้สภาวะการขับขี่ทั่วไป ให้เปรียบเทียบความยาวของสกรูที่ระบุไว้ บริเวณก้านที่ไม่มีเกลียว รูปแบบปลายสกรู รูปทรงหัวสกรู ประเภทช่องขับ (drive recess) ระดับวัสดุ และสารเคลือบผิวกับข้อต่อจริง การลดระยะช่วงอิสระ (free span) การปรับปรุงคุณลักษณะนำทาง (pilot feature) การเปลี่ยนปลายสกรู หรือการใช้วิธีเข้าถึงที่มีการรองรับอาจช่วยลดการโก่งตัวได้ โดยไม่จำเป็นต้องเปลี่ยนข้อกำหนดแรงโหลด ทุกการเปลี่ยนแปลงที่เกี่ยวข้องกับข้อต่อสำคัญ ต้องได้รับการทบทวนเทียบกับแบบร่างการประกอบ มาตรฐานที่เกี่ยวข้อง และแผนการตรวจสอบและยืนยัน (validation plan)
แยกแยะปัญหาคุณภาพสกรูที่แท้จริงออกจากปัญหากระบวนการอย่างชัดเจน บันทึกข้อมูลล็อตสินค้าไว้ และตรวจสอบสกรูที่น่าสงสัยในประเด็นความตรง, ความสม่ำเสมอของมิติ, ความเสียหายของเกลียว และสภาพของช่องขับ (head recess) หากมีเพียงล็อตเดียวจากสินค้าที่เข้ามา แสดงพฤติกรรมที่แตกต่างออกไปภายใต้การตั้งค่าที่ผ่านการตรวจสอบและยืนยันแล้ว ให้จัดทำหลักฐานเพื่อส่งให้ผู้จัดจำหน่ายทบทวน หากความล้มเหลวเกิดซ้ำที่สถานีเดียวหรือมุมการเข้าถึงเดียว ควรเน้นการตรวจสอบอุปกรณ์เครื่องมือ (tooling) และระบบยึดชิ้นงาน (workholding) เป็นลำดับแรก
รายการตรวจสอบการยึดแบบระยะไกล
- ยืนยันชนิดของสกรู ความยาว ร่องขับ และลักษณะของชิ้นส่วนที่รับสกรูให้ตรงกับข้อต่อที่ได้รับการอนุมัติแล้ว
- ตรวจสอบรูนำหรือเกลียวที่ตัดไว้แล้วว่ามีตำแหน่งและมุมที่ถูกต้อง ไม่มีสิ่งสกปรกหรือความเสียหาย
- ตรวจสอบบิต ส่วนต่อขยาย อะแดปเตอร์ และไกด์ว่ามีการสึกหรอ มีการสั่นคลอน หรือมีระยะว่างที่เหมาะสมหรือไม่
- เริ่มหมุนอย่างช้าๆ รักษากำลังกดตามแนวแกน และหยุดทันทีเมื่อสังเกตเห็นการเบี่ยงเบนด้านข้าง
- บันทึกทิศทางของการโค้ง ตำแหน่งบนสายการผลิต ล็อต และขั้นตอนการใส่สกรู เพื่อระบุสาเหตุที่เกิดซ้ำได้อย่างแม่นยำ
ดังนั้น การจัดการปัญหาสกรูโค้งจึงไม่ใช่การเปลี่ยนชิ้นส่วนฮาร์ดแวร์เพียงอย่างเดียวที่ใช้ได้ทั่วไป แต่เป็นการควบคุมกระบวนการติดตั้งทั้งหมด กล่าวคือ เมื่อสกรูเริ่มเข้าในแนวตรง ชิ้นส่วนที่รับสกรูให้แรงต้านที่ควบคุมได้ และเครื่องขับสกรูรักษาระแนบแนวตลอดจนถึงขั้นตอนการขันแน่น การยึดแบบระยะไกลจะทำซ้ำได้ง่ายขึ้น และวิเคราะห์หาสาเหตุของปัญหาก็ทำได้ง่ายขึ้น

