 EN

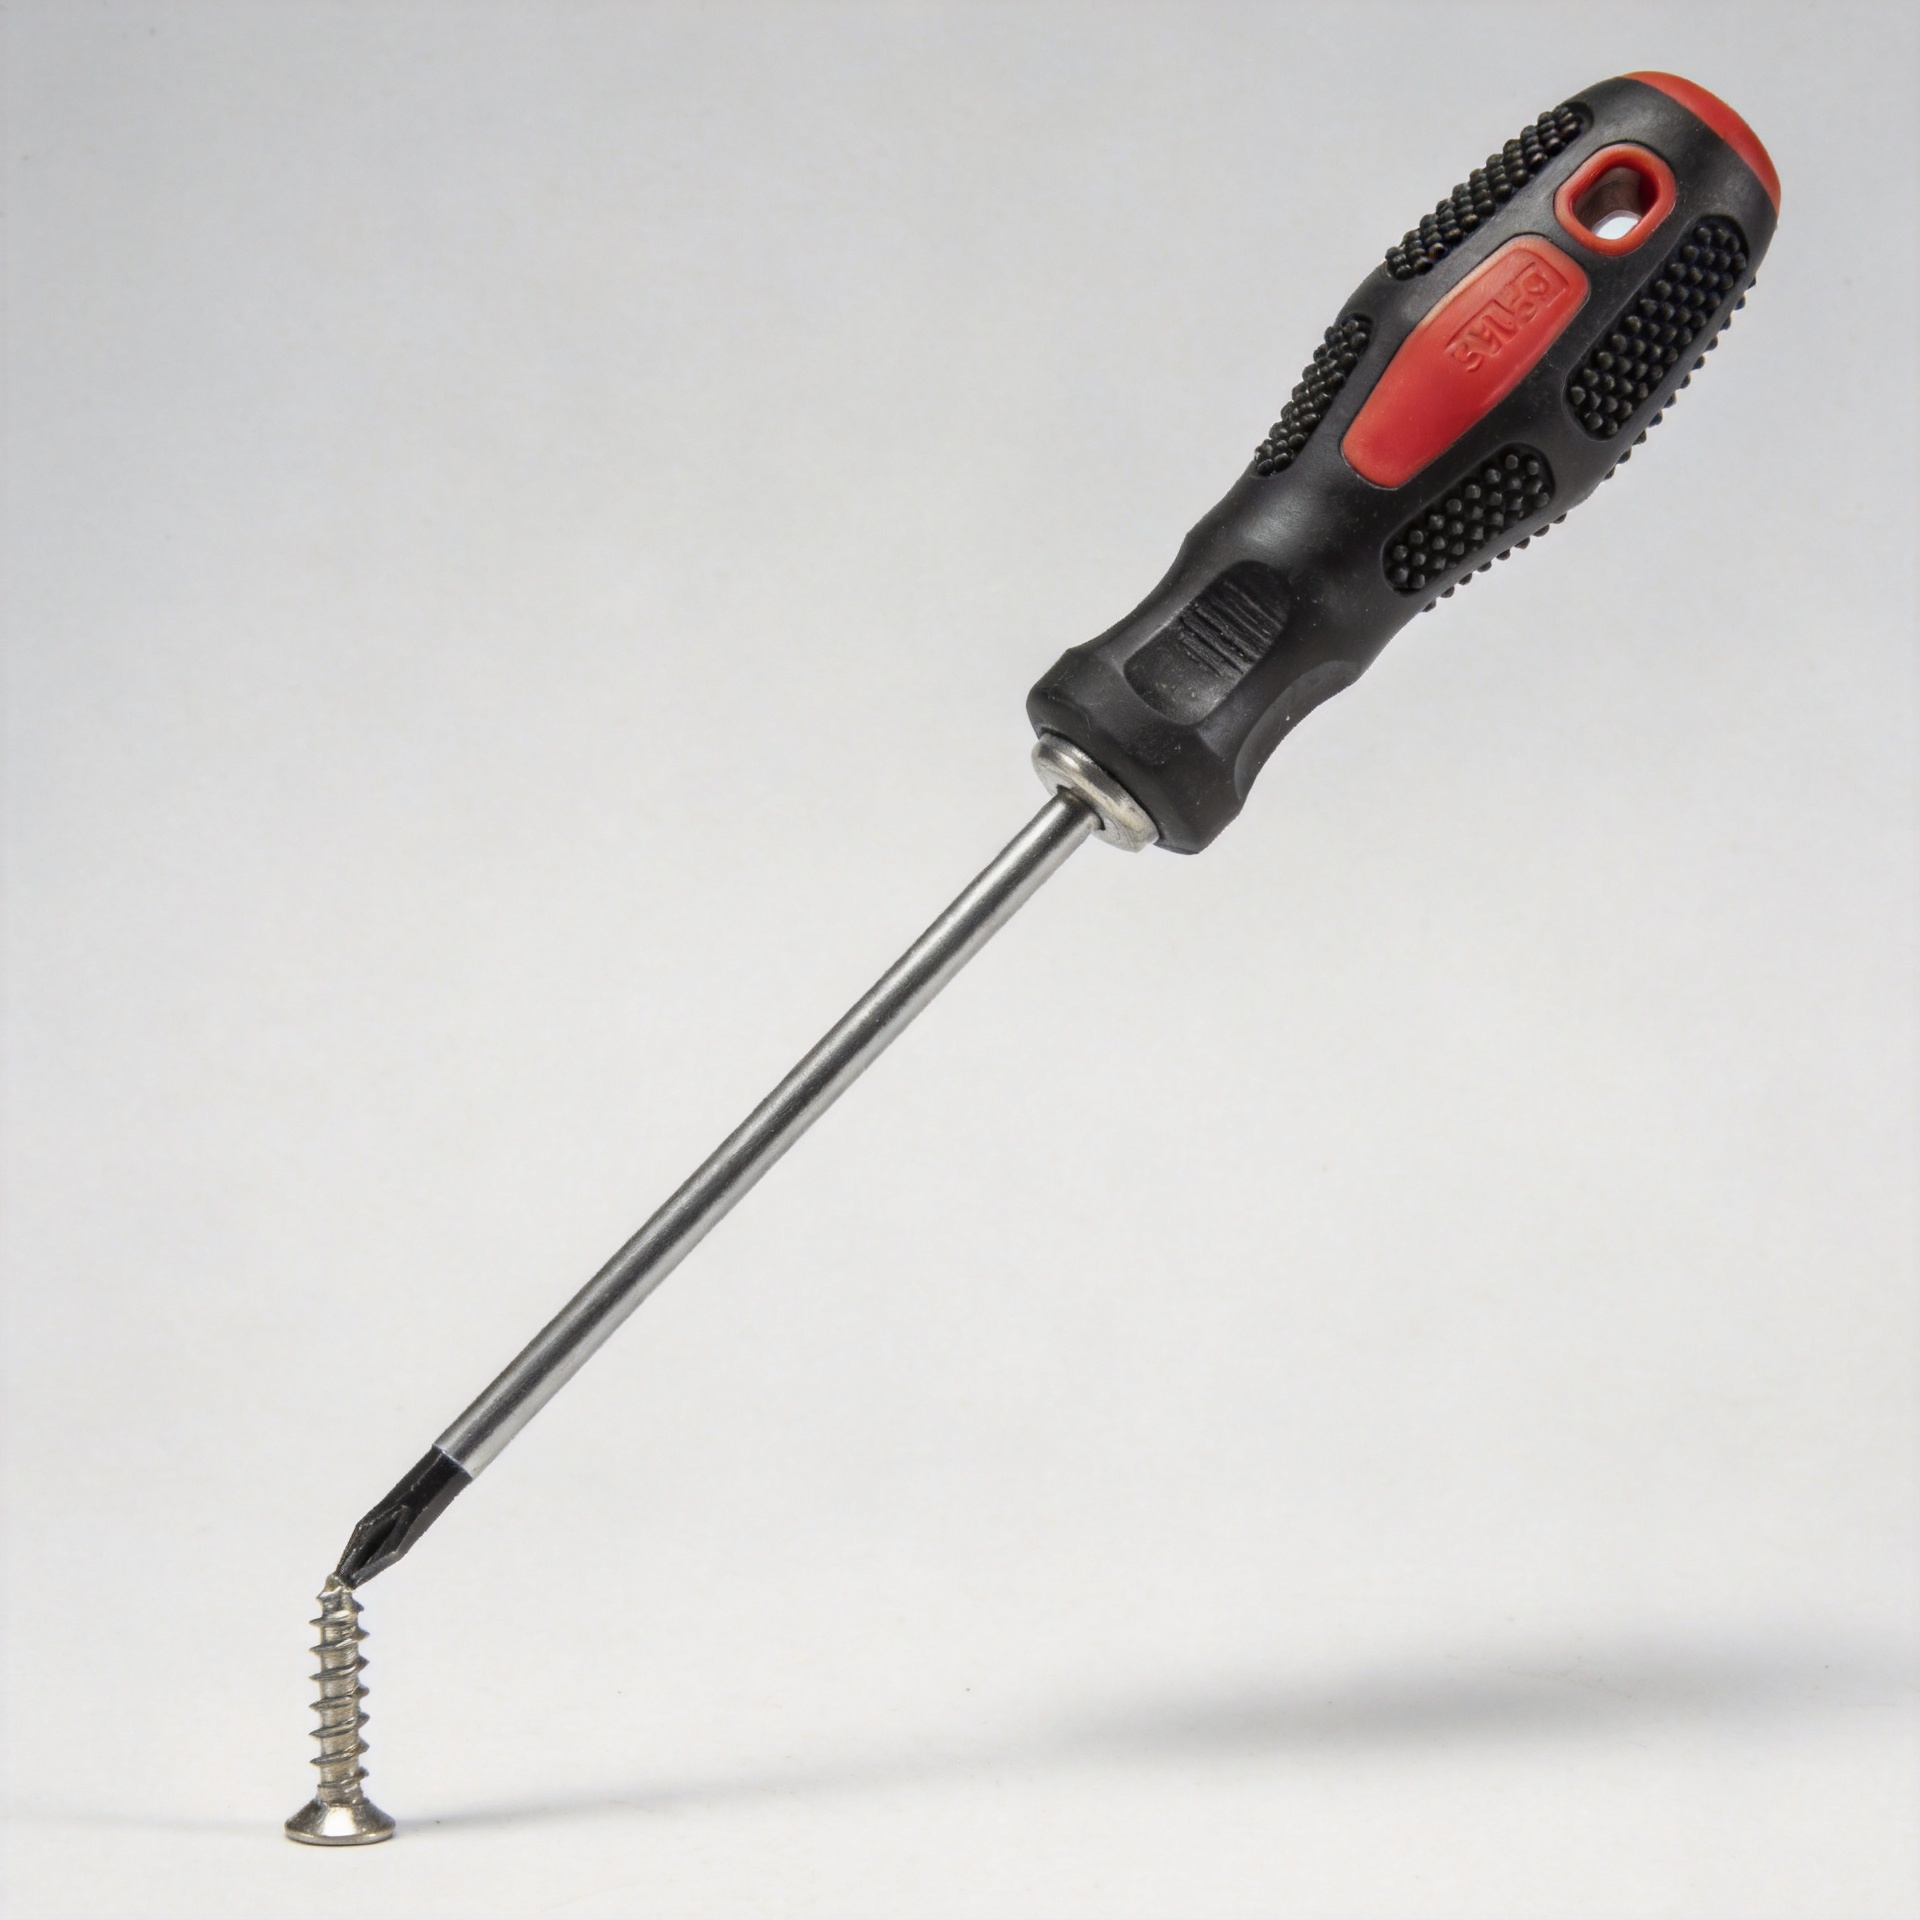
طویل فاصلے تک پیچ لگانے کے عمل میں پیچ کے موڑنے کا حل کیسے نکالیں
ایک پیچ جو گہری، دھنسی ہوئی یا رکاوٹ والی انسٹالیشن کے دوران موڑ جاتا ہے، عام طور پر صرف مواد کا مسئلہ نہیں ہوتا۔ لمبی رسائی والے بند کرنے کے آپریشنز میں، پیچ، بٹ، ایکسٹینشن، کام کا ٹکڑا اور آپریٹر ایک ہی لوڈ پاتھ تشکیل دیتے ہیں۔ اگر یہ راستہ پیچ کے محور کے قریب نہ ہو تو، چاہے پیچ مضبوط ہی کیوں نہ ہو، اسے تھریڈز کے کافی انگیجمنٹ سے پہلے ہی سائیڈ لوڈ لگ سکتا ہے تاکہ وہ مستحکم ہو سکے۔ دکھائی دینے والا موڑ اس کا بعد کا علامت ہے؛ اصل کارآمد ردِ عمل یہ ہے کہ جانچا جائے کہ ترتیب، مزاحمت یا ڈرائیو کنٹرول میں سے کون سا عنصر پہلے اپنی حد سے باہر چلا گیا۔
پیچ کے انتخاب کے ماہر انجینئر کے نقطہ نظر سے، مضبوط نظر آنے والے پیچ سے شروع کرنے کے بجائے، درخواست (ایپلی کیشن) سے شروع کریں۔ جوائنٹ اسٹیک، رسائی کا زاویہ، سبسٹریٹ، ضروری بیٹھنے کی گہرائی، ڈرائیور کی قسم، اور وہ وقت نوٹ کریں جب موڑنا شروع ہوتا ہے۔ یہ طریقہ کار ہر قسم کے کام پر لاگو ہوتا ہے، چاہے وہ کسی ٹیپڈ جزو میں مشین پیچ ہو، گہرے لکڑی کے ڈھانچے میں لکڑی کا پیچ ہو، فارمڈ شیٹ میں خود-تھریڈنگ پیچ ہو، یا وہ ہیکس پیچ جہاں ساکٹ تک رسائی محدود ہو۔
لمحہ کیوں موڑ جاتا ہے لمبی فاصلے کی ڈرائیونگ کے دوران
لمبا مُحہ اس وقت ایک نازک ستون کی طرح کام کرتا ہے جب اسے ڈرائیو کیا جا رہا ہوتا ہے۔ جب تک سر سطح پر نہیں بیٹھتا اور دھاگے مستحکم طور پر مضبوط نہیں ہو جاتے، جانبی قوت اظہار شدہ لمبائی کے ساتھ موڑنے والے مومنٹ کو پیدا کر سکتی ہے۔ ڈرائیور کا کام کی سطح سے جتنا زیادہ فاصلہ ہوگا، اتنی ہی کم زاویہ غلطی سر پر قابلِ ذکر جانبی لوڈ میں تبدیل ہو سکتی ہے۔
چار حالات اکثر ایک ساتھ ظاہر ہوتے ہیں:
- غیر محوری ملاپ: بٹ گہرائی میں زاویہ کے ساتھ داخل ہوتا ہے کیونکہ ایک ایکسٹینشن ہلاتی ہے، فکسچر رسائی کو روکتی ہے، یا آپریٹر جوڑ کو نہیں دیکھ سکتا۔
- زیادہ شروعاتی مزاحمت: چھوٹا یا غلط جگہ پر بنایا گیا پائلٹ سوراخ، خراب ملانے والا دھاگا، گندگی، کوٹنگ کی تراکم، یا مواد کی تبدیلی ڈرائیونگ ٹارک کو بڑھا دیتی ہے قبل اس کے کہ مُحہ کو سہارا ملے۔
- ناکافی بٹ ریٹینشن: پُرانا بٹ، کم گہرائی میں ملاپ، یا غیر مناسبت والا ڈرائیو پروفائل ڈرائیور کو سر پر جانبی دباؤ ڈالنے کی اجازت دیتا ہے۔
- غیر کنٹرولڈ ڈرائیونگ انرجی: زیادہ رفتار یا جارحانہ کلچ سیٹنگ سکرُو کو آپریٹر کے ترتیب دینے کی صلاحیت سے زیادہ تیزی سے لوڈ کر سکتی ہے۔
پہلا رجحان اکثر سکرُو کے قطر یا سختی میں اضافہ کرنا ہوتا ہے۔ یہ تصدیق شدہ طاقت کی کمی کی صورت میں مددگار ثابت ہو سکتا ہے، لیکن یہ زاویہ دار آلہ کے راستے کی درستگی نہیں لائے گا۔ اس سے انسٹالیشن ٹارک میں بھی اضافہ ہو سکتا ہے اور وہی مسئلہ ڈرائیور، ہیڈ ریسس، یا وصول کرنے والے مواد پر منتقل ہو جائے گا۔
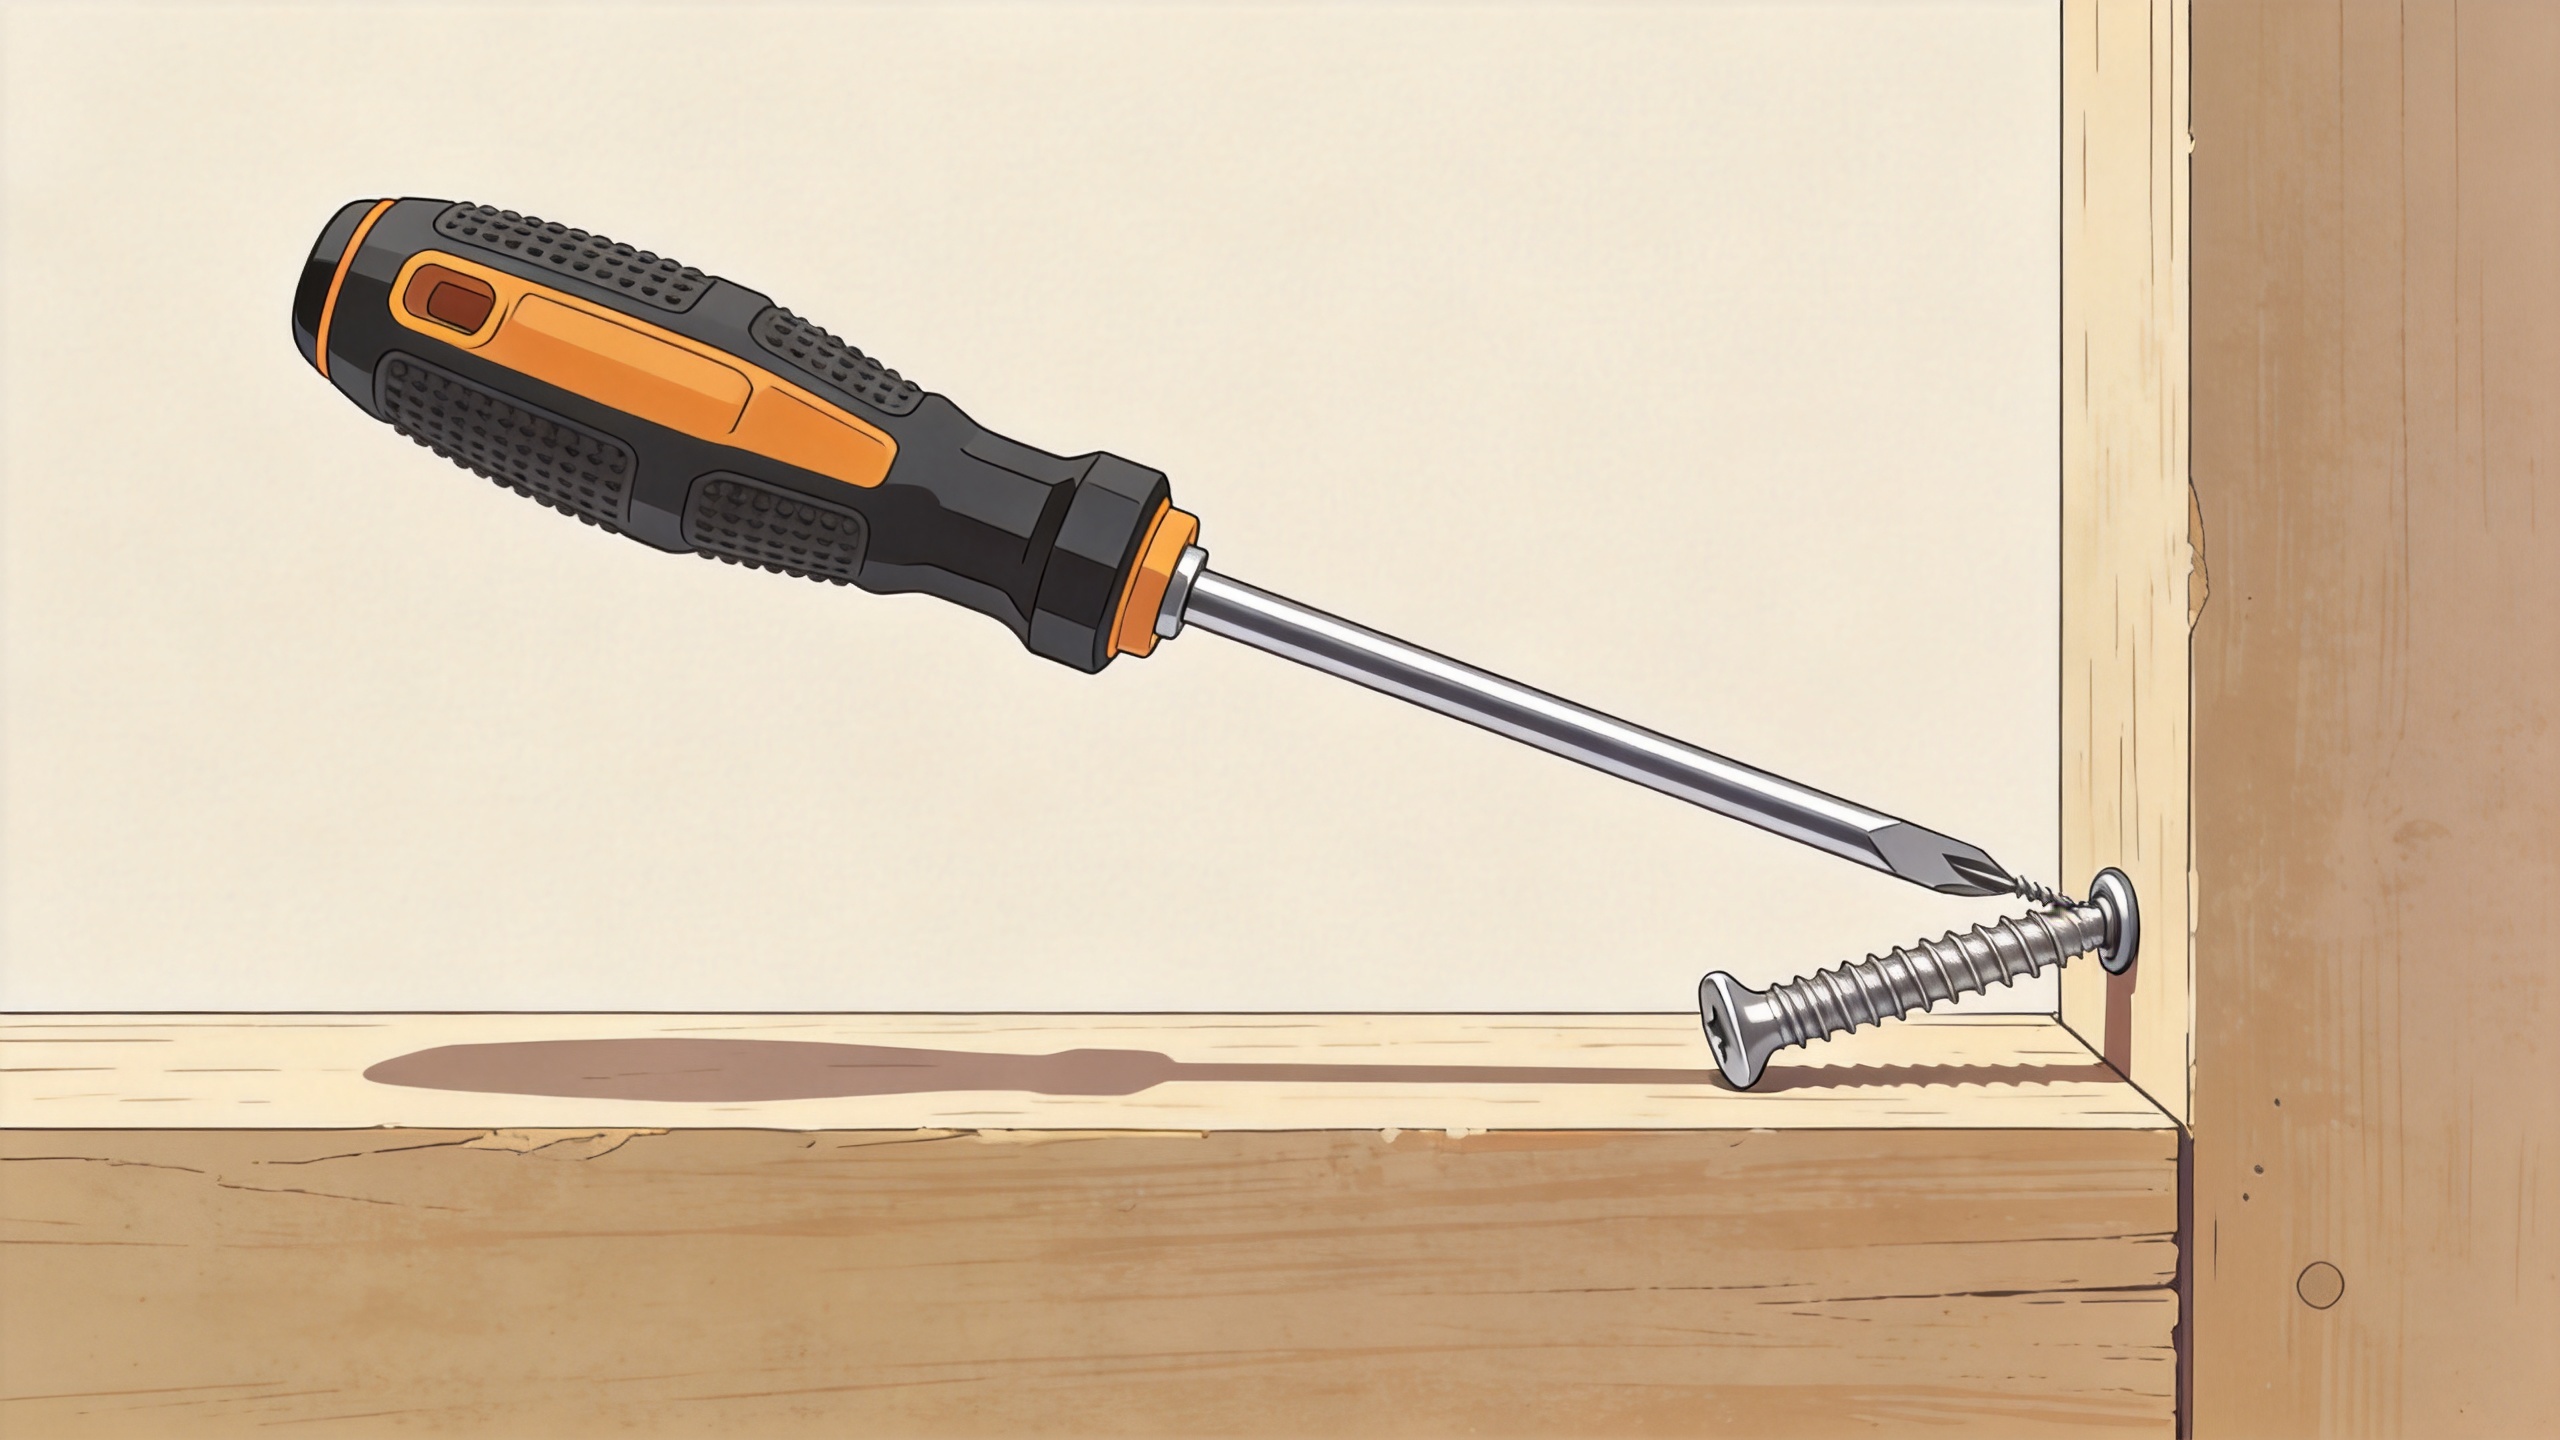
سکرُو تبدیل کرنے سے پہلے جھکاؤ کی تشخیص کریں۔
ایک ہی آپریشن سے ناکام اور کامیاب طور پر انسٹال کردہ سکرُوز کا ایک چھوٹا سا نمونہ جمع کریں۔ ہر جھکاؤ کی سمت کو آلہ اور رسائی کے کھلنے کے حوالے سے نشان زد کریں۔ اگر جھکاؤ بار بار ایک ہی سمت میں ہو رہے ہوں تو اِکسٹینشن، گائیڈ، فکسچر کی خالی جگہ، اور اُس طرف سے آپریٹر کے طریقہ کار کا معائنہ کریں۔ بے ترتیب جھکاؤ کی سمتیں اکثر غیرمستقل ابتدائی حالات، خراب بٹس، متغیر پائلٹ تیاری، یا مختلف ہارڈ ویئر کی نشاندہی کرتی ہیں۔
اگلے مرحلے میں، تعین کریں کب پیچ موڑ جاتا ہے۔ نقطہ کے قریب موڑ عام طور پر سوراخ میں داخل ہونے یا پہلے دھاگے کو بنانے میں دشواری کی نشاندہی کرتا ہے۔ درمیانی لمبائی کے قریب موڑ اس بات کی نشاندہی کر سکتا ہے کہ ظاہر شدہ شینک کو غیر محوری طور پر ڈرائیو کیا جا رہا ہے۔ جزوی بیٹھنے کے بعد سر کے قریب موڑ اس بات کی نشاندہی کر سکتا ہے کہ ڈرائیور پھسل رہا ہے یا سر رسائی کے کھلنے کے کنارے سے رابطہ کر رہا ہے۔ یہ سادہ وقت کا تعین کرنے والا چیک اصلاحی اقدام کو تنگ کرتا ہے، بغیر ہر پیچ کو مواد کی خرابی سمجھے۔
پیچ کو سیدھے داخل ہونے کے لیے جوائنٹ کو ترتیب دیں
وصول کرنے والی خصوصیت کی تصدیق کریں
لکڑی کے پیچ کے استعمال کے لیے، جنس، نمی کی حالت، پیچ کی ہندسیات اور مطلوبہ پکڑ کی کارکردگی کے مطابق ایک پائلٹ کی حکمت عملی استعمال کریں۔ ایک عام آغاز کا اصول یہ ہے کہ پائلٹ کے سوراخ کو پیچ کے کور کے قطر سے منسلک کیا جائے، نہ کہ اس کے مکمل دھاگے دار باہری قطر سے، پھر سائز کی تصدیق کنٹرول شدہ آزمائش کے ذریعے کی جائے۔ سوراخ کو پیچ کے مطلوبہ محور کے عمودی بھی ہونا چاہیے۔ غلط زاویہ پر درست سائز کا بنا ہوا سوراخ بھی جانبی لوڈ پیدا کرتا ہے۔
ایک مشین سکرُو کے لیے، ڈراونگ اور منطبق تھریڈ معیار کے مطابق ٹیپڈ تھریڈ کی جانچ کریں۔ کراس تھریڈنگ، خراب لیڈ تھریڈز، بررز، پینٹ، چپس یا غلط جگہ پر بنے ہولز کی تلاش کریں۔ ایک سیلف ٹیپنگ سکرُو کے لیے، شیٹ کی موٹائی، پہلے سے بنے ہول کی حالت اور پوائنٹ کے انداز کی سازگاری کی تصدیق کریں۔ صرف اس وجہ سے کہ پہلے چند پارٹس قابل قبول نظر آئے ہیں، اس لیے کسی بلاک شدہ یا غیر یقینی فیچر کے ذریعے سکرُو کو زبردستی داخل نہ کریں۔
ڈرائیور پر جانبی طاقت کو کم کریں
ایسا بِٹ استعمال کریں جو ریسس کے بالکل مطابق ہو، اور جن بِٹس کے کنارے گول ہو گئے ہوں، جن کی پکڑ کم ہو گئی ہو یا جن پر واضح پہناؤ نظر آ رہا ہو، انہیں تبدیل کر دیں۔ جہاں رسائی لمبی ہو، ایکسٹینشن اور ایڈاپٹر کو راؤن آؤٹ اور پلے کے لیے جانچیں۔ ایک سخت ایکسٹینشن ٹارک کو اچھی طرح منتقل کر سکتی ہے لیکن اگر اسے کام کے قریب سہارا نہ دیا گیا ہو تو وہ سکرُو کو ہٹا سکتی ہے۔ ایک گائیڈ سلیو، نوز پیس، فکسچر بُشن یا مخصوص رسائی گائیڈ سکرُو کے آغاز کے دوران خطرناک پہلے موڑوں کے دوران ڈرائیور کے محور کو سکرُو کے محور کے قریب رکھ سکتی ہے۔
اگر ایک ہیکس سکرو کو ایک محدود کھول سے گزارا جاتا ہے، تو یہ چیک کریں کہ ساکٹ یا رینچ کے سر کے گرد کلیئرنس موجود ہے۔ اوزار اور اس کے اردگرد کی ساخت کے درمیان رابطہ بڑھتے ہوئے ٹارک کے ساتھ اوزار کو جھکا سکتا ہے۔ اس کی اصلاح میں رسائی تبدیل کرنا، مختلف لمبائی کا اوزار استعمال کرنا یا اسمبلی کے ترتیب کو دوبارہ بنانا شامل ہو سکتا ہے—صرف مختلف سکرو کا استعمال نہیں۔
ڈرائیونگ ترتیب پر قابو پائیں
لمبی رسائی والی فاسٹننگ کے لیے تھریڈ شروع کرنے اور آخری جگہ پر بٹھانے کو الگ کرنا فائدہ مند ہوتا ہے۔ سکرو کو کم رفتار اور ہلکے محوری دباؤ کے ساتھ شروع کریں اور یہ تصدیق کریں کہ اس نے کئی مستحکم موڑ لے لیے ہیں۔ پھر صرف اس صورت میں رفتار بڑھائیں جب اوزار مرکز میں رہے اور ٹارک متوقع طرز سے کام کر رہا ہو۔ جوائنٹ کی خصوصیات کے مطابق ٹارک کنٹرولڈ اوزار یا کلچ سیٹنگ استعمال کریں، اور اس سیٹنگ کی تصدیق اصل رسائی ایکسیسوری کو لگا کر کریں۔
- اوزار کو جوائنٹ کے عموداً (مربع) مقام پر رکھیں اور اگر رسائی ممکن ہو تو ایکسٹینشن کو سپورٹ کریں۔
- ڈرائیو فورس لگانے سے پہلے بِٹ کو مکمل طور پر انگیج کریں۔
- پیچ کو آہستہ سے شروع کریں اور بھٹکن، کھٹکن یا مزید مقابلے کی طرف بڑھتی ہوئی مزاحمت کو دیکھیں۔
- اگر پیچ جھکنا شروع ہو جائے تو فوراً روک دیں؛ اسے واپس نکالیں اور اسے جگہ پر سیدھا کرنے کی کوشش کرنے کے بجائے وصول کرنے والی خصوصیت کا معائنہ کریں۔
- مطلوبہ ٹارک، گہرائی یا سطح کے معیار کے مطابق جوڑ کو بٹھائیں اور تصدیق کریں۔
یہ ترتیب ایک آزمائشی تعمیر میں کچھ سیکنڈز کا اضافہ کر سکتی ہے، لیکن یہ ظاہر کرتی ہے کہ مسئلہ تیاری، رسائی یا آلے کے کنٹرول میں سے کس میں ہے۔ دہرائی جانے والی لائن پر، ان مشاہدات کو مخصوص بِٹ تبدیلی کے وقفے اور گائیڈ یا فکسچر کے لیے گو/نو-گو چیک کے ساتھ مختصر کام کے ہدایات میں تبدیل کیا جا سکتا ہے۔
درست اُبھار راستہ منتخب کریں
جب ترتیب اور خصوصیات کے معیارات درست ہوں لیکن عام ڈرائیونگ کی صورت میں جھکاؤ برقرار رہے تو پیچ یا جوڑ کے دوبارہ ڈیزائن کی طرف بڑھیں۔ مخصوص پیچ کی لمبائی، غیر-تھریڈ شینک، نوک کی قسم، سر کا انداز، ڈرائیو ریسس، مواد کی گریڈ اور کوٹنگ کا موازنہ اصل جوڑ کے ساتھ کریں۔ مختصر آزاد فاصلہ، درست کردہ پائلٹ خصوصیت، مختلف نوک یا مددگار رسائی کا طریقہ بوجھ کی ضروریات تبدیل کیے بغیر جھکاؤ کو کم کر سکتا ہے۔ کسی اہم جوڑ میں کوئی تبدیلی اسی وقت کی جانی چاہیے جب اسے اسمبلی ڈرائنگ، منسلک معیار اور توثیق کے منصوبے کے مطابق جانچا گیا ہو۔
سچے پیچ کے معیار کے مسئلے کو عملی مسئلے سے الگ کریں۔ لوٹ کی معلومات محفوظ رکھیں اور مشکوک پیچوں کا معائنہ سیدھاپن، ابعادی یکسانیت، تھریڈ کے نقص اور سر کے ریسس کی حالت کے لیے کریں۔ اگر صرف ایک داخلی لوٹ ایک ہی توثیق شدہ سیٹ اپ کے تحت مختلف رویہ ظاہر کرے تو اس کے ثبوت کو سپلائر کی جانچ کے لیے دستاویزی شکل دیں۔ اگر ناکامیاں کسی ایک اسٹیشن یا ایک رسائی کے زاویے کے ساتھ وابستہ ہوں تو پہلے ٹولنگ اور ورک ہولڈنگ پر توجہ دیں۔
لمبا ریچ فاسٹننگ چیک لسٹ
- پیم کے قسم، لمبائی، ڈرائیو ریسس، اور وصولی کی خصوصیت کی تصدیق کریں کہ وہ منظور شدہ جوڑ سے مطابقت رکھتی ہیں۔
- پائلٹ ہولز یا ٹیپڈ تھریڈز کی جگہ، زاویہ، گندگی، اور نقصان کی جانچ کریں۔
- بِٹ، ایکسٹینشن، ایڈاپٹر، اور گائیڈ کی پہن، کھلونے، اور صفائی کی جانچ کریں۔
- آہستہ شروع کریں، محوری دباؤ برقرار رکھیں، اور جانبی انحراف کے پہلے علامت کے وقت روک دیں۔
- موڑ کی سمت، اسٹیشن، لوٹ، اور داخل کرنے کے مرحلے کو ریکارڈ کریں تاکہ بار بار ہونے والے اسباب کو الگ کیا جا سکے۔
اس طرح سکرو کے موڑنے کا معاملہ ایک عام ہارڈ ویئر تبدیلی سے زیادہ پورے انسٹالیشن راستے کو کنٹرول کرنے سے متعلق ہے۔ جب سکرو سیدھی شروع ہوتی ہے، وصولی کی خصوصیت منظم مزاحمت فراہم کرتی ہے، اور ڈرائیور سیٹنگ تک ترتیب میں رہتا ہے، تو لمبا ریچ فاسٹننگ دہرائی جانے اور تشخیص کرنے میں آسان ہو جاتی ہے۔

