 EN

Warum Verbindungselemente in salzhaltiger Luft versagen und was Ingenieure empfehlen
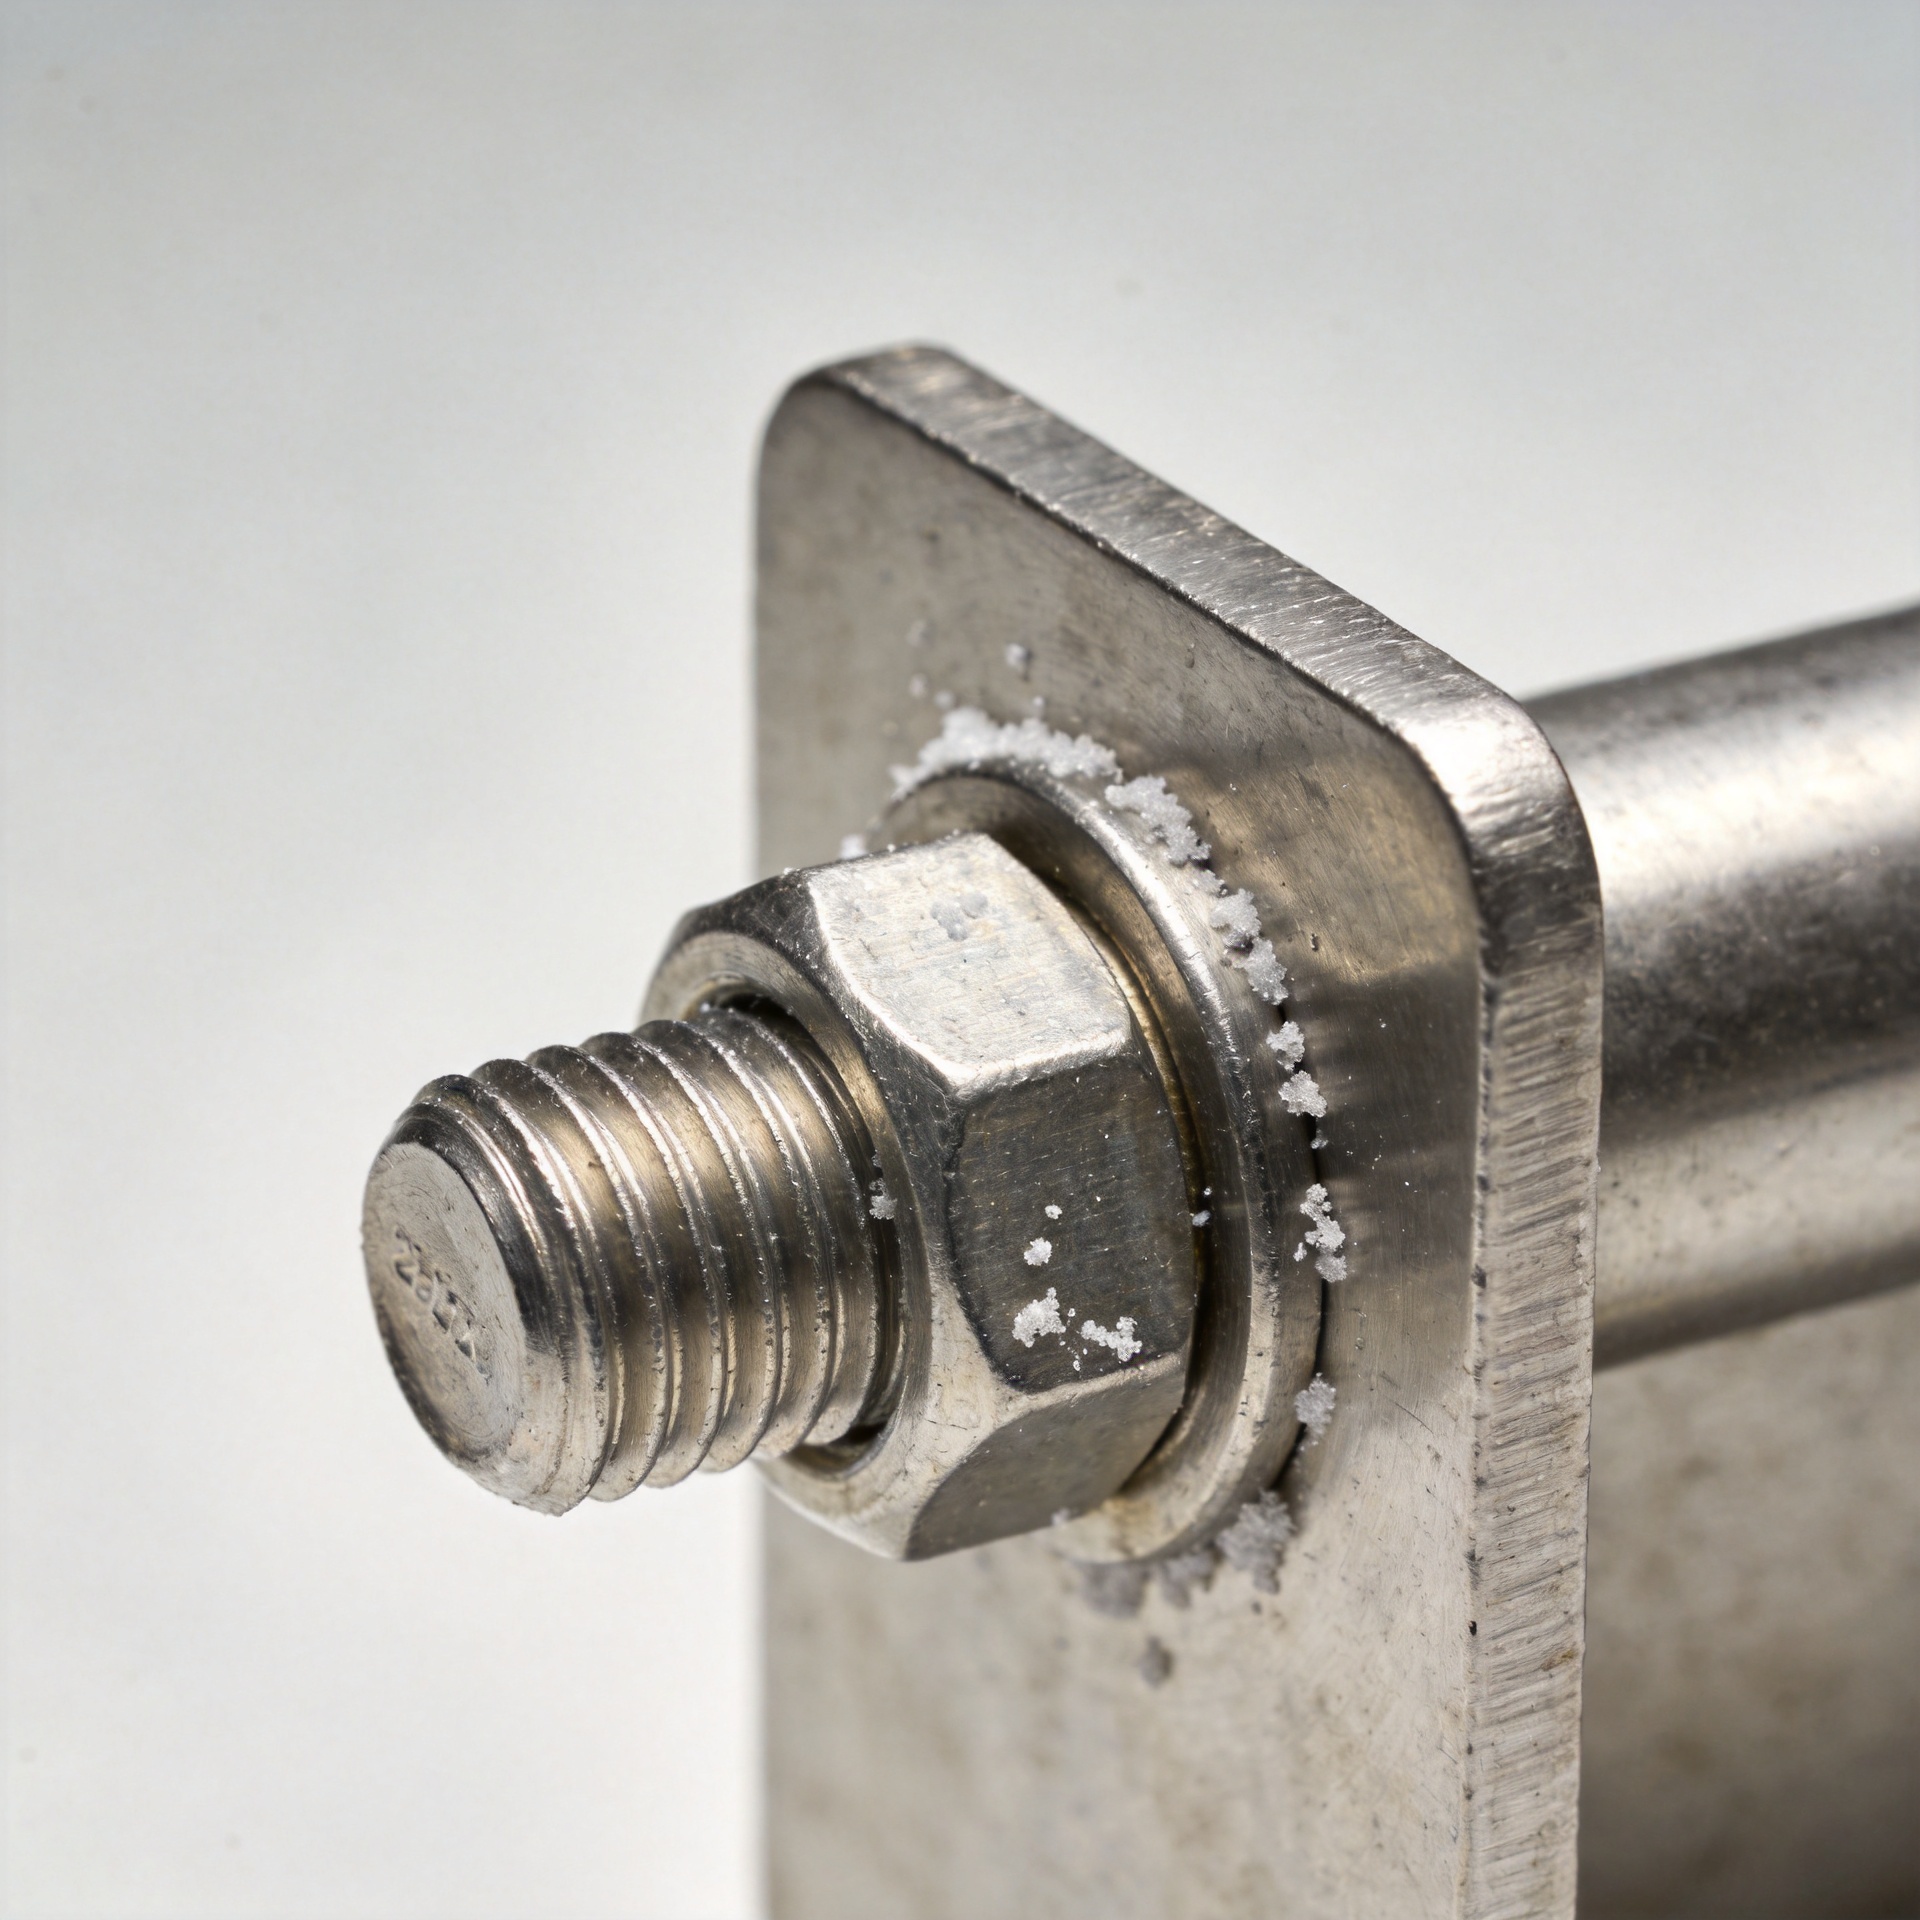
Salzhaltige Luft stellt eine anspruchsvolle Betriebsbedingung dar, weil ein befestigungselement nicht in Meerwasser eingetaucht sein muss, um zu korrodieren. Durch den Wind transportierte Chloridverbindungen lagern sich auf Gewindeflächen, unter Scheiben und in den Kontaktzonen zwischen Kopf und Oberfläche ab. Bei steigender Luftfeuchtigkeit können diese Ablagerungen zu einem Elektrolyten werden. Das Ergebnis ist häufig eine lokalisierte Korrosion, die dort beginnt, wo eine Verbindung Feuchtigkeit eingeschlossen hält – nicht dort, wo ein Inspektor zunächst hinsieht.
Aus Sicht eines Verbindungselement-Auswendingenieurs lautet die sinnvolle Frage nicht einfach: „Welches Metall widersteht Rost?“ Entscheidend ist vielmehr, ob Werkstoff, Geometrie, Beschichtung, Vorspannkraft, Gegenwerkstoffe und Wartungsplan der tatsächlichen Chloridbelastung gerecht werden. Ein Gewindeverbindungselement, das in einer trockenen Innenraum-Umgebung gut funktioniert, eignet sich möglicherweise nicht für den Einsatz an der Küste, auf einem Schiffdeck oder in Geräten, die Salzsprühnebel ausgesetzt sind.
Warum salzhaltige Luft für Verbindungselemente belastend ist
Salzaerosol hinterlässt chloridhaltige Rückstände, selbst wenn eine Oberfläche trocken erscheint. Wiederholte Nass-Trocken-Zyklen sind besonders problematisch: Feuchtigkeit löst die Ablagerungen auf, Sauerstoff fördert elektrochemische Reaktionen, und das Trocknen kann Salze in winzigen Spalten anreichern. Unlegierter Stahl kann allgemeine Rostbildung entwickeln, während rostfreie Legierungen stärker lokalisierte Lochkorrosion oder Spaltkorrosion erleiden können, falls Chloride den passiven Oberflächenfilm stören.
Die am stärksten gefährdeten Stellen sind meist verborgen: die eingreifenden Gewinde einer gewindeverbindungselement , die Unterseite eines Schraubenkopfs, der Kontaktbereich der Unterlegscheibe und Fugen, aus denen Wasser nicht ablaufen kann. Diese Bereiche haben einen eingeschränkten Sauerstoffzugang und können konzentrierte Lösung länger halten als ein freiliegendes Schaftsegment. Deshalb beweist ein sauber aussehender Kopf nicht, dass die Verbindung intakt ist.
Viele Teams konzentrieren sich zunächst auf den Kaufpreis. Im Küstendienst ist die versteckte Kostenursache häufig der Zugang, Ausfallzeiten, Ersatzarbeitskräfte und der Verlust der Klemmkraft nach Beginn der Korrosion. Die Bewertung der gesamten Lebenszykluskosten ist in der Regel aussagekräftiger als ein reiner Vergleich der Einzelpreise.
Vier Versagensmechanismen, nach denen Ingenieure Ausschau halten
1. Verlust des Querschnitts und der Klemmkraft
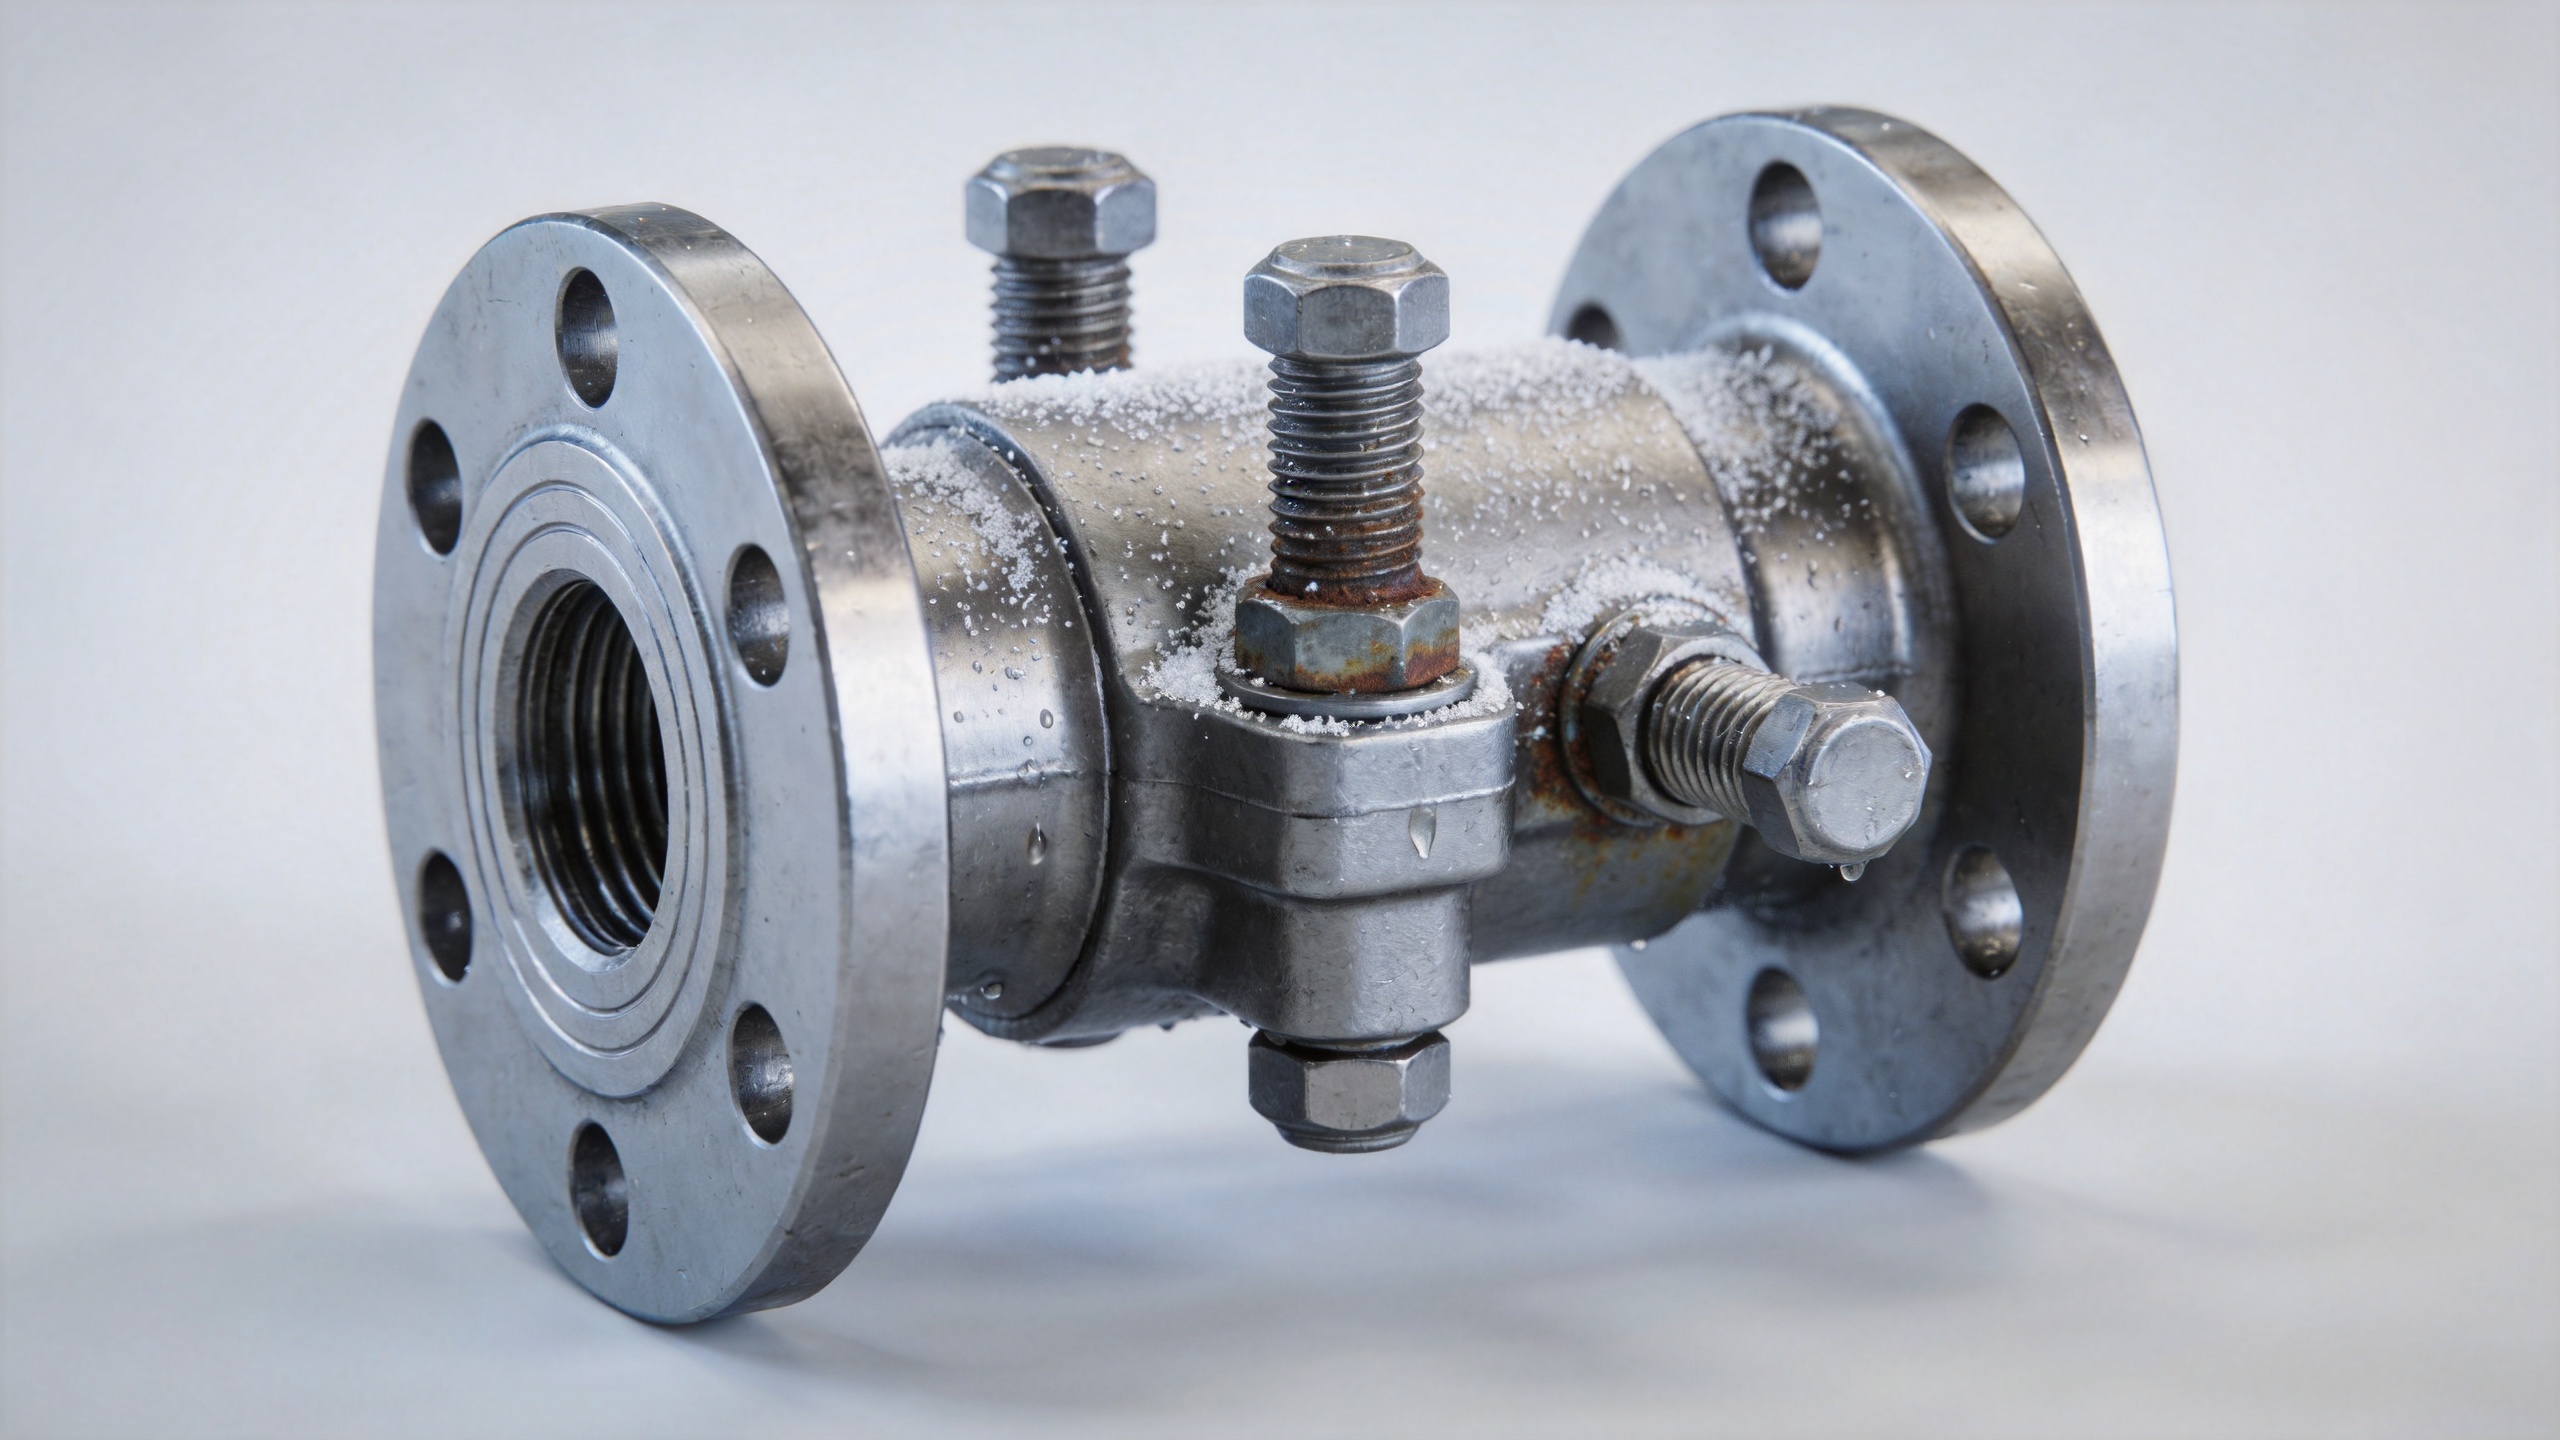
Korrosion verbraucht Material und kann den effektiven Querschnitt eines mechanischer Befestiger verringern. Subtiler wirken Korrosionsprodukte in den Kontaktzonen der Lagerflächen: Sie können die Vorspannung lockern oder den Lastpfad verzerren. Eine Verbindung, die bei der Montage korrekt angezogen wurde, kann sich lockern, sobald sich der Kontaktzustand ändert.
2. Lochfraß und Spaltangriff
Chloridionen können die passive Schicht von Edelstahl beeinträchtigen. In geschützten Spalten unterscheiden sich Sauerstoffbedingungen und Salzkonzentration von der freiliegenden Oberfläche, sodass sich der Schaden lokal vertiefen kann. Gewinde sind nicht nur eine Verbindungsdetail; sie erzeugen mehrere spaltähnliche Bereiche, die bei der Werkstoffauswahl und bei der Planung von Inspektionen besondere Aufmerksamkeit verdienen.
3. Galvanische Beschleunigung
Eine Verbindung mit einem anderen Metall kann bei Vorhandensein von Salzwasser-Rückständen, die die Oberflächen verbinden, Teil eines galvanischen Elements werden. Das Risiko hängt vom Materialpaar, der relativen Fläche, der elektrischen Leitfähigkeit und der Dauer ab, während der die Verbindung feucht bleibt. Isolierscheiben, kompatible Materialauswahl oder geeignete Barrieren können in Betracht gezogen werden; jede dieser Maßnahmen muss jedoch hinsichtlich Temperatur, Belastung und Montageeffekten bewertet werden.
4. Montageschäden und eingeschlossene Verunreinigungen
Werkzeugmarkierungen, eingebettete Kohlenstoffstahl-Partikel, beschädigte Beschichtungen und nicht versiegelte Spalte können Ausgangspunkte für Korrosion bilden. Der Befestiger selbst mag intakt sein, doch die montierte Verbindung kann dennoch versagen, weil die Fügeflächen Salz und Wasser zurückhalten. Daher ist Korrosionsbeständigkeit eine Systemfrage und keine Aussage über ein einzelnes Bauteil.
Warum ‚Edelstahl‘ keine vollständige Spezifikation ist
Aedelstahl-Befestiger ist nicht automatisch für jede marine Atmosphäre geeignet. Die Legierungszusammensetzung, der Oberflächenzustand, die Temperatur, die Chloridablagerung, die Geometrie von Spalten, die Spannungshöhe sowie der Zugang für Reinigung beeinflussen das Ergebnis sämtlich. In vielen chloridhaltigen Anwendungen ziehen Konstrukteure Werkstoffe vom Typ 316 oder ASTM A193 B8M statt Werkstoffe vom Typ 304 vor, da Molybdän die Beständigkeit gegen Lochfraß und Spaltkorrosion verbessert. Dies ist ein Ausgangspunkt für die Bewertung, keine pauschale Zulassung.
Für höhere Temperaturen, besonders beanspruchte Spritzwasserzonen, dauerhafte Spalte, aggressive Chemikalien oder kritische Tragfunktionen benötigt der Projektingenieur möglicherweise eine andere Legierungsfamilie, ein festgelegtes Beschichtungssystem oder eine dokumentierte Korrosionsbewertung. Auch die Festigkeitsklasse ist entscheidend. Die Auswahl einer korrosionsbeständigeren Sorte ohne Prüfung der Streckgrenzlast, der Mutternverträglichkeit, des Gewindeeingriffs und der Anziehmethode kann ein Problem durch ein anderes ersetzen.
Ein praktischer technischer Auswahlprozess
- Klassifizieren Sie die Exposition. Aufzeichnung der Entfernung vom Ufer, des Salzsprüh- oder Spülwasseraufkommens, der Häufigkeit von Nass-Trocken-Wechseln, der Betriebstemperatur, der Verunreinigungen sowie der Frage, ob die Verbindung entwässert und gereinigt werden kann.
- Funktion der Verbindung definieren. Vorlast, Scherbelastung, Ermüdung, Vibration, Sicherheitsfolgen und erforderliche Lebensdauer festlegen. Eine leicht belastete Abdeckung und eine kritische Flanschverbindung sollten nicht denselben Entscheidungsabkürzungsweg nutzen.
- Die gesamte Verbindung vollständig spezifizieren. Schraube, Mutter, Unterlegscheibe, Beschichtung oder Oberflächenfinish, Schmiermittel sowie Strategie für das Gegenmaterial als ein System auswählen. Gewinde-Norm, Festigkeitsklasse und Dokumentationsanforderungen einschließen.
- Spalten und Entwässerung kontrollieren. Geometrie, die Salzlösung zurückhält, nach Möglichkeit vermeiden. Verbindungen so ausführen, dass sie trocknen, gespült und begutachtet werden können, anstatt unzugängliche Fallen zu schaffen.
- Liefer- und Montageplan validieren. Materialidentität, Chargenrückverfolgbarkeit, Oberflächenzustand, Verpackung, Drehmoment- oder Zugkraftvorschrift sowie alle projektspezifisch geforderten Prüfprotokolle vor Freigabe bestätigen.
Für eine anschließmittel nach Maß , stellen Sie die Anwendungsdaten frühzeitig bereit: Zeichnung, Verbindungsmaterialien, gewünschte Vorspannkraft, Umgebungsbeschreibung, anzuwendender Standard und Erwartungen an die Prüfung. Die Spezifikation kann dann Korrosionsbeständigkeit und mechanische Belastbarkeit gemeinsam berücksichtigen, anstatt sie als getrennte Beschaffungspositionen zu behandeln.
Passen Sie das Befestigungssystem an die Exposition an
Bei einer Montage in Küstennähe beginnen Sie die Überprüfung der Schraubenverbindungen am Fügepunkt und nicht an der Katalogbezeichnung. Eine Gewindeverbindung erfordert eine kompatible Mutter und Unterlegscheibe, realistische Gewindelänge sowie eine Oberflächenbeschichtung oder Legierung, die für den Salznebeltest geeignet ist. Die mechanische Verbindung muss zudem nach Auswahl des Materials und des Anziehverfahrens ausreichend Festigkeit für ihren Lastfall aufweisen.
Wenn eine Edelstahl-Verbindungselement bewertet wird, erkundigen Sie sich danach, ob der Standort geschützt ist, regelmäßig durch Regen gespült wird, direkter Sprühwirkung ausgesetzt ist oder neben einem anderen Metall liegt. Ein Edelstahl-Verbindungselement kann in einer Zone geeignet sein, erfordert jedoch möglicherweise eine andere Spezifikation in einer anderen Zone. Diese Unterscheidung ist besonders wichtig für ein kundenspezifisches Verbindungselement, da eine Zeichnung Abmessungen definieren kann, ohne die tatsächliche Korrosionsbeanspruchung festzulegen.
Die Beschaffungsdokumentation sollte jedes Verbindungselement in der Verbindung identifizieren, nicht nur den Bolzen. Die Auflistung des Gewindeverbindungselements, der Mutter, der Unterlegscheibe, des Schmiermittels, der Festigkeitsklasse und der erforderlichen Unterlagen erleichtert das Erkennen von Austauschungen. Sie bietet zudem den Qualitäts-Teams eine klarere Grundlage für die Eingangsprüfung, wenn ein mechanisches Verbindungselement für den Einsatz in chloridhaltiger Umgebung geliefert wird.
Während der Konstruktionsprüfung sollten Ingenieure auch die Montagereihenfolge berücksichtigen. Falls eine Edelstahl-Verbindungselemente gegen Kohlenstoffstahl, Aluminium oder ein beschichtetes Tragbauteil angezogen wird, ist die Kontaktanordnung zu überprüfen. Ein Sonderverbindungselement kann ungewöhnliche Geometrien ausgleichen, jedoch nur dann, wenn die Werkstoff- und Fertigungsanforderungen an die gemessene Umgebung und den Lastpfad gekoppelt sind.
Was vor der Installation zu prüfen ist
- Die Werkstoffgüte und alle erforderlichen Werkstoffprüfbescheinigungen entsprechen der Einkaufsspezifikation.
- Die Schraube, die Mutter, die Unterlegscheibe und das Schmiermittel sind mit dem vorgesehenen Vorspannverfahren kompatibel.
- Die Gewinde sind sauber, unbeschädigt und frei von Fremdmetallkontamination.
- Der Kontakt zwischen ungleichartigen Metallen wurde hinsichtlich der erwarteten Nasseinwirkdauer und des Flächenverhältnisses geprüft.
- Die Fügegeometrie ermöglicht Ablauf und bietet einen realistischen Prüf- oder Spülweg.
- Schutzverpackung begrenzt Salz- und Feuchtigkeitsbelastung während Transport und Baustellenaufbewahrung.
Wartung ist Teil der Korrosionsstrategie
Selbst eine sorgfältig ausgewählte Verbindungselemente benötigt einen praktikablen Inspektionsplan. Ingenieure konzentrieren ihre Prüfungen üblicherweise auf geschützte Verbindungen, horizontale Absätze, Kontaktzonen aus unterschiedlichen Metallen sowie Stellen, die einer Spülung oder einer Luftstrahl-Belastung ausgesetzt sind. Achten Sie auf Verfärbungen rund um Unterlegscheiben, anschwellende Ablagerungen an Gewinden, Beschädigungen der Beschichtung, festgerostete Muttern oder eine Veränderung der Drehmomentreaktion. Solche Befunde sollten eine Überprüfung der Umgebungsbedingungen und der Spezifikation der Verbindung auslösen – nicht nur einen einfachen Ersatz durch ein identisches Teil.
Es gibt keine einzige Festigkeitsklasse, keine einzige Beschichtung und kein einheitliches Wartungsintervall, das für alle salzhaltigen Umgebungen geeignet ist. Der fundierte Ansatz besteht darin, ein Verbindungssystem der Schwere der Exposition und der Beanspruchung der Verbindung anzupassen und dies anschließend durch Werkstoffkontrolle, Einhaltung der Montagevorschriften sowie geplante Inspektionen zu verifizieren. Dieser Prozess hilft Ingenieuren, vorzeitige Korrosion zu reduzieren, ohne dabei die mechanischen Anforderungen aus dem Blick zu verlieren.

