 EN

Pourquoi les éléments de fixation échouent-ils en atmosphère chargée en sel, et quelles recommandations les ingénieurs formulent-ils
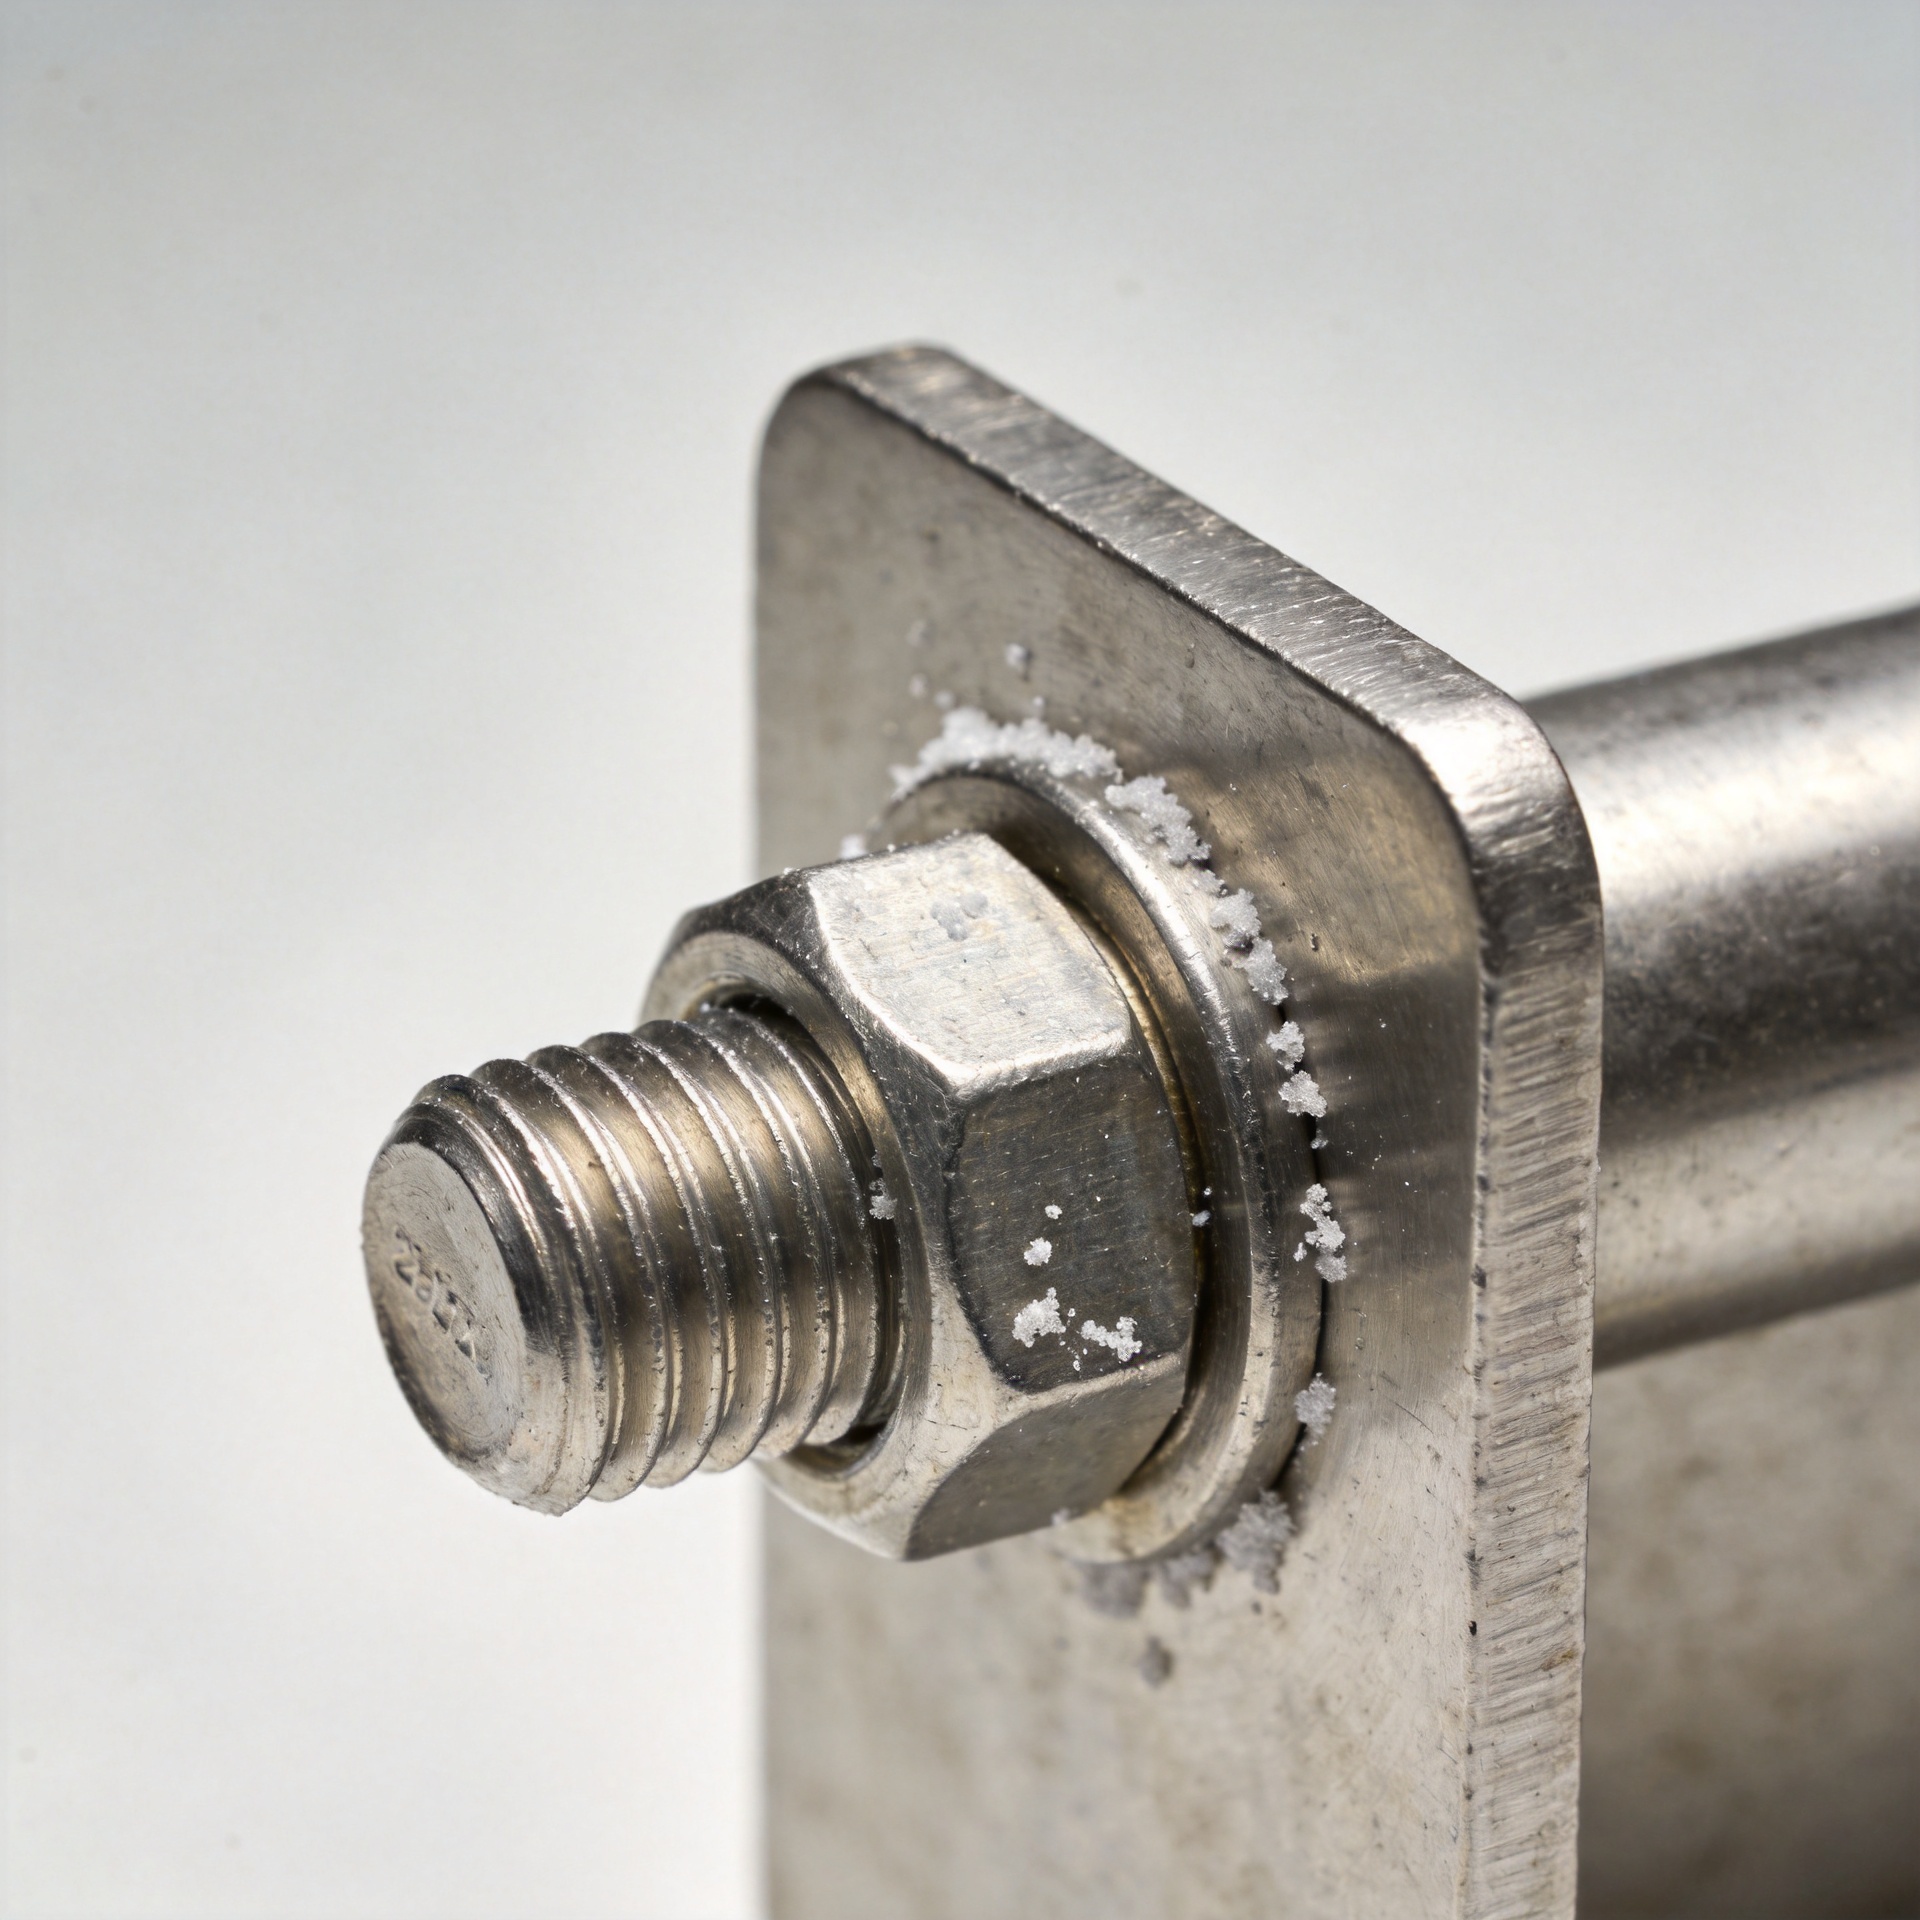
L’air chargé de sel crée une condition d’utilisation exigeante, car un partie de fixation n’a pas besoin d’être immergé dans l’eau de mer pour se corroder. Les chlorures transportés par le vent se déposent sur les filetages, sous les rondelles et dans les zones de contact entre la tête de la vis et la surface. Lorsque l’humidité augmente, ces dépôts peuvent former un électrolyte. Le résultat est souvent une attaque localisée qui commence là où l’assemblage retient l’humidité, et non là où un inspecteur porte d’abord son attention.
Du point de vue d’un ingénieur chargé de la sélection des éléments de fixation, la question utile n’est pas simplement « Quel métal résiste à la rouille ? ». Il s’agit plutôt de savoir si le matériau, la géométrie, le revêtement, la précharge, les matériaux appariés et le plan de maintenance conviennent à l’exposition réelle aux chlorures. Un élément de fixation fileté qui fonctionne bien dans un boîtier intérieur sec peut être inadapté à proximité d’une côte, sur un pont maritime ou dans des équipements exposés aux projections salines.
Pourquoi l’air chargé de sel est néfaste pour un élément de fixation
L’aérosol salin laisse des résidus contenant des chlorures, même lorsque la surface semble sèche. Les cycles répétés d’humidité et de séchage sont particulièrement problématiques : l’humidité dissout les dépôts, l’oxygène favorise les réactions électrochimiques, et le séchage peut concentrer les sels dans de minuscules interstices. L’acier au carbone peut subir une corrosion généralisée, tandis que les alliages inoxydables peuvent être victimes d’une corrosion localisée plus sévère, telle que la corrosion par piqûres ou la corrosion sous contrainte, si les chlorures perturbent le film passif à la surface.
Les emplacements les plus vulnérables sont généralement cachés : les filets engagés d’un fixation filetée , la face inférieure de la tête d’un boulon, la zone de contact de la rondelle et les joints où l’eau ne peut pas s’écouler. Ces zones bénéficient d’un accès restreint à l’oxygène et retiennent une solution concentrée plus longtemps qu’une tige exposée. C’est pourquoi une tête propre en apparence ne prouve pas que l’assemblage est sain.
De nombreuses équipes se concentrent initialement sur le prix d’achat. Dans les services côtiers, le coût caché réside souvent dans l’accès, les temps d’arrêt, la main-d’œuvre de remplacement et la perte de charge de serrage une fois que la corrosion commence. Évaluer le coût total sur le cycle de vie s’avère généralement plus utile que de comparer uniquement les prix unitaires.
Quatre mécanismes de défaillance que les ingénieurs recherchent
1. Perte de section transversale et de charge de serrage
La corrosion consomme du matériau et peut réduire la section efficace d’un fixation mécanique . De façon plus subtile, les produits de corrosion dans les zones de contact en appui peuvent relâcher la précharge ou déformer le chemin de charge. Un assemblage correctement serré lors de l’installation peut se desserrer à mesure que l’état de contact évolue.
2. Piqûres et attaque en creux
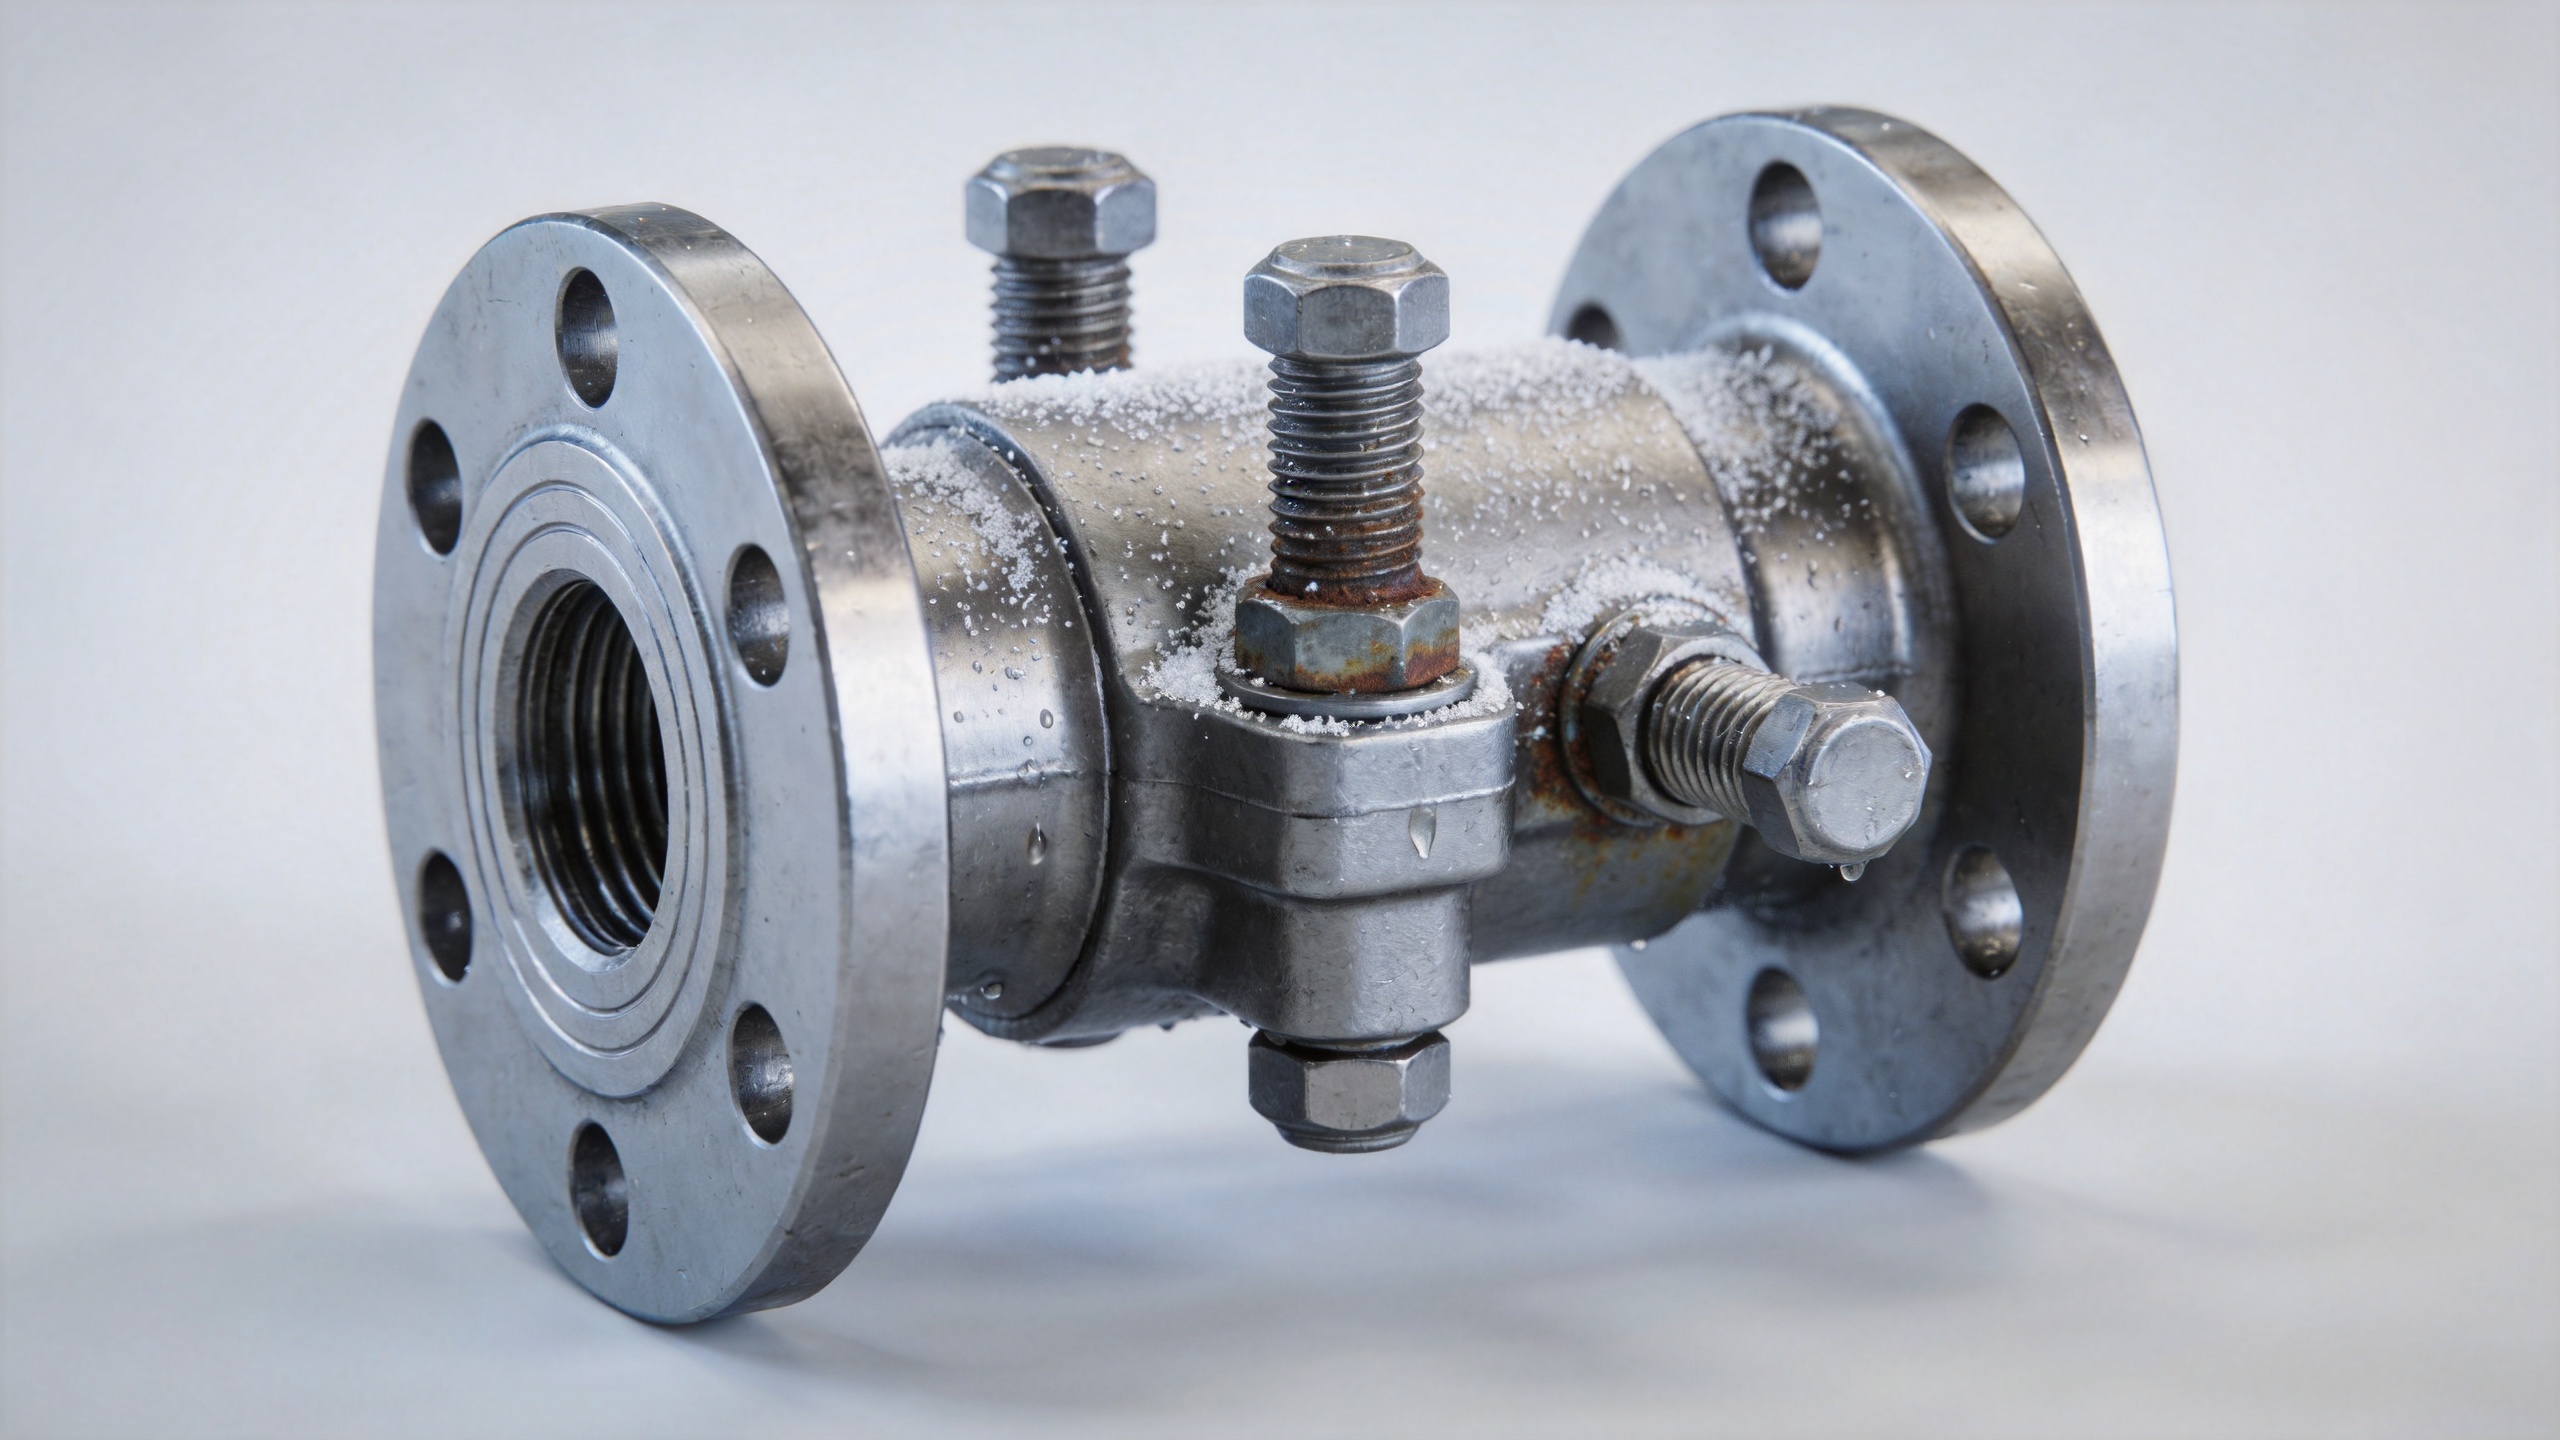
Les ions chlorure peuvent compromettre la couche passive de l’acier inoxydable. Dans les creux abrités, les conditions d’oxygène et la concentration en sel diffèrent de celles de la surface exposée, ce qui peut entraîner une détérioration localisée accrue. Les filetages ne constituent pas seulement un détail de raccordement ; ils créent plusieurs régions semblables à des creux, auxquelles il convient d’accorder une attention particulière lors de la sélection des matériaux et de la planification des inspections.
3. Accélération galvanique
Un élément de fixation assemblé à un métal différent peut former une pile galvanique lorsque des résidus d’eau salée relient les surfaces. Le risque dépend de la paire de matériaux, de leur rapport de surface, de la continuité électrique et de la durée pendant laquelle l’assemblage reste humide. Des rondelles isolantes, des choix de matériaux compatibles ou des barrières adéquates peuvent être envisagés, mais chacun doit être évalué en fonction de ses effets sur la température, la charge et le montage.
4. Dommages liés au montage et contamination piégée
Des marques d’outils, des particules d’acier au carbone intégrées, des revêtements endommagés et des joints non étanches peuvent constituer des points d’initiation de la corrosion. L’élément de fixation lui-même peut être intact, tandis que l’assemblage global échoue néanmoins, car les surfaces en contact retiennent du sel et de l’eau. C’est pourquoi la résistance à la corrosion relève d’une question systémique, et non d’une simple caractéristique d’un composant isolé.
Pourquoi « inoxydable » ne constitue pas une spécification complète
Aélément de fixation inoxydable n’est pas automatiquement adapté à tous les environnements marins. La composition de l’alliage, l’état de surface, la température, le dépôt de chlorures, la géométrie des joints étanches, le niveau de contrainte et l’accès au nettoyage modifient tous le résultat. Dans de nombreuses applications contenant des chlorures, les ingénieurs privilégient les matériaux de type 316 ou la norme ASTM A193 B8M plutôt que les matériaux de type 304, car la présence de molybdène améliore la résistance à la corrosion par piqûres et à la corrosion sous joint. Il s’agit d’un point de départ pour l’évaluation, non d’une approbation générale.
Pour des températures plus élevées, des zones d’éclaboussure sévères, des joints étanches persistants, des produits chimiques agressifs ou des fonctions structurelles critiques, l’ingénieur du projet peut nécessiter une famille d’alliages différente, un système de revêtement spécifié ou une évaluation documentée de la corrosion. La classe de résistance importe également. Choisir une nuance plus résistante à la corrosion sans vérifier la charge de preuve, la compatibilité des écrous, la longueur d’engagement des filetages et la méthode de serrage peut remplacer un problème par un autre.
Un processus pratique de sélection technique
- Classer l’exposition. Enregistrer la distance par rapport au rivage, les embruns salins ou les rinçages, la fréquence des cycles humide-séché, la température de fonctionnement, les contaminants présents, ainsi que la possibilité d’évacuation et de nettoyage de l’assemblage.
- Définir la fonction de l’assemblage. Identifier la précharge, le cisaillement, la fatigue, les vibrations, les conséquences en matière de sécurité et la durée de vie prévue. Un couvercle faiblement sollicité et une liaison de bride critique ne doivent pas faire l’objet du même raccourci décisionnel.
- Spécifier l’assemblage dans son intégralité. Sélectionner boulon, écrou, rondelle, revêtement ou finition, lubrifiant et stratégie relative aux matériaux en contact comme un système unique. Inclure la norme de filetage, la classe de résistance et les exigences documentaires.
- Maîtriser les interstices et l’évacuation des liquides. Éviter, dans la mesure du possible, les géométries retenant des solutions salines. Concevoir les assemblages de façon à permettre leur séchage, leur rinçage et leur inspection, plutôt que de créer des zones inaccessibles où les fluides peuvent s’accumuler.
- Valider le plan d’approvisionnement et d’installation. Confirmer l’identité du matériau, la traçabilité par lot, l’état de surface, l’emballage, la procédure de serrage (couple ou traction) et tout registre d’essais requis par le projet avant mise en service.
Pour un élément de fixation sur mesure , fournissez dès le début les données relatives à l’application : dessin, matériaux d’assemblage, précharge cible, description de l’environnement, norme applicable et attentes en matière d’inspection. La spécification pourra alors traiter conjointement la résistance à la corrosion et la tenue mécanique, plutôt que de les considérer comme des éléments d’achat distincts.
Adaptez le système de fixation à l’exposition
Pour un assemblage côtier, débutez l’analyse des fixations par l’étude de l’assemblage lui-même, et non par l’étiquette du catalogue. Une vis filetée nécessite un écrou et une rondelle compatibles, une longueur d’engagement filetée réaliste, ainsi qu’un revêtement ou un alliage adapté au cycle de dépôt de sel. La fixation mécanique doit également offrir une résistance suffisante pour son cas de charge, une fois pris en compte le matériau sélectionné et la méthode de serrage.
Lorsqu’un élément de fixation en acier inoxydable est évalué, demandez si l’emplacement est abrité, régulièrement nettoyé par la pluie, exposé à des projections directes ou adjacent à un autre métal. Un élément de fixation en acier inoxydable peut convenir dans une zone donnée, mais nécessiter une spécification différente dans une autre zone. Cette distinction revêt une importance particulière pour un élément de fixation sur mesure, car un plan peut définir les dimensions sans préciser la résistance réelle à la corrosion.
La documentation d’achat doit identifier chaque élément de fixation présent dans l’assemblage, et non uniquement la vis. Lister l’élément de fixation fileté, l’écrou, la rondelle, le lubrifiant, la nuance ainsi que les documents requis facilite la détection d’une substitution. Cela fournit également aux équipes qualité une base plus claire pour l’inspection à la réception lorsqu’un élément de fixation mécanique est fourni pour un service en milieu chloruré.
Lors de l'examen de la conception, les ingénieurs doivent également étudier la séquence d'installation. Si une fixation en acier inoxydable doit être serrée contre de l'acier au carbone, de l'aluminium ou un élément structurel revêtu, la configuration du contact doit faire l'objet d'un examen. Une fixation sur mesure peut résoudre des géométries inhabituelles, mais uniquement lorsque les exigences relatives au matériau et à la fabrication sont liées à l'environnement mesuré et au chemin de charge.
Ce qu’il faut vérifier avant l’installation
- La nuance du matériau et toute documentation requise relative aux essais du matériau correspondent à la spécification d'achat.
- La vis, l'écrou, la rondelle et le lubrifiant sont compatibles avec la procédure de précharge prévue.
- Les filetages sont propres, indemnes de tout dommage et exempts de toute contamination par des métaux étrangers.
- Le contact entre métaux dissimilaires a été examiné en tenant compte du temps d'humidité attendu et du rapport de surface.
- La géométrie de l'assemblage permet l'évacuation des eaux et offre un accès réaliste pour l'inspection ou le nettoyage à haute pression.
- L'emballage protecteur limite l'exposition au sel et à l'humidité pendant le transport et le stockage sur site.
La maintenance fait partie intégrante de la stratégie anticorrosion
Même une fixation soigneusement sélectionnée nécessite un plan d’inspection pratique. Les ingénieurs concentrent couramment leurs contrôles sur les joints abrités, les saillies horizontales, les zones de contact entre métaux différents et les emplacements exposés aux rinçages ou aux projections aériennes. Rechercher des taches autour des rondelles, des dépôts gonflés au niveau des filetages, des dommages au revêtement, des écrous grippés ou une modification de la réponse en couple. Tout constat doit déclencher un réexamen de l’environnement du joint et de sa spécification, et non seulement un remplacement unitaire.
Aucune nuance, aucun revêtement ni aucun intervalle d’entretien ne convient universellement à tous les environnements chargés en sel. L’approche rigoureuse consiste à adapter le système de fixation à la sévérité de l’exposition et à la sollicitation du joint, puis à le valider par un contrôle des matériaux, une discipline lors de l’installation et des inspections planifiées. Ce processus aide les ingénieurs à réduire la corrosion prématurée tout en maintenant clairement visibles les exigences mécaniques.

