 EN

लवणयुक्त वायु में फ़ास्टनर क्यों विफल होते हैं और इंजीनियर क्या सिफ़ारिश करते हैं
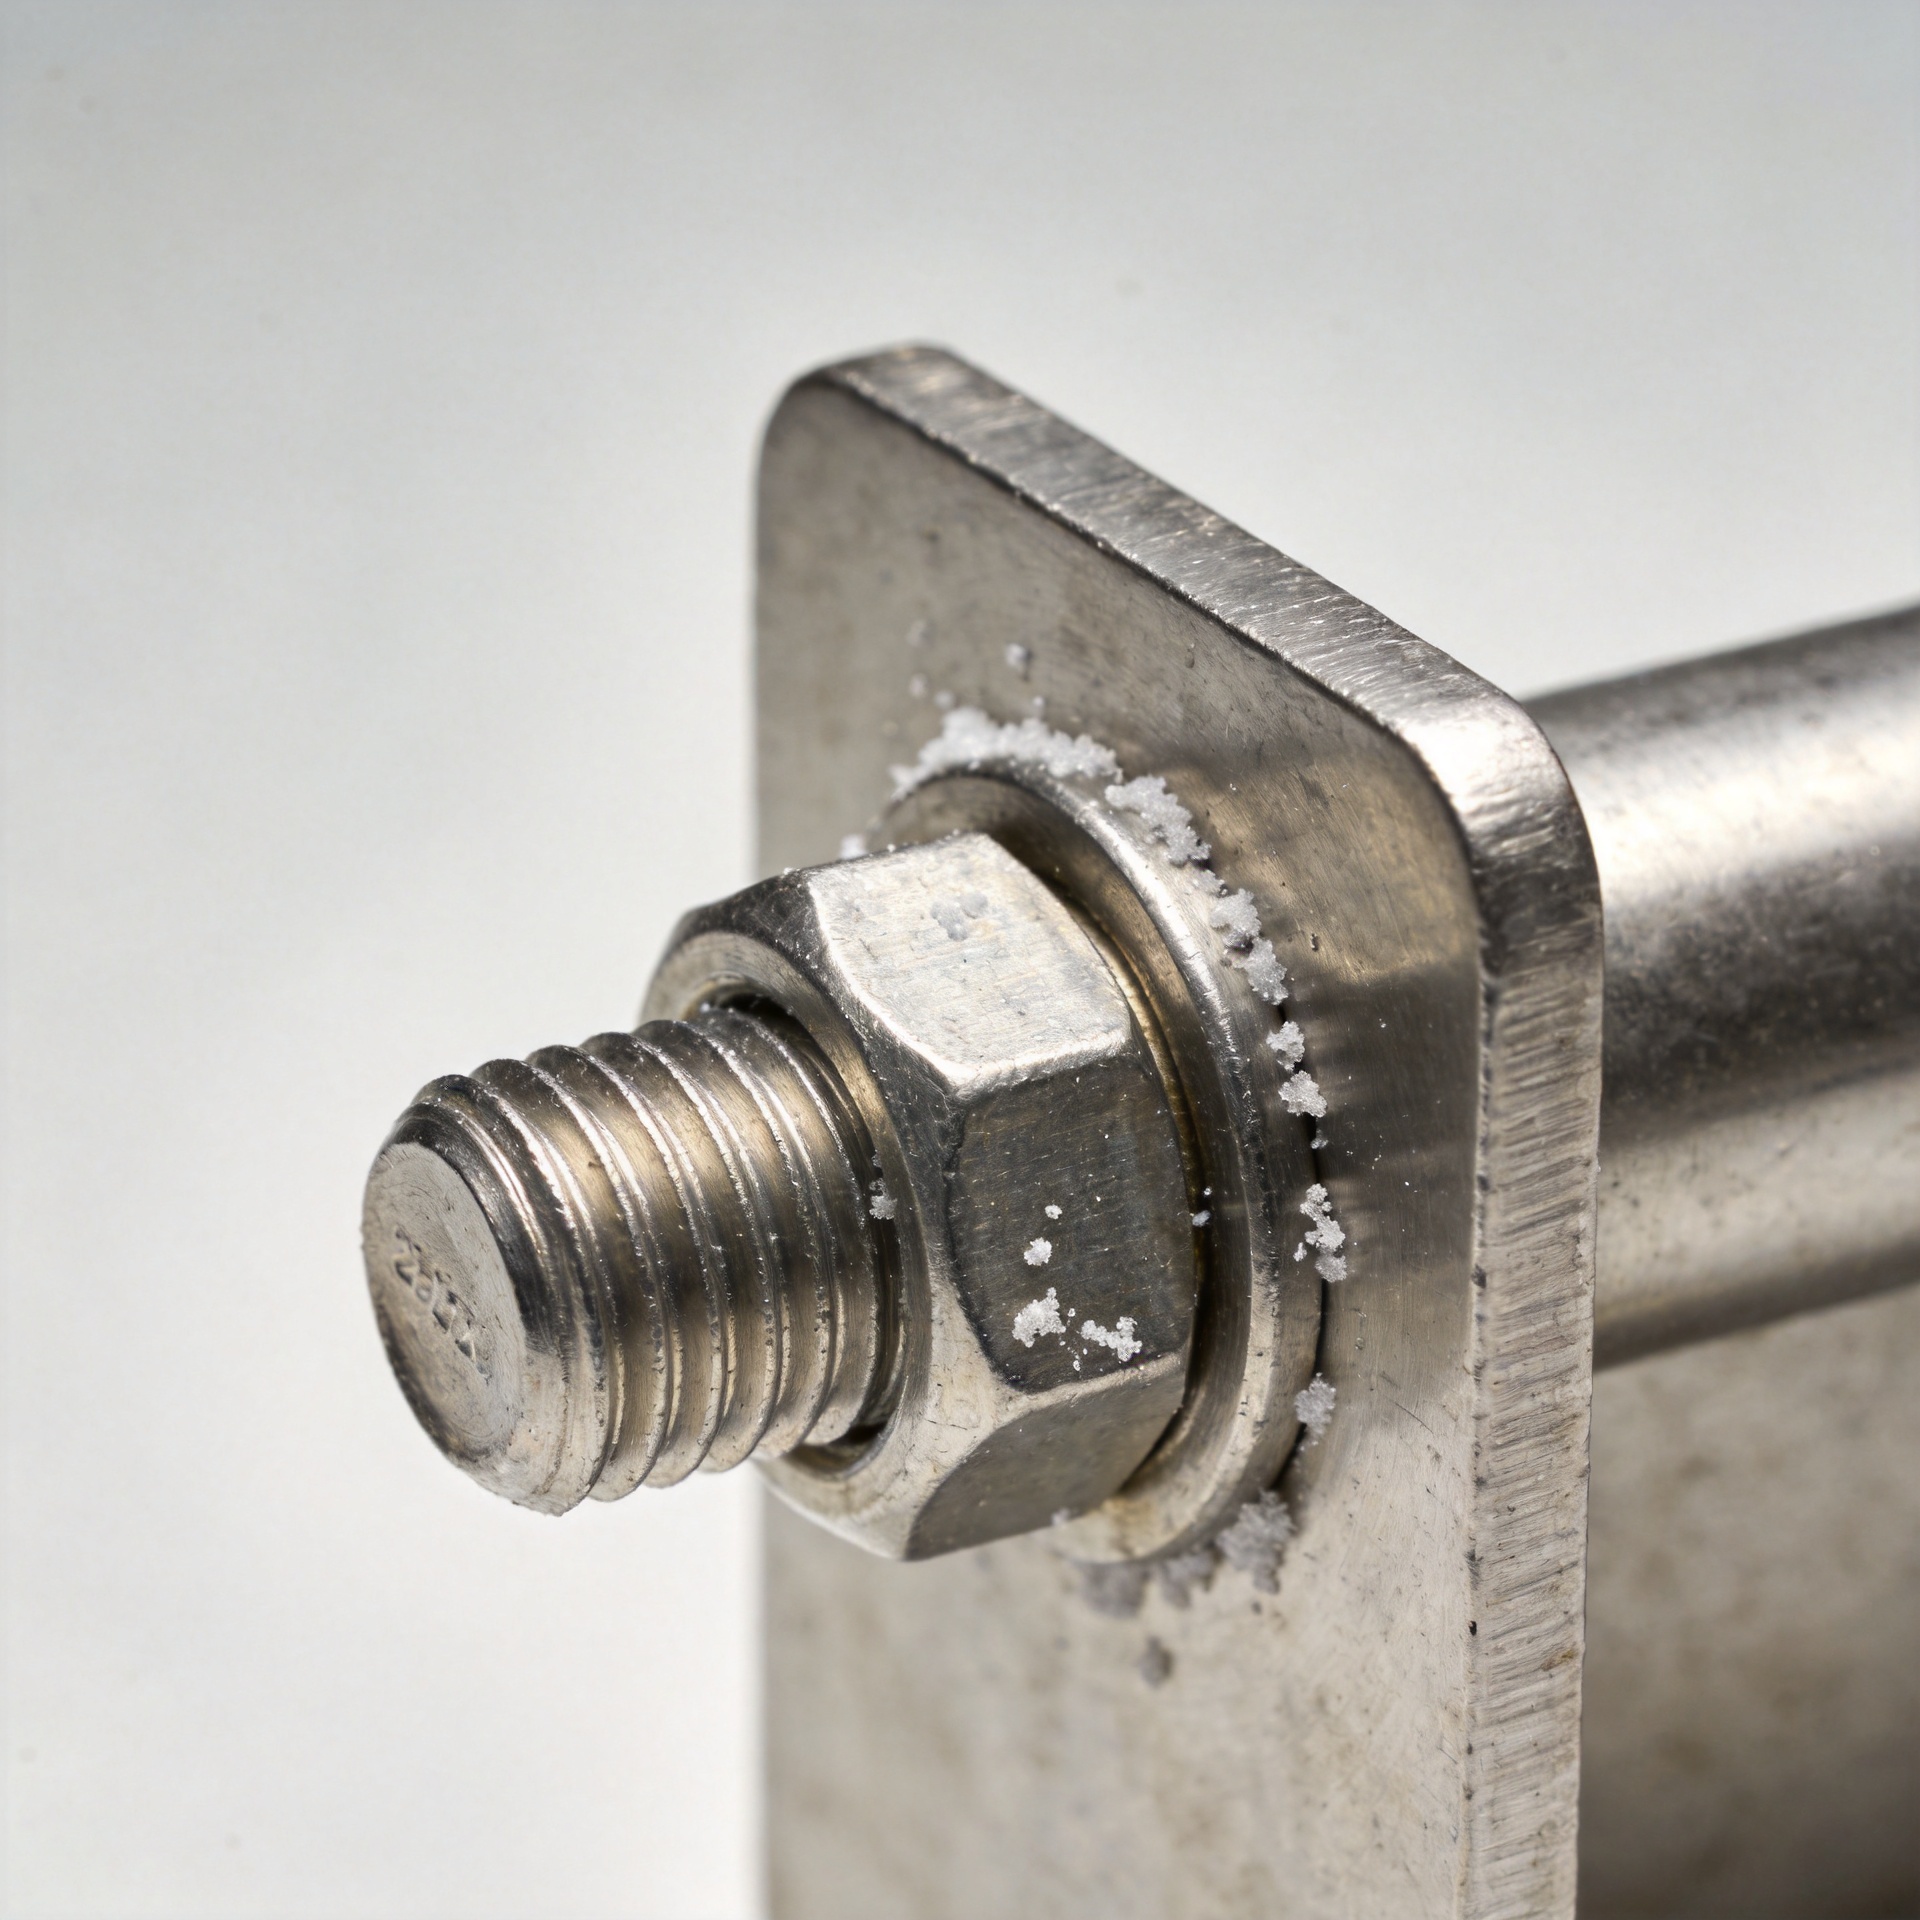
लवण-युक्त वायु एक कठोर सेवा स्थिति उत्पन्न करती है क्योंकि एक बंधक समुद्री जल में डूबे बिना भी संक्षारित हो सकता है। हवा के साथ ले जाए गए क्लोराइड कण धागों पर, वॉशर के नीचे और सिर-से-सतह संपर्क क्षेत्रों में जमा हो जाते हैं। जब आर्द्रता बढ़ती है, तो ये जमाव एक विद्युत-अपघट्य बन सकते हैं। परिणामस्वरूप अक्सर स्थानिक आक्रमण होता है, जो उस स्थान पर शुरू होता है जहाँ जॉइंट नमी को फँसा लेता है, न कि उस स्थान पर जहाँ निरीक्षक पहले देखता है।
फास्टनर-चयन इंजीनियर के दृष्टिकोण से, उपयोगी प्रश्न केवल यह नहीं है कि 'कौन-सी धातु जंग का प्रतिरोध करती है?' बल्कि यह है कि क्या सामग्री, ज्यामिति, लेप, प्रीलोड, संलग्न सामग्रियाँ और रखरखाव योजना वास्तविक क्लोराइड उजागरता के अनुकूल हैं। एक धागेदार फास्टनर जो शुष्क आंतरिक एन्क्लोज़र में अच्छा प्रदर्शन करता है, तट के पास, समुद्री डेक पर या लवण-स्प्रे के संपर्क में आने वाले उपकरण में एक खराब विकल्प हो सकता है।
लवण-युक्त वायु फास्टनर के लिए क्यों कठिन है
नमक के एरोसॉल से क्लोराइड-युक्त अवशेष छोड़े जाते हैं, भले ही सतह शुष्क दिखाई दे। बार-बार होने वाले गीला-सूखा चक्र विशेष रूप से परेशान करने वाले होते हैं: नमी जमा हुए पदार्थों को घोलती है, ऑक्सीजन इलेक्ट्रोकेमिकल अभिक्रियाओं को सक्रिय करती है, और सूखने की प्रक्रिया छोटे-छोटे अंतरालों में लवणों को केंद्रित कर सकती है। कार्बन स्टील में सामान्य जंग लग सकती है, जबकि क्लोराइड्स के कारण निष्क्रिय सतह की फिल्म टूट जाने पर स्टेनलेस मिश्र धातुओं में अधिक स्थानिक गड्ढे या दरारों में संक्षारण हो सकता है।
सबसे अधिक संवेदनशील स्थान आमतौर पर छिपे होते हैं: एक थ्रेडेड फास्टनर , बोल्ट के सिर के नीचे का हिस्सा, वॉशर के संपर्क क्षेत्र, और वे जोड़ जहाँ पानी निकल नहीं सकता। इन स्थानों पर ऑक्सीजन की पहुँच सीमित होती है और ये एक उजागर शैंक की तुलना में केंद्रित विलयन को लंबे समय तक रख सकते हैं। इसीलिए एक साफ़ दिखने वाला सिर यह साबित नहीं करता कि जोड़ स्वस्थ है।
कई टीमें शुरुआत में क्रय मूल्य पर ध्यान केंद्रित करती हैं। तटीय सेवा में, छिपी हुई लागत अक्सर पहुँच, बंद करने का समय, प्रतिस्थापन श्रम, और संक्षारण शुरू होने के बाद क्लैंप लोड के नुकसान के कारण होती है। कुल जीवन चक्र लागत का मूल्यांकन आमतौर पर केवल इकाई मूल्य की तुलना करने की तुलना में अधिक उपयोगी होता है।
चार विफलता तंत्र जिन्हें इंजीनियर खोजते हैं
१. अनुप्रस्थ काट और क्लैंप लोड में कमी
संक्षारण सामग्री का उपभोग करता है और किसी का प्रभावी अनुप्रस्थ काट कम कर सकता है यांत्रिक फास्टनर । अधिक सूक्ष्म रूप से, बेयरिंग संपर्क क्षेत्रों पर संक्षारण उत्पाद पूर्व-भार को ढीला कर सकते हैं या भार पथ को विकृत कर सकते हैं। एक जोड़ जो स्थापना के समय सही ढंग से कसा गया था, संपर्क स्थिति बदलने के साथ-साथ ढीला हो सकता है।
२. गड्ढे और दरार आक्रमण
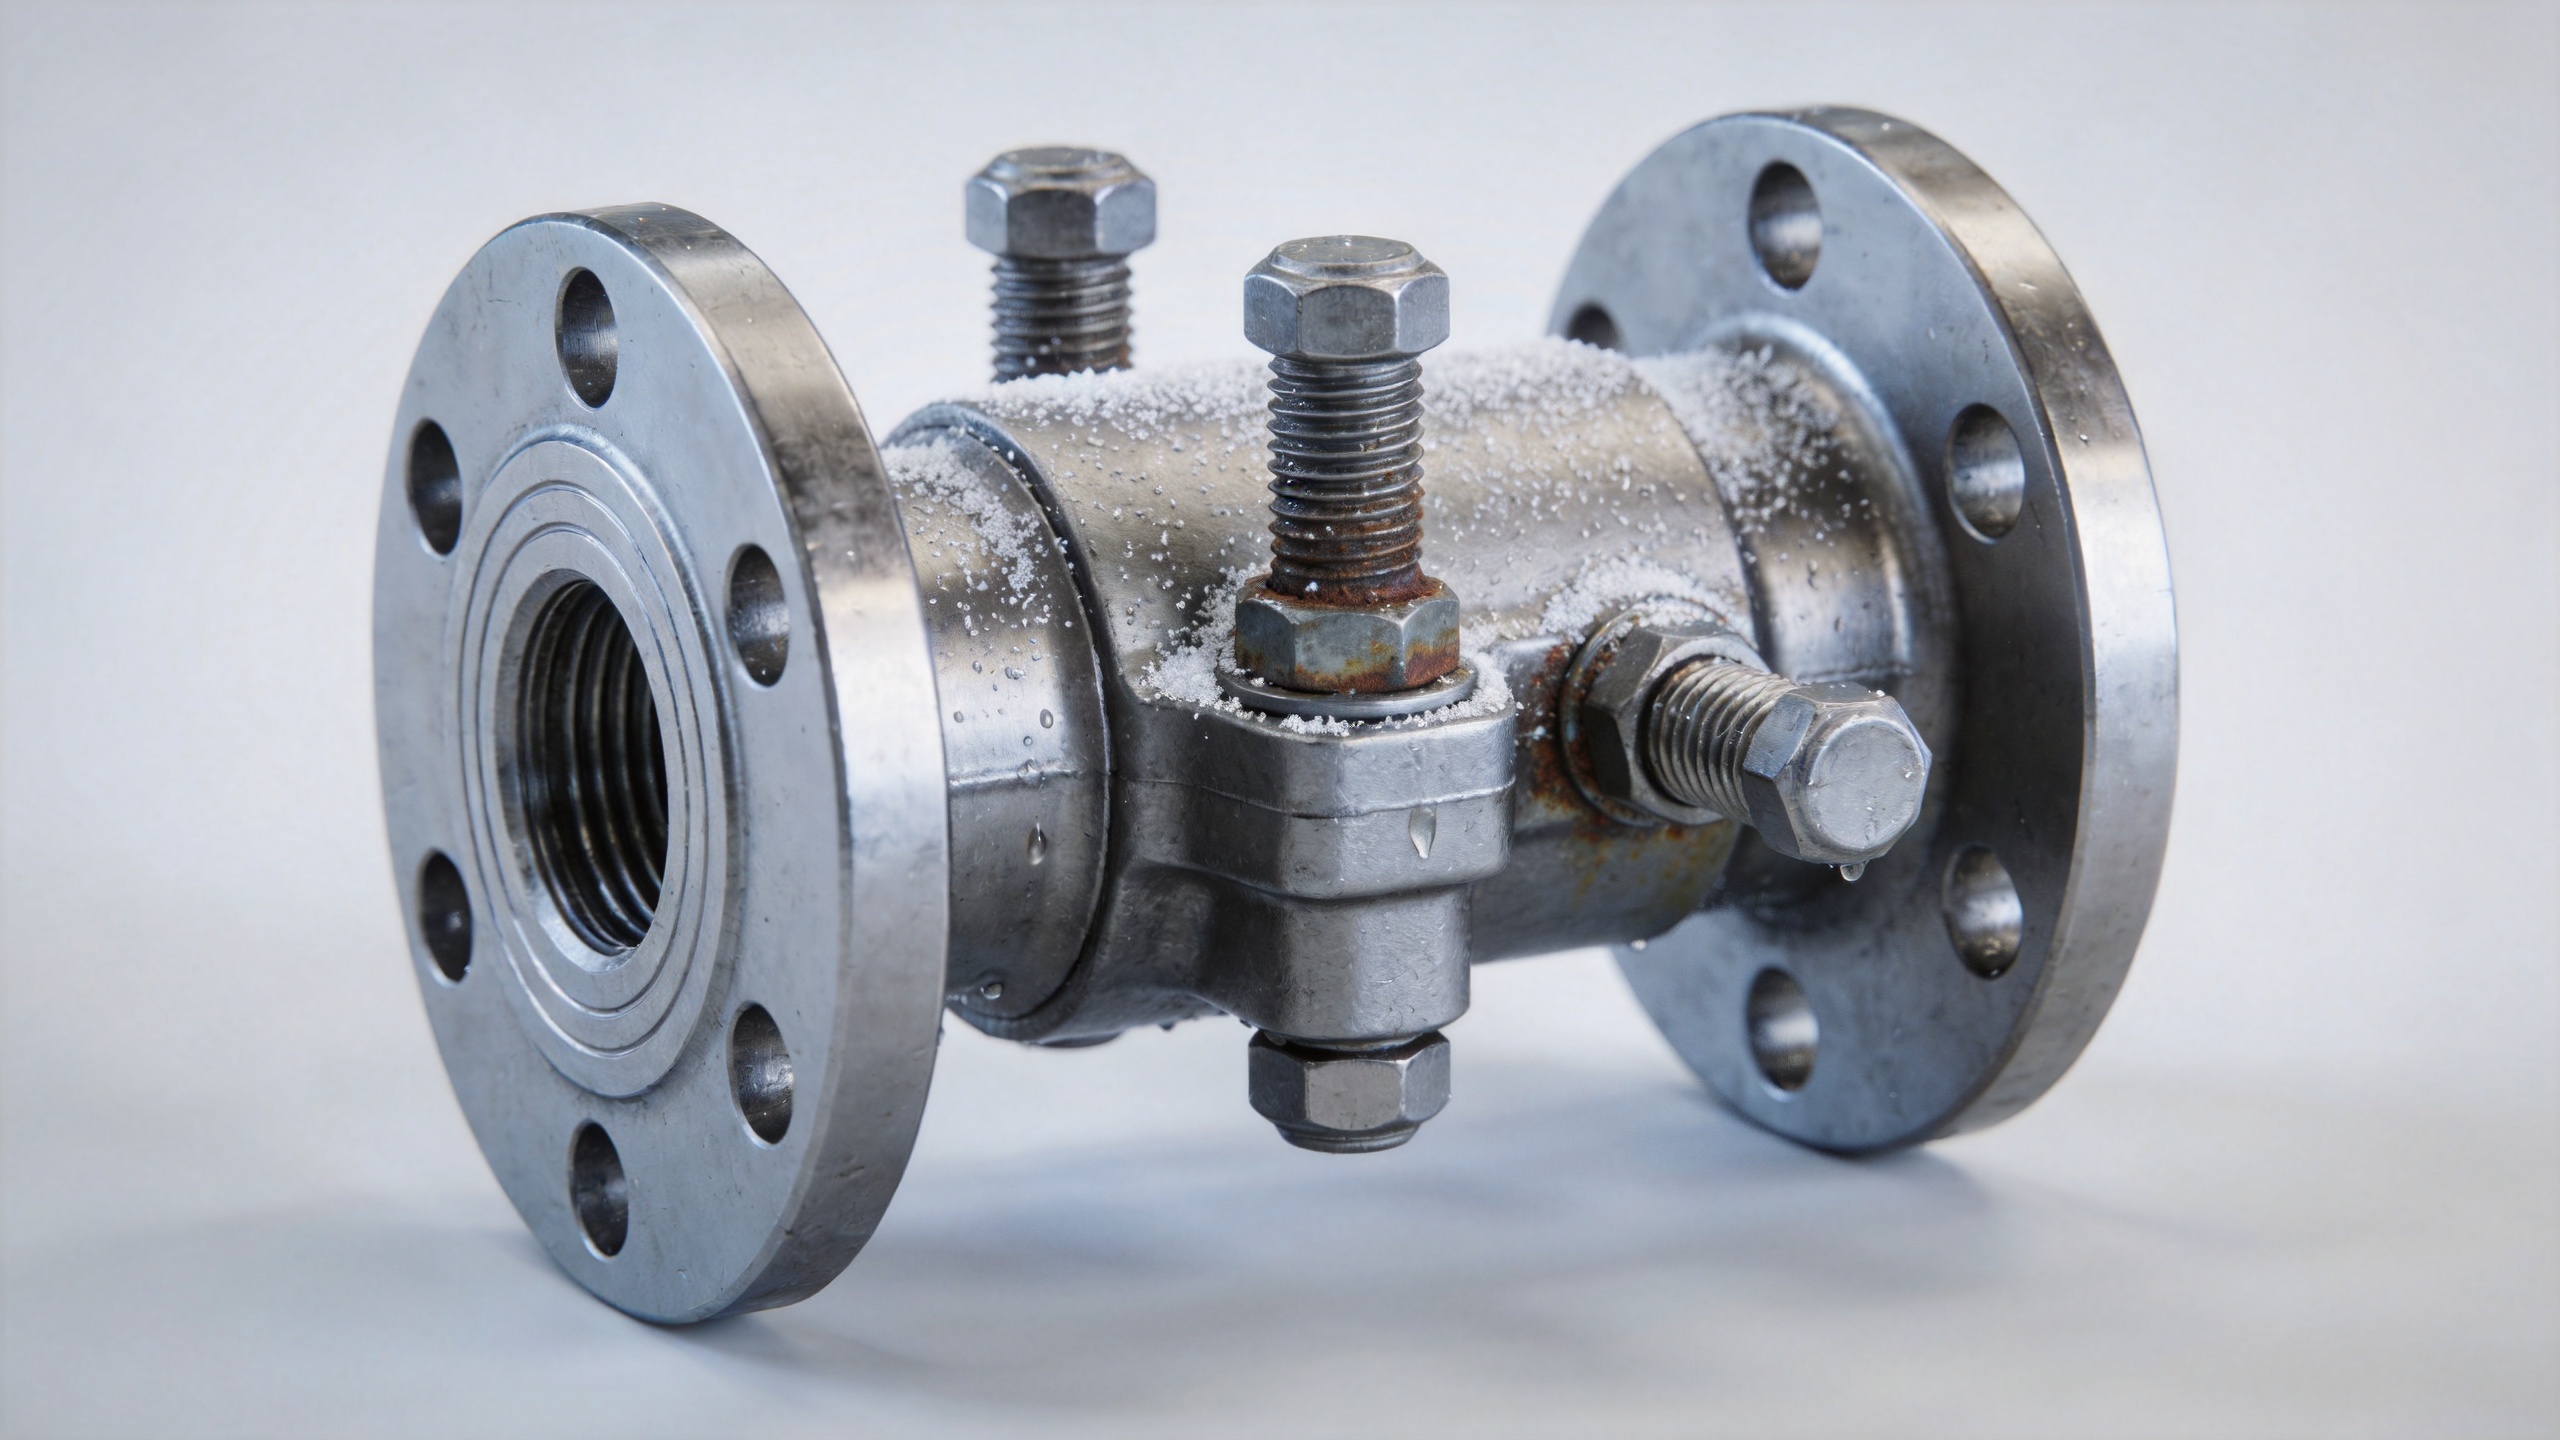
क्लोराइड आयन स्टेनलेस स्टील की निष्क्रिय परत को चुनौती दे सकते हैं। आश्रयित दरारों में, ऑक्सीजन की स्थिति और नमक की सांद्रता उजागर सतह से भिन्न होती है, इसलिए क्षति स्थानीय रूप से गहरी हो सकती है। थ्रेड्स केवल एक जुड़ाव विवरण नहीं हैं; वे कई दरार-जैसे क्षेत्र बनाते हैं जिन पर सामग्री चयन और निरीक्षण योजना बनाते समय ध्यान देने की आवश्यकता होती है।
3. गैल्वेनिक त्वरण
एक फास्टनर को किसी असमान धातु से जोड़ा जाने पर, जब नमकीन पानी का अवशेष सतहों के बीच संपर्क स्थापित करता है, तो वह एक गैल्वेनिक युग्म का हिस्सा बन सकता है। इसके जोखिम का आकलन सामग्री के युग्म, सापेक्ष क्षेत्रफल, विद्युत संचालन और जोड़ के गीले रहने की अवधि पर निर्भर करता है। विभाजक वॉशर, संगत सामग्री का चयन या उपयुक्त अवरोधकों पर विचार किया जा सकता है, परंतु प्रत्येक का मूल्यांकन तापमान, भार और स्थापना के प्रभावों के संदर्भ में किया जाना चाहिए।
4. स्थापना के दौरान हुआ क्षति और फँसा हुआ दूषण
उपकरण के निशान, अंतर्निहित कार्बन-स्टील के कण, क्षतिग्रस्त कोटिंग्स और अनसील क्रेविसेज़ संक्षारण के लिए शुरुआती बिंदु बना सकते हैं। फास्टनर स्वयं ठीक हो सकता है, फिर भी संयुक्त जोड़ विफल हो सकता है क्योंकि मिलने वाली सतहें नमक और पानी को बनाए रखती हैं। यही कारण है कि संक्षारण प्रतिरोध एक प्रणालीगत प्रश्न है, न कि किसी एक भाग का दावा।
क्यों 'स्टेनलेस' एक पूर्ण विनिर्देश नहीं है
ए स्टेनलेस फास्टनर यह स्वतः ही प्रत्येक समुद्री वातावरण के लिए उपयुक्त नहीं है। मिश्र धातु का संघटन, सतह की स्थिति, तापमान, क्लोराइड अवक्षेपण, दरार की ज्यामिति, प्रतिबल स्तर और सफाई तक पहुँच—सभी कारक परिणाम को प्रभावित करते हैं। कई क्लोराइड-युक्त अनुप्रयोगों में, इंजीनियर 304-प्रकार की सामग्री के बजाय 316-प्रकार की सामग्री या ASTM A193 B8M का चुनाव करते हैं, क्योंकि मॉलिब्डेनम छिद्र और दरार संक्षारण के प्रति प्रतिरोध को बढ़ाता है। यह मूल्यांकन के लिए एक प्रारंभिक बिंदु है, न कि सामान्य मंजूरी।
उच्च तापमान, कठोर छींटा क्षेत्र, लगातार दरारें, आक्रामक रसायन या महत्वपूर्ण संरचनात्मक कार्य के लिए, परियोजना इंजीनियर को एक भिन्न मिश्र धातु परिवार, निर्दिष्ट लेप प्रणाली या दस्तावेज़ित संक्षारण मूल्यांकन की आवश्यकता हो सकती है। ताकत वर्ग भी महत्वपूर्ण है। प्रूफ लोड, नट संगतता, थ्रेड एंगेजमेंट और कसने की विधि की जाँच किए बिना अधिक संक्षारण प्रतिरोधी ग्रेड का चुनाव करने से एक समस्या के स्थान पर दूसरी समस्या उत्पन्न हो सकती है।
एक व्यावहारिक इंजीनियरिंग चयन प्रक्रिया
- उजागर होने का वर्गीकरण करें। तट से दूरी, नमक का छिड़काव या धोने की प्रक्रिया, गीला-सूखा होने की आवृत्ति, कार्यकारी तापमान, दूषक पदार्थ, और यह जाँच करना कि क्या जोड़ को निकाला जा सकता है और साफ़ किया जा सकता है।
- जोड़ के कार्य को परिभाषित करें। पूर्व-भार, अपरूपण, कम्पन, कंपनजन्य क्षरण, सुरक्षा परिणाम और आवश्यक डिज़ाइन जीवन की पहचान करें। एक हल्के भार वाले कवर और एक महत्वपूर्ण फ्लैंज कनेक्शन के लिए एक ही निर्णय संक्षिप्त पथ का उपयोग नहीं करना चाहिए।
- जोड़ को पूर्ण रूप से निर्दिष्ट करें। बोल्ट, नट, वॉशर, कोटिंग या फिनिश, स्नेहक और मिलान वाले सामग्री के रणनीति को एक समग्र प्रणाली के रूप में चुनें। इसमें धागे का मानक, ताकत वर्ग और दस्तावेज़ीकरण आवश्यकताएँ शामिल होनी चाहिए।
- दरारों और निकास को नियंत्रित करें। जहाँ संभव हो, नमक के घोल को रोकने वाली ज्यामिति से बचें। जोड़ों को इस प्रकार डिज़ाइन करें कि वे सूख सकें, धोए जा सकें और निरीक्षित किए जा सकें, बजाय ऐसे अप्रवेश्य जाल बनाने के।
- आपूर्ति और स्थापना योजना की वैधता सुनिश्चित करें। मुक्त करने से पहले सामग्री की पहचान, बैच ट्रेसैबिलिटी, सतह की स्थिति, पैकेजिंग, टॉर्क या तनाव प्रक्रिया, और किसी भी परियोजना-आवश्यक परीक्षण अभिलेखों की पुष्टि करें।
के लिए कस्टम फ़ास्टनर , आवेदन डेटा जल्दी प्रदान करें: ड्रॉइंग, मेटिंग सामग्री, लक्ष्य प्रीलोड, पर्यावरणीय विवरण, लागू मानक, और निरीक्षण की अपेक्षाएँ। फिर विनिर्देश जंग सहनशीलता और यांत्रिक कार्य को एक साथ संबोधित कर सकता है, बजाय उन्हें अलग-अलग खरीद लाइन आइटम के रूप में मानने के।
फास्टनर प्रणाली को उजागर के अनुकूल बनाएँ
तटीय असेंबली के लिए, फास्टनर समीक्षा को कैटलॉग लेबल के बजाय जॉइंट से शुरू करें। एक थ्रेडेड फास्टनर के लिए संगत नट और वॉशर, वास्तविक थ्रेड एंगेजमेंट, और जमा नमक चक्र के लिए उपयुक्त फिनिश या मिश्र धातु की आवश्यकता होती है। यांत्रिक फास्टनर को चुनी गई सामग्री और कसने की विधि को ध्यान में रखने के बाद भी अपने लोड केस के लिए पर्याप्त ताकत की आवश्यकता होती है।
जहाँ स्टेनलेस स्टील के फास्टनर के मूल्यांकन किया जा रहल हय, ओहि स्थान के बारे में पूछल जाय कि ओ आवरित हय, वर्षा द्वारा नियमित रूप सँ धोय जाय रहल हय, सीधे छिड़काव के प्रति उद्घटित हय, या कोनो अन्य धातु के निकट हय। एकटा स्टेनलेस स्टील के फास्टनर एकटा क्षेत्र में उपयुक्त हो सकैत अउ दूसरा क्षेत्र में भिन्न विशिष्टता के आवश्यकता होय सकैत। एहन भेद के विशेष रूप सँ महत्वपूर्ण होयत जब एकटा विशिष्ट फास्टनर के लगी बात करल जाय, क्योंकि एकटा ड्रॉइंग में आकार के परिभाषित करल जा सकैत हय, लेकिन वास्तविक संक्षारण प्रतिरोध के आवश्यकता के नहि।
खरीद प्रलेखन में संपूर्ण कनेक्शन में प्रत्येक फास्टनर के पहचान करल जाय, केवल बोल्ट के नहि। थ्रेडेड फास्टनर, नट, वॉशर, स्नेहक, ग्रेड अउ आवश्यक रेकॉर्ड्स के सूचीबद्ध करल जाय, जे प्रतिस्थापन के पहचान के सरल बनायत। एहन गुणवत्ता टीम के भी क्लोराइड सेवा के लगी यांत्रिक फास्टनर के आपूर्ति के समय प्राप्ति निरीक्षण के लगी स्पष्ट आधार प्रदान करैत हय।
डिज़ाइन समीक्षा के दौरान, इंजीनियरों को स्थापना क्रम पर भी विचार करना चाहिए। यदि एक स्टेनलेस स्टील के फास्टनर को कार्बन स्टील, एल्युमीनियम, या एक लेपित संरचनात्मक सदस्य के विरुद्ध कसा जाएगा, तो संपर्क व्यवस्था की समीक्षा आवश्यक है। असामान्य ज्यामिति के लिए एक विशिष्ट फास्टनर का उपयोग किया जा सकता है, लेकिन केवल तभी जब सामग्री और निर्माण आवश्यकताओं को मापे गए वातावरण और लोड पाथ से जोड़ा गया हो।
स्थापना से पहले क्या सत्यापित करना है
- सामग्री ग्रेड और कोई आवश्यक सामग्री परीक्षण प्रलेखन खरीद विनिर्देश के अनुरूप हैं।
- बोल्ट, नट, वॉशर और स्नेहक अभिप्रेत प्रीलोड प्रक्रिया के साथ संगत हैं।
- थ्रेड साफ़, क्षतिग्रस्त नहीं और विदेशी-धातु दूषण से मुक्त हैं।
- असमान धातुओं के संपर्क की समीक्षा अपेक्षित आर्द्र समय और क्षेत्र अनुपात के लिए की गई है।
- जॉइंट ज्यामिति निकास की अनुमति देती है और एक यथार्थवादी निरीक्षण या वॉशडाउन पथ प्रदान करती है।
- सुरक्षात्मक पैकेजिंग परिवहन और साइट स्टोरेज के दौरान नमक और नमी के संपर्क को सीमित करती है।
रखरखाव जंग रोधी रणनीति का एक हिस्सा है
एक अच्छी तरह से चुना गया फास्टनर भी एक व्यावहारिक निरीक्षण योजना की आवश्यकता होती है। इंजीनियर आमतौर पर आश्रयित जोड़ों, क्षैतिज किनारों, मिश्रित-धातु संपर्क क्षेत्रों और धोने या वायुमंडलीय छिड़काव के अधीन स्थानों पर जाँच को केंद्रित करते हैं। वॉशर के चारों ओर दाग, धागों पर सूजन वाले जमाव, कोटिंग क्षति, अटके हुए नट या टॉर्क प्रतिक्रिया में परिवर्तन की तलाश करें। इन निष्कर्षों के आधार पर जोड़ के वातावरण और विनिर्देशन की समीक्षा करनी चाहिए, केवल एक-से-एक प्रतिस्थापन नहीं।
ऐसा कोई एकल ग्रेड, कोटिंग या रखरखाव अंतराल नहीं है जो सभी नमक-युक्त वातावरणों के लिए उपयुक्त हो। सही दृष्टिकोण यह है कि फास्टनर प्रणाली को जोखिम की गंभीरता और जोड़ के कार्य के अनुरूप चुना जाए, फिर इसे सामग्री नियंत्रण, स्थापना अनुशासन और नियोजित निरीक्षण के माध्यम से सत्यापित किया जाए। यह प्रक्रिया इंजीनियरों को अकाल में जंग लगने को कम करने में सहायता करती है, जबकि यांत्रिक आवश्यकताओं को स्पष्ट रूप से दृश्यमान रखा जाता है।

