 EN

Vidaların Tuzlu Hava Ortamında Neden Başarısız Olur ve Mühendisler Ne Önerir?
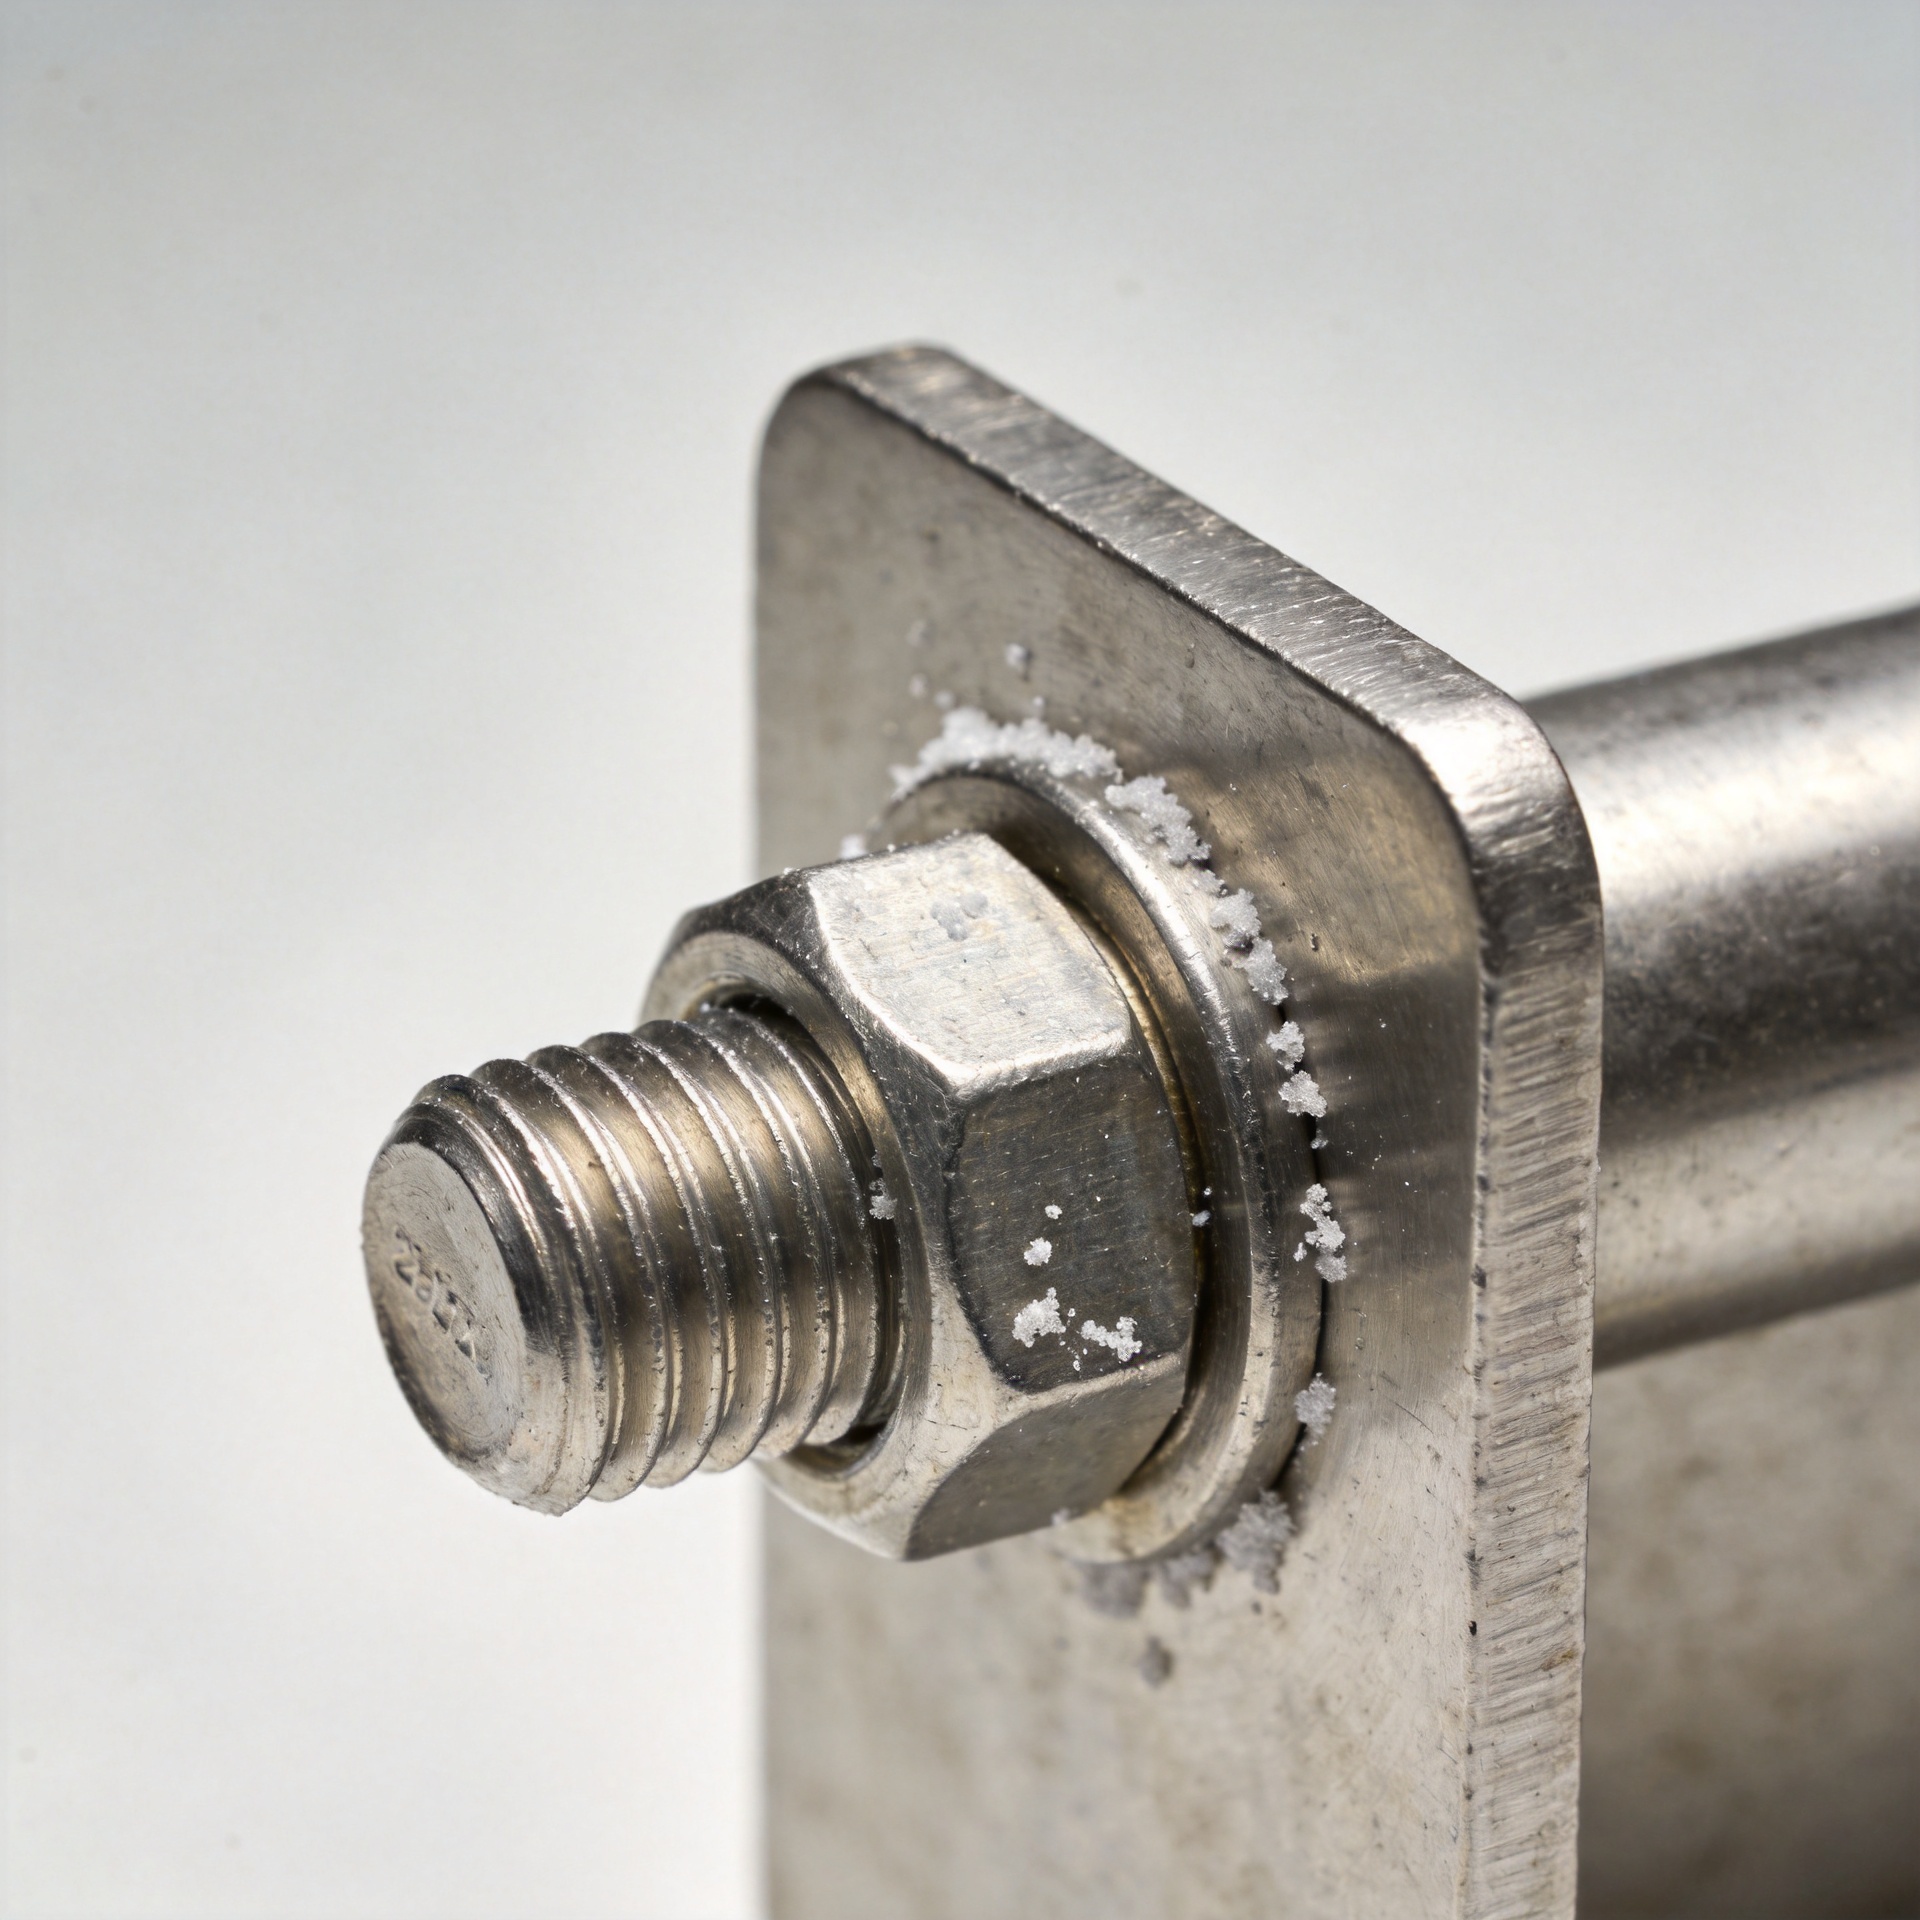
Tuzlu hava, zorlu bir kullanım koşulu yaratır çünkü bir bağlantı Elemanı bağlantı elemanı, korozyona uğramak için deniz suyuna daldırılmak zorunda değildir. Rüzgârla taşınan klorürler, dişlere, rondelaların altına ve baş-yüzey temas bölgelerine çöker. Nem yükseldiğinde bu birikintiler elektrolit haline gelebilir. Sonuç genellikle nemin bir birleşim noktasında tutulduğu yerde başlayan, ancak bir muayene uzmanının ilk bakacağı yerde olmayan lokal saldırıdır.
Bağlantı elemanı seçimiyle ilgilenen bir mühendis açısından faydalı soru yalnızca "Hangi metal paslanmaya direnir?" değildir. Soru, malzemenin, geometrisinin, kaplamasının, ön yükünün, eşleştirilen malzemelerin ve bakım planının gerçek klorür maruziyetine uygun olup olmadığıdır. Kuru bir iç mekânda iyi performans gösteren bir vida bağlantısı, kıyı kenarında, bir deniz platformunda ya da tuz sisine maruz kalan ekipmanlarda kötü bir seçim olabilir.
Neden Tuzlu Hava Bir Bağlantı Elemanı İçin Zordur
Tuz aerosolü, yüzey kurumuş gibi görünsede klorür içeren kalıntılara neden olur. Tekrarlanan ıslak-kuru döngüler özellikle sorunlu olur: nem birikimleri çözer, oksijen elektrokimyasal reaksiyonları destekler ve kuruma, tuzların küçük aralıklarda yoğunlaşmasına neden olabilir. Karbon çelik genel paslanmaya uğrayabilirken, klorürler pasif yüzey filmini bozarsa paslanmaz alaşımlar daha çok lokal pitlenme veya çatlak korozyonuna maruz kalabilir.
En savunmasız konumlar genellikle gizlidir: bir dişli bağlantı elemanı 'nin vida dişleri, cıvata başının alt yüzeyi, rondela temas alanı ve suyun süzülemeyeceği birleşim hatları. Bu bölgelerde oksijen erişimi sınırlıdır ve açığa çıkan gövdeye kıyasla daha uzun süre yoğun çözelti tutabilir. Bu yüzden temiz görünen bir cıvata başı, bağlantı noktasının sağlıklı olduğunu kanıtlamaz.
Birçok takım başlangıçta satın alma fiyatına odaklanır. Kıyı bölgelerinde hizmet verirken gizli maliyet genellikle erişim, duruş süresi, değiştirme işçiliği ve korozyon başladığında sıkma yükünün kaybıdır. Toplam yaşam döngüsü maliyetini değerlendirmek, birim fiyatı yalnızca karşılaştırmaktan genellikle daha yararlıdır.
Mühendislerin Aradığı Dört Başarısızlık Mekanizması
1. Kesit alanının ve sıkma yükünün kaybı
Korozyon malzeme tüketir ve bir mekanik sabitleyici 'nin etkili kesitini azaltabilir. Daha ince bir şekilde ifade edilirse, yatak temas bölgelerinde oluşan korozyon ürünleri ön yükü gevşetebilir veya yük yolunu bozabilir. Kurulum sırasında doğru şekilde sıkılan bir bağlantı, temas koşulları değiştiğinde gevşeyebilir.
2. Çukurcuk oluşumu ve yarıklı saldırı
Klorür iyonları paslanmaz çeliğin pasif tabakasını zorlayabilir. Korunaklı yarıklarda, oksijen koşulları ve tuz konsantrasyonu açık yüzeye göre farklıdır; bu nedenle hasar yerel olarak derinleşebilir. Dişler yalnızca bir bağlantı detayı değildir; bunlar malzeme seçimi ve muayene planlaması sırasında dikkat edilmesi gereken çok sayıda yarığa benzer bölge oluşturur.
3. Galvanik ivme
Tuzlu su artığı yüzeyleri birleştirdiğinde, farklı bir metal ile birleştirilmiş bir bağlantı elemanı galvanik çiftin bir parçası haline gelebilir. Risk, malzeme çiftine, nispi alana, elektriksel sürekliliğe ve birleştirmenin ne kadar süre ıslak kalacağına bağlıdır. İzole edici washer'lar, uyumlu malzeme seçimleri veya uygun bariyerler düşünülebilir; ancak her biri sıcaklık, yük ve montaj etkileri açısından değerlendirilmelidir.
4. Montaj hasarı ve sıkışmış kirlilik
Alet izleri, gömülü karbon çelik parçacıkları, hasar görmüş kaplamalar ve mühürlenmemiş yarıklar korozyonun başlangıç noktaları oluşturabilir. Bağlantı elemanı kendisi sağlam olabilir; ancak eşleşen yüzeyler tuz ve suyu tuttuğu için monte edilmiş birleştirmeye yine de başarısız olabilir. Bu nedenle korozyon direnci, tek bir parça iddiasından ziyade bir sistem sorusudur.
Neden 'Paslanmaz' Tam Bir Özellik Belirtimi Değildir
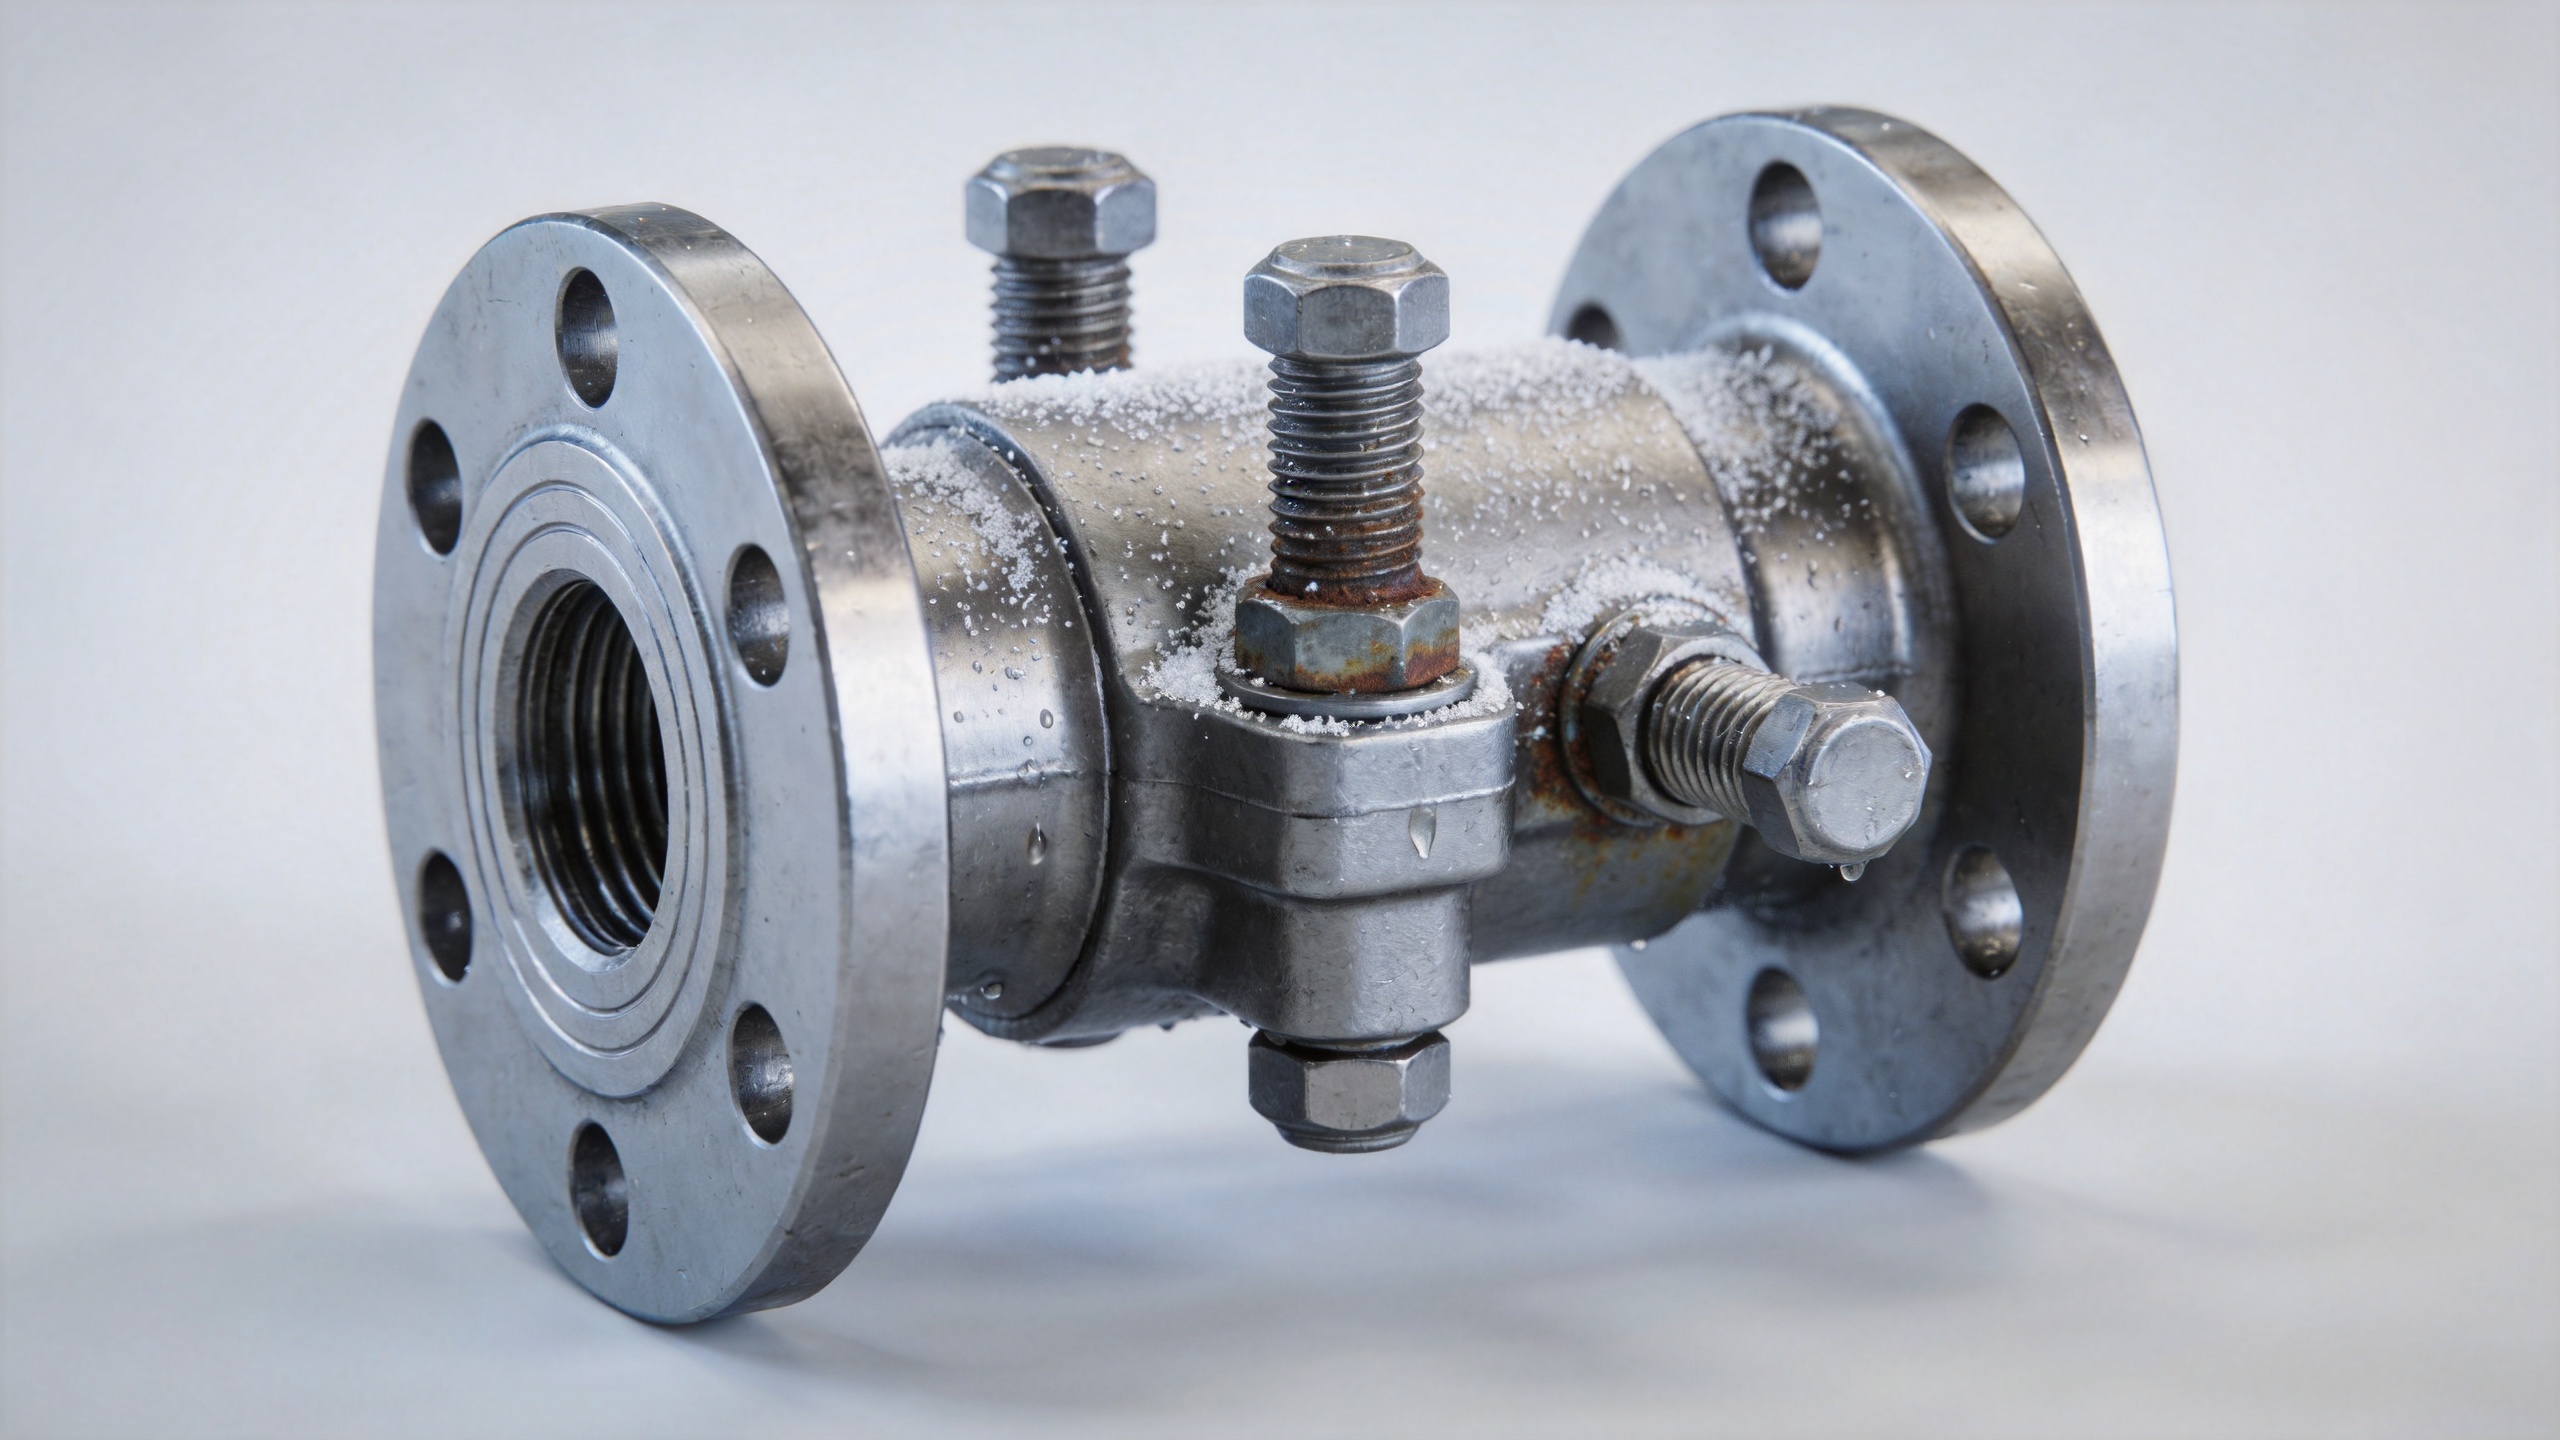
K paslanmaz bağlantı elemanı her deniz ortamına otomatik olarak uygun değildir. Alaşım bileşimi, yüzey durumu, sıcaklık, klorür birikimi, çatlak geometrisi, gerilim seviyesi ve temizleme erişilebilirliği sonuçları değiştirir. Birçok klorür içeren uygulamada mühendisler, 304 tipi malzeme yerine pitlenme ve çatlak korozyonuna karşı direnci artıran molibden içeren 316 tipi malzeme veya ASTM A193 B8M’yi tercih eder. Bu, değerlendirme için bir başlangıç noktasıdır; genel onay değildir.
Daha yüksek sıcaklıklar, şiddetli sıçrama bölgeleri, sürekli çatlaklar, agresif kimyasallar veya kritik yapısal görevler için proje mühendisi farklı bir alaşım ailesi, belirtilen bir kaplama sistemi ya da belgelenmiş bir korozyon değerlendirmesi gerekebilir. Dayanım sınıfı da önemlidir. Kanıt yükü, somun uyumluluğu, diş temas uzunluğu ve sıkma yöntemi kontrol edilmeden daha korozyona dayanıklı bir sınıf seçmek bir sorunu çözerken başka bir sorun yaratabilir.
Pratik Bir Mühendislik Seçim Süreci
- Maruziyeti sınıflandırın. Sahilden uzaklık, tuz sisleri veya yıkama, nemlilik-kuruluk sıklığı, çalışma sıcaklığı, kirleticiler ve eklemenin boşaltılabileceği ve temizlenebileceği bilgisi kaydedilmelidir.
- Eklemenin işlevi tanımlanmalıdır. Ön yük, kesme kuvveti, yorulma, titreşim, güvenlik sonuçları ve gerekli tasarım ömrü belirlenmelidir. Hafif yüklü bir kapak ile kritik bir flanş bağlantısı aynı karar kısayolunu kullanmamalıdır.
- Tam eklemeyi belirtin. Cıvata, somun, washer, kaplama veya yüzey işlemi, yağlayıcı ve eşleşen malzeme stratejisi tek bir sistem olarak seçilmelidir. Diş standardı, dayanım sınıfı ve belgelendirme gereksinimleri dahil edilmelidir.
- Boşlukların ve boşaltımın kontrolü sağlanmalıdır. Tuzlu çözeltinin tutulmasını önleyecek geometriler mümkün olduğunca kaçınılmalıdır. Eklemeler, erişilemez tuzaklar oluşturmak yerine kuruyabilen, yıkanabilen ve muayene edilebilen şekilde detaylandırılmalıdır.
- Tedarik ve montaj planı doğrulanmalıdır. Malzeme kimliği, parti izlenebilirliği, yüzey durumu, ambalaj, tork veya gerilme prosedürü ve projeye özel herhangi bir test kaydı, serbest bırakmadan önce onaylanmalıdır.
Bir özel Sabitleyici uygulama verilerini erken sağlayın: çizim, eşleşen malzemeler, hedef ön yük, çevre tanımı, uygulanabilir standart ve muayene beklentileri. Böylece spesifikasyon, korozyon performansını ve mekanik dayanımı ayrı satın alma kalemleri olarak değil, birlikte ele alabilir.
Sıkma Sistemi ile Maruz Kalma Koşullarını Uyumlandırın
Kıyı bölgelerindeki bir montaj için sıkma elemanı incelemesine katalog etiketiyle değil, birleşimle başlayın. Dişli bir sıkma elemanı, uyumlu bir somun ve washer gerektirir; gerçekçi dişli etkileşim derinliği ve çözeltilmiş tuz döngüsüne uygun bir kaplama ya da alaşım gerekir. Ayrıca mekanik sıkma elemanı, seçilen malzeme ve sıkma yöntemi göz önünde bulundurulduktan sonra yük durumuna karşı yeterli dayanıma sahip olmalıdır.
Paslanmaz bir bağlantı elemanı değerlendiriliyorsa, konumun kapalı mı, düzenli olarak yağmur tarafından yıkanıyor mu, doğrudan püskürmeye maruz mu yoksa başka bir metalin yanında mı olduğunu sorun. Paslanmaz bir bağlantı elemanı bir bölgede uygun olabilirken başka bir bölgede farklı bir spesifikasyon gerektirebilir. Bu ayrım, özellikle özel bir bağlantı elemanı için önemlidir çünkü bir çizim boyutları tanımlayabilir ancak gerçek korozyon yükünü tanımlamaz.
Satın alma belgeleri, bağlantıdaki her bağlantı elemanını, yalnızca cıvatanın değil, tanımlamalıdır. Dişli bağlantı elemanı, somun, washer, kayganlaştırıcı, sınıf ve gerekli kayıtların listelenmesi, ikame işlemlerinin tespit edilmesini kolaylaştırır. Ayrıca bu durum, klorür ortamında kullanılan mekanik bir bağlantı elemanı tedarik edildiğinde kalite ekiplerine malzeme kabul denetimi için daha net bir temel sağlar.
Tasarım incelemesi sırasında mühendisler aynı zamanda montaj sırasına da bakmalıdır. Paslanmaz çelik bir bağlantı elemanı karbon çelik, alüminyum veya kaplamalı bir yapısal elemana karşı sıkılacaksa, temas düzenlemesi gözden geçirilmelidir. Özel bir bağlantı elemanı, nadir geometrileri gidermek için kullanılabilir; ancak bu yalnızca malzeme ve imalat gereksinimleri ölçülen ortam koşulları ve yük yoluyla ilişkilendirildiğinde mümkündür.
Kurulumdan Önce Doğrulanacaklar
- Malzeme sınıfı ve herhangi bir gerekli malzeme test belgelendirmesi, satın alma spesifikasyonuyla uyumlu olmalıdır.
- Cıvata, somun, washer ve yağlayıcı, öngörülen ön gerilme işlemiyle uyumlu olmalıdır.
- Dişler temiz, hasarsız ve yabancı metal kirliliğinden arınmış olmalıdır.
- Farklı metallerle temas, beklenen ıslak süre ve alan oranı açısından değerlendirilmiştir.
- Birleşim geometrisi, suyun akmasını sağlar ve gerçekçi bir muayene veya yıkama yolu sunar.
- Koruyucu ambalaj, nakliye ve saha depolama süresince tuz ve nem maruziyetini sınırlar.
Bakım, Korozyon Stratejisinin bir parçasıdır
Hatta iyi seçilmiş bir bağlantı elemanı bile pratik bir muayene planı gerektirir. Mühendisler, genellikle kontrol işlemlerini korunaklı eklem bölgelerine, yatay çıkıntılara, farklı metallerin temas ettiği bölgelere ve yıkama işlemine veya havada dağılan sıvıya maruz kalan yerlere odaklarlar. Somun altındaki lekelenmeyi, dişlerde şişme oluşumunu, kaplama hasarını, sıkışmış somunları ya da tork tepkisindeki değişimi gözlemleyin. Bu bulgular, yalnızca tek tek değiştirme değil, aynı zamanda eklem ortamının ve spesifikasyonunun yeniden değerlendirilmesini tetiklemelidir.
Tuzlu ortamlar için geçerli tek bir kalite sınıfı, kaplama türü ya da bakım aralığı yoktur. Sağlam bir yaklaşım, bağlantı elemanı sistemini maruziyet şiddeti ve eklem görevine göre uygun hale getirmek, ardından malzeme kontrolü, kurulum disiplini ve planlı muayene ile doğrulamaktır. Bu süreç, mühendislerin erken dönem korozyonu azaltmalarına yardımcı olurken mekanik gereksinimleri açıkça görünür tutar.

