 EN

Dlaczego elementy łączące ulegają uszkodzeniu w powietrzu zawierającym sól oraz jakie zalecenia formułują inżynierowie
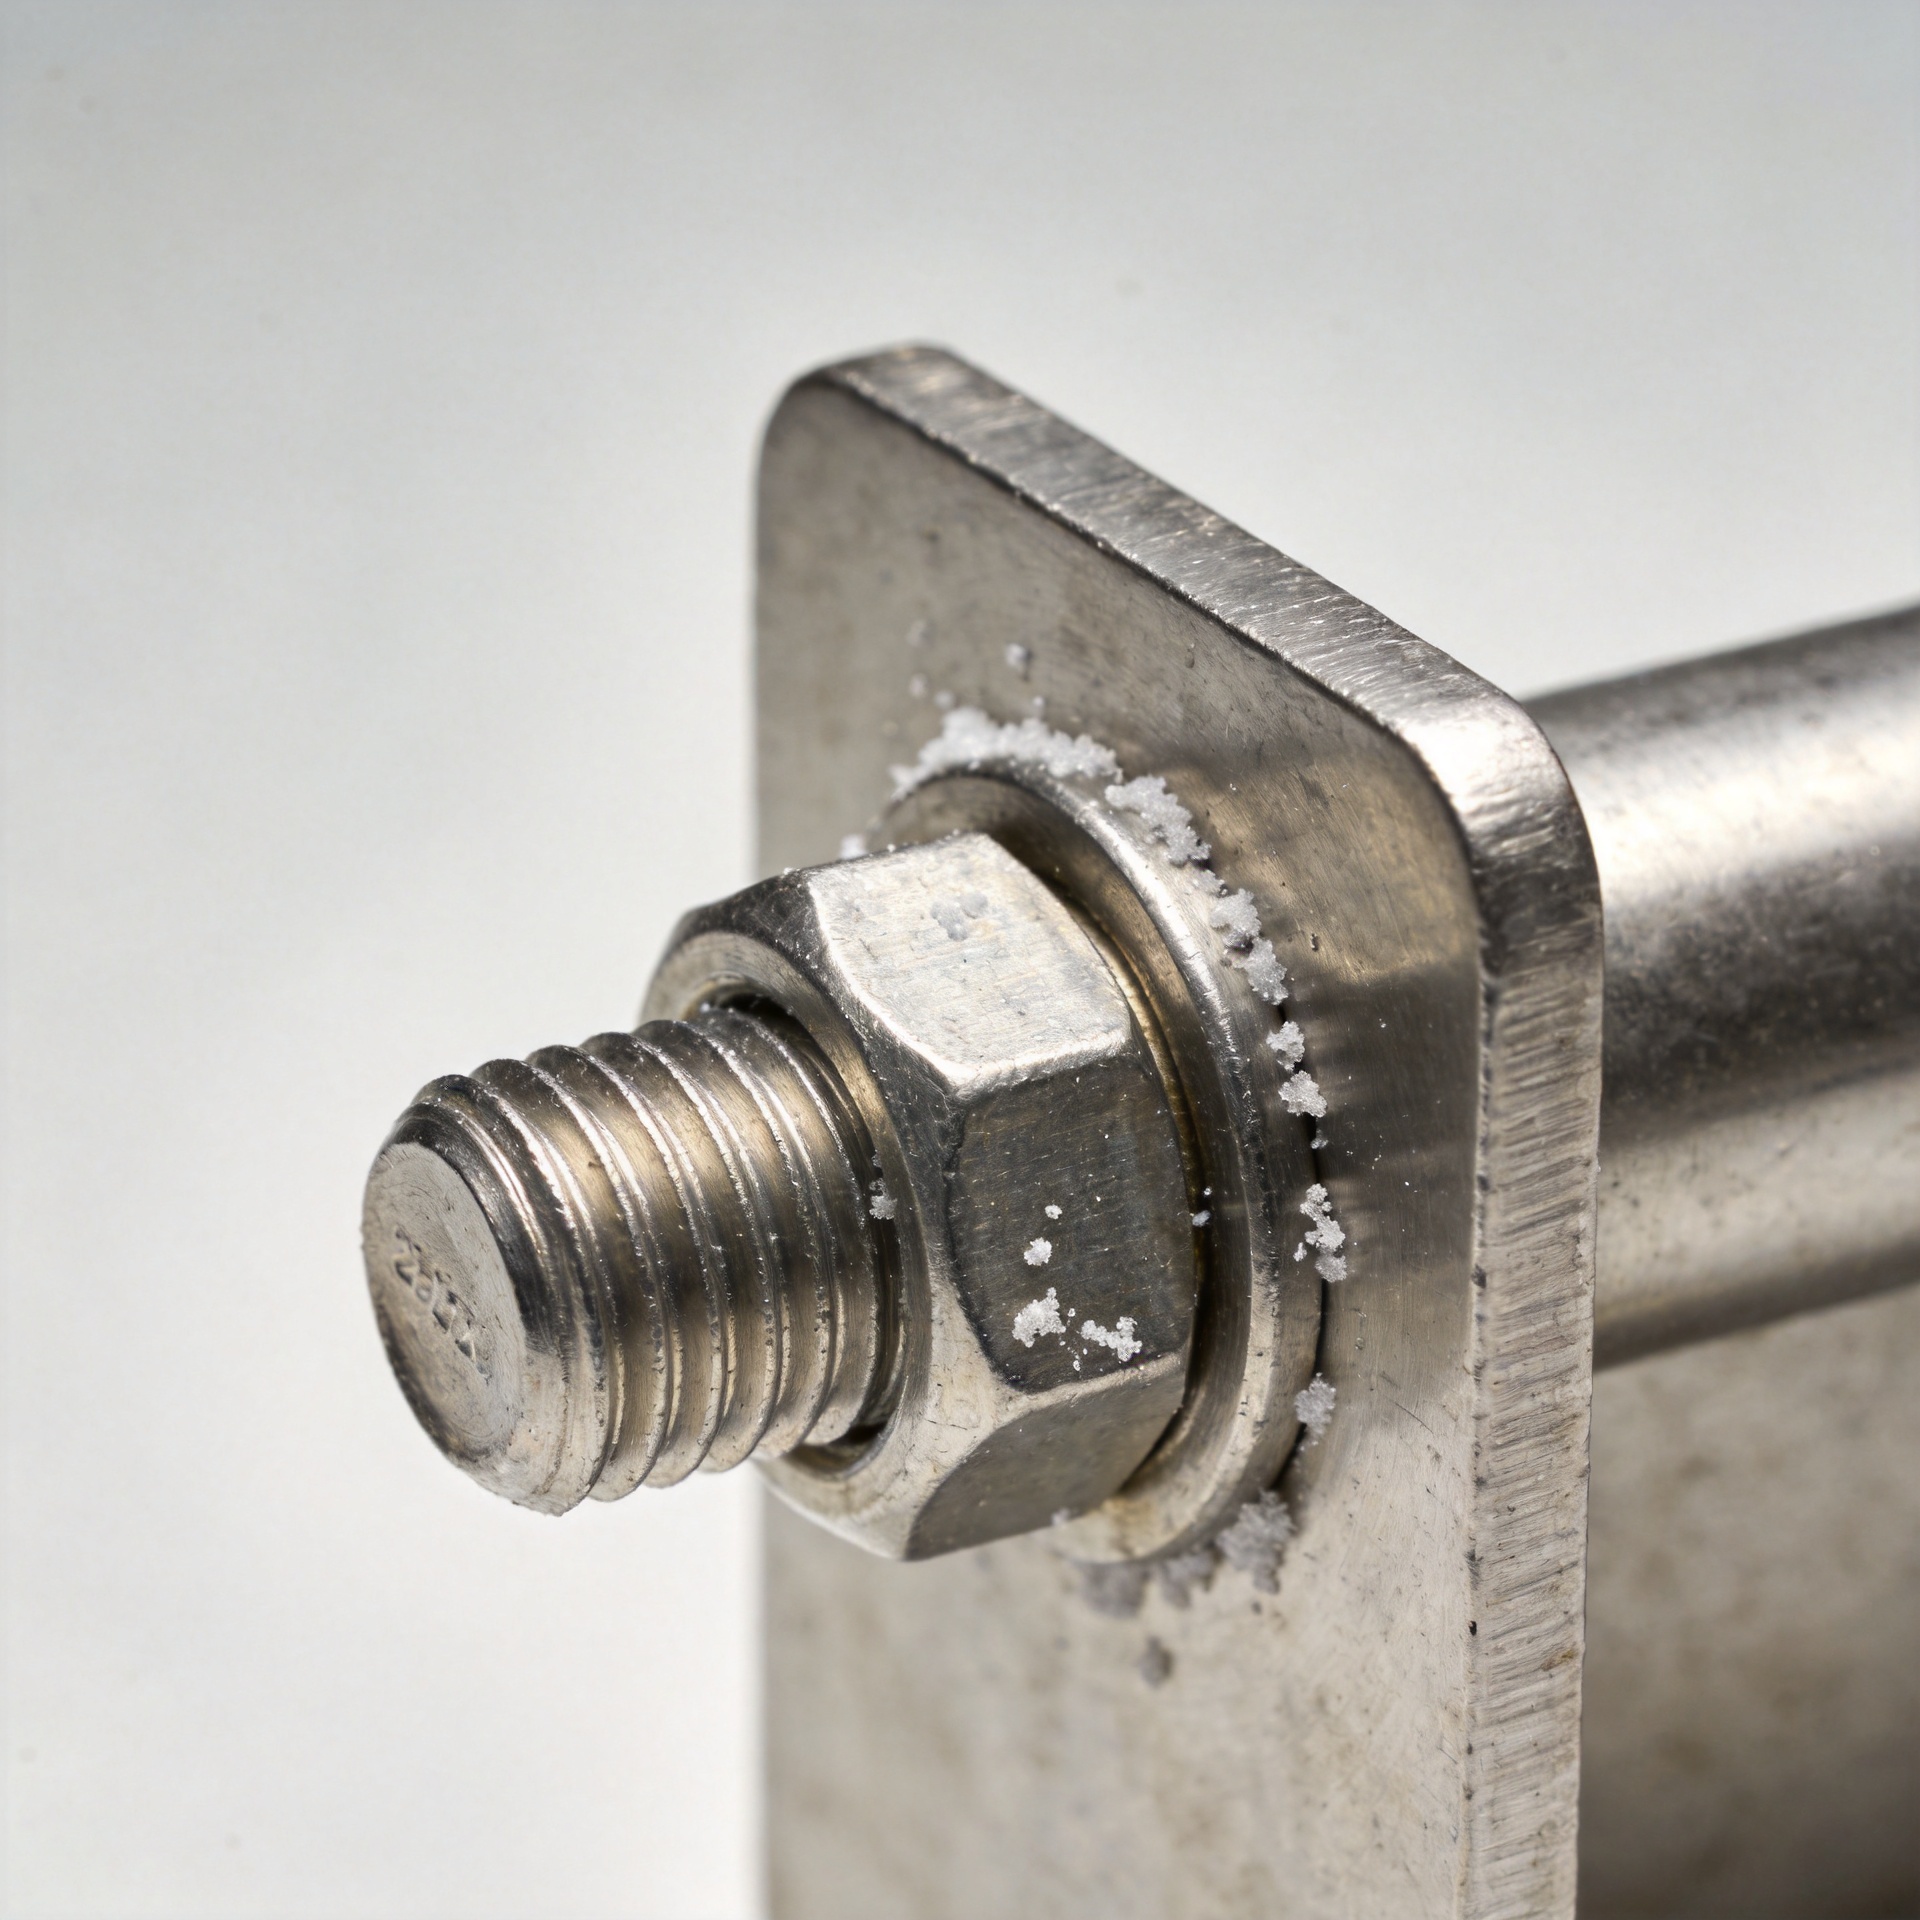
Powietrze zawierające sole tworzy wymagające warunki eksploatacji, ponieważ związanie nie musi być zanurzone w wodzie morskiej, aby ulec korozji. Chlorki przenoszone przez wiatr osadzają się na gwintach, pod podkładkami oraz w strefach kontaktu główki z powierzchnią. Gdy wilgotność wzrasta, te osady mogą stać się elektrolitem. Wynikiem jest często lokalna korozja, która rozpoczyna się tam, gdzie połączenie zatrzymuje wilgoć, a nie tam, gdzie inspektor najpierw kieruje uwagę.
Z punktu widzenia inżyniera odpowiedzialnego za dobór elementów złączających pytanie nie brzmi po prostu „Który metal odpornościowy na rdzę?”. Chodzi raczej o to, czy materiał, geometria, powłoka, siła wstępnego dokręcenia, materiały współpracujące oraz plan konserwacji są odpowiednie do rzeczywistego stopnia narażenia na chlorki. Element złączający z gwintem, który dobrze sprawdza się w suchym pomieszczeniu wewnętrznym, może okazać się niewłaściwy przy wybrzeżu, na pokładzie morskim lub w sprzęcie narażonym na mgłę solną.
Dlaczego powietrze zawierające sole szkodzi elementom złączającym
Aerozol soli pozostawia pozostałości zawierające chlorki, nawet gdy powierzchnia wydaje się sucha. Powtarzające się cykle wilgotności i suszenia są szczególnie uciążliwe: wilgoć rozpuszcza osady, tlen wspiera reakcje elektrochemiczne, a suszenie może skupiać sole w mikroskopijnych szczelinach. Stal węglowa może ulec ogólnemu rdzewieniu, podczas gdy stopy ze stali nierdzewnej mogą doświadczyć bardziej zlokalizowanej korozji punktowej lub korozji szczelinowej, jeśli chlorki zakłócają pasywną warstwę powierzchniową.
Najbardziej narażone miejsca znajdują się zwykle w ukrytych obszarach: na zakręconych gwintach gwintowany element zaciskowy , na spodzie główki śruby, w strefie kontaktu podkładki oraz w szwach, gdzie woda nie może odpływać. Te lokalizacje mają ograniczony dostęp tlenu i mogą dłużej utrzymywać skoncentrowany roztwór niż wystająca część trzpienia. Dlatego czysta na pierwszy rzut oka główka nie dowodzi, że połączenie jest sprawne.
Wiele zespołów skupia się początkowo na cenie zakupu. W serwisie wybrzeżnym ukrytym kosztem są często koszty dostępu, czas postoju, koszty zastępstwa pracowników oraz utrata siły docisku po rozpoczęciu korozji. Ocena całkowitych kosztów cyklu życia jest zazwyczaj bardziej przydatna niż porównywanie jedynie cen jednostkowych.
Cztery mechanizmy uszkodzeń, których inżynierowie szukają
1. Utrata przekroju i siły docisku
Korozja zużywa materiał i może zmniejszać efektywny przekrój mechaniczny element zaciskowy . Subtelniej, produkty korozji w strefach kontaktu łożysk mogą zmniejszać wstępne obciążenie lub odkształcać ścieżkę przenoszenia obciążenia. Połączenie prawidłowo dokręcone w momencie montażu może się poluzować wraz ze zmianą warunków kontaktu.
2. Korozja punktowa i szczelinowa
Jony chlorkowe mogą naruszać pasywną warstwę stali nierdzewnej. W osłoniętych szczelinach warunki dostępności tlenu i stężenie soli różnią się od tych na powierzchni narażonej, dlatego uszkodzenia mogą się pogłębiać lokalnie. Gwint nie jest jedynie szczegółem połączenia; tworzy wiele obszarów przypominających szczeliny, które wymagają uwagi podczas doboru materiału i planowania inspekcji.
3. Przyspieszenie galwaniczne
Element łączący połączony z metalem innego rodzaju może stanowić część pary galwanicznej, gdy pozostałości wody morskiej tworzą most między powierzchniami. Ryzyko zależy od pary materiałów, stosunku powierzchni, ciągłości elektrycznej oraz czasu, przez który połączenie pozostaje wilgotne. Można rozważyć zastosowanie podkładki izolacyjnej, odpowiedniego doboru materiałów lub barier ochronnych, lecz każdy z tych rozwiązań należy ocenić pod kątem wpływu temperatury, obciążenia i warunków montażu.
4. Uszkodzenia podczas montażu oraz zakleszczone zanieczyszczenia
Ślady narzędzi, wbudowane cząstki stali węglowej, uszkodzone powłoki oraz nieuszczelnione szczeliny mogą stanowić punkty inicjacji korozji. Sam element łączący może być nienaruszony, a mimo to połączenie może ulec awarii, ponieważ powierzchnie stykowe zatrzymują sól i wodę. Dlatego odporność na korozję jest kwestią systemową, a nie cechą pojedynczego elementu.
Dlaczego określenie «nierdzewny» nie stanowi pełnej specyfikacji
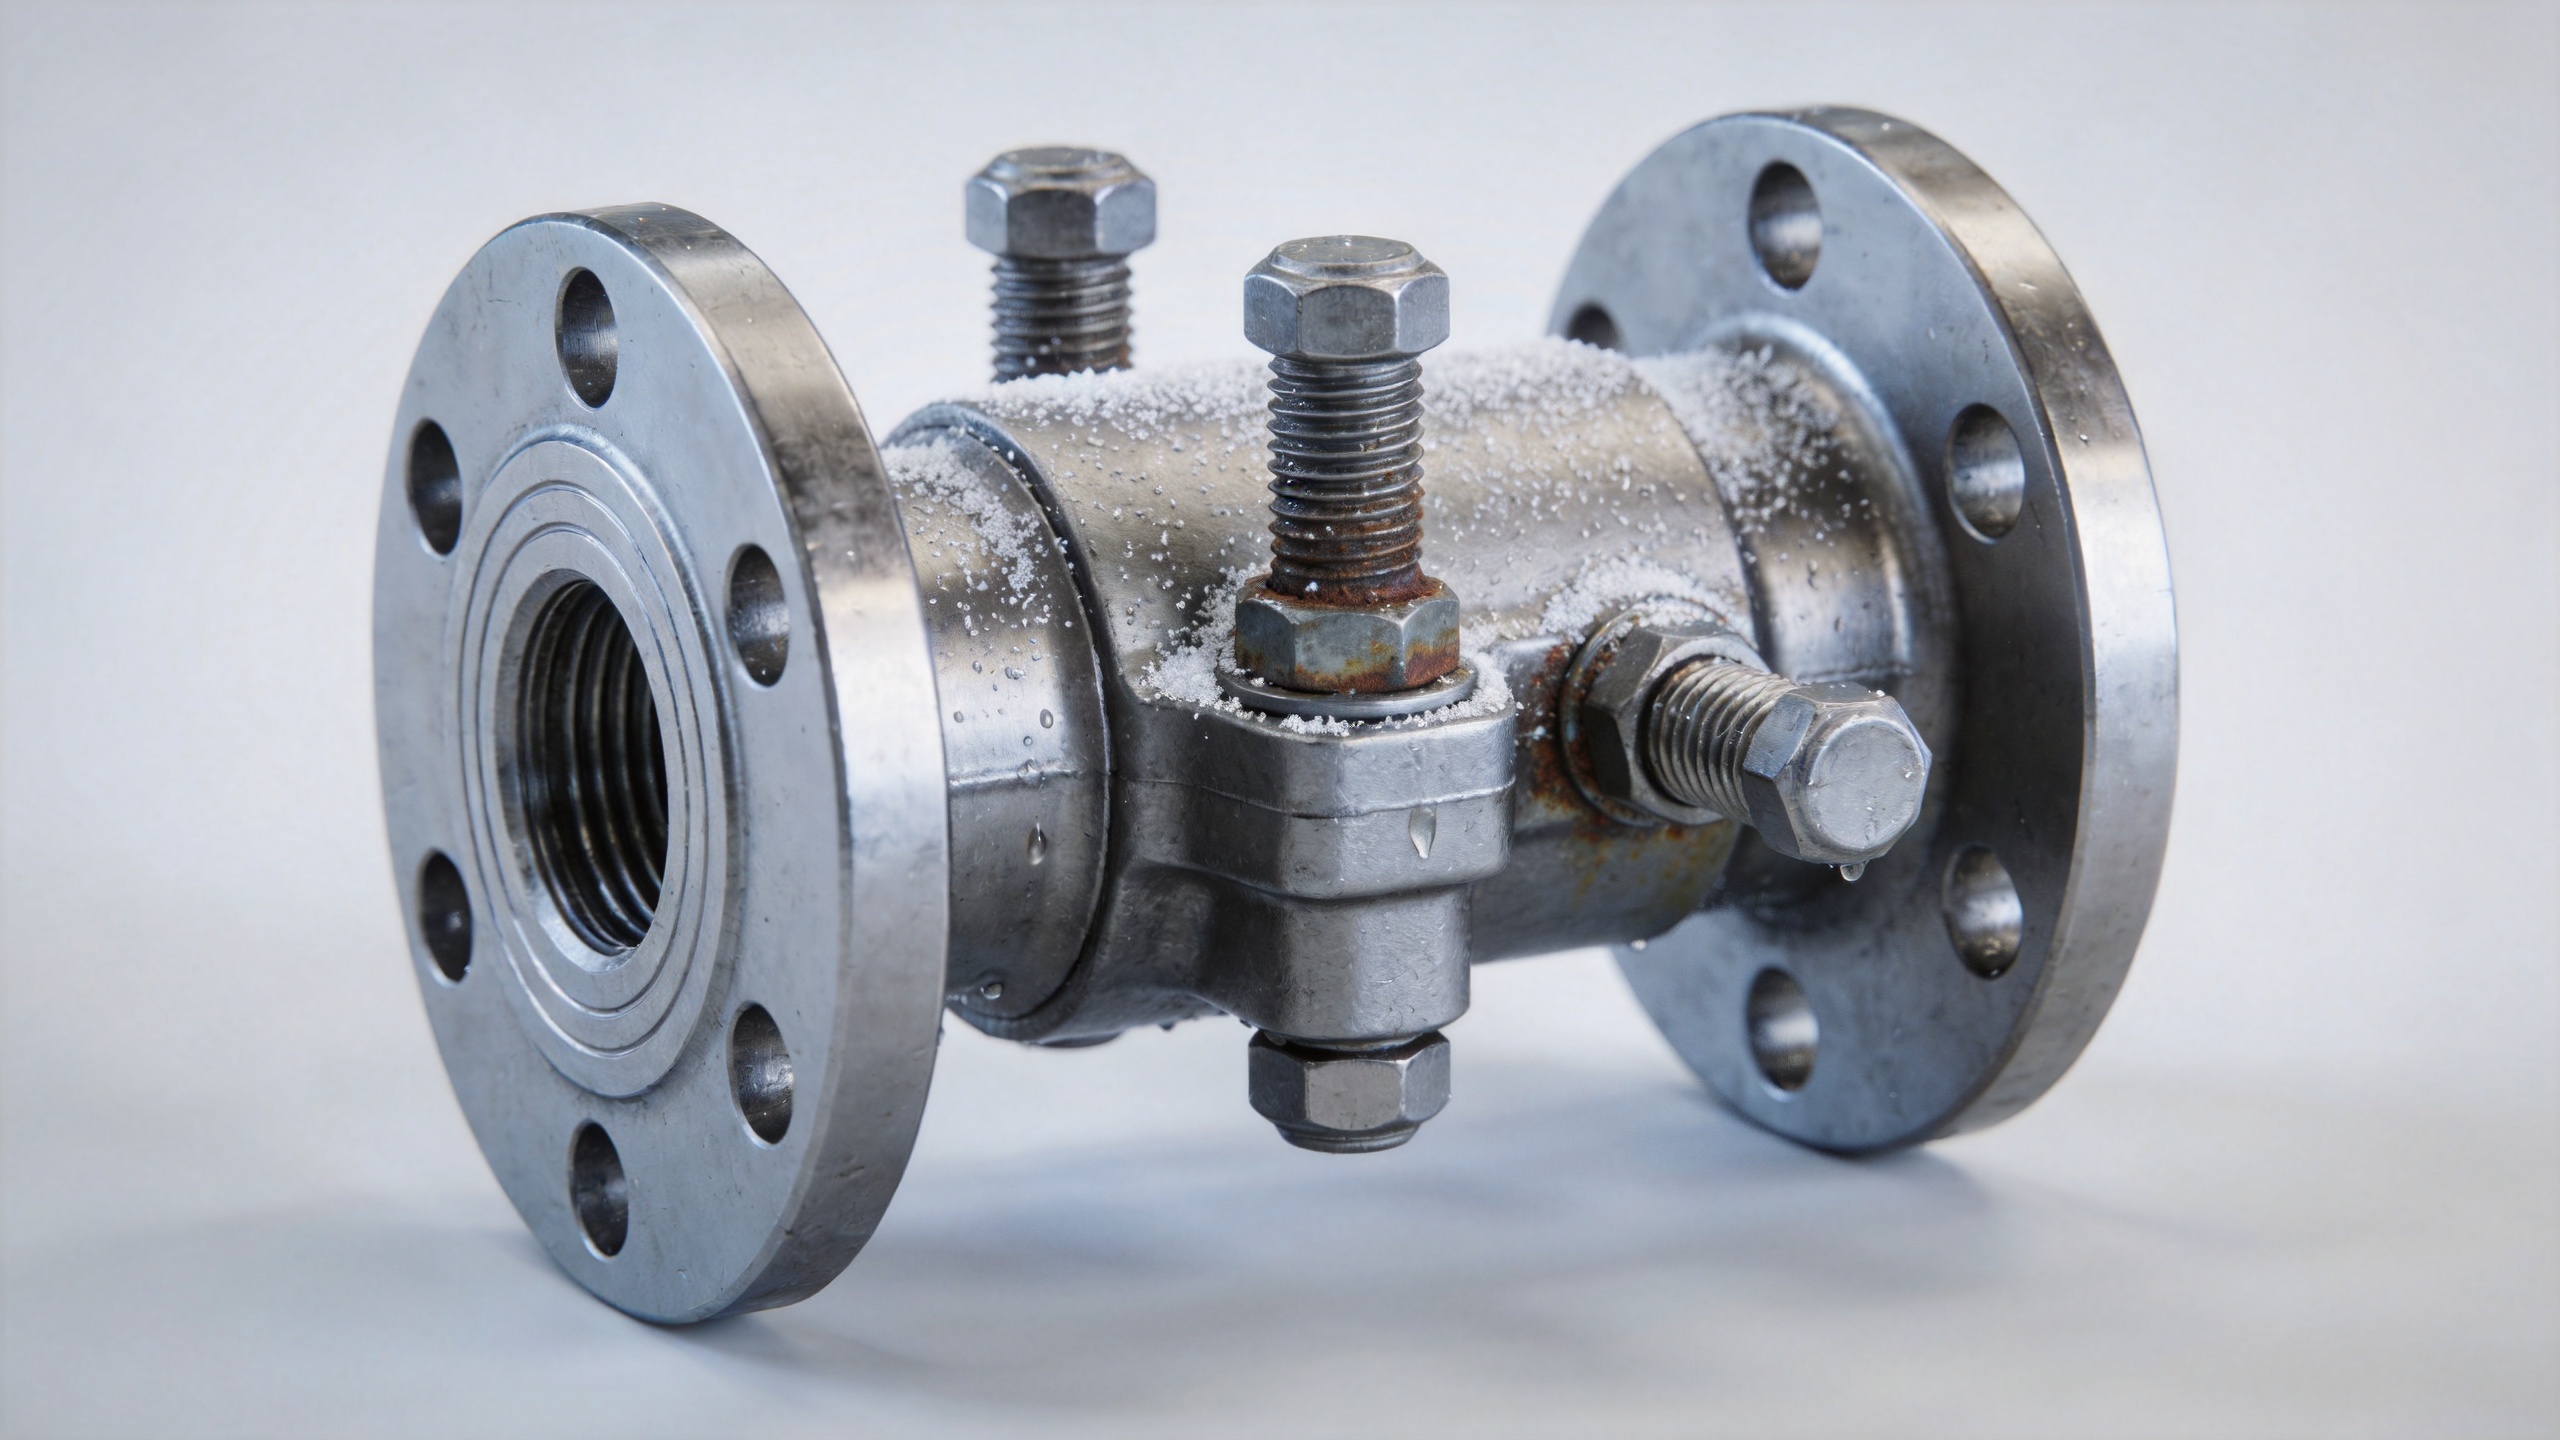
Aelement łączący nierdzewny nie jest automatycznie odpowiedni dla każdej atmosfery morskiej. Skład stopu, stan powierzchni, temperatura, osadzanie chlorków, geometria szczelin, poziom naprężeń oraz dostępność do czyszczenia wpływają na wynik. W wielu zastosowaniach zawierających chlorki inżynierowie wybierają materiał typu 316 lub ASTM A193 B8M zamiast materiału typu 304, ponieważ molibden poprawia odporność na korozję punktową i szczelinową. Jest to punkt wyjścia do oceny, a nie ogólna zatwierdzona decyzja.
W przypadku wyższych temperatur, surowych stref rozprysku, trwało występujących szczelin, agresywnych chemikaliów lub krytycznych obciążeń konstrukcyjnych inżynier projektowy może wymagać innego rodziny stopów, określonego systemu powłokowego lub udokumentowanej oceny korozji. Istotna jest również klasa wytrzymałości. Wybór stopu o wyższej odporności na korozję bez sprawdzenia obciążenia próbnego, zgodności nakrętek, zaengazowania gwintu oraz metody dokręcania może zastąpić jeden problem innym.
Praktyczny proces inżynierskiego doboru
- Zidentyfikuj warunki ekspozycji. Zarejestrować odległość od brzegu, występowanie mgły solnej lub mycia pod ciśnieniem, częstotliwość przejścia od stanu mokrego do suchego, temperaturę eksploatacyjną, zanieczyszczenia oraz możliwość odpływu i czyszczenia połączenia.
- Określić funkcję połączenia. Zidentyfikować wstępne obciążenie, ścinanie, zmęczenie, drgania, skutki dla bezpieczeństwa oraz wymagany czas trwałości konstrukcyjnej. Łącznik pokrywy lekko obciążonej i krytyczne połączenie kołnierzowe nie powinny korzystać z tego samego uproszczonego schematu decyzyjnego.
- Precyzyjnie określić pełne połączenie. Dobrać śrubę, nakrętkę, podkładkę, powłokę lub wykończenie powierzchni, środek smarny oraz strategię materiału współpracującego jako jeden spójny system. Uwzględnić standard gwintu, klasę wytrzymałości oraz wymagania dokumentacyjne.
- Zapewnić kontrolę szczelin i odpływu. O ile to możliwe, unikać geometrii utrzymującej roztwór solny. Projektować połączenia tak, aby mogły one wyschnąć, zostać umyte i sprawdzone, a nie tworzyć niedostępnych pułapek.
- Zatwierdzić plan dostawy i montażu. Potwierdzić tożsamość materiału, śledzalność partii, stan powierzchni, opakowanie, procedurę dokręcania (momentem skręcającym lub siłą rozciągającą) oraz wszelkie wymagane przez projekt protokoły badań przed zwolnieniem.
Dla niestandardowy element łączący , dostarcz dane aplikacyjne jak najwcześniej: rysunek, materiały współpracujące, docelowy moment dokręcenia, opis warunków środowiskowych, stosowne normy oraz oczekiwania dotyczące kontroli. W ten sposób specyfikacja może uwzględnić wydajność korozyjną i obciążenie mechaniczne łącznie, zamiast traktować je jako osobne pozycje zakupowe.
Dobierz system śrubowy do warunków ekspozycji
W przypadku zastosowania w pobliżu wybrzeża rozpocznij analizę elementów złącznych od połączenia, a nie od oznaczenia katalogowego. Śruba gwintowana wymaga kompatybilnej nakrętki i podkładki, rzeczywistej długości współpracy gwintów oraz powłoki lub stopu odpowiedniego do cyklu osadzania soli. Element złączny mechaniczny musi również zapewniać wystarczającą wytrzymałość dla danego przypadku obciążenia po uwzględnieniu wybranego materiału i metody dokręcania.
W przypadku oceny stalowego nierdzewnego elementu złącznego należy zapytać, czy jego położenie jest osłonięte, regularnie oczyszczane deszczem, narażone na bezpośredni strumień wody lub znajduje się w pobliżu innego metalu. Stalowy nierdzewny element złączny może być odpowiedni w jednej strefie, ale wymagać innej specyfikacji w innej. To rozróżnienie ma szczególne znaczenie w przypadku niestandardowego elementu złącznego, ponieważ rysunek techniczny może określać wymiary, nie określając jednak rzeczywistego obciążenia korozyjnego.
Dokumentacja zakupowa powinna identyfikować każdy element złączny w połączeniu, a nie tylko śrubę. Wymienienie gwintowanego elementu złącznego, nakrętki, podkładki, środka smarnego, klasy wytrzymałości oraz wymaganych dokumentów ułatwia wykrycie podstawienia. Ponadto zapewnia zespołom ds. jakości bardziej przejrzystą podstawę do kontroli odbiorczej, gdy element złączny mechaniczny jest dostarczany do zastosowań w środowisku zawierającym chlorki.
Podczas przeglądu projektu inżynierowie powinni również przeanalizować kolejność montażu. Jeśli stalowy śrubowy element z nierdzewnej stali będzie dokręcany do konstrukcji ze stali węglowej, aluminium lub powłokowanej części konstrukcyjnej, należy przeanalizować układ styku. Elementy śrubowe niestandardowe mogą rozwiązać problemy nietypowej geometrii, ale tylko wtedy, gdy wymagania dotyczące materiału i technologii wytworzenia są dostosowane do zmierzonych warunków środowiskowych oraz toru obciążenia.
Co sprawdzić przed instalacją
- Klasa materiału oraz wszelkie wymagane dokumenty potwierdzające badania materiału są zgodne ze specyfikacją zakupową.
- Śruba, nakrętka, podkładka i środek smarny są zgodne z zaplanowaną metodą osiągnięcia docisku początkowego.
- Włókna gwintu są czyste, nieuszkodzone oraz wolne od zanieczyszczeń metalami obcymi.
- Styk metali o różnej naturze został przeanalizowany pod kątem przewidywanego czasu narażenia na wilgoć oraz stosunku powierzchni styku.
- Geometria połączenia umożliwia odpływ cieczy oraz zapewnia realistyczną ścieżkę inspekcji lub płukania.
- Opakowanie ochronne ogranicza narażenie na sól i wilgoć podczas transportu oraz magazynowania na placu budowy.
Konserwacja stanowi część strategii zapobiegania korozji
Nawet dobrze dobrany element złączny wymaga praktycznego planu inspekcji. Inżynierowie zwykle skupiają kontrole na połączeniach osłoniętych, poziomych wystawkach, strefach kontaktu różnych metali oraz miejscach narażonych na mycie pod ciśnieniem lub rozpylanie w powietrzu. Należy zwracać uwagę na przebarwienia wokół podkładki, puchnięcie osadów w gwincie, uszkodzenia powłoki, zaklinowane nakrętki lub zmianę charakteru reakcji momentu dokręcania. Każde stwierdzenie powinno wywołać przegląd warunków panujących w połączeniu oraz jego specyfikacji, a nie jedynie wymianę elementu na identyczny.
Nie istnieje pojedynczy stop, powłoka ani interwał konserwacji, który pasowałby do wszystkich środowisk obciążonych solą. Poprawnym podejściem jest dopasowanie systemu elementów złącznych do stopnia ekspozycji i obciążenia połączenia, a następnie weryfikacja tego rozwiązania poprzez kontrolę materiałów, dyscyplinę montażu oraz zaplanowane inspekcje. Taki proces pomaga inżynierom ograniczyć wcześniejszą korozję, zachowując jednocześnie widoczność wymagań mechanicznych.

