 EN

Nima uchun tuzli havo sharoitida tezishtirgichlar buziladi va muhandislarning tavsiyalari nimalardan iborat
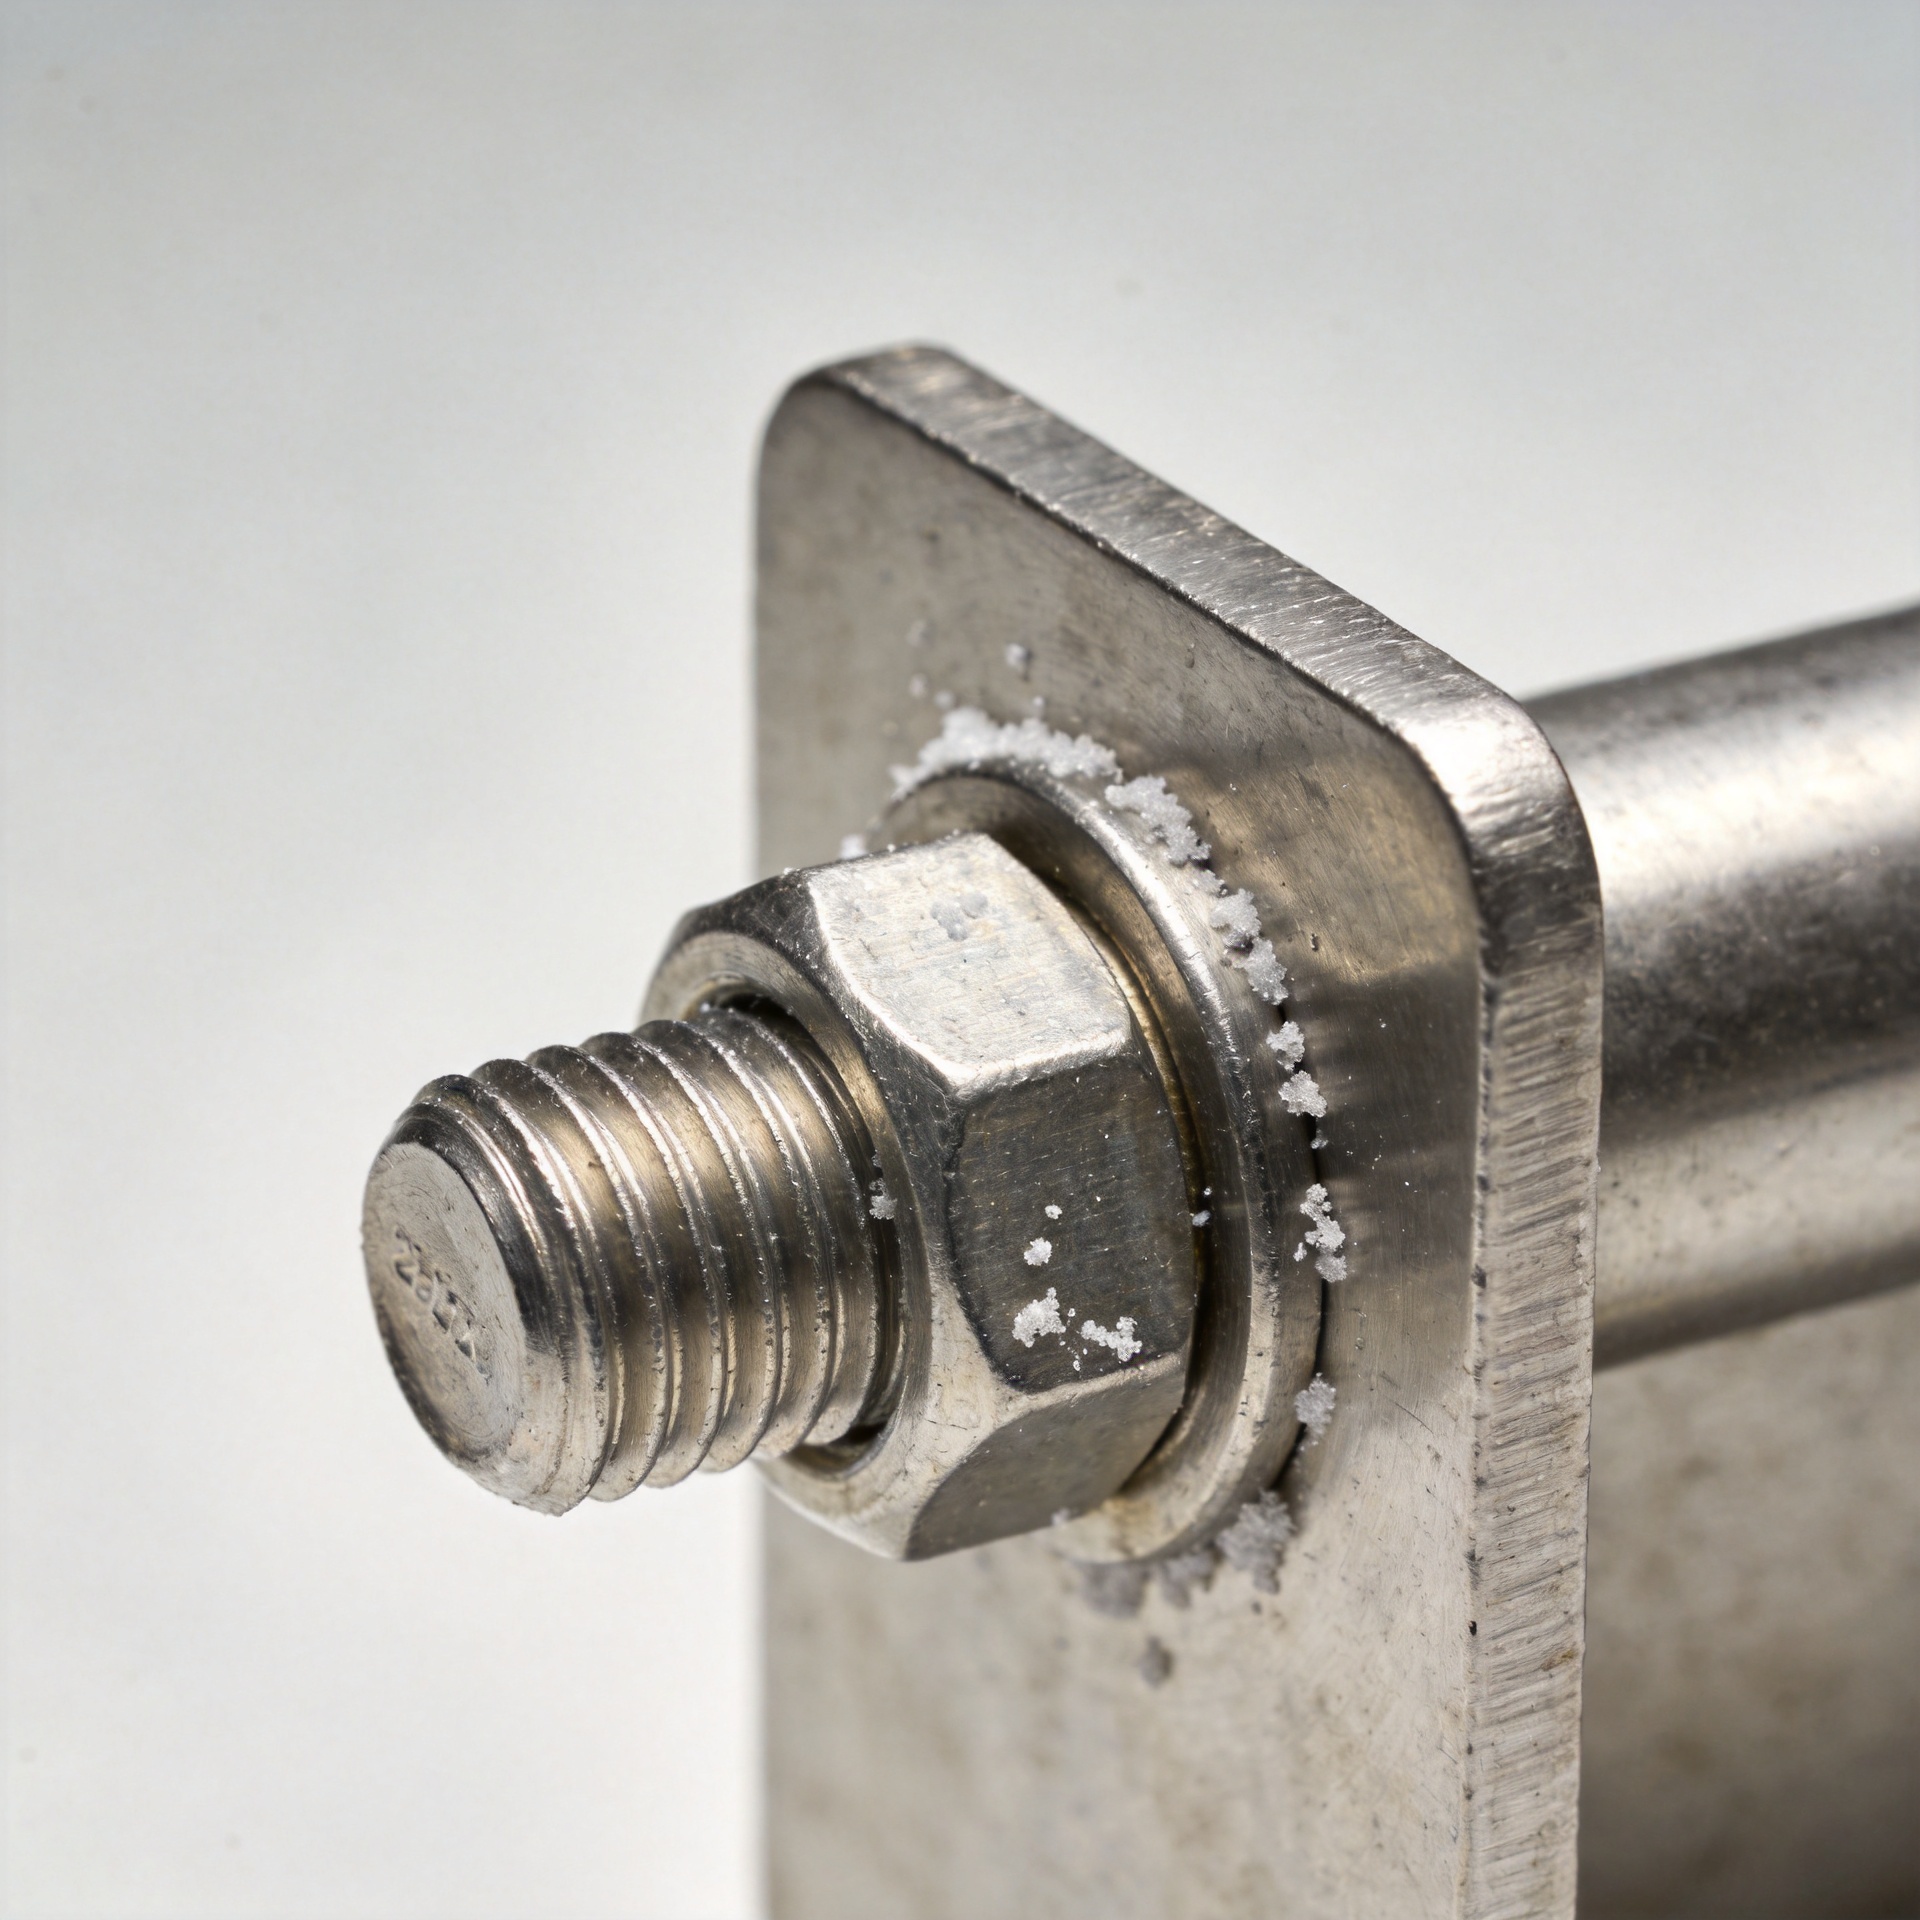
Tuzli havo qattiq ish sharoitini yaratadi, chunki mahkamlagich dengiz suviga botirilmasdan ham korroziyaga uchraydi. Shamol bilan ko'tarilgan xloridlarning zarralari tirnoqlarga, g'altaklar ostiga va boshning sirtga urilish maydonlariga tushadi. Namlik ko'tarilganda, bu qatlamlar elektrolitga aylanishi mumkin. Natijada ko'pincha ulanish namlikni ushlash joyida boshlanadigan lokal zarba sodir bo'ladi, ya'ni inspektor birinchi qaramaydigan joyda emas.
Birikma elementini tanlaydigan muhandis uchun foydali savol oddiygina "Qaysi metall rustga chidamli?" emas. Aksincha, material, geometriya, qoplam, oldindan yuklanish, mos keladigan materiallar va texnik xizmat ko'rsatish rejasi haqiqiy xlorid ta'siriga mos kelishini aniqlash kerak. Quruq ichki muhitda yaxshi ishlaydigan tirnoqli birikma elementi sohil yaqinida, dengiz palubasida yoki tuzli changga uchragan jihozlarda yomon ishlashi mumkin.
Nima uchun tuzli havo birikma elementiga zararli?
Tuz aerosoli sirt quruq ko'rinayotganida ham xloridli qoldiq qoldiradi. Takroriy namlik-qurish sikllari ayniqsa muammoli: namlik qoldiqlarni eritadi, kislorod elektrokimyoviy reaksiyalarga yordam beradi va qurish tuzlarni mayda bo'shliqlarda konsentratsiyalashiga sabab bo'ladi. Uglerodli po'lat umumiy rustlanishga uchraydi, shu bilan birga xloridlar passiv sirt poydevorini buzsa, chelakli po'latlar ko'proq lokal pitting yoki bo'shliq korroziyasiga uchraydi.
Eng nozik joylar odatda yashiringan: tishli biriktirgich , bolt boshining pastki tomoni, g'altak kontakt maydoni va suv oqib ketolmaydigan ulanishlar. Bu joylarga kislorod yetib borishi cheklangan va ular ochiq shankga qaraganda uzunroq vaqt davomida konsentrlangan eritmani saqlay oladi. Shuning uchun tozalangan ko'rinishdagi bolt boshi ulanish sog'lom ekanligini isbotlamaydi.
Ko'pchilik jamoalar dastlab sotib olish narxiga e'tibor qaratadi. Qirg'oq bo'ylidagi xizmat ko'rsatishda yashiringan xarajatlar ko'pincha kirish imkoniyati, to'xtatish vaqti, almashtirish ishchilari va korroziya boshlangandan keyin qisqich yukini yo'qotishdir. Umumiy hayot davri xarajatlarini baholash odatda faqat birlik narxini solishtirishga qaraganda foydaliroqdir.
Muhandislarning qidiradigan to'rtta buzilish mexanizmi
1. Kesim maydoni va qisqich yukini yo'qotish
Korroziya materialni iste'mol qiladi va qisqichning samarali kesim maydonini kamaytirishi mumkin. mexanik birlashtirgich bundan ham nozikroq holda, tayanch kontakt zonalardagi korroziya mahsulotlari oldindan yukni qisqartirishi yoki yuk yo'nalishini buzishi mumkin. O'rnatish paytida to'g'ri qisqichlangan birikma kontakt sharoiti o'zgarganda loyqalanishi mumkin.
2. Pitting va shovqinli hujum
Xlorid ionlari chelakli po'latning passiv qatlamiga qiyinchilik tug'dirishi mumkin. Yashirin shovqinlarda kislorod sharoiti va tuz konsentratsiyasi ochiq sirtga nisbatan farq qiladi, shuning uchun zarar mahalliy ravishda chuqurroq bo'lishi mumkin. Tishli ulanishlar faqat ulanish tafsiloti emas; ular material tanlovi va tekshirish rejasi tuzilishida e'tibor beriladigan bir nechta shovqinli shakldagi mintaqalarni yaratadi.
3. Galvanik tezlanish
Bir xil bo'lmagan metallga ulangan biriktiruvchi qism tuzilmasi dengiz suvining qoldiqlari sirtlarni bog'laganda galvanik juftlikning bir qismi bo'lib qolishi mumkin. Xavf materiallar juftligiga, nisbiy yuzaga, elektr uzluksizligiga va ulanishning qancha vaqt nam holatda qolishiga bog'liq. Izolyatsiya qiluvchi g'ildiraklar, mos materiallardan foydalanish yoki mos to'siqlar ko'rib chiqilishi mumkin, lekin har biri harorat, yuk va o'rnatish ta'siriga alohida baholanadi.
4. O'rnatish paytida vujudga kelgan shikastlanish va qamalib qolgan ifloslanish
Asbob izlari, qo'shimcha karbonli po'lat zarralari, shikastlangan qoplamalar va germetiklanmagan shovqinlar korroziyaga sabab bo'lishi mumkin. Biriktiruvchi qism o'zini yaxshi holatda bo'lishi mumkin, lekin birlashgan ulanish hamma bo'lsa ham ayni shu sababli buzilishi mumkin, chunki qo'shni sirtlar tuz va suvni saqlab qoladi. Shuning uchun korroziyaga chidamlilik — bu bitta detaldan emas, balki butun tizimdan kelib chiqqan savol.
Nima uchun "ss" (stainless) — bu to'liq texnik talab emas
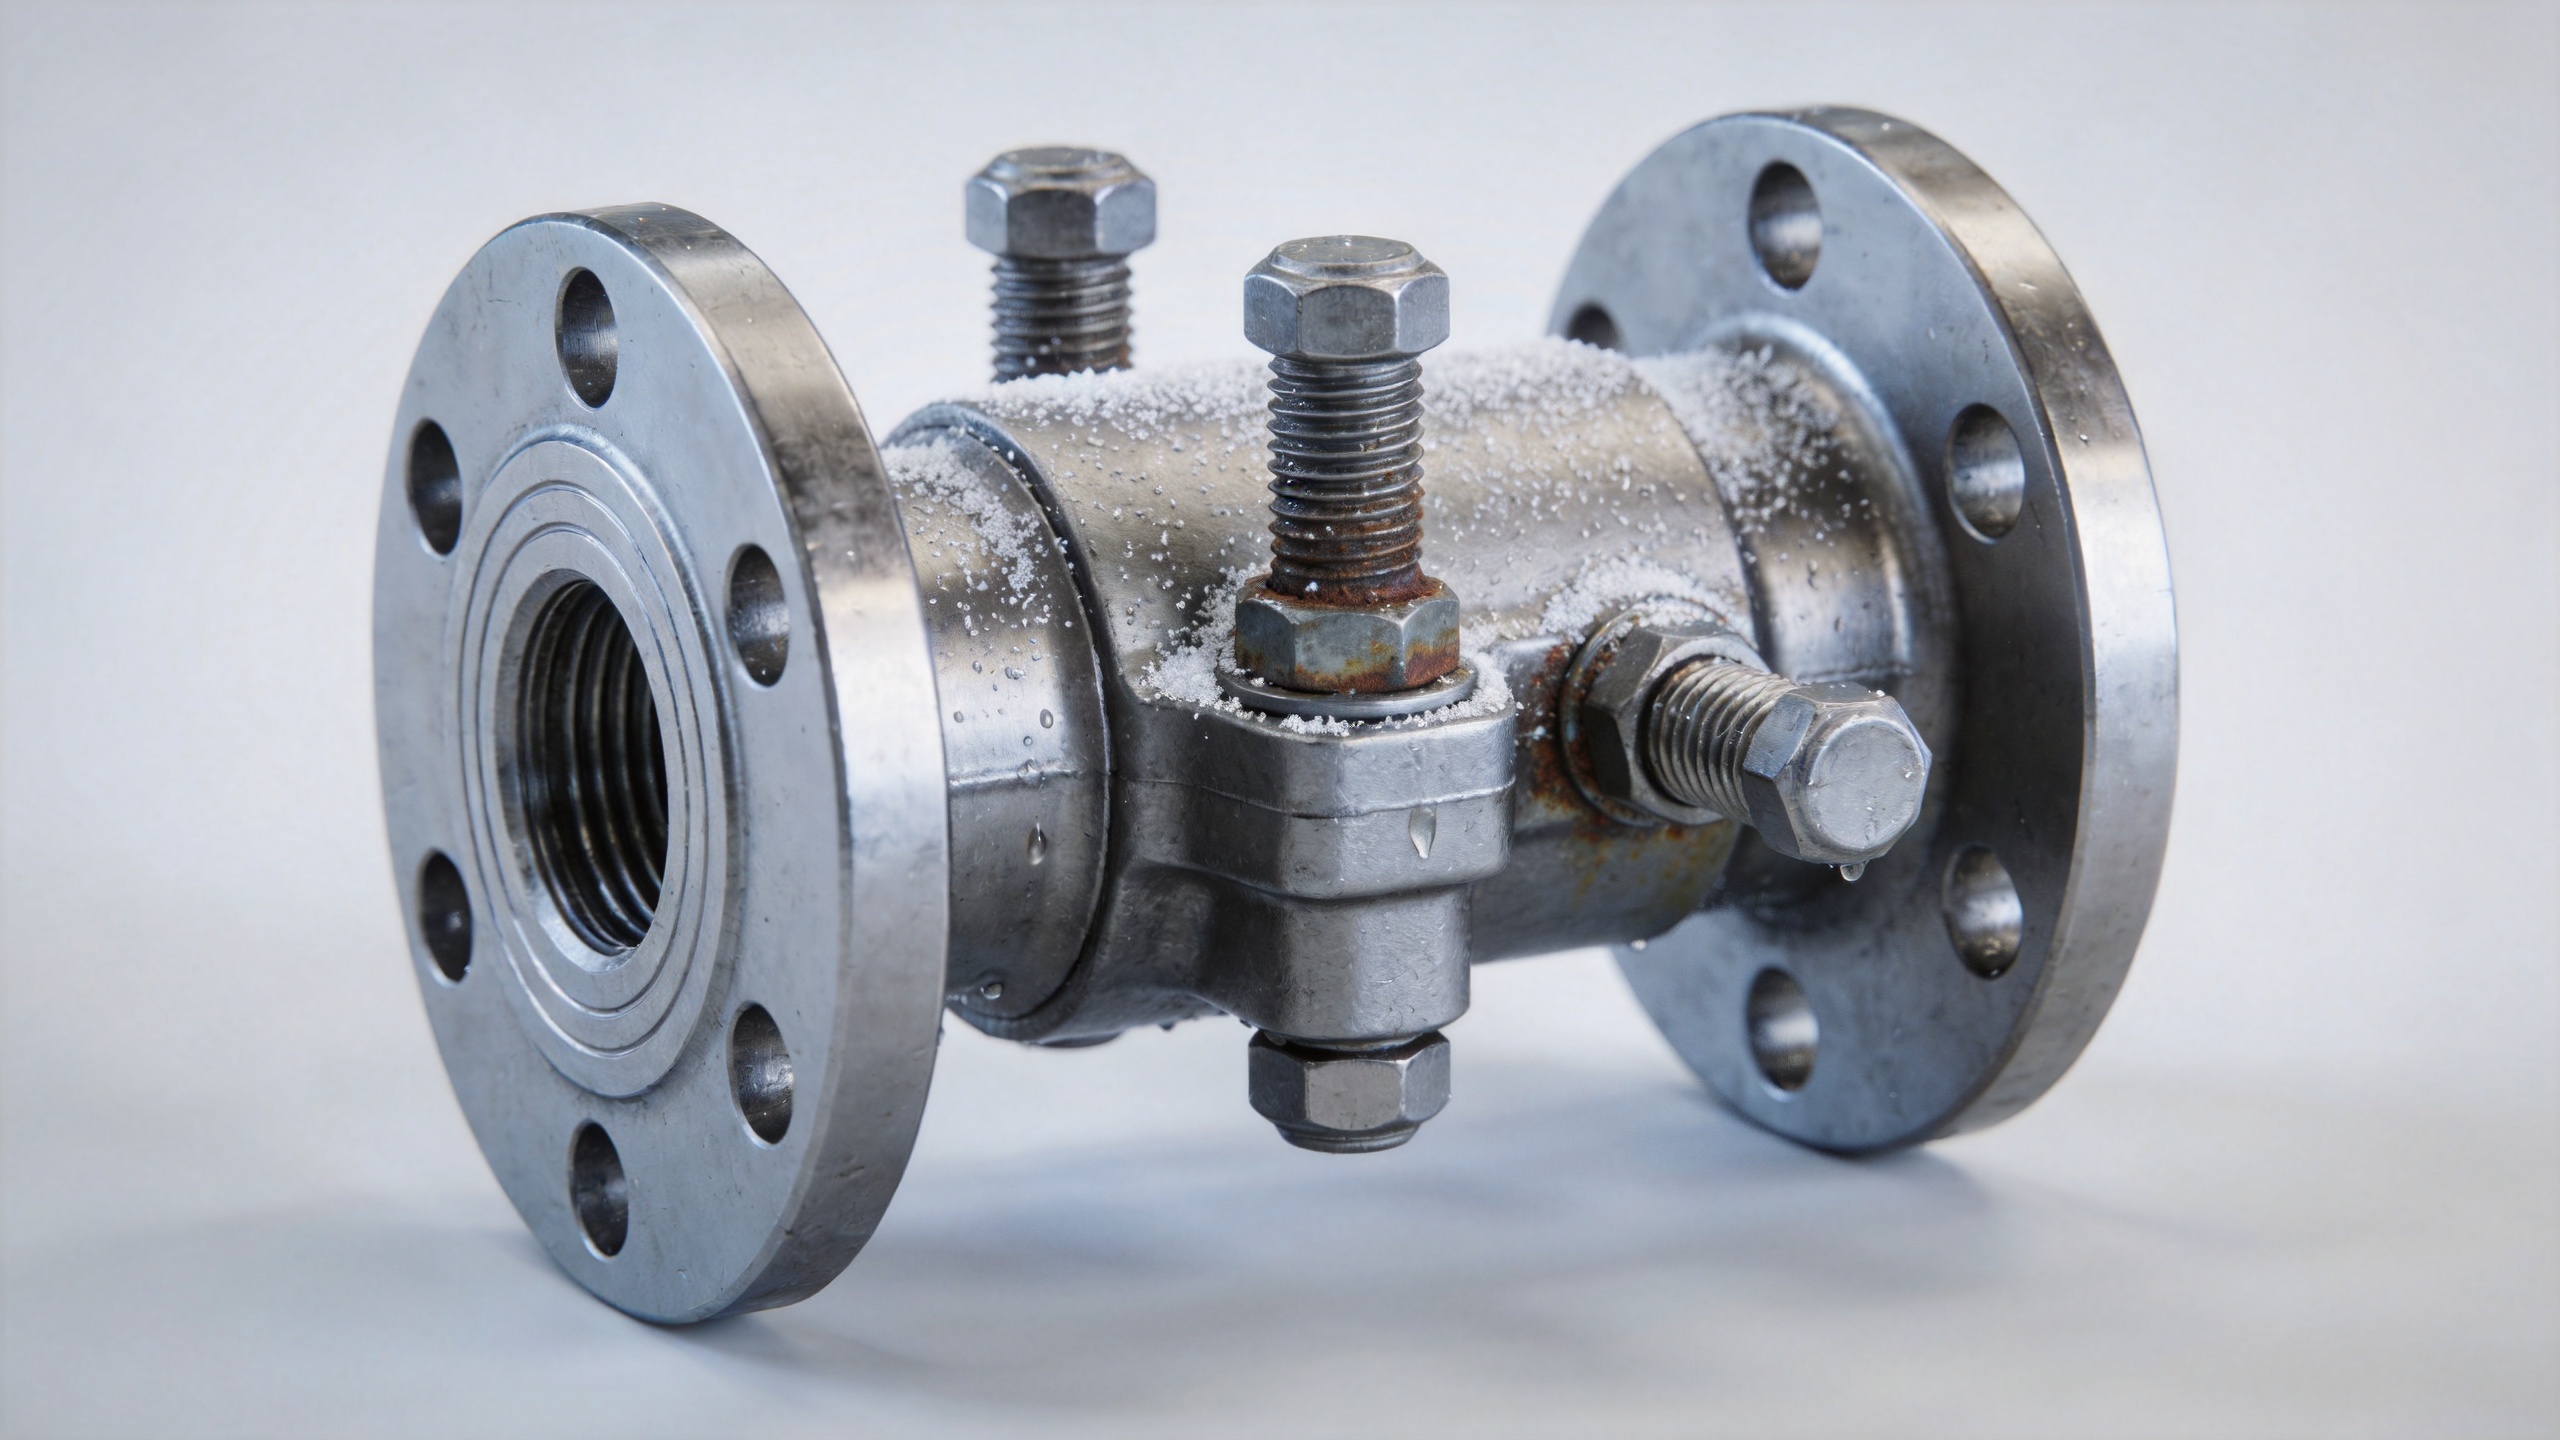
Ass biriktiruvchi qism bu material avtomatik ravishda har qanday dengiz muhitiga mos kelmaydi. Qotishma tarkibi, sirt holati, harorat, xloridlar qo‘yilishi, shovqinli geometriya, kuchlanish darajasi va tozalash imkoniyatlari barchasi natijani o‘zgartiradi. Ko‘pchilik xloridli ilovalarda muhandislar 304-tur material o‘rniga pitting va shovqinli korroziyaga chidamliligini oshirish uchun molibden tutuvchi 316-tur material yoki ASTM A193 B8M ni tanlaydilar. Bu baholash uchun boshlang‘ich nuqta, umumiy ruxsat emas.
Yuqori haroratlarda, qattiq suv tomchilari zonalarida, doimiy shovqinli joylarda, kuchli kimyoviy moddalarda yoki mehnatda muhim strukturali vazifalarda loyiha muhandisi boshqa qotishma oilasini, belgilangan qoplam tizimini yoki hujjatlashtirilgan korroziya baholashini talab qilishi mumkin. Mustahkamlik sinfi ham ahamiyatli. Isbot yukini, g‘altak mosligini, tishli ulanishni va mahkamlash usulini tekshirmasdan korroziyaga chidamliligi yuqori darajadagi darajani tanlash bir muammo o‘rniga boshqa muammo yaratadi.
Amaliy muhandislik tanlovi jarayoni
- Ta’sirni tasniflang. Qirg'oqdan masofa, tuzli suv tomchilari yoki yuvish, namlik-quruqlik chastotasi, ishlatish harorati, zarralar va ulanishning suvni chiqarish hamda tozalash imkoniyati haqida ma'lumot yozib oling.
- Ulanish vazifasini aniqlang. Oldindan yuklash, kesish kuchi, chidamlilik, tebranish, xavfsizlik oqibatlari va talab qilinadigan dizayn muddati aniqlansin. Yengil yuklangan qopqoq va muhim flans ulanishi bir xil qaror qisqartirish usulidan foydalanmasligi kerak.
- To'liq ulanishni ko'rsating. Boltni, g'altakni, washer (g'altak ostidagi halqa), qoplamani yoki yakuniy ishlov berishni, moylash vositasini va mos keladigan material strategiyasini bitta tizim sifatida tanlang. Tegishli rez'ba standarti, mustahkamlik darajasi va hujjatlarga oid talablarni ham kiritishingiz kerak.
- Shovqinlar va suv chiqarishni nazorat qiling. Tuzli eritma qoladigan geometriyadan, shu jumladan, qurish, yuvish va tekshirish mumkin bo'lgan ulanishlarni tashkil etish o'rniga, kirish qilib bo'lmaydigan qo'rqituvchi joylar yaratishdan qochining.
- Ta'minot va o'rnatish rejasi tasdiqlansin. Chiqarishdan oldin material identifikatsiyasi, partiyaga doir izlanuvchanlik, sirt holati, qadoqlash, buruvish momenti yoki taranglik protsedurasi hamda loyiha talab qilgan barcha sinov hujjatlari tasdiqlansin.
Uchun частный крепеж dastur ma'lumotlarini erta taqdim eting: chizma, mos keladigan materiallar, maqsadli oldindan qisish kuchi, atrof-muhit tavsifi, qo'llaniladigan standart va tekshirish kutishlari. Keyin spetsifikatsiya korroziyaga chidamlilik va mexanik ishlatishni alohida sotib olish bo'limlari sifatida emas, balki birgalikda hal qiladi.
Bekitish tizimini ta'sirga moslashtiring
Qirg'oq bo'ylidagi montaj uchun bekish tizimini ko'rsatma katalogiga emas, balki ulanishga asoslab baholang. Rez'ba bilan jihozlangan bekishga mos g'altak va yostiqcha, realistik rez'ba ulanishi hamda cho'kkan tuz sikliga mos parda yoki qotishma kerak. Mexanik bekish ham tanlangan material va qisish usulini hisobga olgandan keyin yuk holatiga yetarli mustahkamlikka ega bo'lishi kerak.
Agar zanglamaydigan boshqaruv qismi baholanayotgan bo'lsa, uning joylashgan joyi qoplanganmi, doimiy ravishda yomg'ir tomonidan yuviladimi, bevosita suv pishiriqqa uchraydimi yoki boshqa metallga qo'shni bo'ldimi, degan savol beriladi. Zanglamaydigan boshqaruv qismi bir zonada mos kelishi mumkin, lekin boshqa zonada boshqa texnik talablarga ega bo'lishi kerak. Bu farq maxsus boshqaruv qismi uchun ayniqsa muhim, chunki chizmada o'lchamlar ko'rsatilishi mumkin, lekin haqiqiy korroziyaga chidamlilik darajasi ko'rsatilmaydi.
Xarid hujjatlari ulanishdagi har bir boshqaruv qismini, faqat bolt emas, belgilab berishi kerak. Threadli boshqaruv qismi, g'altak, disk, moy, daraja va talab qilinadigan hujjatlar ro'yxati almashtirishni aniqlashni osonlashtiradi. Shuningdek, bu sifat nazorati jamoalariga xlorid xizmati uchun yetkazib berilgan mexanik boshqaruv qismi uchun qabul qilish tekshiruvi uchun aniqroq asos beradi.
Loihaga ko'rinish paytida muhandislarga o'rnatish ketma-ketligiga ham e'tibor berish kerak. Agar nержавеющая qismli (stainless) boshqaruv qismi uglerodli po'lat, alyuminiy yoki qoplangan konstruktiv elementga mahkamlansa, kontakt joylashuvi qayta ko'rilishi kerak. Maxsus ishlab chiqilgan boshqaruv qismlari nooddii geometriyani hal qilishi mumkin, lekin bu faqat material va ishlab chiqarish talablari o'lchangan muhit va yuk yo'nalishi bilan bog'langanda amalga oshiriladi.
O'rnatishdan oldin tekshiriladigan narsalar
- Material darajasi va talab qilinadigan material sinov hujjatlari sotib olish spetsifikatsiyasiga mos keladi.
- Bolts, g'altaklar, g'altaklar ostidagi plastinkalar va moylash vositalari mo'ljallangan oldindan siqish usuliga mos keladi.
- Tishli qismlar tozalangan, shikastlanmagan va chet el metallari kontaminatsiyasiz.
- Turli xil metallarga tegishlik ehtimoli namlik davri va maydonlar nisbati bo'yicha qayta ko'rilgan.
- Birikma geometriyasi suvni chiqarishga imkon beradi va real tekshirish yoki yuvish yo'lini ta'minlaydi.
- Himoya qadoqlash tashish va ob'ektda saqlash paytida tuz va namlik ta'sirini cheklashga xizmat qiladi.
Texnik xizmat ko'rsatish korroziya strategiyasining bir qismidir
Hatto qilish uchun yaxshi tanlangan birikma elementi ham amaliy tekshirish rejasi talab qiladi. Muhandislar odatda tekshiruvlarni qoplangan birikmalar, gorizontal qirralar, aralash metall kontakt maydonlari va yuvish yoki havoda tarqaladigan pishiriq ta'sir qiladigan joylarga qaratadilar. G'altaklar atrofidagi dog'lar, tishli qismda shishish hosil bo'lishi, qoplamada shikastlanish, qulflangan g'altaklar yoki burilish momentiga javob berishda o'zgarishlarni kuzatib boring. Topilgan natijalar faqat bitta-bir almashtirishni emas, balki birikma muhitini va uning texnik talablarini qayta ko'rib chiqishni talab qiladi.
Barcha tuzli muhitlarga mos keladigan yagona daraja, qoplam yoki texnik xizmat ko'rsatish muddati yo'q. To'g'ri yondashuv — birikma tizimini ta'sir qiluvchi muhitning og'irligi va birikmaning ish vazifasiga moslashtirish, so'ngra material nazorati, o'rnatishda aniqlik va rejalashtirilgan tekshiruv orqali uning to'g'riligini tasdiqlashdir. Bu jarayon muhandislarga mexanik talablarni saqlab turish bilan birga, erta korroziyani kamaytirishga yordam beradi.

