 EN

Waarom bevestigingsmiddelen falen in lucht met een hoge zoutconcentratie en wat ingenieurs aanbevelen
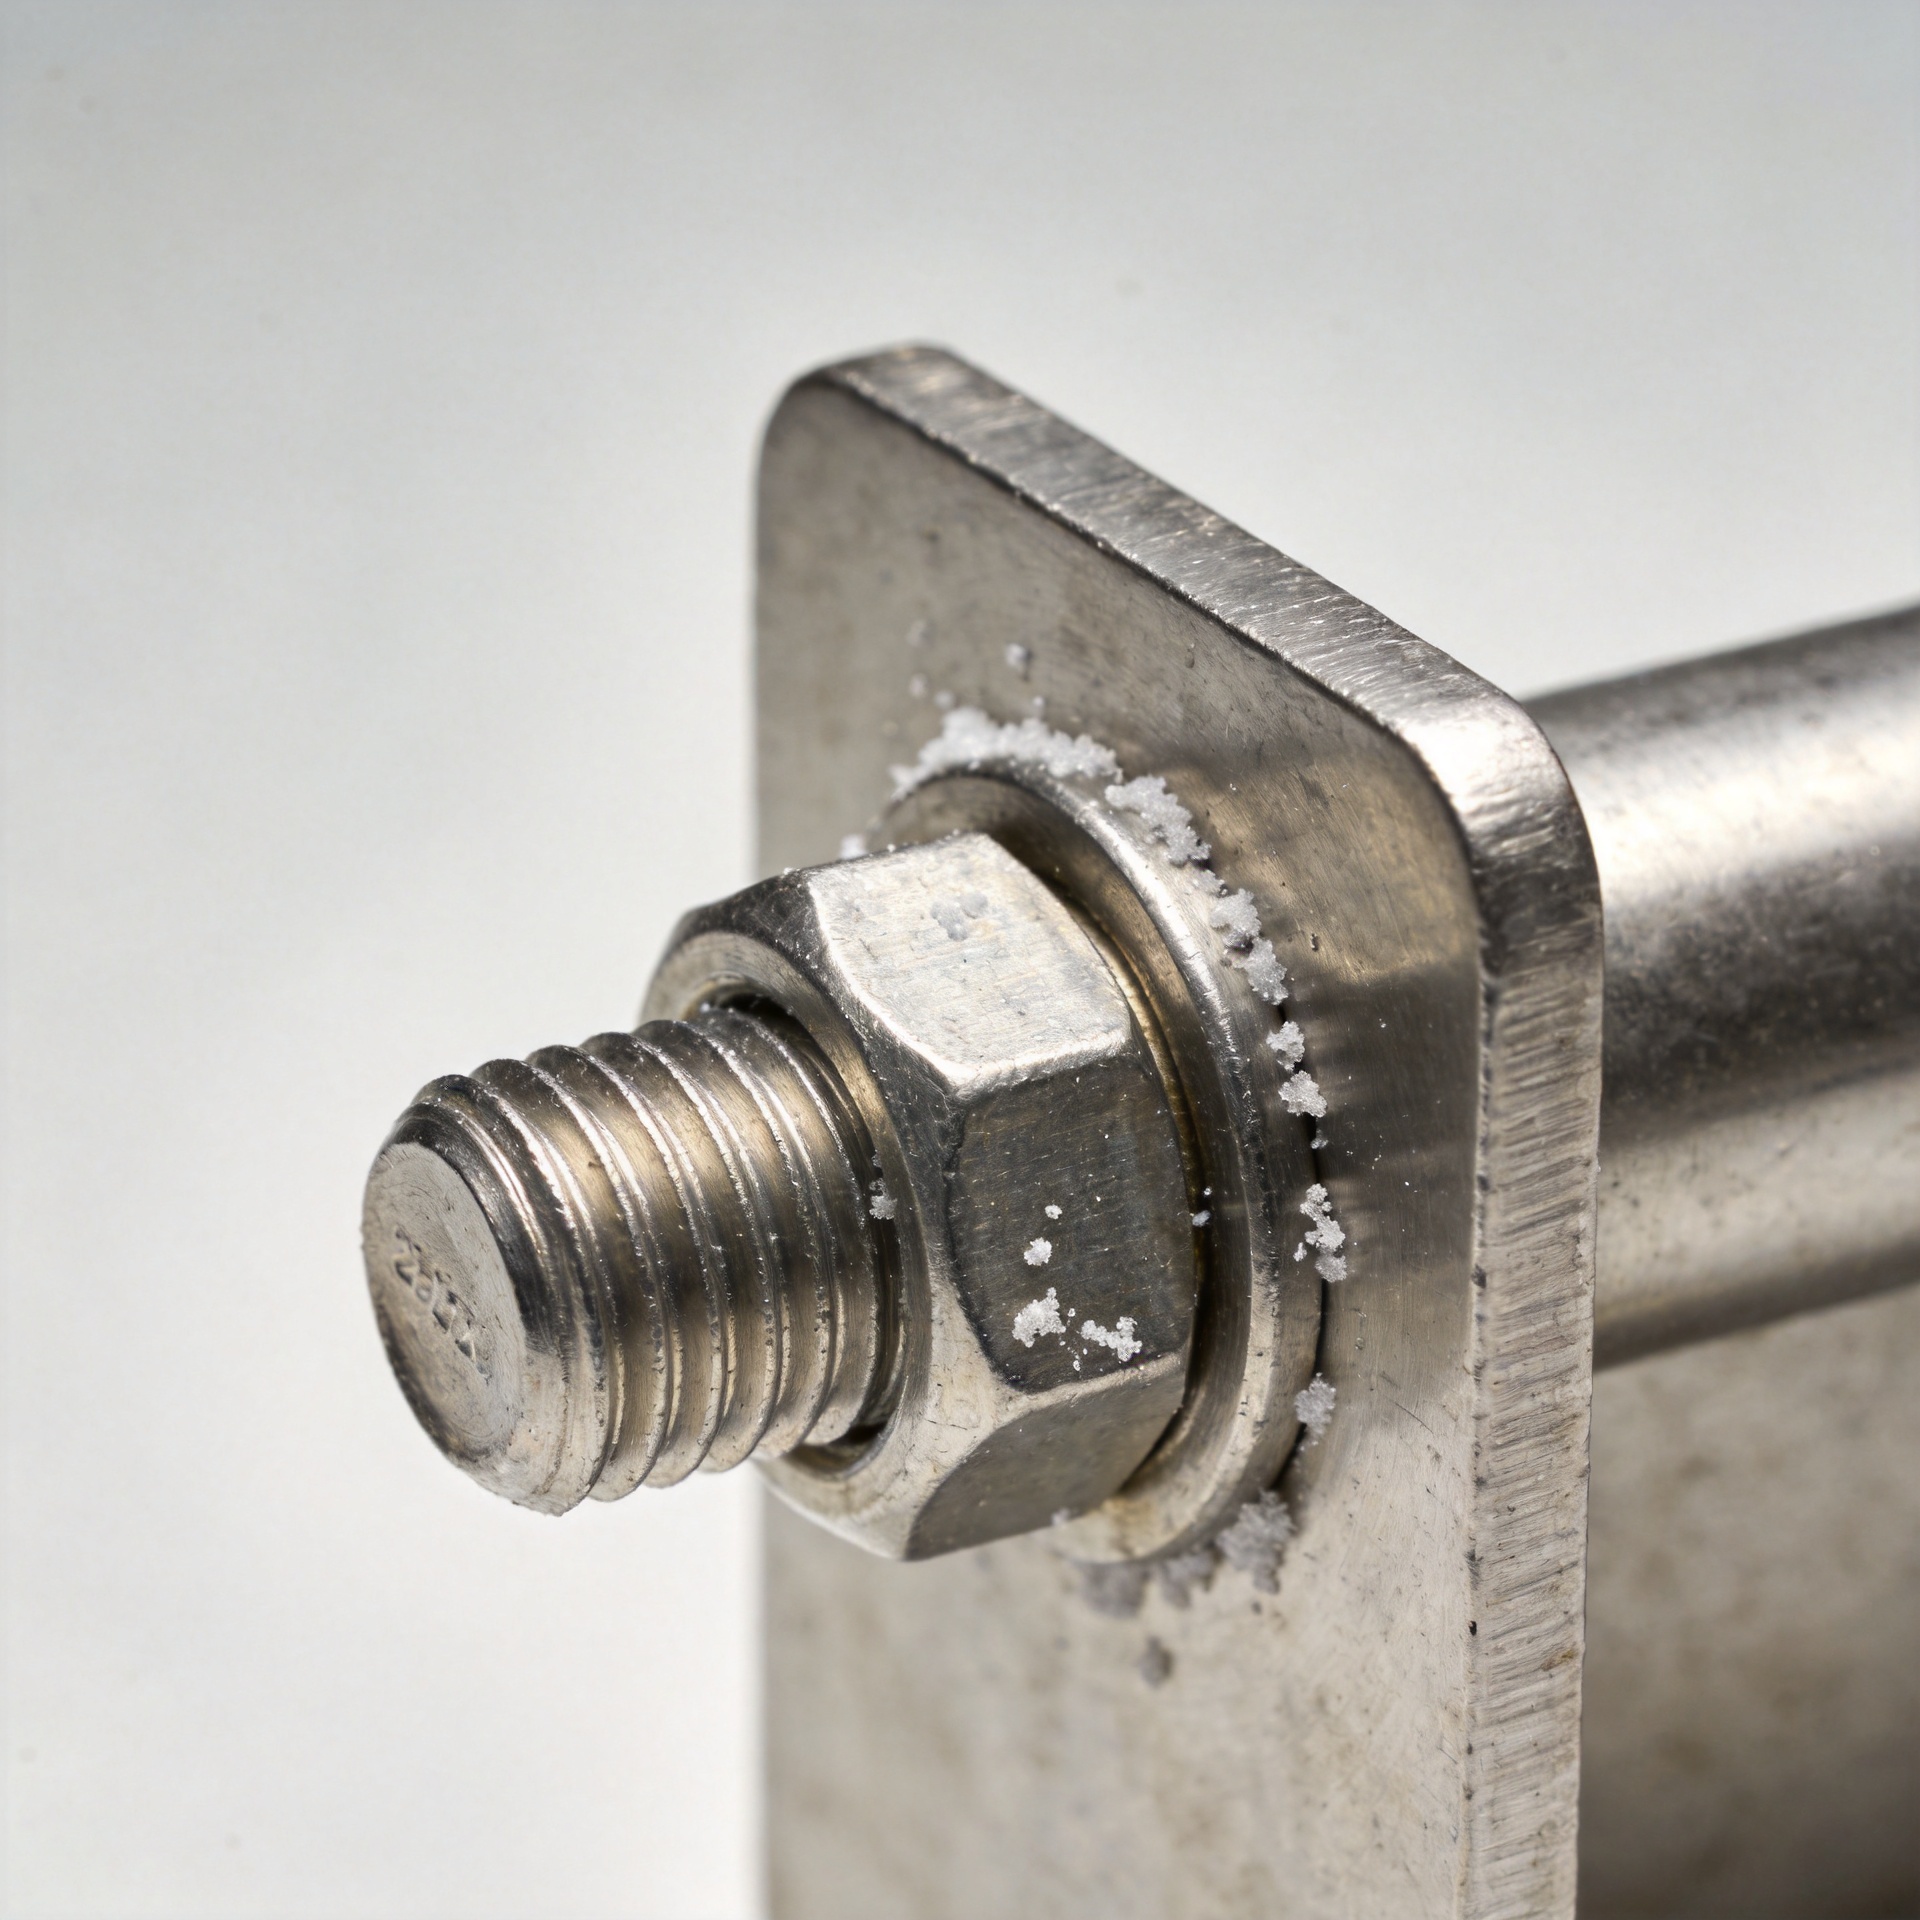
Lucht met zoutgehalte vormt een veeleisende gebruiksomstandigheid, omdat een verbindingsstuk niet hoeft te worden ondergedompeld in zeewater om te corroderen. Door de wind verspreide chloriden hechten zich aan schroefdraad, onder wasgoed en in contactzones tussen kop en oppervlak. Wanneer de luchtvochtigheid stijgt, kunnen deze afzettingen een elektrolyt vormen. Het resultaat is vaak lokale aanval die begint waar een verbinding vocht vasthoudt, niet waar een inspecteur eerst kijkt.
Vanuit het oogpunt van een ingenieur die bevestigingsmiddelen selecteert, is de nuttige vraag niet eenvoudigweg ‘Welk metaal weerstaat roest?’, maar of het materiaal, de vormgeving, de coating, de voorbelasting, de tegenoverliggende materialen en het onderhoudsplan geschikt zijn voor de werkelijke chlorideblootstelling. Een schroefverbinding die goed presteert in een droge binnensituatie kan ongeschikt zijn bij de kust, op een maritiem dek of in apparatuur die blootstaat aan zoutnevel.
Waarom lucht met zoutgehalte hard is voor een bevestigingsmiddel
Zoutaërosol laat chloorhoudend residu achter, zelfs wanneer een oppervlak droog lijkt. Herhaalde nat-droogcycli zijn bijzonder problematisch: vocht lost de afzettingen op, zuurstof ondersteunt electrochemische reacties en het drogen kan zouten concentreren in minuscule spleten. Koolstofstaal kan algemene roestvorming ontwikkelen, terwijl roestvast staallegeringen meer gevoelig zijn voor gelokaliseerde putcorrosie of spleetcorrosie als chloorverbindingen het passieve oppervlakfilm verstoren.
De meest kwetsbare posities zijn meestal verborgen: de ingrepende schroefdraad van een geschroefde bevestiging , de onderzijde van een boutkop, het contactgebied van een ringmoer en naden waar water niet kan afvloeien. Deze locaties hebben beperkte toegang tot zuurstof en kunnen een geconcentreerde oplossing langer vasthouden dan een blootgestelde schacht. Daarom betekent een schoon ogende kop niet dat de verbinding gezond is.
Veel teams richten zich in eerste instantie op de aankoopprijs. Bij kustgerelateerde toepassingen is de verborgen kostenpost vaak toegang, stilstandtijd, vervangingsarbeid en verlies van klemkracht nadat corrosie is ingezet. Het beoordelen van de totale levenscycluskosten is over het algemeen nuttiger dan alleen de eenheidsprijs te vergelijken.
Vier mislukkingsmechanismen waar ingenieurs naar zoeken
1. Verlies van dwarsdoorsnede en klemkracht
Corrosie verbruikt materiaal en kan de effectieve doorsnede van een mechanisch bevestigingsmiddel verminderen. Subtieler nog: corrosieproducten in contactgebieden van lagers kunnen de voorbelasting verlagen of het belastingspad vervormen. Een verbinding die bij montage correct is aangehaald, kan losraken naarmate de contactomstandigheden veranderen.
2. Putcorrosie en spleetcorrosie
Chloride-ionen kunnen de passieve laag van roestvast staal aanvallen. In afgeschermd gelegen spleten verschillen zuurstofcondities en zoutconcentratie van die op het blootgestelde oppervlak, waardoor schade zich lokaal kan verdiepen. Draadverbindingen zijn niet slechts een aansluitdetail; zij vormen meerdere spleetachtige gebieden die bij materiaalselectie en inspectieplanning speciale aandacht verdienen.
3. Galvanische versnelling
Een bevestigingsmiddel dat is verbonden met een ander metaal kan, wanneer zoutwaterresten de oppervlakken verbinden, onderdeel worden van een galvanisch paar. Het risico hangt af van het materiaalpaar, de relatieve oppervlakte, de elektrische geleiding en de duur waarin de verbinding nat blijft. Isolerende ringen, compatibele materiaalkeuzes of geschikte barrières kunnen worden overwogen, maar elk moet worden beoordeeld op temperatuur-, belastings- en montage-effecten.
4. Montageschade en ingesloten verontreiniging
Gereedschapsmarkeringen, ingebedde koolstofstaaldeeltjes, beschadigde coatings en onafgedichte spleten kunnen uitgangspunten vormen voor corrosie. Het bevestigingsmiddel zelf kan wel degelijk intact zijn, maar de geassembleerde verbinding kan toch falen omdat de aansluitende oppervlakken zout en water vasthouden. Daarom is corrosieweerstand een systeemvraagstuk, niet een claim die alleen op één onderdeel betrekking heeft.
Waarom ‘roestvrij’ geen volledige specificatie is
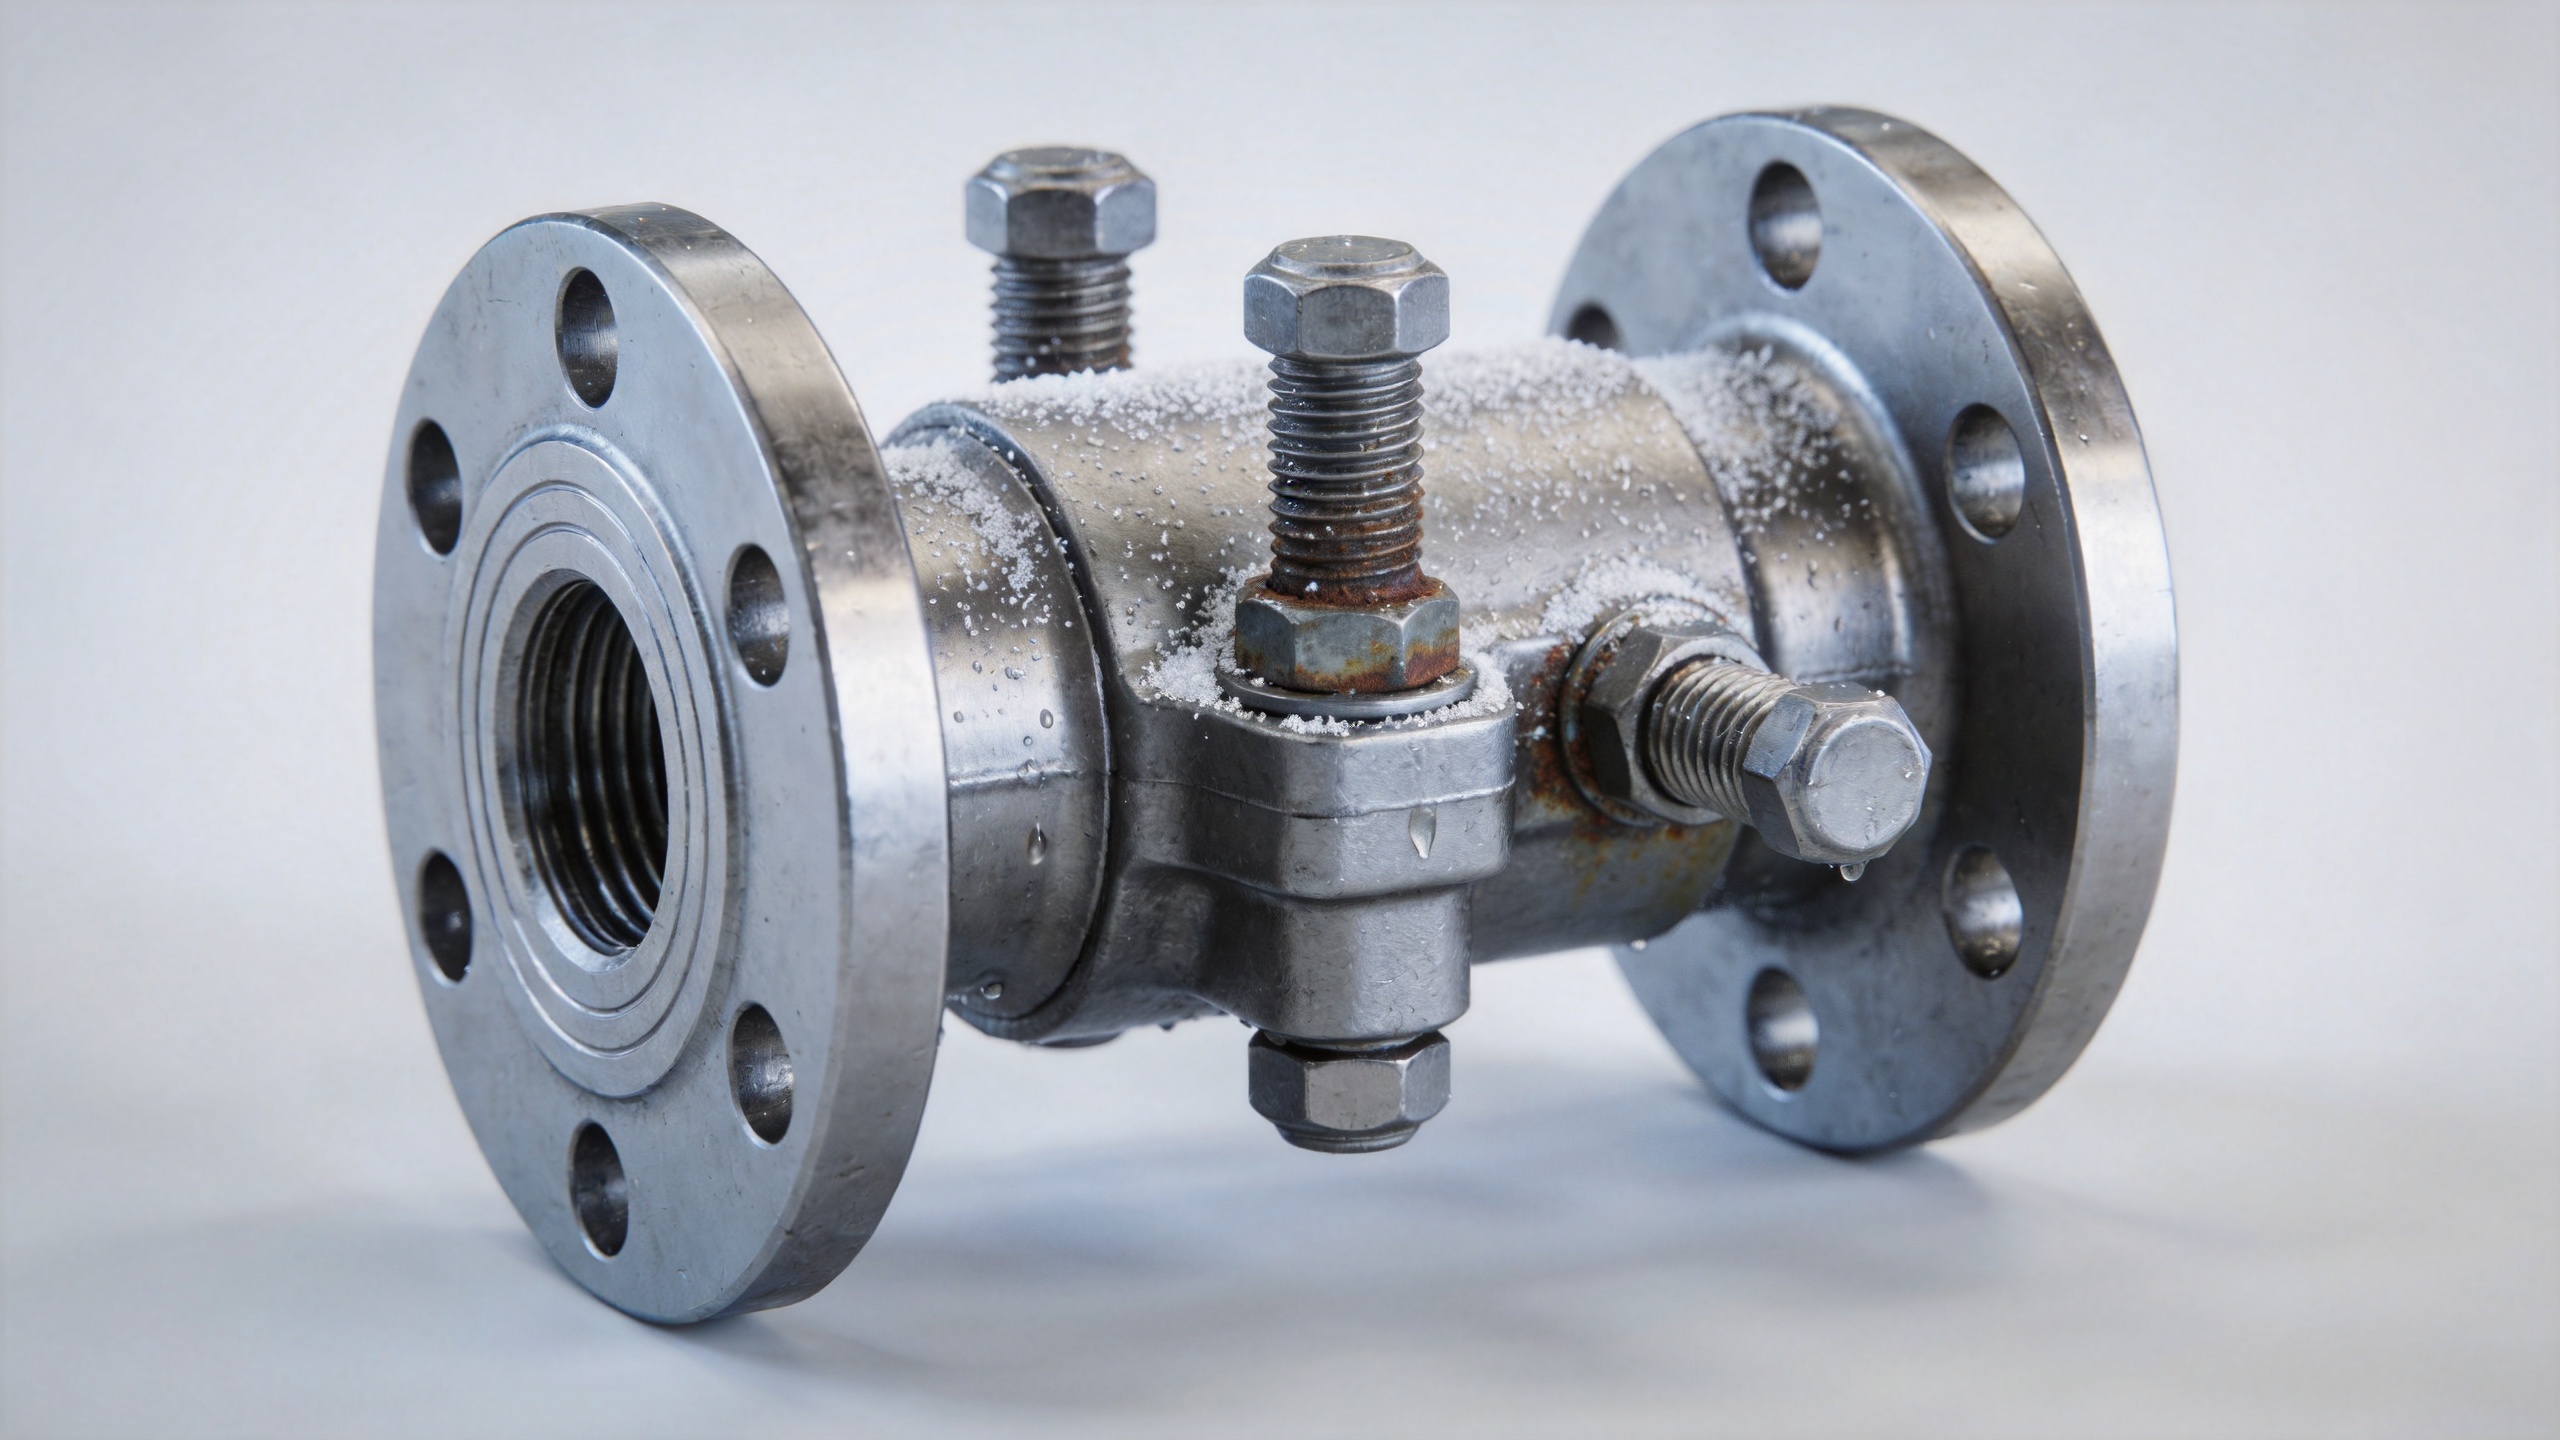
Aroestvrij bevestigingsmiddel is niet automatisch geschikt voor elke mariene omgeving. Samenstelling van de legering, oppervlaktoestand, temperatuur, chlorideafzetting, spleetgeometrie, spanning en toegankelijkheid voor reiniging beïnvloeden allemaal het resultaat. In veel toepassingen met chloorionen overwegen ingenieurs materiaal van type 316 of ASTM A193 B8M in plaats van materiaal van type 304, omdat molybdeen de weerstand tegen putvormende en spleetcorrosie verbetert. Dat is een uitgangspunt voor evaluatie, geen algemene goedkeuring.
Voor hogere temperaturen, zware spatschaduwen, aanhoudende spleten, agressieve chemicaliën of kritieke constructieve belasting kan de projectingenieur een andere legeringsfamilie, een gespecificeerd coatingssysteem of een gedocumenteerde corrosiebeoordeling nodig hebben. Ook de sterkteklasse is van belang. Het kiezen van een corrosiebestendiger kwaliteit zonder controle van de proofload, moercompatibiliteit, draadinschroefdiepte en aandraaiwijze kan het ene probleem vervangen door een ander.
Een praktisch technisch selectieproces
- Classificeer de blootstelling. Registreer de afstand tot de kust, zoutnevel of spoeling, de frequentie van nat-droog-wisselingen, de bedrijfstemperatuur, verontreinigingen en of de verbinding kan uitlopen en gereinigd worden.
- Definieer de functie van de verbinding. Identificeer de voorspanning, schuifkracht, vermoeiing, trilling, veiligheidsgevolgen en de vereiste ontwerplevensduur. Een licht beladen deksel en een kritieke flensverbinding mogen niet dezelfde beslissingsverkorting gebruiken.
- Specificeer de volledige verbinding. Selecteer bout, moer, onderlegplaat, coating of afwerking, smeermiddel en strategie voor het tegenoverliggende materiaal als één systeem. Neem de draadnorm, sterkteklasse en documentatievereisten op.
- Beheers spleten en afvoer. Vermijd, indien mogelijk, geometrie die zoutoplossing vasthoudt. Detail de verbindingen zodanig dat ze kunnen drogen, gewassen kunnen worden en geïnspecteerd kunnen worden, in plaats van ontoegankelijke valstrikken te vormen.
- Valideer het leverings- en installatieplan. Bevestig de materiaalidentiteit, partijtraceerbaarheid, oppervlaktoestand, verpakking, aanhaakprocedure (koppel of trekkracht) en eventuele projectvereiste testrapporten vóór vrijgave.
Voor een aangepaste Vastmaker , verstrek de toepassingsgegevens vroegtijdig: tekening, samenstellingsmaterialen, gewenste voorspankracht, omgevingsbeschrijving, toepasselijke norm en inspectieverwachtingen. De specificatie kan dan corrosieprestaties en mechanische belasting gezamenlijk aanpakken, in plaats van ze als afzonderlijke aankoopposten te behandelen.
Kies het bevestigingssysteem op basis van de blootstelling
Voor een assemblage in kustnabijheid begint u de bevestigingsbeoordeling bij de verbinding, niet bij het cataloguslabel. Een schroefverbinding vereist een compatibele moer en onderlegplaat, realistische schroefdraadinslag en een oppervlaktebehandeling of legering die geschikt is voor de zoutneerslagcyclus. De mechanische bevestiging moet ook voldoende sterkte bieden voor de belasting, rekening houdend met het gekozen materiaal en de aandraaimethode.
Wanneer een roestvrij bevestigingsmiddel wordt beoordeeld, vraag dan of de locatie beschut is, regelmatig door regen wordt gewassen, blootstaat aan directe spuitwaterbelasting of grenst aan een ander metaal. Een roestvrij bevestigingsmiddel kan geschikt zijn in de ene zone, maar in een andere zone een andere specificatie vereisen. Dit onderscheid is bijzonder belangrijk voor een op maat gemaakte bevestigingsmiddel, omdat een tekening afmetingen kan definiëren zonder de werkelijke corrosiebelasting te specificeren.
De inkoopdocumentatie moet elk bevestigingsmiddel in de verbinding identificeren, niet alleen de bout. Het opnemen van het schroefdraadbevestigingsmiddel, de moer, de onderlegplaat, het smeermiddel, de kwaliteit en de vereiste documentatie maakt vervanging gemakkelijker te detecteren. Het geeft ook kwaliteitsteams een duidelijkere basis voor ontvangstinspectie wanneer een mechanisch bevestigingsmiddel wordt geleverd voor toepassing in chlorideomgevingen.
Tijdens het ontwerponderzoek moeten ingenieurs ook de installatievolgorde onderzoeken. Als een roestvast bevestigingsmiddel wordt aangestraafd tegen koolstofstaal, aluminium of een gecoat constructieonderdeel, dient de contactopstelling te worden beoordeeld. Een op maat gemaakte bevestiging kan ongebruikelijke vormgeving aanpakken, maar alleen wanneer de materiaal- en fabricagevereisten zijn gekoppeld aan de gemeten omgeving en belastingspad.
Wat u moet controleren vóór installatie
- De materiaalkwaliteit en eventuele vereiste materiaaltestdocumentatie komen overeen met de aankoopspecificatie.
- De bout, moer, onderlegplaat en smeermiddel zijn compatibel met de beoogde voorspanprocedure.
- De draadgaangen zijn schoon, onbeschadigd en vrij van vervuiling door vreemd metaal.
- Contact met ongelijksoortige metalen is beoordeeld op basis van de verwachte natte tijd en oppervlakteverhouding.
- De verbindingvorm zorgt voor afvoer en biedt een realistische inspectie- of spoelroute.
- Beschermende verpakking beperkt blootstelling aan zout en vocht tijdens transport en opslag op locatie.
Onderhoud maakt deel uit van de corrosiestrategie
Zelfs een zorgvuldig geselecteerde bevestigingsmiddel vereist een praktisch inspectieplan. Technici richten hun controles vaak op beschutte verbindingen, horizontale aanslagvlakken, contactzones tussen verschillende metalen en locaties die blootstaan aan spoeling of luchtgedragen spuitwater. Let op verkleuring rondom onderlegplaten, opzwelling van afzettingen aan de schroefdraad, beschadiging van de coating, vastgelopen moeren of een verandering in het koppelgedrag. Dergelijke bevindingen moeten leiden tot een herbeoordeling van de omgeving en specificatie van de verbinding, niet alleen tot een rechtstreekse vervanging.
Er bestaat geen enkele kwaliteit, coating of onderhoudsinterval die geschikt is voor alle zoutbelaste omgevingen. De juiste aanpak bestaat erin een bevestigingssysteem af te stemmen op de ernst van de blootstelling en de belasting van de verbinding, en dit vervolgens te valideren via materiaalcontrole, correcte montage en geplande inspectie. Dit proces helpt technici om vroegtijdige corrosie te verminderen, terwijl de mechanische eisen duidelijk blijven.

