 EN

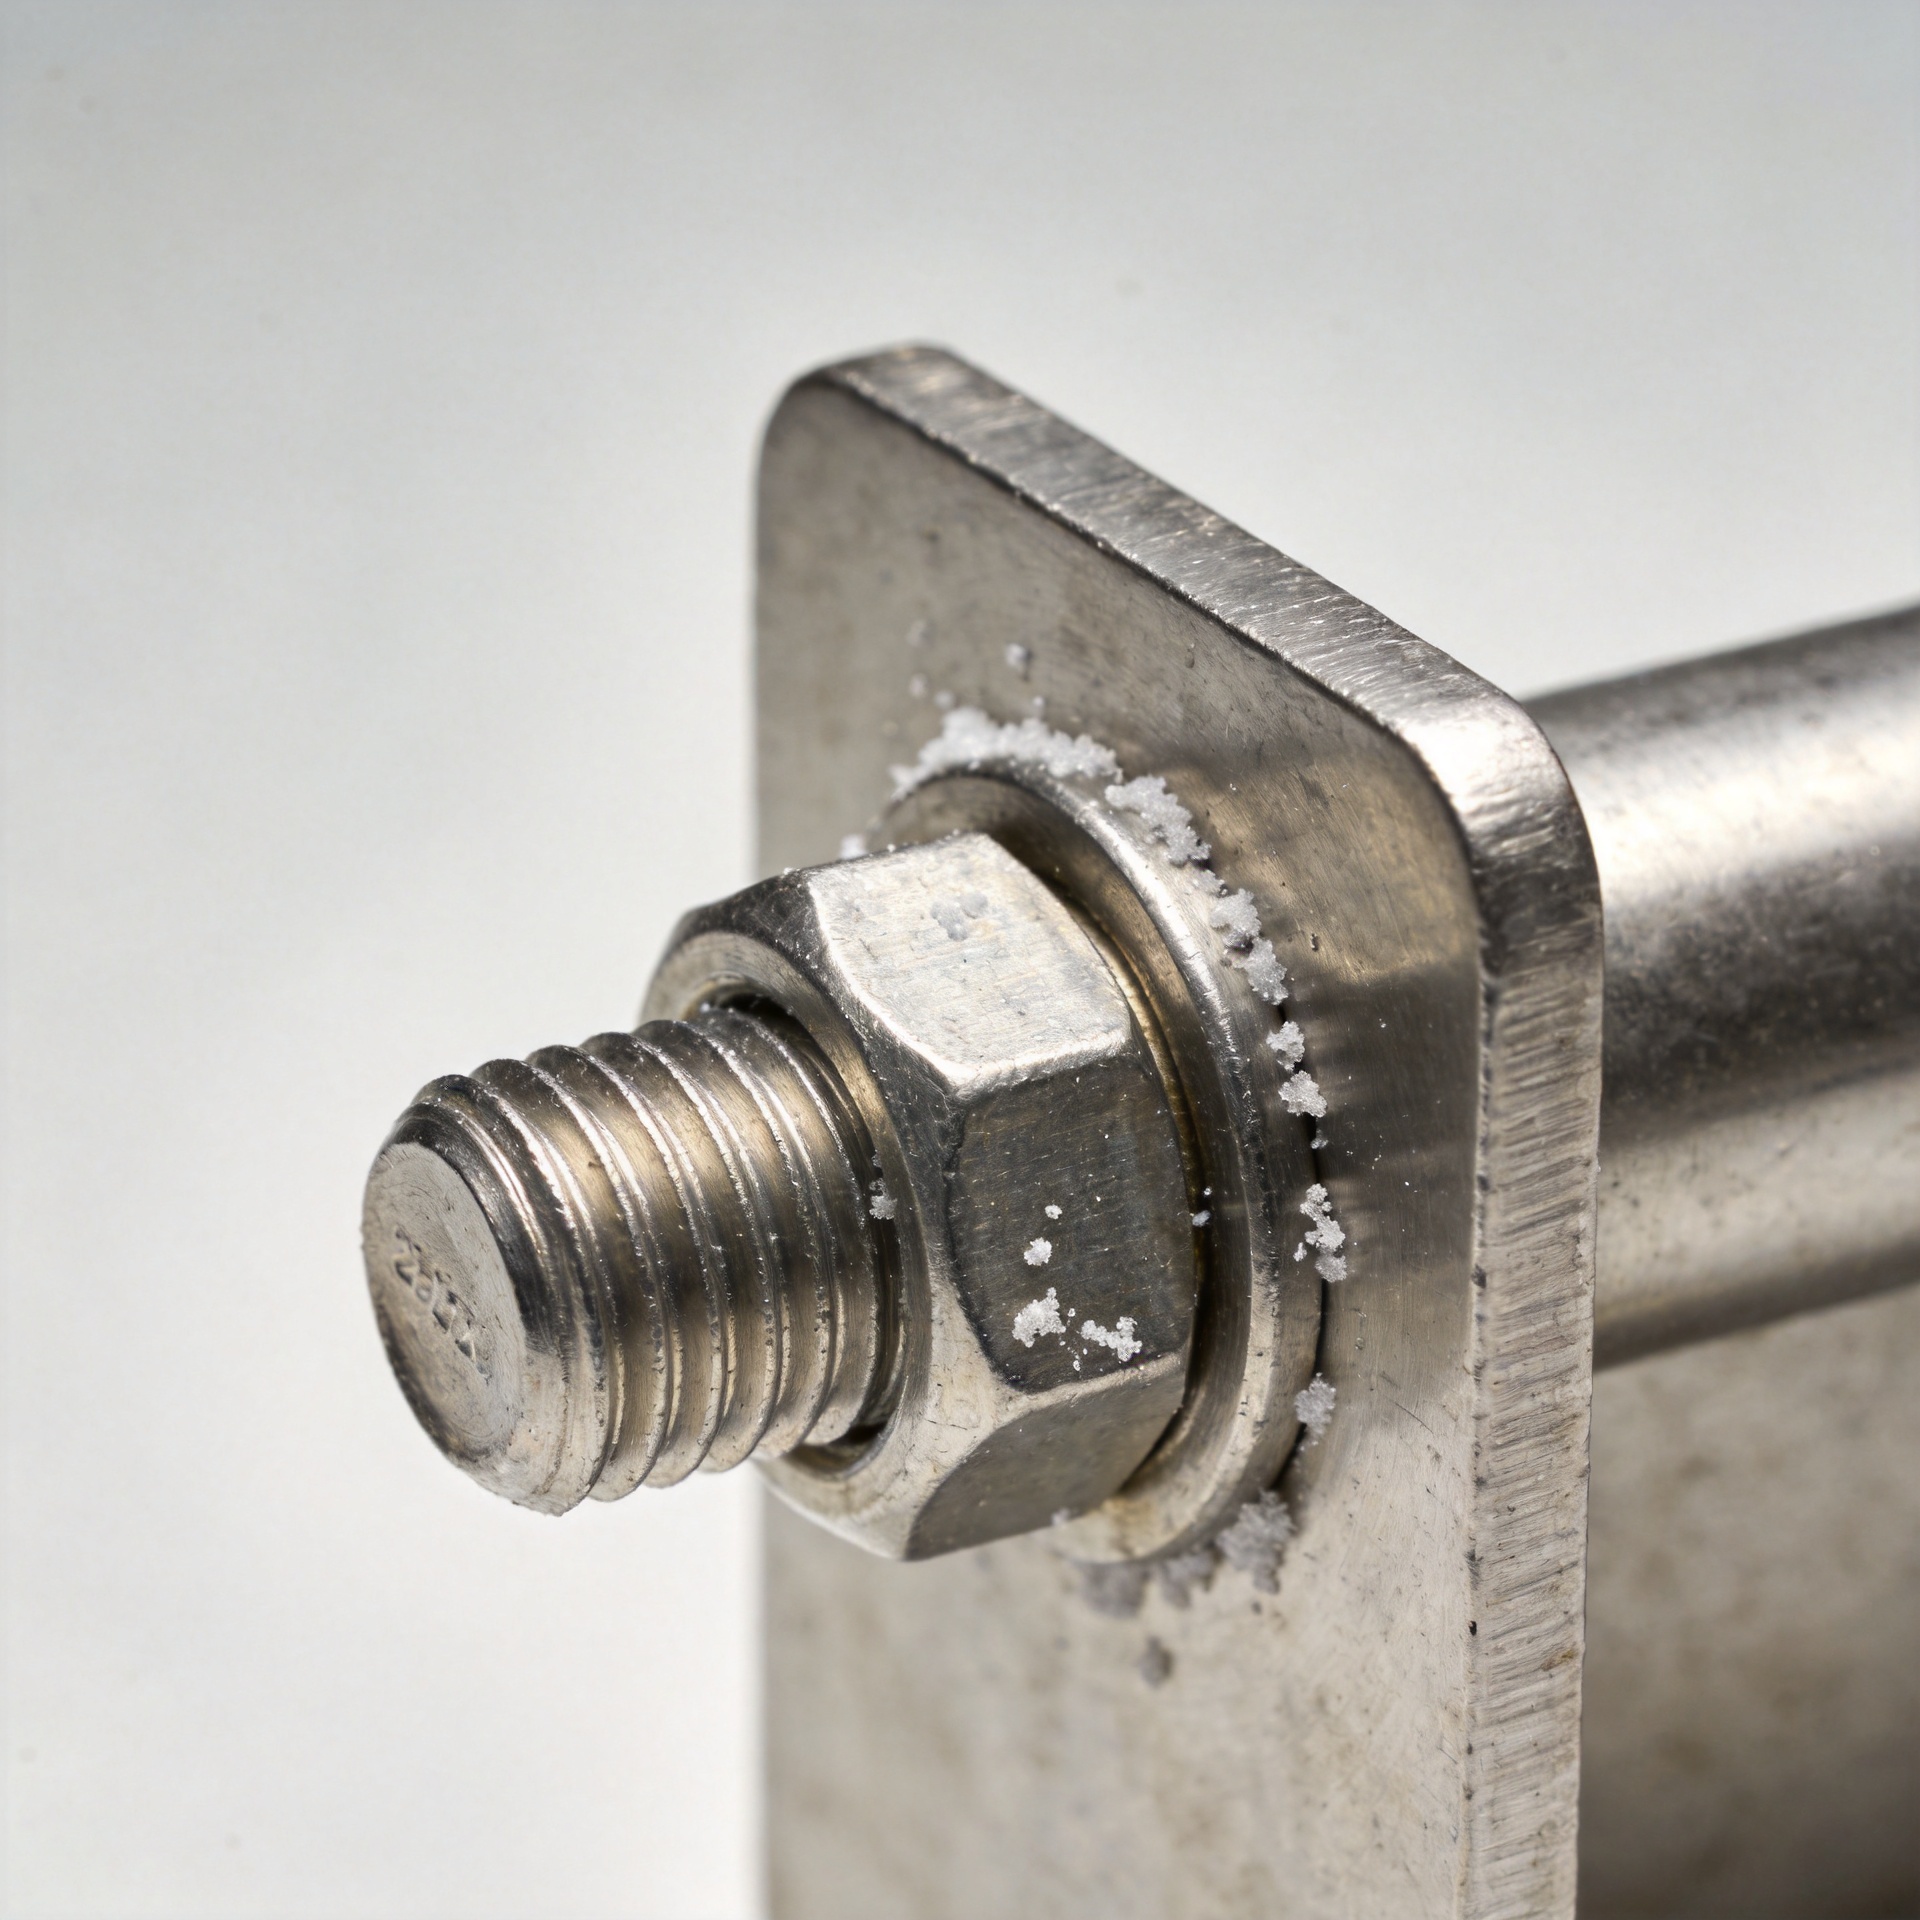
Hvorfor festeskruer svikter i luft med høy saltinnhold, og hva ingeniører anbefaler
Luft med salt skaper strenge driftsforhold fordi en festemiddel ikke trenger å være nedsenket i sjøvann for å korrodere. Klorider som føres med vinden setter seg på gjenger, under skiver og i kontaktsoner mellom skruens hode og overflaten. Når luftfuktigheten stiger, kan disse avleiringene bli til en elektrolytt. Resultatet er ofte lokal angrep som starter der en skruetilførsel fanger fukt, ikke der en inspektør først ser etter.
Fra et skruetilførselsvalg-ingeniørs synspunkt er det nyttige spørsmålet ikke bare «Hvilket metall motstår rust?». Det handler om om materialet, geometrien, belegget, forspentningen, samvirken mellom materialer og vedlikeholdsplanen passer den faktiske klorideksponeringen. En skruetilførsel som fungerer godt i en tørr innendørs kabinett kan være dårlig egnet ved kysten, på et marint dekk eller i utstyr som utsettes for salt-spray.
Hvorfor luft med salt er hardt på en skruetilførsel
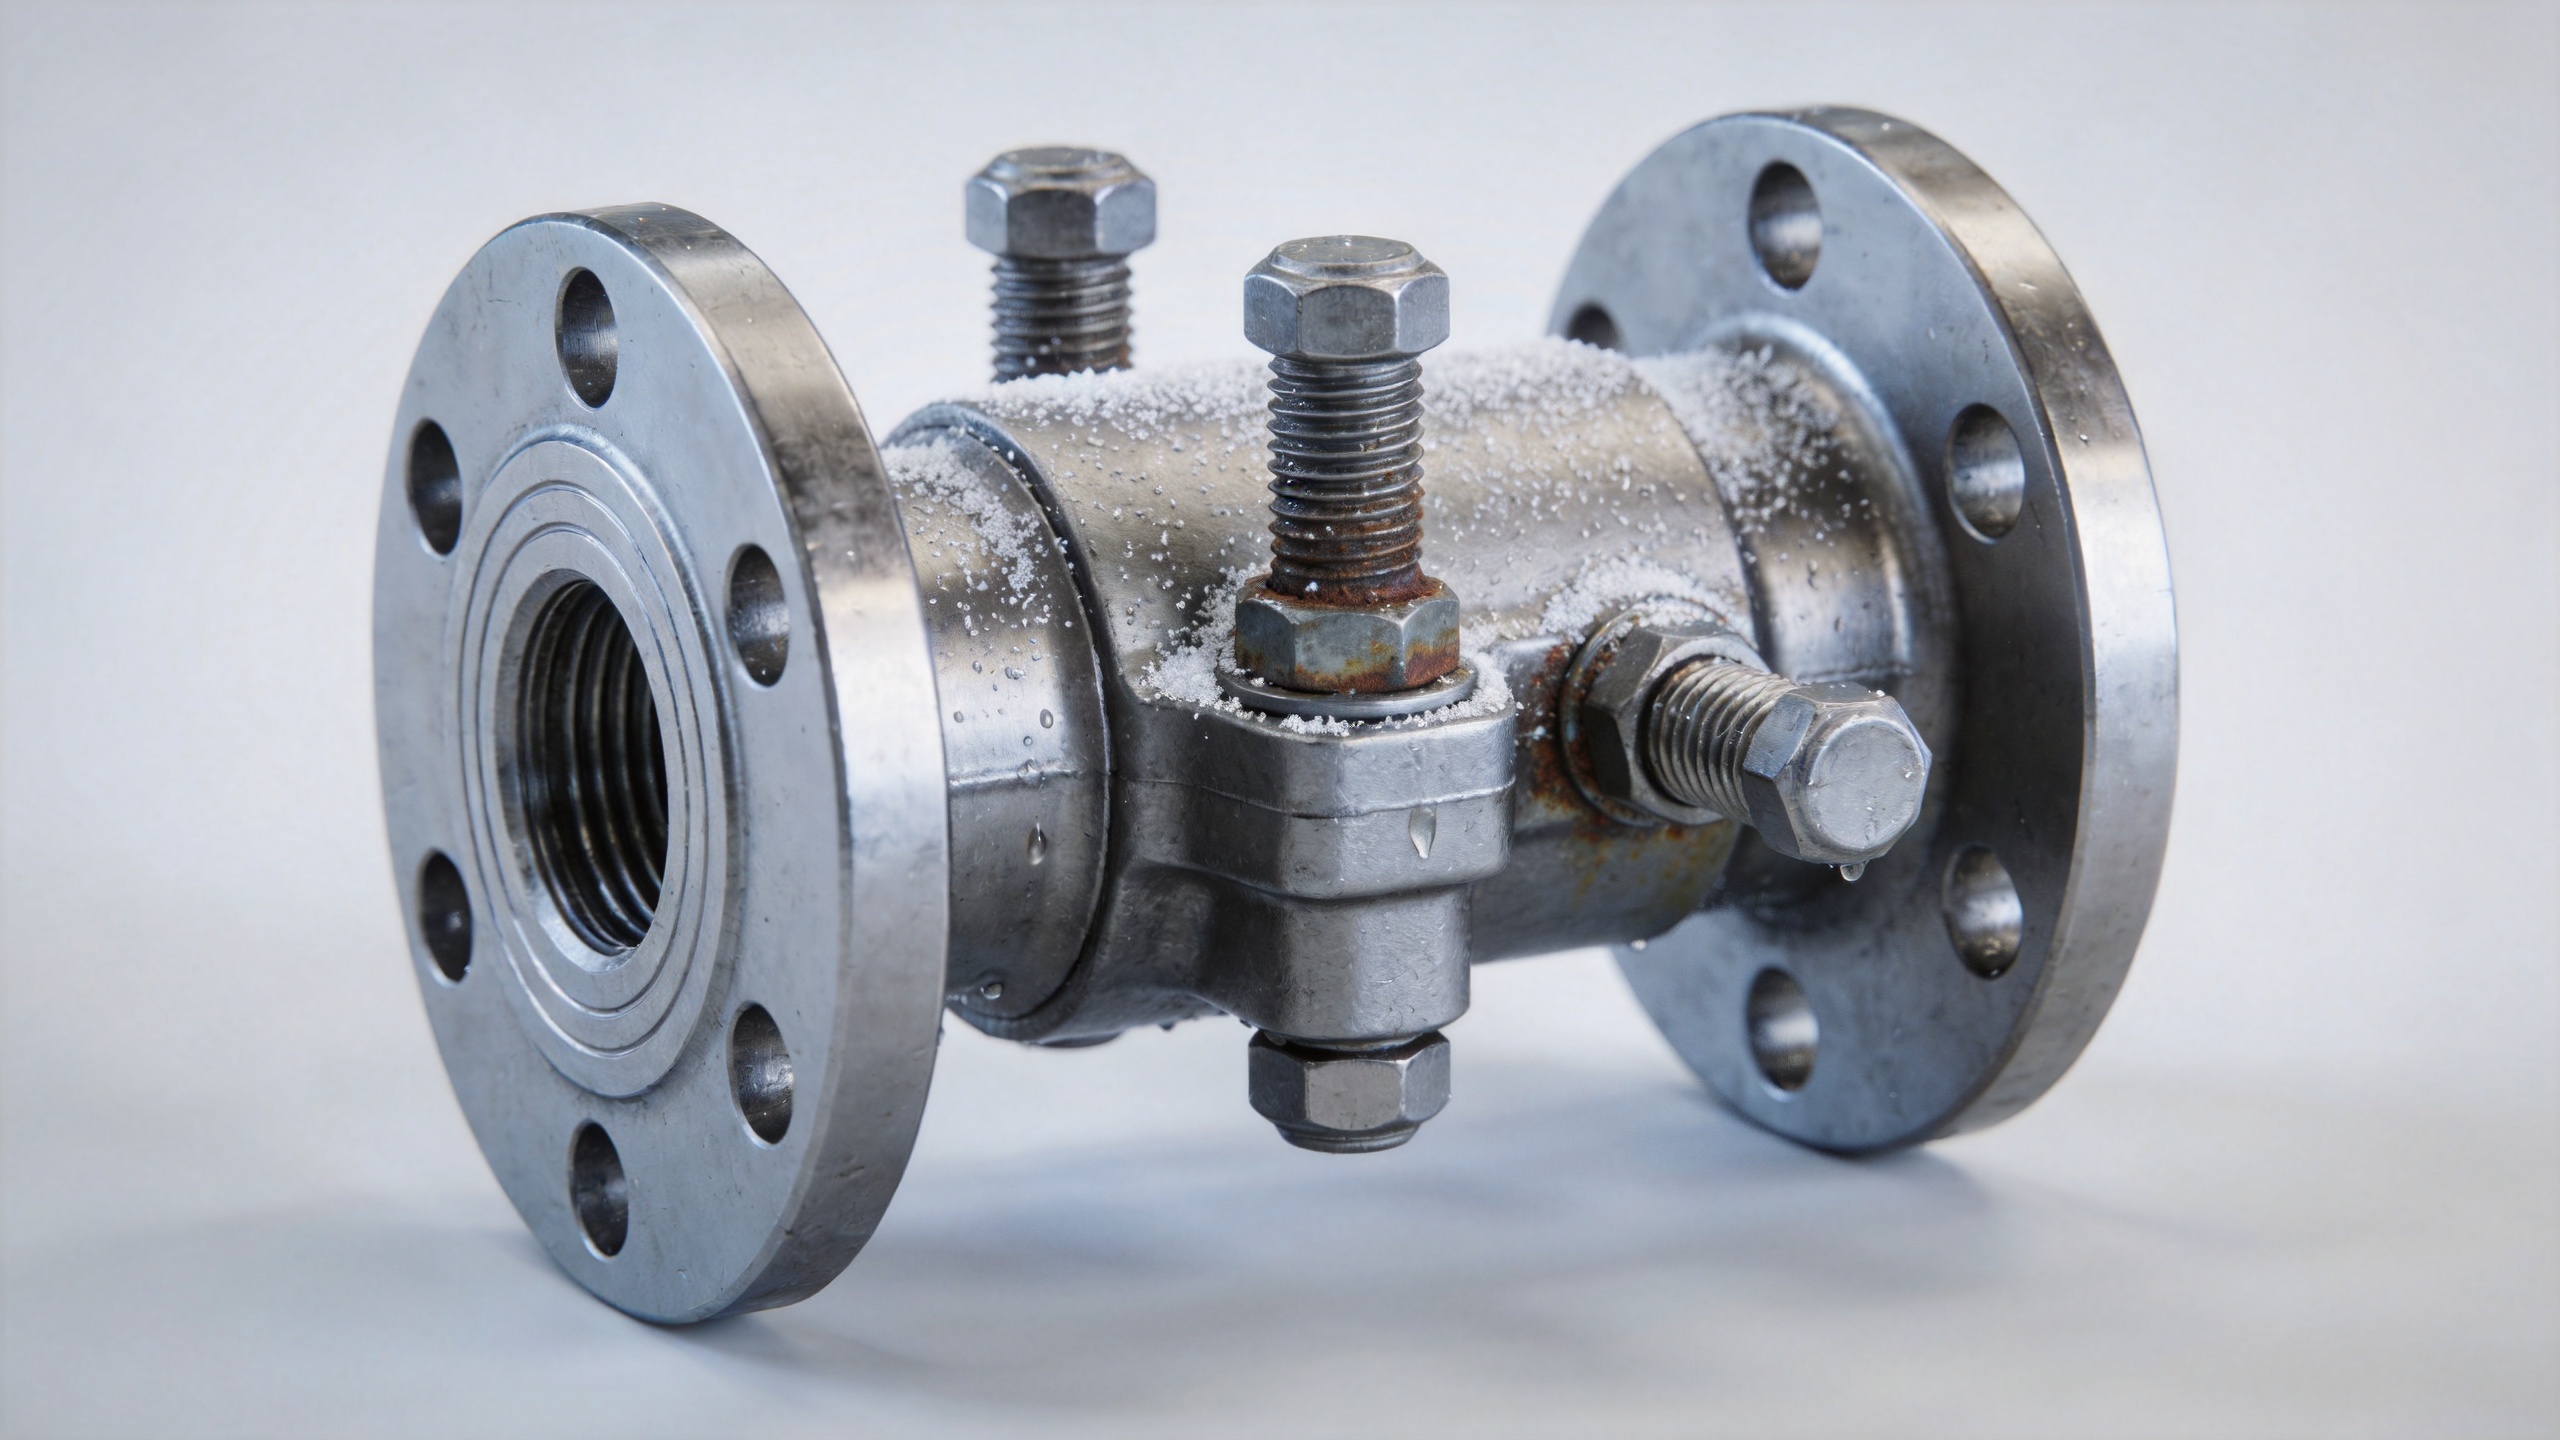
Saltaerosol etterlater kloridholdig rest selv når en overflate ser tørr ut. Gjentatte våt-tørre-sykluser er spesielt problematiske: fuktighet løser opp avleiringene, oksygen støtter elektrokjemiske reaksjoner, og tørking kan konsentrere salter i små sprekker. Karbonstål kan utvikle generell rustdannelse, mens rustfrie legeringer kan utvikle mer lokaliseret punktrusting eller sprekkrusting dersom klorider forstyrrer den passive overflatefilmen.
De mest sårbare posisjonene er vanligvis skjulte: de innvendige gjengene på en gjengede festemidler , undersiden av en boltshode, kontaktsonen til en skive og sømmer der vann ikke kan renne ut. Disse områdene har begrenset tilgang til oksygen og kan holde konsentrert løsning lenger enn en eksponert skaft. Derfor betyr et rent utseende på hodet ikke nødvendigvis at forbindelsen er sunn.
Mange team fokuserer først på kjøpspris. I kystnære tjenester er den skjulte kostnaden ofte tilgang, nedstengningstid, erstattende arbeidskraft og tap av spennkraft etter at korrosjon har satt inn. Å vurdere totalkostnaden over hele levetiden er vanligvis mer nyttig enn å bare sammenligne enhetspriser.
Fire feilmekanismer som ingeniører ser etter
1. Tap av tverrsnitt og spennkraft
Korrosjon forbruker materiale og kan redusere det effektive tverrsnittet til en mekanisk festemiddel . Mer subtilt kan korrosjonsprodukter i bæreflatskontaktsoner redusere forspenningen eller forvrenge lastveien. En skruet forbining som ble strammet korrekt ved montering kan løsne seg etter hvert som kontaktkondisjonen endres.
2. Pitting og sprekkekorrerosjon
Kloridioner kan true den passive laget på rustfritt stål. I beskyttede sprekker varierer oksygenforholdene og saltkonsentrasjonen fra den eksponerte overflaten, slik at skaden kan bli dypere lokalt. Gjenger er ikke bare en detalj i forbindelsen; de skaper flere områder som likner sprekker og som derfor krever oppmerksomhet ved valg av materiale og planlegging av inspeksjoner.
3. Galvanisk akselerasjon
En skrue som er festet til et annet metall kan bli en del av et galvanisk par når saltvannsrestarter danner en bro mellom overflatene. Risikoen avhenger av materialeparet, forholdet mellom arealene, elektrisk kontinuitet og hvor lenge forbindelsen forblir fuktig. Isolerende underlagsskiver, kompatible materialvalg eller egnet barrierer kan vurderes, men hver av disse må vurderes med tanke på temperatur, belastning og monteringseffekter.
4. Skade under montering og fanget forurensning
Verktøymerker, innbegravde partikler av karbonstål, skadede belegg og usignette kryper kan skape utgangspunkter for korrosjon. Selve skruen kan være i orden, men den monterte forbindelsen kan likevel svikte fordi de motstående overflatene holder fast på salt og vann. Derfor er korrosjonsbestandighet et systemspørsmål, ikke en påstand om ett enkelt del.
Hvorfor «rustfritt» ikke er en fullstendig spesifikasjon
Arustfri skrue er ikke automatisk egnet for alle marine atmosfærer. Legeringsammensetning, overflateforhold, temperatur, kloridavleiring, sprekgeomitri, spenningsnivå og tilgang til rengjøring påvirker alle resultatet. I mange kloridholdige applikasjoner vurderer ingeniører 316-typematerialer eller ASTM A193 B8M i stedet for 304-typematerialer, fordi molybden forbedrer motstanden mot punktkorrosjon og sprekkorrosjon. Det er et utgangspunkt for vurdering, ikke en generell godkjenning.
For høyere temperaturer, strenge spraysoner, vedvarende sprekker, aggressive kjemikalier eller kritisk strukturell belastning kan prosjektingeniøren trenge en annen legeringsfamilie, et spesifisert beleggssystem eller en dokumentert korrosjonsvurdering. Styrkeklasse er også viktig. Å velge en mer korrosjonsbestandig kvalitet uten å sjekke provbelastning, mutterkompatibilitet, gjenginngrep og stramningsmetode kan erstatte ett problem med et annet.
En praktisk ingeniørutvelgelsesprosess
- Klassifiser eksponeringen. Registrer avstanden fra kysten, saltstøv eller vask, fukt-tørk-frekvens, driftstemperatur, forurensninger og om leddet kan tømmes og rengjøres.
- Definer leddets funksjon. Identifiser forspenning, skjærbelastning, utmattelse, vibrasjon, sikkerhetskonsekvens og den nødvendige levetiden. Et lett belastet deksel og en kritisk flensforbindelse bør ikke bruke samme beslutningsforkortelse.
- Spesifiser hele leddet. Velg bolt, mutter, skive, belegg eller overflatebehandling, smøremiddel og strategi for motpartsmateriale som ett system. Inkluder gjengestandard, styrkeklasse og dokumentasjonskrav.
- Kontroller sprekker og avløp. Unngå geometrier som holder fast saltløsning så mye som mulig. Utform ledd slik at de kan tørke, vaskes og inspiseres i stedet for å skape utilgjengelige feller.
- Valider leverings- og monteringsplanen. Bekreft materialeidentitet, parti-sporbarhet, overflatekvalitet, emballasje, moment- eller strekkprosedyre og eventuelle prosjektkrevde testdokumenter før frigivelse.
For en tilpasset Fester , lever deg applikasjonsdata tidlig: tegning, samvirken av materialer, målspennkraft, beskrivelse av miljøet, gjeldende standard og forventninger til inspeksjon. Spesifikasjonen kan da behandle korrosjonsytelse og mekanisk belastning sammen i stedet for å behandle dem som separate innkjøpsposter.
Tilpass festesystemet til eksponeringen
For en kystmontering skal vurderingen av festemidler starte med leddet, ikke med katalogmerket. Et skruemiddel krever en kompatibel mutter og skive, realistisk gjengeinngrep og en overflatebehandling eller legering som er egnet for saltavleirings-syklusen. Det mekaniske festemidlet må også ha tilstrekkelig styrke for sin lastbetingelse etter at det valgte materialet og spennemetoden er tatt i betraktning.
Når en rustfri skrueutstyr vurderes, spør om plasseringen er beskyttet, regelmessig vasket av regn, utsatt for direkte spray eller plassert ved siden av et annet metall. Et rustfritt skrueutstyr kan være egnet i én sone, men kreve en annen spesifikasjon i en annen sone. Denne forskjellen er spesielt viktig for et tilpasset skrueutstyr, fordi en tegning kan definere mål uten å definere den faktiske korrosjonsbelastningen.
Innkjøpsdokumentasjonen skal identifisere hvert skrueutstyr i forbindelsen, ikke bare boltene. Å liste det gjengede skrueutstyret, mutteren, skiven, smøremiddelet, kvalitetsklassen og de nødvendige dokumentene gjør det lettere å oppdage utveksling. Det gir også kvalitetsteamene et tydeligere grunnlag for mottakskontroll når et mekanisk skrueutstyr leveres til bruk i kloridmiljø.
Under designgransking bør ingeniører også vurdere monteringsrekkefølgen. Hvis en rustfri festeskruve skal spennes mot karbonstål, aluminium eller et bekledd strukturelt medlem, må kontaktordningen granskes. En spesialfesteskruve kan håndtere uvanlig geometri, men bare når material- og fremstillingskravene er knyttet til den målte miljøbetoningen og lastveien.
Hva som skal kontrolleres før installasjon
- Materialkvalitet og eventuell påkrevd dokumentasjon for materialtester samsvarer med innkjøpspesifikasjonen.
- Skruen, mutteren, skiven og smøremidlet er kompatible med den tenkte forspentningsprosedyren.
- Gangene er rene, uskadde og fri for fremmedmetallforurensning.
- Kontakt mellom ulike metaller er gransket med tanke på forventet våt-tid og arealforhold.
- Leddgeometrien tillater avløp og gir en realistisk inspeksjons- eller skyllingsbane.
- Beskyttende emballasje begrenser eksponering for salt og fuktighet under transport og lagring på byggeplassen.
Vedlikehold er en del av korrosjonsstrategien
Selv en godt valgt skrueforbindelse krever en praktisk inspeksjonsplan. Ingeniører fokuserer vanligvis på kontroll av beskyttede ledd, horisontale kantflater, områder med kontakt mellom ulike metaller og steder som utsettes for vask eller luftbåren spray. Se etter flekker rundt underlagsskiver, oppsvulmede avleiringer ved gjenger, skade på belegg, fastsittende muttere eller endring i dreiemomentrespons. Funnet bør utløse en gjennomgang av leddets miljø og spesifikasjon, ikke bare en direkte utskifting.
Det finnes ingen enkelt kvalitet, belegg eller vedlikeholdsintervall som passer alle miljøer med salt. En solid tilnærming er å tilpasse et skruesystem til eksponeringsgraden og leddets belastning, og deretter verifisere det gjennom materiellkontroll, installasjonsdisiplin og planlagt inspeksjon. Denne prosessen hjelper ingeniører med å redusere tidlig korrosjon samtidig som mekaniske krav forblir tydelige.

