 EN

Почему крепёжные изделия выходят из строя в воздушной среде, насыщенной солью, и какие рекомендации дают инженеры
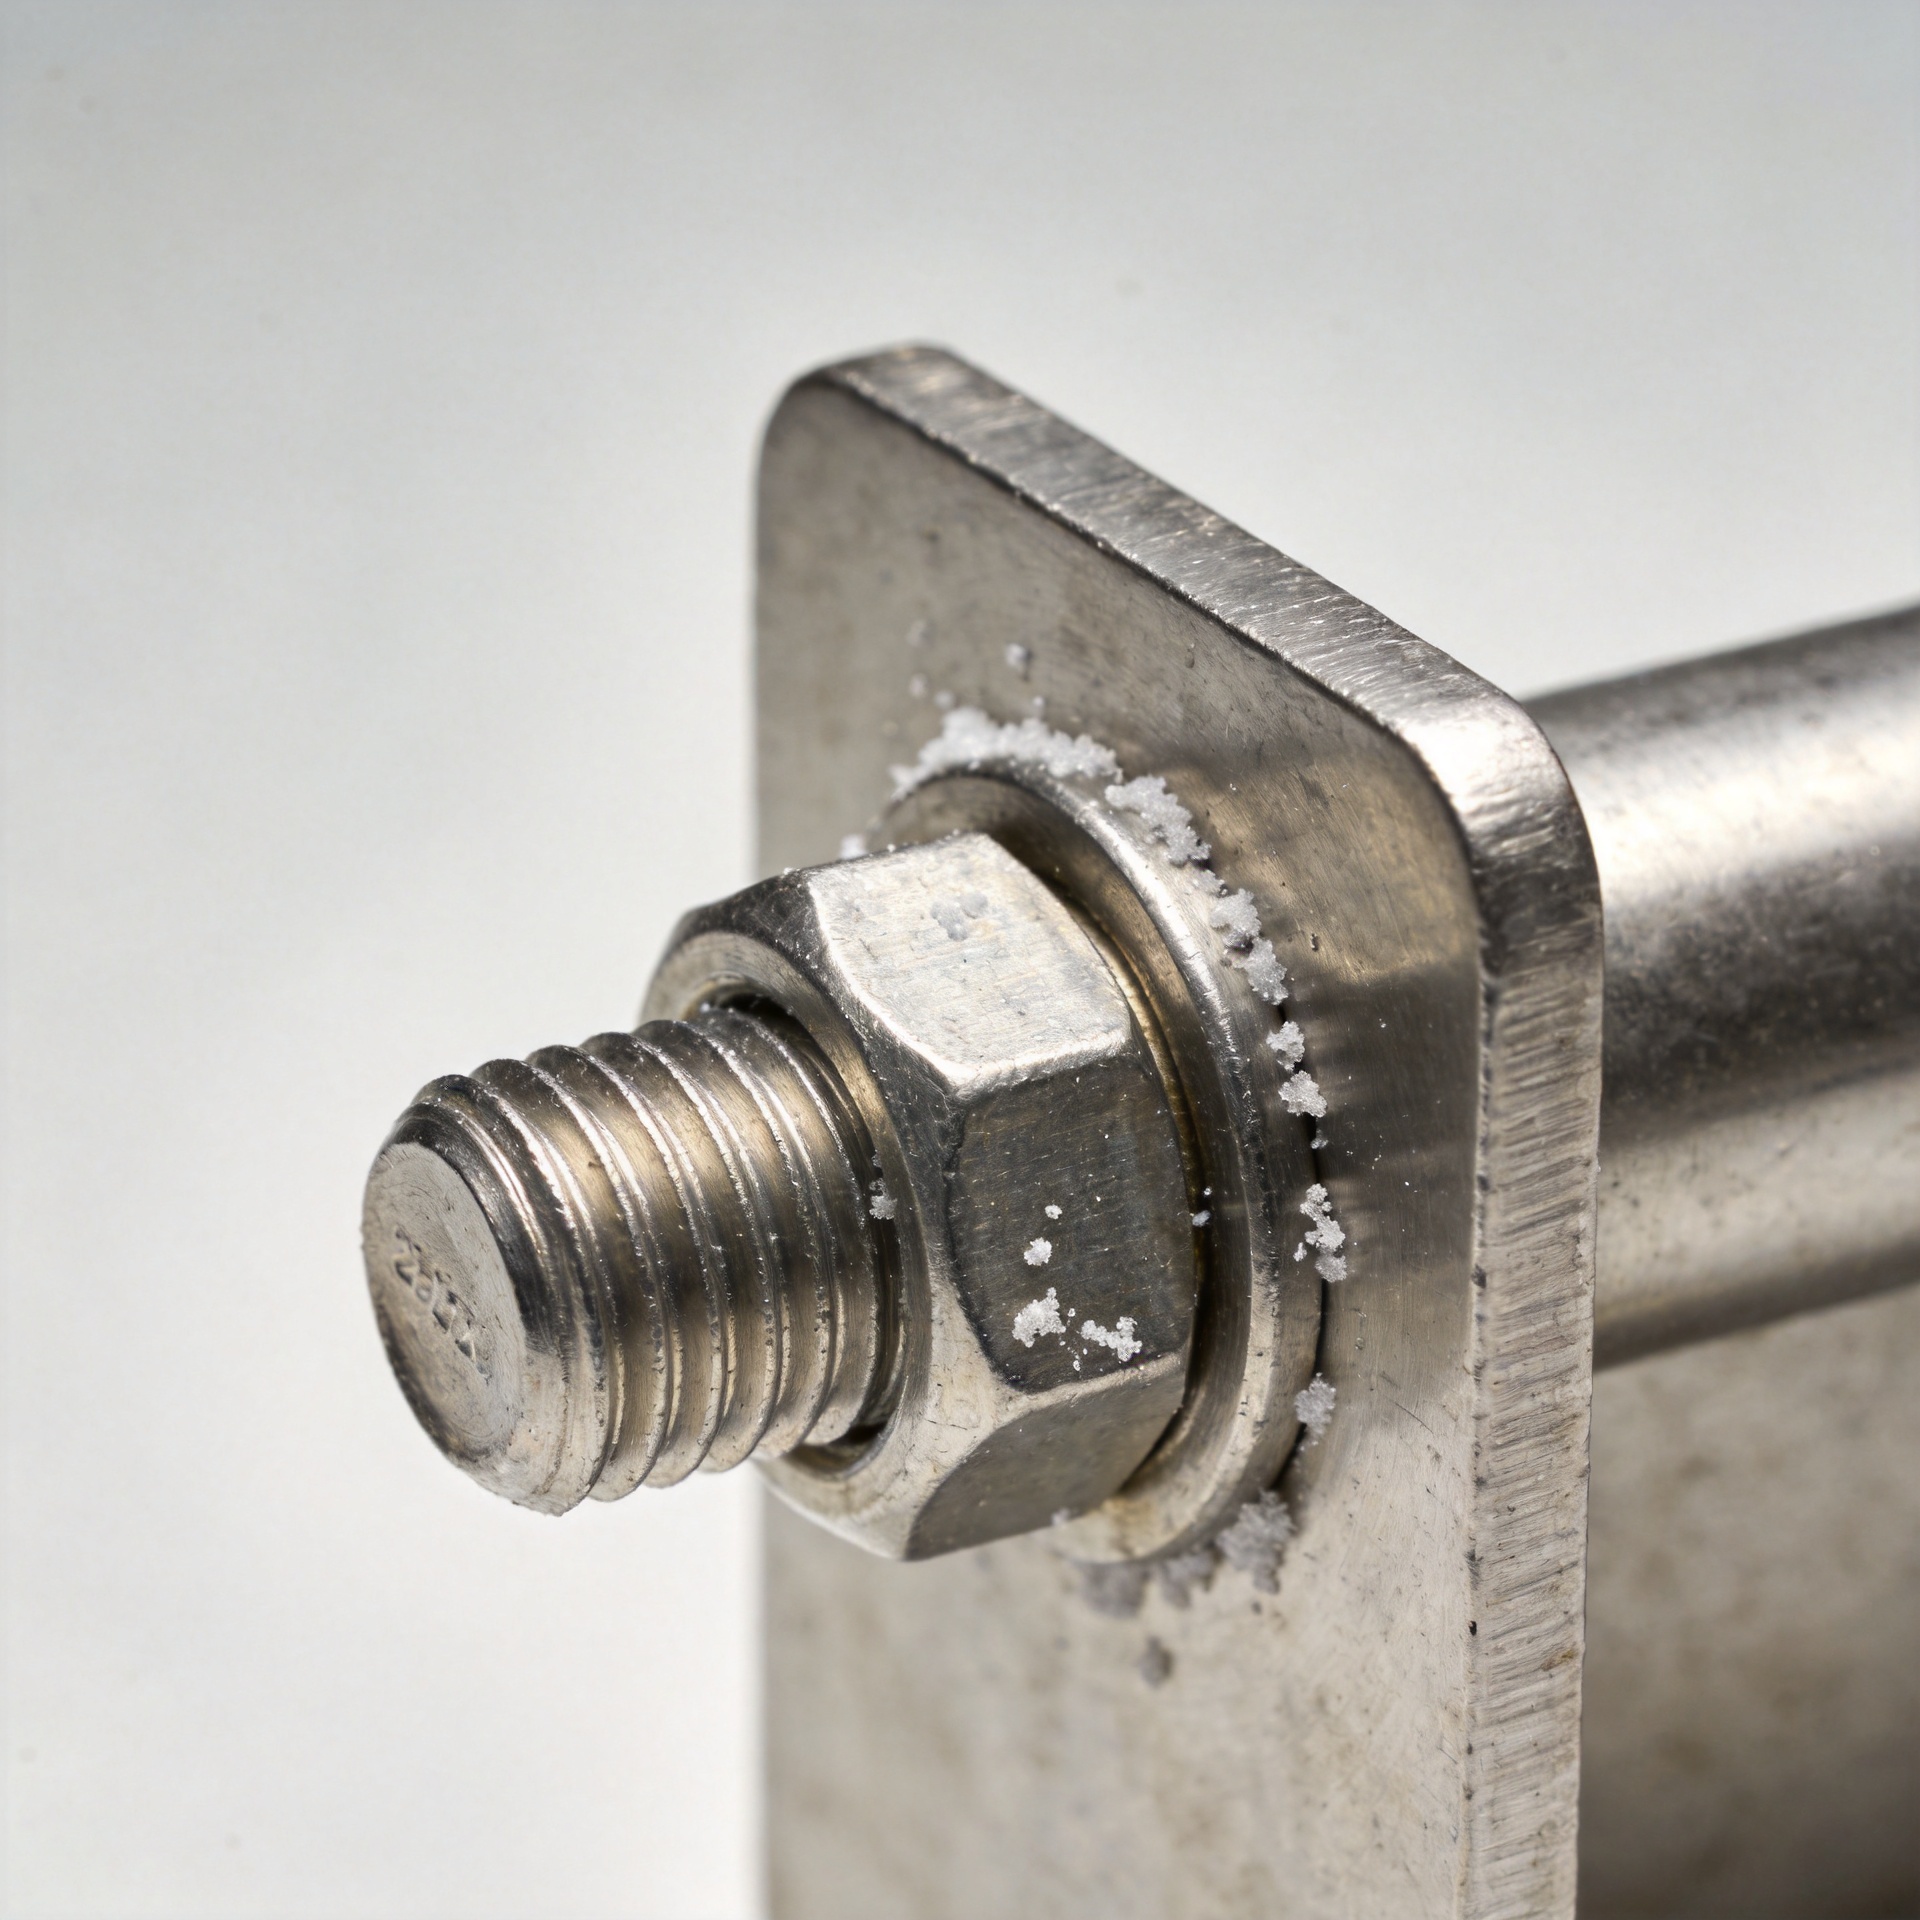
Воздух, насыщенный солью, создаёт жёсткие условия эксплуатации, поскольку крепеж не требует погружения в морскую воду для коррозии. Хлориды, переносимые ветром, оседают на резьбе, под шайбами и в зонах контакта головки крепёжного элемента с поверхностью. При повышении влажности эти отложения могут превратиться в электролит. В результате часто возникает локальная коррозия, начинающаяся там, где соединение удерживает влагу, а не там, куда в первую очередь смотрит инспектор.
С точки зрения инженера по подбору крепёжных элементов, полезный вопрос заключается не просто в том, «какой металл устойчив к ржавчине?», а в том, подходят ли материал, геометрия, покрытие, предварительное натяжение, сопрягаемые материалы и план технического обслуживания для реального воздействия хлоридов. Резьбовой крепёжный элемент, хорошо работающий в сухом помещении, может оказаться непригодным у побережья, на морской палубе или в оборудовании, подвергающемся воздействию солевого тумана.
Почему воздух, насыщенный солью, особенно вреден для крепёжных элементов
Аэрозоль соли оставляет хлорсодержащий осадок даже тогда, когда поверхность выглядит сухой. Особенно проблематичны повторяющиеся циклы увлажнения и высыхания: влага растворяет отложения, кислород способствует электрохимическим реакциям, а процесс высыхания может приводить к концентрации солей в микроскопических зазорах. Углеродистая сталь может подвергаться общей коррозии, тогда как нержавеющие сплавы могут страдать от более локализованной язвенной или щелевой коррозии, если хлориды нарушают пассивную поверхностную плёнку.
Наиболее уязвимые места обычно скрыты: резьбовые соединения резьбовой крепёж , нижняя поверхность головки болта, область контакта шайбы и швы, где вода не может стекать. В этих местах доступ кислорода ограничен, и концентрированный раствор может сохраняться дольше, чем на открытой части стержня. Именно поэтому чистый внешний вид головки не гарантирует исправность соединения.
Многие команды изначально сосредотачиваются на цене покупки. В прибрежных условиях скрытые затраты часто связаны с доступом, временем простоя, заменой персонала и потерей зажимного усилия после начала коррозии. Оценка общей стоимости жизненного цикла обычно более полезна, чем сравнение только цен за единицу.
Четыре механизма отказа, на которые обращают внимание инженеры
1. Потеря поперечного сечения и зажимного усилия
Коррозия разрушает материал и может уменьшить эффективное сечение механический крепёжный элемент . Более тонко: продукты коррозии в зонах контакта опор могут ослабить предварительное натяжение или исказить путь передачи нагрузки. Соединение, правильно затянутое при монтаже, может ослабнуть по мере изменения условий контакта.
2. Язвенная и щелевая коррозия
Ионы хлорида могут нарушать пассивный слой нержавеющей стали. В защищённых щелях условия по содержанию кислорода и концентрации соли отличаются от условий на открытой поверхности, поэтому повреждение может локально углубляться. Резьба — это не просто элемент соединения; она создаёт несколько областей, напоминающих щели, требующих внимания при выборе материалов и планировании осмотров.
3. Гальваническое ускорение
Крепёжный элемент, соединённый с другим металлом, может стать частью гальванической пары, если остатки солёной воды образуют мостик между поверхностями. Степень риска зависит от пары материалов, соотношения их площадей, электрической проводимости и продолжительности нахождения соединения во влажном состоянии. Можно рассмотреть применение изолирующих шайб, совместимых материалов или подходящих барьерных покрытий, однако каждый из этих вариантов следует оценить с учётом температурных условий, механических нагрузок и особенностей монтажа.
4. Повреждения при монтаже и задержанная загрязнённость
Следы инструментов, встроенные частицы углеродистой стали, повреждённые покрытия и незагерметизированные щели могут служить начальными точками коррозии. Сам крепёжный элемент может быть исправным, но собранное соединение всё равно может выйти из строя, поскольку сопрягаемые поверхности удерживают соль и воду. Именно поэтому стойкость к коррозии — это вопрос характеристик всей системы, а не заявление, относящееся лишь к одному компоненту.
Почему термин «нержавеющий» не является исчерпывающей технической характеристикой
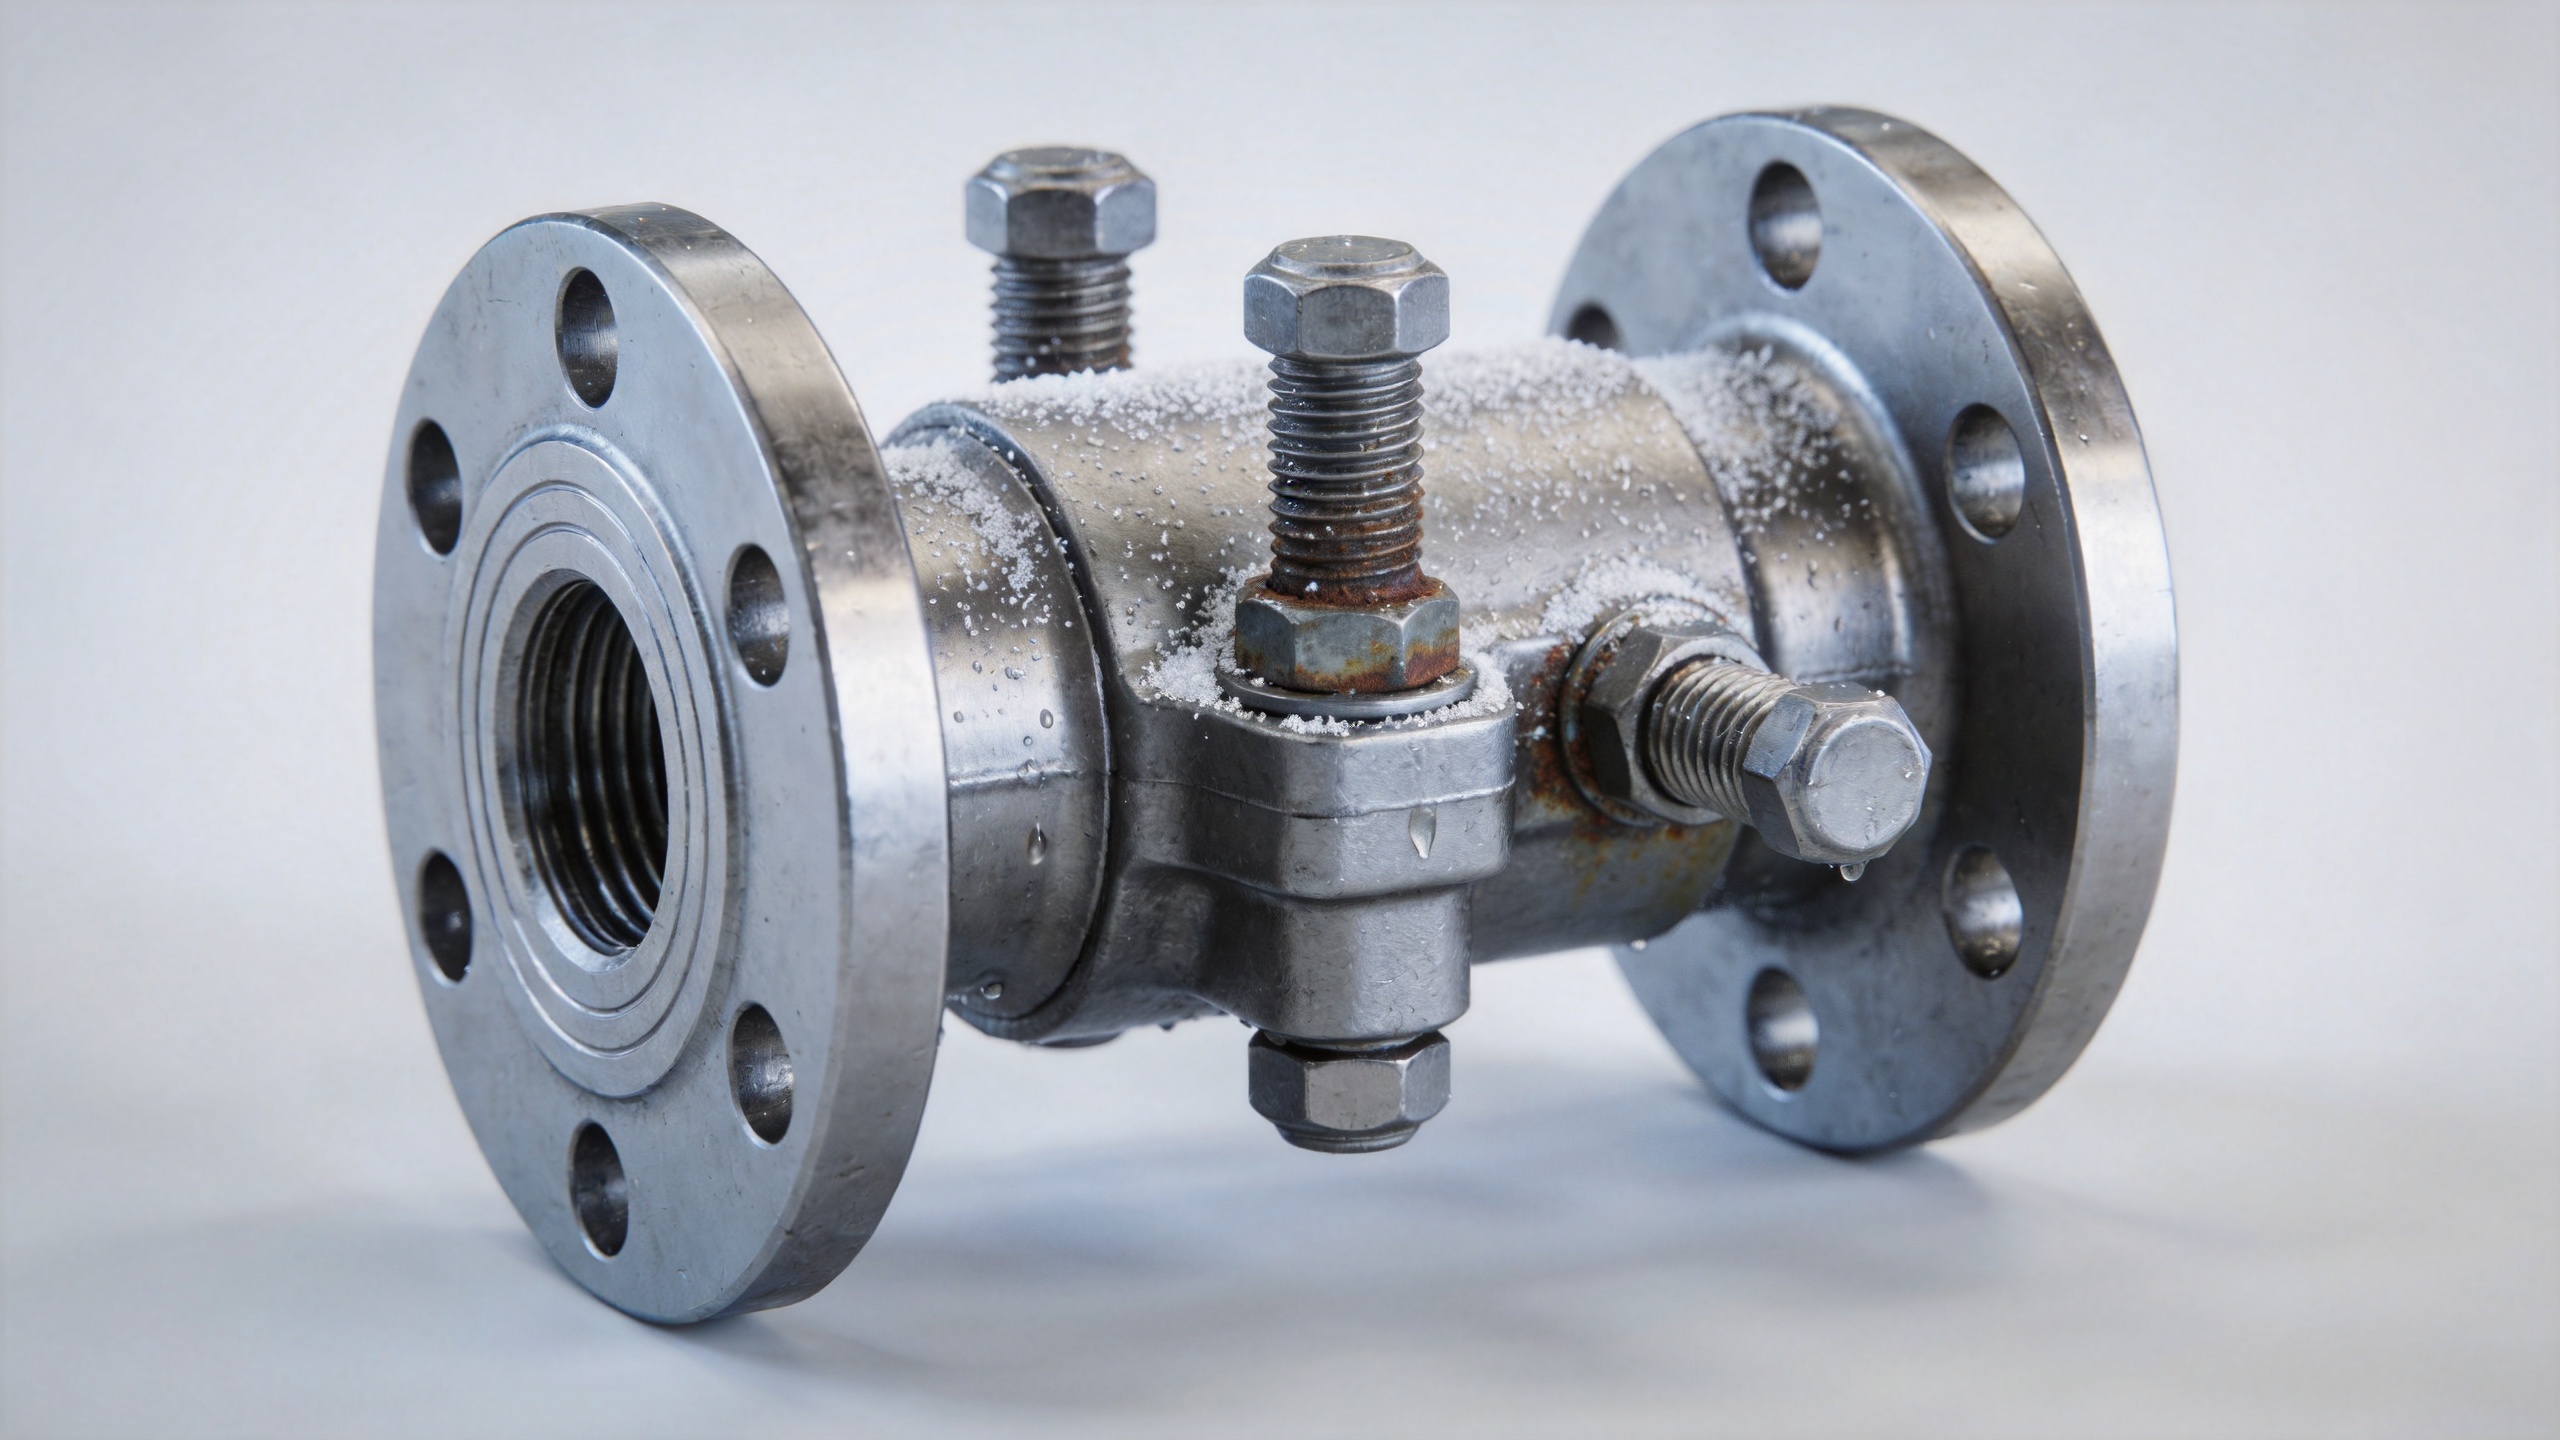
Aнержавеющий крепёж не подходит автоматически для каждой морской атмосферы. Состав сплава, состояние поверхности, температура, осаждение хлоридов, геометрия щелей, уровень напряжения и доступность для очистки — всё это влияет на результат. Во многих областях применения с содержанием хлоридов инженеры выбирают материал марки 316 или ASTM A193 B8M вместо материала марки 304, поскольку молибден повышает стойкость к питтинговой и щелевой коррозии. Это лишь отправная точка для оценки, а не универсальное одобрение.
Для более высоких температур, зон интенсивного брызгового воздействия, постоянных щелей, агрессивных химических сред или критически важных конструкционных задач инженер проекта может потребовать иной семейство сплавов, специально указанную систему покрытий или задокументированную оценку коррозионной стойкости. Также важно класс прочности. Выбор более коррозионностойкой марки без проверки предела прочности при растяжении, совместимости гаек, длины ввинчивания резьбы и метода затяжки может заменить одну проблему другой.
Практический инженерный процесс выбора
- Классифицируйте условия эксплуатации. Записать расстояние от берега, воздействие солёного тумана или промывки, частоту смены влажного и сухого состояния, рабочую температуру, загрязняющие вещества, а также возможность стока и очистки соединения.
- Определить функцию соединения. Установить предварительную нагрузку, срезовую нагрузку, усталостные характеристики, вибрационные воздействия, последствия для безопасности и требуемый срок службы конструкции. Для слабо нагруженной крышки и критического фланцевого соединения не следует применять один и тот же упрощённый метод принятия решений.
- Полностью задать параметры соединения. Выбрать болт, гайку, шайбу, покрытие или отделку, смазочный материал и стратегию сочетания материалов как единую систему. Включить стандарт резьбы, класс прочности и требования к документации.
- Контролировать наличие щелей и организацию стока. По возможности избегать геометрии, способствующей удержанию солевого раствора. Конструировать соединения так, чтобы они могли высыхать, подвергаться промывке и визуальному осмотру, а не образовывать недоступные для обслуживания ловушки.
- Проверить план поставки и монтажа. Перед выпуском подтвердить идентичность материала, прослеживаемость партии, состояние поверхности, упаковку, процедуру приложения крутящего момента или растягивающего усилия, а также наличие любых требуемых проектом протоколов испытаний.
Для нестандартный крепеж , предоставьте данные о применении на раннем этапе: чертёж, сопрягаемые материалы, требуемое предварительное натяжение, описание условий эксплуатации, применимый стандарт и ожидания по контролю. Тогда в технической спецификации можно будет совместно рассмотреть коррозионную стойкость и механическую нагрузку, а не рассматривать их как отдельные позиции заказа.
Подберите систему крепежа в соответствии с условиями эксплуатации
Для сборки в прибрежной зоне начните анализ крепёжных изделий с соединения, а не с ярлыка в каталоге. Резьбовое крепёжное изделие требует совместимой гайки и шайбы, реалистичного зацепления резьбы, а также покрытия или сплава, подходящего для цикла с осаждённой солью. Механическое крепёжное изделие также должно обладать достаточной прочностью для расчётной нагрузки после учёта выбранного материала и метода затяжки.
Если оценивается нержавеющий крепёж, уточните, находится ли место установки в защищённой зоне, регулярно смывается дождём, подвергается прямому воздействию брызг или расположено рядом с другим металлом. Нержавеющий крепёж может быть подходящим в одной зоне и требовать иной спецификации в другой. Это различие особенно важно для нестандартного крепежа, поскольку чертёж может определять габариты, но не задавать фактическую коррозионную нагрузку.
В документации на закупку должны быть указаны все элементы крепёжного соединения, а не только болт. Перечисление резьбового крепежа, гайки, шайбы, смазки, класса прочности и требуемых документов упрощает выявление замены. Кроме того, это даёт командам по качеству более чёткое основание для входного контроля при поставке механического крепежа для эксплуатации в хлоридсодержащей среде.
Во время проверки проекта инженеры также должны проанализировать последовательность монтажа. Если нержавеющий крепёж будет затягиваться на углеродистой стали, алюминии или покрытом конструкционном элементе, необходимо провести анализ конфигурации контакта. Специальный крепёж может решить задачу нестандартной геометрии, но только в том случае, если требования к материалу и изготовлению обоснованы измеренными условиями окружающей среды и путём передачи нагрузки.
Что проверить перед установкой
- Марка материала и любая требуемая документация по испытаниям материала соответствуют спецификации закупки.
- Болт, гайка, шайба и смазка совместимы с предполагаемой процедурой создания предварительного натяжения.
- Резьба чистая, без повреждений и загрязнений посторонними металлами.
- Контакт между разнородными металлами проанализирован с учётом ожидаемого времени воздействия влаги и соотношения площадей контакта.
- Геометрия соединения обеспечивает сток жидкости и предусматривает реалистичный путь для осмотра или промывки.
- Защитная упаковка ограничивает воздействие соли и влаги во время транспортировки и хранения на строительной площадке.
Техническое обслуживание является частью стратегии борьбы с коррозией
Даже тщательно подобранный крепёж требует практического плана проверки. Инженеры обычно сосредотачивают осмотр на защищённых соединениях, горизонтальных выступах, зонах контакта разнородных металлов, а также местах, подвергающихся промывке или воздействию воздушного распыления. Следует обращать внимание на пятна вокруг шайб, набухшие отложения на резьбе, повреждение покрытия, заклинившие гайки или изменение реакции крутящего момента. Выявленные признаки должны стать основанием для пересмотра условий эксплуатации соединения и его технических требований, а не просто для замены «один к одному».
Не существует единой марки, покрытия или интервала технического обслуживания, подходящего для всех сред с высоким содержанием соли. Обоснованный подход заключается в подборе системы крепежа с учётом степени агрессивности воздействия и нагрузки на соединение, а затем её верификации посредством контроля материалов, соблюдения дисциплины монтажа и запланированных проверок. Такой процесс помогает инженерам снизить риск преждевременной коррозии, сохраняя при этом чёткую видимость механических требований.

