 EN

Чому кріпильні елементи виходять із ладу в солоному повітрі та що радять інженери
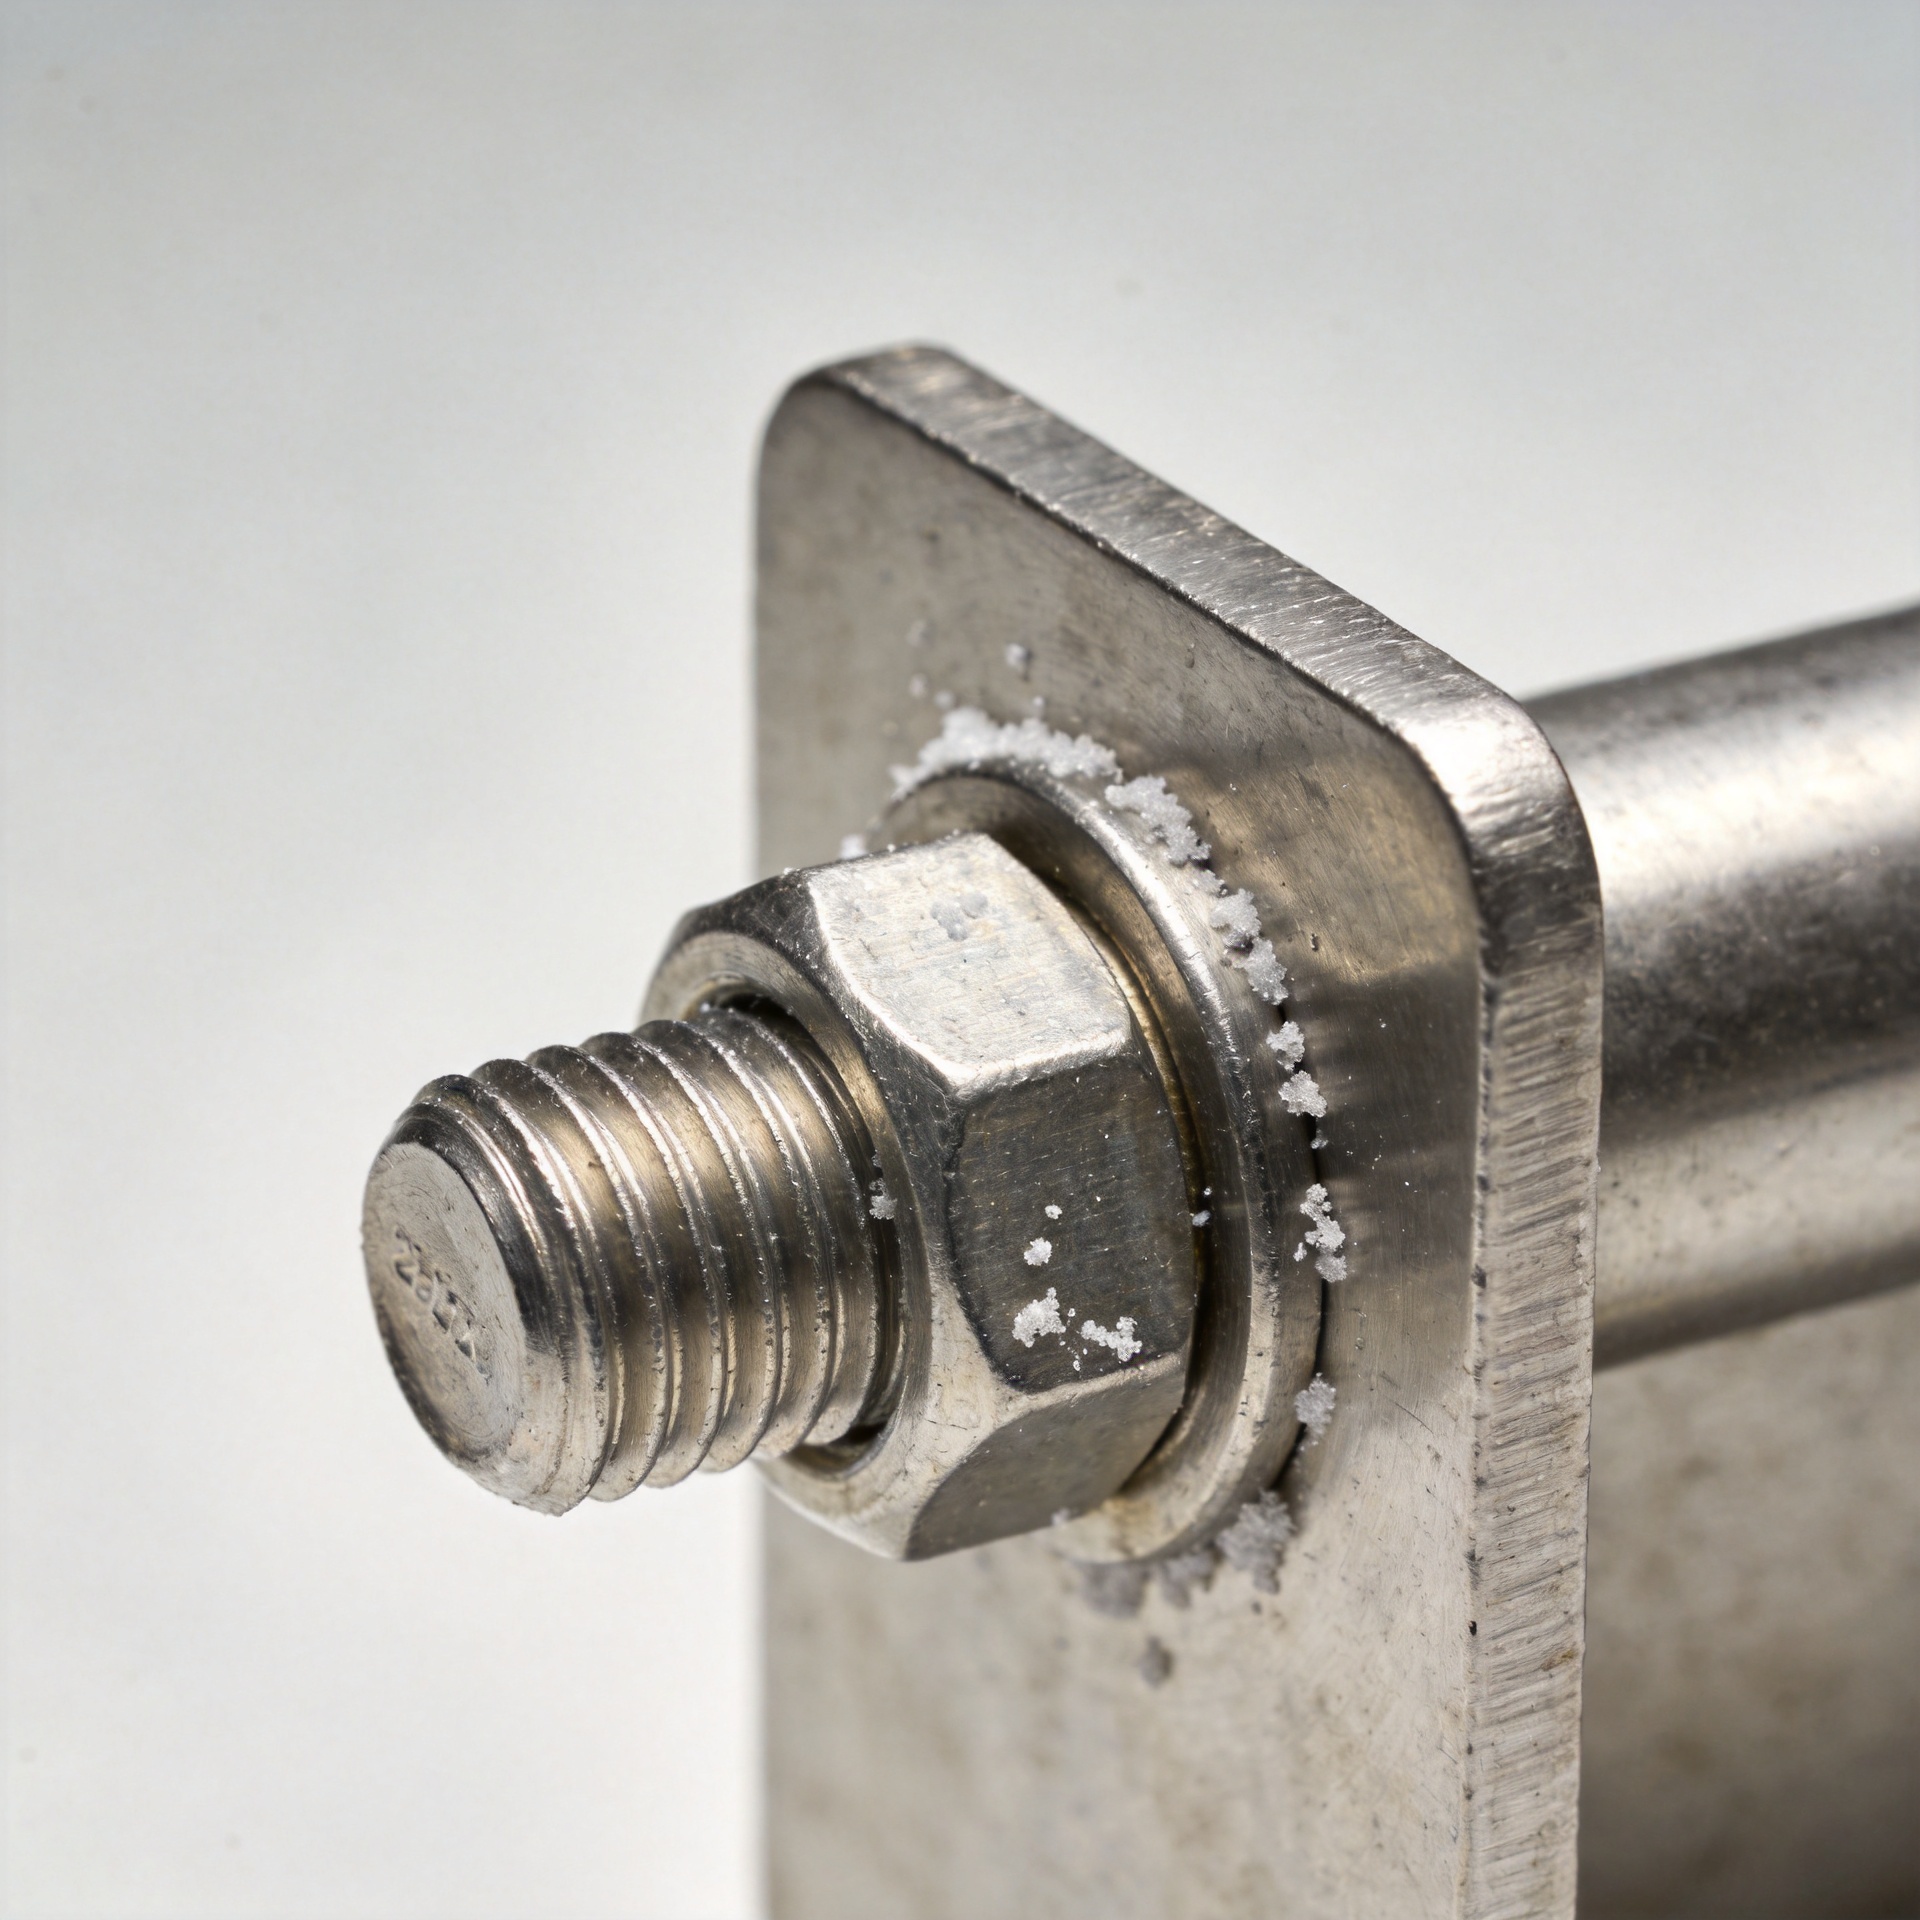
Повітря, насичене соллю, створює вимогливі умови експлуатації, тому що закріплювач не потрібно занурювати в морську воду, щоб виникла корозія. Хлориди, перенесені вітром, осідають на різьбі, під шайбами та в зонах контакту головки з поверхнею. Коли вологість зростає, ці відкладення можуть перетворитися на електроліт. Результатом часто є локальна корозія, яка починається там, де з’єднання затримує вологу, а не там, де інспектор перевіряє вперше.
З точки зору інженера з вибору кріпильних елементів, корисне запитання — це не просто «Який метал стійкий до ржавчини?». Важливо, чи підходять матеріал, геометрія, покриття, попереднє навантаження, матеріали супутніх деталей та план технічного обслуговування для реального рівня хлоридного впливу. Різьбовий кріпильний елемент, що добре працює в сухому приміщенні, може бути непридатним біля узбережжя, на морській палубі або в обладнанні, яке піддається впливу солоного туману.
Чому повітря, насичене соллю, шкідливе для кріпильних елементів
Аерозоль солі залишає хлоридний осад навіть тоді, коли поверхня здається сухою. Повторні цикли зволоження й висихання особливо шкідливі: волога розчиняє осади, кисень сприяє електрохімічним реакціям, а висихання може концентрувати солі в мікропорожнинах. Вуглецева сталь може піддаватися загальному корозійному руйнуванню, тоді як нержавіючі сплави можуть страждати від більш локалізованої точкової або щілинної корозії, якщо хлориди порушують пасивну поверхневу плівку.
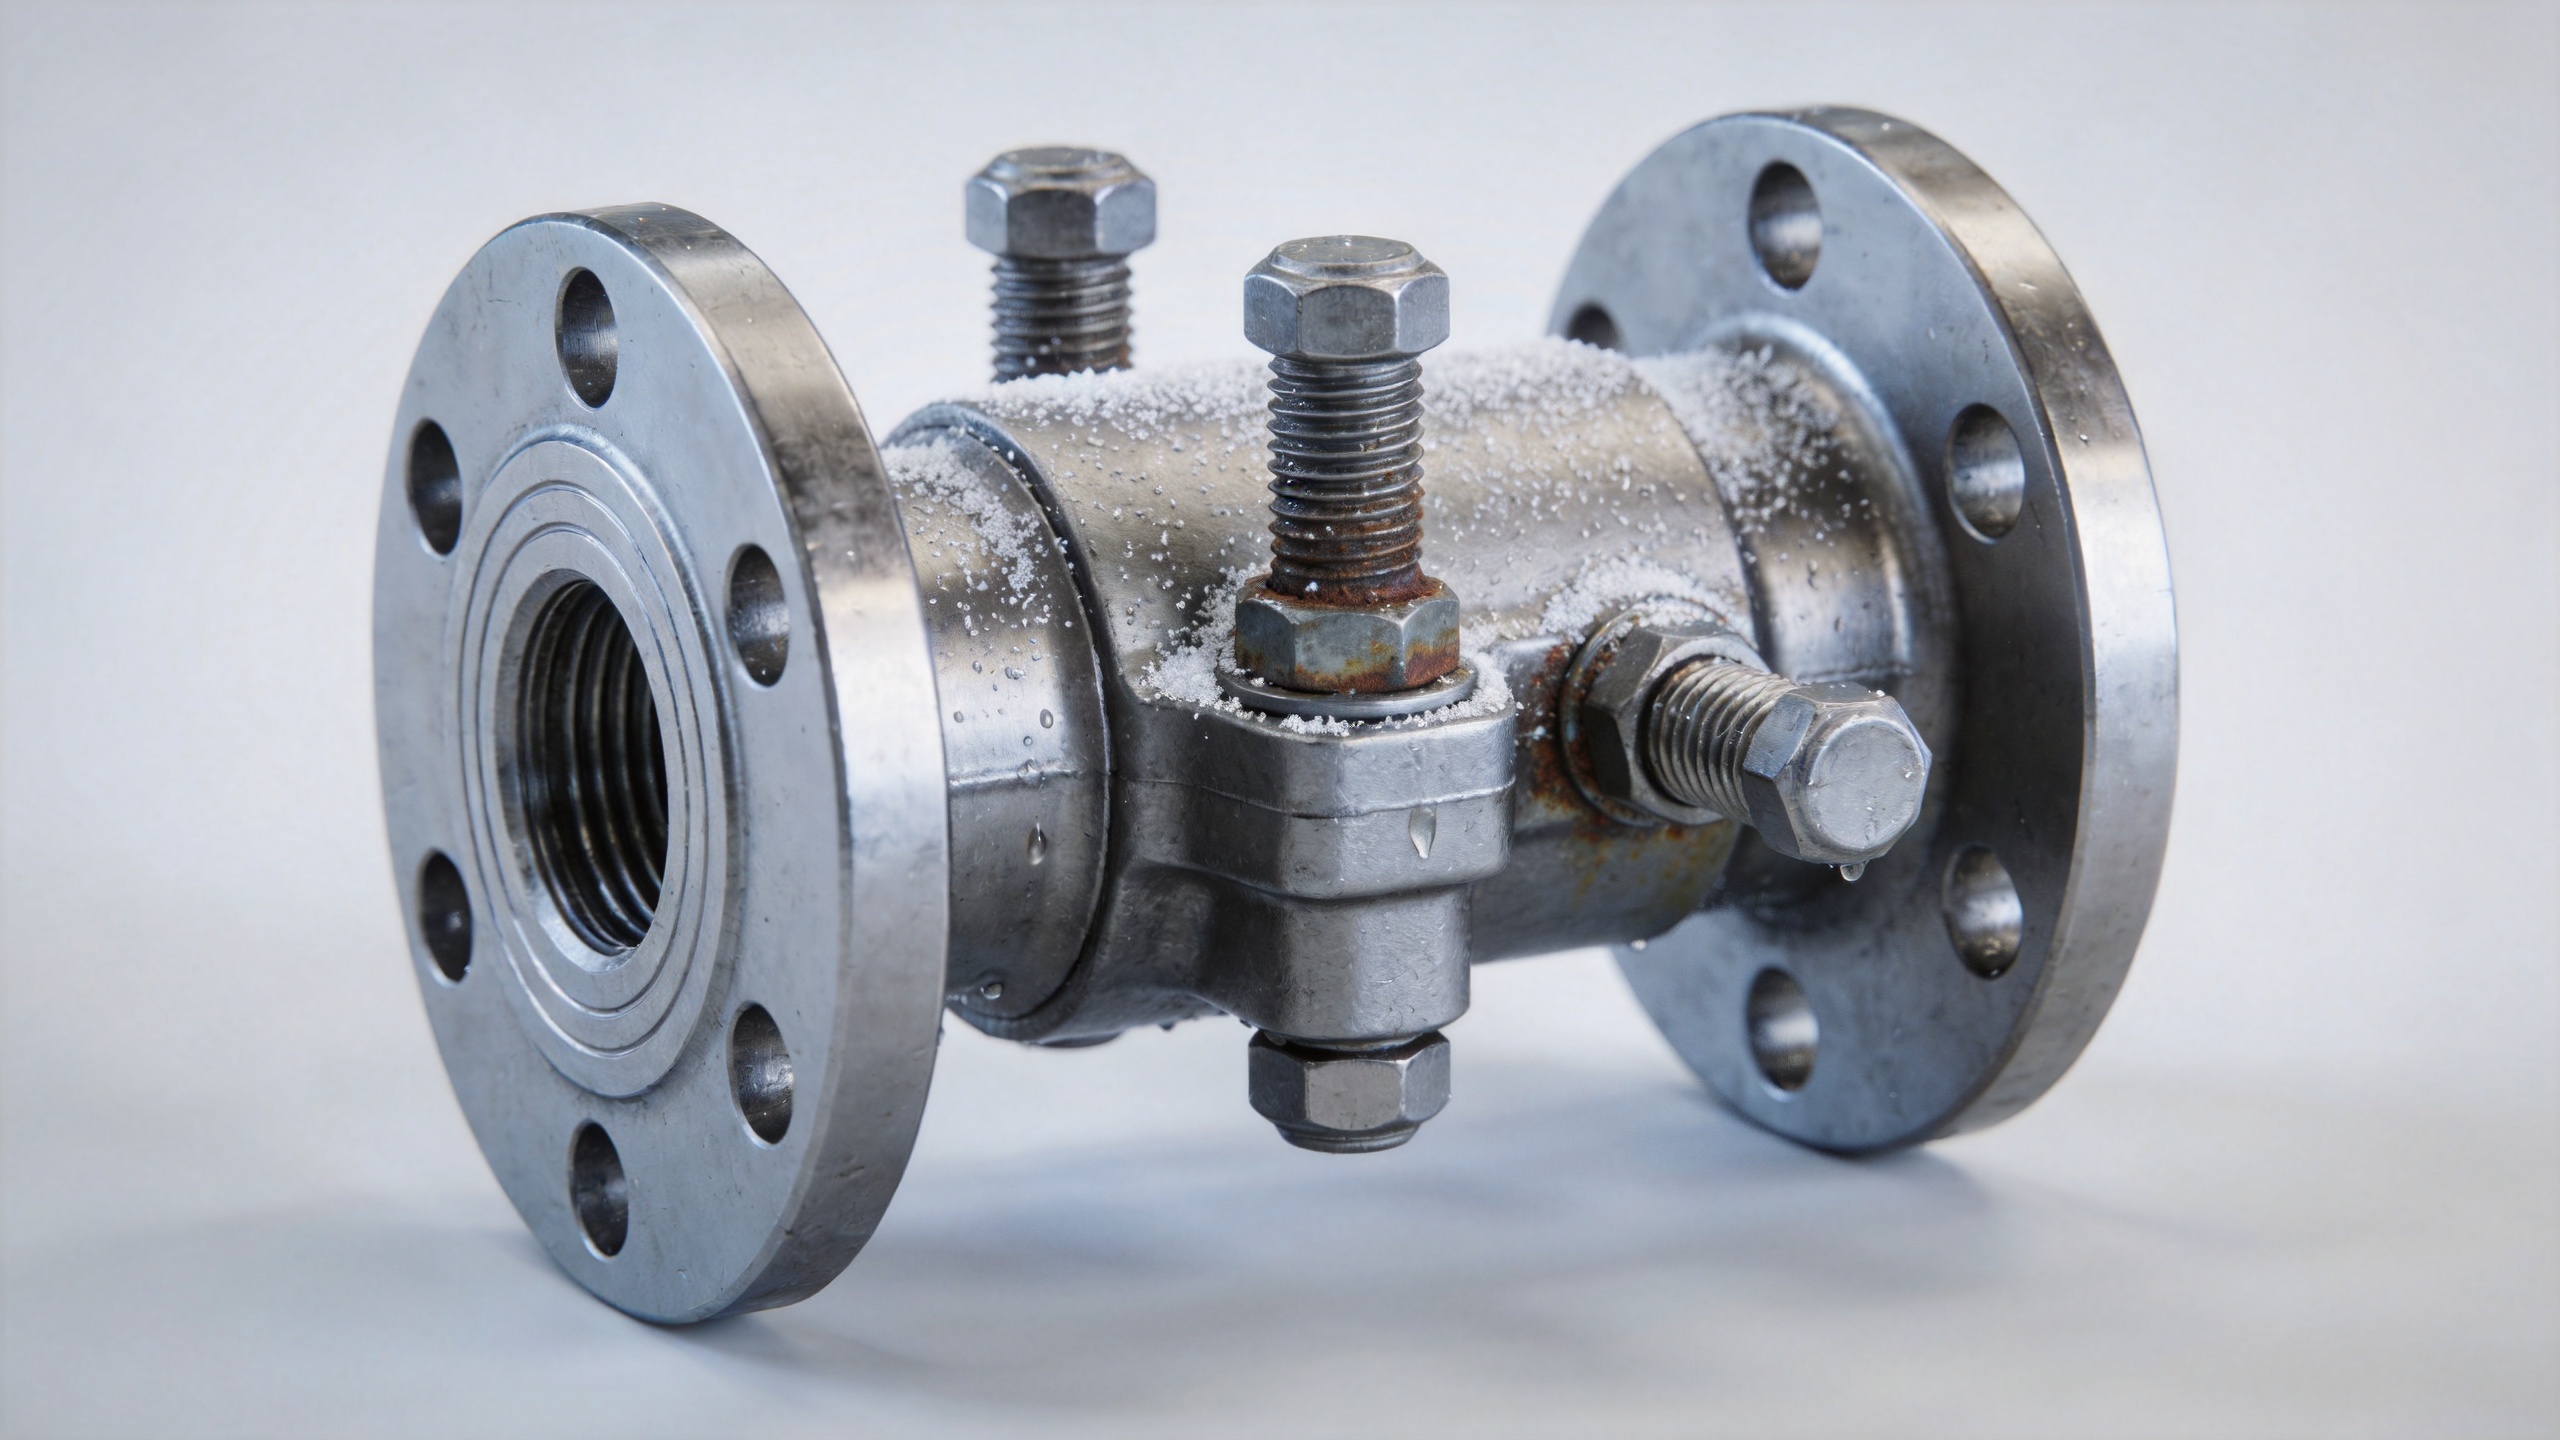
Найбільш уразливі ділянки зазвичай приховані: різьблені з’єднання різьбовий кріпильний елемент , нижня частина головки болта, зона контакту шайби та шви, де вода не може відтікати. У цих місцях доступ кисню обмежений, і концентрований розчин може затримуватися довше, ніж на відкритій частині стержня. Саме тому чистий вигляд головки не свідчить про справне стан з’єднання.
Багато команд спочатку зосереджуються на ціні покупки. У прибережному сервісі прихована вартість часто пов’язана з доступом, часом простою, витратами на заміну робочої сили та втратою затискного навантаження після початку корозії. Оцінка загальної вартості життєвого циклу, як правило, є більш корисною, ніж порівняння лише ціни одиниці.
Чотири механізми відмови, на які звертають увагу інженери
1. Втрата поперечного перерізу та затискного навантаження
Корозія споживає матеріал і може зменшувати ефективний переріз механічне кріплення . Більш тонко: продукти корозії в зонах контактів опори можуть ослаблювати попереднє навантаження або спотворювати шлях передачі навантаження. З’єднання, яке було правильно затягнуто під час монтажу, може ослабнути через зміну умов контакту.
2. Піттінг та корозія в щілинах
Йони хлориду можуть порушувати пасивний шар із нержавіючої сталі. У захищених щілинах умови доступу кисню та концентрація солі відрізняються від тих, що на відкритій поверхні, тому пошкодження може локально заглиблюватися. Різьба — це не просто деталь з’єднання; вона створює кілька регіонів, подібних до щілин, які вимагають уваги під час вибору матеріалу та планування огляду.
3. Гальванічне прискорення
Кріпильний елемент, з’єднаний із різним за складом металом, може стати частиною гальванічної пари, якщо залишки солоної води утворюють місток між поверхнями. Ризик залежить від пари матеріалів, їхнього співвідношення за площею, електричної провідності та тривалості зволоження з’єднання. Можна розглянути використання ізолюючих шайб, сумісних матеріалів або відповідних бар’єрів, але кожен із цих варіантів слід оцінити щодо впливу температури, навантаження та особливостей монтажу.
4. Пошкодження під час монтажу та затримка забруднень
Сліди інструментів, вбудовані частинки вуглецевої сталі, пошкоджені покриття та незакриті щілини можуть стати початковими точками корозії. Сам кріпильний елемент може бути справним, проте змонтоване з’єднання все одно може руйнуватися, оскільки прилягаючі поверхні утримують сіль і воду. Саме тому стійкість до корозії — це характеристика всієї системи, а не окремо взятого компонента.
Чому термін «нержавіючий» не є повною специфікацією
А нержавіючий кріпильний елемент не є автоматично придатним для будь-якої морської атмосфери. Склад сплаву, стан поверхні, температура, осадження хлоридів, геометрія щілин, рівень напруження та доступність для очищення — усі ці чинники впливають на результат. У багатьох застосуваннях із наявністю хлоридів інженери обирають матеріал типу 316 або ASTM A193 B8M замість матеріалу типу 304, оскільки молібден підвищує стійкість до точкової та щілинної корозії. Це лише початкова точка оцінки, а не загальне схвалення.
Для вищих температур, важких зон бризок, тривалих щілин, агресивних хімічних речовин або критичних конструкційних завдань інженер проекту може потребувати іншої родини сплавів, спеціально визначеної системи покриття або задокументованої оцінки корозійності. Також має значення клас міцності. Вибір більш корозійностійкого класу без перевірки граничного навантаження, сумісності гайок, довжини зачеплення різьби та методу затягування може замінити одну проблему іншою.
Практичний інженерний процес вибору
- Класифікуйте умови експозиції. Записати відстань від узбережжя, вплив морської бризи або промивання, частоту зміни вологого й сухого стану, робочу температуру, забруднювачі та те, чи можна стик очистити й забезпечити його сток.
- Визначити функцію стику. Визначити попереднє навантаження, зсувне навантаження, втомне навантаження, вібрацію, наслідки для безпеки та необхідний термін служби конструкції. Для легкого кришки й критичного фланцевого з’єднання не слід застосовувати однаковий спрощений метод прийняття рішень.
- Повністю описати стик. Обрати болт, гайку, шайбу, покриття або оздоблення, мастило та стратегію щодо матеріалу з’єднувальної поверхні як єдину систему. Включити стандарт різьби, клас міцності та вимоги до документації.
- Контролювати щілини й сток. По можливості уникати геометрії, що затримує розчин солі. Проектувати стики так, щоб вони могли висихати, промиватися й оглядатися, а не утворювати недоступні для обслуговування замкнені порожнини.
- Перевірити план поставки й монтажу. Підтвердити ідентичність матеріалу, відстежуваність партії, стан поверхні, упаковку, процедуру затягування (за моментом або за зусиллям) та будь-які вимоги проекту щодо протоколів випробувань перед відпусканням.
Для закладна деталь на замовлення , надавайте дані щодо застосування на ранніх етапах: креслення, матеріали з’єднання, бажаний попередній натяг, опис умов експлуатації, чинні стандарти та вимоги до інспекції. У технічному завданні тоді можна одночасно врахувати корозійну стійкість і механічне навантаження, а не розглядати їх як окремі позиції замовлення.
Підбирайте систему кріплення з урахуванням умов експлуатації
Для з’єднання в прибережній зоні починайте аналіз кріпильних виробів із розгляду з’єднання, а не з міток у каталозі. Різьбовий кріпильний виріб потребує сумісної гайки й шайби, реалістичного зачеплення різьби та покриття чи сплаву, придатних для циклу з осадження солі. Механічний кріпильний виріб також повинен мати достатню міцність для заданого навантаження після врахування обраного матеріалу й методу затягування.
У разі оцінки нержавіючого кріплення потрібно з’ясувати, чи розташоване воно в захищеному місці, регулярно промивається дощем, піддається безпосередньому бризканню чи розташоване поруч із іншим металом. Нержавіюче кріплення може бути підходящим у одній зоні й вимагати іншої специфікації в іншій. Це розмежування особливо важливе для спеціального кріплення, оскільки креслення може визначати розміри, але не визначає фактичного ступеня корозійного навантаження.
Документація закупівель повинна ідентифікувати кожне кріплення в з’єднанні, а не лише болт. Перелік різьбового кріплення, гайки, шайби, мастила, класу та необхідних документів полегшує виявлення заміни. Це також надає командам з контролю якості чіткішу основу для приймальних перевірок, коли механічне кріплення поставляється для експлуатації в умовах хлоридного середовища.
Під час перевірки проекту інженери також повинні аналізувати послідовність монтажу. Якщо нержавіючий кріпильний елемент буде затягуватися до вуглецевої сталі, алюмінію або покритого конструктивного елемента, необхідно перевірити конфігурацію контакту. Спеціальний кріпильний елемент може вирішити проблему незвичайної геометрії, але лише тоді, коли вимоги до матеріалу й виготовлення пов’язані з виміряними умовами середовища та шляхом передачі навантаження.
Що перевірити перед встановленням
- Марка матеріалу та будь-яка необхідна документація щодо випробувань матеріалу відповідають специфікації закупівлі.
- Болт, гайка, шайба та мастило сумісні з передбаченою процедурою створення попереднього натягу.
- Різьба чиста, недеформована та вільна від забруднення сторонніми металами.
- Контакт між різними за складом металами було проаналізовано з урахуванням очікуваного часу впливу вологи та співвідношення площ дотику.
- Геометрія з’єднання забезпечує стікання рідини та реалістичний доступ для огляду або промивання.
- Захисна упаковка обмежує вплив солі та вологи під час транспортування та зберігання на майданчику.
Технічне обслуговування є частиною стратегії протидії корозії
Навіть добре підібраний кріпильний елемент потребує практичного плану огляду. Інженери зазвичай зосереджують перевірки на прихованих з’єднаннях, горизонтальних виступах, зонах контакту різних металів та місцях, що підлягають промиванню або впливу повітряного розпилення. Звертайте увагу на забарвлення навколо шайб, набухлі відкладення біля різьби, пошкодження покриття, заїдання гайок або зміну реакції на момент затягування. Виявлені проблеми мають спонукати до перегляду умов у зоні з’єднання та технічних вимог — а не лише до заміни «один-на-один».
Не існує єдиного класу міцності, покриття чи інтервалу технічного обслуговування, який підійшов би для всіх середовищ із високим вмістом солі. Розумним підходом є підбір системи кріплення з урахуванням ступеня експозиції та навантаження на з’єднання, а потім верифікація цього вибору через контроль матеріалів, дотримання правил монтажу та планові огляди. Цей процес допомагає інженерам зменшити передчасну корозію, одночасно зберігаючи механічні вимоги на видному місці.

