 EN

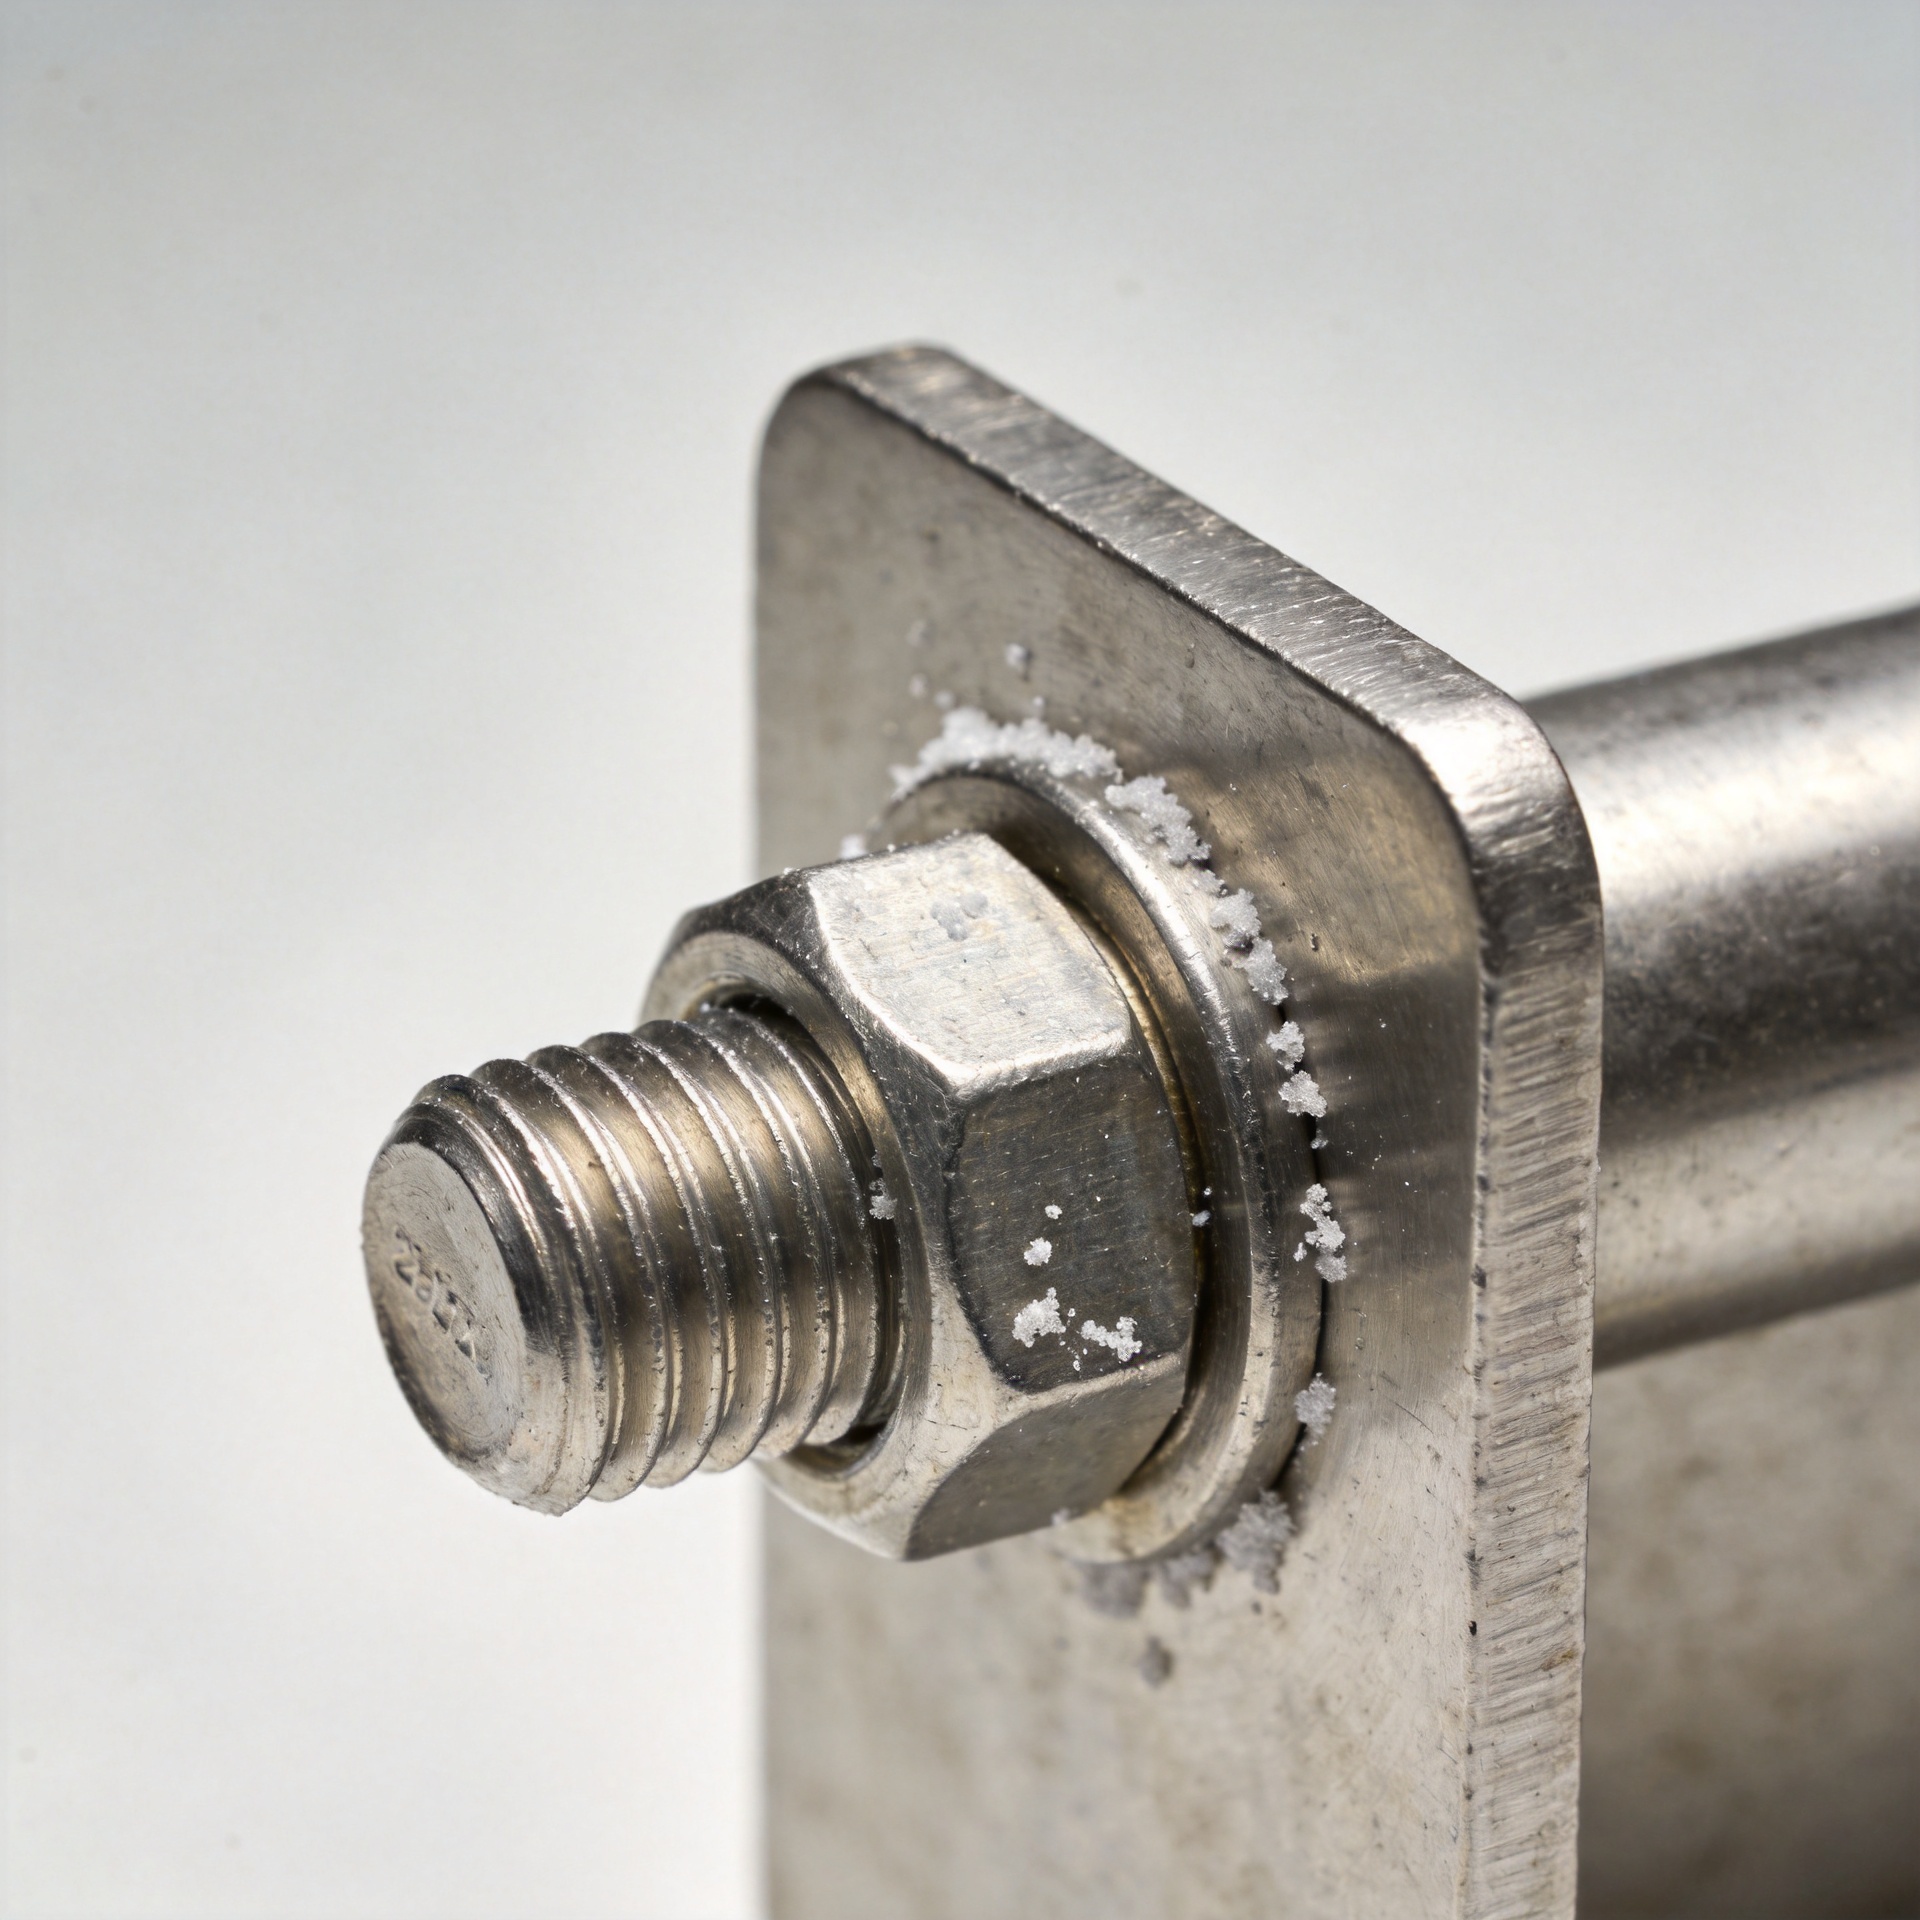
Mengapa Baut Gagal di Udara Berbahan Garam dan Rekomendasi dari Insinyur
Udara yang mengandung garam menciptakan kondisi layanan yang menuntut karena suatu pengikat tidak perlu terendam dalam air laut untuk mengalami korosi. Klorida yang terbawa angin mengendap pada ulir, di bawah ring, dan di zona kontak antara kepala pengencang dengan permukaan. Ketika kelembapan meningkat, endapan tersebut dapat berubah menjadi elektrolit. Akibatnya sering berupa serangan terlokalisasi yang dimulai di tempat sambungan menjebak kelembapan, bukan di tempat inspektur pertama kali memeriksa.
Dari sudut pandang insinyur pemilih pengencang, pertanyaan yang berguna bukan sekadar 'Logam mana yang tahan karat?' melainkan apakah bahan, geometri, lapisan, pritegang, bahan pasangan, dan rencana perawatan sesuai dengan paparan klorida aktual. Pengencang berulir yang berperforma baik di dalam kabinet dalam ruangan kering mungkin tidak cocok ditempatkan di dekat pantai, di geladak kapal, atau pada peralatan yang terpapar semprotan garam.
Mengapa Udara yang Mengandung Garam Berat bagi Pengencang
Aerosol garam meninggalkan residu yang mengandung klorida bahkan ketika permukaan tampak kering. Siklus basah-kering berulang sangat bermasalah: kelembapan melarutkan endapan, oksigen mendukung reaksi elektrokimia, dan pengeringan dapat memekatkan garam di celah-celah kecil. Baja karbon dapat mengalami perkaratan umum, sedangkan paduan baja tahan karat mungkin mengalami korosi lokal berupa pit atau korosi celah jika klorida mengganggu lapisan pasif di permukaan.
Posisi paling rentan biasanya tersembunyi: ulir yang terkait dari sebuah pengencang berulir , bagian bawah kepala baut, area kontak washer, dan sambungan tempat air tidak dapat mengalir keluar. Lokasi-lokasi ini memiliki akses oksigen terbatas dan dapat menahan larutan pekat lebih lama dibandingkan batang baut yang terbuka. Itulah sebabnya kepala baut yang tampak bersih tidak menjamin sambungan dalam kondisi sehat.
Banyak tim awalnya berfokus pada harga pembelian. Dalam layanan di wilayah pesisir, biaya tersembunyi sering kali mencakup akses, waktu penghentian operasi, tenaga kerja pengganti, dan kehilangan beban klem setelah korosi dimulai. Menilai total biaya siklus hidup umumnya lebih bermanfaat daripada hanya membandingkan harga per unit.
Empat Mekanisme Kegagalan yang Dicari Insinyur
1. Kehilangan penampang melintang dan beban klem
Korosi mengonsumsi material dan dapat mengurangi penampang efektif suatu pengencang mekanis . Secara lebih halus, produk korosi di zona kontak bantalan dapat melemahkan priload atau mendistorsi jalur beban. Sambungan yang dikencangkan secara benar saat pemasangan dapat menjadi longgar seiring perubahan kondisi kontak.
2. Serangan pit dan celah
Ion klorida dapat menantang lapisan pasif baja tahan karat. Di celah-celah terlindung, kondisi oksigen dan konsentrasi garam berbeda dari permukaan yang terbuka, sehingga kerusakan dapat semakin dalam secara lokal. Ulir bukan sekadar detail sambungan; ulir menciptakan banyak wilayah mirip celah yang perlu diperhatikan dalam pemilihan material dan perencanaan inspeksi.
3. Akselerasi galvanik
Pengencang yang terhubung ke logam berbeda dapat membentuk pasangan galvanik ketika residu air laut menghubungkan permukaan tersebut. Risiko ini bergantung pada pasangan material, perbandingan luas permukaan, kontinuitas listrik, serta durasi kelembapan pada sambungan. Pemakaian washer isolasi, pemilihan material yang kompatibel, atau penghalang yang sesuai dapat dipertimbangkan—namun masing-masing harus dievaluasi berdasarkan pengaruh suhu, beban, dan pemasangan.
4. Kerusakan akibat pemasangan dan kontaminasi terperangkap
Tanda alat, partikel baja karbon yang tertanam, lapisan pelindung yang rusak, serta celah tak tersumbat dapat menjadi titik awal korosi. Pengencang itu sendiri mungkin dalam kondisi baik, tetapi sambungan terpasang tetap bisa gagal karena permukaan yang bersentuhan menahan garam dan air. Oleh sebab itu, ketahanan korosi merupakan pertanyaan sistem, bukan klaim spesifik untuk satu komponen saja.
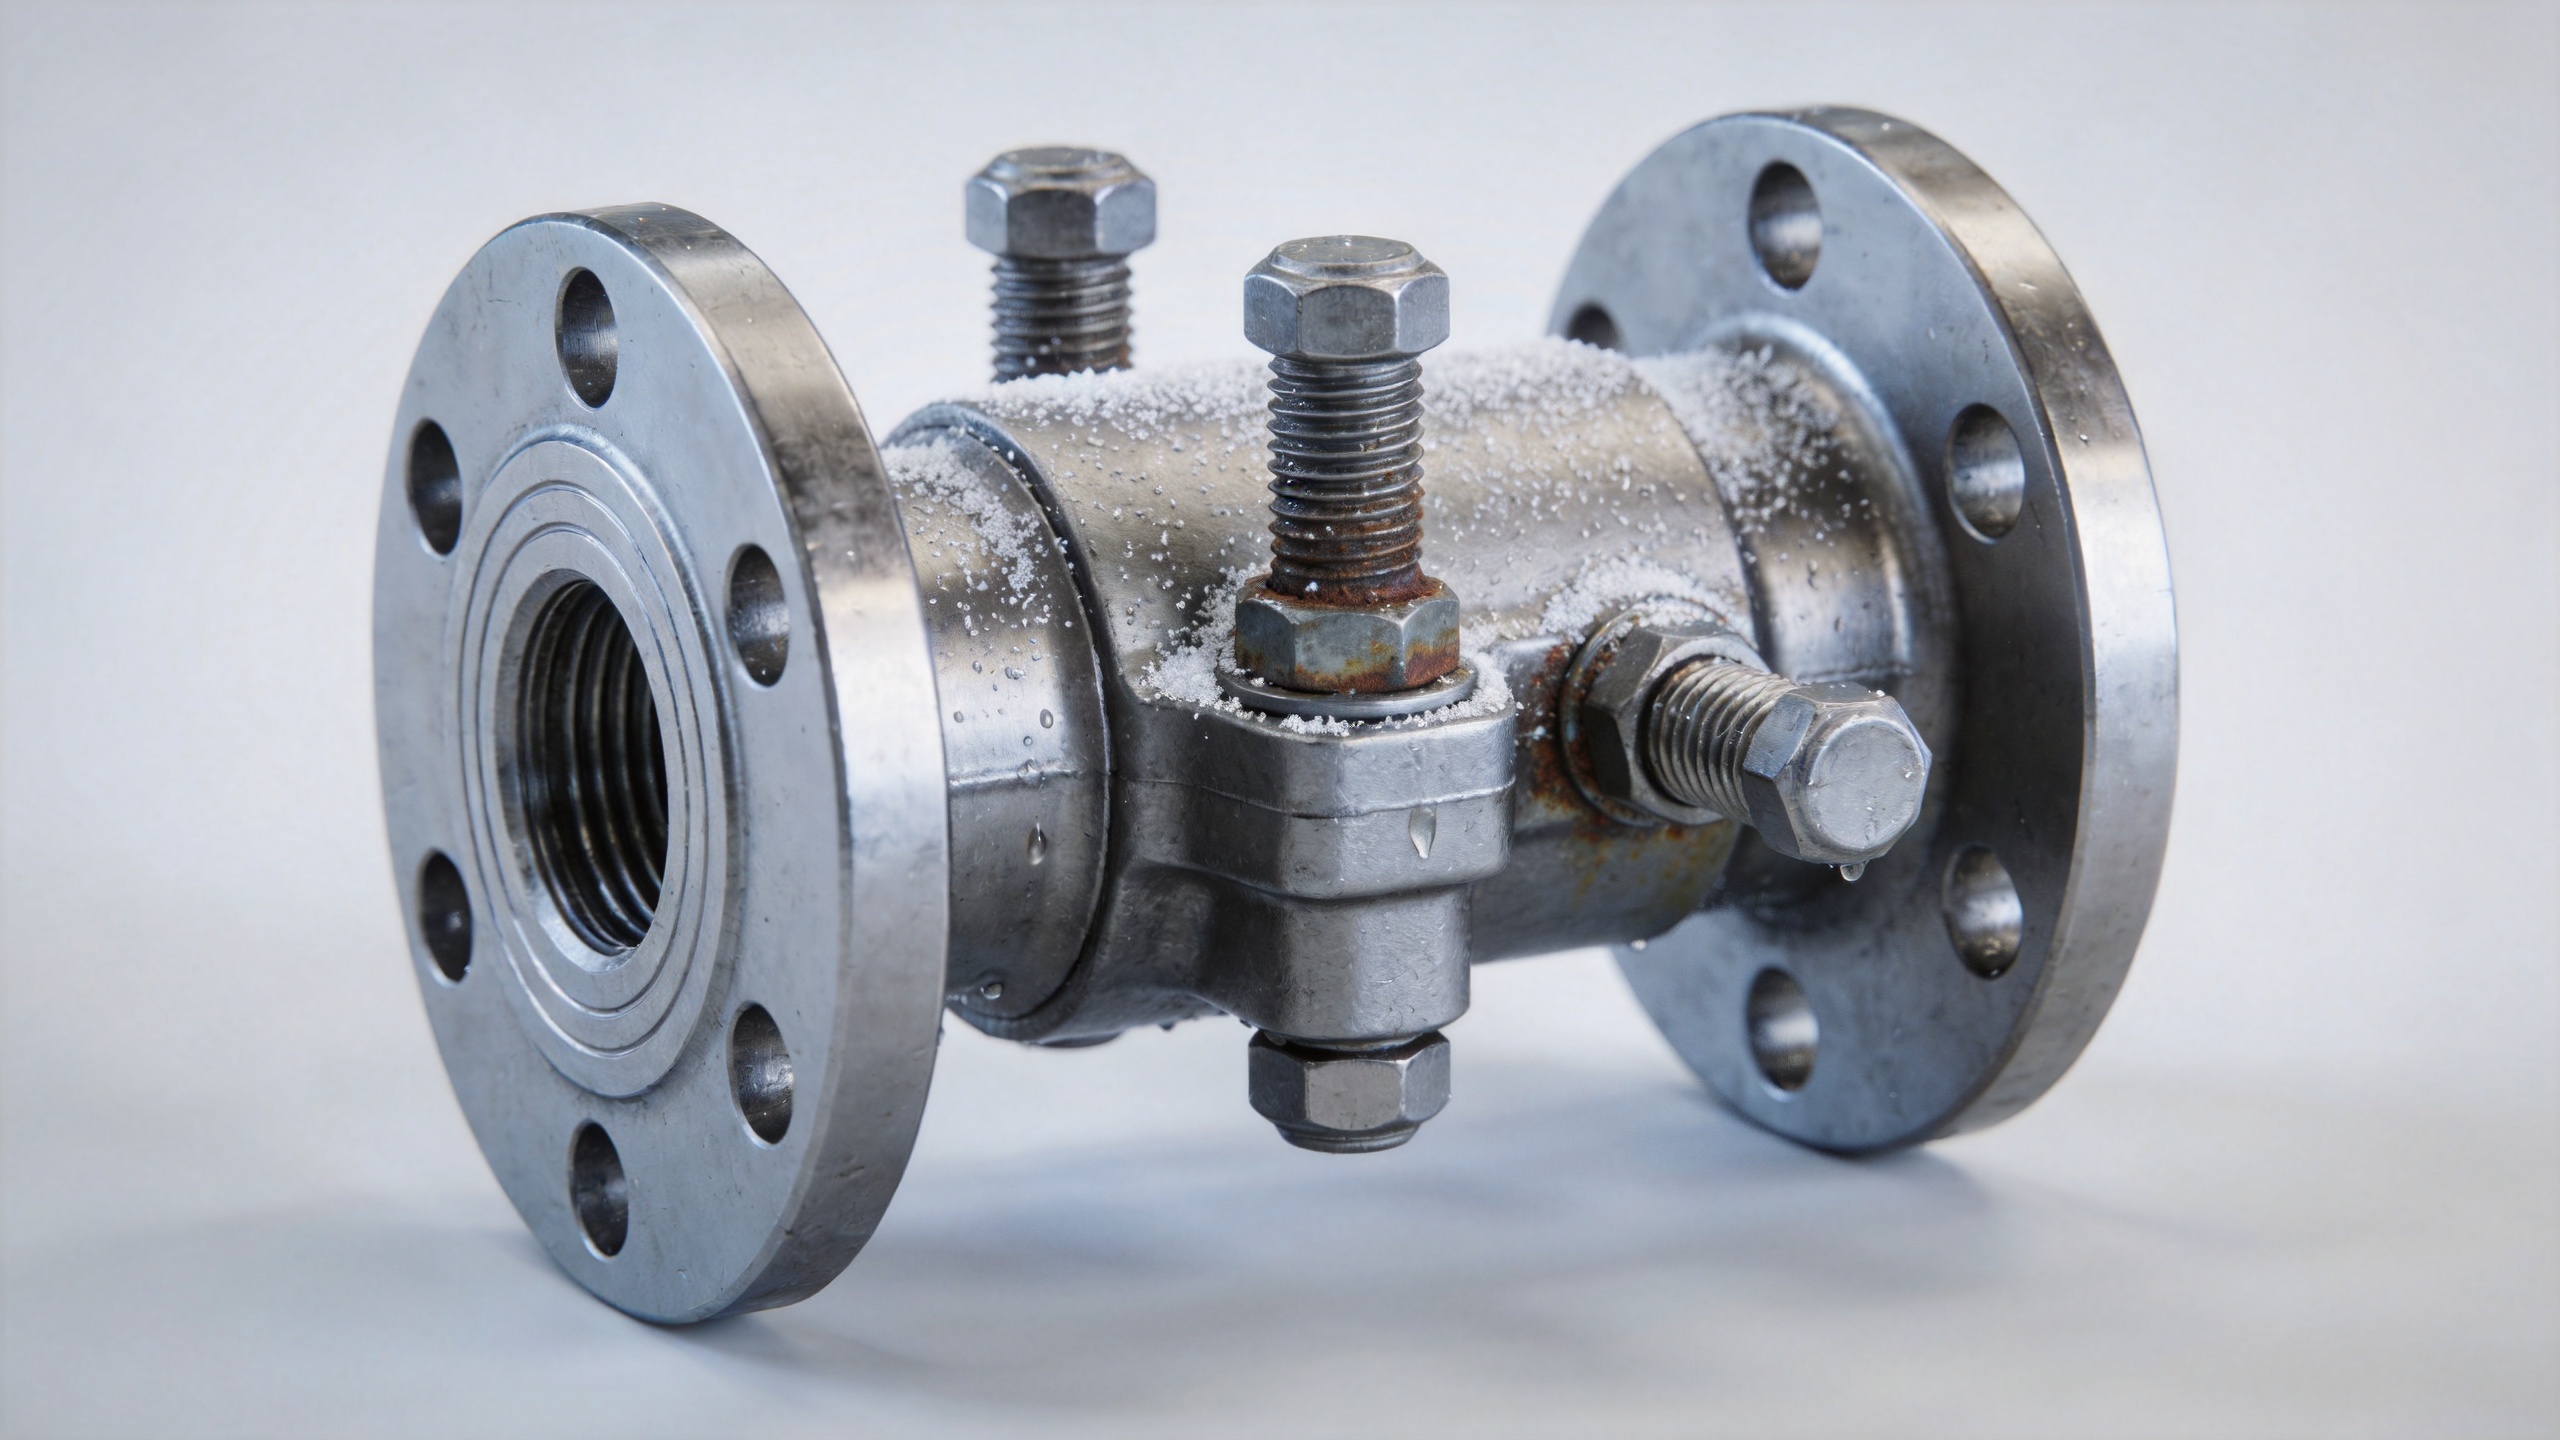
Mengapa Istilah “Tahan Karat” Bukan Spesifikasi Lengkap
Apengencang tahan karat tidak secara otomatis cocok untuk setiap atmosfer laut. Komposisi paduan, kondisi permukaan, suhu, deposisi klorida, geometri celah, tingkat tegangan, dan akses pembersihan semuanya memengaruhi hasil akhir. Dalam banyak aplikasi yang mengandung klorida, insinyur mempertimbangkan bahan tipe 316 atau ASTM A193 B8M alih-alih bahan tipe 304 karena molibdenum meningkatkan ketahanan terhadap korosi pit dan korosi celah. Itu merupakan titik awal evaluasi, bukan persetujuan menyeluruh.
Untuk suhu yang lebih tinggi, zona percikan yang parah, celah yang menetap, bahan kimia agresif, atau tugas struktural kritis, insinyur proyek mungkin memerlukan keluarga paduan berbeda, sistem pelapisan yang ditentukan, atau penilaian korosi yang terdokumentasi. Kelas kekuatan juga penting. Memilih tingkat bahan yang lebih tahan korosi tanpa memeriksa beban pembuktian, kesesuaian mur, keterlibatan ulir, dan metode pengencangan justru dapat mengganti satu masalah dengan masalah lain.
Proses Pemilihan Teknis yang Praktis
- Klasifikasikan paparan. Catat jarak dari tepi pantai, semprotan garam atau pencucian dengan air, frekuensi basah-kering, suhu operasi, kontaminan, serta apakah sambungan dapat dikeringkan dan dibersihkan.
- Tentukan fungsi sambungan. Identifikasi beban awal (preload), geser, kelelahan (fatigue), getaran, konsekuensi keselamatan, serta masa pakai desain yang diperlukan. Sambungan penutup ringan dan sambungan flens kritis tidak boleh menggunakan jalan pintas keputusan yang sama.
- Spesifikasikan sambungan secara lengkap. Pilih baut, mur, washer, lapisan atau finishing, pelumas, serta strategi bahan pasangan sebagai satu sistem terpadu. Sertakan standar ulir, kelas kekuatan, dan persyaratan dokumentasi.
- Kendalikan celah (crevices) dan drainase. Hindari bentuk geometris yang menahan larutan garam sebanyak mungkin. Rancang sambungan agar dapat mengering, dicuci, dan diperiksa—bukan menciptakan rongga tak terjangkau.
- Validasi rencana pasokan dan pemasangan. Konfirmasi identitas material, keterlacakan lot, kondisi permukaan, pengemasan, prosedur pemutaran (torque) atau peregangan (tension), serta catatan uji apa pun yang dipersyaratkan proyek sebelum pelepasan.
Untuk pengencang Kustom , berikan data aplikasi sedini mungkin: gambar, bahan pasangan, preload target, deskripsi lingkungan, standar yang berlaku, dan harapan inspeksi. Spesifikasi kemudian dapat menangani kinerja korosi dan tugas mekanis secara bersamaan, bukan sebagai item pembelian terpisah.
Sesuaikan Sistem Pengencang dengan Paparan
Untuk perakitan di wilayah pesisir, mulailah tinjauan pengencang dari sambungan, bukan dari label katalog. Pengencang berulir memerlukan mur dan washer yang kompatibel, keterlibatan ulir yang realistis, serta lapisan atau paduan yang sesuai untuk siklus garam yang mengendap. Pengencang mekanis juga harus memiliki kekuatan yang cukup untuk kondisi beban yang diberikan setelah bahan dan metode pengencangan yang dipilih dipertimbangkan.
Jika pengencang tahan karat sedang dievaluasi, tanyakan apakah lokasinya terlindung, sering dibersihkan oleh hujan, terkena semprotan langsung, atau bersebelahan dengan logam lain. Pengencang tahan karat mungkin cocok di satu zona tetapi memerlukan spesifikasi berbeda di zona lain. Pembedaan ini sangat penting untuk pengencang khusus karena gambar teknis dapat menentukan dimensi tanpa menentukan tugas korosi aktual.
Dokumentasi pengadaan harus mengidentifikasi setiap pengencang dalam sambungan, bukan hanya bautnya saja. Daftar pengencang berulir, mur, ring, pelumas, kelas, dan catatan yang diperlukan memudahkan deteksi penggantian. Hal ini juga memberikan dasar yang lebih jelas bagi tim kualitas dalam melakukan inspeksi penerimaan ketika pengencang mekanis disuplai untuk layanan klorida.
Selama tinjauan desain, insinyur juga harus memeriksa urutan pemasangan. Jika pengencang stainless steel akan dikencangkan terhadap baja karbon, aluminium, atau elemen struktural berlapis, susunan kontaknya perlu ditinjau ulang. Pengencang khusus dapat mengatasi geometri tak biasa, tetapi hanya jika persyaratan bahan dan fabrikasinya terkait dengan lingkungan terukur serta jalur beban.
Hal yang harus diverifikasi sebelum pemasangan
- Kelas bahan dan semua dokumen uji bahan yang diperlukan sesuai dengan spesifikasi pembelian.
- Baut, mur, washer, dan pelumas kompatibel dengan prosedur pra-beban yang dimaksud.
- Ulir bersih, tidak rusak, dan bebas dari kontaminasi logam asing.
- Kontak antarlogam tak sejenis telah ditinjau untuk waktu basah yang diharapkan serta rasio luas permukaan.
- Geometri sambungan memungkinkan drainase dan menyediakan jalur inspeksi atau pencucian yang realistis.
- Kemasan pelindung membatasi paparan garam dan kelembapan selama pengiriman serta penyimpanan di lokasi.
Pemeliharaan merupakan bagian dari strategi korosi
Bahkan pengencang yang telah dipilih dengan baik pun memerlukan rencana inspeksi yang praktis. Insinyur umumnya memfokuskan pemeriksaan pada sambungan terlindung, permukaan datar horizontal, zona kontak antar-logam berbeda, serta lokasi yang terkena semprotan pencucian atau semprotan udara. Perhatikan adanya noda di sekitar ring, endapan mengembung di ulir, kerusakan lapisan pelindung, mur yang macet, atau perubahan respons torsi. Temuan tersebut harus memicu tinjauan ulang terhadap lingkungan sambungan dan spesifikasinya—bukan sekadar penggantian satu-ke-satu.
Tidak ada satu pun kelas, lapisan pelindung, atau interval perawatan yang cocok untuk semua lingkungan ber kadar garam tinggi. Pendekatan yang tepat adalah menyesuaikan sistem pengencang dengan tingkat keparahan paparan dan beban kerja sambungan, lalu memverifikasinya melalui pengendalian bahan, disiplin pemasangan, serta inspeksi terjadwal. Proses ini membantu insinyur mengurangi korosi dini sekaligus menjaga persyaratan mekanis tetap jelas terlihat.

