 EN

Por qué fallan los sujetadores en aire cargado de sal y qué recomiendan los ingenieros
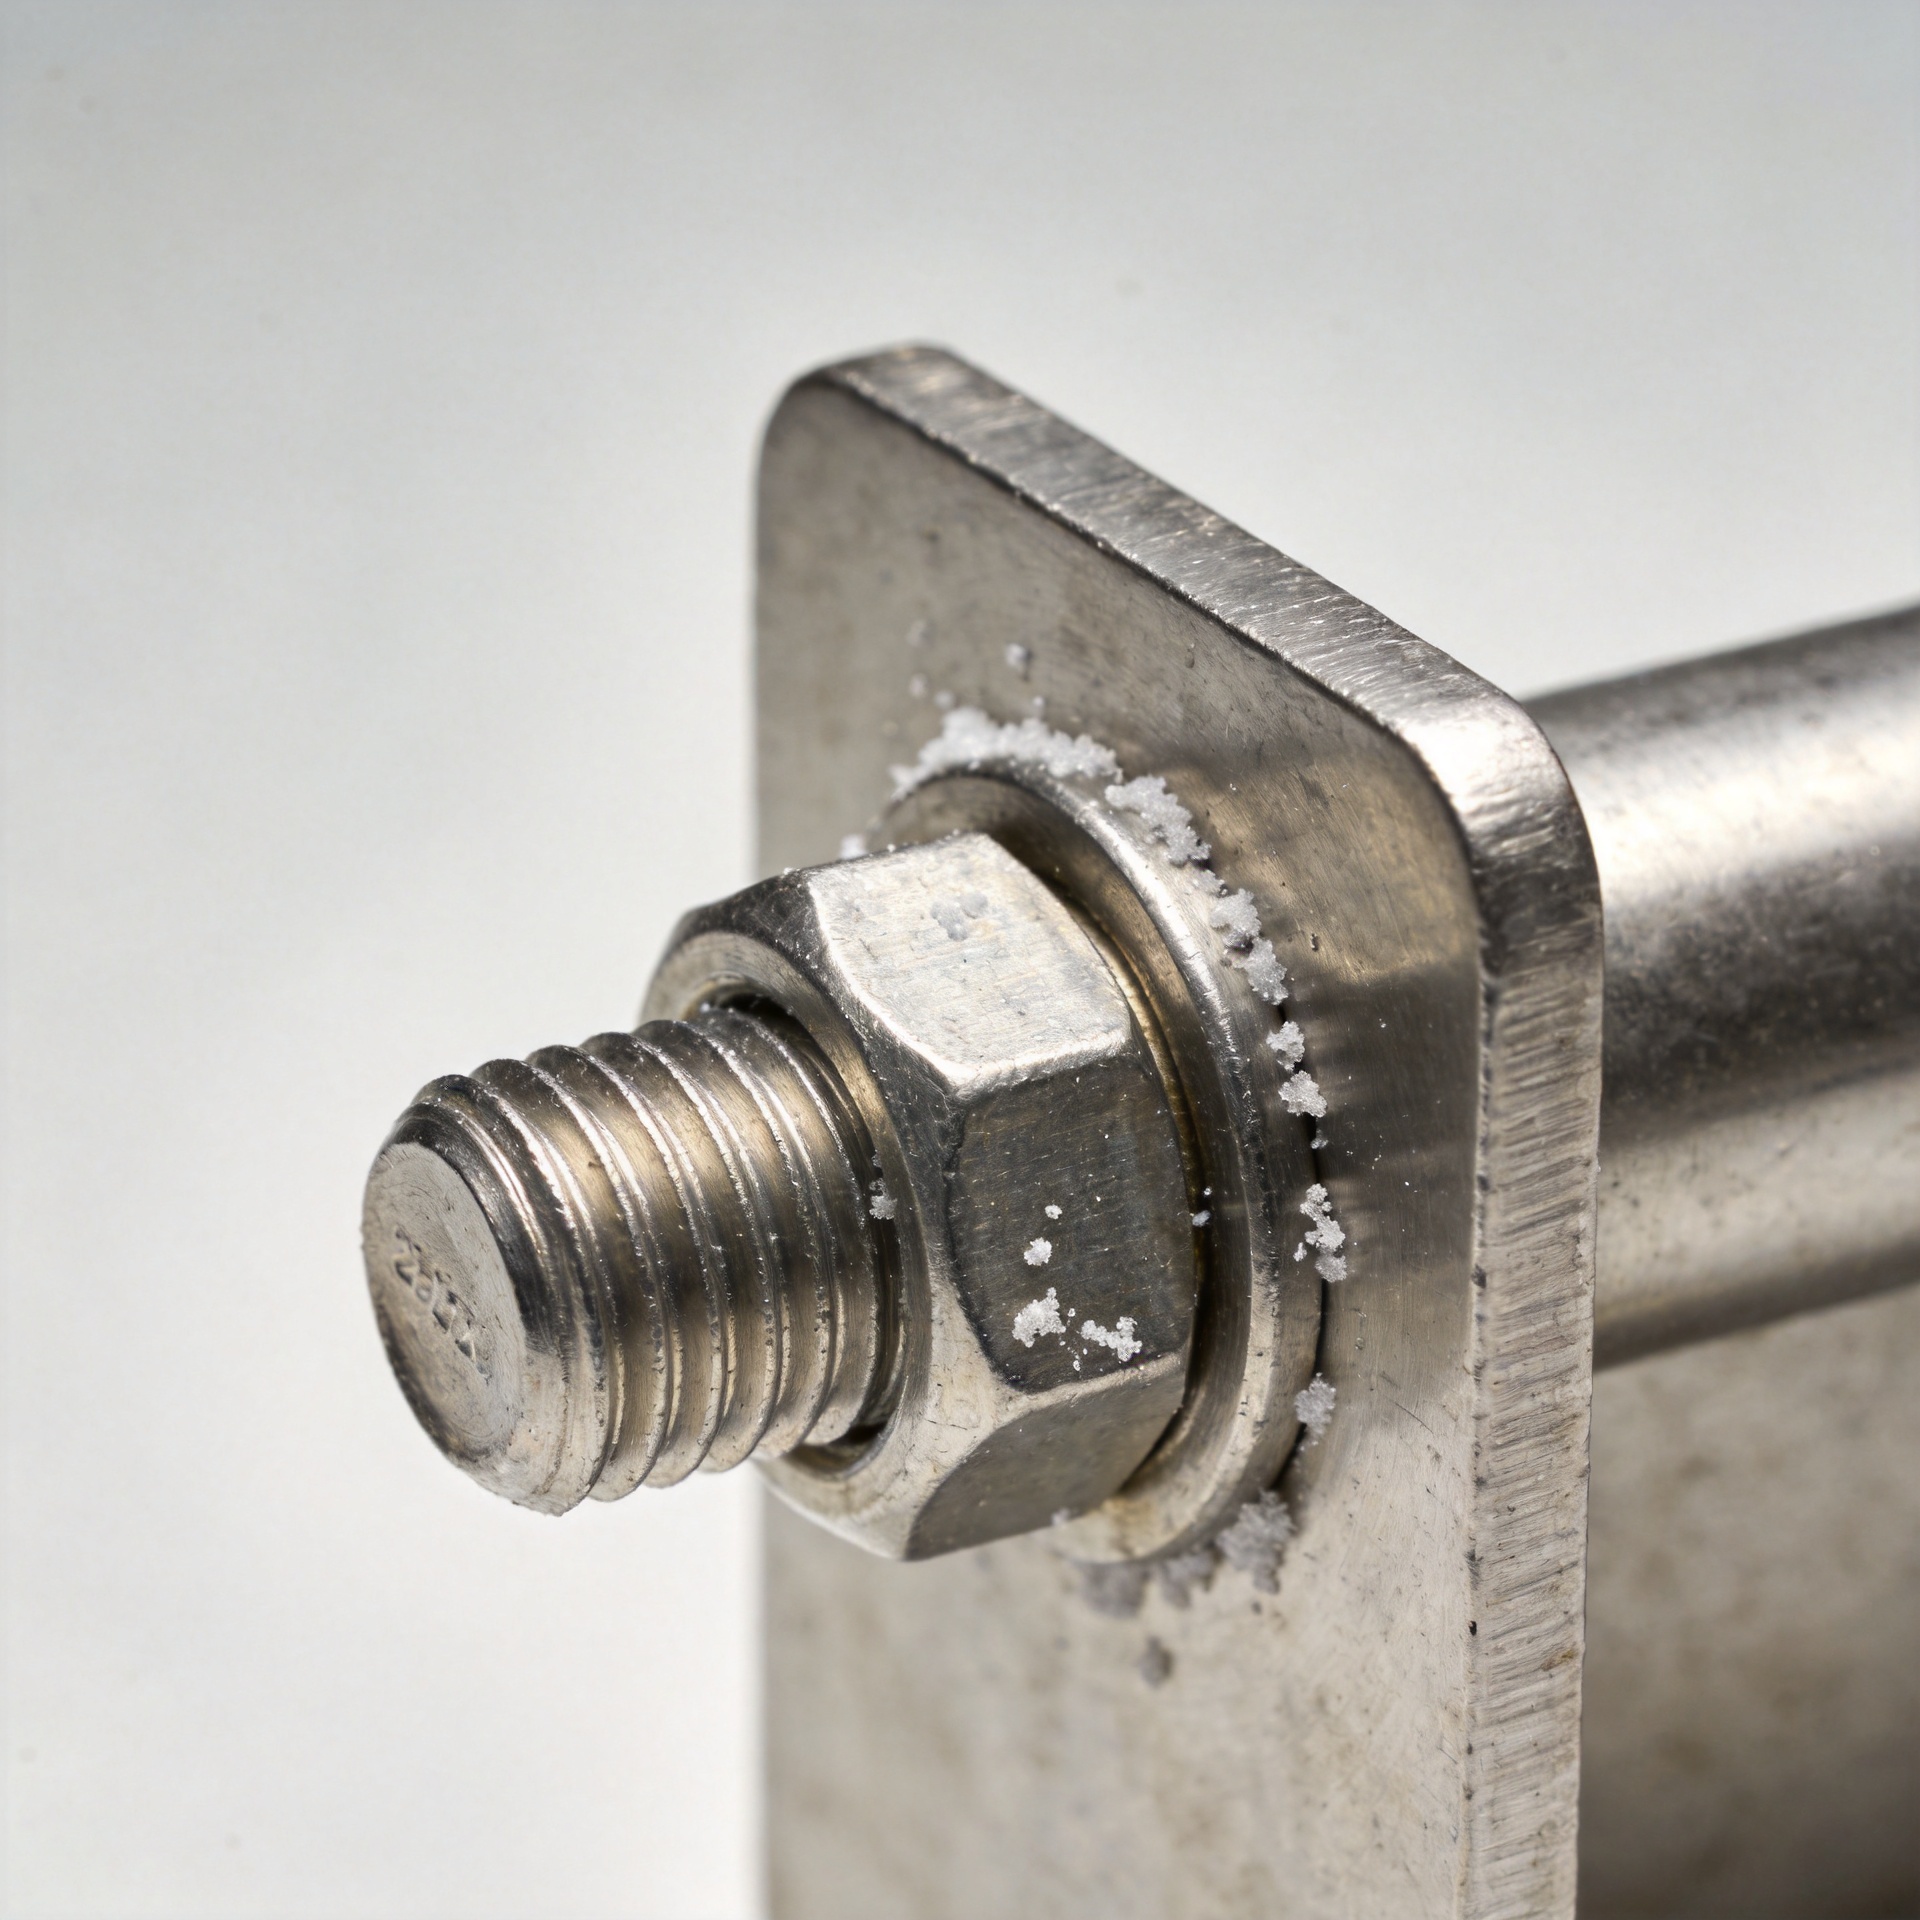
El aire cargado de sal crea una condición de servicio exigente porque un el elemento de fijación no necesita estar inmerso en agua de mar para corroerse. Los cloruros transportados por el viento se depositan sobre las roscas, debajo de las arandelas y en las zonas de contacto entre la cabeza del elemento y la superficie. Cuando la humedad aumenta, esos depósitos pueden convertirse en un electrolito. El resultado suele ser un ataque localizado que comienza donde la unión atrapa humedad, no donde un inspector examina primero.
Desde el punto de vista de un ingeniero especializado en selección de elementos de fijación, la pregunta útil no es simplemente «¿Qué metal resiste la oxidación?». Se trata más bien de determinar si el material, la geometría, el recubrimiento, la precarga, los materiales emparejados y el plan de mantenimiento son adecuados para la exposición real a cloruros. Un elemento de fijación roscado que funciona bien en un recinto interior seco puede resultar inadecuado junto a la costa, sobre una cubierta marina o en equipos expuestos a niebla salina.
Por qué el aire cargado de sal afecta negativamente a un elemento de fijación
El aerosol salino deja residuos que contienen cloruro incluso cuando una superficie parece seca. Los ciclos repetidos de humedecimiento y secado son especialmente problemáticos: la humedad disuelve los depósitos, el oxígeno favorece las reacciones electroquímicas y la evaporación puede concentrar las sales en pequeñas grietas. El acero al carbono puede sufrir corrosión generalizada, mientras que las aleaciones inoxidables pueden experimentar corrosión localizada más intensa, como picaduras o corrosión por grietas, si los cloruros alteran la película pasiva superficial.
Las posiciones más vulnerables suelen estar ocultas: las roscas acopladas de un fijación roscada , la cara inferior de la cabeza de un tornillo, la zona de contacto de la arandela y las juntas donde el agua no puede drenar. Estos lugares tienen un acceso restringido al oxígeno y pueden retener soluciones concentradas durante más tiempo que un vástago expuesto. Por eso, una cabeza con aspecto limpio no garantiza que la unión esté sana.
Muchos equipos se centran inicialmente en el precio de compra. En los servicios costeros, el costo oculto suele ser el acceso, el tiempo de inactividad, la mano de obra de reemplazo y la pérdida de la carga de sujeción tras iniciarse la corrosión. Evaluar el costo total del ciclo de vida suele ser más útil que comparar únicamente el precio unitario.
Cuatro mecanismos de fallo que los ingenieros buscan
1. Pérdida de sección transversal y carga de sujeción
La corrosión consume material y puede reducir la sección efectiva de un fijación mecánica . De forma más sutil, los productos de corrosión en las zonas de contacto de los cojinetes pueden relajar la precarga o distorsionar la trayectoria de carga. Una unión correctamente apretada durante la instalación puede aflojarse a medida que cambia la condición de contacto.
2. Picaduras y ataque por grietas
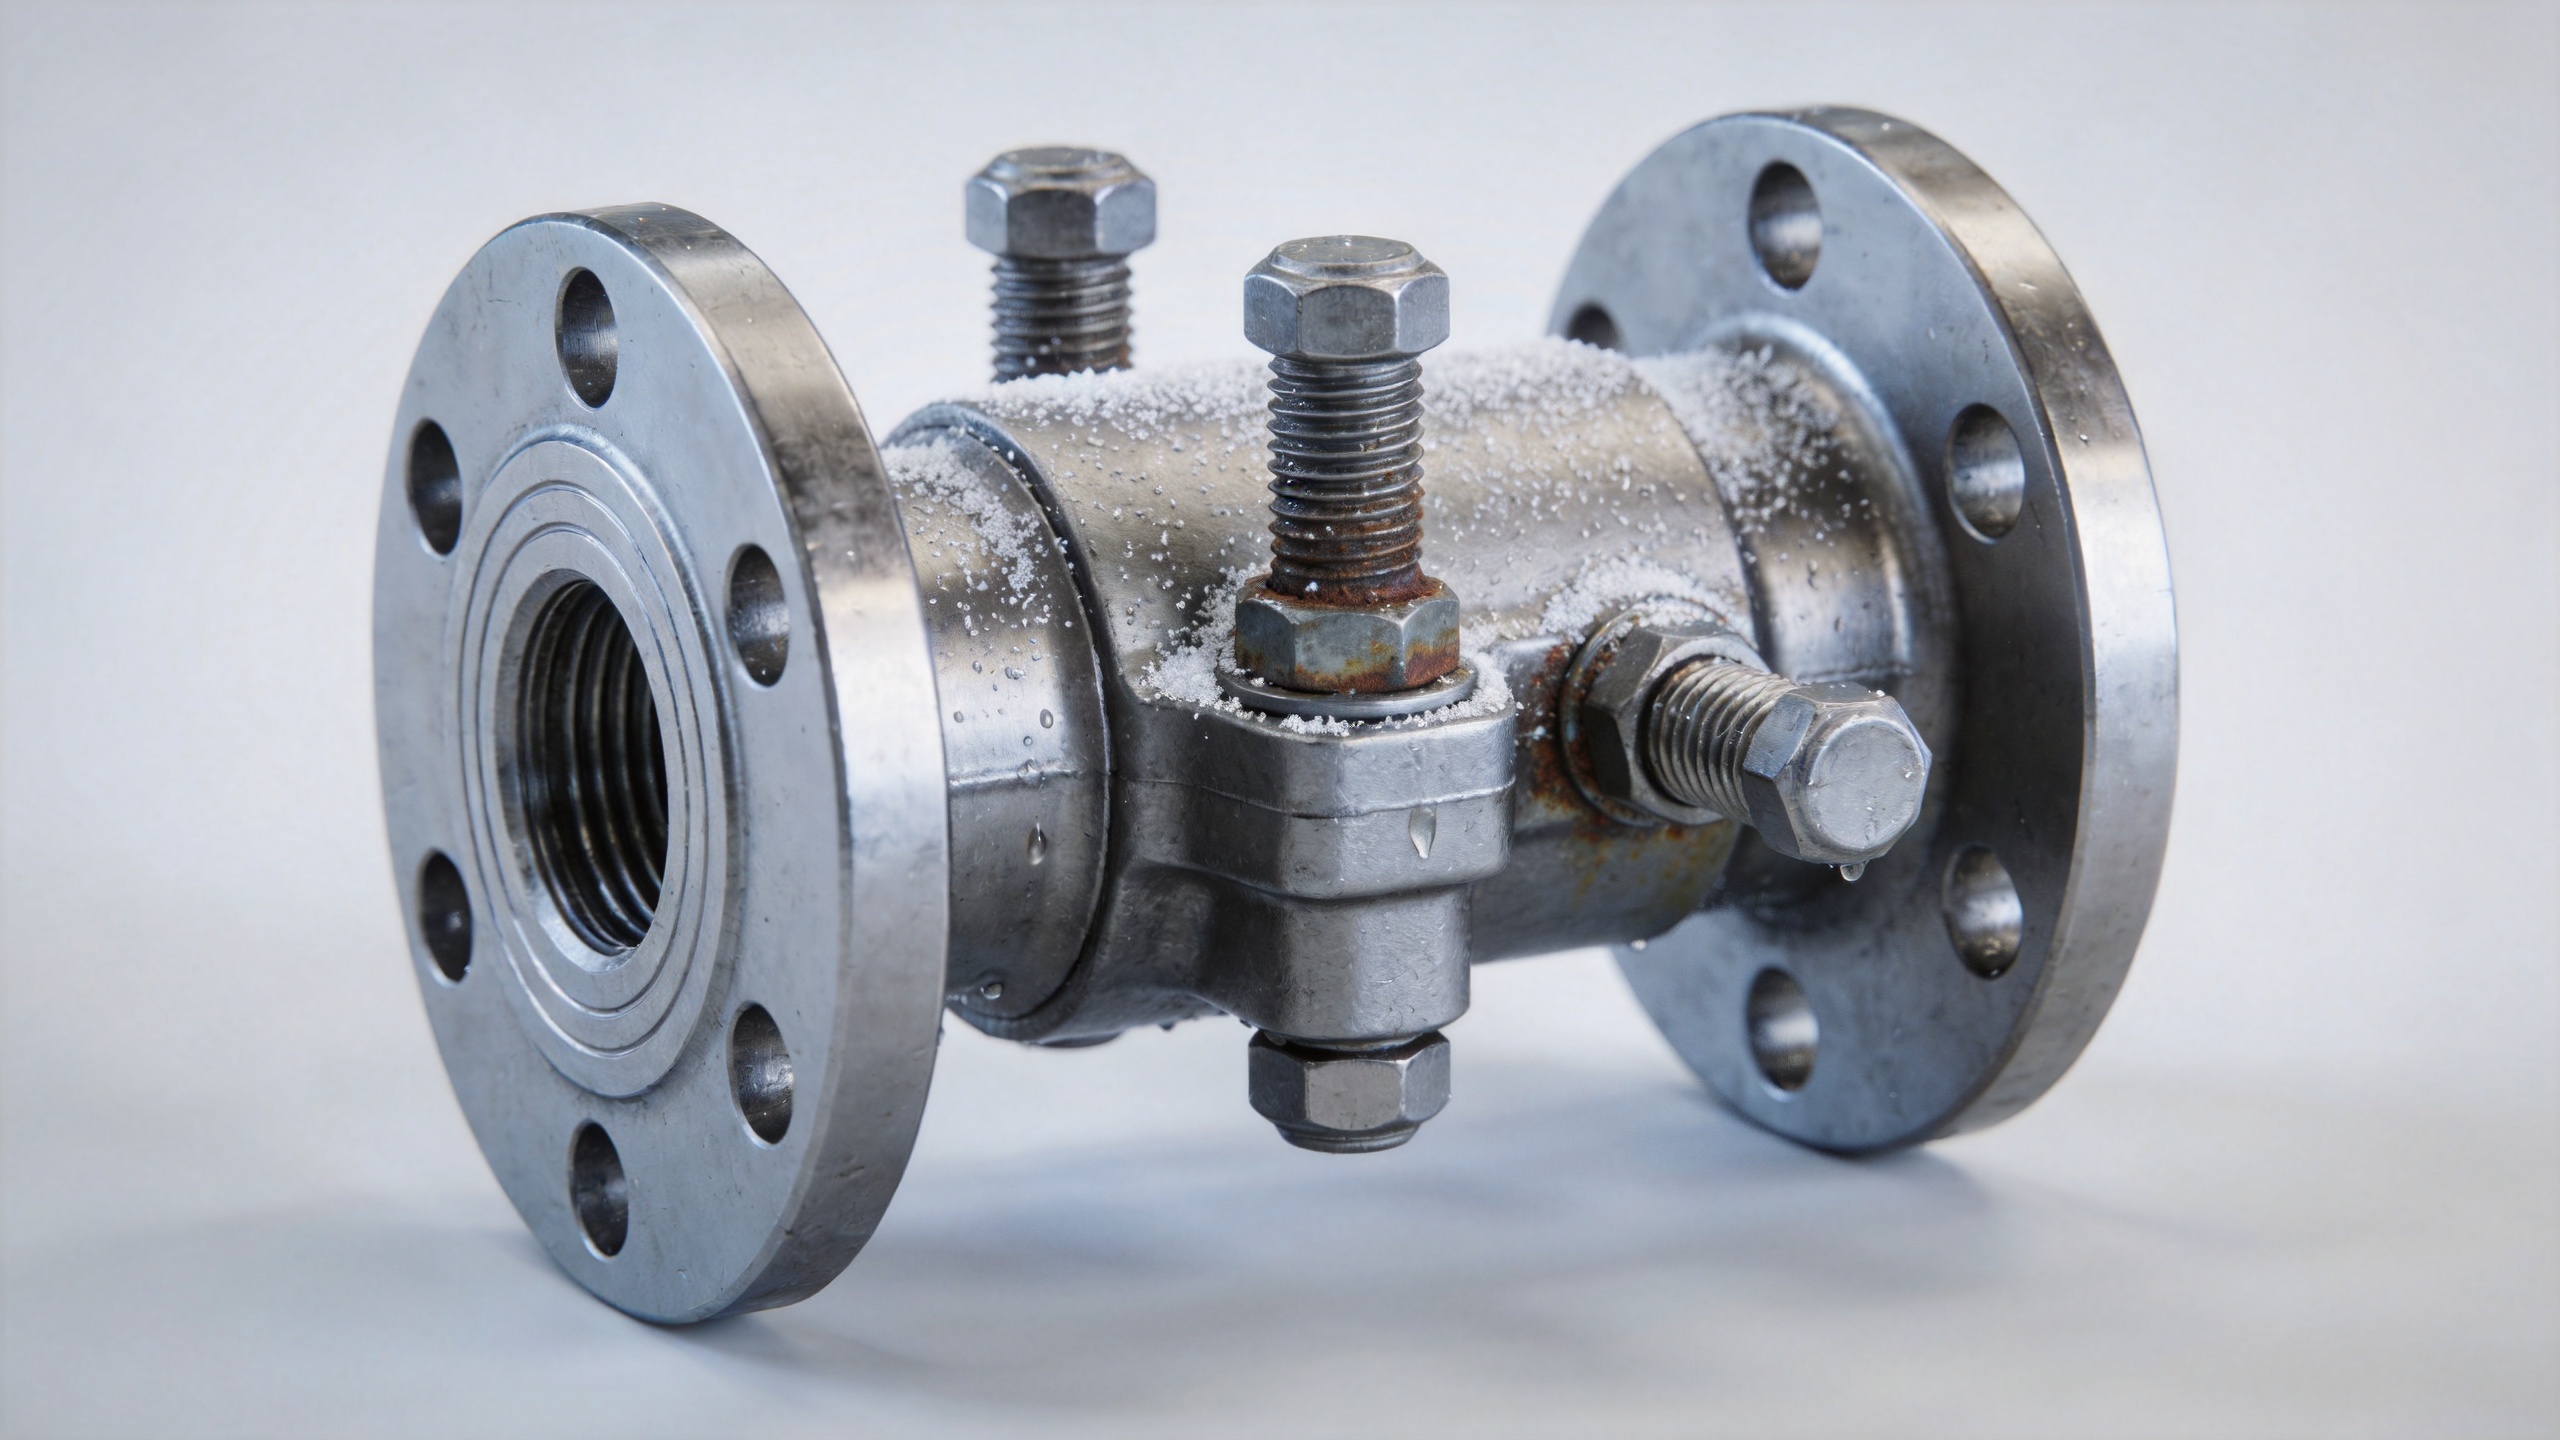
Los iones cloruro pueden comprometer la capa pasiva del acero inoxidable. En grietas protegidas, las condiciones de oxígeno y la concentración de sal difieren de las de la superficie expuesta, por lo que el daño puede profundizarse localmente. Las roscas no son simplemente un detalle de conexión; crean múltiples regiones similares a grietas que merecen atención durante la selección de materiales y la planificación de inspecciones.
3. Aceleración galvánica
Un elemento de fijación unido a un metal disímil puede formar parte de una pareja galvánica cuando los residuos de agua salada establecen un puente entre las superficies. El riesgo depende de la combinación de materiales, del área relativa, de la continuidad eléctrica y del tiempo durante el cual la unión permanece mojada. Se pueden considerar arandelas aislantes, selecciones adecuadas de materiales compatibles o barreras apropiadas, pero cada opción debe evaluarse teniendo en cuenta los efectos de la temperatura, la carga y la instalación.
4. Daños por instalación y contaminación atrapada
Marcas de herramientas, partículas incrustadas de acero al carbono, recubrimientos dañados y grietas no selladas pueden actuar como puntos de inicio para la corrosión. El elemento de fijación en sí puede estar en buen estado, pero aun así la unión ensamblada puede fallar porque las superficies acopladas retienen sal y agua. Por eso la resistencia a la corrosión es una cuestión sistémica, no una afirmación referida a una sola pieza.
Por qué «acero inoxidable» no constituye una especificación completa
Aelemento de fijación inoxidable no es automáticamente adecuado para todos los ambientes marinos. La composición de la aleación, el estado superficial, la temperatura, la deposición de cloruros, la geometría de las juntas estancas, el nivel de tensión y el acceso para la limpieza modifican todos el resultado. En muchas aplicaciones con cloruros, los ingenieros consideran materiales del tipo 316 o ASTM A193 B8M en lugar de materiales del tipo 304, porque el molibdeno mejora la resistencia a la corrosión por picaduras y por juntas estancas. Ese es un punto de partida para la evaluación, no una aprobación general.
Para temperaturas más elevadas, zonas de salpicadura severas, juntas estancas persistentes, productos químicos agresivos o funciones estructurales críticas, el ingeniero del proyecto podría necesitar una familia distinta de aleaciones, un sistema de recubrimiento especificado o una evaluación documentada de la corrosión. La clase de resistencia también importa. Elegir una aleación más resistente a la corrosión sin verificar la carga de prueba, la compatibilidad de las tuercas, la profundidad de rosca y el método de apriete puede sustituir un problema por otro.
Un proceso práctico de selección ingenieril
- Clasificar la exposición. Registrar la distancia desde la orilla, la salpicadura de sal, el lavado con agua, la frecuencia de ciclos húmedo-seco, la temperatura de operación, los contaminantes y si la unión puede drenarse y limpiarse.
- Definir la función de la unión. Identificar la precarga, el esfuerzo cortante, la fatiga, las vibraciones, la consecuencia para la seguridad y la vida útil requerida del diseño. Una cubierta ligeramente cargada y una conexión crítica de brida no deben utilizar el mismo atajo de decisión.
- Especificar la unión completa. Seleccionar el tornillo, la tuerca, la arandela, el recubrimiento o acabado, el lubricante y la estrategia de materiales emparejados como un sistema integrado. Incluir la norma de roscado, la clase de resistencia y los requisitos de documentación.
- Controlar las grietas y el drenaje. Evitar, en lo posible, geometrías que retengan soluciones salinas. Detallar las uniones de modo que puedan secarse, lavarse e inspeccionarse, en lugar de crear trampas inaccesibles.
- Validar el plan de suministro e instalación. Confirmar la identidad del material, la trazabilidad por lote, el estado superficial, el embalaje, el procedimiento de apriete (par de torsión o tensión) y cualquier registro de ensayos exigido por el proyecto antes de su liberación.
Para una elemento de unión personalizado , proporcione los datos de la aplicación con anticipación: dibujo, materiales de acoplamiento, pretensión objetivo, descripción ambiental, norma aplicable y expectativas de inspección. Así, la especificación podrá abordar conjuntamente el rendimiento ante la corrosión y la solicitación mecánica, en lugar de tratarlos como ítems separados de compra.
Ajuste el sistema de fijación a la exposición
Para un ensamblaje costero, inicie la revisión de los elementos de fijación analizando la unión, no la etiqueta del catálogo. Un tornillo roscado requiere una tuerca y una arandela compatibles, una longitud realista de rosca acoplada y un acabado o aleación adecuados para el ciclo de sal depositada. Asimismo, el elemento de fijación mecánico debe poseer suficiente resistencia para su caso de carga tras considerar el material seleccionado y el método de apriete.
Cuando se evalúa un sujetador de acero inoxidable, pregunte si la ubicación está protegida, se lava regularmente con la lluvia, está expuesta a salpicaduras directas o está adyacente a otro metal. Un sujetador de acero inoxidable puede ser adecuado en una zona y requerir una especificación distinta en otra. Esta distinción es especialmente importante para un sujetador personalizado, ya que un plano puede definir las dimensiones sin especificar la verdadera exigencia de corrosión.
La documentación de adquisición debe identificar cada sujetador de la conexión, no solo el perno. Enumerar el sujetador roscado, la tuerca, la arandela, el lubricante, la clase y los registros requeridos facilita la detección de sustituciones. Asimismo, brinda a los equipos de calidad una base más clara para la inspección de recepción cuando se suministra un sujetador mecánico para servicio con cloruros.
Durante la revisión del diseño, los ingenieros también deben examinar la secuencia de instalación. Si un tornillo de acero inoxidable se apretará contra acero al carbono, aluminio o un elemento estructural recubierto, es necesario revisar la disposición de contacto. Un tornillo personalizado puede resolver geometrías inusuales, pero únicamente cuando los requisitos de material y fabricación estén vinculados al entorno medido y al recorrido de carga.
Qué verificar antes de la instalación
- El grado del material y toda documentación requerida de ensayos del material coinciden con la especificación de compra.
- El tornillo, la tuerca, la arandela y el lubricante son compatibles con el procedimiento previsto de precarga.
- Las roscas están limpias, sin daños y libres de contaminación por metales ajenos.
- Se ha revisado el contacto entre metales disímiles teniendo en cuenta el tiempo húmedo esperado y la relación de áreas.
- La geometría de la unión permite el drenaje y ofrece una ruta realista para inspección o lavado.
- El embalaje protector limita la exposición a sales y humedad durante el transporte y el almacenamiento en obra.
El mantenimiento forma parte de la estrategia contra la corrosión
Incluso un sujetador bien seleccionado requiere un plan de inspección práctico. Los ingenieros suelen centrar las revisiones en uniones protegidas, salientes horizontales, zonas de contacto entre metales distintos y lugares expuestos a lavados o pulverización aérea. Busque manchas alrededor de las arandelas, depósitos hinchados en los roscados, daños en el recubrimiento, tuercas soldadas o cambios en la respuesta al par de apriete. Los hallazgos deben desencadenar una revisión del entorno y la especificación de la unión, no solo un reemplazo uno a uno.
No existe una única clase, recubrimiento ni intervalo de mantenimiento adecuados para todos los ambientes con presencia de sal. El enfoque adecuado consiste en adaptar el sistema de sujetadores a la severidad de la exposición y a la función de la unión, y luego verificarlo mediante control de materiales, disciplina durante la instalación e inspecciones programadas. Este proceso ayuda a los ingenieros a reducir la corrosión prematura, manteniendo visibles los requisitos mecánicos.

