 EN

Warum die Festigkeit von Verbindungselementen allein die Zuverlässigkeit einer Verbindung nicht bestimmt
Ein Verbindungselement kann eine beeindruckende Härte aufweisen und dennoch zu einer Verbindung beitragen, die sich im Betrieb löst, leckt, verschleißt oder bricht. Das ist kein Widerspruch. Härte beschreibt eine einzige Materialreaktion – nämlich den Widerstand gegen lokale Eindringung oder Verformung. Die Zuverlässigkeit einer Verbindung hängt jedoch von einem umfassenderen System ab: der Klemmkraft, der Geometrie, dem Gewindeeingriff, dem Oberflächenzustand, der Montagemethode, den Betriebslasten sowie dem Verhalten der zu klemmenden Teile.
Aus Sicht eines Verbindungselement-Auswendingenieurs lautet die sinnvolle Frage nicht „Ist dieses Verbindungselement hart genug?“, sondern „Behält diese Verbindung über ihre gesamte Einsatzdauer hinweg die richtige Klemmkraft und Lastpfadführung bei?“ Diese Perspektivverschiebung verhindert einen häufigen Beschaffungsfehler: die Auswahl eines mechanischen Verbindungselements mit höherer Härte, während der eigentliche Auslöser für das Versagen unberücksichtigt bleibt.
Härte ist eine Materialeigenschaft, keine Bewertung der Verbindungsfunktion
Die Härte kann Hinweise auf die Verschleißfestigkeit und die Beständigkeit gegen lokale Oberflächenschäden liefern. Sie kann zudem innerhalb eines definierten Werkstoffes und unter bestimmten Wärmebehandlungsbedingungen mit der Festigkeit korrelieren. Sie legt jedoch weder die Zugtragfähigkeit, noch das Ermüdungsverhalten, die Duktilität, das Korrosionsverhalten, die Gewindequalität oder die Konsistenz der Montage eigenständig fest. Jeder dieser Faktoren kann entscheiden, ob eine Schraubverbindung zuverlässig bleibt.
Betrachten Sie zwei Verbindungen mit denselben Nennschrauben. Bei der einen Verbindung sind die Lagerflächen eben und sauber, und die Anziehmethode ist kontrolliert. Bei der anderen Verbindung tritt Farbe aus den Fugen, die Einbaulänge ist kurz, die Gewinde sind beschädigt, und der Anzugsmomentwert stammt von einer Spezifikation für trockene Verbindungen. Die Schraubenhärte mag identisch sein – dennoch kann die zweite Verbindung rasch Vorspannkraft verlieren oder ungleichmäßige Lastverteilung erfahren.
Härte erfordert ebenfalls einen Kontext. Eine sehr harte Komponente kann bei bestimmten Handhabungs- oder Belastungsbedingungen weniger tolerant sein, wenn das Gesamtkonstrukt nicht ausreichende Duktilität und Ermüdungssicherheit gewährleistet. Aus diesem Grund sollte die Werkstoffauswahl an die jeweilige Güteklasse, Abmessungen, Fertigungsroute und nachgewiesenen mechanischen Anforderungen gekoppelt werden – und nicht auf eine einzige Härtezahl reduziert werden.
Vorspannung ist üblicherweise die erste Zuverlässigkeitsvariable, die zu prüfen ist.
Bei vielen Schraubverbindungen wirkt eine Gewindeverbindung dadurch, dass sie sich beim Anziehen geringfügig elastisch dehnt. Diese elastische Dehnung erzeugt die Vorspannung, die die Verbindungsteile zusammenklemmt. Eine äußere Last entlastet zunächst einen Teil der Druckspannung in den geklemmten Teilen; erst später erhöht sie die vom Verbindungselement getragene Last deutlich. Ist die Vorspannung zu gering oder nimmt sie im Betrieb ab, kann die Verbindung selbst dann auseinandergehen, verrutschen, vibrieren oder lecken, wenn das Verbindungselement selbst eine hohe Härte aufweist.
Deshalb ist das Anzugsmoment nicht dasselbe wie die erreichte Klemmkraft. Eine technische Referenz zum Drehmoment-Zugkraft-Verhalten veranschaulicht die Empfindlichkeit: Ein großer Anteil des aufgebrachten Drehmoments kann durch Gewindefriction und Auflageflächenfriction verbraucht werden, wodurch nur ein vergleichsweise kleiner Anteil zur Erzeugung der Vorspannkraft beiträgt. Die genaue Aufteilung ändert sich je nach Beschichtung, Schmiermittel, Zustand der Unterlegscheibe, Oberflächenbeschaffenheit und Montageverfahren. Eine Drehmomentvorgabe, die unter einer bestimmten kontrollierten Bedingung geeignet ist, kann nach jeder Änderung dieser Bedingungen ungeeignet werden.
Bei einem mechanischen Verbindungselement in einer zyklisch belasteten Verbindung sind die Ziel-Vorspannkraft, die zulässige Streuung sowie die verwendete Methode zu deren Überprüfung wichtiger als die Härte allein. Für kritische Baugruppen kann ein definiertes Drehmoment-Winkel-Verfahren, eine direkte Zugkraftmessung, eine Dehnungssteuerung oder ein validiertes Montageverfahren erforderlich sein – statt lediglich eines Nenndrehmoments.
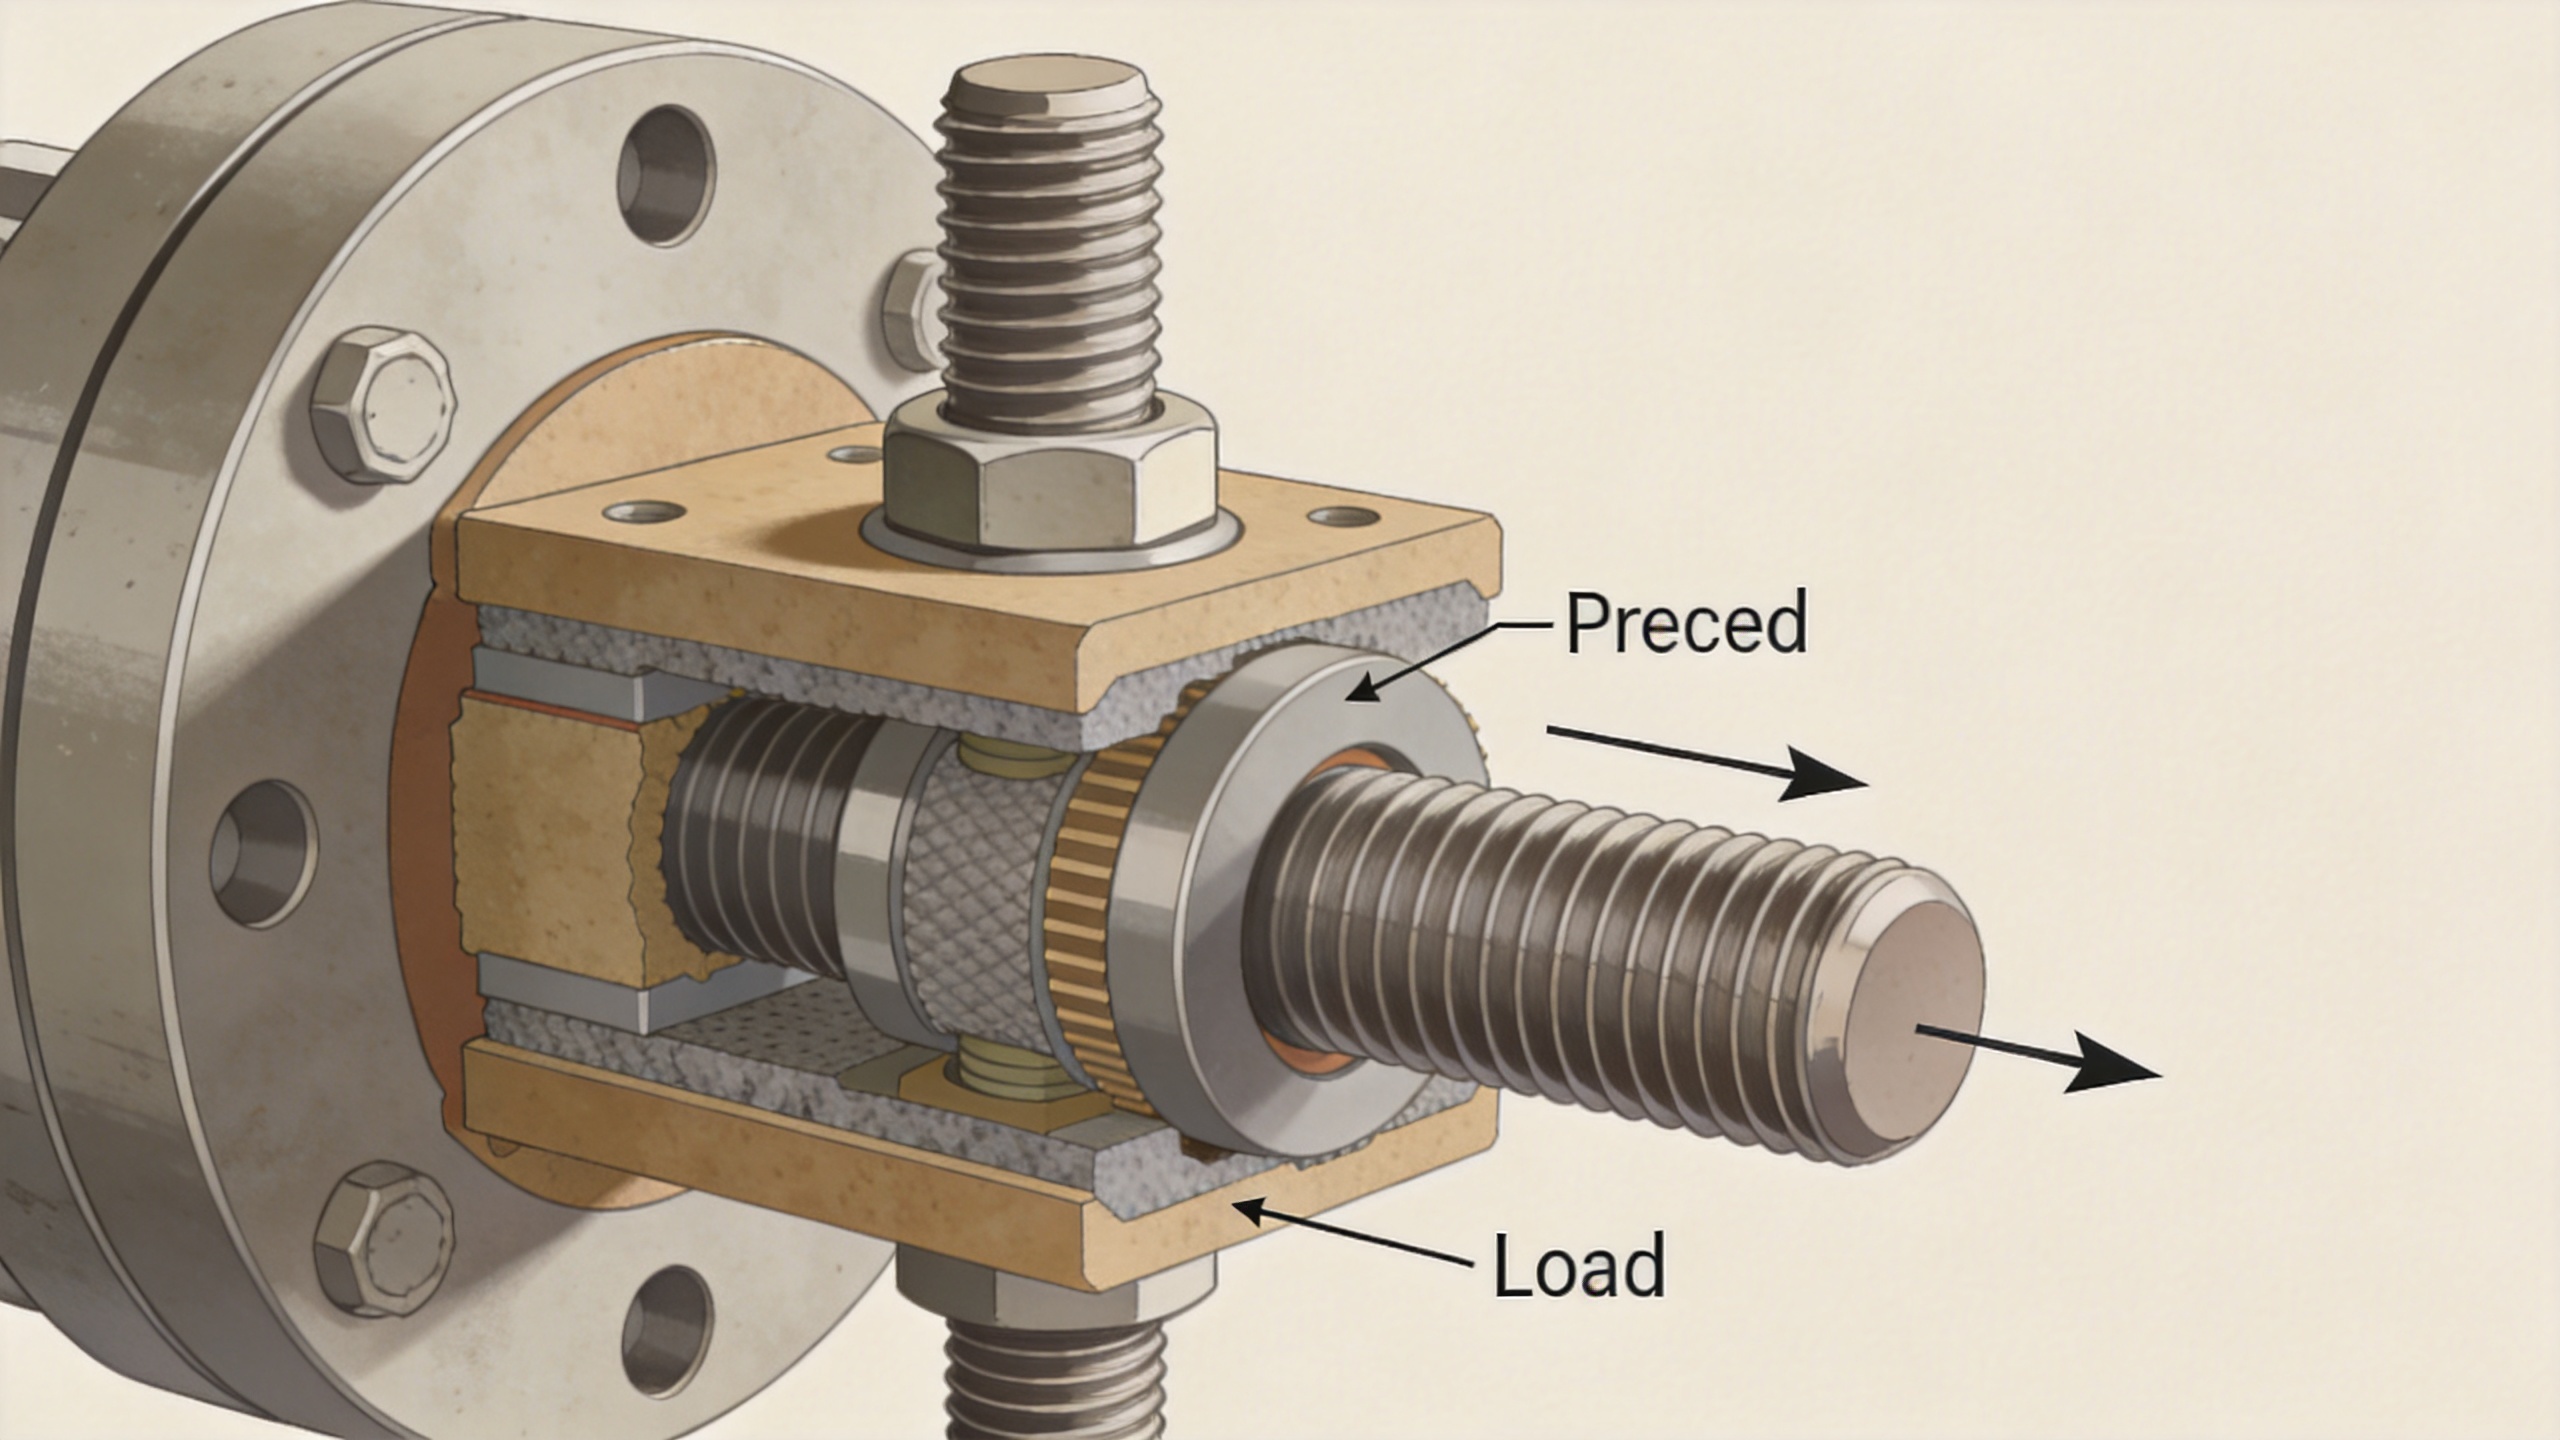
Die Geometrie der Verbindung kann eine ansonsten geeignete Verbindungselemente außer Kraft setzen
Ein Verbindungselement wird nicht isoliert belastet. Die Klemmlänge, die Steifigkeit der Verbindung, die Wahl der Unterlegscheiben, das Lochspiel, die Ebenheit der Auflagefläche sowie die relative Steifigkeit der verbundenen Werkstoffe beeinflussen alle, wie die Last durch die Baugruppe übertragen wird. Ein kurzes, steifes Verbindungselement, das nachgiebige Bauteile klemmt, verhält sich anders als ein längeres Verbindungselement, das steife Bauteile klemmt. Dieser Unterschied beeinflusst, welcher Anteil einer äußeren Last als zusätzliche Belastung auf das Verbindungselement wirkt.
Die Gewindeeingriffstiefe erfordert dieselbe Aufmerksamkeit. Eine ausreichende Eingriffstiefe hilft den miteinander greifenden Gewinden, die Last zu tragen, ohne auszubrechen; doch bedeutet „mehr Gewinde“ keine universelle Lösung. Die Festigkeit der Werkstoffe auf beiden Seiten, die Gewindeform, die Eingriffslänge, die Fertigungstoleranzen sowie die Frage, ob die lasttragenden Gewindegänge vollständig ausgeformt sind, müssen sämtlich in die Berechnung einbezogen werden. Ein gewindeförmiges Verbindungselement, das in ein weiches, eingeschraubtes Material eingeführt wird, erfordert möglicherweise eine andere Eingriffsstrategie als dasselbe Verbindungselement, das mit einer Stahlmutter verwendet wird.
Die Ausrichtung ist ebenfalls praktisch bedeutsam. Werden Schrauben verwendet, um nicht korrekt ausgerichtete Bauteile in Position zu ziehen, können bereits vor Inbetriebnahme Biege- und Seitenauslastungen in die Verbindung eintreten. Dadurch kann die vorgesehene Vorspannkraft verfälscht und es können lokale Spannungskonzentrationen entstehen. Eine Korrektur der Montagepassung ist im Allgemeinen eine dauerhaftere Lösung als eine Erhöhung der Festigkeit der Verbindungselemente.
Oberflächenzustand und Montage-Reibung beeinflussen das Ergebnis
Jeder Anziehvorgang stellt ein Reibungsereignis dar. Beschichtungen, Öl, Trockenfilm-Verbindungen, Anti-Seize-Mittel, Plattierungen, Verunreinigungen sowie wiederholte Verwendung können das zum Erreichen einer bestimmten Vorspannkraft erforderliche Drehmoment verändern. Eine Spezifikation sollte den vorgesehenen Zustand angeben – nicht nur den Drehmomentwert. Sie sollte zudem festlegen, ob Unterlegscheiben, Schmiermittel oder Sicherungselemente Teil der getesteten Montage sind.
Dieser Punkt ist besonders relevant für eine rostfreie Verbindung. Rostfreie Legierungen werden oft wegen ihrer Korrosionsbeständigkeit gewählt, doch einige rostfreie Gewindeverbindungen neigen zur Kaltverschweißung, wenn Druck, Gleiten, Wärme und ungünstige Oberflächenbedingungen zusammenwirken. Durch Kaltverschweißung können die Gewinde blockieren oder das Drehmoment-Feedback irreführend werden. Die Lösung besteht nicht einfach darin, ein härteres Teil zu wählen; vielmehr gilt es, kompatible Werkstoffe und Oberflächenbeschichtungen auszuwählen, bei zulässiger Anwendung ein geeignetes Schmiermittel einzusetzen, die Montagegeschwindigkeit zu kontrollieren und die Drehmoment-Zugkraft-Beziehung für die konkrete Baugruppe zu validieren.
Oberflächenverformung ist eine weitere stille Ursache für Vorspannungsverlust. Raue Beschichtungen, Lacke, weiche Dichtungen, Grate sowie unvollkommene Lagerflächen können sich nach der Montage nachgeben. Sobald die Verbindung nachgibt, verliert die Schraube einen Teil ihrer elastischen Dehnung, und die Klemmkraft sinkt. Bei Konstruktionsprüfungen sollte daher geklärt werden, welche Komponenten nach dem Anziehen nachgeben und ob Nachziehen, eine andere Unterlegscheibe oder eine überarbeitete Fügefläche angemessen sind.
Serviceumgebung und Lastrichtung vervollständigen das Bild
Schwingungen, thermische Zyklen, Korrosion, Ermüdung und Querschub enthüllen häufig schwache Annahmen, die bei der Auswahl getroffen wurden. Unterschiede in der Wärmeausdehnung zwischen Verbindungselement und verbundenen Werkstoffen können die Vorspannkraft bei Temperaturänderungen erhöhen oder verringern. Bei einer Verbindung, die Schublasten überträgt, führt die ausschließliche Verlagerung auf den Bolzenschaft – statt wie im Konzept vorgesehen auf Reibung – zu Bewegung, die Kaltverschleiß und Lockerung beschleunigt.
Die Ermüdungsbewertung erfordert ebenfalls eine systemübergreifende Betrachtung. Ein hochfester oder harter Verbindungsbolzen garantiert kein günstiges Ermüdungsverhalten, wenn die Verbindung unter zyklischer Belastung öffnet, wenn Gewinde in einem Bereich hoher Biegebeanspruchung liegen oder wenn Streuungen beim Einbau einzelne Exemplare nahe an ihre Grenze bringen. Das relevante Lastspektrum, Kerbwirkungen, Korrosionsbelastung und die verbleibende Vorspannkraft müssen gemeinsam berücksichtigt werden.
Eine praktische Prüfreihenfolge vor dem Austausch des Verbindungselements
- Definieren Sie den Ausfallmodus. Handelt es sich um das Problem Lockerung, Undichtigkeit, Gewindeausbruch, Gewindeklemmung, Bruch, Korrosion oder Verlust der Ausrichtung? Jedes dieser Probleme weist auf unterschiedliche Variablen hin.
- Überprüfen Sie den Verbindungsaufbau. Dokumentieren Sie die Greiflänge, die Steifigkeit der verbundenen Materialien, den Zustand der Bohrungen, Unterlegscheiben, die Beschichtungsdicke und die Gewindeeingriffstiefe.
- Überprüfen Sie den Montagezustand. Stellen Sie sicher, dass das Drehmomentsystem kalibriert ist, der Schmierzustand bekannt ist, die Montiergeschwindigkeit festgelegt ist und die tatsächlich verwendete Kombination aus Schraube/Mutter/Unterlegscheibe dokumentiert ist.
- Schätzen oder messen Sie die Vorspannkraft. Vergleichen Sie die erreichte Klemmkraft und deren Streuung mit der erforderlichen Betriebslast. Leiten Sie dies nicht allein aus einem Härte-Wert ab.
- Überprüfen Sie die Umgebungsbedingungen. Berücksichtigen Sie Vibration, Temperaturbereich, Feuchtigkeit, korrosive Medien sowie Zugänglichkeit für Inspektionen.
- Geben Sie die vollständige Lösung an. Falls eine kundenspezifische Schraube erforderlich ist, definieren Sie als ein technisches Paket das Material, die Festigkeitsklasse, die Geometrie, die Beschichtung, das kompatible Gegenstück sowie die Verifizierungsmethode.
Die zuverlässige Wahl ist eine kontrollierte Verbindung, nicht bloß ein härteres Teil
Härte nimmt in der Bewertung von Werkstoffen und Komponenten durchaus eine berechtigte Stellung ein, doch beantwortet sie nur einen Teil der Zuverlässigkeitsfrage. Eine verlässliche Schraubverbindung entsteht durch die Abstimmung der Werkstoffeigenschaften auf den Lastpfad, durch Erzeugen und Halten einer geeigneten Vorspannkraft, durch eine solide Geometrie und Gewindeeingriff sowie durch die Kontrolle der Montagebedingungen, die Drehmoment in Klemmkraft umsetzen.
Wenn ein Verbindungsproblem auftritt, beginnen Sie mit Hinweisen aus der Montage- und Einsatzumgebung. Dieser Ansatz kann zeigen, ob die Korrektur in der Vorspannkontrolle, der Passgenauigkeit, der Oberflächenbehandlung, dem Gewindeeingriff, der Unterlegscheibenwahl, dem Korrosionsmanagement oder selbst in der Schraubenspezifikation liegt. Das ist nützlicher, als Härte als eigenständiges Ja-Nein-Kriterium zu behandeln.

