 EN

Bakit ang hardness lamang ng fastener ay hindi nagsasalamin sa katiyakan ng joint
Maaaring magkaroon ang isang fastener ng kamangha-manghang tigas at makatulong pa rin sa isang joint na nag-loose, nag-leak, nag-fret, o nag-fracture habang ginagamit. Hindi ito isang pagkakasalungat. Ang tigas ay naglalarawan ng isang reaksyon ng materyal—resistance sa lokal na indentation o deformation. Ang katiyakan ng joint ay nakadepende sa isang mas malaking sistema: clamp load, geometry, thread engagement, surface condition, installation method, service loads, at ang pag-uugali ng mga bahaging kinakapitan.
Mula sa pananaw ng isang engineer sa pagpili ng fastener, ang kapaki-pakinabang na tanong ay hindi “Sapat na ba ang tigas ng fastener na ito?” Kundi “Makakapanatili ba ang joint na ito ng tamang clamping force at load path sa buong buhay serbisyo nito?” Ang pagbabagong ito ay nagpipigil sa karaniwang pagkakamali sa pagbili: ang pagpili ng mechanical fastener na may mas mataas na tigas habang iniwan ang tunay na sanhi ng pagkabigo na di-naaasikaso.
Ang kahigpit ay isang katangian ng materyal, hindi isang hatol sa pagganap ng sambungan
Ang kahigpit ay maaaring tumulong na ipakita ang pagtutol sa pagsuot at pagtutol sa pinsala sa lokal na ibabaw. Maaari rin itong magkaugnay sa lakas sa loob ng isang tiyak na materyal at kondisyon ng pagpapainit. Ngunit hindi ito nagsisilbing hiwalay na pagpapatunay sa kakayahang umunat, pagganap sa pagkapagod, likuan, pag-uugnay sa korosyon, kalidad ng sinulid, o pagkakapareho sa pag-install. Ang bawat isa sa mga ito ang maaaring magpasya kung mananatiling maaasahan ang isang sambunang may turnilyo.
Isipin ang dalawang sambunang gumagamit ng parehong nominal na fastener. Ang isa ay may patag at malinis na ibabaw ng suporta at isang kontroladong paraan ng pagpapahigpit. Ang isa pa ay may pinturang lumalabas, maikling haba ng grip, nasirang sinulid, at halaga ng torque na kinopya mula sa isang espesipikasyon para sa tuyo na sambungan. Maaaring magkapareho ang kahigpit ng fastener, ngunit maaaring mawalan ng preload nang mabilis o makaranas ng hindi pantay na pagkarga ang pangalawang sambunan.
Ang kahigpit din ay nangangailangan ng konteksto. Ang isang napakahirap na bahagi ay maaaring mas hindi tolerant sa ilang kondisyon ng paghawak o pagkarga kung ang kabuuang disenyo ay hindi nagpapanatili ng sapat na ductility at margin para sa fatigue. Dahil dito, ang pagpili ng materyales ay dapat na kaugnay ng angkop na grado, mga sukat, proseso ng paggawa, at mga kinumpirmang mekanikal na kinakailangan—hindi ito dapat nababawasan sa isang solong numero ng kahigpit.
Ang preload ay karaniwang ang unang variable ng katiyakan na sinusuri
Sa maraming mga bolted joint, gumagana ang isang naka-thread na fastener sa pamamagitan ng paglalabas nito nang kaunti habang tinutighten ito. Ang elastikong paglalabas na ito ay lumilikha ng preload, na nagsisipigil sa mga miyembro ng joint. Ang panlabas na load ay una munang binabawasan ang ilang compression sa mga pinipigil na bahagi; ang pagtaas ng load na dinala ng fastener ay nangyayari lamang nang huli. Kung ang preload ay sobrang mababa o nawawala sa paggamit, maaaring maghiwalay, umusli, umiling, o lumikas ang joint kahit na ang fastener mismo ay may mataas na kahigpit.
Kaya nga ang tightening torque ay hindi kapareho ng achieved clamp load. Isang teknikal na sanggunian tungkol sa torque-tension behavior ang nagpapakita ng kah sensitibo nito: isang malaking bahagi ng inilalagay na torque ay maaaring ubusin ng thread friction at bearing-surface friction, kaya’t natitira lamang ang isang mas maliit na bahagi para sa pagbuo ng preload. Ang eksaktong bahagdan ay nagbabago depende sa coating, lubricant, kalagayan ng washer, surface finish, at assembly process. Ang isang torque instruction na angkop para sa isang kontroladong kondisyon ay maaaring hindi na angkop kapag nabago ang alinman sa mga kondisyong iyon.
Para sa isang mechanical fastener sa isang cyclic joint, ang target preload, ang acceptable scatter, at ang paraan na ginagamit upang i-verify ang mga ito ay mas mahalaga kaysa sa hardness lamang. Ang mga critical assemblies ay maaaring mangailangan ng isang tinukoy na torque-angle approach, direct tension measurement, elongation control, o isang validated assembly procedure imbes na isang nominal torque value lamang.
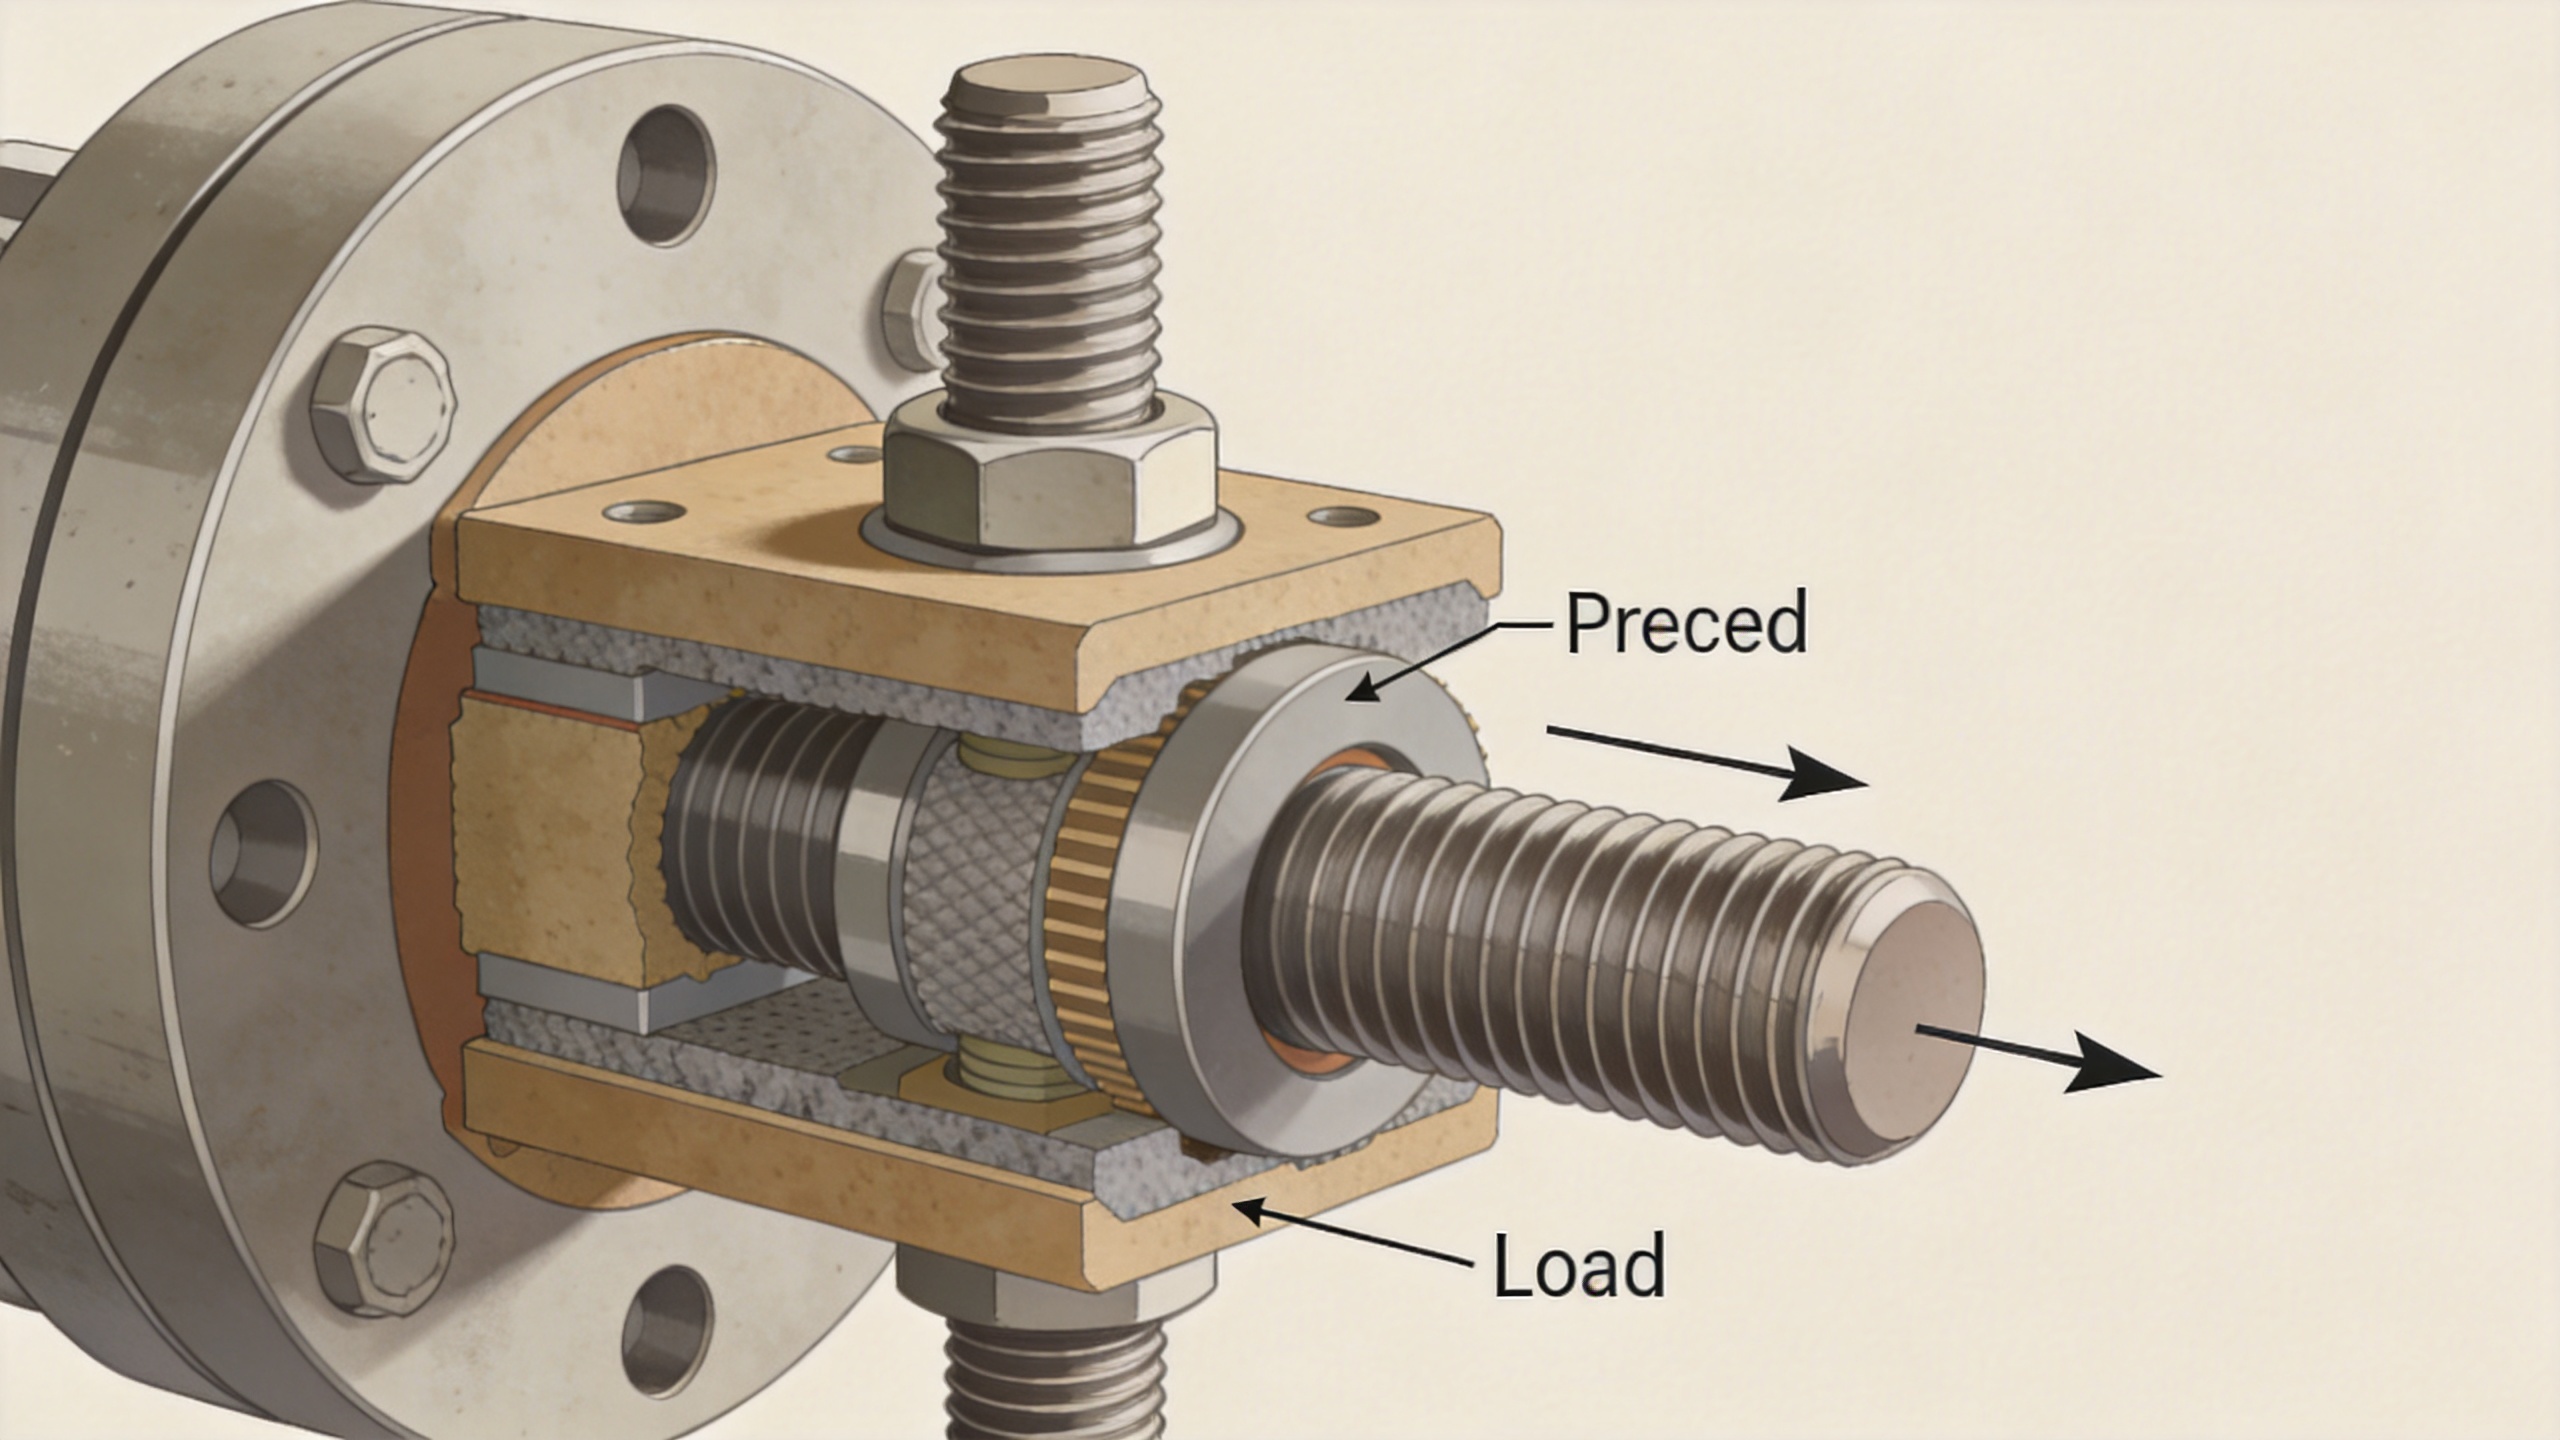
Ang hugis ng kasuklian ay maaaring pabaguin ang isang kahit na angkop na fastener
Ang isang fastener ay hindi nagkakarga nang hiwa-hiwalay. Ang haba ng grip, katigasan ng kasuklian, pagpili ng washer, kaluwangan ng butas, patag na ibabaw ng bearing, at ang relatibong katigasan ng mga materyales na pinagsasama ay lahat nakaaapekto sa paraan kung paano dumadaan ang karga sa buong assembly. Ang maikli at matigas na fastener na nangungurakot sa mga sumusunod na miyembro ay kumikilos nang iba kaysa sa mas mahabang fastener na nangungurakot sa mga matitigas na miyembro. Ang pagkakaiba na ito ay nakaaapekto sa bahagi ng panlabas na karga na naging karagdagang karga sa fastener.
Dapat bigyan din ng sapat na pansin ang pagkakasabay ng thread. Ang sapat na pagkakasabay ay tumutulong sa mga magkakasabay na thread na magdala ng karga nang walang pagkakalbo, ngunit ang "higit na thread" ay hindi pangkalahatang solusyon. Kasali sa kalkulasyon ang lakas ng materyales sa parehong panig, anyo ng thread, haba ng pagkakasabay, mga toleransya sa paggawa, at kung ang mga thread na nagdadala ng karga ay lubos na nabuo. Ang isang threaded fastener na naka-install sa malambot na tapped na materyal ay maaaring kailanganin ng ibang estratehiya sa pagkakasabay kaysa sa parehong sukat na ginagamit kasama ang bakal na nut.
Ang pag-aayos ng posisyon ay kasing-dali ding praktikal. Kung gagamitin ang mga bolt para i-pull ang mga hindi naka-align na bahagi papunta sa tamang posisyon, maaaring magkaroon ng bending at side loading sa joint bago pa man simulan ang aktwal na paggamit. Maaari itong magdulot ng distorsyon sa inaasahang preload at lumikha ng lokal na stress concentrations. Ang pagwawasto sa fit-up ay karaniwang mas matibay na solusyon kaysa sa pagpapataas ng hardness ng fastener.
Ang kalagayan ng ibabaw at ang friction sa assembly ay nagbabago sa resulta
Bawat operasyon ng pagpapakapal (tightening) ay isang friction event. Ang mga coating, langis, dry-film compounds, anti-seize, plating, dumi, at paulit-ulit na paggamit ay maaaring baguhin ang torque na kailangan upang makabuo ng tiyak na preload. Dapat ipahayag ng isang specification ang inaasahang kondisyon, hindi lamang ang halaga ng torque. Dapat din nitong tukuyin kung ang mga washer, lubricants, o locking elements ay bahagi ng nasubok na assembly.
Ang puntong ito ay lalo pang kahalagahan para sa isang stainless na fastener. Maaaring piliin ang mga stainless na alloy dahil sa kanilang paglaban sa corrosion, ngunit ang ilang stainless na naka-thread na interface ay madaling mag-gall kapag pinagsama ang presyon, paghila, init, at hindi angkop na kondisyon ng ibabaw. Ang galling ay maaaring i-seize ang mga thread o gawing nakakalito ang torque feedback. Ang solusyon ay hindi lamang ang pagpili ng mas matigas na bahagi; kundi ang pagpili ng mga compatible na materyales at finishes, paggamit ng angkop na lubricant kung pinapayagan ng aplikasyon, kontrol sa bilis ng pag-install, at pag-validate ng torque-tension relationship para sa aktwal na stack-up.
Ang surface embedment ay isa pang tahimik na sanhi ng preload loss. Ang mga rugad na coatings, pintura, malalambot na gaskets, mga burrs, at hindi perpektong bearing faces ay maaaring umupo pagkatapos ng assembly. Kapag umupo ang joint, nawawala ang ilang elastic stretch ng fastener at bumababa ang clamp load. Dapat tanungin ng design reviews kung ano ang maaaring umupo pagkatapos ng tightening at kung ang retightening, isang ibang washer, o isang binago na joint surface ang angkop.
Ang kapaligiran ng serbisyo at direksyon ng karga ay kumukumpleto sa larawan
Ang pagkabagot, pagbabago ng temperatura, pagsisira dahil sa kalawang, pagkapagod, at pahalang na shear ay madalas na nagpapakita ng mga mahinang pagpapalagay na ginawa habang pinipili. Ang mga pagkakaiba sa pagpapalawak dahil sa init sa pagitan ng fastener at ng mga materyales na kinakapitan ay maaaring dagdagan o bawasan ang preload habang nagbabago ang temperatura. Sa isang joint na dinala ang shear, ang pag-asa lamang sa shank ng bolt kapag ang inilaan na disenyo ay umaasa sa friction ay maaaring magdulot ng galaw na pa-pabilis sa fretting at pagkaluwag.
Ang pagtataya ng pagkapagod ay nangangailangan din ng pag-iisip sa antas ng joint. Ang isang mataas na lakas o matigas na fastener ay hindi awtomatikong may mabuting resulta sa pagkapagod kung ang joint ay nahahati sa ilalim ng cycling, kung ang mga thread ay nasa mataas na rehiyon ng bending, o kung ang pagkakaiba sa pag-install ay nagpapalapit sa ilang yunit sa kanilang limitasyon. Ang kaugnay na spectrum ng karga, epekto ng notch, pagkakalantad sa kalawang, at nananatiling preload ay dapat isaalang-alang nang sabay-sabay.
Isang praktikal na pagrerebyu bago baguhin ang fastener
- Tukuyin ang anyo ng kabiguan. Ang problema ba ay pagkakalas, pagbubuhos, pagkakalag ng threads, pagkakalag ng surface (galling), pagsabog, pagka-corrode, o pagkawala ng alignment? Ang bawat isa ay tumutukoy sa iba't ibang mga variable.
- Suriin ang joint stack-up. Itala ang grip length, stiffness ng mga materyales na pinagsasama, kalagayan ng butas, mga washer, kapal ng coating, at thread engagement.
- I-verify ang kondisyon ng assembly. Kumpirmahin ang calibration ng torque tool, estado ng lubrication, bilis ng installation, at ang aktwal na ginamit na kombinasyon ng fastener/nut/washer.
- Tantyahin o sukatin ang preload. Ihambing ang nakamit na clamp load at scatter sa kinakailangan ng service-load. Huwag hulaan ito gamit lamang ang hardness value.
- Suriin ang kapaligiran. Isama ang vibration, saklaw ng temperatura, kahalumigmigan, mga corrosive media, at access para sa inspection.
- Tukuyin ang buong solusyon. Kung kailangan ng custom fastener, tukuyin ang materyales, grade, geometry, coating, compatible na mating component, at paraan ng verification bilang iisang engineering package.
Ang maaasahang pagpipilian ay isang kontroladong sambungan, hindi lamang isang mas matigas na bahagi
May tamang lugar ang kahigpit ng materyales sa pagsusuri ng materyal at sangkap, ngunit ito ay sumasagot lamang sa isang bahagi lamang ng tanong tungkol sa katiyakan. Ang isang maaasahang sambunan ng mga fastener ay nagmumula sa pagkakatugma ng mga katangian ng materyal sa landas ng karga, sa paglikha at pagpapanatili ng angkop na preload, sa pagbibigay ng maayos na heometriya at pagsasama ng thread, at sa pagkontrol sa mga kondisyon ng pag-aassemble na nagpapalit ng torque sa clamp force.
Kapag lumitaw ang isang problema sa sambunan, simulan sa ebidensya mula sa proseso ng pag-aassemble at sa kapaligiran ng paggamit. Ang ganitong paraan ay maaaring ipakita kung ang solusyon ay nasa kontrol ng preload, sa pagkakasunod-sunod ng mga bahagi (fit-up), sa paggamot sa ibabaw, sa pagsasama ng thread, sa pagpili ng washer, sa pamamahala ng corrosion, o sa mismong teknikal na tukoy sa fastener. Ito ay mas kapaki-pakinabang kaysa sa pagtrato sa kahigpit bilang hiwalay na sukatan ng pagpasa o pagkabigo.

