 EN

締結部の信頼性を決めるのは、ファスナーの硬さだけではない
締結具の硬さが非常に高くても、実際の使用中に緩み・漏れ・摩耗(フレッティング)・破断といった問題を引き起こす接合部になることがあります。これは矛盾ではありません。硬さとは、材料が局所的なへこみや変形に対してどれだけ抵抗できるかという、単一の特性を表す指標にすぎません。一方、接合部の信頼性は、より広範なシステムに依存します。つまり、クランプ荷重(締付け力)、部品の形状、ねじ山の噛み合い長さ、接触面の状態、締付け方法、使用中の荷重、そして締め付けられる部品自体の挙動などが複雑に絡み合って決まります。
締結具の選定を担当するエンジニアにとって、本来問うべき有用な問いは「この締結具は十分に硬いですか?」ではなく、「この接合部は、設計寿命全体を通じて適切なクランプ荷重と荷重伝達経路を維持できるでしょうか?」です。この視点の転換により、よくある調達ミス——たとえば、実際の故障原因には目を向けず、単に機械的強度(硬さ)の高い締結具を選んでしまう——を防ぐことができます。
硬度は材料の性質であり、接合部の性能を評価する指標ではありません
硬度は、耐摩耗性や局所的な表面損傷に対する抵抗性を示す指標として役立つ場合があります。また、特定の材料および熱処理条件においては、強度と相関を示すこともあります。しかし、引張強さ、疲労性能、延性、腐食挙動、ねじ品質、締め付け再現性といった特性を、硬度単独で決定することはできません。これらのいずれかが、ボルト接合部の信頼性を左右します。
同一の公称サイズの締結部品を用いた2つの接合部を考えてみましょう。一方は、平滑で清浄な座面を持ち、制御された締め付け方法が採用されています。他方は、塗装の押し出し、短いグリップ長、損傷したねじ山、および乾燥状態の接合部仕様から流用されたトルク値を用いています。この場合、締結部品の硬度は同一であっても、後者の接合部では初期締付け力(プレロード)が急速に低下したり、不均一な荷重が生じたりする可能性があります。
硬度も文脈を考慮する必要があります。非常に硬い部品であっても、全体の設計で十分な延性と疲労余裕が確保されていない場合、特定の取扱いや荷重条件に対して耐性が低くなることがあります。このため、材料選定は適用される規格、寸法、製造工程、および検証済みの機械的特性に基づいて行うべきであり、単一の硬度値に還元してはなりません。
プリロードは通常、信頼性評価において最初に検討すべき変数です。
多くのボルト接合部では、ねじ締結具は締め付け時にわずかに弾性伸長することで機能します。この弾性伸長によって生じる力がプリロードであり、これにより接合部材が挟圧されます。外部荷重が作用すると、まず挟圧された部材内の圧縮応力が一部緩和され、その後になってはじめて、締結具自体が負担する荷重が大幅に増加します。プリロードが初めから不足している、あるいは使用中に低下した場合、たとえ締結具自体の硬度が高くても、接合部が分離・すべり・振動・漏れを起こす可能性があります。
これは、締付けトルクと実際のクリンプ荷重(軸力)が必ずしも一致しない理由です。トルクと軸力の関係に関する技術資料によると、その感度は非常に高く、印加されたトルクの大部分がねじ山摩擦や座面摩擦によって消費され、結果として予緊張力(プリロード)を生み出すトルクは比較的わずかになります。このトルク配分の割合は、表面処理、潤滑状態、ワッシャーの状態、表面粗さ、組立工程などによって変化します。ある特定の制御条件下で適切なトルク指示でも、これらの条件のいずれかが変化すれば、直ちに不適切になる可能性があります。
周期的な荷重を受ける接合部における機械的ファスナーでは、目標となるプリロード、許容されるばらつき、およびそれらの検証方法が、単なる硬度以上に重要です。特に重要な組立部品では、単なる公称トルク値ではなく、規定されたトルク・アングル法、直接的な引張力測定、延び量制御、あるいは事前に検証済みの組立手順を採用する必要があります。
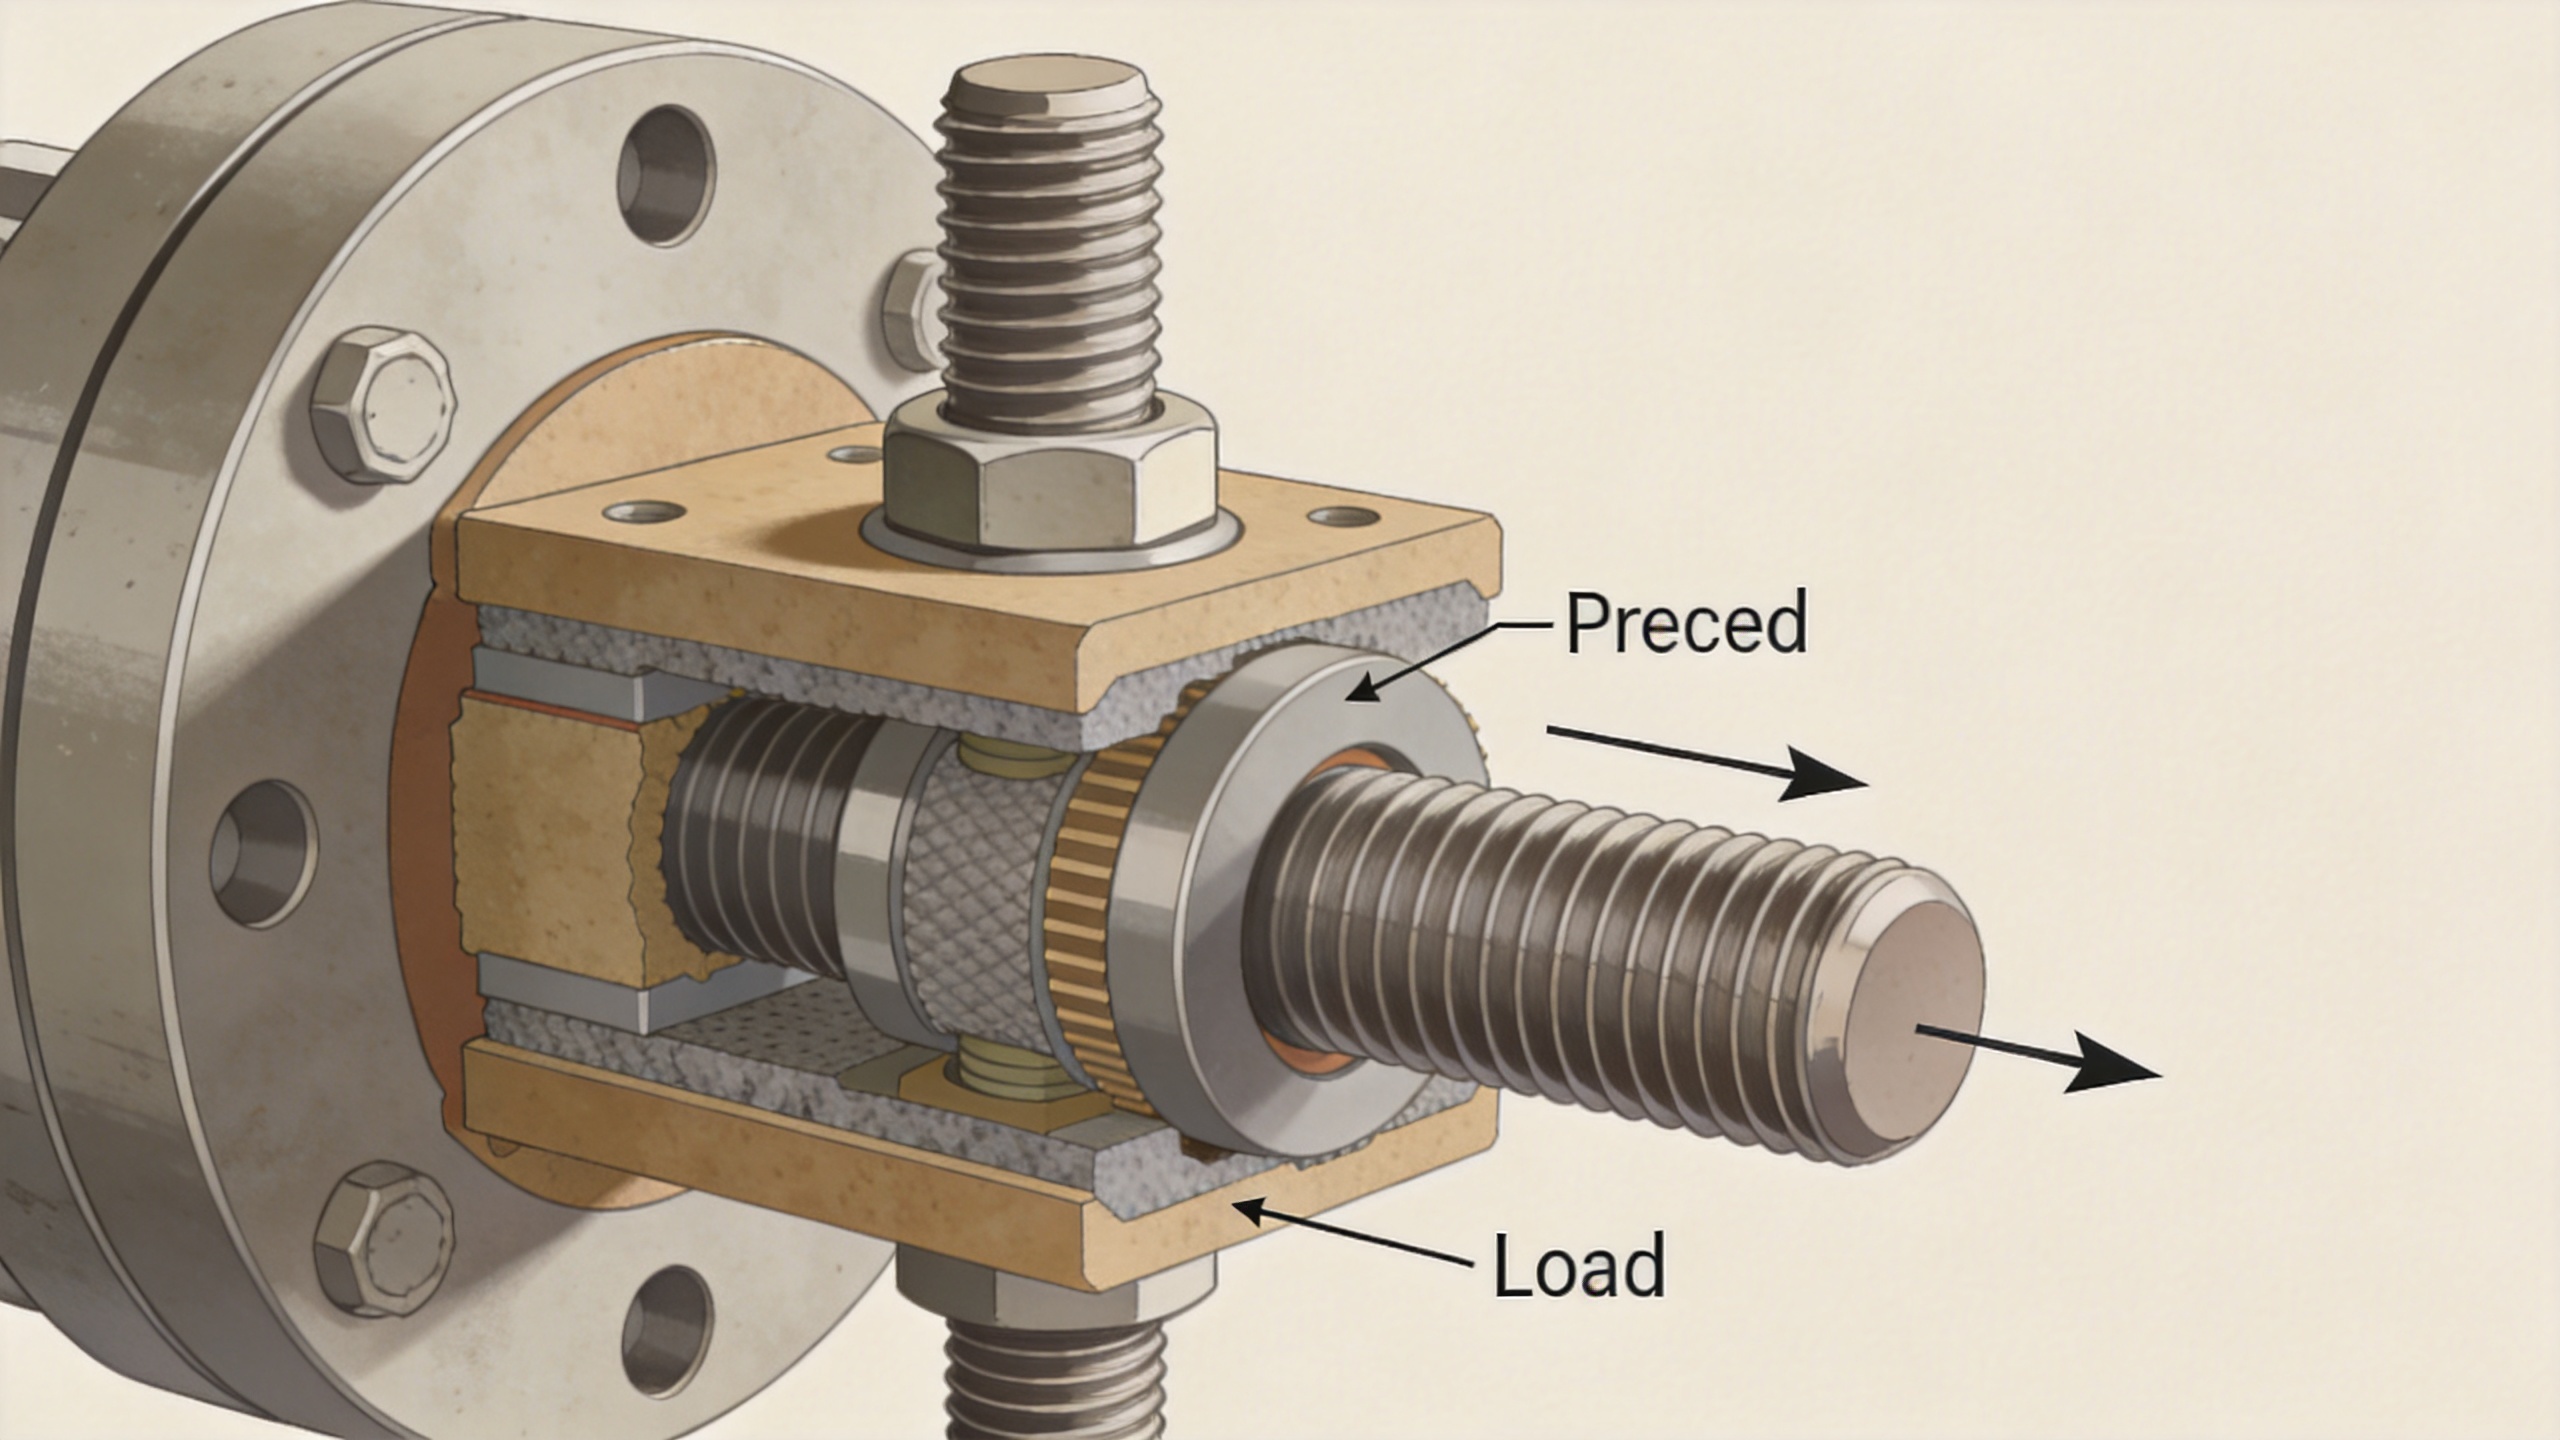
接合部の幾何形状が、本来適切なファスナーであってもその性能を上書きすることがある
ファスナーは単独で荷重を受けるわけではない。グリップ長、接合部の剛性、ワッシャーの選定、穴のクリアランス、座面の平面度、および接合される材料間の相対的な剛性など、すべてが荷重の伝達挙動に影響を与える。たとえば、短く剛性の高いファスナーで変形しやすい部材を締結する場合と、長いファスナーで剛性の高い部材を締結する場合では、その挙動は異なる。この違いによって、外部から加わる荷重のうち、ファスナーに追加で付加される荷重の割合が左右される。
ねじの噛み合い長さにも同様に注意を払う必要がある。十分な噛み合い長さがあれば、相手側のねじと協働して荷重を支え、ねじ山の剥離を防ぐことができるが、「ねじを長くする」ことが万能な解決策ではない。両側の材料強度、ねじ形状、噛み合い長さ、製造公差、および荷重を支えるねじ山が完全に成形されているかどうかといった要素すべてを、計算に含める必要がある。軟質なタップ材にねじ込みされたファスナーでは、鋼製ナットに使用する同じサイズのファスナーとは異なる噛み合い戦略が必要になる場合がある。
アライメントは同様に実用的です。ボルトを使って位置がずれた部材を所定の位置に引き込む場合、使用開始前に接合部に曲げ応力や横荷重が生じることがあります。これにより、設計上の初期締め付け力(プレロード)が歪み、局所的な応力集中が発生する可能性があります。組立時の適合性(フィットアップ)を適切に修正することは、ファスナーの硬度を高めるよりも、長期的に見てより確実な対応です。
表面状態および組立時の摩擦係数が結果に影響します
すべての締め付け操作は、摩擦現象です。コーティング、油、ドライフィルム系潤滑剤、アンチサイズ剤、電気めっき、異物、あるいは繰り返し使用などによって、所定の初期締め付け力を得るために必要なトルク値が変化します。仕様書には、単にトルク値を記載するだけでなく、そのトルク値が適用される想定表面状態を明記する必要があります。また、試験対象の組立構成にワッシャー、潤滑剤、または締結防止部品が含まれるかどうかも明確に定義する必要があります。
この点は、ステンレス製の締結部品にとって特に重要です。腐食耐性を目的にステンレス合金が選ばれることがありますが、一部のステンレス製ねじ部品では、圧力・滑り・熱・不適切な表面状態が重なると、かじり(ガリング)が発生しやすくなります。かじりが起きると、ねじが完全に固着したり、トルク値から得られるフィードバックが実際の状態を正しく反映しなくなったりします。対策は単に「より硬い部品を選ぶ」ことではなく、互換性のある材質および表面処理を選定し、使用条件で許容される場合は適切な潤滑剤を用い、締め付け速度を制御し、実際の積層構成においてトルクと軸力の関係を検証することです。
表面の沈み込みも、予緊力低下の静かな原因の一つです。粗いコーティングや塗装、柔らかいガスケット、バリ、あるいは不完全な座面などは、組立後に徐々に沈み込むことがあります。接合部が沈み込むと、締結部品の弾性伸びが減少し、クリンプ荷重(挟持力)が低下します。設計レビューでは、「締め付け後にどの部分が沈み込むか」を確認し、再締めが必要かどうか、異なるワッシャーの採用が適切かどうか、あるいは接合面の仕様変更を検討すべきかどうかを判断する必要があります。
サービス環境と荷重方向が、全体像を完成させる
振動、熱サイクル、腐食、疲労、横せん断などの要因により、部品選定時に無意識に置かれた弱い前提が露呈することがよくあります。ボルトと締結対象材の熱膨張係数の違いによって、温度変化に伴い軸力(プリロード)が増加または減少します。せん断荷重を受ける継手において、本来は摩擦力に依存する設計であるにもかかわらず、ボルト軸部のみに頼ってしまうと、微小すべり(フレッティング)や緩みの進行を招く動きが生じます。
疲労評価においても、継手全体の観点からの検討が不可欠です。たとえ高強度・高硬度のファスナーであっても、繰返し荷重下で継手が分離する、ねじ部が曲げ応力の大きい領域に位置する、あるいは締付けばらつきにより一部の製品が許容限界に近づいているといった状況では、必ずしも良好な疲労特性が得られるわけではありません。関連する荷重スペクトル、応力集中(ノッチ)効果、腐食環境、および残留軸力は、一体として総合的に考慮する必要があります。
ファスナー変更前の実践的な検討手順
- 故障モードを明確にする 問題は、緩み、漏れ、ねじ山の剥がれ、かじり、破断、腐食、または位置ずれのいずれですか? それぞれが異なる要因を示唆しています。
- 接合部の積層構造を確認してください。 グリップ長、接合材の剛性、穴の状態、ワッシャー、コーティング厚さ、およびねじの噛み合い長さを記録してください。
- 組立時の状態を検証してください。 トルク工具の校正状態、潤滑状態、締付速度、および実際に使用されたファスナー/ナット/ワッシャーの組み合わせを確認してください。
- 初期締付け荷重(プレロード)を推定または測定してください。 実現されたクリンプ荷重およびそのばらつきを、使用条件で要求される荷重と比較してください。硬度値のみからこれを推定しないでください。
- 使用環境を見直してください。 振動、温度範囲、湿気、腐食性媒体、および点検の可否を考慮してください。
- 完全な解決策を明記してください。 カスタムファスナーが必要な場合は、材料、等級、形状、コーティング、対応する相手部品、および検証方法を、一つのエンジニアリングパッケージとして定義してください。
信頼性の高い選択肢は、単に硬い部品ではなく、制御された継手です。
硬度は材料および部品の評価において確かに意味のある指標ですが、信頼性に関する問いの一部しか答えません。信頼性の高いファスナー継手は、荷重伝達経路に合った材料特性の選定、適切な軸力の創出と維持、健全な形状およびねじ山かみ合わせの確保、そしてトルクを挟持力に変換する組立条件の管理によって実現されます。
継手に問題が生じたときは、まず組立工程および使用環境から得られる事実に基づいて原因を特定します。このアプローチにより、軸力の制御、部品の適合性、表面処理、ねじ山かみ合わせ、ワッシャーの選定、腐食対策、あるいはファスナー仕様そのものといった、どの要素に修正の必要があるかが明確になります。単に硬度を合格・不合格の基準として扱うよりも、はるかに実用的です。

