 EN

Почему твёрдость крепёжного изделия само по себе не определяет надёжность соединения
Крепёжный элемент может обладать высокой твёрдостью и при этом способствовать ослаблению, утечке, фреттингу или разрушению соединения в процессе эксплуатации. Это не противоречие. Твёрдость характеризует лишь один аспект поведения материала — его сопротивление локальному вдавливанию или деформации. Надёжность соединения зависит от более сложной системы: силы зажима, геометрии, длины резьбового зацепления, состояния поверхностей, метода монтажа, эксплуатационных нагрузок и поведения соединяемых деталей.
С точки зрения инженера по подбору крепёжных элементов полезный вопрос звучит не «Достаточно ли твёрд этот крепёжный элемент?», а «Сохранит ли это соединение требуемую силу зажима и правильный путь передачи нагрузки на протяжении всего срока службы?». Такой сдвиг в подходе помогает избежать распространённой ошибки при закупках: выбора механического крепёжного элемента с повышенной твёрдостью при полном игнорировании реальной причины отказа.
Твёрдость — это свойство материала, а не оценка эксплуатационных характеристик соединения
Твёрдость может служить косвенным показателем стойкости к износу и устойчивости к локальным повреждениям поверхности. Она также может коррелировать с прочностью в пределах заданного материала и режима термообработки. Однако твёрдость сама по себе не определяет предел прочности при растяжении, усталостную стойкость, пластичность, коррозионное поведение, качество резьбы или воспроизводимость монтажа. Каждый из этих параметров может определять, сохранит ли болтовое соединение надёжность.
Рассмотрим два соединения, использующих одинаковые крепёжные изделия номинального размера. В одном случае опорные поверхности ровные и чистые, а затяжка выполняется контролируемым методом. Во втором — присутствует выдавливание краски, короткая длина захвата, повреждённая резьба, а значение крутящего момента заимствовано из спецификации для сухого соединения. Твёрдость крепёжных изделий может быть идентичной, однако во втором соединении предварительная нагрузка может быстро снижаться или возникать неравномерная нагрузка.
Твёрдость также требует контекста. Очень твёрдый компонент может быть менее устойчивым к определённым условиям эксплуатации или нагружения, если общая конструкция не обеспечивает достаточной пластичности и запаса прочности при циклических нагрузках. По этой причине выбор материала должен основываться на соответствующем сорте, габаритных размерах, маршруте изготовления и подтверждённых механических требованиях — а не сводиться лишь к одному значению твёрдости.
Предварительное натяжение обычно является первой переменной надёжности, подлежащей анализу.
Во многих болтовых соединениях резьбовой крепёжный элемент работает за счёт небольшого упругого удлинения при затяжке. Это упругое удлинение создаёт предварительное натяжение, которое зажимает соединяемые детали. Внешняя нагрузка сначала частично снимает сжатие в зажатых деталях; лишь затем она существенно увеличивает нагрузку, воспринимаемую крепёжным элементом. Если предварительное натяжение слишком низкое или снижается в процессе эксплуатации, соединение может разойтись, сместиться, вибрировать или протекать — даже при высокой твёрдости самого крепёжного элемента.
Вот почему момент затяжки — это не то же самое, что достигнутая сила зажима. В техническом справочнике по поведению «момент–натяжение» показана чувствительность этого соотношения: значительная доля приложенного момента может быть потрачена на трение в резьбе и трение на опорной поверхности, оставляя сравнительно небольшую долю для создания предварительного натяжения. Точное распределение меняется в зависимости от покрытия, смазки, состояния шайбы, шероховатости поверхности и технологического процесса сборки. Инструкция по моменту затяжки, подходящая для одного контролируемого условия, может стать непригодной после изменения любого из этих условий.
Для механического крепёжного элемента в циклическом соединении важнее целевое предварительное натяжение, допустимый разброс значений и метод его контроля, чем только твёрдость. Для критических узлов может потребоваться строго определённый подход «момент–угол», прямое измерение растягивающего усилия, контроль удлинения или аттестованная процедура сборки — а не просто номинальное значение момента затяжки.
Геометрия соединения может отменить пригодность иначе подходящего крепёжного элемента
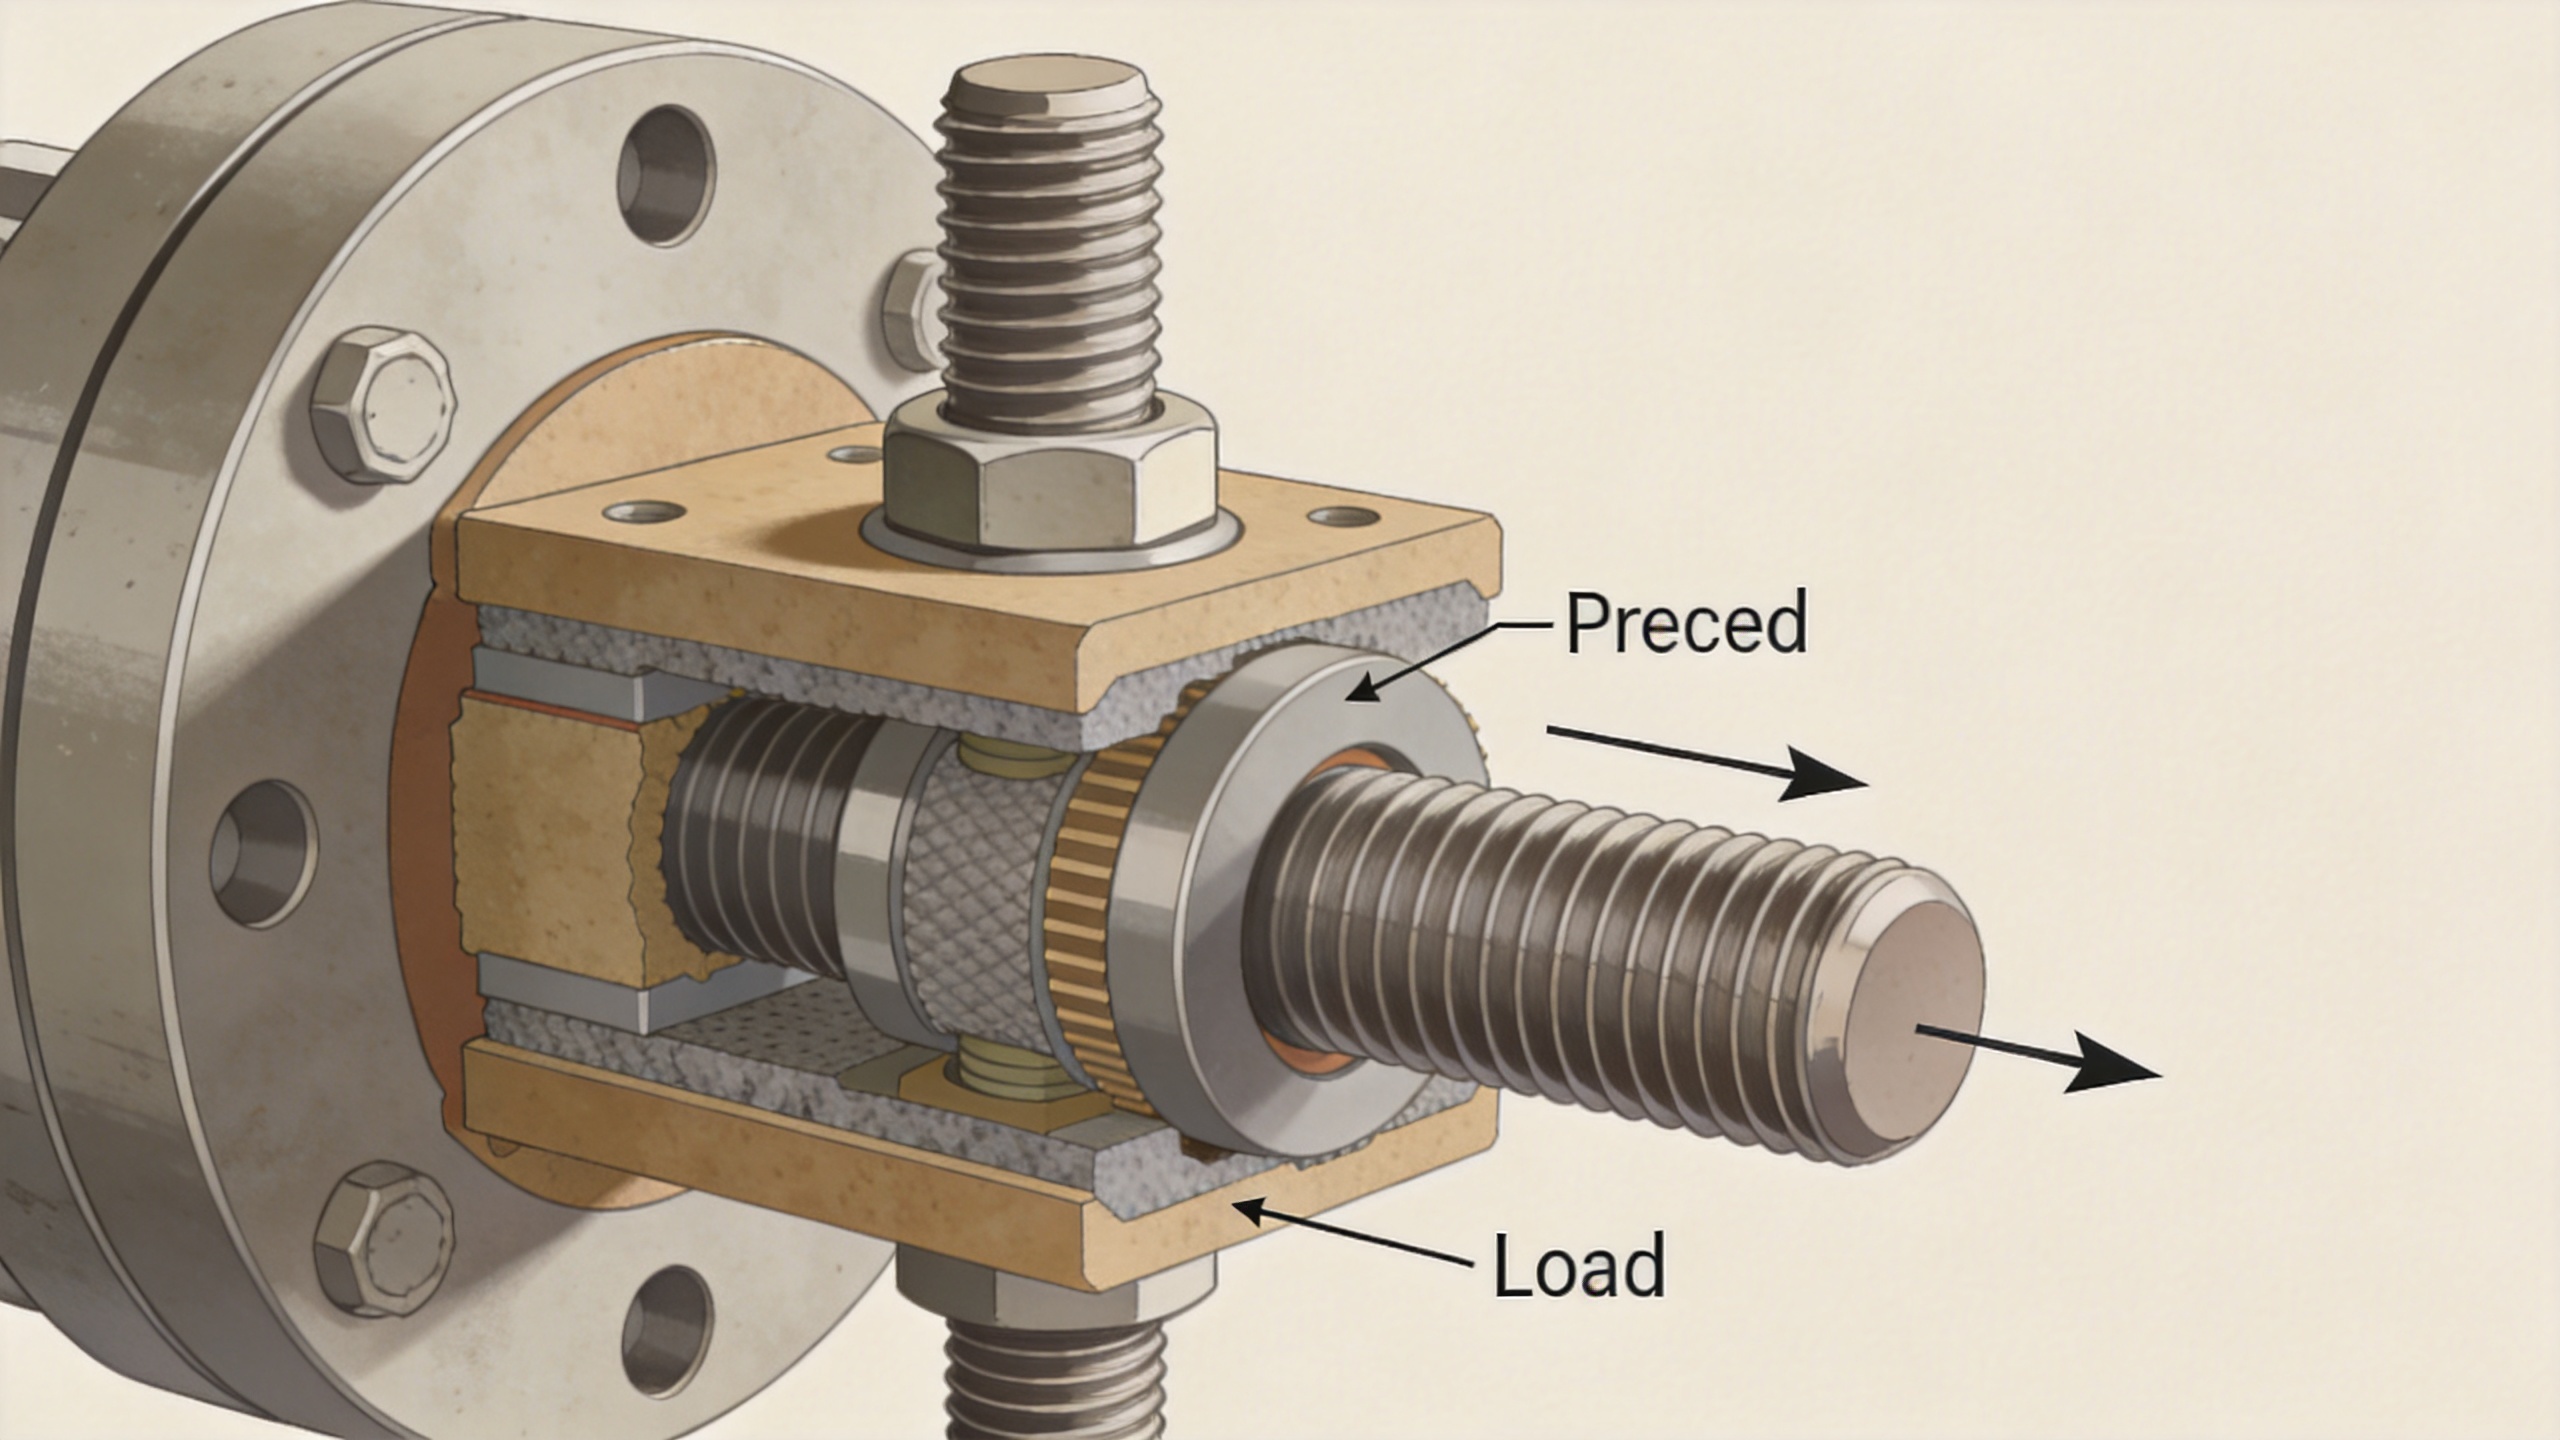
Крепёжный элемент не нагружается изолированно. Длина зажима, жёсткость соединения, выбор шайбы, зазор в отверстии, плоскостность опорной поверхности и относительная жёсткость соединяемых материалов — всё это влияет на то, как нагрузка передаётся через сборку. Короткий жёсткий крепёжный элемент, стягивающий податливые детали, ведёт себя иначе, чем более длинный крепёжный элемент, стягивающий жёсткие детали. Эта разница влияет на то, какая доля внешней нагрузки превращается в дополнительную нагрузку на крепёжный элемент.
Взаимодействие резьбы также требует внимания. Достаточное взаимодействие помогает сопряжённым резьбам воспринимать нагрузку без срыва, однако «больше резьбы» — не универсальное решение. В расчёт необходимо включать прочность материала с обеих сторон, профиль резьбы, длину взаимодействия, производственные допуски, а также то, полностью ли формируются несущие резьбовые витки. Резьбовой крепёжный элемент, установленный в мягкую нарезанную резьбу, может потребовать иной стратегии взаимодействия, чем тот же размер, используемый с гайкой из стали.
Выравнивание также имеет практическое значение. Если болты используются для выравнивания несоосных элементов, до начала эксплуатации в соединение могут попасть изгибающие нагрузки и боковые усилия. Это может исказить заданный предварительный натяг и вызвать локальные концентрации напряжений. Коррекция подгонки, как правило, обеспечивает более долговечное решение по сравнению с повышением твёрдости крепёжных изделий.
Состояние поверхности и коэффициент трения при сборке изменяют результат
Каждая операция затяжки представляет собой событие, связанное с трением. Покрытия, масло, сухие смазочные составы, антизадирные средства, гальванические покрытия, загрязнения и многократное использование могут изменить крутящий момент, необходимый для достижения заданного предварительного натяга. В технической спецификации следует чётко указать требуемое состояние поверхности, а не только значение крутящего момента. Также необходимо определить, входят ли шайбы, смазочные материалы или стопорные элементы в состав испытанной сборки.
Эта особенность особенно важна для нержавеющих крепёжных изделий. Нержавеющие сплавы могут быть выбраны из-за их стойкости к коррозии, однако некоторые резьбовые соединения из нержавеющей стали склонны к заеданию при одновременном действии давления, проскальзывания, нагрева и неблагоприятных условий поверхности. Заедание может привести к заклиниванию резьбы или к искажению показаний крутящего момента. Решение заключается не просто в выборе более твёрдой детали, а в подборе совместимых материалов и покрытий, применении подходящей смазки там, где это допускается условиями эксплуатации, контроле скорости установки и проверке зависимости между крутящим моментом и осевой силой натяжения для конкретной сборки.
Вдавливание поверхности — ещё один скрытый источник потери предварительного натяга. Шероховатые покрытия, краска, мягкие прокладки, заусенцы и неидеальные опорные поверхности могут уплотняться после сборки. При уплотнении соединения крепёжное изделие теряет часть упругого удлинения, и сила зажима снижается. На этапе проектирования следует оценить, какие элементы будут уплотняться после затяжки, и решить, требуется ли повторная затяжка, использование другого типа шайбы или модификация контактных поверхностей соединения.
Сервисная среда и направление нагрузки завершают общую картину
Вибрация, термоциклирование, коррозия, усталость и поперечный сдвиг зачастую выявляют слабые предположения, сделанные при выборе крепёжного элемента. Различия в коэффициентах теплового расширения между крепёжным элементом и стягиваемыми материалами могут увеличивать или уменьшать предварительное натяжение при изменении температуры. В соединении, воспринимающем сдвиговую нагрузку, полагаться исключительно на стержень болта в тех случаях, когда расчётное решение основано на силе трения, может привести к перемещениям, ускоряющим фреттинг и ослабление соединения.
Оценка усталостной прочности также требует системного подхода на уровне всего соединения. Высокопрочный или твёрдый крепёжный элемент не гарантирует автоматически благоприятного результата по усталости, если соединение раскрывается при циклической нагрузке, если резьба расположена в зоне высокого изгибающего момента или если разброс параметров затяжки при монтаже приближает отдельные экземпляры к их предельным значениям. Необходимо комплексно учитывать соответствующий спектр нагрузок, концентраторы напряжений, воздействие коррозии и остаточное предварительное натяжение.
Практическая последовательность проверки перед заменой крепёжного элемента
- Определите вид отказа. Проблема заключается в ослаблении, утечке, срыве резьбы, заедании, разрушении, коррозии или потере соосности? Каждый из этих признаков указывает на различные переменные.
- Проверьте суммарную толщину соединения. Зарегистрируйте длину зажима, жёсткость соединяемых материалов, состояние отверстий, наличие шайб, толщину покрытия и длину ввинчивания резьбы.
- Подтвердите состояние сборки. Убедитесь в правильной калибровке инструмента для приложения крутящего момента, наличии смазки, скорости установки, а также в том, что фактически использовалась именно та комбинация болта/гайки/шайбы, которая предусмотрена.
- Оцените или измерьте предварительное натяжение. Сопоставьте достигнутую силу зажима и её рассеяние с требуемой эксплуатационной нагрузкой. Не делайте выводы исключительно по значению твёрдости.
- Проанализируйте условия эксплуатации. Учитывайте воздействие вибрации, диапазона температур, влажности, коррозионных сред и доступности для осмотра.
- Укажите полное техническое решение. Если требуется специальный крепёжный элемент, определите материал, класс прочности, геометрию, покрытие, совместимый сопрягаемый компонент и метод верификации как единый инженерный пакет.
Надежным решением является контролируемое соединение, а не просто более твердая деталь
Твердость занимает законное место при оценке материалов и компонентов, однако она отвечает лишь на одну часть вопроса надежности. Надежное резьбовое соединение достигается за счет согласования свойств материалов с направлением нагрузки, создания и сохранения подходящего предварительного натяга, обеспечения правильной геометрии и зацепления резьбы, а также контроля условий сборки, при которых крутящий момент преобразуется в силу зажима.
Когда возникает проблема с соединением, начните с анализа данных, полученных в ходе сборки и эксплуатации. Такой подход позволяет определить, требуется ли коррекция в области контроля предварительного натяга, подгонки деталей, обработки поверхностей, зацепления резьбы, выбора шайб, управления коррозией или даже самой спецификации крепежа. Это гораздо полезнее, чем использование твердости в качестве самостоятельного критерия «прошел/не прошел».

