 EN

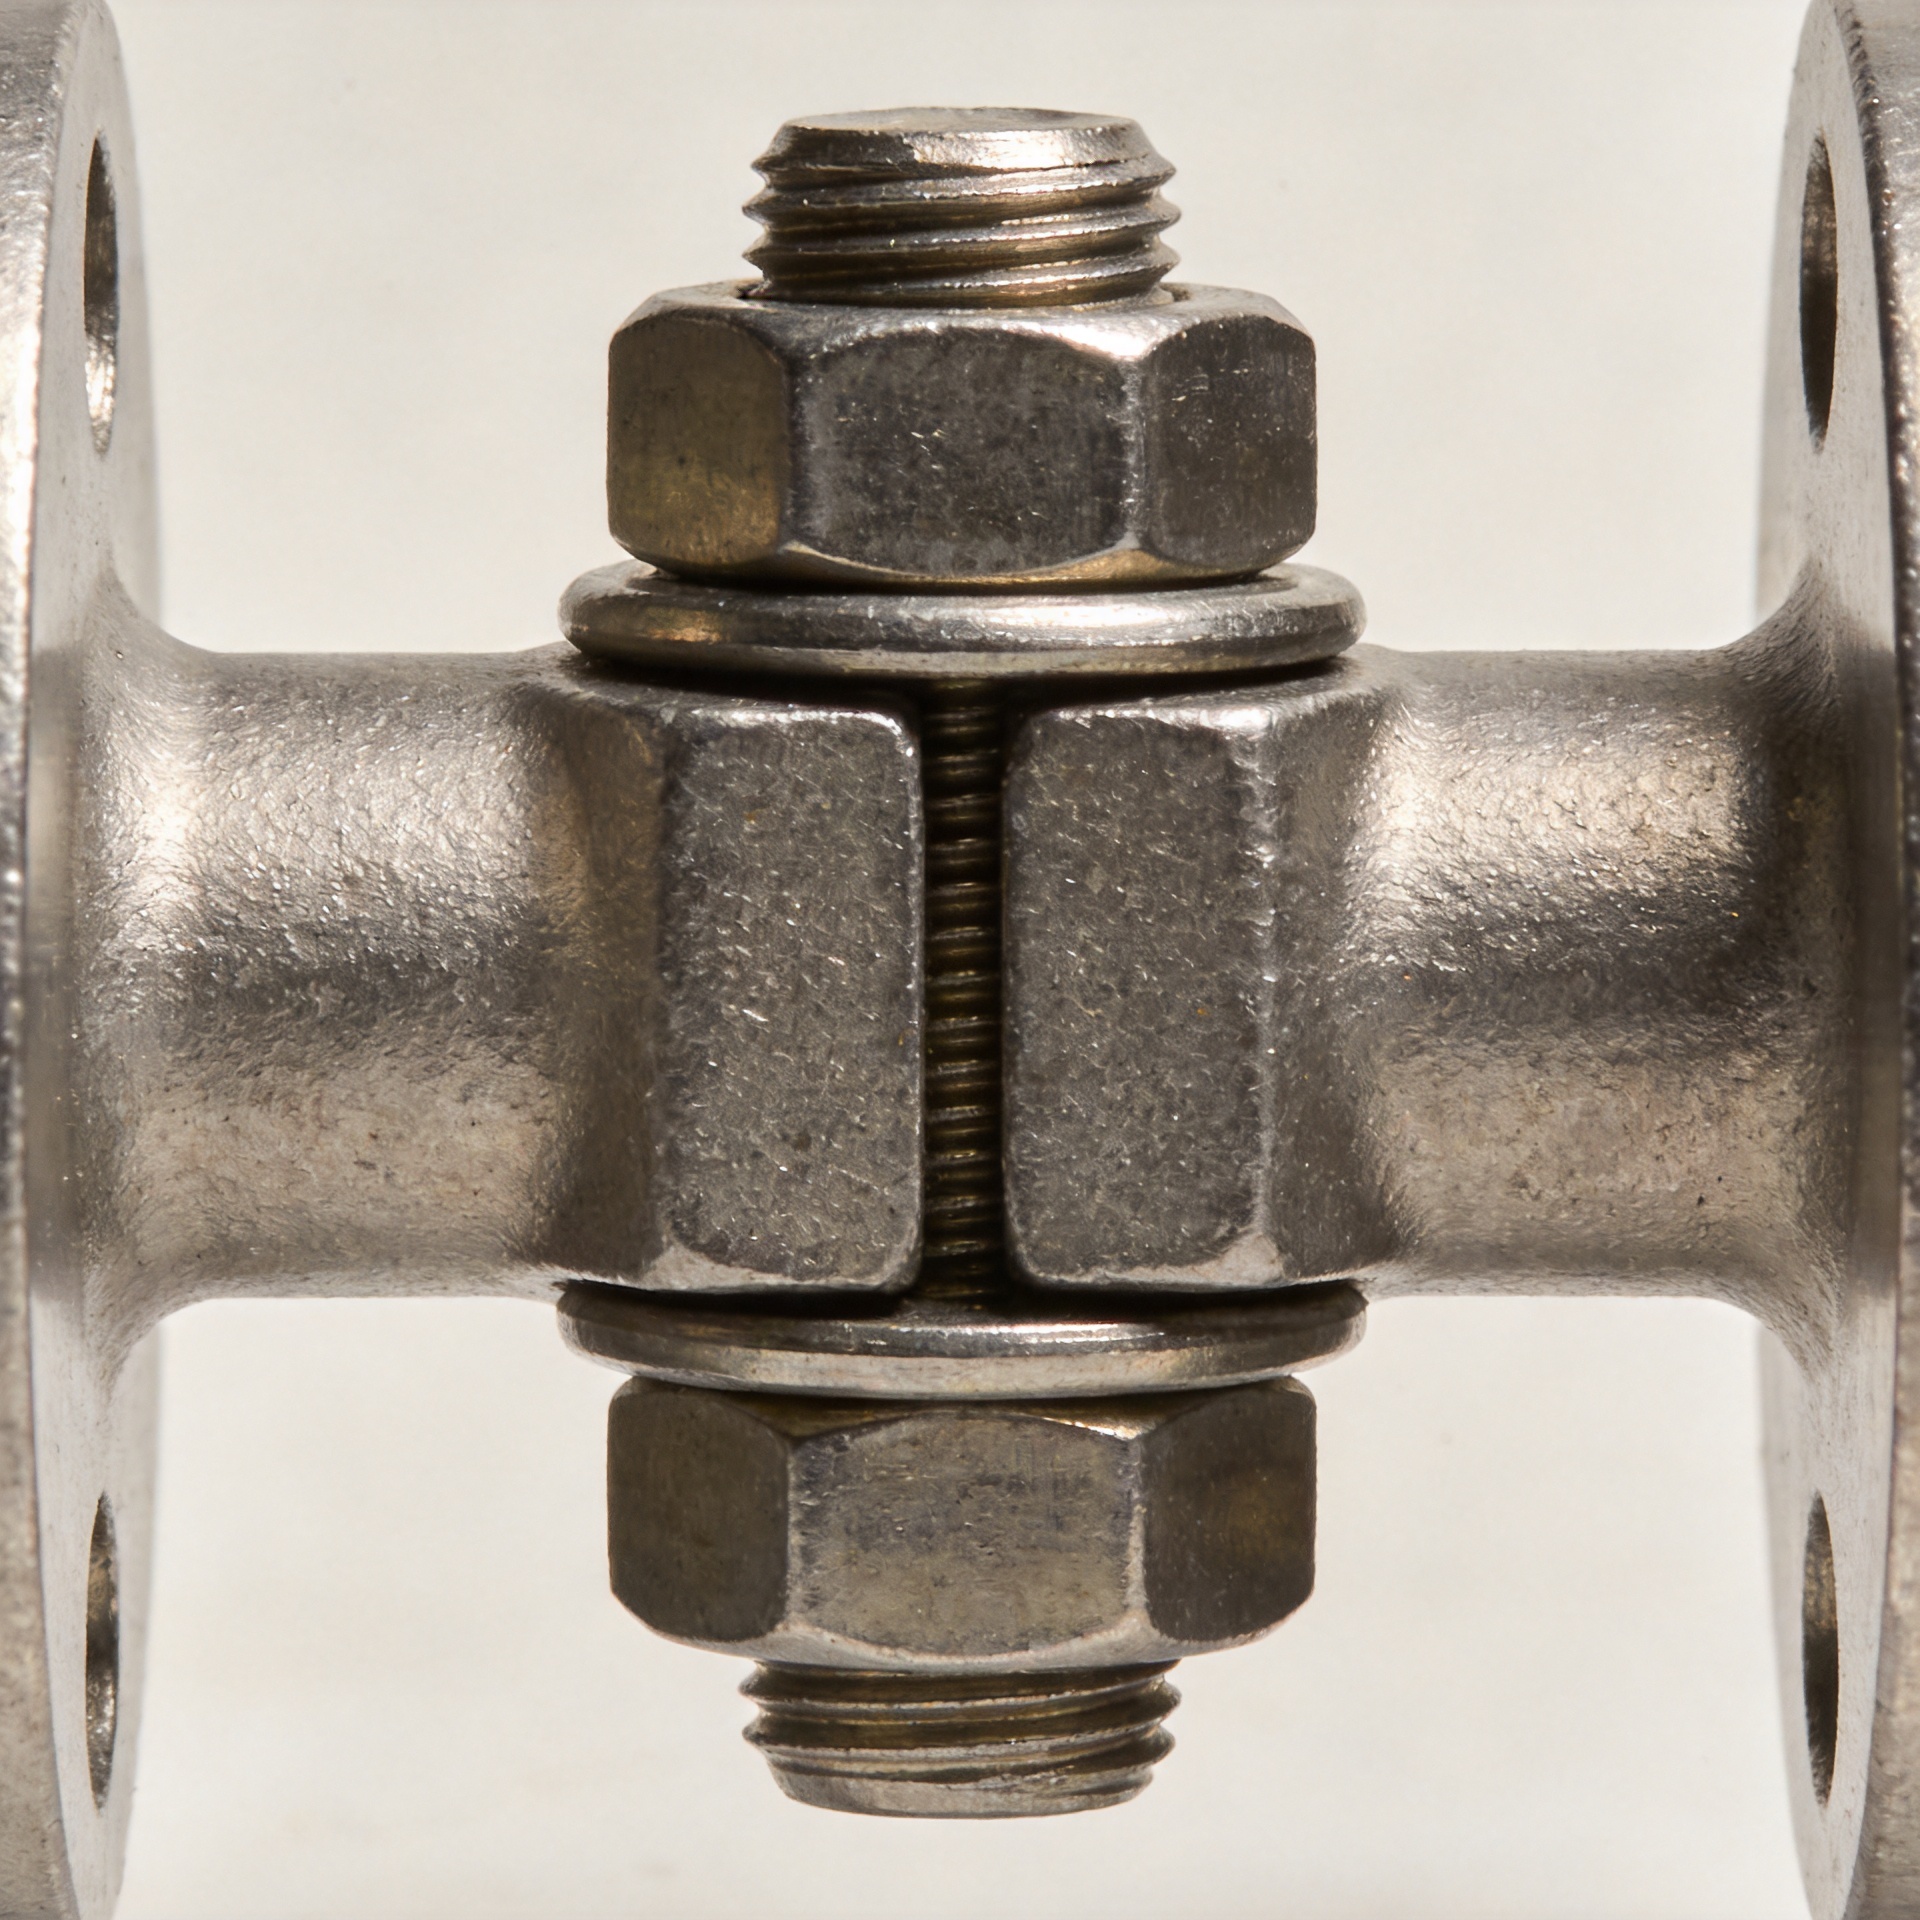
Tại sao độ cứng của phụ kiện nối ghép đơn thuần không quyết định độ tin cậy của mối nối
Một bulông có thể đạt độ cứng ấn tượng nhưng vẫn góp phần làm mối nối bị lỏng, rò rỉ, mài mòn hoặc gãy trong quá trình vận hành. Điều này không mâu thuẫn. Độ cứng chỉ mô tả một đặc tính vật liệu — khả năng chống biến dạng cục bộ hoặc vết lõm. Độ tin cậy của mối nối phụ thuộc vào cả một hệ thống lớn hơn: lực kẹp, hình học, chiều dài ren ăn khớp, trạng thái bề mặt, phương pháp lắp đặt, tải trọng vận hành và hành vi của các chi tiết được kẹp.
Từ góc nhìn của kỹ sư lựa chọn bulông, câu hỏi hữu ích không phải là “Bulông này có đủ cứng chưa?” mà là “Mối nối này có duy trì đúng lực kẹp và đường truyền tải suốt toàn bộ tuổi thọ vận hành hay không?” Việc chuyển đổi tư duy như vậy giúp tránh một sai lầm phổ biến khi mua hàng: chọn bulông cơ khí có độ cứng cao hơn trong khi nguyên nhân thực sự gây thất bại vẫn không được giải quyết.
Độ cứng là một đặc tính của vật liệu, không phải là đánh giá hiệu suất của mối nối
Độ cứng có thể giúp chỉ ra khả năng chống mài mòn và khả năng chống hư hại cục bộ trên bề mặt. Nó cũng có thể tương quan với độ bền trong cùng một loại vật liệu và điều kiện xử lý nhiệt xác định. Tuy nhiên, độ cứng không tự thân xác lập được khả năng chịu kéo, hiệu suất chịu mỏi, độ dẻo, hành vi ăn mòn, chất lượng ren hay tính nhất quán khi lắp đặt. Mỗi yếu tố nêu trên đều có thể quyết định liệu một cụm bu-lông có duy trì độ tin cậy hay không.
Hãy xem xét hai cụm lắp ráp sử dụng cùng loại bu-lông danh nghĩa. Một cụm có các bề mặt tỳ phẳng và sạch, đồng thời áp dụng phương pháp siết chặt được kiểm soát. Cụm còn lại có lớp sơn bị ép tràn ra ngoài, chiều dài kẹp ngắn, ren bị hư hỏng và giá trị mô-men xoắn sao chép từ thông số kỹ thuật dành cho cụm lắp ráp khô. Độ cứng của bu-lông có thể hoàn toàn giống nhau, thế nhưng mối nối thứ hai vẫn có thể nhanh chóng mất lực siết ban đầu hoặc chịu tải không đều.
Độ cứng cũng cần được xem xét trong bối cảnh cụ thể. Một bộ phận có độ cứng rất cao có thể kém chịu đựng hơn đối với một số điều kiện xử lý hoặc tải nhất định nếu thiết kế tổng thể không duy trì đủ độ dẻo và biên an toàn chống mỏi. Vì lý do đó, việc lựa chọn vật liệu cần gắn liền với cấp độ áp dụng, kích thước, quy trình chế tạo và các yêu cầu cơ học đã được xác minh — chứ không nên rút gọn chỉ còn một giá trị độ cứng duy nhất.
Lực siết ban đầu thường là biến số độ tin cậy đầu tiên cần xem xét.
Trong nhiều mối ghép bu-lông, một chi tiết ren hoạt động bằng cách giãn đàn hồi nhẹ khi được siết chặt. Sự giãn đàn hồi này tạo ra lực siết ban đầu, từ đó kẹp chặt các thành phần của mối ghép lại với nhau. Tải bên ngoài trước hết làm giảm bớt một phần nén trong các thành phần bị kẹp; chỉ sau đó mới làm tăng đáng kể tải mà chi tiết ren phải chịu. Nếu lực siết ban đầu quá thấp hoặc suy giảm trong quá trình sử dụng, mối ghép có thể tách rời, trượt, rung hoặc rò rỉ — ngay cả khi bản thân chi tiết ren vẫn có độ cứng cao.
Đây là lý do mô-men xiết không giống với lực kẹp thực tế đạt được. Một tài liệu tham khảo kỹ thuật về hành vi mô-men - lực kéo minh họa mức độ nhạy cảm: một phần lớn mô-men được áp dụng có thể bị tiêu hao bởi ma sát ren và ma sát trên bề mặt tựa, để lại một phần tương đối nhỏ nhằm tạo ra lực tiền tải. Tỷ lệ phân chia chính xác này thay đổi tùy theo lớp phủ, chất bôi trơn, tình trạng vòng đệm, độ nhẵn bề mặt và quy trình lắp ráp. Một hướng dẫn xiết mô-men phù hợp trong một điều kiện kiểm soát nhất định có thể trở nên không phù hợp sau khi bất kỳ điều kiện nào trong số đó thay đổi.
Đối với một chi tiết ghép cơ khí trong mối nối chịu chu kỳ, lực tiền tải mục tiêu, mức độ sai lệch chấp nhận được và phương pháp sử dụng để xác minh các thông số này quan trọng hơn độ cứng riêng lẻ. Các cụm lắp ráp then chốt có thể yêu cầu áp dụng phương pháp mô-men - góc được xác định rõ, đo lực kéo trực tiếp, kiểm soát độ giãn dài hoặc quy trình lắp ráp đã được xác thực — thay vì chỉ dựa vào giá trị mô-men danh nghĩa.
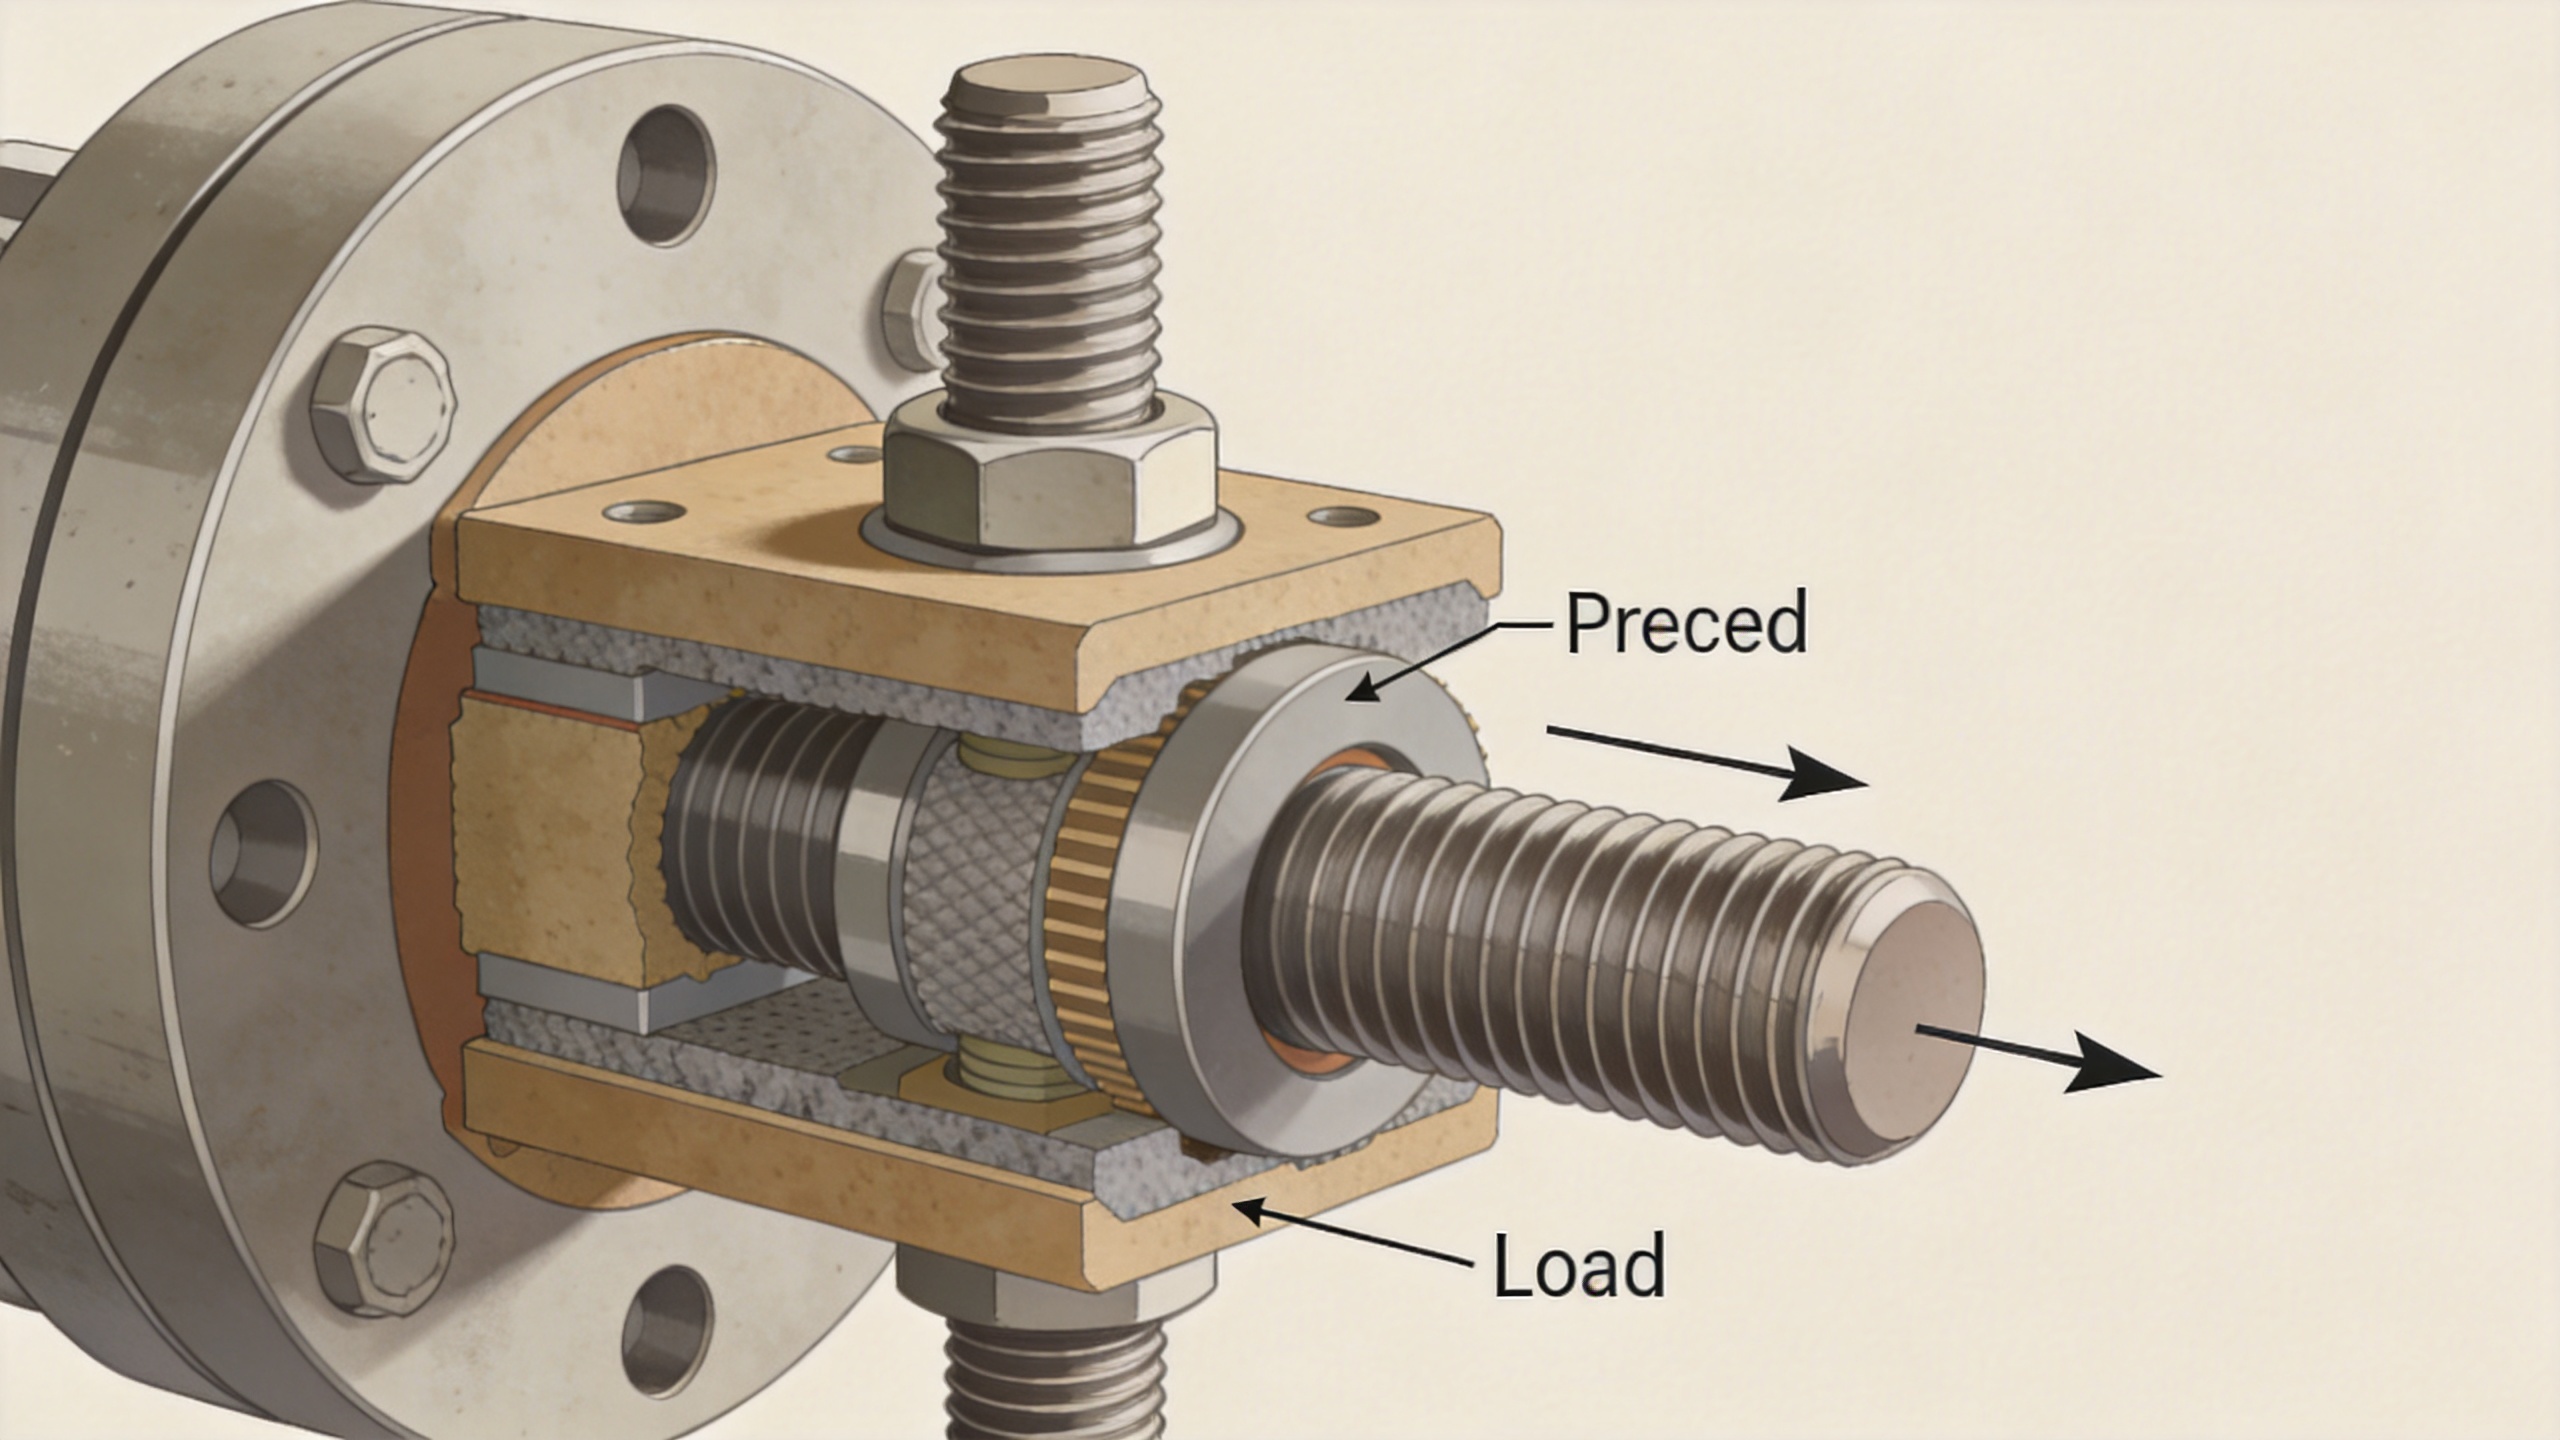
Hình học mối nối có thể ghi đè lên một chi tiết siết chặt phù hợp về mặt khác
Chi tiết siết chặt không chịu tải một cách độc lập. Chiều dài kẹp, độ cứng của mối nối, việc lựa chọn vòng đệm, độ hở lỗ, độ phẳng của bề mặt chịu lực và độ cứng tương đối của các vật liệu được nối đều ảnh hưởng đến cách tải di chuyển qua cụm lắp ráp. Một chi tiết siết chặt ngắn và cứng siết chặt các thành phần dễ biến dạng sẽ có hành vi khác với một chi tiết siết chặt dài hơn siết chặt các thành phần cứng. Sự khác biệt đó ảnh hưởng đến mức độ tải ngoài chuyển thành tải bổ sung tác động lên chi tiết siết chặt.
Độ ăn khớp ren cũng cần được quan tâm tương tự. Độ ăn khớp đầy đủ giúp các ren ăn khớp chịu tải mà không bị tuột ren, nhưng ‘nhiều ren hơn’ không phải là giải pháp phổ quát. Độ bền vật liệu ở cả hai phía, hình dạng ren, chiều dài ăn khớp, dung sai chế tạo và việc các ren chịu tải có được tạo đầy đủ hay không đều phải được đưa vào tính toán. Một chi tiết siết chặt có ren lắp vào vật liệu ren mềm có thể yêu cầu chiến lược ăn khớp khác so với cùng kích thước chi tiết đó khi sử dụng cùng đai ốc thép.
Việc căn chỉnh cũng mang tính thực tiễn như nhau. Nếu sử dụng bu-lông để kéo các thành phần lệch trục vào vị trí đúng, hiện tượng uốn cong và tải ngang có thể xuất hiện tại mối nối ngay trước khi đưa vào sử dụng. Điều này có thể làm sai lệch lực siết ban đầu dự kiến và tạo ra các khu vực tập trung ứng suất cục bộ. Việc điều chỉnh độ khít lắp (fit-up) một cách chính xác thường là giải pháp bền vững hơn so với việc tăng độ cứng của bu-lông.
Tình trạng bề mặt và ma sát khi lắp ráp làm thay đổi kết quả
Mỗi lần siết chặt đều là một sự kiện liên quan đến ma sát. Các lớp phủ, dầu bôi trơn, hợp chất dạng màng khô, chất chống dính, lớp mạ, bụi bẩn và việc sử dụng lặp lại có thể làm thay đổi mô-men xoắn cần thiết để đạt được lực siết ban đầu nhất định. Một đặc tả kỹ thuật nên nêu rõ điều kiện bề mặt dự kiến, chứ không chỉ đơn thuần ghi giá trị mô-men xoắn. Đặc tả đó cũng cần xác định rõ liệu vòng đệm, chất bôi trơn hay các yếu tố khóa (locking elements) có thuộc thành phần của cụm lắp ráp đã được kiểm tra hay không.
Điểm này đặc biệt quan trọng đối với bulông vít làm từ thép không gỉ. Các hợp kim thép không gỉ có thể được chọn vì khả năng chống ăn mòn, nhưng một số mối ghép ren bằng thép không gỉ dễ bị dính (galling) khi áp lực, chuyển động trượt, nhiệt và điều kiện bề mặt không thuận lợi kết hợp với nhau. Hiện tượng dính có thể khiến ren bị kẹt hoặc làm sai lệch phản hồi mô-men xoắn. Giải pháp không đơn thuần là chọn chi tiết cứng hơn; thay vào đó, cần lựa chọn vật liệu và lớp hoàn thiện tương thích, sử dụng chất bôi trơn phù hợp nếu ứng dụng cho phép, kiểm soát tốc độ lắp đặt và xác thực mối quan hệ giữa mô-men xoắn và lực kéo đối với cấu hình cụ thể của bộ ghép.
Sự lún bề mặt là một nguyên nhân âm thầm khác gây mất lực siết ban đầu. Các lớp phủ thô, sơn, gioăng mềm, ba via và các bề mặt tỳ không hoàn hảo có thể bị lún sau khi lắp ráp. Khi mối ghép lún, bulông vít mất đi một phần độ giãn đàn hồi và lực kẹp giảm xuống. Trong quá trình rà soát thiết kế, cần đặt câu hỏi: những thành phần nào sẽ bị lún sau khi siết chặt, và việc siết lại, thay loại vòng đệm khác hay cải tiến bề mặt mối ghép có phù hợp hay không.
Môi trường dịch vụ và hướng tải hoàn thiện bức tranh tổng thể
Dao động, chu kỳ nhiệt, ăn mòn, mỏi và cắt ngang thường làm lộ những giả định yếu được đưa ra trong quá trình lựa chọn. Sự chênh lệch về giãn nở nhiệt giữa bu-lông và các vật liệu được siết chặt có thể làm tăng hoặc giảm lực siết ban đầu khi nhiệt độ thay đổi. Trong một mối nối chịu tải cắt, việc chỉ dựa vào thân bu-lông trong khi thiết kế dự kiến lại phụ thuộc vào ma sát có thể gây ra chuyển động, từ đó đẩy nhanh hiện tượng mài mòn vi mô (fretting) và lỏng lẻo.
Đánh giá mỏi cũng đòi hỏi cách tiếp cận ở cấp độ mối nối. Một bu-lông có độ bền cao hoặc độ cứng cao không tự động đảm bảo kết quả tốt về mặt mỏi nếu mối nối bị tách rời dưới tác động của chu kỳ tải, nếu ren nằm trong vùng uốn mạnh, hoặc nếu sai số lắp đặt khiến một số sản phẩm gần sát giới hạn chịu lực của chúng. Phổ tải liên quan, hiệu ứng tập trung ứng suất (notch), điều kiện tiếp xúc với môi trường ăn mòn và lực siết còn giữ lại cần được xem xét đồng thời.
Trình tự kiểm tra thực tế trước khi thay đổi bu-lông
- Xác định dạng thất bại. Vấn đề là lỏng lẻo, rò rỉ, trượt ren, dính ren, gãy hoặc ăn mòn, hay mất độ đồng tâm? Mỗi hiện tượng này đều chỉ đến các yếu tố khác nhau.
- Kiểm tra cấu trúc ghép nối. Ghi lại chiều dài kẹp, độ cứng của vật liệu được ghép, tình trạng lỗ, vòng đệm, độ dày lớp phủ và chiều dài ren ăn khớp.
- Xác thực điều kiện lắp ráp. Xác nhận việc hiệu chuẩn dụng cụ siết mô-men xoắn, trạng thái bôi trơn, tốc độ lắp đặt và tổ hợp bu-lông/vít/đai ốc/vòng đệm thực tế được sử dụng.
- Ước tính hoặc đo lực căng trước. So sánh lực kẹp đạt được và độ phân tán với yêu cầu tải trong điều kiện vận hành. Không suy luận giá trị này chỉ dựa trên độ cứng.
- Đánh giá điều kiện môi trường. Tính đến rung động, dải nhiệt độ, độ ẩm, môi chất ăn mòn và khả năng tiếp cận để kiểm tra.
- Xác định giải pháp đầy đủ. Nếu cần bu-lông tùy chỉnh, hãy xác định vật liệu, cấp độ, hình học, lớp phủ, chi tiết ghép tương thích và phương pháp kiểm chứng như một gói kỹ thuật duy nhất.
Lựa chọn đáng tin cậy là một mối ghép được kiểm soát, chứ không chỉ đơn thuần là một chi tiết cứng hơn
Độ cứng có vị trí hợp lý trong việc đánh giá vật liệu và thành phần, nhưng nó chỉ trả lời một phần của câu hỏi về độ tin cậy. Một mối ghép bu-lông đáng tin cậy bắt nguồn từ việc phối hợp các đặc tính vật liệu với đường truyền tải, tạo ra và duy trì lực siết ban đầu phù hợp, đảm bảo hình học và độ ăn khớp ren chính xác, đồng thời kiểm soát các điều kiện lắp ráp để chuyển mô-men xoắn thành lực kẹp.
Khi xuất hiện vấn đề ở mối ghép, hãy bắt đầu bằng bằng chứng từ môi trường lắp ráp và vận hành thực tế. Cách tiếp cận này có thể làm rõ liệu giải pháp khắc phục nằm ở việc kiểm soát lực siết ban đầu, độ khít khi lắp, xử lý bề mặt, độ ăn khớp ren, lựa chọn vòng đệm, quản lý ăn mòn hay ngay từ thông số kỹ thuật của bản thân bu-lông. Phương pháp này hữu ích hơn nhiều so với việc coi độ cứng như một tiêu chí kiểm tra độc lập dạng ‘đạt’ hoặc ‘không đạt’.

