 EN

जोड़ की विश्वसनीयता निर्धारित करने के लिए केवल फास्टनर की कठोरता पर्याप्त नहीं है
एक फ़ास्टनर की कठोरता आकर्षक हो सकती है, फिर भी यह सेवा के दौरान ढीला होने, रिसाव करने, घिसने या टूटने वाले जॉइंट में योगदान दे सकता है। यह कोई विरोधाभास नहीं है। कठोरता एक सामग्री प्रतिक्रिया का वर्णन करती है—स्थानीय दबाव या विरूपण के प्रति प्रतिरोध। जॉइंट की विश्वसनीयता एक बड़े तंत्र पर निर्भर करती है: क्लैम्प लोड, ज्यामिति, थ्रेड एंगेजमेंट, सतह की स्थिति, स्थापना विधि, सेवा लोड और क्लैम्प किए गए भागों का व्यवहार।
फ़ास्टनर चयन इंजीनियर के दृष्टिकोण से, उपयोगी प्रश्न यह नहीं है कि “क्या यह फ़ास्टनर पर्याप्त रूप से कठोर है?” बल्कि यह है कि “क्या यह जॉइंट अपने पूरे सेवा जीवन के दौरान सही क्लैम्पिंग बल और लोड पाथ को बनाए रखेगा?” यह दृष्टिकोण एक सामान्य खरीद त्रुटि को रोकता है: एक उच्च-कठोरता यांत्रिक फ़ास्टनर का चयन करना, जबकि वास्तविक विफलता का कारण अपरिवर्तित छोड़ दिया जाता है।
कठोरता एक सामग्री गुण है, कोई संयुक्त प्रदर्शन निर्णय नहीं है
कठोरता से पहनने के प्रतिरोध और स्थानीय सतह क्षति के प्रतिरोध का संकेत मिल सकता है। यह एक परिभाषित सामग्री और ऊष्मा उपचार स्थिति के भीतर ताकत से भी सहसंबंधित हो सकती है। लेकिन यह स्वतंत्र रूप से तन्य क्षमता, थकान प्रदर्शन, तन्यता, संक्षारण व्यवहार, धागे की गुणवत्ता, या स्थापना की सुसंगतता को स्थापित नहीं करती है। इनमें से प्रत्येक यह तय कर सकता है कि कोई बोल्टेड असेंबली विश्वसनीय बनी रहेगी या नहीं।
दो असेंबलियों पर विचार करें जो समान सामान्य फास्टनर का उपयोग करती हैं। एक में समतल, साफ़ बेयरिंग सतहें और नियंत्रित कसाव विधि है। दूसरी में पेंट का निकलना, छोटी ग्रिप लंबाई, क्षतिग्रस्त धागे और शुष्क असेंबली विनिर्देश से लिया गया टॉर्क मान है। फास्टनर की कठोरता समान हो सकती है, फिर भी दूसरे संयोजन में प्रीलोड तेज़ी से कम हो सकता है या असमान भार का अनुभव हो सकता है।
कठोरता के लिए संदर्भ भी आवश्यक होता है। यदि कुल डिज़ाइन उचित तन्यता और थकान सीमा को बनाए नहीं रखती है, तो एक अत्यधिक कठोर घटक कुछ विशिष्ट हैंडलिंग या लोडिंग स्थितियों के प्रति कम सहनशील हो सकता है। इस कारण, सामग्री का चयन लागू ग्रेड, आयामों, निर्माण पथ और सत्यापित यांत्रिक आवश्यकताओं से जुड़ा होना चाहिए—न कि केवल एक कठोरता संख्या तक सीमित कर दिया जाना चाहिए।
प्रीलोड आमतौर पर विश्वसनीयता के पहले परिवर्तनशील कारक के रूप में जांच किया जाता है।
कई बोल्टेड जॉइंट्स में, एक थ्रेडेड फास्टनर को कसते समय थोड़ा सा लचीला खिंचाव होता है। यह लचीला खिंचाव प्रीलोड उत्पन्न करता है, जो जॉइंट के सदस्यों को एक साथ क्लैंप करता है। बाहरी लोड सबसे पहले क्लैंप किए गए भागों में कुछ संपीड़न को कम करता है; केवल बाद में ही यह फास्टनर द्वारा वहन किए जाने वाले लोड में महत्वपूर्ण वृद्धि करता है। यदि प्रीलोड बहुत कम है या सेवा के दौरान कम हो जाता है, तो जॉइंट अलग हो सकता है, फिसल सकता है, कंपन कर सकता है या रिस सकता है—भले ही फास्टनर स्वयं की कठोरता उच्च हो।
इसीलिए कसाव टॉर्क, प्राप्त क्लैम्प लोड के समान नहीं होता है। टॉर्क-टेंशन व्यवहार पर एक तकनीकी संदर्भ इस संवेदनशीलता को दर्शाता है: लगाए गए टॉर्क का एक बड़ा हिस्सा थ्रेड घर्षण और बेयरिंग-सतह घर्षण द्वारा खपत किया जा सकता है, जिससे प्रीलोड विकसित करने के लिए तुलनात्मक रूप से छोटा हिस्सा शेष रह जाता है। यह सटीक विभाजन कोटिंग, लुब्रिकेंट, वॉशर की स्थिति, सतह का फिनिश और असेंबली प्रक्रिया के साथ बदलता है। एक नियंत्रित स्थिति के लिए उपयुक्त टॉर्क निर्देश, उनमें से किसी भी स्थिति में परिवर्तन के बाद अनुपयुक्त हो सकता है।
चक्रीय जॉइंट में एक यांत्रिक फास्टनर के लिए, लक्ष्य प्रीलोड, स्वीकार्य विचरण और उनकी पुष्टि के लिए उपयोग की जाने वाली विधि, कठोरता मात्र से अधिक महत्वपूर्ण हैं। महत्वपूर्ण असेंबलियों के लिए एक परिभाषित टॉर्क-एंगल दृष्टिकोण, प्रत्यक्ष तन्यता माप, दीर्घीकरण नियंत्रण या एक सत्यापित असेंबली प्रक्रिया की आवश्यकता हो सकती है, न कि केवल एक सामान्य टॉर्क मान।
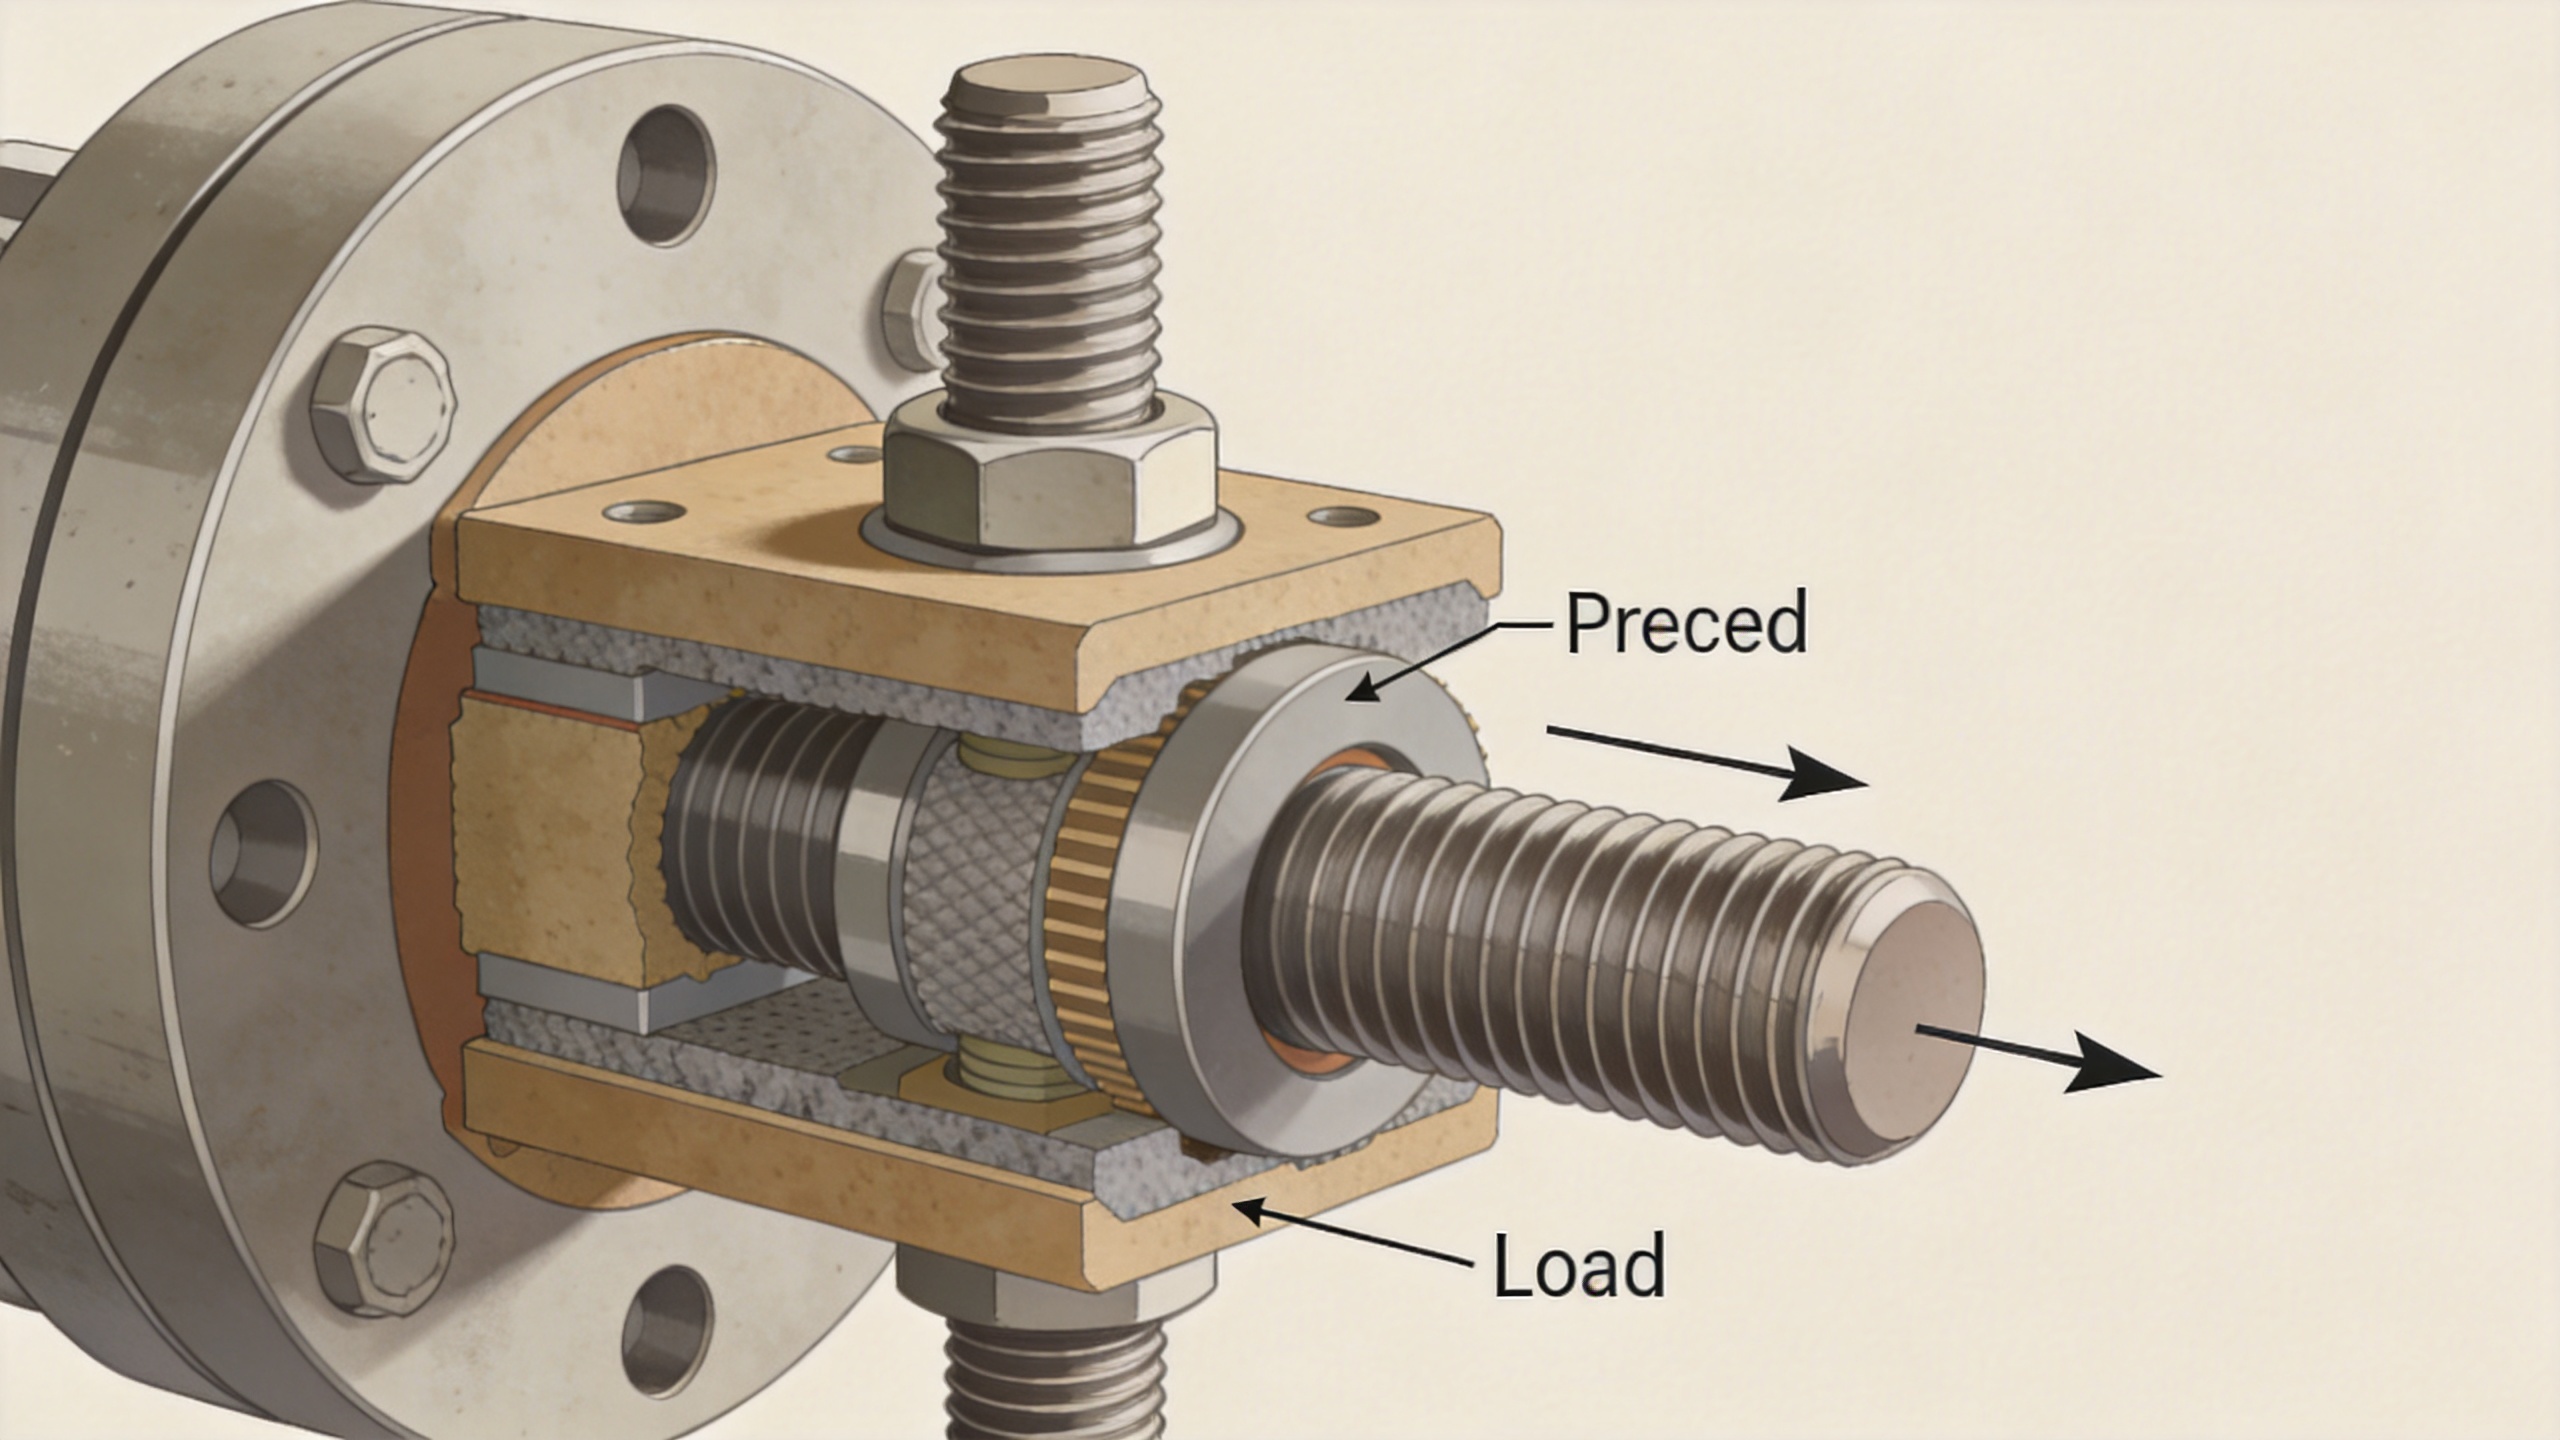
संयुक्त ज्यामिति एक अन्यथा उपयुक्त फ़ास्टनर को अधिकृत कर सकती है
फ़ास्टनर को अकेले लोड नहीं किया जाता है। ग्रिप लंबाई, संयुक्त दृढ़ता, वॉशर चयन, छिद्र स्पष्टता, बेयरिंग-फ़ेस की समतलता, और जुड़े हुए सामग्रियों की सापेक्ष दृढ़ता सभी इस बात को प्रभावित करते हैं कि भार संयोजन के माध्यम से कैसे स्थानांतरित होता है। एक छोटा, दृढ़ फ़ास्टनर जो अनुकूल सदस्यों को कसता है, एक लंबे फ़ास्टनर से भिन्न व्यवहार करता है जो कठोर सदस्यों को कसता है। यह अंतर यह निर्धारित करता है कि बाहरी भार का कितना हिस्सा अतिरिक्त फ़ास्टनर भार बन जाता है।
थ्रेड एंगेजमेंट को भी समान ध्यान देने की आवश्यकता होती है। पर्याप्त एंगेजमेंट साथी थ्रेड्स को बिना खराब किए भार वहन करने में सहायता करता है, लेकिन ‘अधिक थ्रेड’ कोई सार्वभौमिक समाधान नहीं है। दोनों ओर की सामग्री की शक्ति, थ्रेड रूप, एंगेजमेंट लंबाई, निर्माण सहिष्णुता, और यह कि क्या भार वहन करने वाले थ्रेड पूर्ण रूप से निर्मित हैं—ये सभी गणना में शामिल होने चाहिए। एक थ्रेडेड फ़ास्टनर जो किसी कोमल टैप की गई सामग्री में स्थापित किया गया हो, उसके लिए एक भिन्न एंगेजमेंट रणनीति की आवश्यकता हो सकती है, जो कि उसी आकार के फ़ास्टनर के लिए आवश्यक होगी जिसका उपयोग स्टील नट के साथ किया जाता है।
संरेखण भी उतना ही व्यावहारिक है। यदि बोल्ट्स का उपयोग विसंरेखित सदस्यों को स्थान पर खींचने के लिए किया जाता है, तो सेवा शुरू होने से पहले जोड़ में वक्रता और पार्श्व भारण प्रवेश कर सकते हैं। इससे अभिप्रेत पूर्व-भार में विकृति आ सकती है और स्थानीय प्रतिबल संकेंद्रण उत्पन्न हो सकते हैं। फिट-अप को सुधारना आमतौर पर फास्टनर की कठोरता बढ़ाने की तुलना में अधिक स्थायी उत्तर है।
सतह की स्थिति और असेंबली घर्षण परिणाम को बदल देते हैं
प्रत्येक कसाव क्रिया एक घर्षण घटना है। लेप, तेल, शुष्क-फिल्म यौगिक, एंटी-सीज़, चढ़ाव, मलबे और बार-बार उपयोग करने से एक निश्चित पूर्व-भार उत्पन्न करने के लिए आवश्यक टॉर्क में परिवर्तन हो सकता है। एक विनिर्देश में अभिप्रेत स्थिति को बताना चाहिए, केवल टॉर्क मान नहीं। इसमें यह भी परिभाषित करना चाहिए कि क्या वॉशर, स्नेहक या लॉकिंग तत्व परीक्षित असेंबली का हिस्सा हैं।
यह बिंदु विशेष रूप से एक स्टेनलेस फास्टनर के लिए प्रासंगिक है। संक्षारण प्रतिरोध के लिए स्टेनलेस मिश्र धातुओं का चयन किया जा सकता है, लेकिन कुछ स्टेनलेस थ्रेडेड इंटरफ़ेस दबाव, फिसलन, ऊष्मा और अनुकूल नहीं सतह की स्थितियों के संयोजन के कारण गैलिंग के प्रवण होते हैं। गैलिंग से थ्रेड अटक सकते हैं या टॉर्क प्रतिक्रिया भ्रामक बन सकती है। इसका समाधान केवल कठोर भाग का चयन करना नहीं है; बल्कि यह है कि संगत सामग्री और फिनिश का चयन किया जाए, जहाँ अनुप्रयोग अनुमति देता हो वहाँ उचित स्नेहक का उपयोग किया जाए, स्थापना की गति को नियंत्रित किया जाए और वास्तविक स्टैक-अप के लिए टॉर्क-टेंशन संबंध का सत्यापन किया जाए।
सतह एम्बेडमेंट प्रीलोड के नुकसान का एक और शामिल स्रोत है। खुरदुरी कोटिंग्स, पेंट, नरम गैस्केट्स, बर्स और अपूर्ण बेयरिंग सतहें असेंबली के बाद बैठ सकती हैं। जब जॉइंट बैठता है, तो फास्टनर का कुछ लोचदार विस्तार कम हो जाता है और क्लैम्प लोड घट जाता है। डिज़ाइन समीक्षाओं में यह पूछा जाना चाहिए कि कसने के बाद क्या बैठेगा और क्या पुनः कसाव, एक अलग वॉशर या संशोधित जॉइंट सतह उचित है।
सेवा वातावरण और लोड दिशा पूरा चित्र पूरा करते हैं
कंपन, तापीय चक्र, संक्षारण, थकान और अनुप्रस्थ अपरूपण अक्सर चयन के दौरान की गई कमज़ोर धारणाओं को उजागर करते हैं। बोल्ट और क्लैम्प किए गए सामग्री के बीच तापीय प्रसार में अंतर तापमान में परिवर्तन के साथ प्रीलोड को बढ़ा या घटा सकता है। एक जोड़ जो अपरूपण ले रहा हो, यदि इसका डिज़ाइन घर्षण पर निर्भर है, तो केवल बोल्ट शैंक पर निर्भर रहना गति पैदा कर सकता है, जो फ्रेटिंग और ढीलापन को तेज़ करती है।
थकान मूल्यांकन भी जोड़-स्तरीय सोच की आवश्यकता रखता है। एक उच्च-शक्ति या कठोर फास्टनर स्वतः ही एक अनुकूल थकान परिणाम नहीं देता है, यदि जोड़ चक्रीय भार के तहत अलग हो जाता है, यदि धागे एक उच्च-बेंडिंग क्षेत्र में स्थित हों, या यदि स्थापना में विचरण कुछ इकाइयों को उनकी सीमा के निकट ले जाता है। प्रासंगिक भार स्पेक्ट्रम, नॉच प्रभाव, संक्षारण के प्रति संवेदनशीलता और धारित प्रीलोड को एक साथ विचार किया जाना चाहिए।
फास्टनर में परिवर्तन करने से पहले एक व्यावहारिक समीक्षा क्रम
- विफलता के प्रकार को परिभाषित करें। क्या समस्या ढीलापन, रिसाव, धागे का कटना, धागे का चिपकना, टूटना, संक्षारण, या संरेखण का नुकसान है? प्रत्येक समस्या अलग-अलग चरों की ओर इशारा करती है।
- जॉइंट स्टैक-अप की जाँच करें। ग्रिप लंबाई, जुड़े हुए सामग्री की कठोरता, छिद्र की स्थिति, वॉशर, कोटिंग की मोटाई और धागे के संपर्क की लंबाई को रिकॉर्ड करें।
- असेंबली की स्थिति की पुष्टि करें। टॉर्क उपकरण की कैलिब्रेशन, स्नेहन की स्थिति, स्थापना की गति और वास्तव में उपयोग किए गए फास्टनर/नट/वॉशर संयोजन की पुष्टि करें।
- प्रीलोड का अनुमान लगाएँ या मापें। प्राप्त क्लैम्प लोड और उसके विस्तार की तुलना सेवा-लोड आवश्यकता से करें। इसे केवल कठोरता मान के आधार पर अनुमानित न करें।
- वातावरण की समीक्षा करें। कंपन, तापमान सीमा, नमी, संक्षारक माध्यम और निरीक्षण के लिए पहुँच को ध्यान में रखें।
- पूर्ण समाधान को निर्दिष्ट करें। यदि कोई विशेष फास्टनर की आवश्यकता हो, तो इसके सामग्री, ग्रेड, ज्यामिति, कोटिंग, संगत मिलान घटक और सत्यापन विधि को एक इंजीनियरिंग पैकेज के रूप में परिभाषित करें।
विश्वसनीय विकल्प एक नियंत्रित जॉइंट है, केवल एक कठोर भाग नहीं।
कठोरता सामग्री और घटक मूल्यांकन में एक वैध स्थान रखती है, लेकिन यह विश्वसनीयता के प्रश्न का केवल एक हिस्सा ही उत्तर देती है। एक भरोसेमंद फास्टनर जॉइंट भार पथ के अनुरूप सामग्री गुणों के मिलान से, उपयुक्त प्रीलोड के निर्माण और बनाए रखने से, ध्वनि ज्यामिति और थ्रेड एंगेजमेंट प्रदान करने से, तथा टॉर्क को क्लैंप बल में बदलने वाली असेंबली परिस्थितियों को नियंत्रित करने से प्राप्त होता है।
जब कोई जॉइंट समस्या उत्पन्न होती है, तो असेंबली और सेवा वातावरण से प्रमाण से शुरुआत करें। यह दृष्टिकोण यह दिखा सकता है कि सुधार प्रीलोड नियंत्रण, फिट-अप, सतह उपचार, एंगेजमेंट, वॉशर चयन, संक्षारण प्रबंधन या स्वयं फास्टनर विनिर्देश में निहित है। यह कठोरता को एक स्वतंत्र पास-या-फेल माप के रूप में मानने की तुलना में अधिक उपयोगी है।

