 EN

چرا سختی پیچ به تنهایی تعیینکننده قابلیت اطمینان اتصال نیست
یک پیچ ممکن است سختی قابل توجهی داشته باشد، ولی با این حال در عمل منجر به شلشدن، نشت، لغزش یا شکست اتصال شود. این تناقضی نیست. سختی تنها واکنشی از جنس ماده را توصیف میکند — یعنی مقاومت در برابر فرونشستن یا تغییر شکل موضعی. اما قابلیت اطمینان اتصال به یک سیستم گستردهتری وابسته است: نیروی فشاری ایجادشده توسط پیچ (کلمپ لود)، هندسه اتصال، میزان درگیری ر threads، وضعیت سطوح، روش نصب، بارهای واردشده در حین کاربرد و رفتار قطعاتی که توسط پیچ فشرده میشوند.
از دیدگاه مهندس انتخاب پیچ، پرسش مفید این نیست که «آیا این پیچ به اندازه کافی سخت است؟» بلکه این است که «آیا این اتصال در طول کل عمر کاریاش، نیروی فشاری مناسب و مسیر بار مناسبی را حفظ خواهد کرد؟» این تغییر دیدگاه از یک اشتباه رایج خریداری جلوگیری میکند: انتخاب پیچهای مکانیکی با سختی بالاتر، در حالی که عامل اصلی شکست بدون تغییر باقی میماند.
سختی یک ویژگی ماده است، نه قضاوتی درباره عملکرد اتصال.
سختی میتواند به نشان دادن مقاومت در برابر سایش و مقاومت در برابر آسیبهای محلی سطحی کمک کند. همچنین ممکن است در شرایط مشخصی از ماده و پردازش حرارتی، با استحکام همبستگی داشته باشد. اما به تنهایی ظرفیت کششی، عملکرد خستگی، شکلپذیری، رفتار خوردگی، کیفیت ر threads و یکنواختی نصب را تعیین نمیکند. هر یک از این عوامل میتواند در اینکه آیا یک مجموعه پیچومهرهای پایدار باقی میماند یا خیر، نقش داشته باشد.
دو مجموعه را در نظر بگیرید که از یک پیچِ اسمی یکسان استفاده میکنند. در اولی، سطوح تحملکننده صاف و تمیز هستند و روش سفتکردن کنترلشدهای به کار رفته است. در دومی، رنگ از بین سطوح فشار داده شده بیرون زده، طول ناحیه محکمشدن کوتاه است، رُزوهها آسیب دیدهاند و مقدار گشتاور از مشخصات یک مجموعه خشک کپی شده است. شاید سختی پیچ در هر دو مورد یکسان باشد، اما اتصال دوم ممکن است به سرعت پیشبار را از دست دهد یا تحت بارگذاری نامتعادل قرار گیرد.
سختی نیز نیازمند زمینهی مناسب است. یک قطعهی بسیار سخت ممکن است در شرایط خاصی از نظر دستزدن یا بارگذاری کمتر تحملپذیر باشد، در صورتی که طراحی کلی، شکلپذیری کافی و حاشیهی مقاومت در برابر خستگی را حفظ نکند. به همین دلیل، انتخاب مواد باید به درجهی مربوطه، ابعاد، روش تولید و نیازمندیهای مکانیکی تأییدشده وابسته باشد — نه اینکه تنها به یک عدد سختی کاهش یابد.
پیشبارگذاری معمولاً اولین متغیر قابلیت اطمینانی است که باید بررسی شود.
در بسیاری از اتصالات پیچومهرهای، این اتصال از طریق کشیدگی جزئی پیچ در هنگام سفتکردن عمل میکند. این کشیدگی الاستیک، پیشبارگذاری ایجاد میکند که اعضای اتصال را در کنار هم محکم مینماید. بار خارجی ابتدا فشار موجود در قطعات محکمشده را کاهش میدهد؛ و تنها در مرحلهی بعد، بار واردشده بر پیچ را بهطور قابلتوجهی افزایش میدهد. اگر پیشبارگذاری بسیار کم باشد یا در طول بهرهبرداری کاهش یابد، اتصال ممکن است حتی زمانی که خود پیچ سختی بالایی دارد، جدا شود، لغزش پیدا کند، ارتعاش کند یا نشتی داشته باشد.
به همین دلیل، گشتاور سفتکردن با بار قفلشدهٔ حاصل یکی نیست. یک مرجع فنی دربارهٔ رفتار گشتاور-کشش، حساسیت این پدیده را نشان میدهد: بخش بزرگی از گشتاور اعمالشده ممکن است توسط اصطکاک ر thread و اصطکاک سطح تحملکننده مصرف شود و تنها سهم مقایسهای کوچکی از آن برای ایجاد پیشبارگذاری باقی بماند. سهم دقیق هر یک از این عوامل با پوشش، روغنکاری، وضعیت واشر، پرداخت سطح و فرآیند مونتاژ تغییر میکند. دستورالعمل گشتاوری که برای یک شرایط کنترلشده مناسب است، پس از تغییر هر یک از این شرایط ممکن است نامناسب گردد.
برای یک پیچبند متصلکنندهٔ مکانیکی در یک اتصال دورهای، پیشبارگذاری هدف، پراکندگی قابل قبول و روشی که برای تأیید آنها بهکار میرود، اهمیت بیشتری نسبت به سختی بهتنهایی دارند. مونتاژهای حیاتی ممکن است نیازمند رویکرد تعریفشدهٔ گشتاور-زاویه، اندازهگیری مستقیم کشش، کنترل افزایش طول یا یک فرآیند مونتاژ مورد تأیید باشند، نه صرفاً یک مقدار اسمی گشتاور.
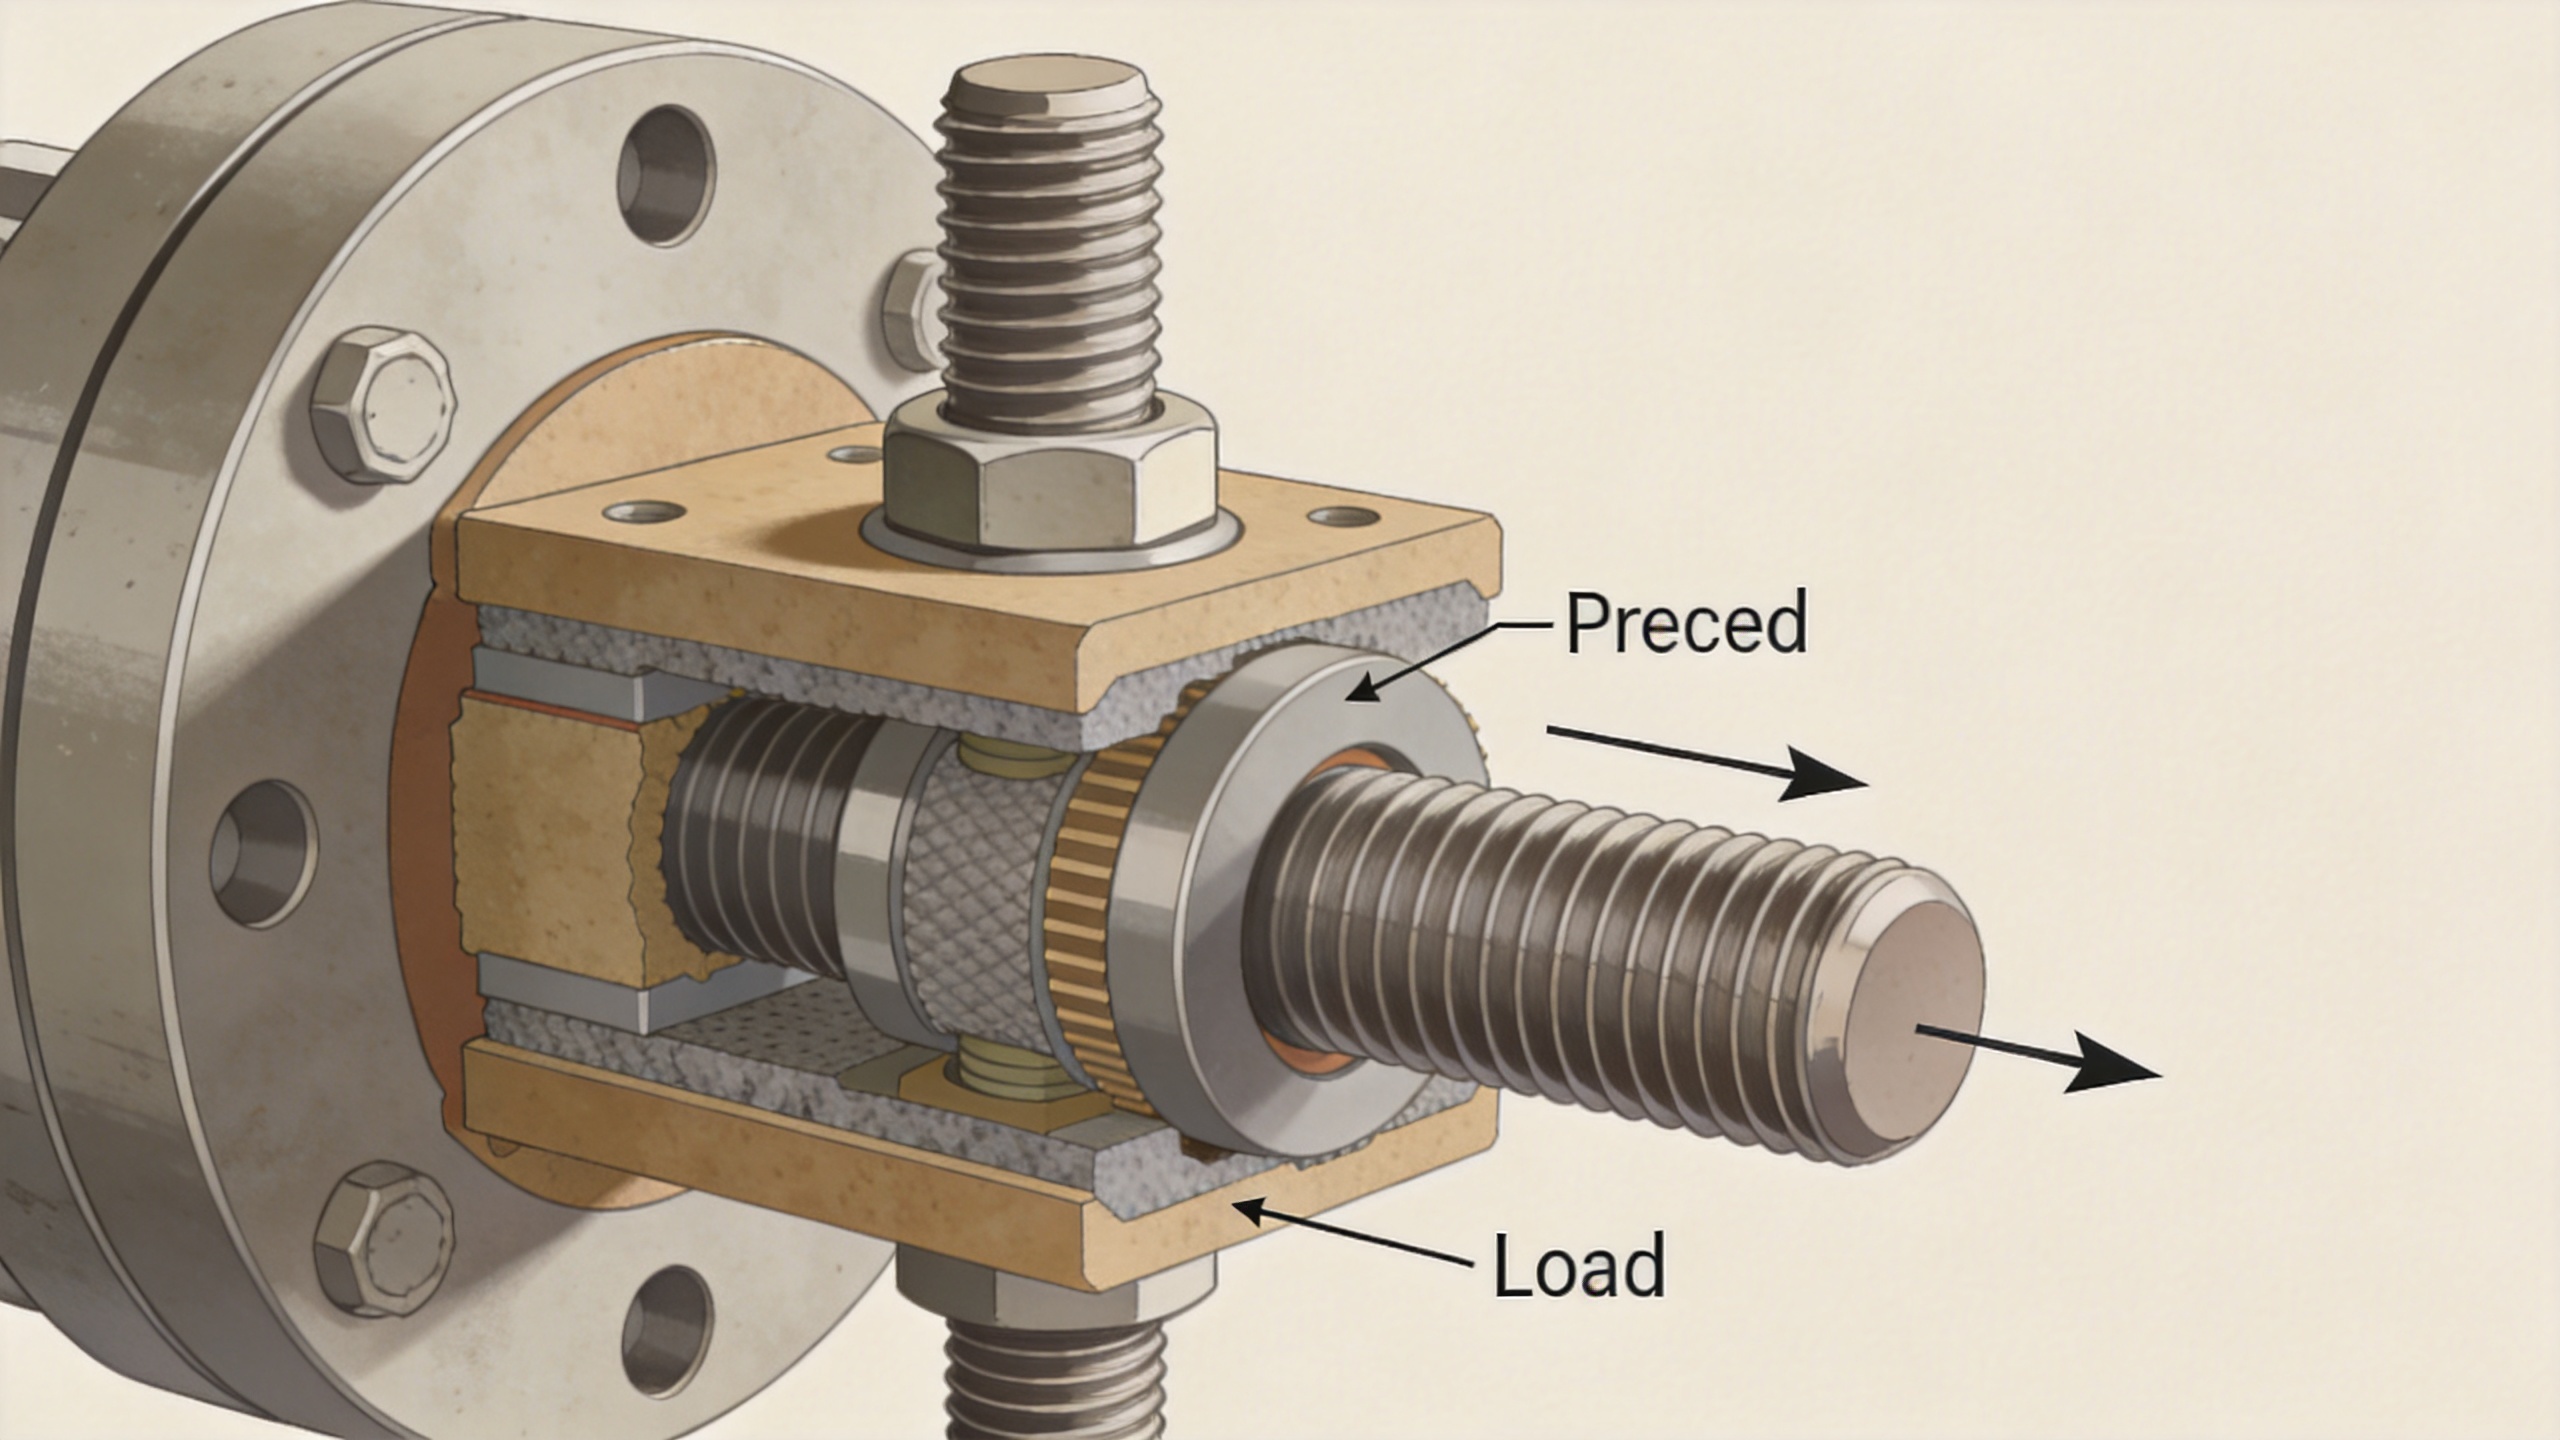
هندسه اتصال میتواند بر روی یک پیچ مناسب، در غیر این صورت، اثرگذار باشد
پیچ به تنهایی تحت بار قرار نمیگیرد. طول قلاب، سفتی اتصال، انتخاب واشر، شیار سوراخ، تختبودن سطح تحمل بار و سفتی نسبی مواد متصلشده، همه بر نحوه انتقال بار از طریق مجموعه تأثیر میگذارند. یک پیچ کوتاه و سفت که اعضای انعطافپذیر را محکم میکند، رفتاری متفاوت از یک پیچ بلندتر که اعضای سفت را محکم میکند دارد. این تفاوت بر این مقدار تأثیر میگذارد که چه بخشی از بار خارجی بهصورت بار اضافی بر روی پیچ وارد میشود.
درگیری ر threads نیز نیازمند توجه یکسانی است. درگیری کافی به این منظور کمک میکند که ر threads متقابل بار را بدون پارگی تحمل کنند، اما «درگیری بیشتر» راهحل جهانی نیست. استحکام ماده از هر دو طرف، شکل ر thread، طول درگیری، تلرانسهای ساخت و اینکه آیا ر threads تحملکننده بار کاملاً شکلگرفتهاند یا خیر، همه در محاسبات باید لحاظ شوند. یک پیچ ر threaded که در مادهای نرم با ر thread زدهشده نصب شده است، ممکن است استراتژی درگیری متفاوتی نسبت به همان اندازه پیچ که با یک مهره فولادی استفاده میشود نیاز داشته باشد.
ترازبندی نیز بههمان اندازه کاربردی است. اگر برای جابهجایی اعضای نامتعادل بهمنظور تراز شدن از پیچها استفاده شود، خمش و بارگذاری جانبی ممکن است پیش از ورود به سرویس، وارد اتصال شوند. این امر میتواند پیشتنیدگی مورد نظر را مخدوش کرده و تمرکزهای محلی تنش ایجاد کند. اصلاح وضعیت نصب معمولاً واکنشی پایدارتر از افزایش سختی پیچهاست.
شرایط سطح و اصطکاک مونتاژ نتیجه را تغییر میدهند
هر عملیات سفتکردن رویدادی اصطکاکی است. پوششها، روغن، ترکیبات فیلمخشک، مواد ضدچسب، آبکاری، آلودگی و استفاده مکرر میتوانند گشتاور لازم برای ایجاد پیشتنیدگی مشخصی را تغییر دهند. یک مشخصات باید شرایط مورد نظر را، نه صرفاً مقدار گشتاور، مشخص کند. همچنین باید تعیین کند که آیا واشرها، روانکنندهها یا عناصر قفلکننده بخشی از مجموعهای هستند که در آزمایشها مورد ارزیابی قرار گرفتهاند.
این نکته بهویژه برای پیچومهرههای ضدزنگ اهمیت دارد. آلیاژهای ضدزنگ ممکن است بهدلیل مقاومت در برابر خوردگی انتخاب شوند، اما برخی از وصلههای ر threaded ضدزنگ در شرایط ترکیبی فشار، لغزش، گرما و شرایط نامطلوب سطحی مستعد چسبیدن (galling) هستند. چسبیدن میتواند باعث قفلشدن رُس threads یا ایجاد بازخورد گشتاوری گمراهکننده شود. راهحل این مشکل صرفاً انتخاب قطعهای سختتر نیست؛ بلکه شامل انتخاب مواد و پوششهای سازگانپذیر، استفاده از روانکننده مناسب در جایی که کاربرد اجازه میدهد، کنترل سرعت نصب و اعتبارسنجی رابطه گشتاور–کشش برای ترکیب واقعی اتصال است.
فرو رفتن سطحی نیز منبعی پنهان از افت پیشبارگذاری است. پوششهای زبر، رنگ، واشرهای نرم، لبههای تیز (burrs) و سطوح تحملکننده نامناسب ممکن است پس از مونتاژ جابهجا یا فشرده شوند. وقتی اتصال فشرده میشود، پیچومهره بخشی از کشش الاستیک خود را از دست میدهد و بار محکمکننده کاهش مییابد. در بازبینیهای طراحی باید این سؤال مطرح شود که پس از سفتکردن چه چیزی فشرده میشود و آیا سفتکردن مجدد، استفاده از واشری دیگر یا اصلاح سطح اتصال مناسب است.
محیط خدمات و جهت بارگذاری تصویر کامل را ایجاد میکنند
ارتعاش، چرخههای حرارتی، خوردگی، خستگی و برش عرضی اغلب فرضیات ضعیفی را که در طول انتخاب انجام شدهاند، آشکار میسازند. تفاوت در انبساط حرارتی بین پیچ و مواد محکمشده میتواند با تغییر دما، پیشبار را افزایش یا کاهش دهد. در اتصالی که بار برشی را تحمل میکند، اتکا صرفاً به ساقهٔ پیچ — در حالی که طراحی مدنظر بر اصطکاک متکی است — میتواند باعث جابهجایی شود که سایش موضعی (fretting) و شلشدن را تسریع میکند.
ارزیابی خستگی نیز نیازمند تفکر سطح اتصال است. یک پیچ با استحکام بالا یا سخت، بهطور خودکار نتیجهٔ خوبی در برابر خستگی ندارد، مگر اینکه اتصال تحت چرخههای بارگذاری جدا نشود، ر threads در ناحیهای با خمش بالا قرار نگیرند یا پراکندگی در نصب برخی واحدها را به نزدیکی حد تحمل خود برساند. طیف بار مربوطه، اثرات نوکتیز (notch)، مواجهه با خوردگی و پیشبار باقیمانده باید همزمان در نظر گرفته شوند.
ترتیب بررسی عملی پیش از تغییر پیچ
- حالت شکست را تعریف کنید. آیا مشکل، شلشدن، نشت، پارگی رزوه، چسبیدن رزوهها، شکستگی، خوردگی یا از دست رفتن همترازی است؟ هر یک از این موارد به متغیرهای متفاوتی اشاره دارد.
- بررسی تراکم اتصال را انجام دهید. طول قسمت محصورشده، سختی مواد متصلشده، وضعیت سوراخها، واشرها، ضخامت پوشش و میزان درگیری رزوه را ثبت کنید.
- شرایط مونتاژ را تأیید کنید. کالیبراسیون ابزار گشتاور، وضعیت روانکننده، سرعت نصب و ترکیب دقیق پیچ/مهره/واشر مورد استفاده را تأیید کنید.
- پیشبار را تخمین بزنید یا اندازهگیری کنید. بار فشردگی حاصلشده و پراکندگی آن را با نیاز بار کاری مقایسه کنید. این مقایسه را تنها بر اساس مقدار سختی انجام ندهید.
- محیط را بررسی کنید. لرزش، محدوده دما، رطوبت، محیطهای خورنده و دسترسی برای بازرسی را در نظر بگیرید.
- راهحل کامل را مشخص کنید. اگر دربست سفارشی مورد نیاز باشد، مواد، رده، هندسه، پوشش، قطعهٔ همجفتشوندهٔ سازگان و روش تأیید را بهصورت یک بستهٔ مهندسی تعریف کنید.
انتخاب قابل اعتماد، اتصال کنترلشدهاست، نه صرفاً قطعهای سختتر.
سختی جایگاه مشروعی در ارزیابی مواد و قطعات دارد، اما تنها به بخشی از پرسشِ قابلیت اطمینان پاسخ میدهد. اتصال قابل اعتماد دربست از تطبیق ویژگیهای مواد با مسیر بار، ایجاد و حفظ پیشبار مناسب، فراهمآوردن هندسهٔ سالم و درگیری ر thread، و کنترل شرایط مونتاژ که گشتاور را به نیروی بستن تبدیل میکند، حاصل میشود.
هنگامی که مشکلی در اتصال ظاهر شود، ابتدا از شواهد محیط مونتاژ و بهرهبرداری شروع کنید. این رویکرد میتواند نشان دهد که اصلاح مسئله در کنترل پیشبار، انطباق قطعات، پردازش سطح، درگیری، انتخاب واشر، مدیریت خوردگی یا خود مشخصات دربست قرار دارد. این روش از در نظر گرفتن سختی بهعنوان معیاری مستقل برای پذیرش یا رد، مفیدتر است.

