 EN

Waarom de hardheid van een bevestigingsmiddel alleen niet bepaalt of een verbinding betrouwbaar is
Een bevestigingsmiddel kan een indrukwekkende hardheid hebben en toch bijdragen aan een verbinding die tijdens gebruik losraakt, lekt, slijt of breekt. Dat is geen tegenstrijdigheid. Hardheid beschrijft één materiaalreactie: weerstand tegen lokale indrukking of vervorming. De betrouwbaarheid van een verbinding hangt af van een groter systeem: klemkracht, geometrie, draadinschroefdiepte, oppervlaktoestand, montageprocedure, gebruikslasten en het gedrag van de onderdelen die worden geklemd.
Vanuit het perspectief van een ingenieur die bevestigingsmiddelen selecteert, is de nuttige vraag niet: “Is dit bevestigingsmiddel hard genoeg?” Maar: “Behoudt deze verbinding gedurende de volledige levensduur de juiste klemkracht en krachtpad?” Deze verschuiving voorkomt een veelvoorkomende aankoopfout: het kiezen van een mechanisch bevestigingsmiddel met een hogere hardheid terwijl de eigenlijke oorzaak van storing onaangetast blijft.
Hardheid is een materiaaleigenschap, geen oordeel over de prestaties van een verbinding
Hardheid kan een indicatie geven van slijtvastheid en weerstand tegen lokale oppervlakteschade. Het kan ook correleren met sterkte binnen een gedefinieerde materiaalsoort en warmtebehandelingsconditie. Maar het bepaalt niet op zichzelf de trekcapaciteit, vermoeiingsprestaties, rekbaarheid, corrosiegedrag, schroefdraadkwaliteit of consistentie bij montage. Elk van deze factoren kan bepalen of een geschroefde verbinding betrouwbaar blijft.
Neem twee verbindingen die dezelfde nominale bevestigingsmiddelen gebruiken. De ene heeft vlakke, schone draagvlakken en een gecontroleerde aandraaimethode. De andere heeft verfsqueeze-out, een korte greeplengte, beschadigde schroefdraden en een koppelwaarde die is overgenomen uit een specificatie voor een droge verbinding. De hardheid van de bevestigingsmiddelen kan identiek zijn, maar de tweede verbinding kan snel voorspanning verliezen of ongelijkmatige belasting ervaren.
Hardheid vereist ook context. Een zeer harde component kan minder bestand zijn tegen bepaalde hanterings- of belastingsomstandigheden als het totale ontwerp niet voldoende ductiliteit en vermoeiingsmarge behoudt. Daarom dient materiaalselectie te worden gebaseerd op de toepasselijke kwaliteit, afmetingen, productiemethode en geverifieerde mechanische eisen—en niet te worden teruggebracht tot één enkel hardheidscijfer.
Voorbelasting is meestal de eerste betrouwbaarheidsvariabele die moet worden onderzocht
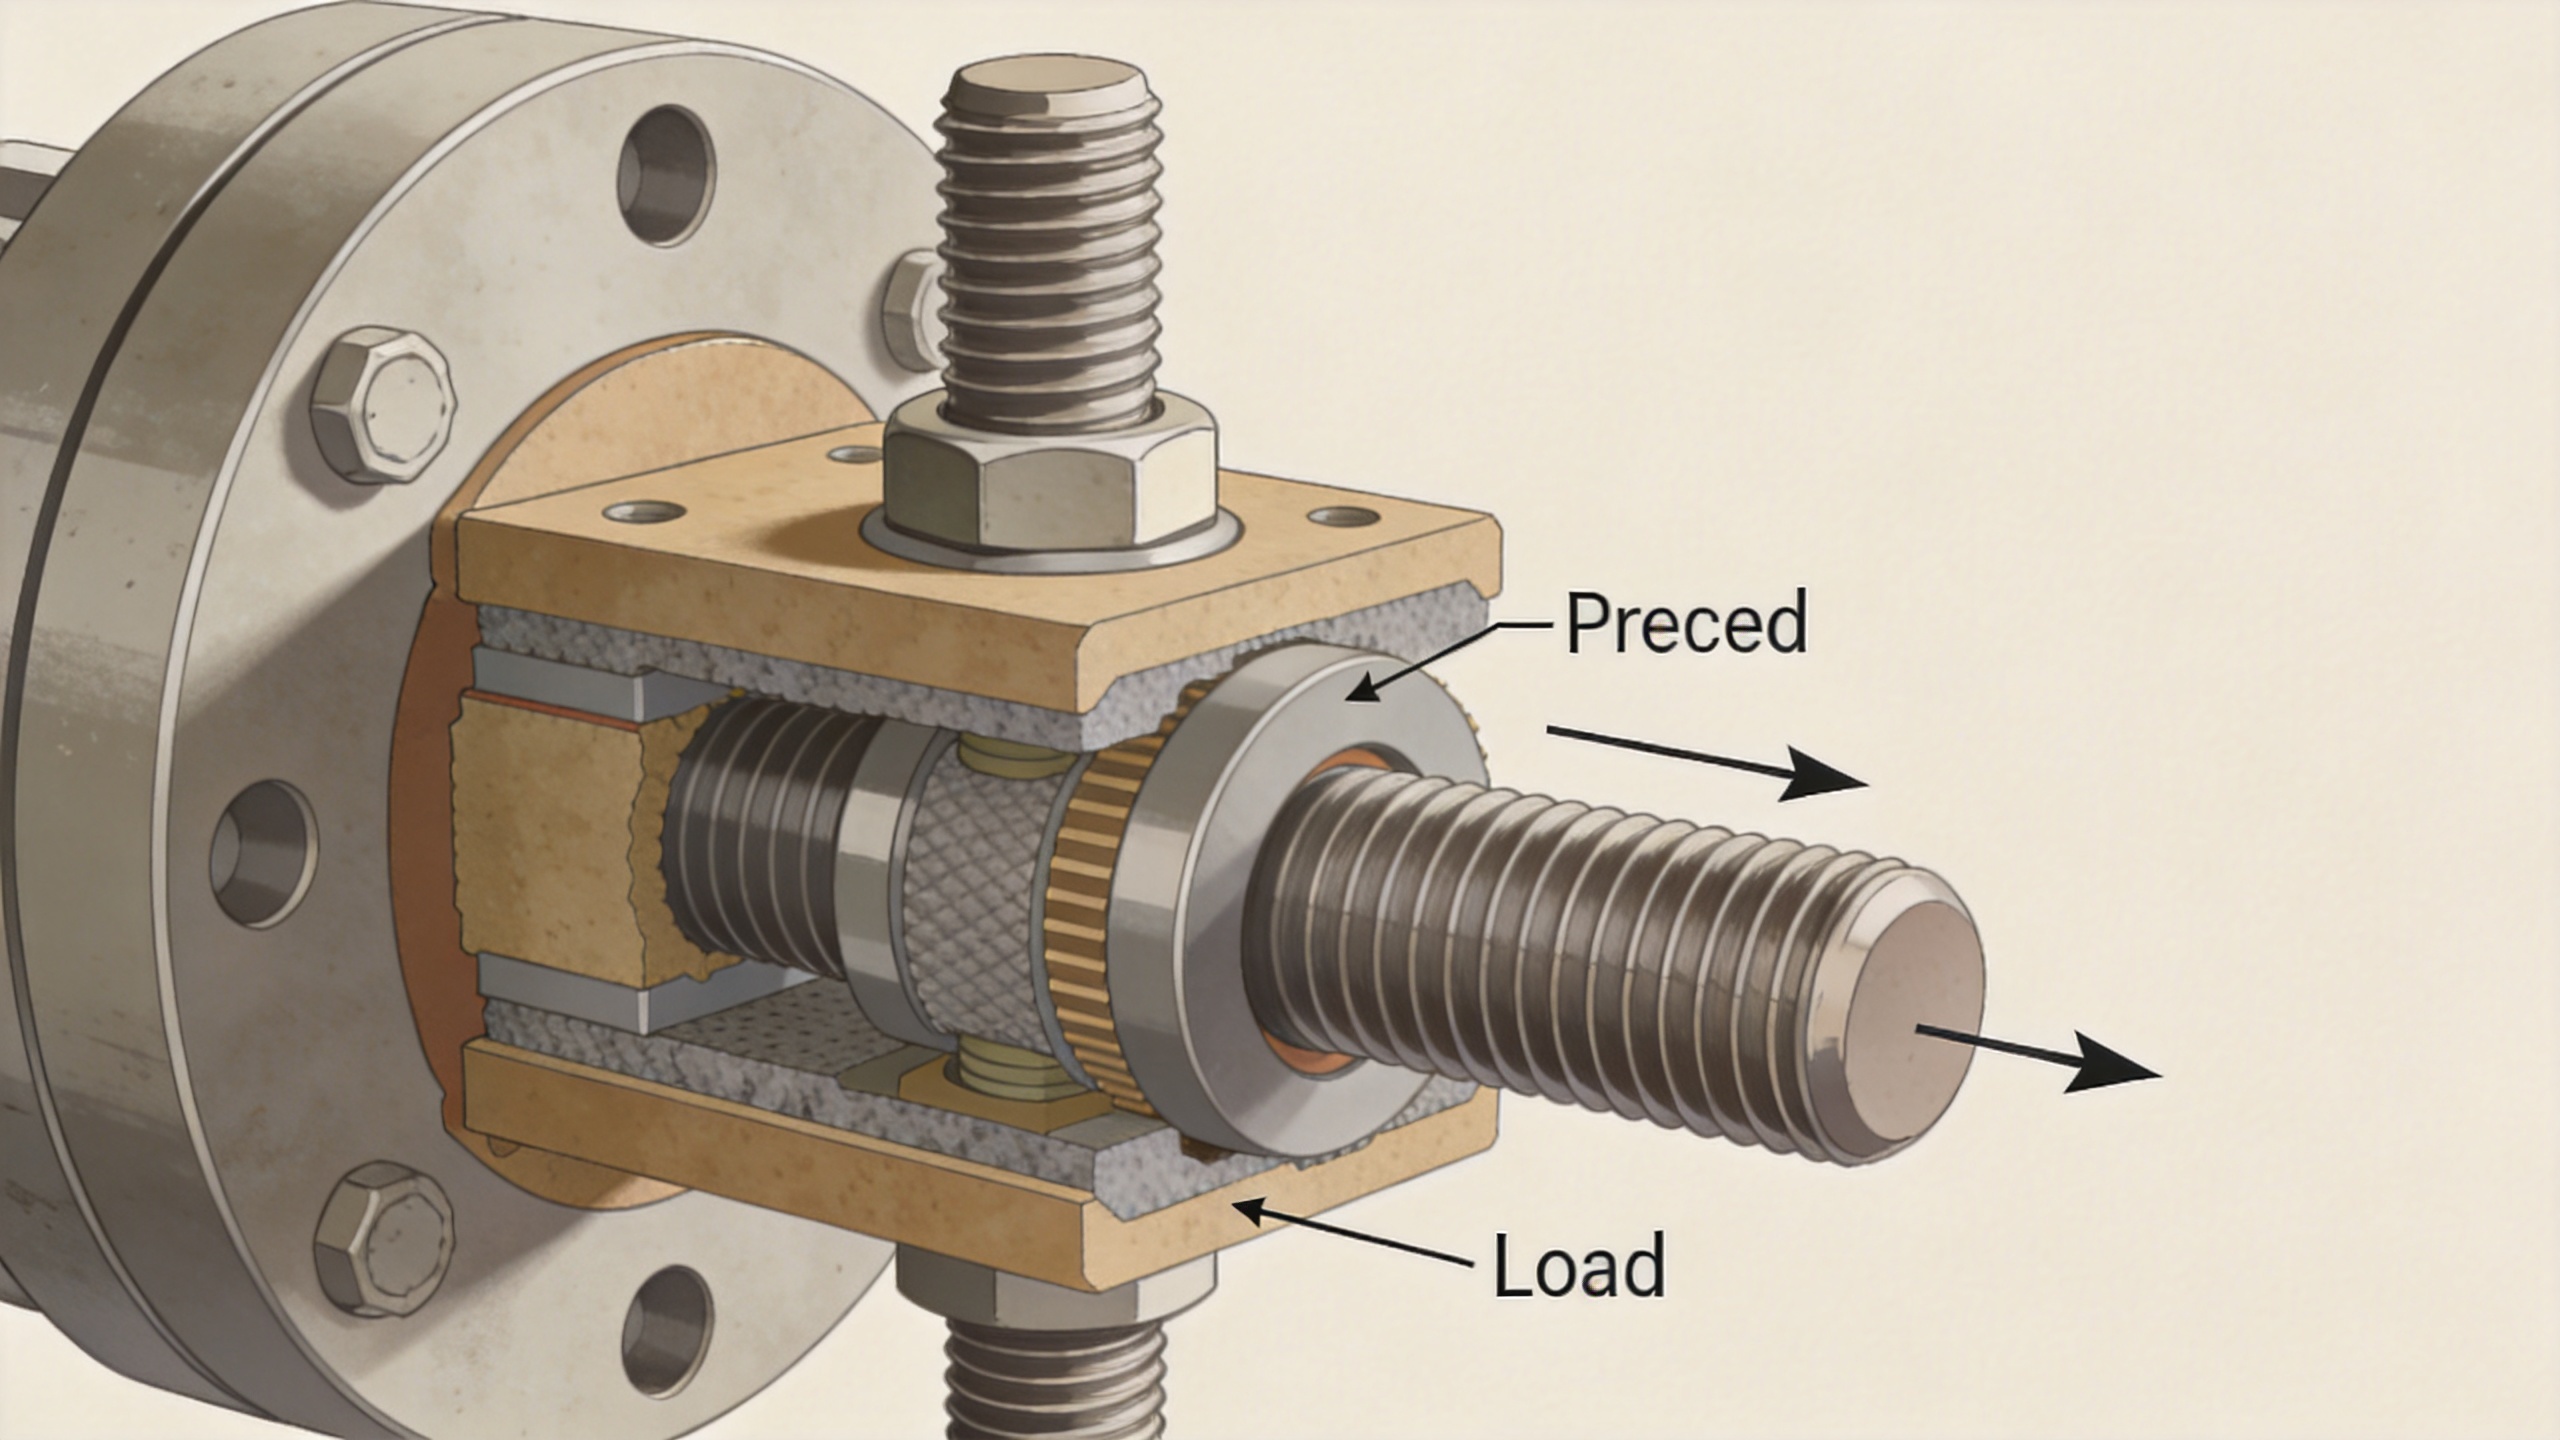
Bij veel geschroefde verbindingen werkt een schroefverbinding door licht te rekken tijdens het aandraaien. Deze elastische rek veroorzaakt de voorbelasting, waardoor de verbonden onderdelen worden ingeklemd. Een externe belasting vermindert eerst een deel van de compressie in de ingeklemde onderdelen; pas later verhoogt deze belasting aanzienlijk de last die door de schroefverbinding wordt gedragen. Als de voorbelasting te laag is of tijdens gebruik afneemt, kan de verbinding zich scheiden, slippen, trillen of lekken, zelfs wanneer de schroefverbinding zelf een hoge hardheid heeft.
Daarom is de aangewezen draaimomentwaarde niet hetzelfde als de bereikte klemkracht. Een technische referentie over het draaimoment-rekgedrag illustreert de gevoeligheid: een groot deel van het aangelegde draaimoment kan worden opgenomen door schroefdraadwrijving en wrijving aan het ondersteunend oppervlak, waardoor slechts een relatief klein deel overblijft om de voorspankracht op te wekken. De exacte verdeling verandert met de coating, smeermiddel, toestand van de ring, oppervlakteafwerking en montageprocedure. Een draaimomentaanwijzing die geschikt is voor één gecontroleerde omstandigheid, kan ongeschikt worden zodra een van die omstandigheden verandert.
Voor een mechanische bevestiging in een cyclische verbinding zijn de doelvoorspankracht, de toelaatbare spreiding en de methode om deze te verifiëren belangrijker dan uitsluitend de hardheid. Voor kritieke assemblages kan een gedefinieerde draaimoment-hoekmethode, directe trekkrachtmeting, rekbeheersing of een gevalideerde montageprocedure vereist zijn, in plaats van alleen een nominale draaimomentwaarde.
De geometrie van de verbinding kan een anders geschikte bevestiging overschrijven
Een bevestiging wordt niet op zichzelf belast. De greeplengte, de stijfheid van de verbinding, de keuze van de onderlegplaat, de speling in het gat, de vlakheid van het drukvlak en de relatieve stijfheid van de verbonden materialen beïnvloeden allemaal hoe de belasting door de assemblage verloopt. Een korte, stijve bevestiging die veerkrachtige onderdelen vastklemt, gedraagt zich anders dan een langere bevestiging die stijve onderdelen vastklemt. Dat verschil beïnvloedt hoeveel van een externe belasting extra belasting op de bevestiging veroorzaakt.
De draadinslag verdient evenveel aandacht. Voldoende inslag helpt de tegenoverliggende draadgaangen om de belasting te dragen zonder uit te slijten, maar ‘meer draad’ is geen universele oplossing. De materiaalsterkte aan beide zijden, de draadvorm, de inslaglengte, de fabricagetoleranties en het feit of de belaste draadgaangen volledig gevormd zijn, moeten allemaal in de berekening worden betrokken. Een schroefverbinding in een zacht ingeboorde (tapped) grondstof kan een andere inslagstrategie vereisen dan dezelfde maat gebruikt met een stalen moer.
Uitlijning is eveneens praktisch. Als bouten worden gebruikt om misuitgelijnde onderdelen op hun plaats te trekken, kunnen buiging en zijdelingse belasting al vóór gebruik in de verbinding treden. Dat kan de beoogde voorspanning vervormen en lokale spanningsconcentraties veroorzaken. Het corrigeren van de montagepositie is over het algemeen een duurzamere oplossing dan het verhogen van de hardheid van de bevestigingsmiddelen.
De oppervlaktoestand en de wrijving bij montage beïnvloeden het resultaat
Elke aandraaioperatie is een wrijvingsgebeurtenis. Coatings, olie, droge-filmverbindingen, anti-seize-middelen, plating, vuil en herhaald gebruik kunnen het koppel dat nodig is om een bepaalde voorspanning te verkrijgen, wijzigen. Een specificatie dient de beoogde toestand aan te geven, niet alleen de koppelwaarde. Daarnaast dient te worden vastgelegd of onderlegplaten, smeermiddelen of vergrendelingsonderdelen deel uitmaken van de geteste assemblage.
Dit punt is met name van belang voor een roestvast bevestigingsmiddel. Roestvaste legeringen worden vaak gekozen vanwege hun corrosiebestendigheid, maar sommige roestvaste schroefverbindingen zijn gevoelig voor klemmen (galling) wanneer druk, glijding, warmte en ongunstige oppervlachtsomstandigheden samenkomen. Klemmen kan leiden tot vastlopen van de schroefdraad of tot misleidende koppelingssignalen. De oplossing is niet eenvoudig het kiezen van een harder onderdeel; het gaat erom geschikte materialen en afwerkingen te selecteren, een geschikt smeermiddel toe te passen waar de toepassing dat toelaat, de montagesnelheid te beheersen en de koppel-krachtrelatie te valideren voor de werkelijke samenstelling.
Oppervlakte-indringing is een andere stille oorzaak van voorspanningsverlies. Ruwe coatings, verf, zachte pakkingen, buren en onvolmaakte draagvlakken kunnen na montage inklinken. Wanneer de verbinding inklinkt, verliest de bevestiging een deel van haar elastische rek en daalt de klemkracht. Bij ontwerpreviews dient te worden nagegaan wat na het aandraaien zal inklinken en of heraandraaien, een andere ringonderlegger of een aangepast verbindingsoppervlak geschikt is.
De serviceomgeving en de belastingsrichting vormen het volledige beeld
Trillingen, thermische cycli, corrosie, vermoeiing en dwarsdoorsnede-schuifbelasting onthullen vaak zwakke aannames die tijdens de selectie zijn gemaakt. Temperatuurverschillen in uitzettingsgedrag tussen de bevestigingsmiddel en de geklemde materialen kunnen de voorspankracht verhogen of verlagen bij temperatuurwisselingen. Bij een verbinding die schuifkracht draagt, kan het uitsluitend vertrouwen op de boutsteel – terwijl het ontwerp eigenlijk op wrijving is gebaseerd – beweging veroorzaken die slijtage (fretting) en losraking versnelt.
Ook bij vermoeiingsbeoordeling is denken op verbindingniveau vereist. Een hoogsterkte- of harde bevestigingsmiddel leidt niet automatisch tot een gunstig vermoeiingsgedrag als de verbinding onder cyclische belasting openvalt, als de schroefdraad zich in een gebied met sterke buigbelasting bevindt of als de spreiding bij montage sommige exemplaren dicht bij hun grens brengt. Het relevante belastingsprofiel, insnoeringsinvloeden, corrosiebelasting en behouden voorspankracht moeten gezamenlijk worden beoordeeld.
Een praktische controlevolgorde vóór wijziging van de bevestigingsmiddel
- Definieer de foutmodus. Is het probleem losraken, lekkage, scherfverlies, klemmen, breuk, corrosie of verlies van uitlijning? Elk wijst op andere variabelen.
- Controleer de verbindingssamenvoeging. Noteer de greeplengte, de stijfheid van de verbonden materialen, de toestand van de gaten, onderlegplaten, de dikte van de coating en de draadinschroefdiepte.
- Valideer de montageomstandigheden. Bevestig de kalibratie van de momenttool, de smeringsstatus, de installatiesnelheid en de daadwerkelijk gebruikte combinatie van bevestigingsmiddel/moer/onderlegplaat.
- Schat of meet de voorbelasting. Vergelijk de bereikte klemkracht en de spreiding met de vereiste bedrijfsbelasting. Leid dit niet uitsluitend af uit een hardheidswaarde.
- Herzie de omgeving. Houd rekening met trillingen, temperatuurbereik, vocht, corrosieve media en toegankelijkheid voor inspectie.
- Specificeer de volledige oplossing. Indien een aangepaste bevestigingselement nodig is, dient het materiaal, de kwaliteit, de vorm, de coating, het compatibele tegenonderdeel en de controlemethode als één technisch pakket te worden gedefinieerd.
De betrouwbare keuze is een gecontroleerde verbinding, niet louter een harder onderdeel
Hardheid heeft een legitieme plaats bij de beoordeling van materialen en onderdelen, maar geeft alleen antwoord op één aspect van de vraag naar betrouwbaarheid. Een betrouwbare bevestigingsverbinding ontstaat door materiaaleigenschappen af te stemmen op het belastingspad, geschikte voorspankracht aan te maken en te behouden, een degelijke vorm en schroefdraadinschrijving te bieden en de montageomstandigheden te beheersen waardoor koppel wordt omgezet in knelkracht.
Wanneer er een probleem met een verbinding optreedt, dient men te beginnen met bewijsmateriaal uit de montage- en gebruiksomgeving. Deze aanpak kan aantonen of de oplossing ligt in het beheersen van de voorspankracht, de pasvorm, de oppervlaktebehandeling, de inschrijving, de keuze van de onderlegplaat, het corrosiebeheer of de specificatie van het bevestigingselement zelf. Dit is nuttiger dan hardheid als een afzonderlijke goedgekeurd/niet-goedgekeurd-maatstaf te behandelen.

