 EN

Varför fasthetsgraden på en förbindningsdel ensam inte avgör förbindningens tillförlitlighet
Ett fästdon kan ha imponerande hårdhet och ändå bidra till en sammanfogning som lossnar, läcker, slits eller spricker under drift. Det är ingen motsägelse. Hårdhet beskriver ett materialbeteende – motstånd mot lokal intryckning eller deformation. Sammanfogningspålitligheten beror på ett större system: klämkraft, geometri, gängingens ingreppslängd, yttillstånd, monteringsmetod, driftlast, samt beteendet hos de delar som kläms samman.
Från en fästdonsvalsingeningenjörs perspektiv är den användbara frågan inte "Är detta fästdon tillräckligt hårt?" utan "Kommer denna sammanfogning att bibehålla rätt klämkraft och lastväg under hela sin driftlivslängd?" Denna omorientering förhindrar ett vanligt inköpsfel: att välja ett mekaniskt fästdon med högre hårdhet samtidigt som den faktiska orsaken till fel inte åtgärdas.
Hårdhet är en material egenskap, inte ett omdöme om fogens prestanda
Hårdhet kan hjälpa till att indikera slitstyrka och motstånd mot lokal ytskada. Den kan också korrelatera med draghållfasthet inom en definierad material- och värmebehandlingsförutsättning. Men den fastställer inte självständigt dragkapacitet, utmattningsegenskaper, duktilitet, korrosionsbeteende, gängkvalitet eller monteringskonsekvens. Var och en av dessa faktorer kan avgöra om en skruvförband förblir pålitligt.
Överväg två förband som använder samma nominella förspänningsdel. Ett har platta, rena bärtytor och en kontrollerad åtdragningsmetod. Det andra har färg som pressas ut, en kort greppslängd, skadade gängor och ett vridmoment som kopierats från en specifikation för ett torrt förband. Förspänningsdelens hårdhet kan vara identisk, men det andra förbandet kan förlora förspänningen snabbt eller utsättas för ojämn belastning.
Hårdhet kräver också sammanhang. En mycket hård komponent kan vara mindre toleransfull mot vissa hanterings- eller belastningsförhållanden om den totala konstruktionen inte bevarar tillräcklig duktilitet och utmattningssäkerhet. Därför bör materialval kopplas till den aktuella kvaliteten, dimensionerna, tillverkningsvägen och de verifierade mekaniska kraven – inte reduceras till ett enda hårdhetstal.
Förspänning är vanligtvis den första pålitlighetsvariabeln som undersöks
I många skruvförband fungerar en gängad förbindelse genom att sträcka sig lätt när den åtdrags. Denna elastiska sträckning skapar förspänningen, som pressar samman förbandsdelarna. En yttre belastning minskar först något av trycket i de sammanpressade delarna; först senare ökar den väsentligt lasten på förbindelsen. Om förspänningen är för låg eller avtar under drift kan förbandet separera, glida, vibrera eller läcka även om själva förbindelsen har hög hårdhet.
Detta är anledningen till att åtdragningsmoment inte är samma sak som uppnådd klämspänning. En teknisk referens om moment-spänningsbeteende illustrerar känsligheten: en stor andel av det applicerade momentet kan förbrukas av gängfriktion och bärtyta-friktion, vilket lämnar en relativt liten andel för att skapa förspänning. Den exakta fördelningen varierar beroende på beläggning, smörjmedel, brickors skick, ytyta och monteringsprocess. Ett momentanvisning som är lämpligt för en kontrollerad situation kan bli olämpligt om någon av dessa förhållanden ändras.
För en mekanisk förbindelse i en cyklisk koppling är målförspänning, acceptabel variation och den metod som används för att verifiera dem viktigare än hårdhet ensam. Viktiga monteringar kan kräva en definierad moment-vinkel-metod, direkt spänningsmätning, längdändringskontroll eller en validerad monteringsprocedur snarare än ett nominellt momentvärde för sig självt.
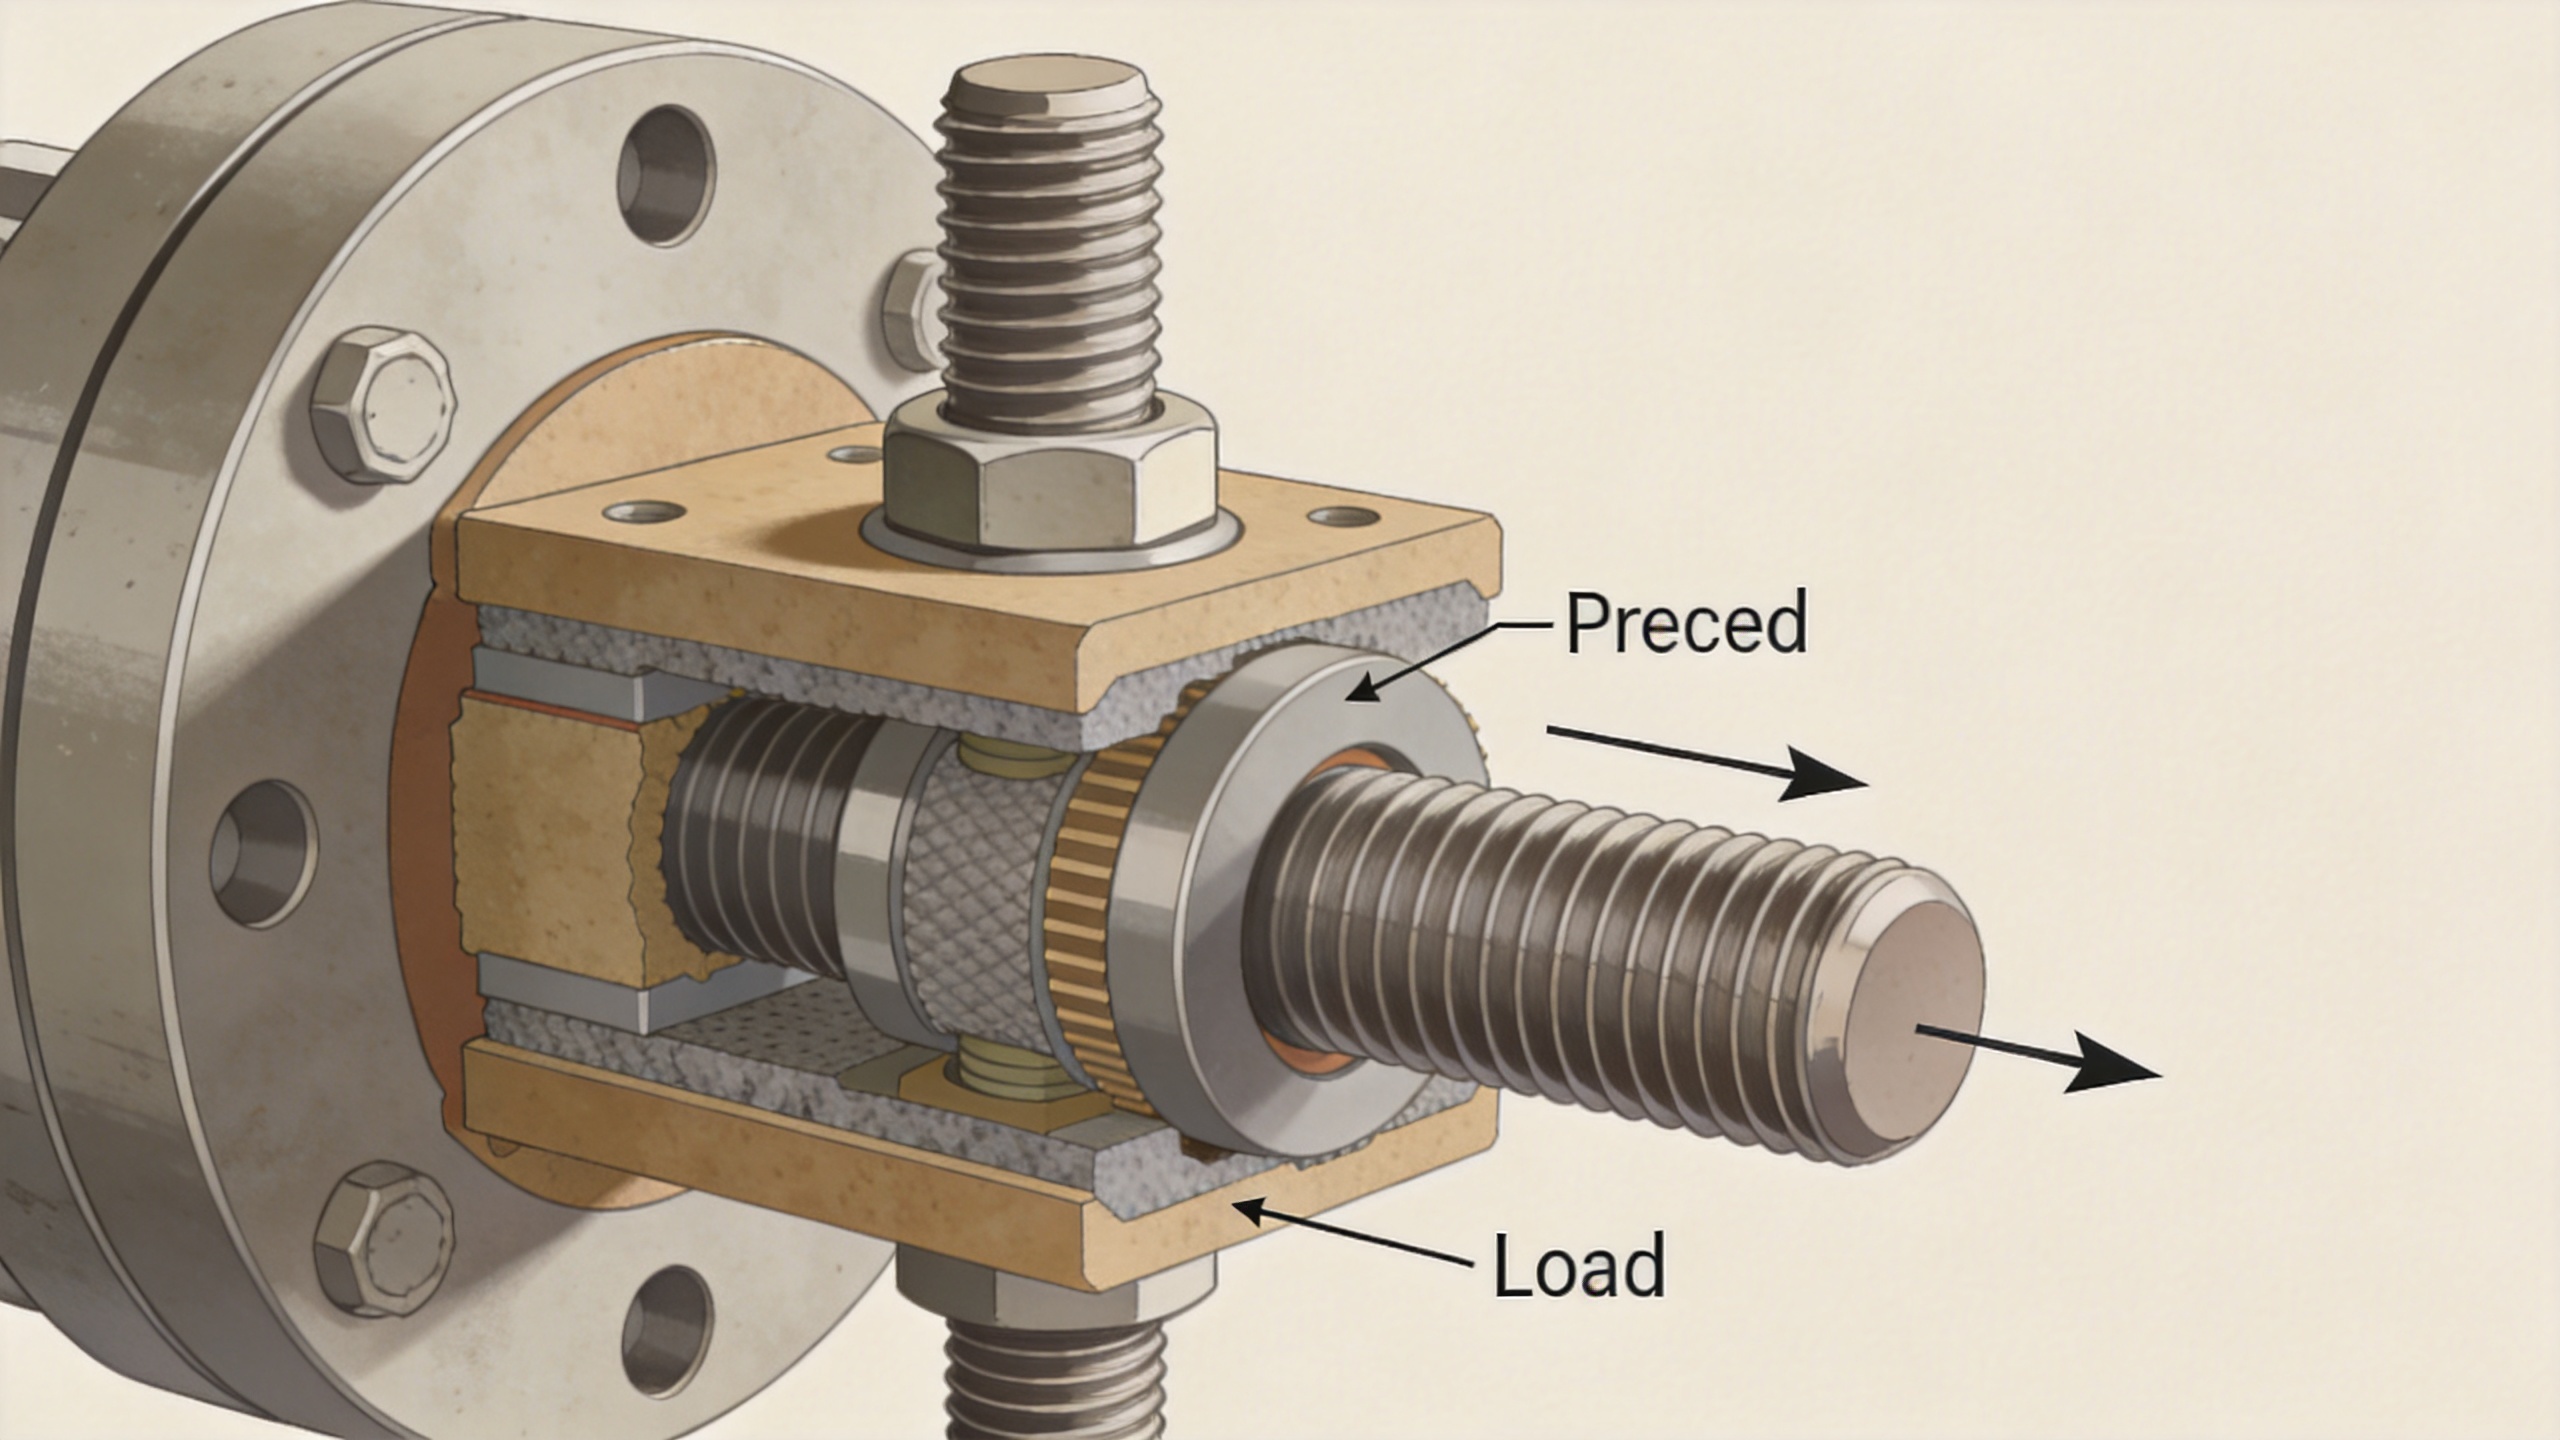
Gemensam geometri kan åsidosätta en annars lämplig förbindelse
En förbindelse belastas inte isolerat. Greppets längd, gemensam styvhet, val av underläggsskiva, hålspel, planhet på bäringsytan samt den relativa styvheten hos de sammanfogade materialen påverkar alla hur lasten fördelas genom monteringen. En kort, styv förbindelse som spänner upp eftergivande delar beter sig annorlunda än en längre förbindelse som spänner upp styva delar. Den skillnaden påverkar hur stor del av en yttre last som överförs som ytterligare belastning på förbindelsen.
Gängengagemang kräver lika mycket uppmärksamhet. Tillräckligt gängengagemang hjälper de ingripande gängorna att bära lasten utan att skadas, men 'mer gänga' är inte en universell lösning. Materialstyrkan på båda sidor, gängformen, engagemangslängden, tillverkningsundervisningar samt om de lastbärande gängorna är fullständigt utformade måste alla beaktas i beräkningen. En gängad förbindelse monterad i ett mjukt gängat material kan kräva en annan engagemangsstrategi än samma storlek använd i en stålnytt.
Justering är lika praktisk. Om skruvar används för att dra feljusterade delar på plats kan böjning och sidobelastning uppstå i förbindningen innan den tas i drift. Detta kan förvränga den avsedda förspännningen och skapa lokala spänningskoncentrationer. Att rätta till monteringsläget är i allmänhet en mer hållbar lösning än att öka skruvmaterialens hårdhet.
Ytillstånd och monteringsfriktion påverkar resultatet
Varje åtdragningsoperation är en friktionshändelse. Beläggningar, olja, torrfilmsföreningar, anti-seize-medel, beläggning, smuts och upprepad användning kan påverka det vridmoment som krävs för att uppnå en given förspänning. En specifikation bör ange det avsedda ytillståndet, inte bara det angivna vridmomentet. Den bör också definiera om underläppar, smörjmedel eller säkringselement ingår i den testade monteringen.
Denna punkt är särskilt relevant för en rostfri skruvförbindning. Rostfria legeringar kan väljas för korrosionsbeständighet, men vissa rostfria gängade förbindningar är benägna att galla när tryck, glidning, värme och ogynnsamma ytvillkor kombineras. Gallning kan orsaka att gängorna fastnar eller att vridmomentåterkopplingen blir missvisande. Lösningen är inte enkelt att välja en hårdare del; istället måste man välja kompatibla material och ytytor, använda en lämplig fettmedel där applikationen tillåter det, kontrollera monteringshastigheten och validera sambandet mellan vridmoment och spännkraft för den faktiska sammanställningen.
Ytinfåsning är en annan tyst källa till förlust av förspännkraft. Ojämna beläggningar, färg, mjuka packningar, spån och operfekta bäranytor kan sjunka efter montering. När förbindningen sjunker förlorar skruven en del av sin elastiska töjning och klämspänningen minskar. Vid konstruktionsgranskningar bör man fråga sig vad som kommer att sätta sig efter åtdragning och om återåtdragning, en annan bricka eller en reviderad förbindningsyta är lämpligt.
Serviceomgivning och lastriktning kompletterar bilden
Vibration, termisk cykling, korrosion, utmattning och tvärskjuvning avslöjar ofta svaga antaganden som gjorts vid val. Skillnader i termisk expansion mellan förspänningsmedlet och de sammanfogade materialen kan öka eller minska förspänningen när temperaturen ändras. I en fog som överför skjuvkraft kan att enbart lita på bultens skaft – när konstruktionen avsiktligt bygger på friktion – orsaka rörelse som accelererar frettning och lösningsprocessen.
Utvattningsevaluering kräver också tänkande på fognivå. Ett höghållfast eller hårt förspänningsmedel ger inte automatiskt en gynnsam utmattningsegenskap om fogen separerar under cykling, om gängorna befinner sig i en region med hög böjning eller om installationsvariationen driver vissa enheter nära deras gräns.
En praktisk granskningssekvens innan förspänningsmedlet ändras
- Definiera felmoden. Är problemet lösningsfenomen, läckage, gängskada, gallring, brott, korrosion eller förlust av justering? Varje fenomen pekar på olika variabler.
- Kontrollera sammanfogningens stack-up. Dokumentera grepplängd, styvhet hos de sammanfogade materialen, hålets skick, brickor, beläggningstjocklek och gänginpassning.
- Verifiera monteringsförhållandena. Bekräfta kalibrering av momentverktyget, smörjningsförhållandet, installationshastigheten samt den faktiska kombinationen av skruv/mutter/bricka som används.
- Uppskatta eller mät förspännkraften. Jämför uppnådd klämkraft och spridning med kraven på driftlast. Dra inte slutsatser enbart utifrån en hårdhetsmätning.
- Granska miljön. Ta hänsyn till vibrationer, temperaturområde, fuktighet, korrosiva medier samt tillgänglighet för inspektion.
- Ange den fullständiga lösningen. Om en anpassad förbindningsdel krävs, definiera materialet, kvaliteten, geometrin, beläggningen, den kompatibla motdelen och verifieringsmetoden som ett enda tekniskt paket.
Det pålitliga valet är en kontrollerad förbindning, inte bara en hårdare del
Hårdhet har en legitim plats vid bedömning av material och komponenter, men den besvarar endast en del av frågan om tillförlitlighet. En pålitlig förbindningsdel uppnås genom att anpassa materialens egenskaper till lastvägen, skapa och bibehålla en lämplig förspännkraft, tillhandahålla en sund geometri och gängengrepp samt kontrollera monteringsförhållandena som omvandlar vridmoment till klämkraft.
När ett problem med en förbindning uppstår bör man börja med bevis från monterings- och driftsmiljön. Detta tillvägagångssätt kan visa om åtgärden ligger i förspännkontroll, passform, ytbearbetning, gängengrepp, brickval, korrosionshantering eller själva förbindningsdelens specifikation. Det är mer användbart än att behandla hårdhet som ett fristående godkänt–ej godkänt-mått.

