 EN

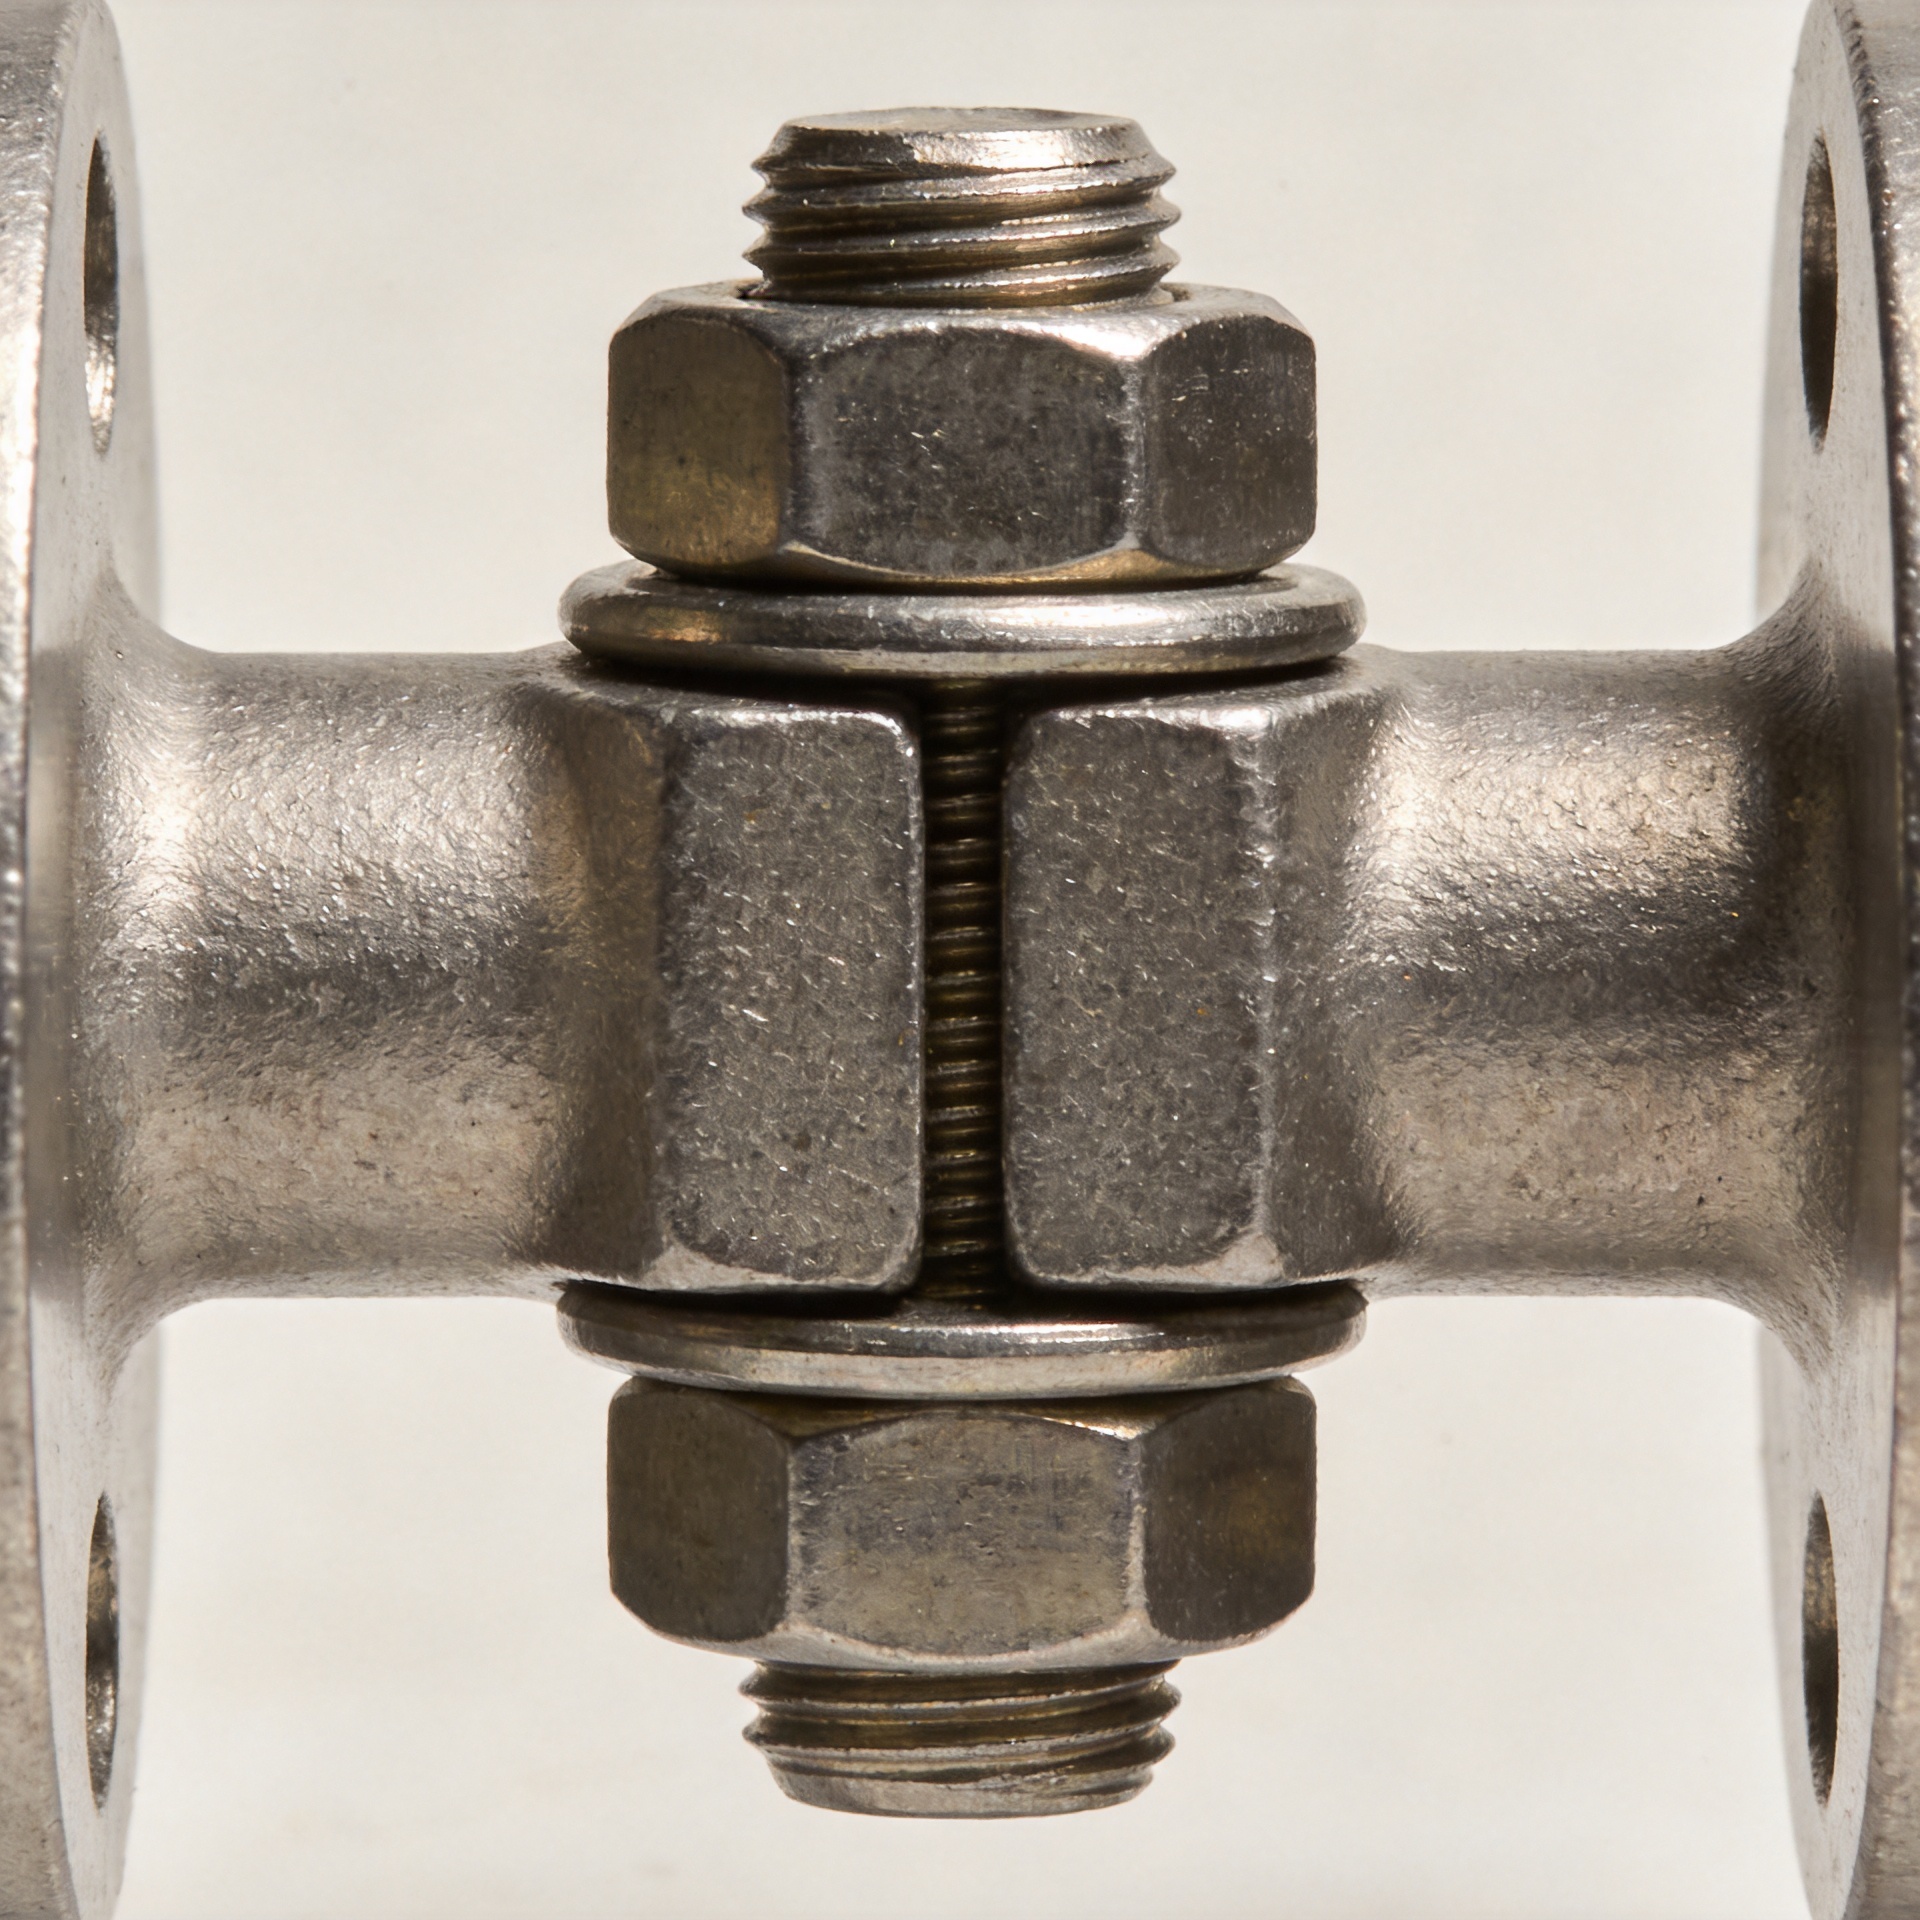
جوائنٹ کی قابل اعتمادی کا تعین صرف فاسٹنر کی سختی سے نہیں ہوتا
ایک پیچ اور بولٹ بہت زیادہ سخت ہو سکتا ہے، لیکن پھر بھی جوڑ کو ڈھیلا کرنے، رسنے، رگڑنے، یا استعمال کے دوران ٹوٹنے کا باعث بن سکتا ہے۔ یہ کوئی تضاد نہیں ہے۔ سختی ایک مخصوص مواد کے ردعمل کی وضاحت کرتی ہے—مقامی دباؤ یا تبدیلی کے مقابلے میں مزاحمت۔ جبکہ جوڑ کی قابل اعتمادی ایک وسیع نظام پر منحصر ہوتی ہے: مضبوطی کا دباؤ، ہندسیات، تھریڈ کا تعاقب، سطح کی حالت، نصب کرنے کا طریقہ، استعمال کے دوران لگنے والے زور، اور جن اشیاء کو مضبوطی سے جوڑا جا رہا ہو ان کا رویہ۔
پیچ اور بولٹ کے انتخاب کے ماہر کے نقطہ نظر سے، مفید سوال یہ نہیں ہے کہ 'کیا یہ پیچ اور بولٹ کافی سخت ہے؟' بلکہ یہ ہے کہ 'کیا یہ جوڑ اپنی مکمل عمر تک درست مضبوطی کا دباؤ اور زور کا راستہ برقرار رکھے گا؟' یہ تبدیلی ایک عام غلطی کو روکتی ہے جو خریداری کے دوران ہوتی ہے: یعنی ایک زیادہ سخت مکینیکل پیچ اور بولٹ کا انتخاب کرنا جبکہ اصل ناکامی کا باعث اب بھی حل نہ کیا گیا ہو۔
سختی ایک مادے کی خاصیت ہے، نہ کہ کسی جوڑ کی کارکردگی کا فیصلہ
سختی سے پہننے کے مقابلے اور مقامی سطحی نقصان کے مقابلے کی نشاندہی کی جا سکتی ہے۔ یہ ایک مخصوص مادے اور حرارتی علاج کی حالت کے اندر طاقت سے بھی منسلک ہو سکتی ہے۔ لیکن یہ تنہا کشیدگی کی صلاحیت، تھکاوٹ کی کارکردگی، شفافیت، کھانے کا رویہ، دھاگے کی معیار، یا انسٹالیشن کی یکسانیت کو طے نہیں کرتی۔ ان میں سے ہر ایک یہ فیصلہ کر سکتا ہے کہ کوئی بولٹڈ اسمبلی قابل اعتماد رہے گی یا نہیں۔
دو اسمبلیوں پر غور کریں جن میں ایک ہی نامی فاسٹنر استعمال کیا گیا ہو۔ ایک میں سطحیں ہموار اور صاف ہیں اور کسی کنٹرولڈ ٹائٹننگ طریقے کا استعمال کیا گیا ہے۔ دوسری میں پینٹ کا نکل آنا، چھوٹی گرپ لمبائی، متاثرہ دھاگے، اور خشک اسمبلی کی وضاحت سے اخذ کردہ ٹارک ویلیو شامل ہیں۔ فاسٹنر کی سختی ایک جیسی ہو سکتی ہے، لیکن دوسرے جوڑ میں پری لوڈ تیزی سے کم ہو سکتا ہے یا غیر یکساں لوڈنگ کا سامنا کرنا پڑ سکتا ہے۔
سختی کو بھی سیاق و سباق کی روشنی میں دیکھنا ضروری ہوتا ہے۔ اگر کوئی انتہائی سخت جزو مجموعی ڈیزائن میں کافی شدیدی اور تھکاوٹ کی حد کو برقرار نہ رکھے تو وہ کچھ خاص ہینڈلنگ یا لوڈنگ کی صورتحال کے لیے کم قابل برداشت ہو سکتا ہے۔ اس وجہ سے مواد کے انتخاب کو منسلک گریڈ، ابعاد، تیاری کا طریقہ اور تصدیق شدہ مکینیکل ضروریات سے منسلک کرنا چاہیے—بلکہ اسے صرف ایک سختی کی عددی قدر تک محدود نہیں کرنا چاہیے۔
پری لوڈ عام طور پر پہلا قابل اعتمادی متغیر ہوتا ہے جس کا جائزہ لینا چاہیے۔
بہت سارے بولٹ شدہ جوڑوں میں، ایک دھاگہ دار فاسٹنر کو کسنا اس کے تھوڑا سا لمبائی میں بڑھنے کے ذریعے کام کرتا ہے۔ یہ لچکدار بڑھاؤ پری لوڈ پیدا کرتا ہے، جو جوڑ کے اراکین کو ایک ساتھ دبانے کا کام کرتا ہے۔ خارجی لوڈ پہلے دباؤ کو دبائے ہوئے اجزاء میں کم کرتا ہے؛ صرف بعد میں ہی یہ فاسٹنر کے ذریعے اٹھائے جانے والے لوڈ میں قابلِ ذکر اضافہ کرتا ہے۔ اگر پری لوڈ بہت کم ہو یا استعمال کے دوران کم ہو جائے تو جوڑ الگ ہو سکتا ہے، پھسل سکتا ہے، کانپ سکتا ہے یا رسنے لگ سکتا ہے، حتیٰ کہ اگر فاسٹنر خود انتہائی سخت ہو۔
اس لیے بکھیرنے کا ٹارک (کساؤ) اور حاصل شدہ کلیمپ لوڈ (کشیدگی) ایک جیسا نہیں ہوتا۔ ٹارک-تنشئن (کشیدگی) کے رویے پر ایک تکنیکی حوالہ حساسیت کو واضح کرتا ہے: لاگو کردہ ٹارک کا ایک بڑا حصہ تھریڈ رگڑ اور بیئرنگ سرفیس رگڑ میں ضائع ہو جاتا ہے، جس کے نتیجے میں پری لوڈ (ابتدائی کشیدگی) تیار کرنے کے لیے نسبتاً چھوٹا سا حصہ بچتا ہے۔ درست تقسیم کوپنگ، لیوبریکنٹ، واشر کی حالت، سرفیس فنش اور اسمبلی عمل کے مطابق تبدیل ہوتی ہے۔ ایک کنٹرولڈ حالت کے لیے مناسب ٹارک ہدایت، ان میں سے کسی ایک حالت کے تبدیل ہونے کے بعد نامناسب ہو سکتی ہے۔
سائیکلک جوائنٹ (دورہ وار جوڑ) میں ایک مکینیکل فاسٹنر کے لیے ہدف پری لوڈ، قابلِ قبول بکھیر (بے ترتیبی)، اور ان کی تصدیق کے طریقہ کا اہمیت سختی سے زیادہ ہوتی ہے۔ انتہائی اہم اسمبلیز کے لیے ایک مقررہ ٹارک-اینگل (کساؤ-زاویہ) طریقہ، براہِ راست تناؤ کا پیمانہ، لمبائی میں اضافے کا کنٹرول، یا ایک درست ثابت شدہ اسمبلی طریقہ کی ضرورت ہو سکتی ہے، صرف ایک اسمی ٹارک ویلیو کے بجائے۔
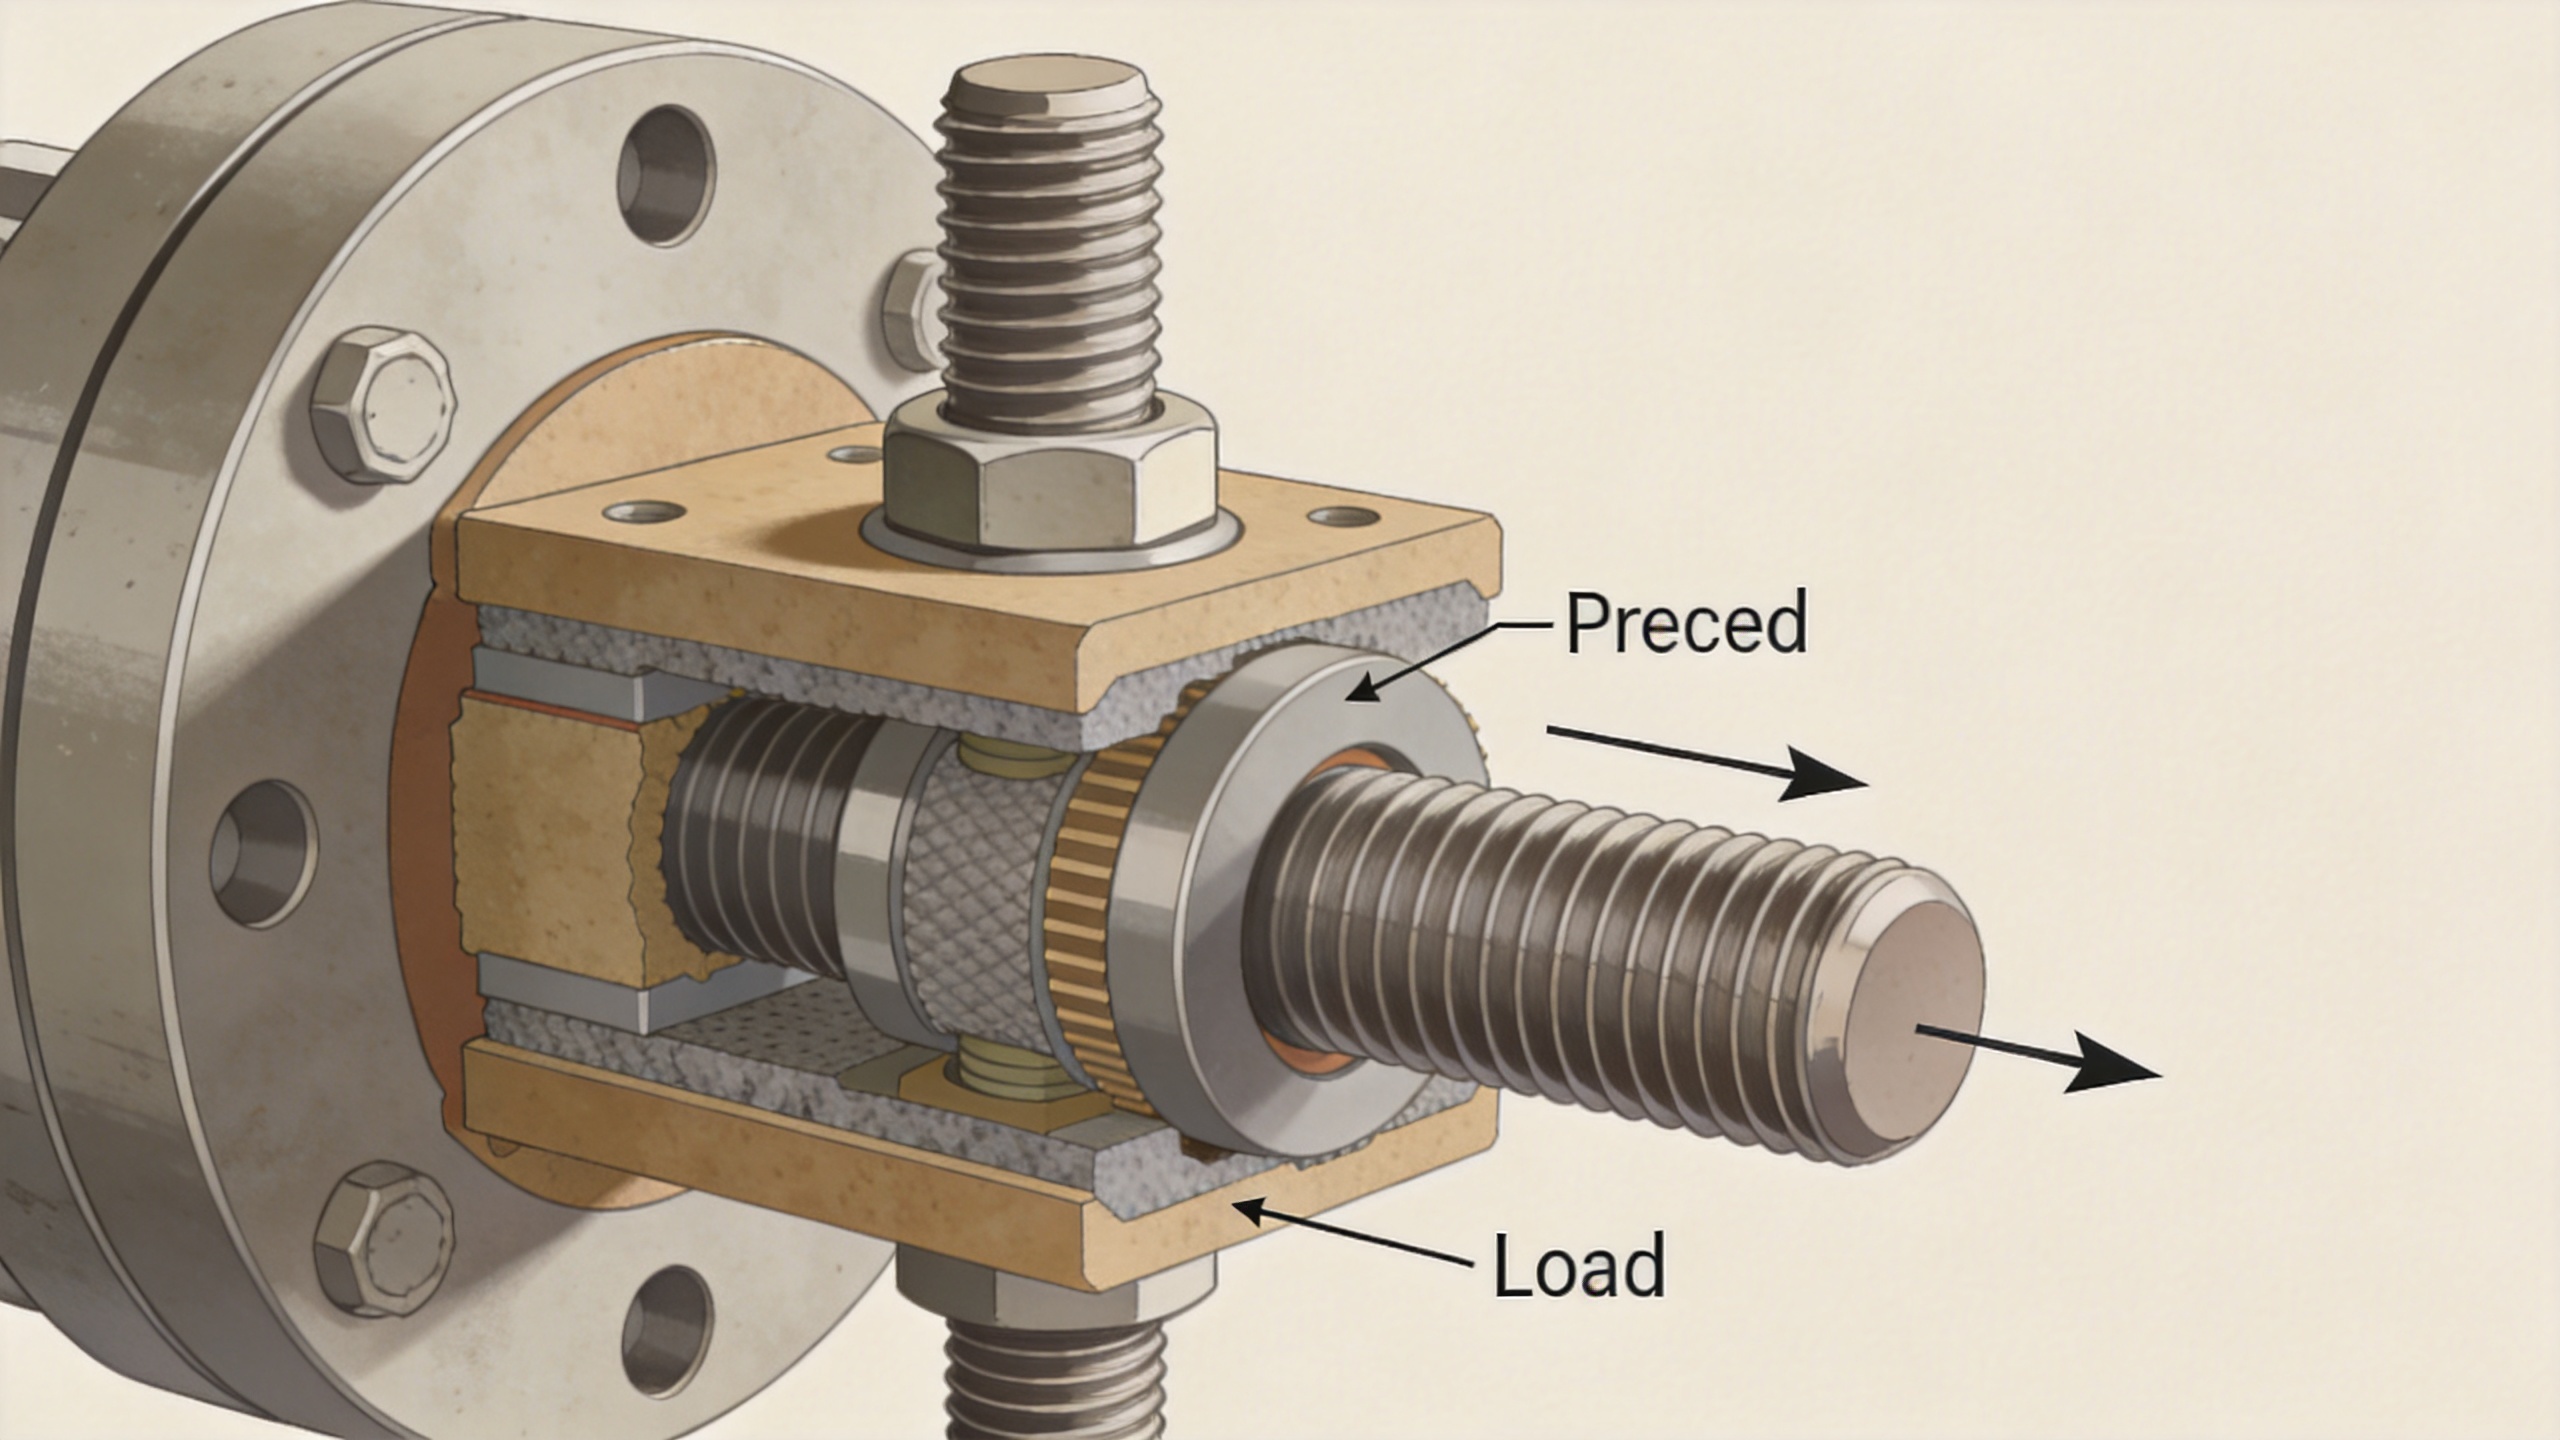
مشترکہ جیومیٹری ایک دوسرے کے لیے مناسب فاسٹنر کو بدل سکتی ہے
فاسٹنر الگ تھلگ لوڈ نہیں ہوتا۔ گرپ لمبائی، جوائنٹ سٹیفنیس، واشنر کا انتخاب، سوراخ کی صفائی، بیئرنگ فیس کی ہمواری، اور جوڑے گئے مواد کی نسبی سٹیفنیس تمام اس بات کو متاثر کرتے ہیں کہ لوڈ اسمبلی کے ذریعے کس طرح منتقل ہوتا ہے۔ ایک چھوٹا، سخت فاسٹنر جو مطابقت پذیر اراکین کو کلیمپ کر رہا ہو، ایک لمبے فاسٹنر سے مختلف طرح سے برتاؤ کرتا ہے جو سخت اراکین کو کلیمپ کر رہا ہو۔ اس فرق کا اثر یہ ہوتا ہے کہ بیرونی لوڈ کا کتنا حصہ اضافی فاسٹنر لوڈ بن جاتا ہے۔
تھریڈ انگیجمنٹ کو بھی اتنی ہی توجہ دینے کی ضرورت ہوتی ہے۔ مناسب انگیجمنٹ مددگار ہوتی ہے کہ جوڑے گئے تھریڈز لوڈ کو بغیر سٹرپنگ کے برداشت کر سکیں، لیکن 'زیادہ تھریڈ' ہر جگہ حل نہیں ہے۔ دونوں طرف کی مواد کی مضبوطی، تھریڈ فارم، انگیجمنٹ کی لمبائی، تیاری کی درستگی، اور یہ کہ لوڈ برداشت کرنے والے تھریڈز مکمل طور پر تشکیل پا چکے ہیں یا نہیں، تمام اس حساب میں شامل ہونے چاہییں۔ ایک تھریڈ فاسٹنر جو نرم تھریڈ شدہ مواد میں لگایا گیا ہو، اس کے لیے انگیجمنٹ کی حکمت عملی مختلف ہو سکتی ہے جو اسی سائز کے فاسٹنر کے لیے استعمال ہوتی ہے جو سٹیل نٹ کے ساتھ استعمال ہو رہا ہو۔
محاذات بھی اتنی ہی عملی ہے۔ اگر غیر متوازی اراکین کو جگہ پر لانا ہو تو بولٹس کا استعمال کیا جاتا ہے، جس سے سروس شروع ہونے سے پہلے جوائنٹ میں موڑ اور جانبی لوڈنگ داخل ہو سکتی ہے۔ اس سے مطلوبہ پری لوڈ کی شکل بگڑ سکتی ہے اور مقامی تناؤ کے مرکز پیدا ہو سکتے ہیں۔ فٹ اپ کو درست کرنا عام طور پر بولٹ کی سختی بڑھانے کے مقابلے میں زیادہ پائیدار حل ہوتا ہے۔
سطح کی حالت اور اسمبلی کا رگڑ نتیجہ تبدیل کر دیتے ہیں
ہر ٹائٹننگ آپریشن ایک رگڑ کا واقعہ ہوتا ہے۔ کوٹنگز، تیل، خشک فلم کے مرکبات، اینٹی سیز، پلیٹنگ، گندگی اور بار بار استعمال سے ایک مخصوص پری لوڈ پیدا کرنے کے لیے درکار ٹارک تبدیل ہو سکتا ہے۔ کوئی معیاری خصوصیات کا بیان صرف ٹارک کی قدر کا نہیں، بلکہ مطلوبہ حالت کا بیان کرنا چاہیے۔ اس میں یہ بھی واضح کرنا چاہیے کہ واشرز، لیوبریکنٹس یا لاکنگ عناصر ٹیسٹ شدہ اسمبلی کا حصہ ہیں یا نہیں۔
یہ نقطہ خاص طور پر ایک سٹین لیس سٹیل کے بولٹ کے لیے اہم ہے۔ جنگجوں کو کھانے کی روک تھام کے لیے منتخب کیا جا سکتا ہے، لیکن کچھ سٹین لیس سٹیل کے دھاگے والے واسطے دباؤ، سلائیڈنگ، حرارت اور ناموزوں سطحی حالات کے ملانے سے گیلنگ کا شکار ہو سکتے ہیں۔ گیلنگ سے دھاگے ٹھنڈے ہو سکتے ہیں یا ٹارک فیڈ بیک غلط ثابت ہو سکتا ہے۔ اس کا حل صرف سخت تر حصہ منتخب کرنا نہیں ہے؛ بلکہ موزوں مواد اور ختم کرنے کا انتخاب کرنا، درست اطلاق کی اجازت ہونے پر مناسب گریس استعمال کرنا، انسٹالیشن کی رفتار کو کنٹرول کرنا، اور حقیقی اسٹیک اپ کے لیے ٹارک-تنشنش کے تعلق کو درست ثابت کرنا ہے۔
سطحی داخلی ہونا بھی پری لوڈ کے نقصان کا ایک خاموش ذریعہ ہے۔ کھردرا کوٹنگز، پینٹ، نرم گسکٹس، برز، اور ناقص بیئرنگ فیسز اکثر اسمبلی کے بعد بیٹھ جاتے ہیں۔ جب جوائنٹ بیٹھتی ہے تو فاسٹنر کا کچھ لچکدار پھیلاؤ کم ہو جاتا ہے اور کلیم لوڈ کم ہو جاتی ہے۔ ڈیزائن کے جائزے میں یہ پوچھنا چاہیے کہ ٹائٹننگ کے بعد کیا بیٹھے گا اور کیا دوبارہ ٹائٹننگ، مختلف واشر، یا درست شدہ جوائنٹ سطح مناسب ہوگی۔
سروس کا ماحول اور لوڈ کی سمت مکمل تصویر مکمل کرتے ہیں
کمپن، حرارتی سائیکلنگ، کوروزن، تھکاوٹ اور عرضی شیئر اکثر انتخاب کے دوران کی گئی کمزور فرضیات کو ظاہر کرتے ہیں۔ بولٹ اور جوڑے گئے مواد کے درمیان حرارتی پھیلاؤ کے فرق سے درجہ حرارت میں تبدیلی کے ساتھ پری لوڈ میں اضافہ یا کمی واقع ہو سکتی ہے۔ ایک جوڑ جو شیئر لے رہا ہو، اگر اس کا مقصد ابلٹ کے شینک پر انحصار کرنا نہیں بلکہ رگڑ پر انحصار کرنا ہو تو اس صورت میں حرکت پیدا ہو سکتی ہے جو فریٹنگ اور یلے پن کو تیز کر دیتی ہے۔
تھکاوٹ کا جائزہ بھی جوڑ کے سطحی سوچ کو مانگتا ہے۔ ایک اعلیٰ طاقت یا سخت بولٹ خود بخود ایک مناسب تھکاوٹ کا نتیجہ نہیں دیتا اگر جوڑ سائیکلنگ کے دوران الگ ہو جائے، اگر تھریڈز زیادہ بینڈنگ والے علاقے میں ہوں، یا اگر انسٹالیشن کے دوران متغیرات کی وجہ سے کچھ یونٹس اپنی حد تک قریب پہنچ جائیں۔ مناسب لوڈ اسپیکٹرم، ناٹچ اثرات، کوروزن کے معرض میں آنا، اور برقرار رکھی گئی پری لوڈ کو ایک ساتھ غور کیا جانا چاہیے۔
بولٹ تبدیل کرنے سے پہلے عملی جائزہ کا تسلسل
- ناکامی کے طریقہ کار کو تعریف کریں۔ کیا مسئلہ یلے پن، رساؤ، دھاگے کا ٹوٹنا، دھاگے کا جمنا، ٹوٹنا، زنگ لگنا یا ترتیب کا نقص ہے؟ ہر ایک مختلف متغیرات کی طرف اشارہ کرتا ہے۔
- جوڑ کے ڈھیر کی جانچ کریں۔ پکڑ کی لمبائی، جوڑے گئے مواد کی سختی، سوراخ کی حالت، واشرز، کوٹنگ کی موٹائی، اور دھاگے کے ملنے کی لمبائی کو ریکارڈ کریں۔
- اسمبلی کی حالت کی تصدیق کریں۔ ٹارک ٹول کی درستگی، چکنائی کی حالت، اسمبلی کی رفتار، اور درحقیقت استعمال ہونے والے بولٹ/نٹ/واشر کے امتزاج کی تصدیق کریں۔
- پری لوڈ کا اندازہ لگائیں یا ناپیں۔ حاصل شدہ کلیمپ لوڈ اور اس کے پھیلاؤ کو سروس لوڈ کی ضرورت کے ساتھ موازنہ کریں۔ اسے صرف سختی کی قدر سے استنباط نہ کریں۔
- ماحول کا جائزہ لیں۔ وائبریشن، درجہ حرارت کی حد، نمی، خوردنے والے اجزا، اور معائنہ کے لیے رسائی کو مدنظر رکھیں۔
- مکمل حل کو مخصوص کریں۔ اگر کسٹم بولٹ کی ضرورت ہو تو، انجینئرنگ پیکیج کی شکل میں مواد، گریڈ، جیومیٹری، کوٹنگ، مطابقت پذیر جوڑنے والے جزو، اور تصدیق کے طریقہ کو تعریف کریں۔
معتبر انتخاب ایک کنٹرول شدہ جوڑ ہے، نہ کہ صرف ایک سخت تر حصہ
سختی کا مواد اور اجزاء کے جائزے میں ایک جائز مقام ہے، لیکن یہ قابل اعتمادی کے سوال کا صرف ایک حصہ ہی حل کرتی ہے۔ ایک قابل اعتماد فاسٹنر جوڑ بوجھ کے راستے کے لیے مواد کی خصوصیات کو موزوں بنانے سے بنتا ہے، مناسب پری لوڈ کو پیدا کرنا اور برقرار رکھنا، مستحکم ہندسیات اور دھاگے کی مداخلت فراہم کرنا، اور وہ اسمبلی کی حالتوں کو کنٹرول کرنا جو ٹارک کو کلیمپ فورس میں تبدیل کرتی ہیں۔
جب کوئی جوڑ کا مسئلہ ظاہر ہو، تو اسمبلی اور سروس کے ماحول سے ثبوت سے شروع کریں۔ اس طریقہ کار سے یہ واضح ہو سکتا ہے کہ درستگی پری لوڈ کنٹرول، فٹ اپ، سطح کا علاج، مداخلت، واشر کا انتخاب، کوروزن کا انتظام، یا خود فاسٹنر کی خصوصیات میں سے کسی میں ضروری ہے۔ یہ سختی کو ایک الگ واحد پاس یا فال کے معیار کے طور پر استعمال کرنے سے زیادہ مفید ہے۔

