 EN

ເຫດໃດຈຶ່ງບໍ່ຄວນພິຈາລະນາຄວາມແຂງຂອງເຄື່ອງຈັກເປັນເຄື່ອງວັດແທກຄວາມເຊື່ອຖືໄດ້ຂອງຂະບວນການເຊື່ອມຕໍ່ເທົ່ານັ້ນ
ສະກຣູອາດຈະມີຄວາມແຂງທີ່ດີເລີດ ແຕ່ກໍຍັງສາມາດເຮັດໃຫ້ການຕໍ່ເຂົ້າກັນເກີດການຫຼຸດລົງ, ຮັ່ວ, ເກີດການເສຍດສ້າງ (fretting), ຫຼືແຕກຫັກໃນເວລາໃຊ້ງານ. ນີ້ບໍ່ແມ່ນສິ່ງຂັດແຍ້ງກັນ. ຄວາມແຂງແມ່ນອະທິບາຍພຽງແຕ່ຄຸນສົມບັດດ້ານວັດສະດຸດ້ານດຽວ—ຄວາມຕ້ານທານຕໍ່ການເບື່ອນຫຼືເກີດຮ່ອງເລິກໃນບ່ອນທີ່ຈຳເປັນ. ຄວາມເຊື່ອຖືໄດ້ຂອງການຕໍ່ເຂົ້າກັນຂຶ້ນກັບລະບົບທີ່ໃຫຍ່ກວ່າ: ກຳລັງກັດ (clamp load), ຮູບຮ່າງ, ການຕິດຕໍ່ຂອງເກີດເທິງເກີດລຸ່ມ (thread engagement), ສະພາບເນື້ອໜ້າ, ວິທີການຕິດຕັ້ງ, ພາລາມິເຕີການໃຊ້ງານ, ແລະພຶດຕິກຳຂອງຊິ້ນສ່ວນທີ່ຖືກກັດ.
ຈາກມຸມມອງຂອງວິສະວະກອນທີ່ເລືອກສະກຣູ, ຄຳຖາມທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນ “ສະກຣູນີ້ແຂງພໍຫຼືບໍ?” ແຕ່ເປັນ “ການຕໍ່ເຂົ້າກັນນີ້ຈະຮັກສາກຳລັງກັດ ແລະເສັ້ນທາງການຮັບພາລາມິເຕີການໃຊ້ງານທີ່ຖືກຕ້ອງໄວ້ໄດ້ເຖິງອາຍຸການໃຊ້ງານທັງໝົດຫຼືບໍ?” ການປ່ຽນແປງມຸມມອງນີ້ຈະຊ່ວຍປ້ອງກັນຂໍ້ຜິດພາດທີ່ເກີດຂຶ້ນເລື້ອຍໆໃນການຈັດຊື້: ການເລືອກສະກຣູທີ່ມີຄວາມແຂງສູງຂຶ້ນ ແຕ່ບໍ່ໄດ້ແກ້ໄຂປັດໄຈທີ່ເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຢ່າງແທ້ຈິງ.
ຄວາມແຂງແຮງແມ່ນຄຸນສົມບັດຂອງວັດຖຸ ບໍ່ແມ່ນການຕັດສິນຄວາມສາມາດຂອງຂະບວນການເຊື່ອມຕໍ່
ຄວາມແຂງແຮງສາມາດຊ່ວຍບອກເຖິງຄວາມຕ້ານທານຕໍ່ການສຶກສີ ແລະ ຄວາມຕ້ານທານຕໍ່ຄວາມເສຍຫາຍທີ່ເກີດຂື້ນໃນເຂດເທົ້າທີ່ເປັນຈຸດ. ມັນອາດຈະມີຄວາມສຳພັນກັບຄວາມແຂງແຮງພາຍໃນວັດຖຸທີ່ກຳນົດໄວ້ ແລະ ສະພາບການປັບປຸງຄວາມຮ້ອນ. ແຕ່ມັນບໍ່ສາມາດກຳນົດຄວາມສາມາດໃນການຮັບແຮງດຶງ, ຄວາມຕ້ານທານຕໍ່ການເກີດຄວາມເຄີຍ, ຄວາມຍືດຫຍຸ່ນ, ພຶດຕິກຳການກັດກິນ, ຄຸນນະພາບຂອງເກີດ, ຫຼື ຄວາມເປັນເອກະພາບໃນການຕິດຕັ້ງໄດ້ດ້ວຍຕົວເອງ. ຄຸນສົມບັດເຫຼົ່ານີ້ແຕ່ລະຢ່າງສາມາດຕັດສິນວ່າການເຊື່ອມຕໍ່ດ້ວຍສະກູ້ດຈະຄົງທີ່ແລະເຊື່ອຖືໄດ້ຫຼືບໍ່.
ພິຈາລະນາສອງຂະບວນການເຊື່ອມຕໍ່ທີ່ໃຊ້ສະກູ້ດທີ່ມີຂະໜາດເທົ່າກັນ. ຂະບວນການທຳອິດມີເທົ້າທີ່ເປັນພຽງແລະສະອາດ ແລະ ວິທີການຂັ້ນຕົວທີ່ຄວບຄຸມໄດ້ຢ່າງດີ. ຂະບວນການທີສອງມີສີທີ່ກົດອອກມາ, ຄວາມຍາວຂອງສ່ວນທີ່ຈັບສັ້ນ, ເກີດທີ່ເສຍຫາຍ, ແລະ ຄ່າທີ່ໃຊ້ໃນການຂັ້ນຕົວທີ່ເອົາມາຈາກຂໍ້ກຳນົດຂອງການຂັ້ນຕົວໃນສະພາບທີ່ແຫ້ງ. ຄວາມແຂງແຮງຂອງສະກູ້ດອາດຈະເທົ່າກັນ, ແຕ່ຂະບວນການເຊື່ອມຕໍ່ທີສອງອາດຈະສູນເສຍຄວາມຕຶງທີ່ເກີດຈາກການຂັ້ນຕົວຢ່າງໄວວ່າ ຫຼື ມີການຮັບແຮງທີ່ບໍ່ເທົ່າກັນ.
ຄວາມແຂງກໍຕ້ອງມີບ່ອນເຮັດວຽກທີ່ເໝາະສົມ. ສ່ວນປະກອບທີ່ແຂງຫຼາຍເກີນໄປອາດຈະບໍ່ສາມາດຮັບມືກັບສະພາບການຈັດການ ຫຼື ການຮັບນ້ຳໜັກບາງຢ່າງໄດ້ດີ ຖ້າການອອກແບບທັງໝົດບໍ່ຮັກສາຄວາມຍືດຫຼຸ່ນ ແລະ ຄວາມຕ້ານທານຕໍ່ການເກີດຄວາມເຄີຍເຊິ່ງເປັນທີ່ພໍໃຈ. ດັ່ງນັ້ນ, ການເລືອກວັດຖຸຄວນເຊື່ອມໂຍງກັບລະດັບຄຸນນະພາບທີ່ກ່ຽວຂ້ອງ, ມິຕິ, ວິທີການຜະລິດ, ແລະ ຂໍ້ກຳນົດທາງກົນສາດທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ—ບໍ່ຄວນຫຼຸດລົງເປັນເລກຄວາມແຂງເພີ່ງດຽວ.
ການດຶງກ່ອນ (preload) ແມ່ນປົກກະຕິແລ້ວຈະເປັນຕัวແປທຳອິດທີ່ຕ້ອງການກວດສອບເພື່ອຄວາມເຊື່ອຖືໄດ້
ໃນຫຼາຍໆຂະບວນການເຊື່ອມຕໍ່ດ້ວຍສະກູ, ສະກູທີ່ມີເກີບເຮັດວຽກດ້ວຍການຍືດອອກເລັກນ້ອຍເວລາທີ່ຖືກຂັ້ນ. ການຍືດອອກແບບເອລາສຕິກນີ້ເຮັດໃຫ້ເກີດ preload ເຊິ່ງຈະຈັບຊິ້ນສ່ວນທີ່ເຊື່ອມຕໍ່ເຂົ້າດ້ວຍກັນ. ພາຍນອກຈະເລີ່ມຕົ້ນດ້ວຍການຫຼຸດຜ່ອນຄວາມກົດທີ່ມີຢູ່ໃນຊິ້ນສ່ວນທີ່ຖືກຈັບກ່ອນ; ເພີ່ງຈະເລີ່ມເພີ່ມໄລຍະການຮັບນ້ຳໜັກຂອງສະກູຢ່າງເປັນນັກໃນເວລາຕໍ່ມາ. ຖ້າ preload ຕ່ຳເກີນໄປ ຫຼື ລົດລົງໃນເວລາໃຊ້ງານ, ຂະບວນການເຊື່ອມຕໍ່ອາດແຍກອອກ, ເລີ່ມເລື່ອນ, ສັ່ນ, ຫຼື ຮັ່ວໄດ້ ເຖິງແມ່ນວ່າສະກູຈະມີຄວາມແຂງສູງ.
ນີ້ແມ່ນເຫດຜົນທີ່ທຳໃຫ້ບໍ່ສາມາດເປັນໄດ້ວ່າ ຄວາມຕຶງທີ່ຖືກຕັ້ງໄວ້ (tightening torque) ແລະ ຄວາມຕຶງທີ່ໄດ້ຮັບຈິງ (achieved clamp load) ແມ່ນເທົ່າກັນ. ອ້າງອີງຕາມເອກະສານດ້ານເຕັກນິກເລື່ອງຄວາມສຳພັນລະຫວ່າງ torque ແລະ tension, ພວກເຮົາສາມາດເຫັນໄດ້ວ່າ ມີຄວາມໄວ້ວາງຕໍ່ການປ່ຽນແປງຢ່າງຫຼາຍ: ສ່ວນໃຫຍ່ຂອງ torque ທີ່ຖືກນຳໃຊ້ຈະຖືກດູດຊືມໄປໂດຍ friction ຂອງເສັ້ນເກີດ (thread friction) ແລະ friction ຂອງໜ້າພຽງທີ່ສຳຜັດ (bearing-surface friction), ຈຶ່ງເຫຼືອສ່ວນນ້ອຍທີ່ຈະສ້າງ preload ຂຶ້ນມາ. ສ່ວນແບ່ງແຍກທີ່ແທ້ຈິງຈະປ່ຽນໄປຕາມປະເພດການຫຸ້ມຫໍ່, ວັດສະດຸລົ້ນ, ສະພາບຂອງແວື່ນ, ຄຸນນະສົມບັດຂອງໜ້າພຽງ, ແລະ ວິທີການຕິດຕັ້ງ. ຄຳແນະນຳດ້ານ torque ທີ່ເໝາະສົມໃນສະພາບການທີ່ຄວບຄຸມໄດ້ດີອັນໜຶ່ງ ອາດຈະບໍ່ເໝາະສົມອີກຕໍ່ໄປ ຖ້າສະພາບການໃດໜຶ່ງເຫຼົ່ານີ້ມີການປ່ຽນແປງ.
ສຳລັບ fastener ເຊິ່ງເຮັດດ້ວຍວັດສະດຸທາງກາຍະພາບ ໃນຂະນະທີ່ເຊື່ອມຕໍ່ຢູ່ໃນສະພາບການທີ່ມີການປ່ຽນແປງຕາມວັฏຈັກ (cyclic joint), ສິ່ງທີ່ສຳຄັນທີ່ສຸດແມ່ນ preload ເປົ້າໝາຍ, ຄວາມແຕກຕ່າງທີ່ຍອມຮັບໄດ້ (acceptable scatter), ແລະ ວິທີການທີ່ໃຊ້ເພື່ອຢືນຢັນຄ່າເຫຼົ່ານີ້ — ມີຄວາມສຳຄັນຫຼາຍກວ່າຄວາມແຂງ (hardness) ເທົ່ານັ້ນ. ສຳລັບການຕິດຕັ້ງທີ່ມີຄວາມສຳຄັນສູງ (critical assemblies), ອາດຈະຕ້ອງການວິທີການ torque-angle ທີ່ຖືກກຳນົດໄວ້ຢ່າງຊັດເຈນ, ການວັດແທກ tension ໂດຍກົງ, ການຄວບຄຸມການຍືດຕົວ (elongation control), ຫຼື ຂະບວນການຕິດຕັ້ງທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ (validated assembly procedure), ມີຄວາມສຳຄັນຫຼາຍກວ່າການໃຊ້ຄ່າ torque ເທົ່ານັ້ນ.
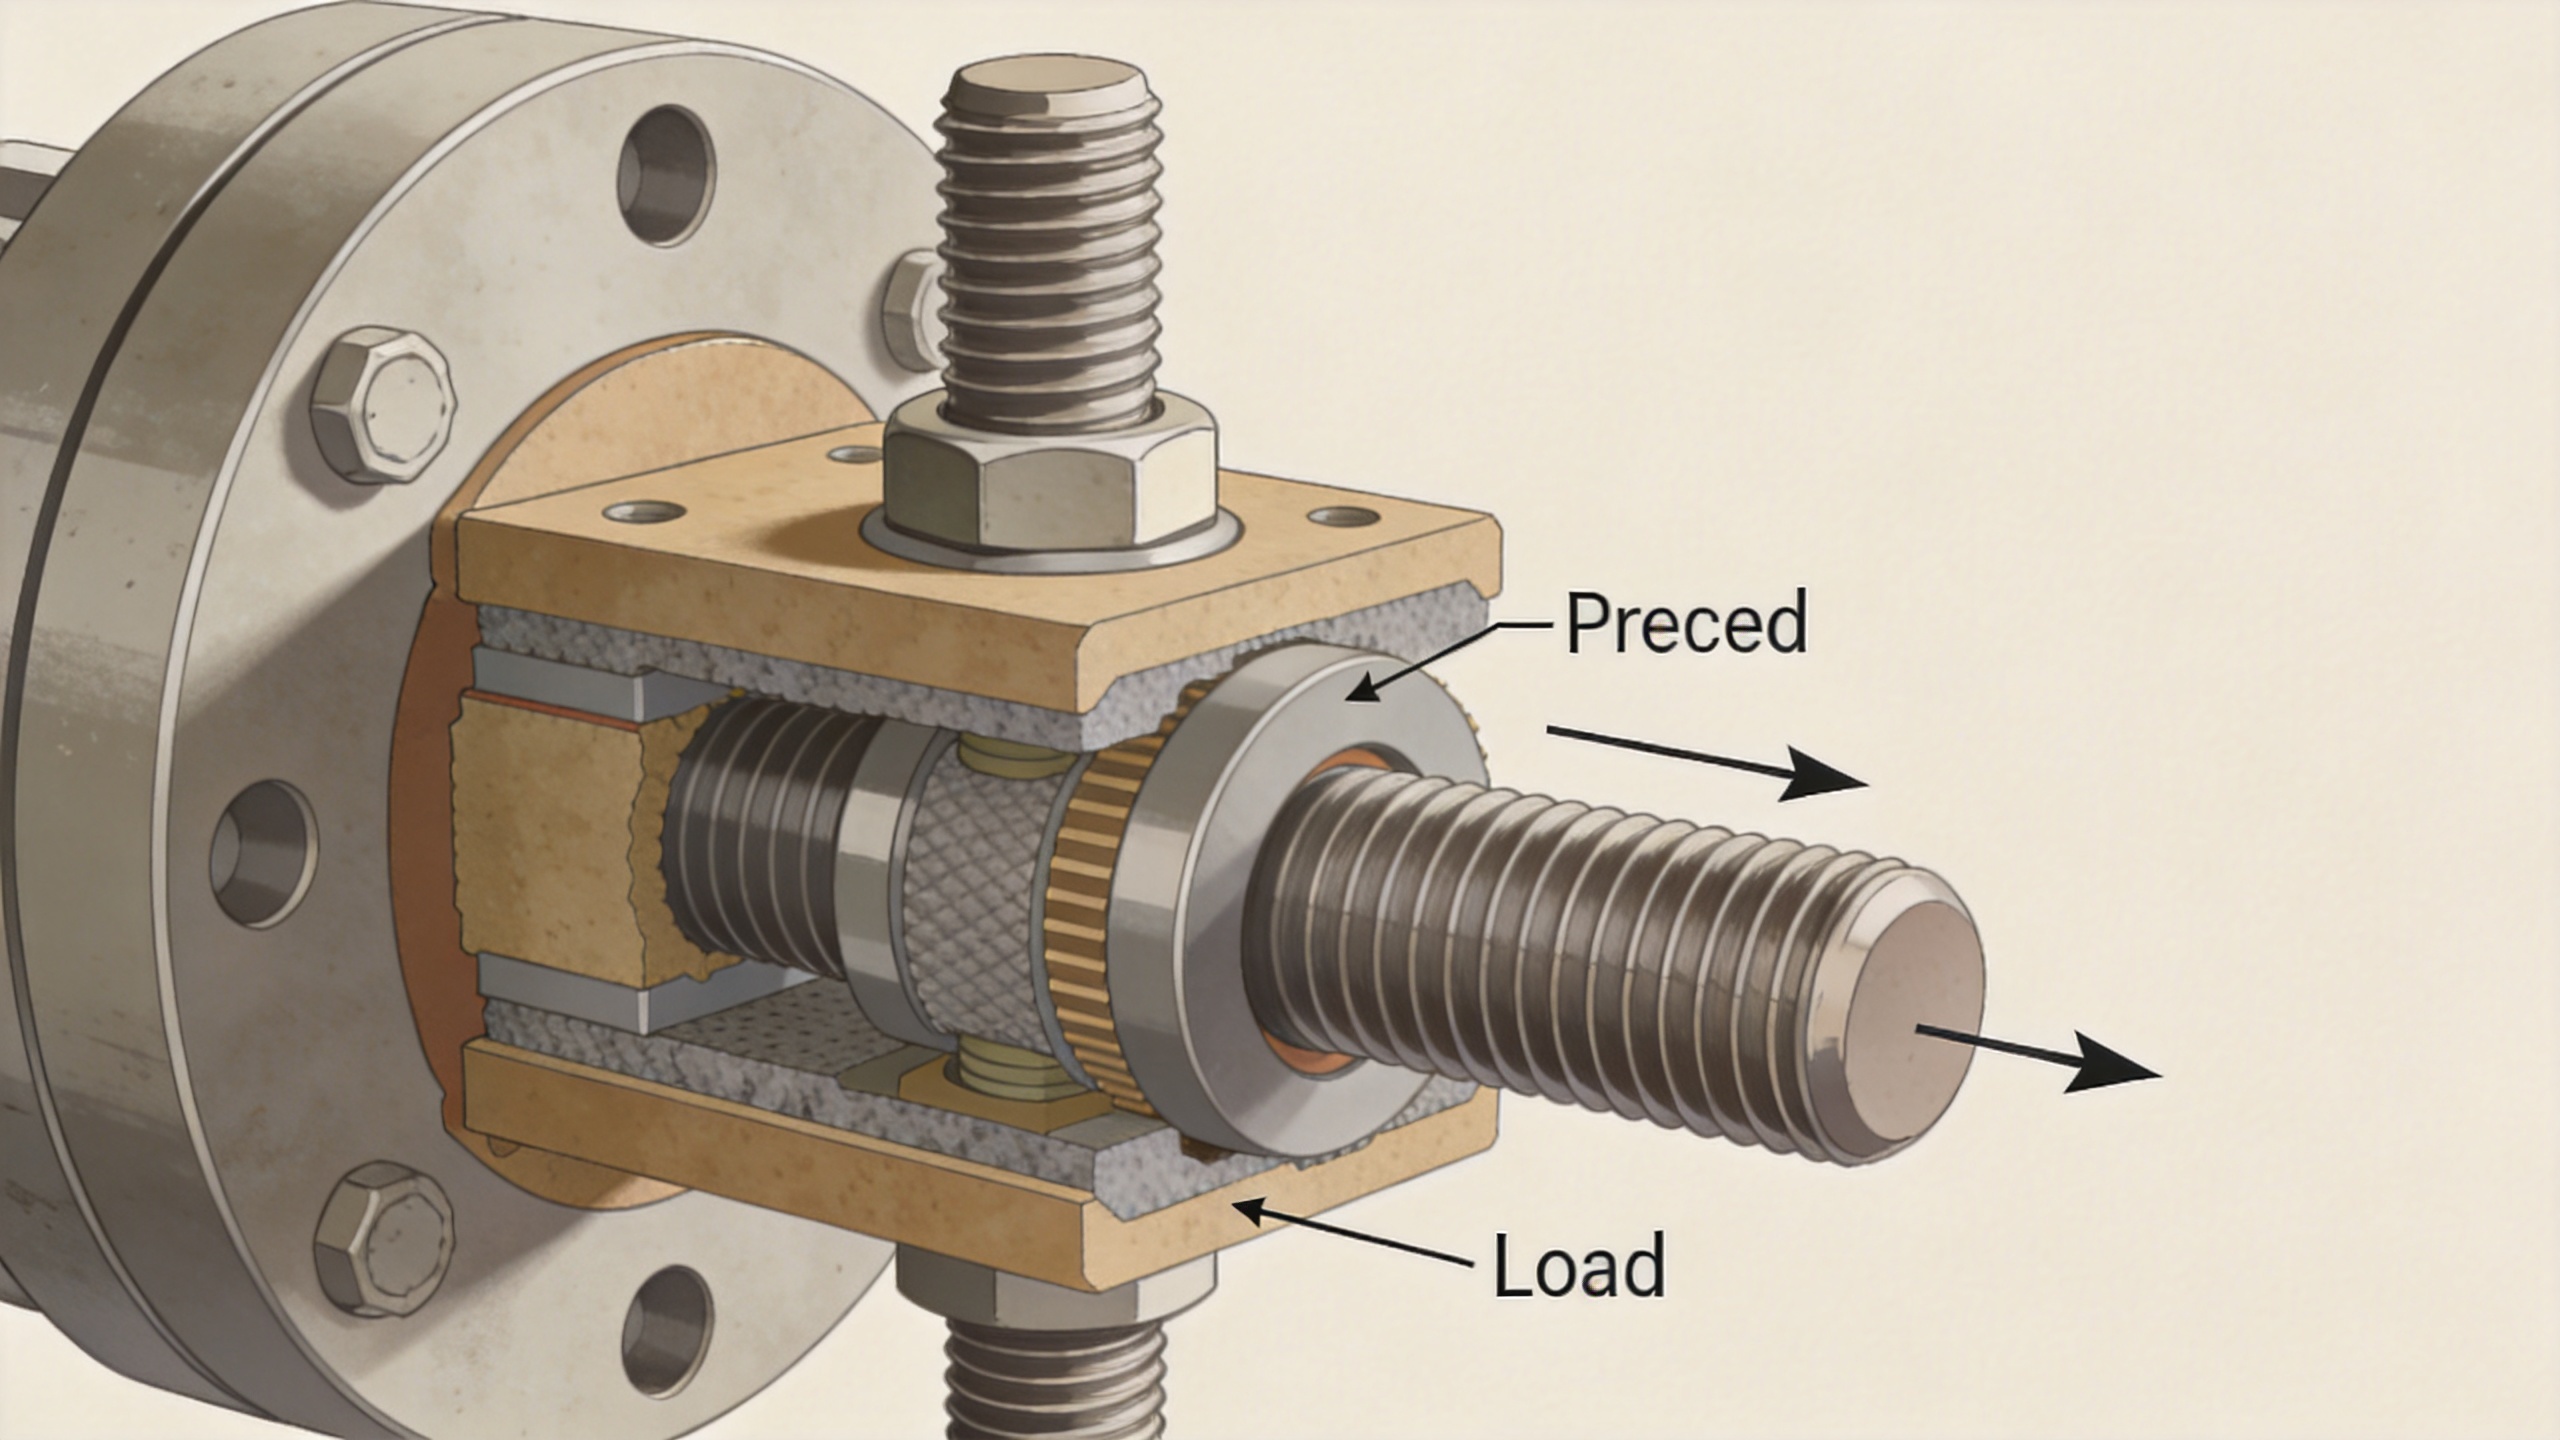
ຮູບຮ່າງຂອງການເຊື່ອມຕໍ່ສາມາດປ່ຽນແປງການເລືອກເອກະສານເຊື່ອມຕໍ່ທີ່ເໝາະສົມຢູ່ໃນສະພາບປົກກະຕິ
ເອກະສານເຊື່ອມຕໍ່ບໍ່ຖືກໂຫຼດແບບເອກະລາດ. ຄວາມຍາວຂອງບ່ອນຈັບ (grip length), ຄວາມແຂງແຮງຂອງການເຊື່ອມຕໍ່ (joint stiffness), ການເລືອກແວຊເນີ (washer selection), ຄວາມຫວ່າງຂອງຮູ (hole clearance), ຄວາມເລີຍຂອງໜ້າທີ່ຮັບແຮງ (bearing-face flatness), ແລະ ຄວາມແຂງແຮງທີ່ສຳພັນກັນລະຫວ່າງວັດສະດຸທີ່ເຊື່ອມຕໍ່ ລ້ວນແຕ່ມີຜົນຕໍ່ການແຈກຢາຍແຮງທີ່ເກີດຂຶ້ນໃນລະບົບ. ເອກະສານເຊື່ອມຕໍ່ທີ່ສັ້ນແລະແຂງແຮງ ເມື່ອຈັບວັດສະດຸທີ່ມີຄວາມຍືດຫຍຸ່ນ (compliant members) ຈະເຮັດຕົວຕ່າງຈາກເອກະສານເຊື່ອມຕໍ່ທີ່ຍາວກວ່າ ເມື່ອຈັບວັດສະດຸທີ່ແຂງແຮງ (rigid members). ຄວາມແຕກຕ່າງນີ້ມີຜົນຕໍ່ປະລິມານຂອງແຮງທີ່ເກີດຈາກດ້ານນອກ (external load) ທີ່ຈະເພີ່ມເຂົ້າໄປເປັນແຮງເພີ່ມເຕີມຕໍ່ເອກະສານເຊື່ອມຕໍ່.
ການຕິດຕັ້ງເກີດຂື້ນລະຫວ່າງເກີດເສັ້ນເກີດ (thread engagement) ຕ້ອງໄດ້ຮັບຄວາມສົນໃຈເທົ່າກັບເລື່ອງອື່ນໆ. ການຕິດຕັ້ງທີ່ເໝາະສົມຊ່ວຍໃຫ້ເສັ້ນເກີດທັງສອງດ້ານຮັບແຮງໄດ້ໂດຍບໍ່ເກີດການລ້າງ (stripping), ແຕ່ການເພີ່ມຈຳນວນເສັ້ນເກີດ (more thread) ບໍ່ແມ່ນວິທີແກ້ໄຂທີ່ເໝາະສົມສຳລັບທຸກໆສະຖານະການ. ຄວາມແຂງແຮງຂອງວັດສະດຸທັງສອງດ້ານ, ຮູບຮ່າງຂອງເສັ້ນເກີດ, ຄວາມຍາວຂອງບ່ອນຕິດຕັ້ງ, ຄວາມຖືກຕ້ອງໃນການຜະລິດ, ແລະ ວ່າເສັ້ນເກີດທີ່ຮັບແຮງນັ້ນຖືກປັ້ມຢ່າງເຕັມທີ່ຫຼືບໍ່ ລ້ວນເປັນປັດໄຈທີ່ຕ້ອງຄຳນຶງໃນການຄຳນວນ. ເອກະສານເຊື່ອມຕໍ່ທີ່ມີເສັ້ນເກີດ ແລະ ຖືກຕິດຕັ້ງໃນວັດສະດຸທີ່ນຸ້ມ (soft tapped material) ອາດຈະຕ້ອງໃຊ້ວິທີການຕິດຕັ້ງທີ່ແຕກຕ່າງຈາກເອກະສານເຊື່ອມຕໍ່ທີ່ມີຂະໜາດເທົ່າກັນ ແຕ່ຖືກນຳໃຊ້ຮ່ວມກັບແວຊເນີເຫຼັກ (steel nut).
ການຈັດຕັ້ງເຂົ້າໃສ່ຢ່າງຖືກຕ້ອງກໍເປັນສິ່ງທີ່ມີປະໂຫຍດເທົ່າກັນ. ຖ້າໃຊ້ສະກຣູເພື່ອດຶງຊິ້ນສ່ວນທີ່ບໍ່ຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງເຂົ້າໄປໃນຕຳແໜ່ງ, ການງອງ ແລະ ການຮັບແຮງດ້ານຂ້າງອາດເກີດຂຶ້ນໃນຂະນະທີ່ຂະບວນການຍັງບໍ່ໄດ້ເລີ່ມໃຊ້ງານ. ສິ່ງນີ້ອາດເຮັດໃຫ້ຄ່າ preload ທີ່ຕັ້ງໄວ້ເດີມເສຍຮູບ ແລະ ເກີດຄວາມເຄັ່ງຕົວທ້ອງຖິ່ນ. ການປັບປຸງການຈັດຕັ້ງເຂົ້າໃສ່ໃຫ້ຖືກຕ້ອງຈະເປັນວິທີທີ່ຍືນຍາວກວ່າການເພີ່ມຄວາມແຂງຂອງສະກຣູ.
ສະພາບຜິວໆ ແລະ ຄວາມເຄື່ອນໄຫວໃນເວລາປະກອບຈະປ່ຽນຜົນໄດ້ຮັບ
ທຸກໆການຂັນສະກຣູແມ່ນເປັນເຫດການທີ່ກ່ຽວຂ້ອງກັບຄວາມເຄື່ອນໄຫວ. ການເຄືອບ, ນ້ຳມັນ, ວັດສະດຸທີ່ເປັນເນື້ອແຫ້ງ, ວັດສະດຸປ້ອງກັນການຕິດກັນ, ການຊຸບ, ສິ່ງເປື້ອນ, ແລະ ການໃຊ້ຊ້ຳໆ ອາດປ່ຽນຄ່າ torque ທີ່ຕ້ອງການເພື່ອໃຫ້ໄດ້ preload ທີ່ຕັ້ງໄວ້. ຂໍ້ກຳນົດຄວນລະບຸສະພາບທີ່ຕັ້ງໃຈໄວ້ ແທນທີ່ຈະລະບຸເພີ່ງແຕ່ຄ່າ torque ເທົ່ານັ້ນ. ມັນຍັງຄວນກຳນົດຢ່າງຊັດເຈນວ່າ ຈານ, ວັດສະດຸລົ້ນ, ຫຼື ສ່ວນປະກອບທີ່ຊ່ວຍກັນສະກຣູບໍ່ຫຼຸດລົງ ແມ່ນເປັນສ່ວນໜຶ່ງຂອງການທົດສອບທີ່ດຳເນີນການແລ້ວ.
ຈຸດນີ້ມີຄວາມສຳຄັນເປັນພິເສດສຳລັບສະກຣູທີ່ບໍ່ເກີດຊື່ນ. ອາຫານທີ່ບໍ່ເກີດຊື່ນອາດຖືກເລືອກເພື່ອຄວາມຕ້ານທານການກັດກິນ, ແຕ່ບາງສະກຣູທີ່ບໍ່ເກີດຊື່ນອາດຈະເກີດການຕິດກັນ (galling) ເມື່ອມີການກົດ, ການເລື່ອນ, ຄວາມຮ້ອນ, ແລະສະພາບໜ້າເປີດທີ່ບໍ່ເໝາະສົມຮວມກັນ. ການຕິດກັນອາດເຮັດໃຫ້ເກີດການຕິດຢູ່ເທິງເສັ້ນເກີດ (threads) ຫຼືເຮັດໃຫ້ຄ່າທ້ອນ (torque) ທີ່ວັດໄດ້ບໍ່ຖືກຕ້ອງ. ວິທີແກ້ໄຂບໍ່ໄດ້ເປັນພຽງການເລືອກຊິ້ນສ່ວນທີ່ແຂງຂຶ້ນເທົ່ານັ້ນ; ແຕ່ຕ້ອງເລືອກວັດສະດຸແລະຜິວທີ່ເຂົ້າກັນໄດ້ດີ, ໃຊ້ນ້ຳມັນລ້ອນທີ່ເໝາະສົມເມື່ອການນຳໃຊ້ອະນຸຍາດ, ຄວບຄຸມຄວາມໄວໃນການຕິດຕັ້ງ, ແລະຢືນຢັນຄວາມສຳພັນລະຫວ່າງທ້ອນ-ຄວາມຕຶງ (torque-tension) ສຳລັບການຈັດເລືອງທີ່ແທ້ຈິງ.
ການຝັງເຂົ້າໄປໃນໜ້າເປີດ (surface embedment) ແມ່ນອີກໜຶ່ງແຫຼ່ງທີ່ເງີບຂອງການສູນເສຍຄວາມຕຶງເບື້ອງຕົ້ນ. ສີທີ່ມີເນື້ອທີ່ບໍ່ເລືອນ, ສີທີ່ເປືອກ, ຊິ້ນປິດທີ່ອ່ອນ, ສ່ວນທີ່ເປືອກອອກ (burrs), ແລະໜ້າເປີດທີ່ບໍ່ເລືອນດີພໍ ອາດຈະຕົກຢູ່ຫຼັງຈາກການປະກອບ. ເມື່ອຂະໜາດຂອງຂະບວນການປະກອບຕົກລົງ, ສະກຣູຈະສູນເສຍຄວາມຍືດຫຍຸ່ນບາງສ່ວນ ແລະ ຄວາມແຮງຈັບ (clamp load) ຈະຫຼຸດລົງ. ການທົບທວນການອອກແບບຄວນຖາມວ່າ ສິ່ງໃດຈະຕົກຢູ່ຫຼັງຈາກການຂັນແລ້ວ, ແລະ ວ່າການຂັນໃໝ່, ການໃຊ້ແວຊເລີທີ່ຕ່າງກັນ, ຫຼື ການປັບປຸງໜ້າເປີດຂອງຂະບວນການປະກອບ ແມ່ນເໝາະສົມຫຼືບໍ່.
ສະພາບແວດລ້ອມຂອງການບໍລິການ ແລະ ທິດທາງຂອງແຮງທີ່ເຮັດໃຫ້ເກີດການໂຫຼດ ເປັນການສຳເລັດຮູບພາບທັງໝົດ
ການສັ່ນ, ການປ່ຽນແປງອຸນຫະພູມ, ການກັດກິນ, ການເກີດຄວາມເໝືອນເກົ່າຈາກການໃຊ້ງານຢ່າງຕໍ່ເນື່ອງ, ແລະ ການເກີດແຮງຕັດຂ້າມ ັກຈະເປີດເຜີຍຄວາມຄິດທີ່ອ່ອນແອທີ່ຖືກເຮັດຂຶ້ນເວລາເລືອກເອົາ. ຄວາມແຕກຕ່າງຂອງການຂະຫຍາຍຕົວຈາກອຸນຫະພູມລະຫວ່າງສ່ວນທີ່ໃຊ້ເພື່ອປຶກ (fastener) ແລະ ວັດຖຸທີ່ຖືກຈັບຄຳ (clamped materials) ສາມາດເພີ່ມ ຫຼື ລົດ preload ເມື່ອອຸນຫະພູມປ່ຽນແປງ. ໃນການເຊື່ອມຕໍ່ທີ່ຮັບແຮງຕັດ, ການອີງໃສ່ສ່ວນກາງຂອງສະກຣູ (bolt shank) ເທົ່ານັ້ນ ເມື່ອການອອກແບບທີ່ຕັ້ງໃຈໄວ້ເປີດໃຊ້ຄວາມເຂົ້າກັນໄດ້ຈາກການເສຍດສ້າງ (friction) ອາດເຮັດໃຫ້ເກີດການເຄື່ອນທີ່ ເຊິ່ງເຮັດໃຫ້ການເສື່ອມສະພາບຈາກການເຄື່ອນທີ່ຢ່າງເລື່ອນໆ (fretting) ແລະ ການຫຼຸດລົງຂອງຄວາມຕຶງ (loosening) ເກີດຂຶ້ນໄວຂຶ້ນ.
ການປະເມີນຄວາມເໝືອນເກົ່າຈາກການໃຊ້ງານຢ່າງຕໍ່ເນື່ອງ (fatigue evaluation) ຍັງຕ້ອງການການຄິດຢູ່ໃນລະດັບຂອງການເຊື່ອມຕໍ່ (joint-level thinking). ສ່ວນທີ່ໃຊ້ເພື່ອປຶກທີ່ມີຄວາມແຂງແຮງສູງ ຫຼື ມີຄວາມແຂງ (hard fastener) ບໍ່ໄດ້ໝາຍຄວາມວ່າຈະມີຜົນໄດ້ຮັບທີ່ດີຈາກການເໝືອນເກົ່າອັດຕະໂນມັດ ຖ້າການເຊື່ອມຕໍ່ເກີດການແຍກຕົວອອກຈາກການເຄື່ອນທີ່ຢ່າງຕໍ່ເນື່ອງ, ຖ້າເສັ້ນເກີດ (threads) ຕັ້ງຢູ່ໃນເຂດທີ່ຮັບແຮງງອງສູງ, ຫຼື ຖ້າຄວາມແຕກຕ່າງໃນການຕິດຕັ້ງ (installation scatter) ດັນໃຫ້ບາງຊິ້ນສ່ວນເຂົ້າໃກ້ກັບຂອບເຂດຂອງມັນ. ສະເພກຕູມຂອງແຮງທີ່ເກີດຂຶ້ນຈິງ, ຜົນກະທົບຈາກຮ່ອງ (notch effects), ການສຳຜັດກັບສະພາບແວດລ້ອມທີ່ເຮັດໃຫ້ເກີດການກັດກິນ (corrosion exposure), ແລະ preload ທີ່ຍັງຄົງເຫຼືອ ຈຳເປັນຕ້ອງຖືກພິຈາລະນາຮ່ວມກັນ.
ລຳດັບການທົບທວນທີ່ເປັນປະຈັກສະຈັກກ່ອນທີ່ຈະປ່ຽນສ່ວນທີ່ໃຊ້ເພື່ອປຶກ
- ກຳນົດຮູບແບບຂອງການລົ້ມເຫຼວ ບັນຫາແມ່ນເກີດຈາກການຫຼວງຕົວ, ການຮັ່ວ, ການຂັດຂວາງເສັ້ນເກີດ, ການຕິດກັນ, ການຫັກ, ການກັດກິນ, ຫຼື ການສູນເສຍຄວາມສອດຄ່ອງ? ແຕ່ລະຢ່າງຊີ້ໃຫ້ເຖິງປັດໄຈທີ່ແຕກຕ່າງກັນ.
- ກວດສອບການຈັດເລືອງຂອງຂໍ້ຕໍ່. ບັນທຶກຄວາມຍາວຂອງສ່ວນທີ່ຈັບ, ຄວາມແຂງແຮງຂອງວັດສະດຸທີ່ເຊື່ອມຕໍ່, ສະພາບຂອງຮູ, ວາດເຊີ, ຄວາມໜາຂອງຊັ້ນຫຸ້ມ, ແລະ ສ່ວນທີ່ເສັ້ນເກີດເຂົ້າກັນ.
- ຢືນຢັນສະພາບການຕິດຕັ້ງ. ຢືນຢັນການປັບຄ່າເຄື່ອງມືບີບ, ສະພາບຂອງນ້ຳມັນລ້ຽນ, ຄວາມໄວໃນການຕິດຕັ້ງ, ແລະ ການປະສົມປະສານທີ່ໃຊ້ຈິງຂອງສ່ວນປະກອບທີ່ເຊື່ອມຕໍ່/ແຜ່ນເກີດ/ວາດເຊີ.
- ປະມານຫຼື ວັດຄ່າການດຶງກ່ອນ. ເປີຽບທຽບຄ່າການຈັບທີ່ບັນລຸໄດ້ ແລະ ຄວາມແຕກຕ່າງກັບຄວາມຕ້ອງການຂອງການໃຊ້ງານ. ຢ່າສົມມຸດຄ່ານີ້ພຽງແຕ່ຈາກຄ່າຄວາມແຂງ.
- ທົບທວນສະພາບແວດລ້ອມ. ພິຈາລະນາການສັ່ນ, ຊ່ວງອຸນຫະພູມ, ຄວາມຊື້ນ, ສື່ທີ່ເຮັດໃຫ້ເກີດການກັດກິນ, ແລະ ການເຂົ້າເຖິງເພື່ອການກວດສອບ.
- ລະບຸວິທີແກ້ໄຂທັງໝົດ. ຖ້າຕ້ອງການສະລັອດເປັນພິເສດ ຈະຕ້ອງກຳນົດວັດສະດຸ ລະດັບຄຸນນະພາບ ຮູບຮ່າງ ຊັ້ນຫຸ້ມ ສ່ວນທີ່ຈະເຂົ້າກັນໄດ້ ແລະ ວິທີການຢືນຢັນເປັນຊຸດວິສະວະກຳດຽວກັນ
ທາງເລືອກທີ່ເຊື່ອຖືໄດ້ແມ່ນຂະບວນການເຊື່ອມຕໍ່ທີ່ຄວບຄຸມໄດ້ ບໍ່ແມ່ນພຽງແຕ່ຊິ້ນສ່ວນທີ່ແຂງຂື້ນເທົ່ານັ້ນ
ຄວາມແຂງແຮງມີບົດບາດທີ່ຖືກຕ້ອງໃນການປະເມີນວັດສະດຸ ແລະ ສ່ວນປະກອບ ແຕ່ມັນໃຫ້ຄຳຕອບເພີ່ງເທົ່ານັ້ນຕໍ່ຄຳຖາມດ້ານຄວາມເຊື່ອຖືໄດ້. ຂະບວນການເຊື່ອມຕໍ່ທີ່ເຊື່ອຖືໄດ້ເກີດຈາກການຈັບຄູ່ຄຸນສົມບັດຂອງວັດສະດຸໃຫ້ເຂົ້າກັບເສັ້ນທາງຂອງແຮງທີ່ເຮັດວຽກ ການສ້າງແລະຮັກສາຄວາມຕຶງທີ່ເໝາະສົມ ການອອກແບບຮູບຮ່າງທີ່ດີ ແລະ ການເຂົ້າກັນຂອງເກີດເທິງເກີດລຸ່ມ ແລະ ການຄວບຄຸມເງື່ອນໄຂຂອງການຕິດຕັ້ງເພື່ອປ່ຽນແຮງບິດໃຫ້ເປັນແຮງຈັບ
ເມື່ອເກີດບັນຫາກັບຂະບວນການເຊື່ອມຕໍ່ ຄວນເລີ່ມຕົ້ນດ້ວຍຫຼັກຖານຈາກຂະບວນການຕິດຕັ້ງ ແລະ ສະພາບແວດລ້ອມໃນການໃຊ້ງານ. ວິທີການນີ້ສາມາດຊີ້ໃຫ້ເຫັນວ່າການປັບປຸງຄວນເຮັດໃນດ້ານການຄວບຄຸມຄວາມຕຶງ ການປັບໃຫ້ເຂົ້າກັນໄດ້ ການປິ່ນປົວເທື່ອລະໆເທື່ອ ການເຂົ້າກັນຂອງເກີດເທິງເກີດລຸ່ມ ການເລືອກແຜ່ນວາດເຊີນ ການຈັດການກັບການກັດກິນ ຫຼື ຂໍ້ກຳນົດຂອງສະລັອດເອງ. ມັນມີປະໂຫຍດຫຼາຍກວ່າການເອົາຄວາມແຂງແຮງມາເປັນເກົາະວັດແທກດ້ານຄວາມເຊື່ອຖືໄດ້ທີ່ເປັນເອກະລາດ

