 EN

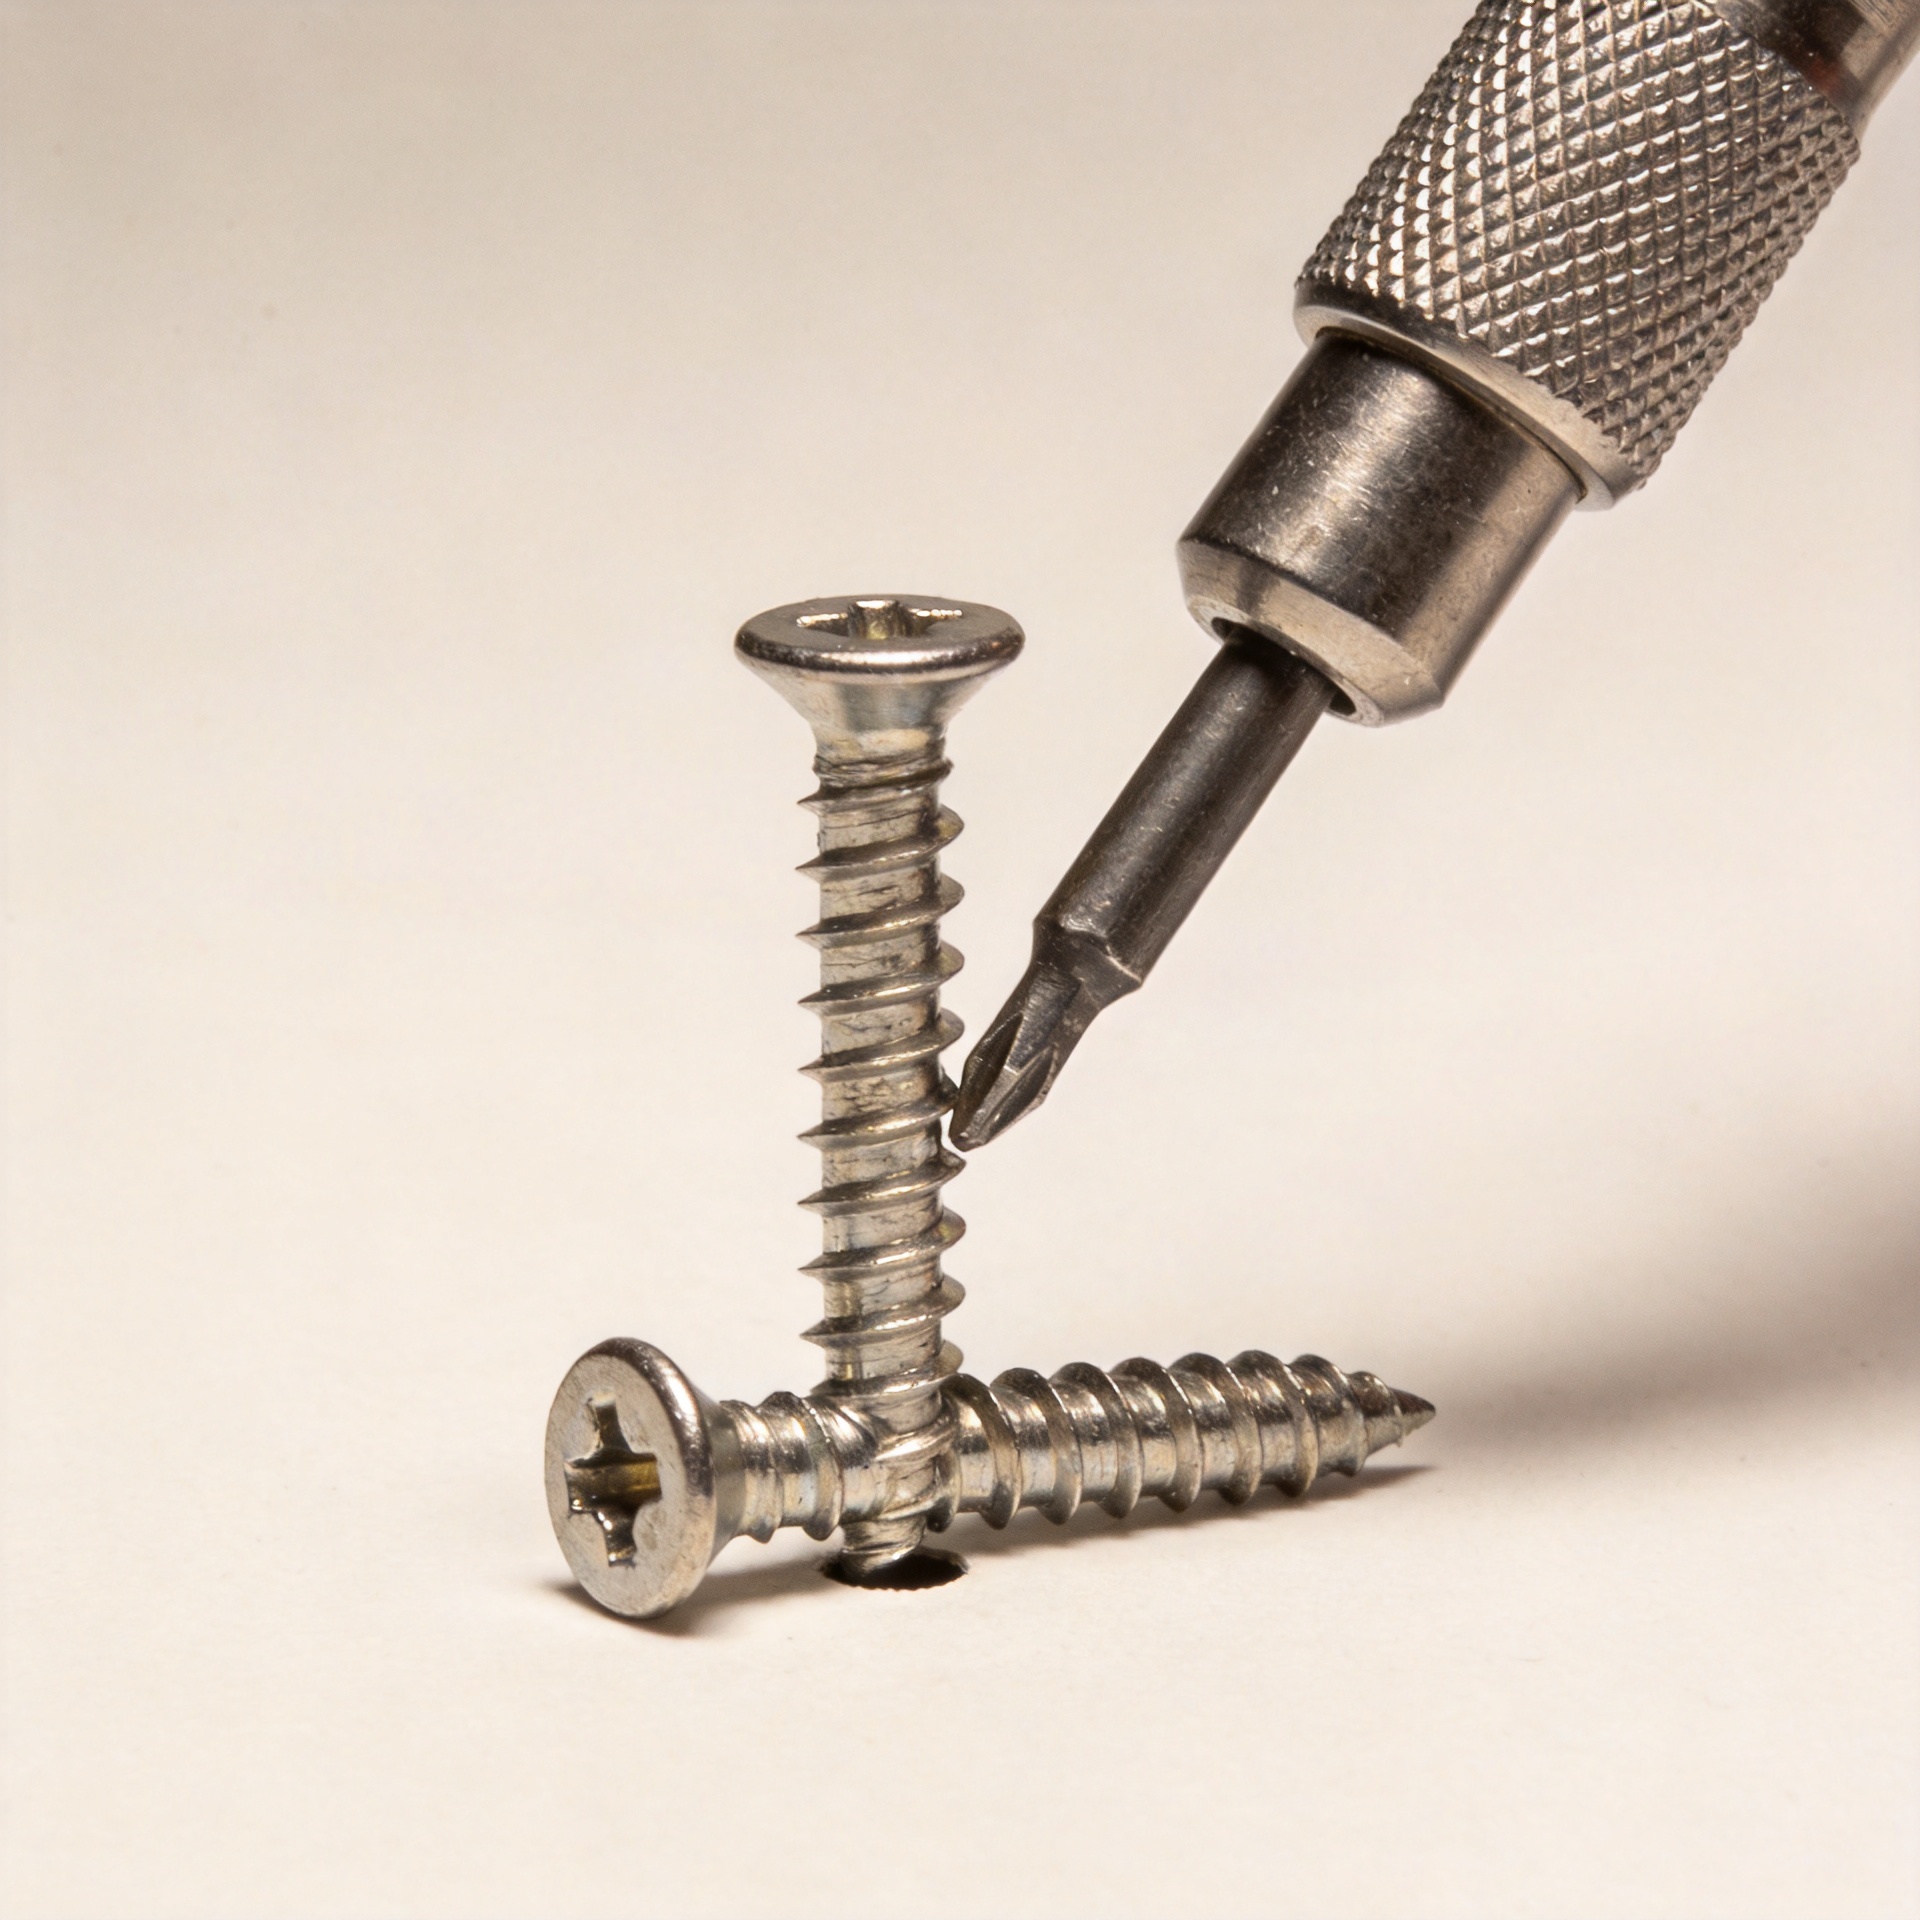
Niyə Vidalar Quraşdırılma Zamanı Sındır? Nümunəyə Əsaslanan Avara Təmir Rehberi
Vida quraşdırılma zamanı sınarsa, bu pozulma adətən təkrarlanan səbəbdən qaynaqlanır. Çox işləyən montaj xəttində və ya tikinti sahəsində təkrarlanan sınmalar adətən vida, əsas material, dəlik və sürücü üsul arasındakı uyğunsuzluğa işarə edir. Diaqnoz aparılmadan əlavə qüvvə tətbiq etmək və ya daha sərt bərkidici sifariş etmək tez-tez eyni pozulmanı təkrarlayır. Bu səbəbdən başqa bir bərkidici quraşdırılmazdan əvvəl müqavimətin artdığı yeri müəyyən etmək və bu şərti düzəltmək lazımdır.
Bərkidici avara təmir baxımından işə başlamazdan əvvəl sıran hissəni və detali nəzərdən keçirin. Başın yaxınlığında təmiz bir sıxılma adətən çox yüksək sürücü momenti və ya yan yükləməni göstərir. Şaftın aşağı hissəsindəki sıxılma isə pis pilot dəliyi, materialda sərt bir nöqtə və ya vida tipinin özünə nəzərdə tutulmadığı həddədən artıq çıxıntılar meydana gətirməyə məcbur edilməsini göstərə bilər. Tək bir pozulmadan çox, nümunə daha vacibdir.
Vidanı dəyişməzdən əvvəl sıxılmanın xarakterini oxuyun
Eyni quraşdırma prosesindən bir neçə uğursuz nümunəni saxlayın. Hər bir vidanın harada sınması, çıxıntının material ilə dolu olub-olmaması və başın içəriyə doğru sürüşməsi (cam-out) əlamətlərinin olub-olmamasını yoxlayın. Əgər uğursuzluqlar eyni dərinlikdə baş verirsə, işi dayandırın və dəliklərin dərinliyini, uyğunluğunu və həmin dərinlikdəki materialı yoxlayın. Əgər uğursuzluqlar yalnız sonuncu oturma zamanı baş verirsə, klavşa ayarını azaldın və başın səthdən aşağıya doğru məcburi şəkildə sıxılıb-sıxılmadığını yoxlayın.
Tez-tez ilk növbədə bərkidici günahlandırılır, halbuki quraşdırma qurğusu məsuliyyət daşıya bilər. Bununla belə, sürücü meyl etdikdə, uç sıxılmadıqda və ya operator birləşmə tam oturduqdan sonra işə davam etdikdə sağlam vida sınabilir. Buraxma momentini tənzimləyə bilən alət faydalıdır, çünki o, birləşmə bağlandıqdan sonra sapı təkrar-təkrar yükləmədən, sıx əlaqəyə çatmağa imkan verir. Alətin sürəti, uçun vəziyyəti və operatorun tutuş bucağı eyni dərəcədə yoxlanılmalıdır.
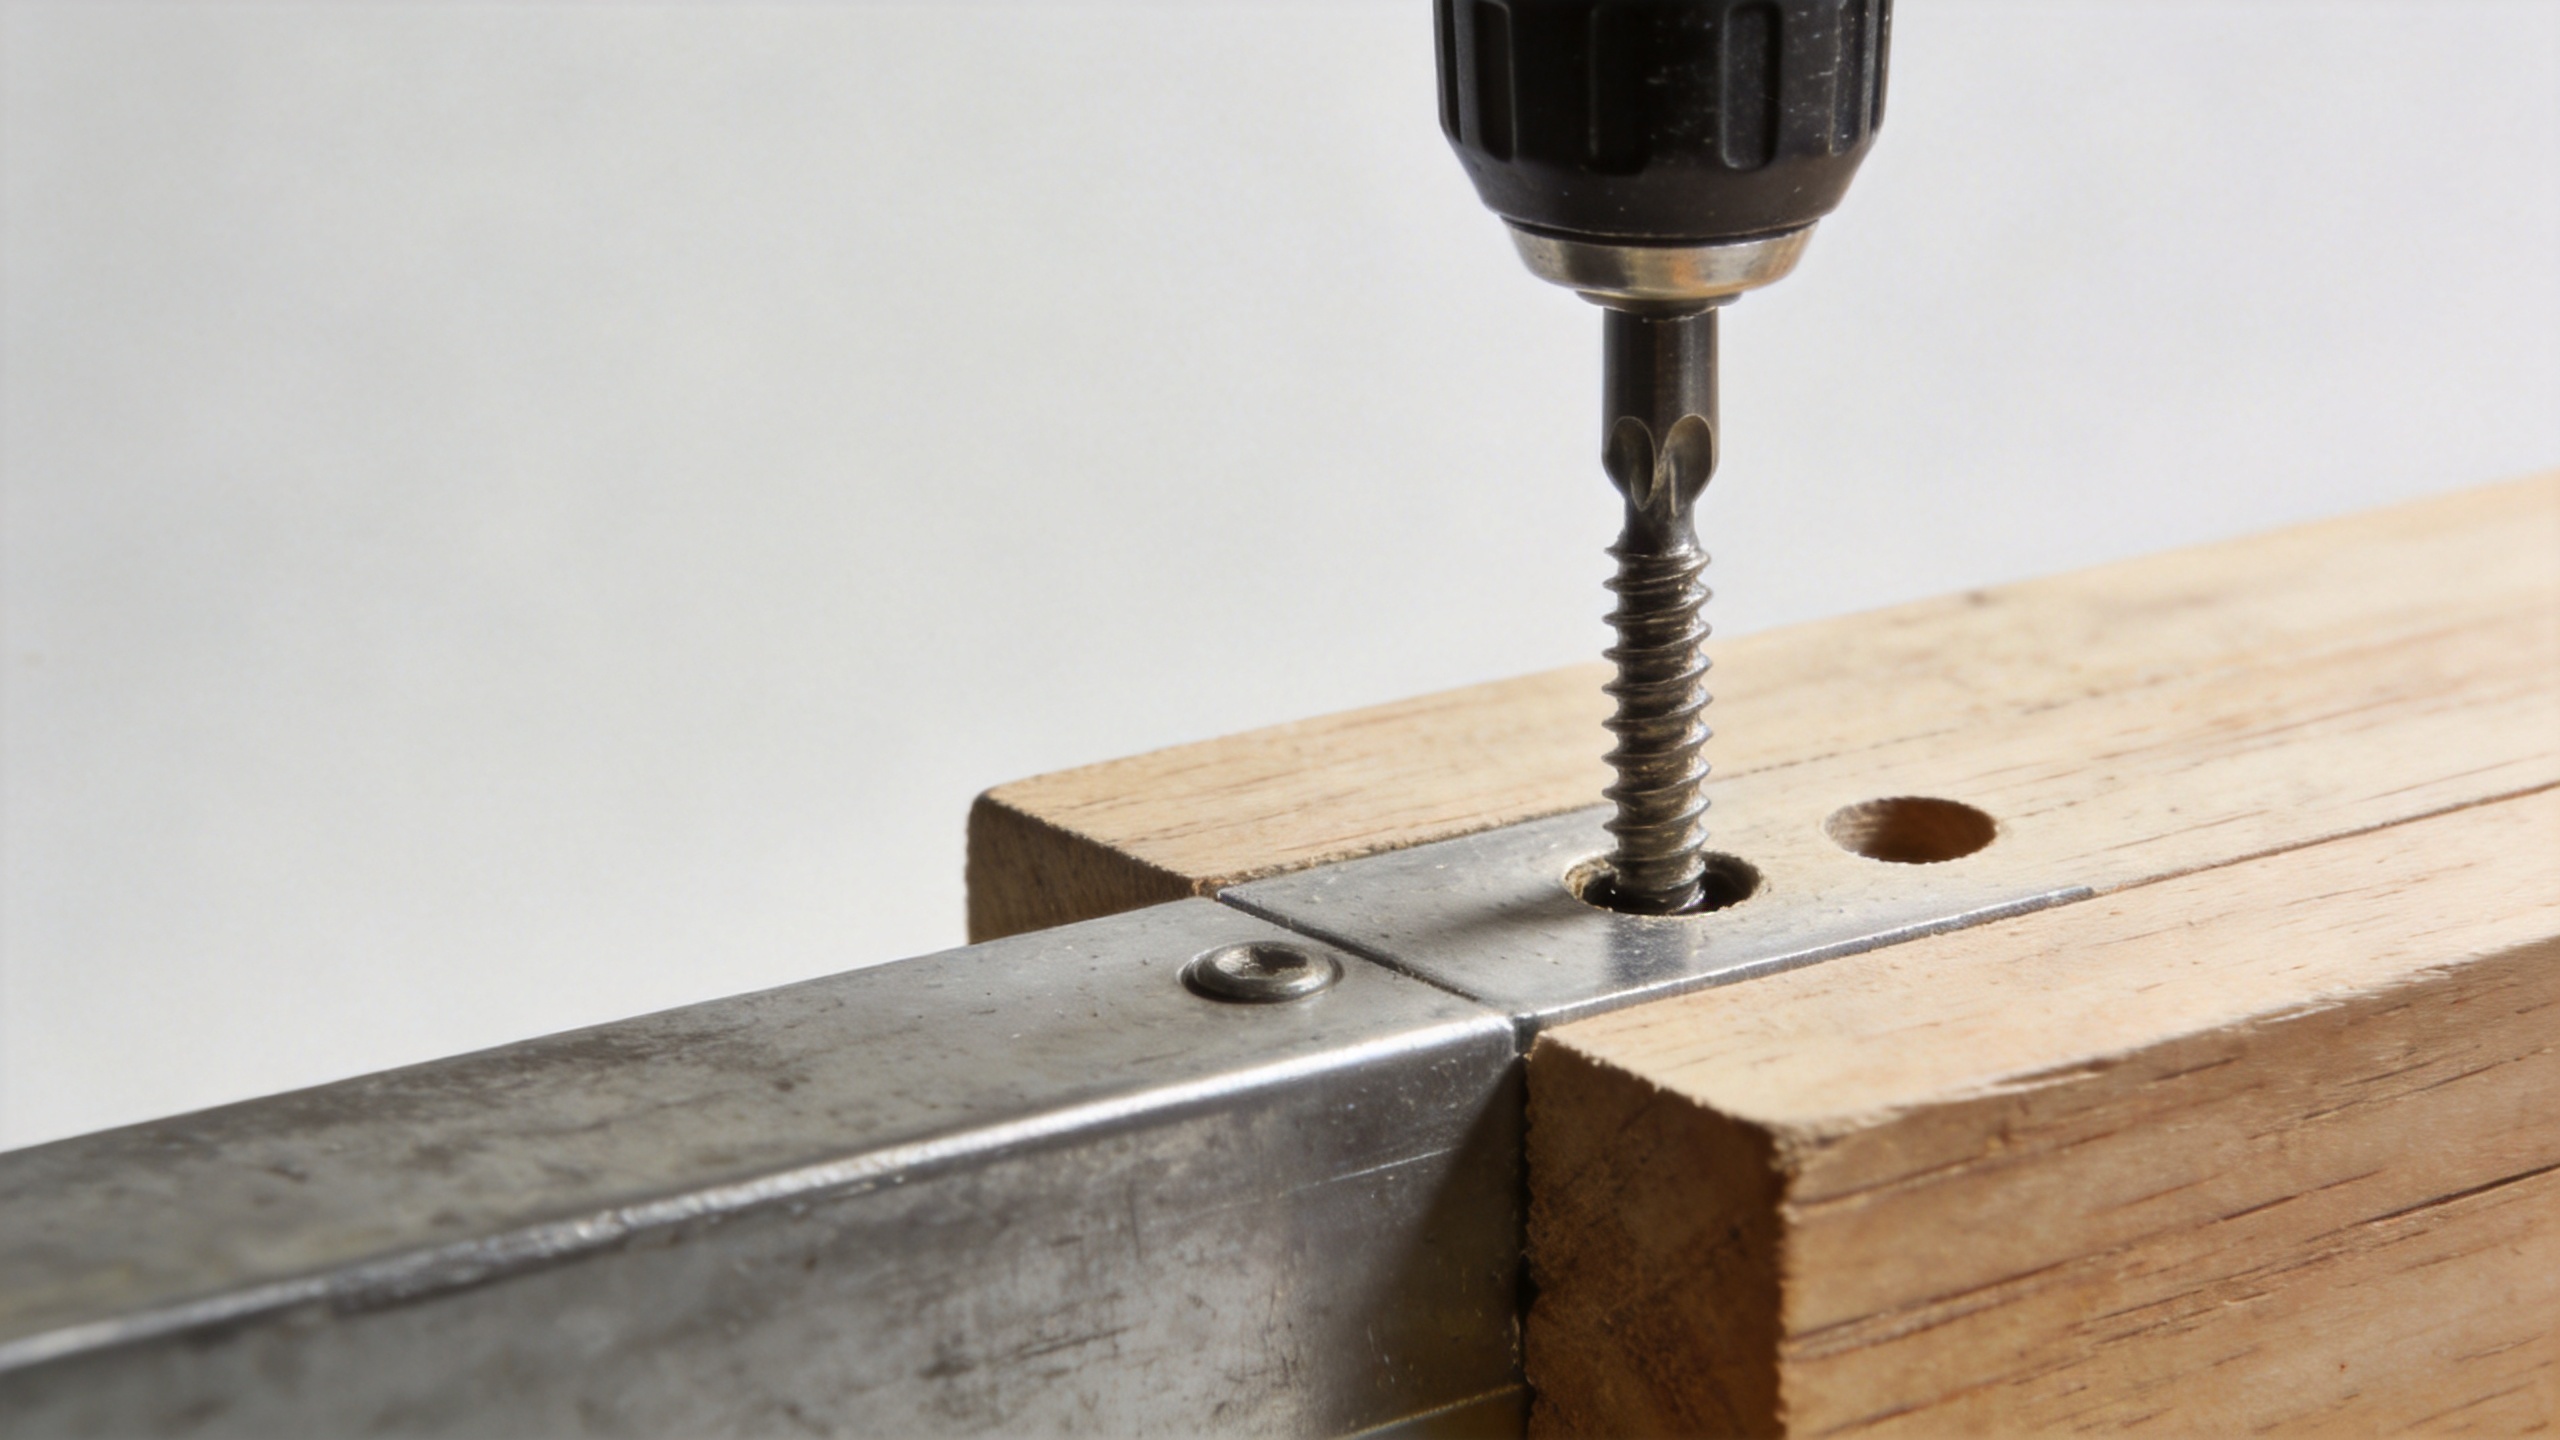
Təkrarlanan uğursuzluq nümunəsi yaradan beş şərt
1. Buraxma momenti quraşdırma pəncərəsindən artıqdır
Hər bir vidanın, çıxıntı və ya rezim yaratmaq üçün tələb olunan buraxma momenti ilə vidanın, başlıq çuxuru və ya emal edilən hissənin zədələnməyə başladığı buraxma momenti arasında praktiki quraşdırma pəncərəsi var. Bu pəncərə diametr, örtük, materialın sərtliyi, rezim forması, washer istifadəsi və əsas materialdan asılı olaraq dəyişir. Bir panel qalınlığı üçün uyğun olan klavş, növbəti panel üçün çox qətğəl ola bilər.
Aləti nümayəndə materialda sınaq quraşdırmaları ilə quraşdırın, sonra oturmağı yalnız səsə güvənmək əvəzinə vizual yoxlama ilə təsdiqləyin. Altıbucaqlı vidalar üçün soket və ya somun açarı tam əhatə edilməlidir və aşınmamış olmalıdır. Dərinlikli başlıqlar üçün titrəyən və ya yüksək yerləşən bitləri dəyişdirin. Qayçılamağa başlayan açar vidaya bərabərsiz yük ötürür və adi oturma əməliyyatını burulma ilə yan əyilməyə çevire bilər.
2. İstiqamətləndirmə deliği yoxdur, ölçüsü kiçikdir və ya pis uyğunlaşdırılmışdır
Sıx meşə ağacı, qalın lövhə, sərt plastik və ya qat-qat materiallarda kiçik ölçülü öncədən delinmiş dəlik çoxluqda sürüşmə müqavimətini kəskin artırır. Vidanın daha çox materialı yerdəyiş etməsi və ya kəsməsi tələb olunur və baş səthə çatmazdan əvvəl burulma momenti artır. Kvadrat başlanğıca malik, lakin sapma yaradan dəlik də əyilmə yükünü artırır. Dəlik diametri, dərinliyi, perpendikulyarlığı və qalıntının çıxarılması prosesini bir sistem kimi yoxlayın.
Ağac vidası tez-tez sərt ağacda və ya künç yaxınlığında öncədən delinmiş dəlikdən faydalanır; lakin düzgün ölçünün seçilməsi vida növünə və ağacın vəziyyətinə görə dəyişir. Hər bir ağac vidası üçün eyni dəlik ölçüsünü tətbiq etməyin. Planlaşdırılan partiyadan nümunə birləşmələri hazırlayın, sonra çatlamadan və ya artıq müqavimətdən azad təmiz birləşmə yaradan dəlik ölçüsünü, dərinlik məhdudiyyətini və alətin ayarlarını sənədləşdirin.
3. Bərkidici tipi materiala və birləşməyə uyğun deyil
Mashin vinti, hazırlanmış rezimli dəliklərə və ya uyğun qarşılıq gələn somunlara birləşmək üçün nəzərdə tutulub; o, bərk əsasda rezim yaradan bərkidiciyə alternativ deyil. Özünü rezimləşdirən vint uyğun materiallarda rezimlər yarada bilər, lakin onun performansı hələ də materialın qalınlığına, sərtliyinə və bu dizayn üçün öncədən hazırlanmış dəliklərin təlimatına asılıdır. Eyni nominal diametr bu seçimləri bir-birinin əvəzi kimi istifadə etməyə imkan vermir.
Dərəcələri dəyişdirməzdən əvvəl çertyoj və birləşmə yığımını yoxlayın. Rezim ailəsini, ucluq stilini, baş stilini, tələb olunan birləşmə uzunluğunu və yuxarı qatda boşluq dəliyinin tələb olunub-olmadığını təsdiqləyin. Nazik metal üçün vintin qırılmasından əvvəl rezimlərin soyulması baş verə bilər; sıx materiallar üçün isə çox yüksək rezimləşdirmə burulma momenti əvvəlcədən gələ bilər. Bu fərqli problemlərdir və fərqli düzəlişlər tələb edirlər.
4. Qeyri-müvafiq yerləşdirmə burulmaya əyrilmə əlavə edir
Vintlər adətən buraxma momenti ilə qiymətləndirilir, lakin quraşdırma zamanı alət bucaq altında yanaşdıqda və ya komponentlər bir-birinə sıxılmadıqda əyilmə də yaranır. Bu birləşmiş yüklənmə xüsusilə kiçik diametrli vintlər üçün ziyandır. İstiqamətləndirici qurğular, kvadrat sürücü yanaşması və sabit iş tutucusu vintin tənzimlənməmiş hissələri mövqeyə gətirmək üçün istifadə edilmə ehtimalını azaldır.
Vint sürüləndən əvvəl aralıq yaradan və sonra vint sıxıldıqda qapalı olan hissələrə diqqət edin. Vint komponentləri bir-birinə çəkərkən eyni zamanda sürtünməni aradan qaldırır və rezьbaları formalaşdırır. Qurğu, dəlik mövqeyi və ya montaj ardıcıllığı düzəldilməlidir ki, vint qovşaq geometriyasını düzəltmək əvəzinə düzgün yerləşdirilmiş qovşağı sıxsın.
5. Materialın vəziyyəti və ya partiya dəyişikliyi müqaviməti dəyişdirir
Qırılma vəziyyətində qəfil dəyişiklik əsas materialın, örtüyün, istilik emalının, matkapın aşınmasının və ya təchizatçı partiyasının dəyişməsi ilə nəticələnə bilər. Korroziya, galvanik örtük birikməsi, çuxurcuklar və tutulmuş soba parçaları vidanın quraşdırılması üçün tələb olunan burma momentini dəyişə bilər. Partiya nömrəsini, material partiyasını, aləti, uçluğu, operator stansiyasını və arızanın baş verdiyi yeri qeyd edin. Bu kiçik qeyd qeyri-müəyyən şikayəti məqsədyönlü təhlil üçün sübuta çevirir.
İstehsalı yenidən başlatmadan əvvəl praktiki yoxlama ardıcıllığı
- Arızalı detalları izolyasiya edin və stansiya, tarix və material partiyasını etiketləyin.
- Sındırılmış vidanı baş zədəsi, səthi, rezim forması və görünən defektlər baxımından istifadə edilməmiş nümunə ilə müqayisə edin.
- Vida çarxı ucu və ya kovuq, klavış ayarı, eksentrisitet və yanaşma bucağını yoxlayın.
- Tətbiq halında pilot dəlik tələb olunursa, onun diametrini və dərinliyini ölçün; soba parçalarını silin və çuxurcuklar üçün yoxlayın.
- Həqiqi iş parçası ilə qısa sınaq matrisi yaradın: alətin burma momenti və ya dəlik ölçüsü kimi bir dəfəyə bir idarə olunan dəyişiklik.
- Qəbul edilən quraşdırmanı sənədləşdirin və istehsalın buraxılmasından əvvəl onu stansiyada əlçatan edin.
Ardıcıllıq məqsədli şəkildə idarə olunur. Eyni zamanda vidanı, aləti, dəlikləri və operatorun texnikasını dəyişmək həqiqi səbəbi gizlədə bilər. Hər bir sınaqda yalnız bir dəyişiklik etmək, satınalma, keyfiyyət və quraşdırma komandalarının problem təkrar yarananda istifadə edə biləcəyi bir qeyd yaradır.
Doğru izləyici tədbiri seçin
Təhrif edilmiş dəlikdə maşın vidası daxil olarkən qırılırsa, başqa bir bərkidici seçməzdən əvvəl çıxıntı keyfiyyətini, çirklənməni, kross-təhriflənməni və qoşulma uzunluğunu yoxlayın. Ağac vidası sərt ağaca qoyularkən uğursuz olarsa, öncədən hazırlanmış dəlik praktikasını və vidalama momentini təsdiqləyin. Öz-vidalanma vidası lövhə və ya plastikdə uğursuz olarsa, nöqtənin və çıxıntının materiala və qalınlığa uyğunluğunu təsdiqləyin, sonra təchizatçı tərəfindən verilən quraşdırma təlimatlarına əsaslanaraq nəzarət olunan bir sınaq aparın. Altıbucaqlı vida oturma zamanı uğursuz olarsa, yuva ilə qoşulmanı və ya möhür elementi, washers və ya bərabərsiz yığılmanın tələb olunan momenti dəyişdirib-dəyişdirmədiyini yoxlayın.
Təkrarlanan və ya təhlükəsizliyə həssas birləşmələr üçün qırılmış nümunələr, birləşmə çertyojuna, materialın təsviri, burma momenti müşahidələri və quraşdırma şəkilləri ilə birlikdə fastener təchizatçısını cəlb edin. Təchizatçı sinif, material, səth örtüyü, rezim forması və yoxlama meyarlarını müqayisə etməyə kömək edə bilər, lakin son quraşdırma hələ də faktiki birləşmədə təsdiqlənməlidir. Qingdao Jeekuu Hardware Məhsullar Co., Ltd. sənaye fastenerlərini alıcılara təchiz edən şirkətlər üçün spesifikasiya müzakirələrini və yoxlama nöqtələrinin uyğunlaşdırılmasını dəstəkləyə bilər.
Vintlarda qırılma prosesinin idarə olunan bir dəyişən kimi tətbiq edin
Təkrarlanan vintlarda qırılma faydalı siqnaldır: birləşmə tamamlanmadan əvvəl yük birləşmənin bir hissəsində toplanır. Bu hadisəni yalnız ehtiyac duyulan hissəni əvəz etmək üçün deyil, prosesin tapıntısı kimi qiymətləndirin. Komanda vint növünü, pilot dəlikləri, sürücünün vəziyyətini, uyğunluğu, material partiyasını və oturma üsulunu ardıcıllıqla yoxlayarkən israf olunan hissələr azalır və daha təkrarlanan quraşdırma prosesi yaradılır.
Məqsəd ümumi bir burulma momenti dəyəri və ya universal bir vida sıxma qaydası deyil. Əksinə, müəyyən bir vida və iş parçasına uyğun sənədləşdirilmiş quraşdırma və sonra materialların, operatorların və istehsal partiyalarının dəyişməsi zamanı bu quraşdırmanı sabit saxlayan rutin yoxlamadır.

