 EN

Чому гвинти ламаються під час встановлення: керівництво з усунення несправностей на основі закономірностей
Коли гвинт ламається під час встановлення, причиною зазвичай є повторювана проблема. На завантаженій збірній лінії або на будмайданчику постійне ламання зазвичай вказує на невідповідність між гвинтом, базовим матеріалом, отвором і методом закручення. Збільшення зусилля або замовлення більш твердого кріпильного елемента без попередньої діагностики часто призводить до повторення тієї самої несправності. Тож спочатку потрібно виявити, де саме виникає надмірний опір, і усунути цю причину до встановлення наступного кріпильного елемента.
З точки зору усунення несправностей у процесі кріплення почніть із зламаного гвинта й робочої деталі. Чистий злом поблизу головки часто свідчить про надмірний крутний момент під час закручування або бічне навантаження. Злом у середній частині стержня може вказувати на неправильно виконаний напрямний отвір, тверду ділянку в матеріалі або використання типу гвинта, який намагаються застосувати для нарізання різьби поза його розрахованим діапазоном. Закономірність важливіша за окремий випадок злому.
Прочитайте характер злому, перш ніж змінювати гвинт
Залиште кілька несправних деталей із одного й того самого циклу монтажу. Визначте, у якому місці кожен гвинт зламався, чи заповнена різьба матеріалом і чи є ознаки провороту (cam-out) у заглибленні головки. Якщо пошкодження виникають на однаковій глибині, припиніть роботу й перевірте глибину отвору, його вирівнювання та стан матеріалу на цій глибині. Якщо пошкодження виникають лише під час остаточного затягування, зменшіть налаштування муфти й перевірте, чи не занадто сильно заглиблюється головка.
Часто перш за все звинувачують кріпильний елемент, хоча справжньою причиною може бути сама система монтажу. Проте навіть справний гвинт може зламатися, якщо використовувати викрутку під кутом, свердло погано сидить у тримачі або оператор продовжує затягування після повного замикання з’єднання. Інструмент із регулюванням крутного моменту є корисним, оскільки дозволяє досягти щільного контакту без повторного навантаження стержня після замикання з’єднання. Швидкість інструменту, стан біта та кут, під яким працює оператор, також потребують перевірки.
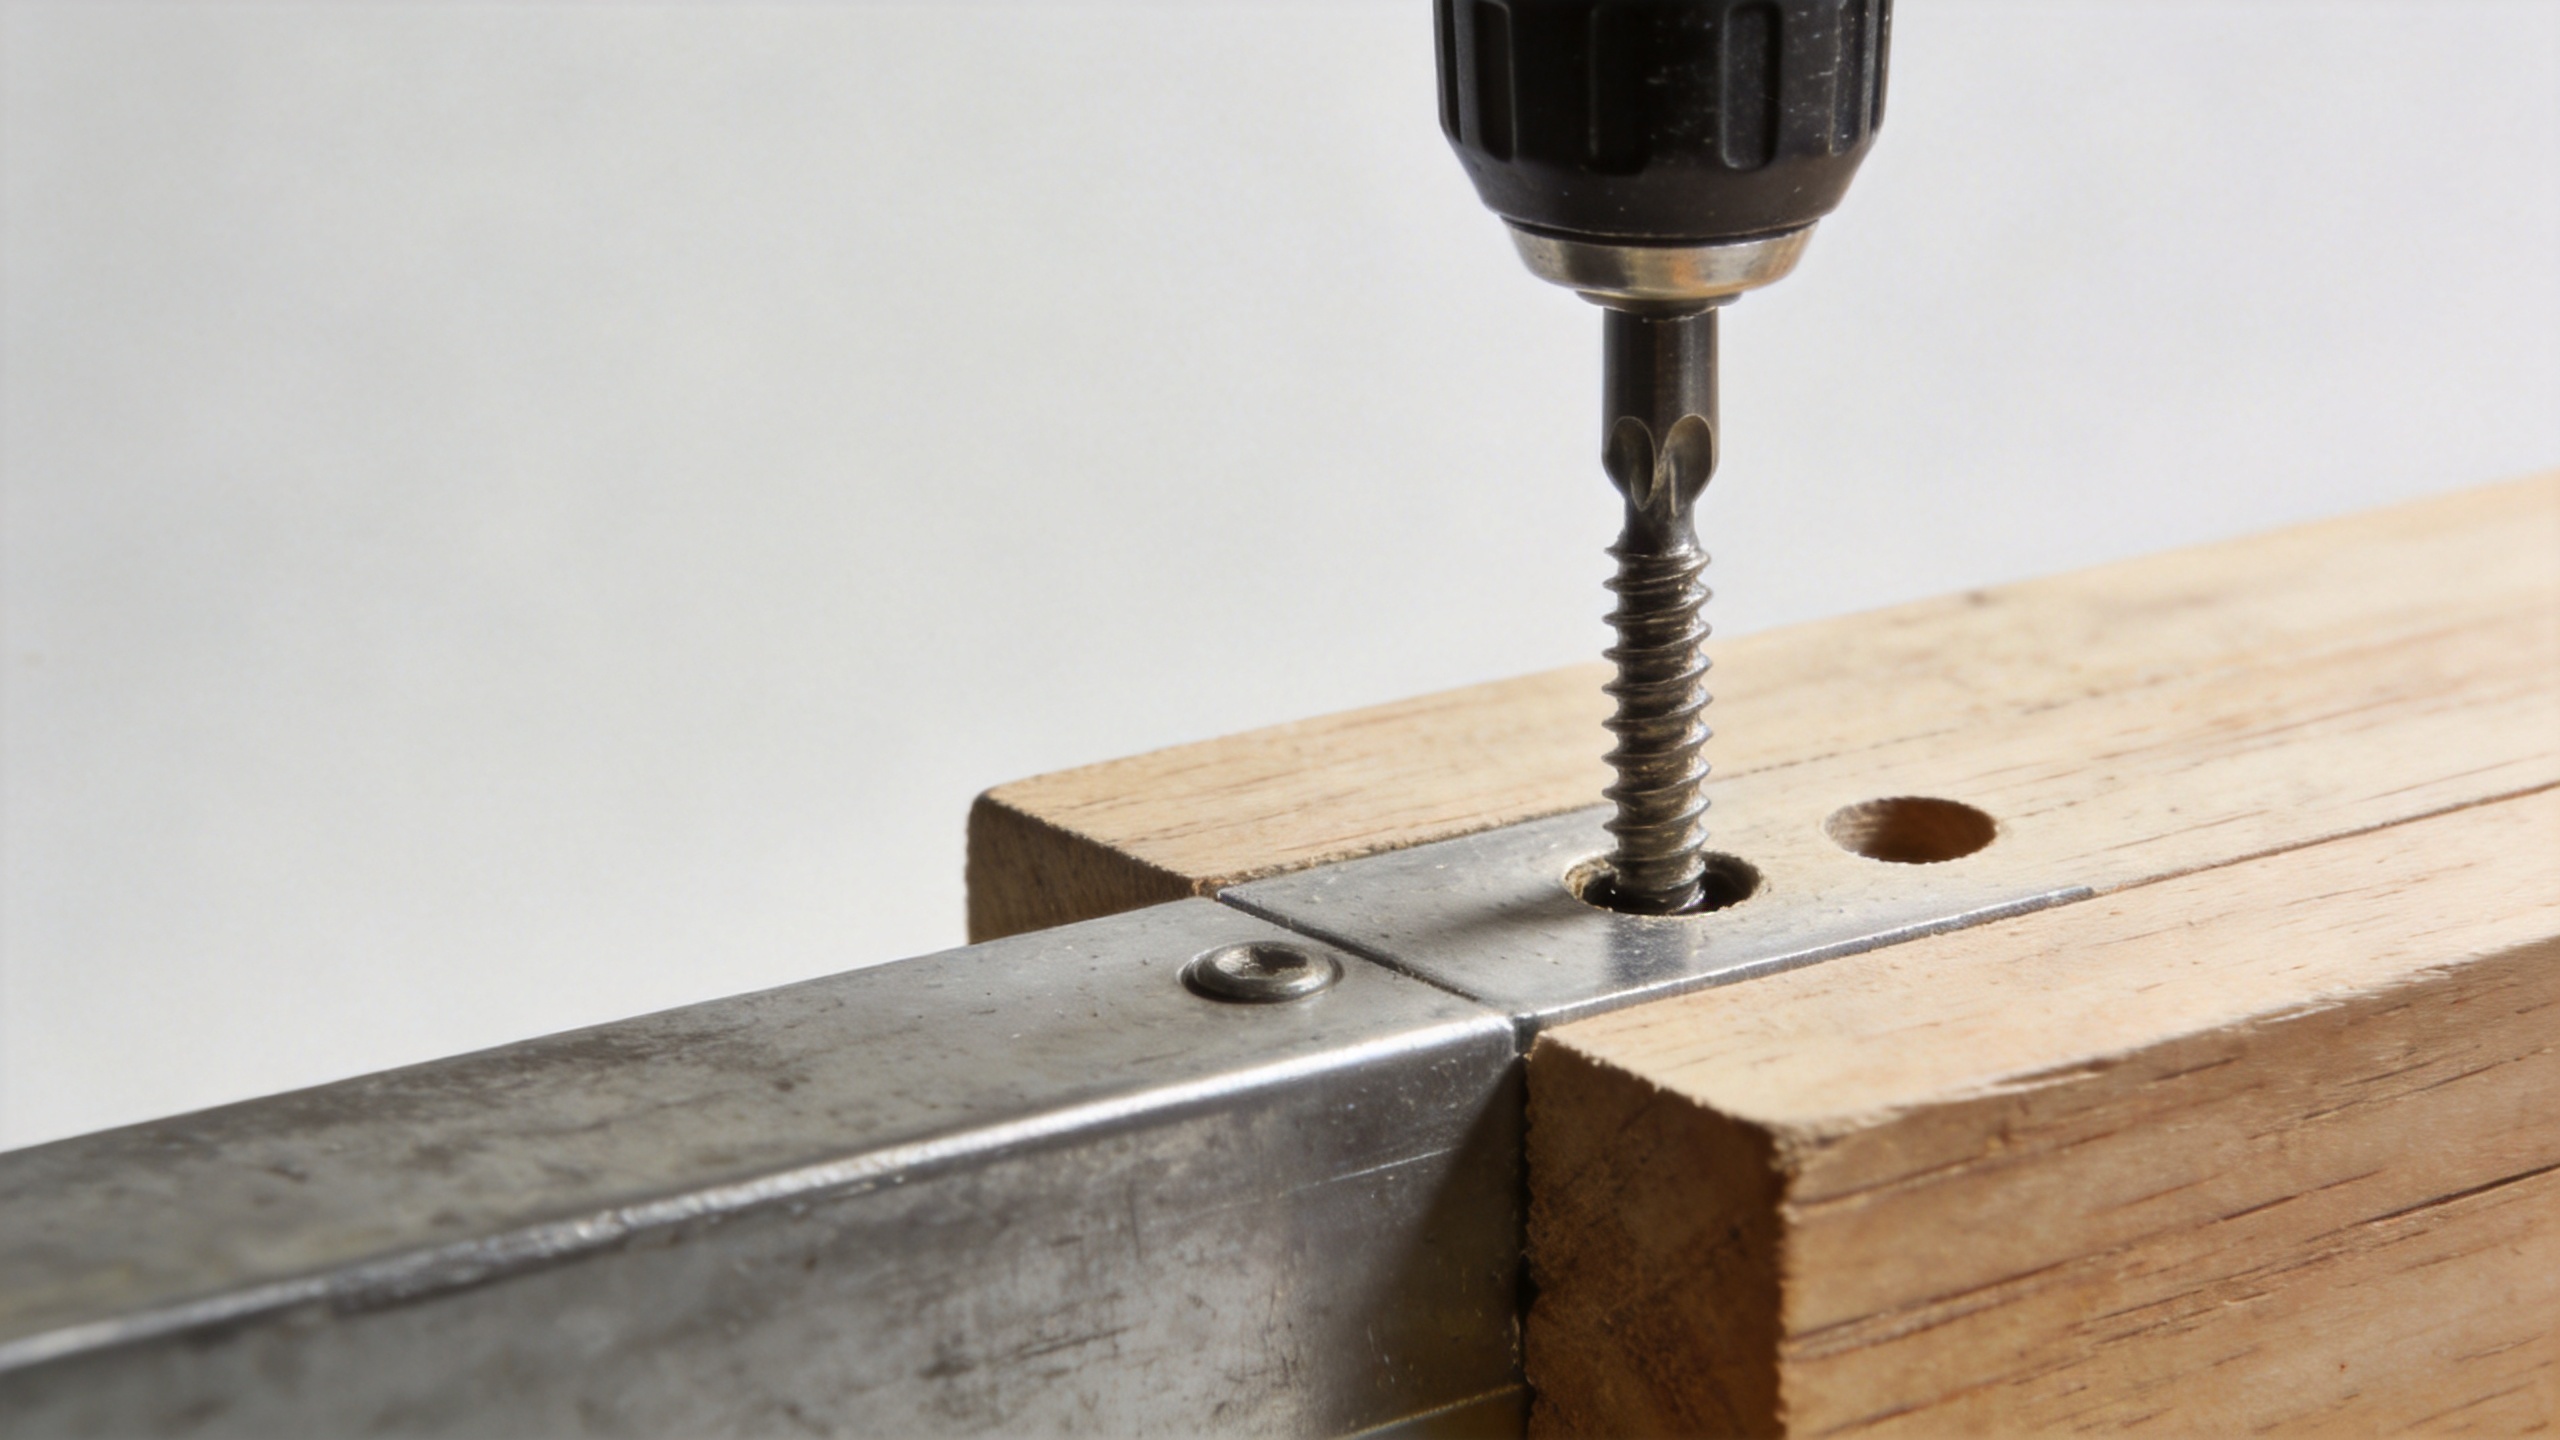
П’ять умов, що призводять до повторюваного шаблону відмов
1. Крутний момент перевищує встановлювальне вікно
Кожен гвинт має практичне встановлювальне вікно між крутним моментом, необхідним для утворення або зачеплення різьби, та крутним моментом, при якому кріпильний елемент, заглиблена головка або оброблюваний виріб починають пошкоджуватися. Це вікно змінюється залежно від діаметра, покриття, твердості матеріалу, форми різьби, використання шайб і основи. Зчіпка, придатна для одного значення товщини панелі, може виявитися надто агресивною для наступного.
Налаштуйте інструмент за допомогою пробних установок у типовому матеріалі, а потім перевірте правильність посадки візуально, а не лише за звуком. Для шестигранного гвинта переконайтеся, що тримач або ключ повністю зачеплені й не зношені. Для заглиблених головок замінюйте насадки, які хитаються або не до кінця входять у заглиблення. Проковзування насадки призводить до нерівномірного навантаження гвинта й може перетворити звичайну операцію посадки на комбіноване навантаження — кручення й згин з боку.
2. Відсутнє направляюче отвір, воно занадто мале або неправильно вирівняне
У щільній деревині, товстому листовому матеріалі, твердому пластику або шаруватих матеріалах занадто малий направляючий отвір різко підвищує опір загортання. Саморіз повинен витісняти або розрізати більше матеріалу, і крутний момент зростає ще до того, як його головка досягне поверхні. Також додаткове згинне навантаження може виникнути, якщо отвір спочатку був прямим, але потім відхилявся від заданої траєкторії. Перевіряйте діаметр свердла, глибину, перпендикулярність та видалення забруднень як єдину систему.
Для гвинтів для дерева часто корисно робити направляючий отвір у твердій деревині або поблизу краю, однак правильний діаметр залежить від геометрії різьби та стану деревини. Не застосовуйте один і той самий діаметр свердла для всіх гвинтів для дерева. Виготовте пробні з’єднання з передбачених партій, а потім задокументуйте діаметр свердла, налаштування обмежувача глибини та параметри інструменту, які забезпечують чисте загортання без розколів або надмірного опору.
3. Тип кріплення не відповідає матеріалу або з’єднанню
Гвинт для машин використовується для з’єднання з попередньо нарізаним різьбовим отвором або з гайкою; він не є заміною різьбонаборного кріплення у суцільному матеріалі. Самонарізний гвинт може створювати різьбу в підходящих матеріалах, але його ефективність все ще залежить від товщини матеріалу, його твердості та наявності напрямного свердловини для цього типу конструкції. Однаковий номінальний діаметр не робить ці два види гвинтів взаємозамінними.
Перш ніж змінювати клас міцності, перевірте креслення та стек з’єднання. Підтвердьте сімейство різьби, форму кінця гвинта, форму головки, необхідну довжину зачеплення різьби та те, чи потрібен у верхньому шарі прохідний отвір. У тонкому металі зрив різьби може виникнути раніше, ніж обламується гвинт; у щільних матеріалах спочатку може виникнути надмірний крутячий момент при нарізанні різьби. Це різні проблеми, і для їх усунення потрібні різні корективи.
4. Несумісність осей додає згин до крутного навантаження
Зазвичай гвинт оцінюють за крутним моментом, але при його встановленні також виникає згинання, коли інструмент підводиться під кутом або компоненти не затиснуті разом. Таке комбіноване навантаження особливо шкідливе для гвинтів меншого діаметра. Орієнтуючі пристосування, квадратна форма біта та стабільне кріплення заготовки зменшують ймовірність того, що кріпильний елемент буде використовуватися для зведення розміщених із перекосом деталей.
Звертайте увагу на деталі, які розходяться перед завертанням, а потім різко з’єднуються під час затягування гвинта. Кріпильний елемент може одночасно зводити компоненти, долаючи тертя й формуючи різьбу. Виправте пристосування, положення отвору або послідовність збирання, щоб гвинт затискував вузол, правильно розташований заздалегідь, а не виправляв геометрію з’єднання.
5. Зміна стану матеріалу або партії змінює опір
Раптове зміщення у руйнуванні може виникнути через зміну базового матеріалу, покриття, термообробки, зношення свердла або партії постачальника. Корозія, накопичення гальванічного покриття, заусенці та застряглі стружки можуть змінювати крутний момент, необхідний для затягування гвинта. Запишіть номер партії, партію матеріалу, інструмент, насадку, робоче місце оператора та місце відмови. Цей невеликий запис перетворює розпливчасту скаргу на докази для цільового аналізу.
Практична послідовність перевірок перед відновленням виробництва
- Ізолюйте відмовлені деталі та позначте робоче місце, дату й партію матеріалу.
- Порівняйте зламаний гвинт із новим зразком щодо пошкодження головки, поверхневого покриття, форми різьби та видимих дефектів.
- Перевірте насадку або тріскавку, налаштування муфти, биття та кут підходу.
- Виміряйте діаметр і глибину направляючого отвору там, де це передбачено застосуванням; видаліть стружку й перевірте наявність заусенців.
- Створіть коротку пробну матрицю з використанням справжньої деталі: вносіть лише одну контрольовану зміну за раз — наприклад, крутний момент інструменту або розмір отвору.
- Документувати затверджену конфігурацію й забезпечити її наявність на робочому місці до запуску виробництва.
Послідовність навмисно контролюється. Зміна гвинта, інструменту, отвору та техніки оператора одночасно може приховати справжню причину. Одна зміна за спробу створює запис, яким можуть скористатися відділи закупівель, якості та монтажу, коли проблема з’явиться знову.
Вибрати правильну дію для подальшого вирішення
Якщо машинний гвинт ламається під час вкручування в нарізаний отвір, перевірити якість різьби, забруднення, перекручення різьби та довжину зачеплення перед вибором іншого кріпильного елемента. Якщо дерев’яний гвинт не витримує навантаження в твердому деревині, перевірити практику свердловання пілотного отвору та крутний момент затягування. Якщо самонарізний гвинт не витримує навантаження в листовому металі або пластмасі, підтвердити, що форма загострення та різьби відповідає матеріалу й товщині, а потім провести контрольовану спробу згідно з інструкціями по монтажу від постачальника. Якщо шестигранний гвинт не витримує навантаження під час докручування, перевірити зачеплення шестигранного отвору та те, чи змінює необхідний крутний момент шайба, ущільнювальний елемент або нерівна стопка.
Для повторюваних або критичних щодо безпеки з'єднань зверніться до постачальника кріпильних виробів із зламаними зразками, кресленням з'єднання, описом матеріалу, спостереженнями щодо моменту затягування та фотографіями монтажу. Постачальник може допомогти порівняти клас, матеріал, поверхневе покриття, форму різьби та критерії перевірки, але остаточну налаштування все одно потрібно підтвердити в реальному з'єднанні. Qingdao Jeekuu Hardware Продукти Co., Ltd. може надати підтримку у обговоренні специфікацій та узгодженні точок контролю для покупців, які закуповують промислові кріпильні вироби.
Зробіть злам гвинта керованим параметром монтажу
Повторюване ламання гвинтів — корисний сигнал: щось у з'єднанні концентрує навантаження до завершення збирання. Розгляньте цей випадок як знахідку щодо процесу, а не лише як запит на заміну деталі. Коли команда послідовно перевіряє тип кріпильного виробу, діаметр отвору під гвинт, стан інструменту, вирівнювання, партію матеріалу та метод усадки, це може зменшити втрати деталей і забезпечити більш стабільний процес монтажу.
Мета — не узагальнене значення крутного моменту чи універсальне правило для свердлильних робіт. Це задокументована налаштувана конфігурація, яка відповідає конкретному гвинтові та заготовці, а також регулярна перевірка, що забезпечує стабільність цієї конфігурації за зміни матеріалів, операторів або виробничих партій.

