 EN

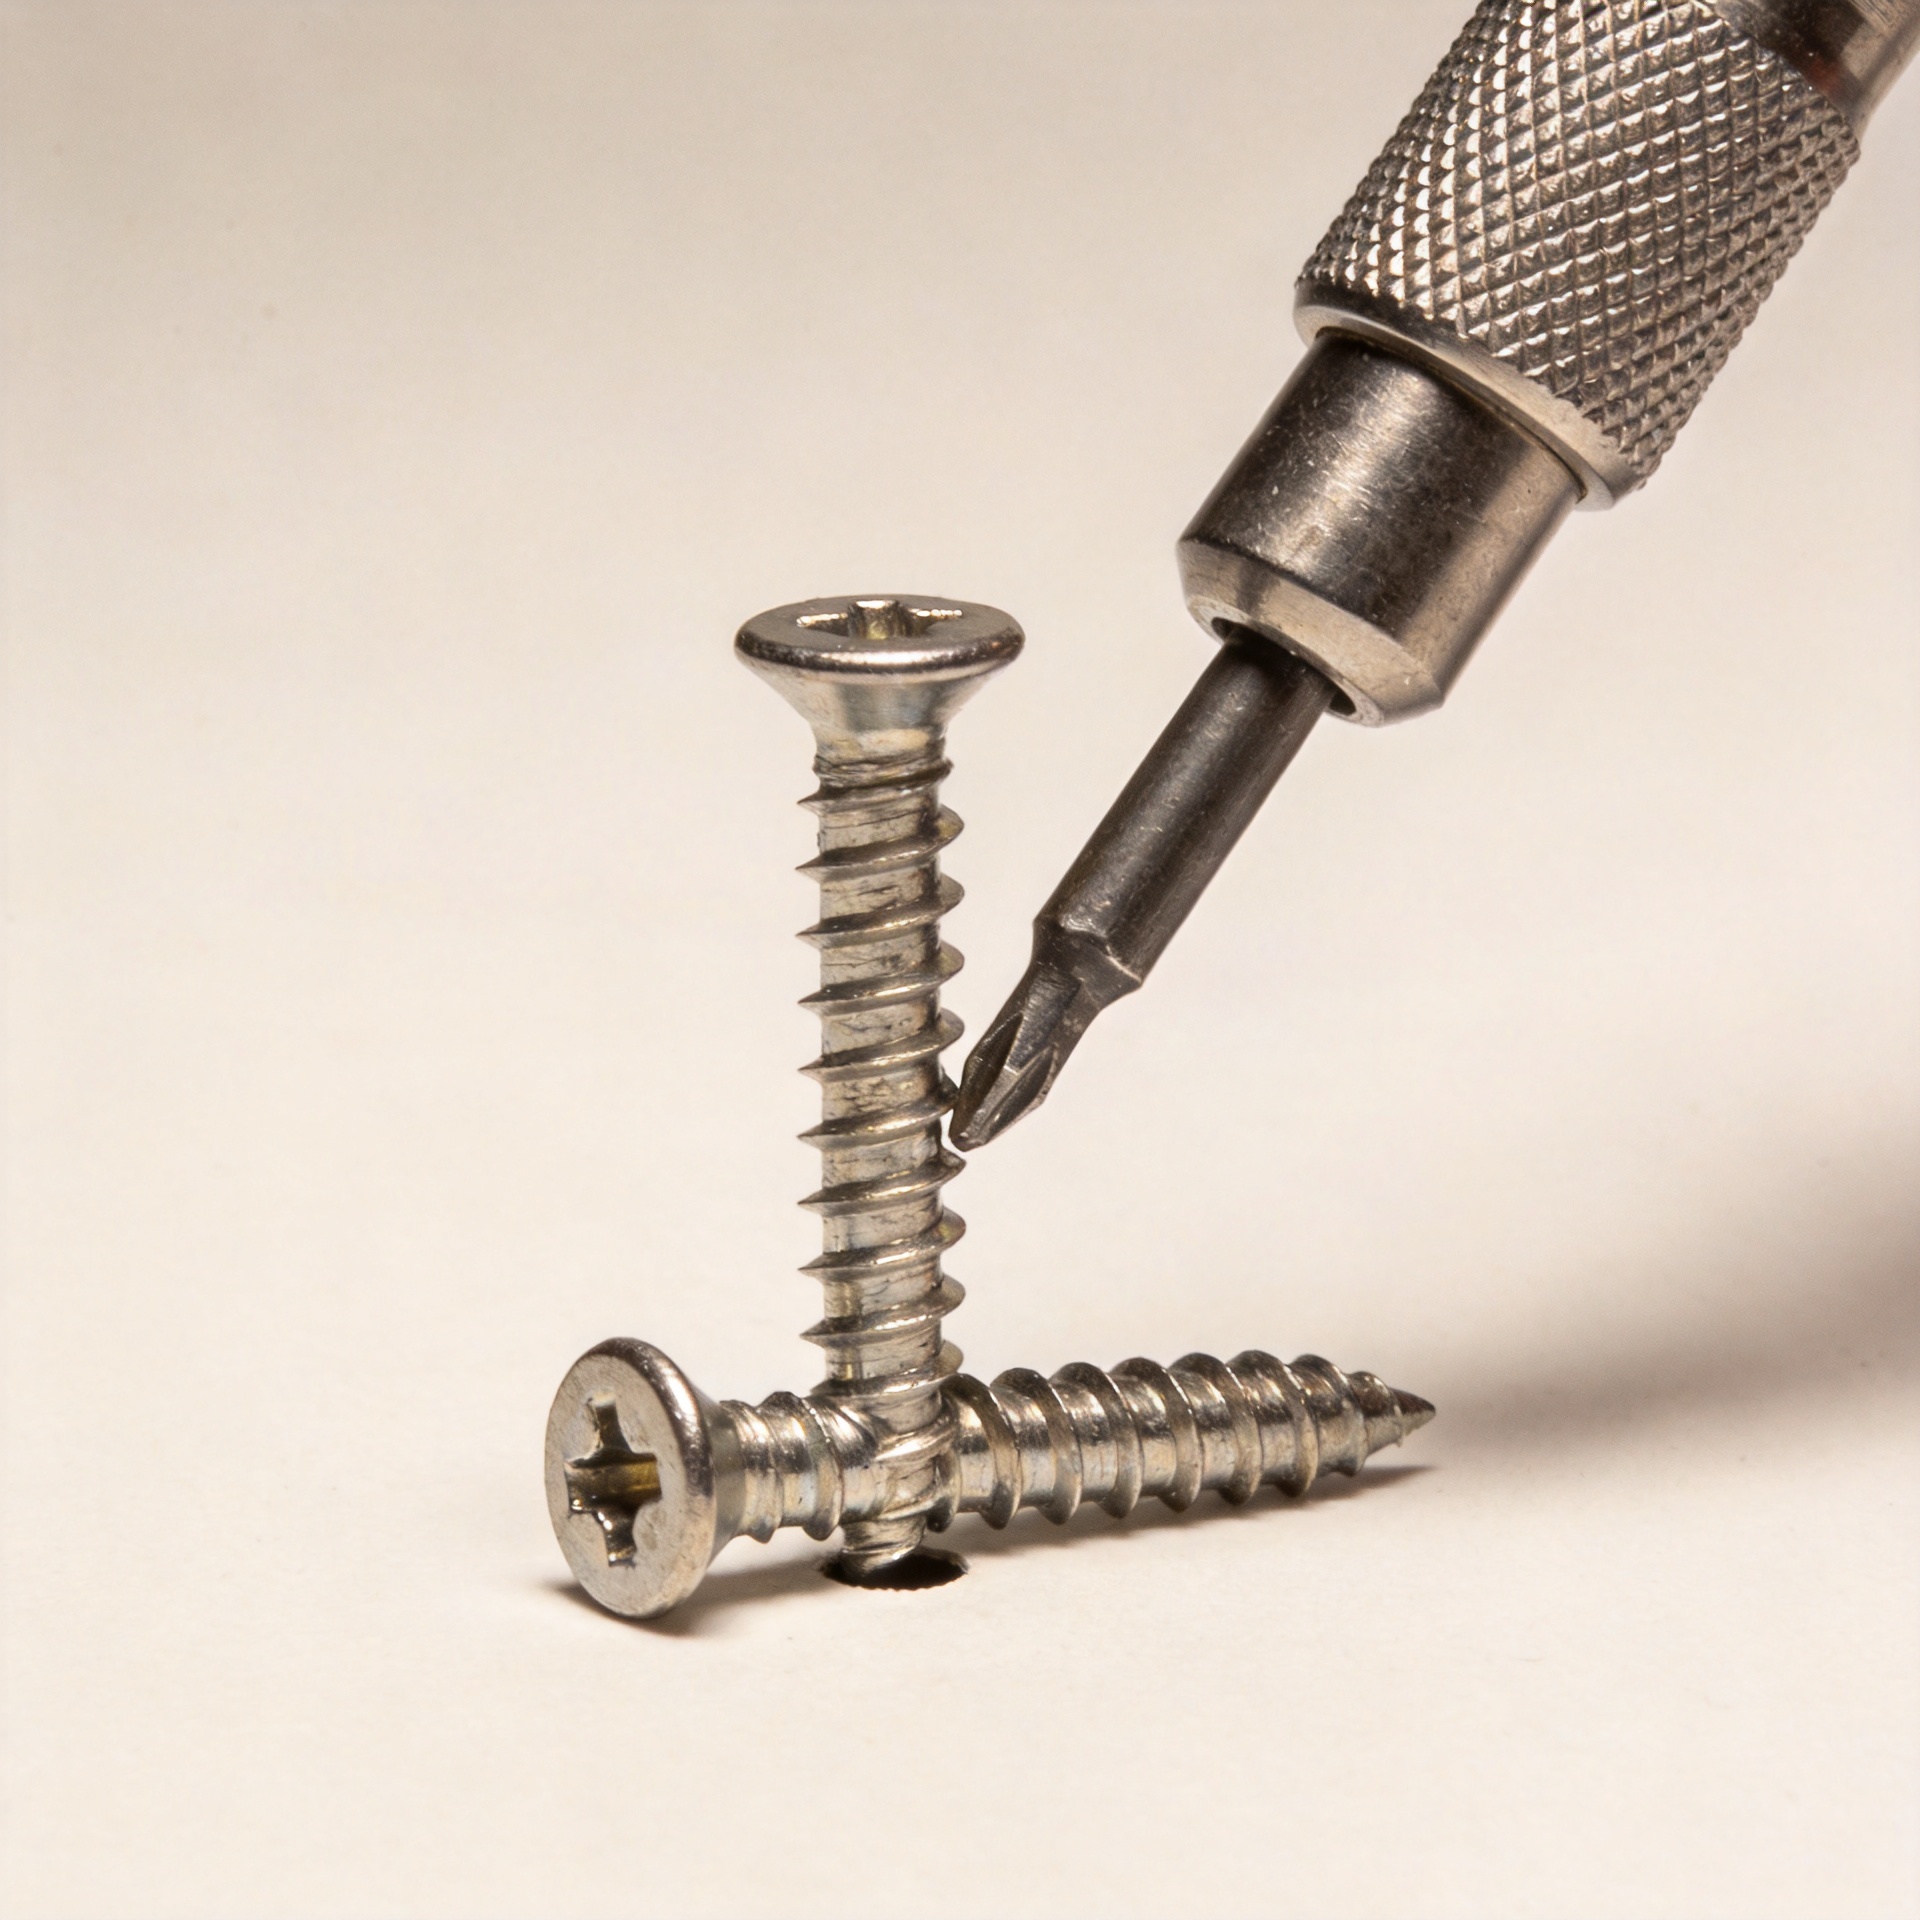
پیچوں کے انسٹالیشن کے دوران ٹوٹنے کی وجوہات: ایک نمونہ پر مبنی ٹربل شوٹنگ گائیڈ
جب کوئی پیچ انسٹالیشن کے دوران ٹوٹ جاتا ہے، تو اس کی ناکامی عام طور پر دہرائی جانے والی وجہ کی بنا پر ہوتی ہے۔ ایک مصروف اسمبلی لائن یا کام کی جگہ پر، بار بار ٹوٹنے کی صورت عام طور پر پیچ، بنیادی مواد، سوراخ اور ڈرائیونگ کے طریقے کے درمیان غیر مطابقت کی نشاندہی کرتی ہے۔ تشخیص کے بغیر زیادہ طاقت لگانا یا سخت تر فاسٹنر آرڈر کرنا اکثر ناکامی کو دہراتا ہے۔ اس لیے اس سے پہلے کہ کوئی اور فاسٹنر لگایا جائے، یہ پہچاننا ضروری ہے کہ مقاومت کہاں بڑھ رہی ہے اور اس حالت کو درست کرنا چاہیے۔
فاسٹننگ کے مسائل کو حل کرنے کے نقطہ نظر سے، ٹوٹے ہوئے حصے اور کام کی چیز سے شروع کریں۔ سر کے قریب صاف ٹوٹنے کا معنی اکثر زیادہ ڈرائیونگ ٹارک یا سائیڈ لوڈنگ ہوتا ہے۔ شینک کے نیچے کے حصے میں ٹوٹنے کا مطلب ہو سکتا ہے کہ پائلٹ سوراخ مناسب نہیں ہے، مواد میں کوئی سخت جگہ ہے، یا پیچ کا قسم ایسا ہے جو اپنی مخصوص حد سے باہر تھریڈ بنانے پر مجبور کیا جا رہا ہے۔ ایک واحد ناکامی سے زیادہ اہمیت نمونے کو حاصل ہوتی ہے۔
پیچ تبدیل کرنے سے پہلے ٹوٹنے کو پڑھیں
کئی ناکام ٹکڑوں کو ایک ہی انسٹالیشن رن سے محفوظ کریں۔ ہر سکرو کے ٹوٹنے کی جگہ، دھاگے میں مواد کے بھرے ہونے کی صورت، اور سر کے گڑھے میں کیم آؤٹ کی موجودگی کا مشاہدہ کریں۔ اگر ناکامیاں ایک ہی گہرائی پر واقع ہوتی ہیں تو رُک کر سوراخ کی گہرائی، ترتیب اور اس گہرائی پر مواد کا معائنہ کریں۔ اگر ناکامیاں صرف آخری بیٹھنے کے وقت واقع ہوتی ہیں تو کلچ سیٹنگ کم کریں اور یہ چیک کریں کہ سر سطح سے نیچے دبا تو نہیں رہا۔
عام طور پر پہلے فاسٹنر کو ذمہ دار ٹھہرایا جاتا ہے، حالانکہ انسٹالیشن سیٹ اپ ذمہ دار ہو سکتا ہے۔ تاہم، ایک مضبوط سکرو بھی ٹوٹ سکتا ہے اگر ڈرائیور جھکا ہوا ہو، بِٹ تنگ نہ ہو، یا آپریٹر جوڑ بیٹھ جانے کے بعد بھی کام جاری رکھے۔ ٹارک ایڈجسٹ ایبل آلہ مفید ہوتا ہے کیونکہ یہ انسٹالر کو جوڑ بند ہونے کے بعد شینک پر بار بار لوڈ لگائے بغیر ٹھیک سے چپکنے تک پہنچنے کی اجازت دیتا ہے۔ آلے کی رفتار، بِٹ کی حالت اور آپریٹر کا زاویہ—تمام کا ایک جیسا معائنہ ضروری ہے۔
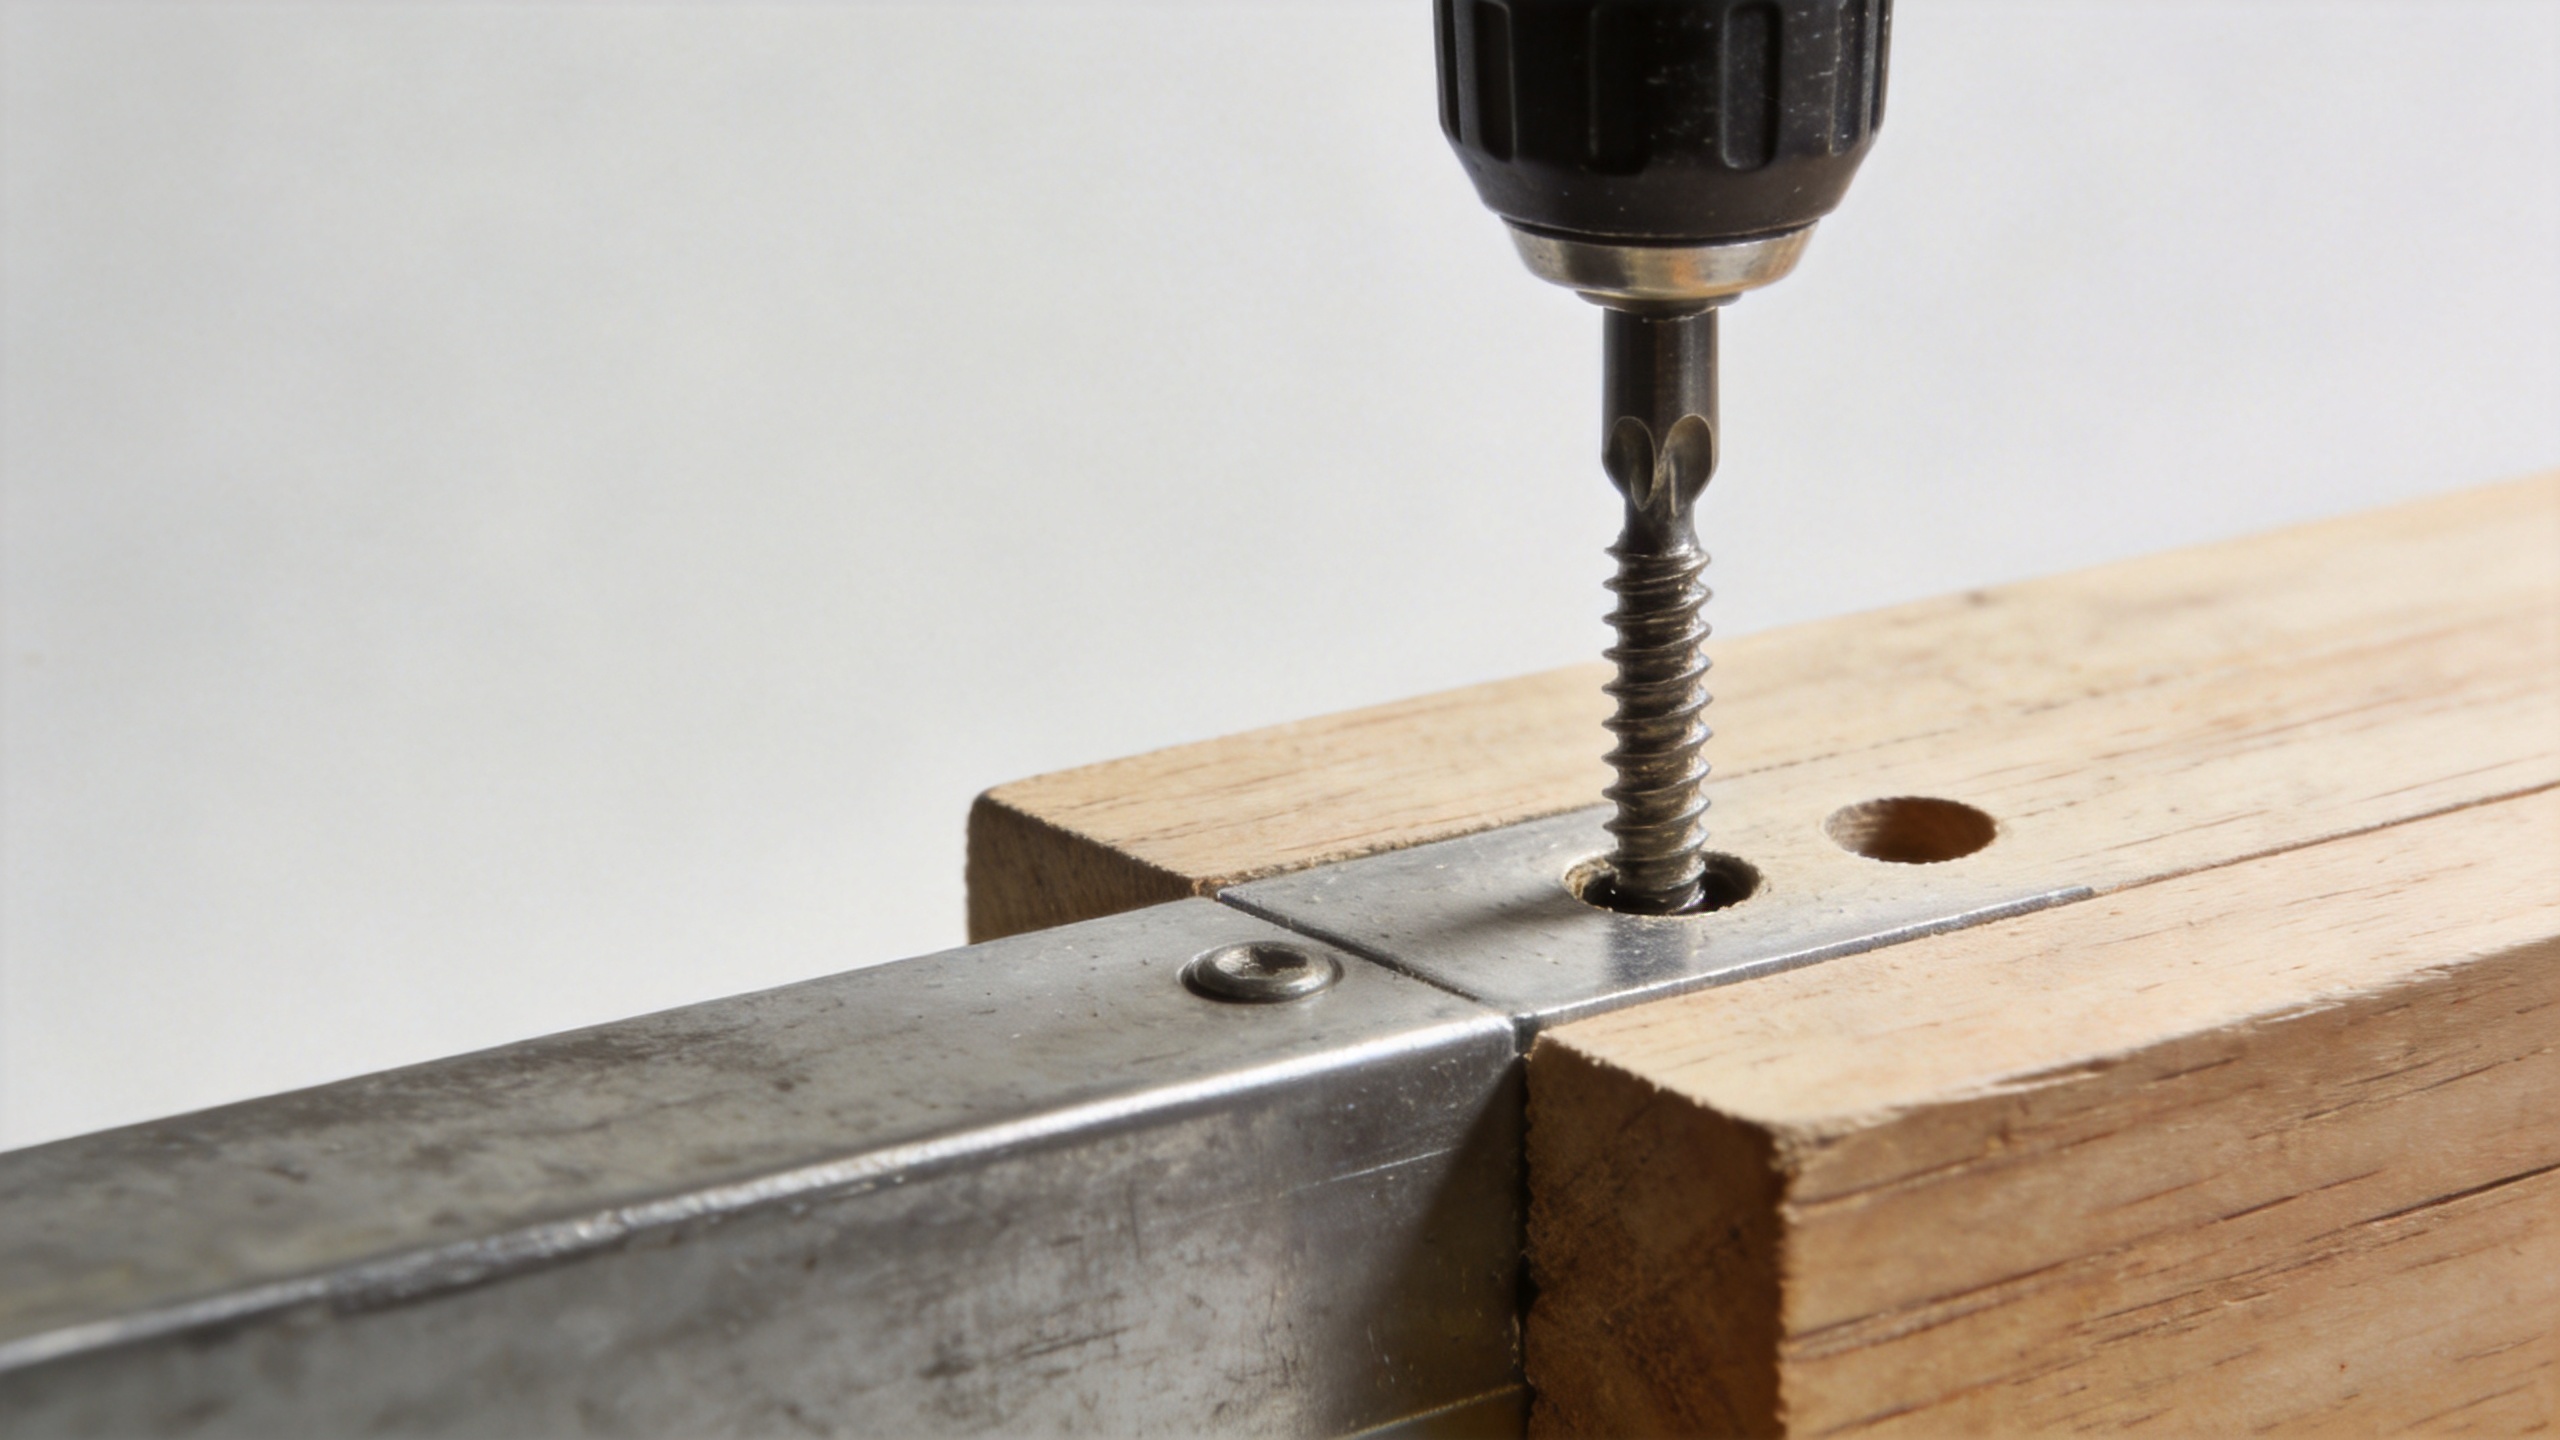
پانچ حالات جو بار بار ناکامی کا نمونہ پیدا کرتے ہیں
1. ٹارک انسٹالیشن ونڈو سے زیادہ ہے
ہر سکرو کا ایک عملی انسٹالیشن ونڈو ہوتا ہے جو دھاگے بنانے یا ملانے کے لیے درکار ٹارک اور اس ٹارک کے درمیان ہوتا ہے جس پر فاسٹنر، ہیڈ ریسس یا ورک پیس کو نقصان پہنچنا شروع ہو جاتا ہے۔ یہ ونڈو قطر، کوٹنگ، مواد کی سختی، دھاگے کی شکل، واشر کے استعمال اور سبسٹریٹ کے ساتھ تبدیل ہوتی ہے۔ ایک کلچ جو ایک پینل کی موٹائی کے لیے مناسب ہو، اگلے پینل کے لیے بہت شدید ہو سکتی ہے۔
نمائندہ مواد میں آزمائشی انسٹالیشنز کے ذریعے ٹول کو سیٹ کریں، پھر صرف آواز پر انحصار کرنے کے بجائے معائنہ کے ذریعے سیٹنگ کی تصدیق کریں۔ ہیکس سکرو کے لیے یقینی بنائیں کہ ساکٹ یا نٹ ڈرائیور مکمل طور پر جڑا ہوا ہے اور خراب نہیں ہوا ہے۔ دبے ہوئے سر کے لیے، جو بٹس ہلاتی ہیں یا اوپر سے چلتی ہیں انہیں تبدیل کر دیں۔ ایک پھسلتی ہوئی ڈرائیور سکرو میں غیر یکساں لوڈ منتقل کرتی ہے اور ایک معمولی سیٹنگ آپریشن کو ٹارشن اور جانبی بینڈنگ دونوں میں تبدیل کر سکتی ہے۔
2. پائلٹ ہول غائب ہے، چھوٹا ہے، یا غلط طریقے سے ترتیب دیا گیا ہے
کثیف لکڑی، موٹی شیٹ، سخت پلاسٹک یا تہہ دار مواد میں، چھوٹا پائلٹ سوراخ ڈرائیونگ کے مقابلے کو تیزی سے بڑھا سکتا ہے۔ اسکرُو کو زیادہ مواد کو ہٹانا یا کاٹنا پڑتا ہے، اور سر سطح تک پہنچنے سے پہلے ٹارک بڑھ جاتا ہے۔ ایک سوراخ جو شروع میں مربع ہو لیکن پھر ہٹ جائے، بینڈنگ لوڈ بھی شامل کر سکتا ہے۔ ڈرل کا قطر، گہرائی، عمودیت اور ملبے کے اخراج کو ایک منظم نظام کے طور پر جانچیں۔
لکڑی کے اسکرُو کو عام طور پر سخت لکڑی یا کنارے کے قریب پائلٹ سوراخ کے فائدے حاصل ہوتے ہیں، جبکہ درست سائز تھریڈ کی جیومیٹری اور لکڑی کی حالت پر منحصر ہوتا ہے۔ ہر لکڑی کے اسکرُو کے لیے ایک ہی ڈرل سائز کا اصول لاگو نہ کریں۔ منصوبہ بند لوٹ کے ساتھ نمونہ جوائنٹس بنائیں، پھر وہ ڈرل، گہرائی اسٹاپ اور ٹول کی ترتیب کو دستاویزی شکل دیں جو بٹنے یا زیادہ مقابلے کے بغیر صاف انگیجمنٹ پیدا کرے۔
3. فاسٹنر کی قسم مواد یا جوائنٹ کے مطابق نہیں ہے
ایک مشین سکرُو کا مقصد ایک تیار کردہ تھریڈڈ سوراخ یا میٹنگ نٹ کے ساتھ جڑنا ہوتا ہے؛ یہ کسی ٹھوس سبسٹریٹ میں تھریڈ فارمنگ فاسٹنر کی بجائے استعمال نہیں کیا جا سکتا۔ خود ٹیپنگ سکرُو مناسب مواد میں تھریڈز بنا سکتا ہے، لیکن اس کی کارکردگی اب بھی مواد کی موٹائی، سختی، اور اس ڈیزائن کے لیے پائلٹ سوراخ کی رہنمائی پر منحصر ہوتی ہے۔ ایک ہی اسمی قطر ان انتخابات کو قابلِ تبادلہ نہیں بناتا۔
گریڈز تبدیل کرنے سے پہلے ڈراونگ اور جوائنٹ اسٹیک کا جائزہ لیں۔ تھریڈ فیملی، پوائنٹ اسٹائل، ہیڈ اسٹائل، درکار انگیجمنٹ لمبائی، اور یہ تصدیق کریں کہ کنیکشن کے لیے اوپری لیئر میں کلیئرنس سوراخ کی ضرورت ہے یا نہیں۔ پتلے دھات کے لیے، سکرُو کے ٹوٹنے سے پہلے ہی تھریڈ اسٹرپنگ ظاہر ہو سکتی ہے؛ گھنے مواد کے لیے، زیادہ سے زیادہ فارمنگ ٹارک پہلے آ سکتا ہے۔ یہ مختلف مسائل ہیں اور ان کے لیے مختلف درستگیوں کی ضرورت ہوتی ہے۔
4. غیر موازیت موڑ (بینڈنگ) کو ٹورشن میں شامل کر دیتی ہے
ایک پیچ کو عام طور پر ٹارک کے لحاظ سے جانچا جاتا ہے، لیکن اس کی انسٹالیشن کے دوران جب آلہ کسی زاویہ پر قریب آتا ہے یا اجزاء کو ایک ساتھ کلیمپ نہیں کیا جاتا تو بینڈنگ بھی پیدا ہوتی ہے۔ یہ مشترکہ لوڈنگ خاص طور پر چھوٹے قطر کے لیے تباہ کن ہوتی ہے۔ گائیڈ فکسچرز، ایک مربع ڈرائیور کا طریقہ کار، اور مستحکم ورک ہولڈنگ پیچ کو غیر متوازی اجزاء کو صحیح مقام پر لانے کے لیے استعمال ہونے کے امکان کو کم کرتی ہے۔
ان اجزاء پر نظر رکھیں جو پیچ کو چلانے سے پہلے الگ ہو جاتے ہیں اور پھر پیچ کے تناؤ کے ساتھ اچانک ایک دوسرے سے جڑ جاتے ہیں۔ پیچ اجزاء کو ایک ساتھ کھینچ سکتا ہے جبکہ اسی وقت رگڑ کو دور کرنے اور تھریڈز کو تشکیل دینے کا کام بھی کر رہا ہوتا ہے۔ فکسچر، سوراخ کی پوزیشن یا اسمبلی کے ترتیب کو درست کریں تاکہ پیچ جوائنٹ کو صحیح طریقے سے مقام دینے کے بجائے جوائنٹ کی جیومیٹری کو درست کرنے کے لیے استعمال نہ ہو۔
5. مواد کی حالت یا لاٹ کی تبدیلی مقاومت کو تبدیل کرتی ہے
بریکیج میں اچانک تبدیلی بیس میٹریل، کوٹنگ، حرارتی علاج، ڈرل کی پہننے، یا سپلائر کے لوٹ میں تبدیلی کے بعد آ سکتی ہے۔ جنگ آڑی، پلیٹنگ کی تراکم، برز، اور پھنسے ہوئے چپس تمام کے سکرو کو لگانے کے لیے درکار ٹارک کو تبدیل کر سکتے ہیں۔ لوٹ نمبر، میٹریل کا بیچ، ٹول، بِٹ، آپریٹر اسٹیشن، اور ناکامی کی جگہ کو ریکارڈ کریں۔ یہ چھوٹا سا ریکارڈ ایک غیر واضح شکایت کو مرکوز جائزہ کے لیے ثبوت میں تبدیل کر دیتا ہے۔
پیداوار کو دوبارہ شروع کرنے سے پہلے عملی جانچ کا ترتیب
- ناکام ٹکڑوں کو الگ کریں اور اسٹیشن، تاریخ، اور میٹریل کے بیچ کو لیبل کریں۔
- ٹوٹے ہوئے سکرو کا ایک استعمال نہ کیے گئے نمونے کے ساتھ موازنہ کریں، سر کے نقص، ختم ہونے کا انداز، تھریڈ فارم، اور ظاہری خرابیوں کے لحاظ سے۔
- ڈرائیور بِٹ یا ساکٹ، کلچ سیٹنگ، رن آؤٹ، اور قریب آنے کے زاویہ کا معائنہ کریں۔
- اگر درخواست میں پائلٹ ہول کی ضرورت ہو تو اس کا قطر اور گہرائی ماپیں؛ چپس کو ہٹا دیں اور برز کے لیے معائنہ کریں۔
- اصل ورک پیس کا استعمال کرتے ہوئے ایک مختصر آزمائشی میٹرکس بنائیں: ایک وقت میں ایک کنٹرول شدہ تبدیلی، جیسے ٹول ٹارک یا سوراخ کا سائز۔
- منظور شدہ سیٹ اپ کو دستاویزی شکل دیں اور پیداوار کو جاری کرنے سے پہلے اسٹیشن پر دستیاب کرائیں۔
ترتیب کو عمداً کنٹرول کیا گیا ہے۔ ایک ہی وقت میں سکرو، آلہ، سوراخ اور آپریٹر کی تکنیک میں تبدیلی کرنا حقیقی وجہ کو چھپا سکتی ہے۔ ہر آزمائش میں صرف ایک تبدیلی کرنا ایک ریکارڈ بناتی ہے جسے خریداری، معیار اور انسٹالیشن کی ٹیمیں استعمال کر سکتی ہیں جب مسئلہ دوبارہ پیش آئے۔
مناسب فالو اپ کا اقدام منتخب کریں۔
اگر ایک مشین سکرو تھریڈڈ سوراخ میں داخل ہوتے ہوئے ٹوٹ جائے تو مختلف فاسٹنر کا انتخاب کرنے سے پہلے تھریڈ کی معیار، آلودگی، غلط تھریڈنگ (کراس تھریڈنگ)، اور انگیجمنٹ لمبائی کا معائنہ کریں۔ اگر لکڑی کا سکرو سخت لکڑی میں ناکام ہو جائے تو پائلٹ سوراخ کی طریقہ کار اور ڈرائیونگ ٹارک کی تصدیق کریں۔ اگر سیلف ٹیپنگ سکرو شیٹ یا پلاسٹک میں ناکام ہو جائے تو یقینی بنائیں کہ سکرو کا نوک اور تھریڈ فارم مواد اور موٹائی کے مطابق ہوں، پھر سپلائر کی انسٹالیشن ہدایات کے مطابق ایک کنٹرولڈ آزمائش کریں۔ اگر ہیکس سکرو سیٹنگ کے دوران ناکام ہو جائے تو ساکٹ انگیجمنٹ کا معائنہ کریں اور یہ بھی دیکھیں کہ کیا واشر، سیلنگ عنصر یا غیر یکساں اسٹیک مطلوبہ ٹارک کو تبدیل کر رہا ہے۔
بار بار ہونے والے یا حفاظتی اعتبار سے اہم جوڑوں کے لیے، ٹوٹے ہوئے نمونوں، جوڑ کے ڈرائنگ، مواد کی وضاحت، ٹارک کے مشاہدات اور انسٹالیشن کی تصاویر کے ساتھ فاسٹنر کے فراہم کنندہ سے رابطہ کریں۔ فراہم کنندہ گریڈ، مواد، سطح کا اختتام، تھریڈ کی شکل اور معائنہ کے معیارات کا موازنہ کرنے میں مدد کر سکتا ہے، لیکن آخری سیٹ اپ کو اصل جوڑ میں تصدیق کی ضرورت ہوتی ہے۔ قنگداو جیکو ہارڈ ویئر کمپنی لمیٹڈ مصنوعات کمپنی لمیٹڈ قینگداو جیکو ہارڈ ویئر خریداروں کے لیے صنعتی فاسٹنرز کی خریداری کے دوران خصوصیات پر بات چیت اور معائنہ کے نقاط کو ہم آہنگ کرنے میں مدد فراہم کر سکتی ہے۔
سکرول کے ٹوٹنے کو انسٹالیشن کا کنٹرول شدہ متغیر بنائیں
سکرو کا بار بار ٹوٹنا ایک مفید اشارہ ہے: جوڑ میں کوئی چیز اسمبلی مکمل ہونے سے پہلے لوڈ کو مرکوز کر رہی ہے۔ اس واقعے کو صرف ایک بدلی ہوئی پارٹ کی درخواست کے بجائے ایک عملی دریافت کے طور پر دیکھیں۔ جب ٹیم فاسٹنر کی قسم، پائلٹ سوراخ، ڈرائیور کی حالت، ترتیب، مواد کا لوٹ اور بیٹھنے کے طریقے کو ترتیب وار جانچتی ہے، تو یہ ضائع ہونے والی اشیاء کو کم کر سکتی ہے اور ایک زیادہ دہرائی جانے والی انسٹالیشن کا عمل پیدا کر سکتی ہے۔
مقصد کوئی عمومی ٹارک کی قدر یا ایک جیسے سائز کا ڈرل کا اصول نہیں ہے۔ بلکہ مقصد مخصوص پیچ اور کام کے ٹکڑے کے لیے دستاویزی طور پر تیار کردہ سیٹ اپ ہے، اور پھر ایک معمول کی جانے والی جانچ جو اس سیٹ اپ کو مستحکم رکھتی ہے جب مواد، آپریٹرز یا پیداواری بیچ تبدیل ہوتے ہیں۔

