 EN

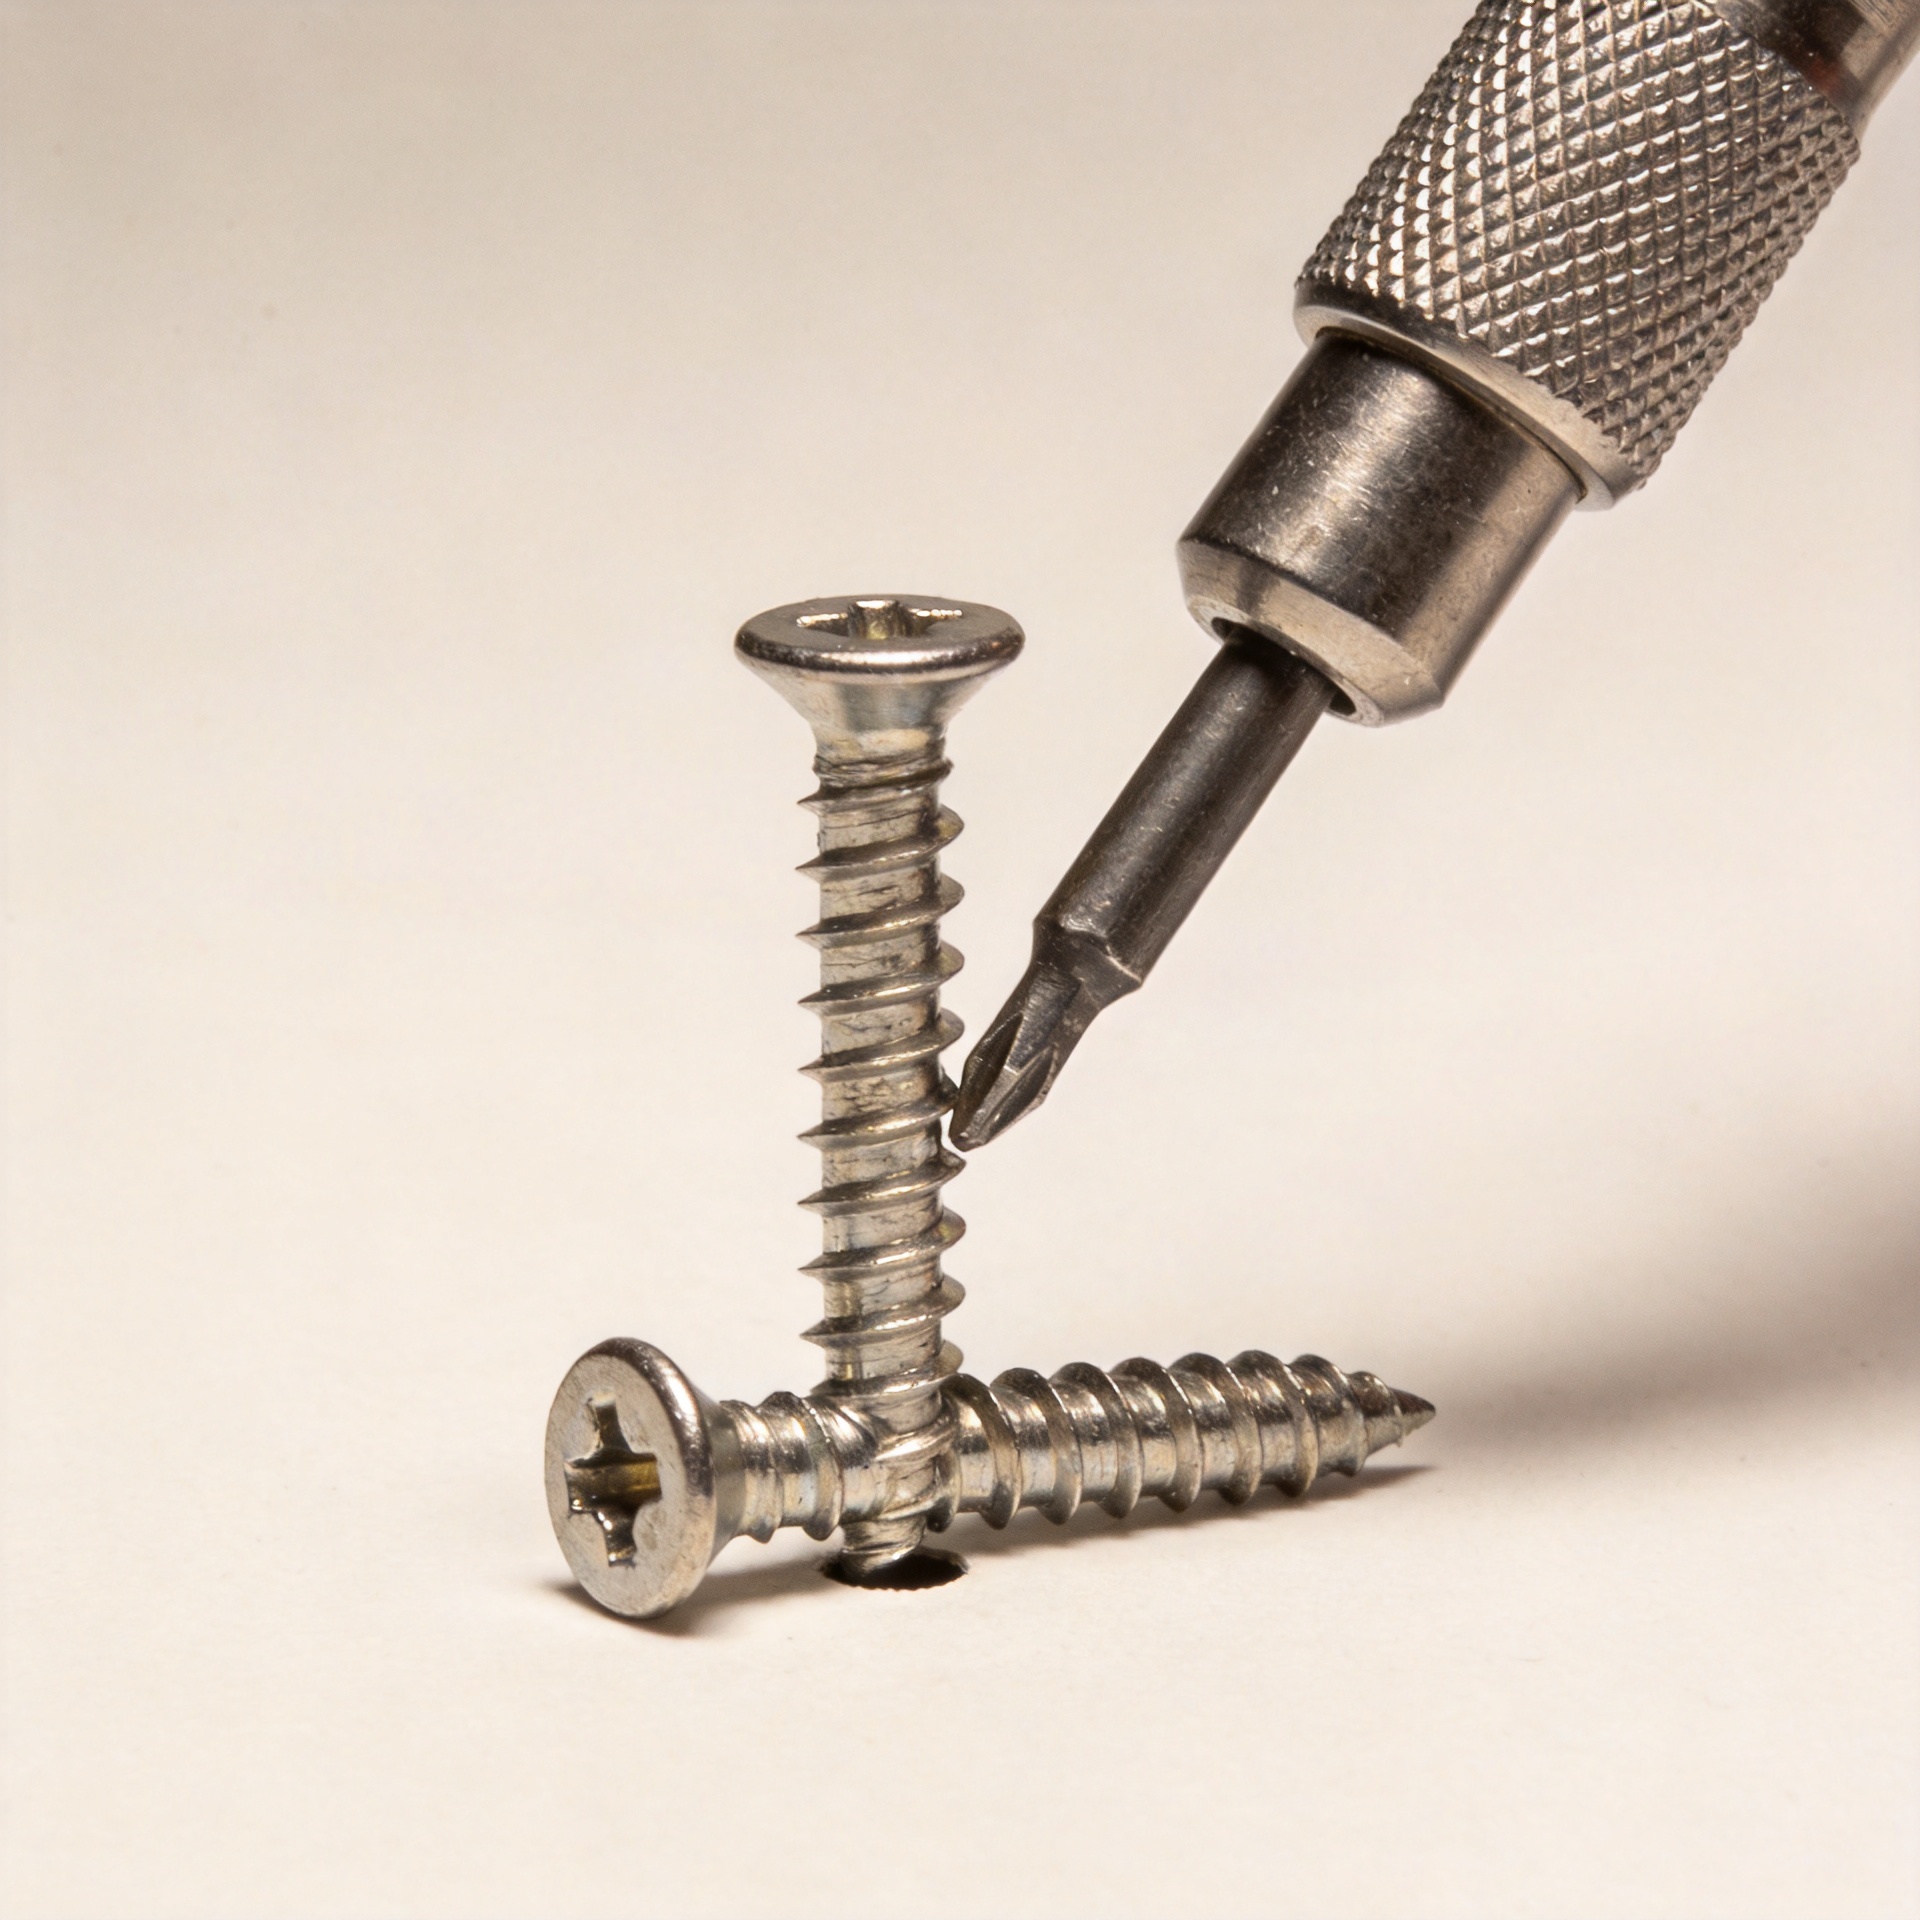
Proč se šrouby lámou při montáži: průvodce odstraňováním potíží na základě vzorů
Když se šroub při montáži zlomí, selhání obvykle má opakovatelnou příčinu. Na rušné montážní lince nebo na staveništi opakující se zlomy obvykle ukazují na nesoulad mezi šroubem, základním materiálem, otvorem a metodou utahování. Zvýšení síly nebo objednání tvrdšího spojovacího prvku bez předchozí diagnostiky často selhání opakuje. Je třeba izolovat místo, kde odpor stoupá, a tento stav napravit ještě před tím, než bude nasazen další spojovací prvek.
Z hlediska odstraňování potíží u spojovacích prvků začněte u zlomeného dílu a u obrobku. Čistý zlom v blízkosti hlavy často naznačuje nadměrný točivý moment při utahování nebo boční zatížení. Zlom dále dolů po závitu může ukazovat na nevhodný vrtací otvor, tvrdé místo v materiálu nebo na šroub, který je požadován k vytváření závitu mimo svůj určený rozsah. Vzor je důležitější než jediný zlom.
Přečtěte si zlom, než změníte šroub
Uchovávejte několik neúspěšných kusů ze stejného montážního běhu. Zkontrolujte, kde se každá šroubová část zlomila, zda je závit zaplněn materiálem a zda se v hlavici šroubu objevuje prokluz (cam-out). Pokud se poruchy vyskytují ve stejné hloubce, přerušte montáž a zkontrolujte hloubku otvoru, zarovnání a materiál v této hloubce. Pokud se poruchy vyskytují pouze při konečném dotlačení, snižte nastavení spojky a zkontrolujte, zda není hlavice šroubu nutno tlačit pod povrch.
Nejprve se často obviňuje spojovací prvek, i když může být odpovědné nastavení montáže. Přesto se bezchybný šroub může zlomit, pokud je nástroj nakloněný, vrták nepatřičně sedí nebo operátor pokračuje po dosažení utažení spoje. Nástroj s nastavitelným krouticím momentem je užitečný, protože umožňuje instalatérovi dosáhnout těsného kontaktu, aniž by se po uzavření spoje opakovaně namáhala závěrná část šroubu. Rychlost nástroje, stav vrtáku a úhel, pod kterým operátor pracuje, vyžadují stejnou pozornost při kontrole.
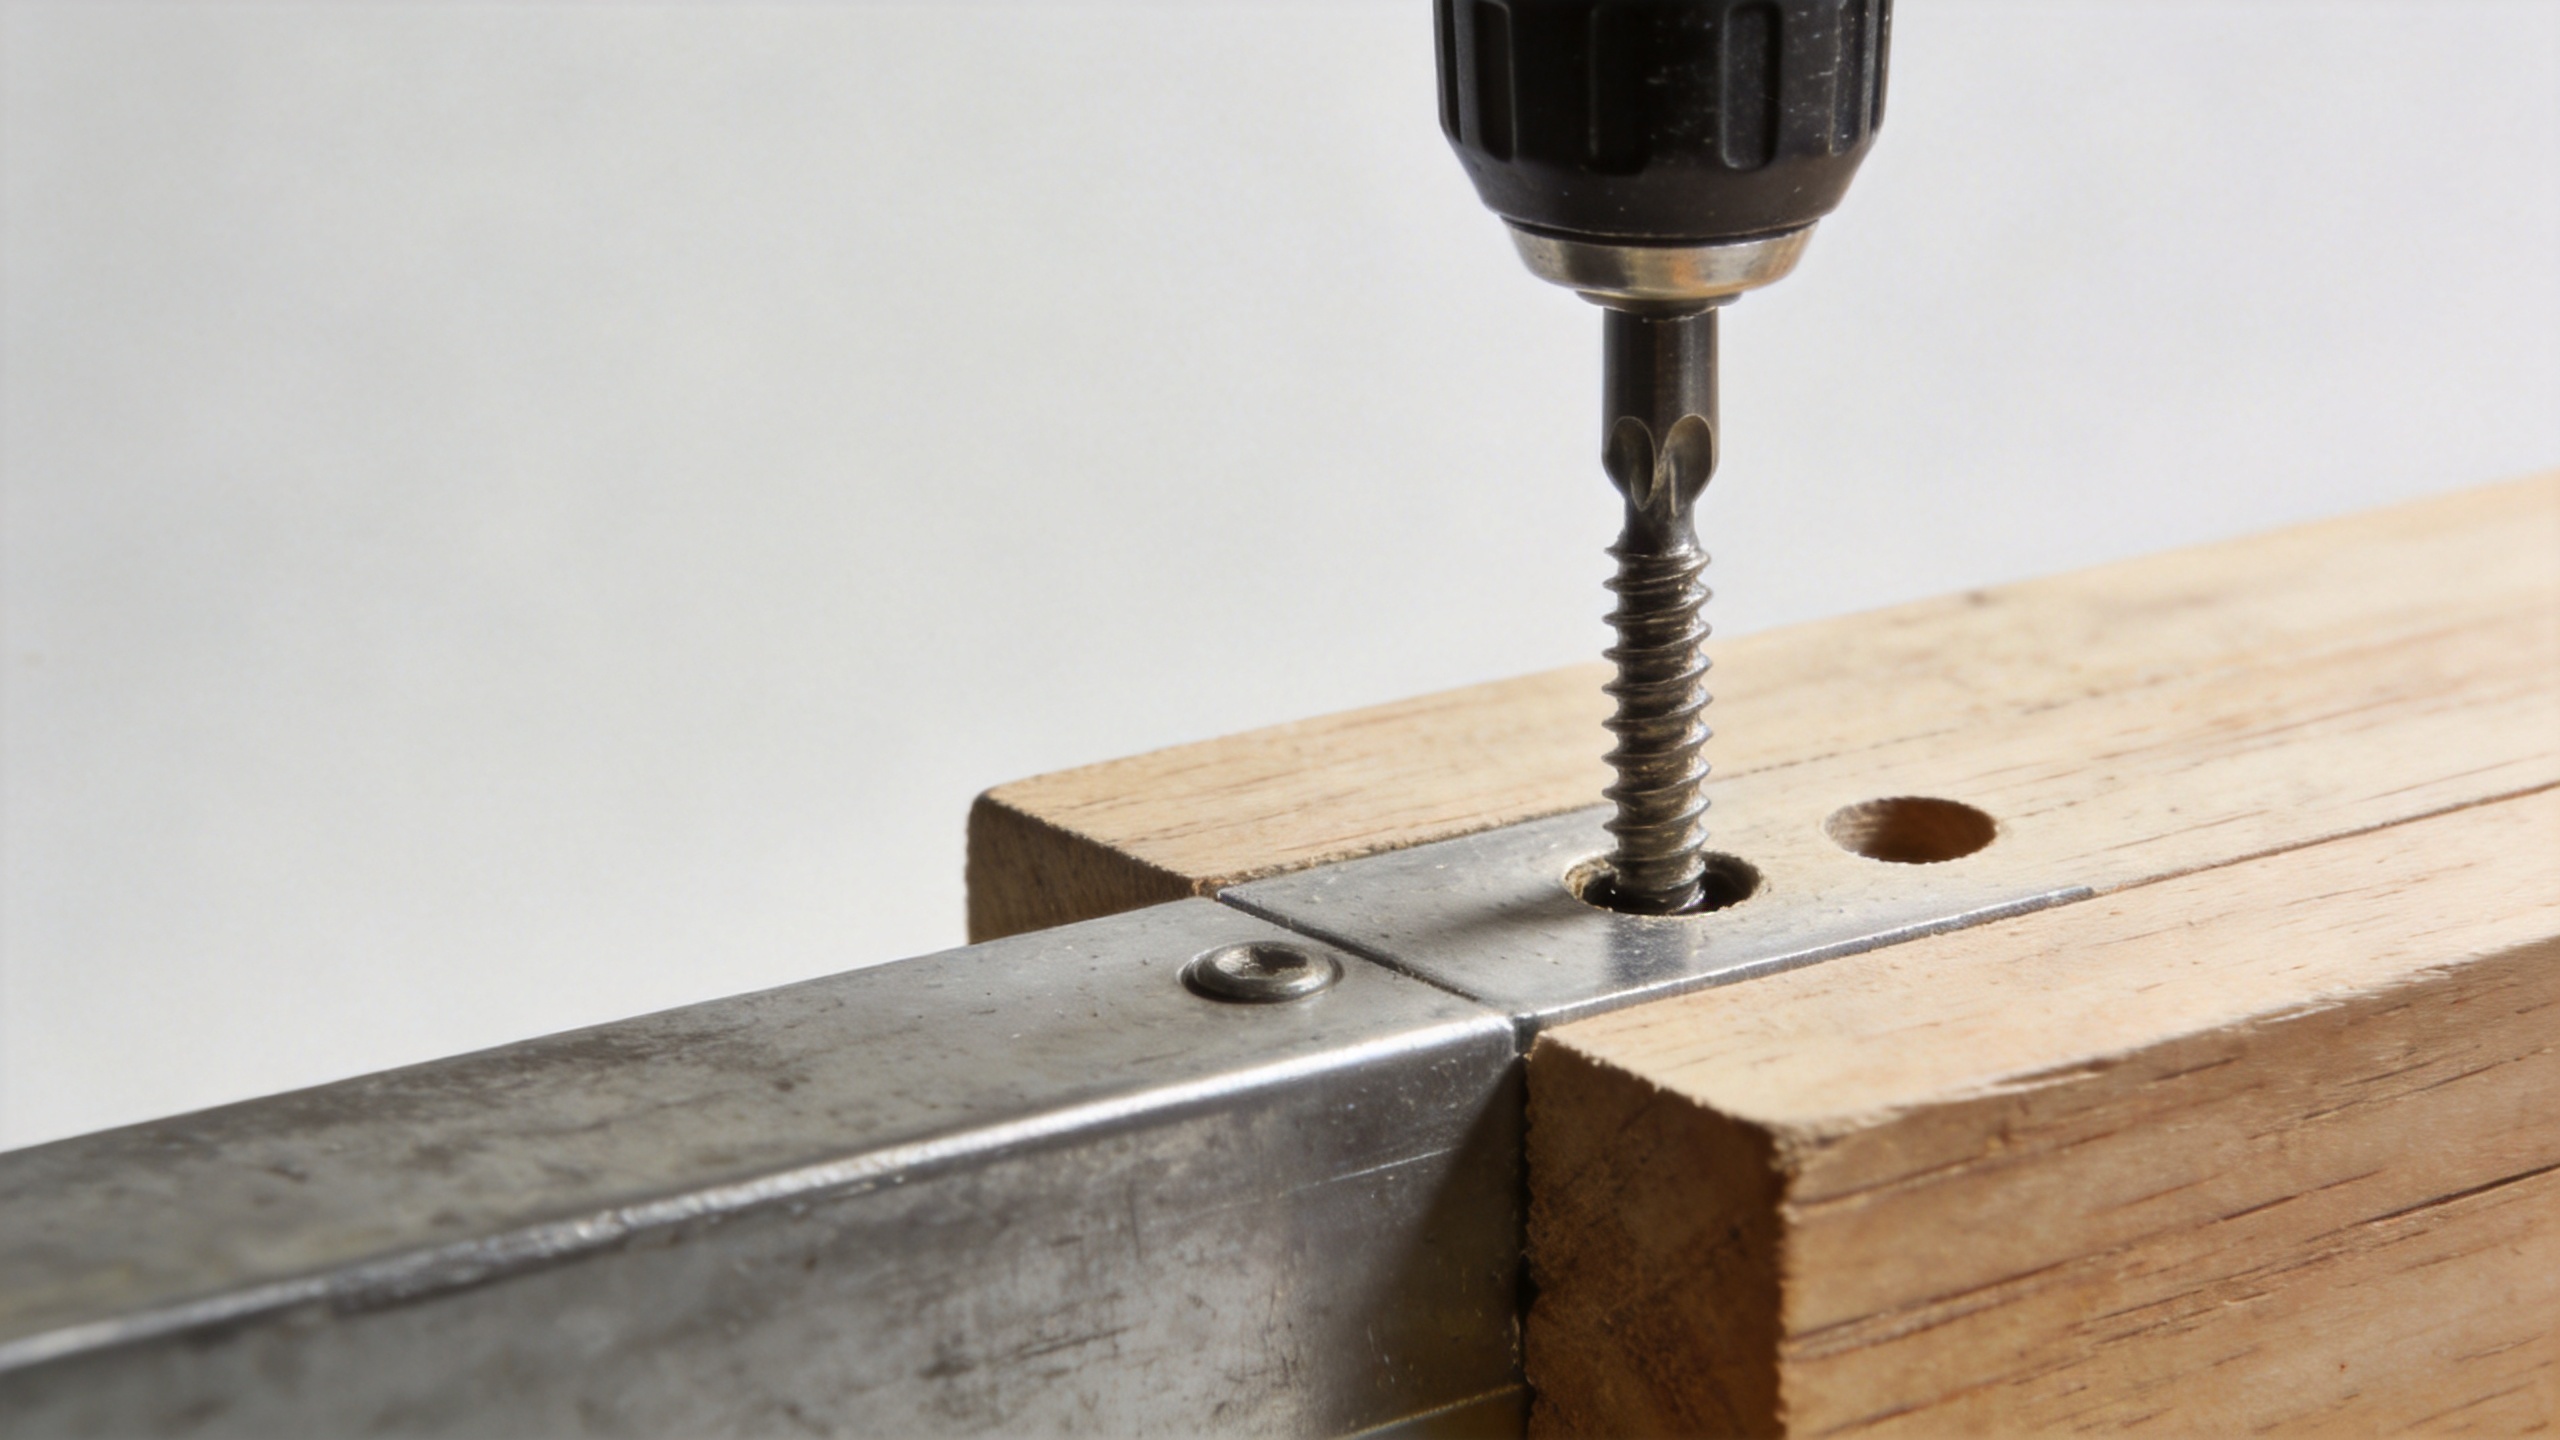
Pět podmínek, které způsobují opakující se vzor poruch
1. Krouticí moment překračuje instalační rozsah
Každá šroubová spojka má praktický instalační rozsah mezi krouticím momentem potřebným k vytvoření nebo zapojení závitu a krouticím momentem, při němž začíná docházet k poškození spojky, závitu hlavy nebo obrobku. Tento rozsah se mění v závislosti na průměru, povrchovém povlaku, tvrdosti materiálu, tvaru závitu, použití podložky a podkladového materiálu. Spojovací nástroj nastavený pro jednu tloušťku desky může být pro následující desku příliš agresivní.
Nastavte nástroj pomocí zkušebních instalací do reprezentativního materiálu a poté ověřte správné uložení vizuální kontrolou, nikoli pouze podle zvuku. U šestihranného šroubu zajistěte, aby byla nástrčka nebo klíčová hlavice plně zapotřebena a nebyla opotřebovaná. U závitu s hlavou zapuštěnou do materiálu vyměňte bitové nástroje, které se houpají nebo sedí příliš vysoko. Prokluzující nástroj přenáší nerovnoměrné zatížení do šroubu a může změnit rutinní operaci utahování ve zkroucení kombinované se ohybem.
2. Vrtaný pilotní otvor chybí, je příliš malý nebo špatně zarovnaný
V hustém dřevě, silných plechových deskách, tvrdém plastu nebo vrstvených materiálech může být příliš malý vodící otvor příčinou výrazného nárůstu odporu při zasouvání. Šroub musí vytláčet nebo řezat více materiálu a krouticí moment stoupá ještě před tím, než se hlavička dotkne povrchu. Otvor, který je na začátku kolmý, ale později odchyluje se, může navíc způsobit ohybové zatížení. Zkontrolujte průměr vrtáku, hloubku, kolmost a odstranění třísek jako jednotný systém.
Dřevěný šroub často využívá výhod vodícího otvoru při použití v tvrdém dřevě nebo v blízkosti okraje, avšak správná velikost závisí na geometrii závitu a stavu dřeva. Nepoužívejte pro každý dřevěný šroub stejný průměr vrtáku. Vytvořte vzorové spoje s plánovanou dávkou šroubů a poté dokumentujte průměr vrtáku, nastavení zarážky pro hloubku a nastavení nástroje, která zajistí čisté zapotřebení bez praskání nebo nadměrného odporu.
3. Typ kрепidla neodpovídá materiálu nebo spoji
Strojní šroub je určen k zapojení do připravené závitové díry nebo k párování s maticí; nenahrazuje závitotvorný spojovací prvek v masivním podkladu. Samovrtný šroub dokáže vytvořit závit v vhodných materiálech, avšak jeho výkon stále závisí na tloušťce materiálu, jeho tvrdosti a vedení vodiče (pilota) pro daný typ konstrukce. Stejný jmenovitý průměr tato řešení vzájemně nenahrazuje.
Před změnou třídy pevnosti prostudujte výkres a sestavu spoje. Potvrďte rodinu závitů, tvar hrotu, tvar hlavy, požadovanou délku zapojení a zda spojení vyžaduje průchozí otvor v horní vrstvě. U tenkého kovu může dojít k vyšroubování závitů dříve, než se šroub zlomí; u hustých materiálů může být nejprve dosaženo nadměrného kroutícího momentu při tvorbě závitu. Jedná se o odlišné problémy, které vyžadují odlišná řešení.
4. Nesouosost přidává ohybový moment ke krouticímu momentu
Šroub se obvykle hodnotí podle krouticího momentu, avšak při montáži dochází také k ohybu, pokud je nástroj přiveden pod úhlem nebo pokud nejsou součásti pevně upnuty. Toto kombinované zatížení je zvláště škodlivé pro menší průměry. Vodící přípravky, čtvercový způsob zapojení nástroje a stabilní uchycení obrobku snižují riziko, že bude křídlový šroub použit k vyrovnání nesouosých dílů.
Dávejte pozor na díly, které se před utahováním rozestupují a poté při dotahování šroubu „kliknou“ do polohy. Křídlový šroub může současně přitahovat součásti, překonávat tření a vytvářet závity. Upravte přípravek, polohu otvoru nebo postup montáže tak, aby šroub přitahoval správně umístěné spojení místo toho, aby korigoval geometrii spojení.
5. Změna stavu materiálu nebo rozdíly mezi šaržemi mění odpor
Náhlá změna v praskání může následovat po změně základního materiálu, povlaku, tepelného zpracování, opotřebení vrtáku nebo dodávkové dávky dodavatele. Koroze, nános pokovení, oštěpy a uvíznuté třísky mohou všechny ovlivnit točivý moment potřebný k utažení šroubu. Zaznamenejte číslo dávky, šarži materiálu, nástroj, vrták, pracovní stanici a místo poruchy. Tento malý záznam přemění vágní stížnost na důkaz pro cílenou analýzu.
Praktická posloupnost kontrol před obnovením výroby
- Izolujte porouchané díly a označte stanici, datum a šarži materiálu.
- Porovnejte zlomený šroub s nepoužitým vzorkem z hlediska poškození hlavy, povrchové úpravy, tvaru závitu a viditelných vad.
- Zkontrolujte vrták nebo nástavec, nastavení spojky, běh (runout) a úhel přístupu.
- Změřte průměr a hloubku vodícího otvoru tam, kde je aplikace vyžaduje; odstraňte třísky a zkontrolujte přítomnost oštěpů.
- Sestavte krátkou zkušební matici pomocí skutečného výrobku: jednu řízenou změnu najedou, například točivý moment nástroje nebo velikost otvoru.
- Dokumentujte schválené nastavení a zpřístupněte jej na pracovišti před uvedením do výroby.
Pořadí je záměrně řízeno. Současná změna šroubu, nástroje, otvoru a techniky operátora může skrýt skutečnou příčinu. Jedna změna za pokus vytvoří záznam, který mohou využít týmy pro nákup, kvalitu a montáž, když se problém znovu objeví.
Zvolte správnou následnou akci
Pokud se strojní šroub zlomí při zasouvání do závitového otvoru, před výběrem jiného spojovacího prvku zkontrolujte kvalitu závitu, kontaminaci, špatné zasazení závitu a délku zasazení. Pokud se šroub pro dřevo nepodaří utáhnout v tvrdém dřevě, ověřte praxi vrtání vodícího otvoru a točivý moment při utahování. Pokud se samovrtný šroub nepodaří utáhnout v plechu nebo plastu, potvrďte, že špička a tvar závitu odpovídají materiálu a tloušťce, a poté proveďte řízený pokus podle pokynů dodavatele pro instalaci. Pokud se šroub se šestihrannou hlavou nepodaří utáhnout do koncové polohy, zkontrolujte zapadnutí hranolu a zda těsnicí prvek, podložka nebo nerovnoměrný soubor součástí nemění požadovaný točivý moment.
U opakujících se nebo bezpečnostně citlivých spojů zapojte dodavatele spojovacích prvků s poškozenými vzorky, výkresem spoje, popisem materiálu, pozorovanými hodnotami utahovacího momentu a fotografiemi montáže. Dodavatel může pomoci porovnat třídu, materiál, povrchovou úpravu, tvar závitu a kritéria pro kontrolu, avšak konečné nastavení stále vyžaduje ověření v reálném spoji. Qingdao Jeekuu Hardware Produkty Co., Ltd. může podporovat diskuse o specifikacích a zarovnání kontrolních bodů pro kupující nakupující průmyslové spojovací prvky.
Učiňte lámání šroubů řízenou proměnnou montáže
Opakované lámání šroubů je užitečný signál: něco ve spoji soustřeďuje zatížení ještě před dokončením sestavy. Považujte tento jev za zjištění procesu, nikoli pouze za žádost o náhradní díl. Pokud tým postupně zkontroluje typ spojovacího prvku, průměr vrtaného otvoru, stav nástroje, zarovnání, šarži materiálu a způsob dosedání, může to snížit ztráty dílů a vytvořit opakovatelnější montážní proces.
Cílem není obecná hodnota točivého momentu ani pravidlo typu ‚jedna velikost pro všechny‘. Je to zdokumentované nastavení, které odpovídá konkrétnímu šroubu a obrobku, následované pravidelnou kontrolou, jež udržuje toto nastavení stabilní i při změnách materiálů, obsluhy nebo výrobních šarží.

