 EN

Perché le viti si spezzano durante l’installazione: una guida alla risoluzione dei problemi basata sui modelli
Quando una vite si rompe durante l’installazione, il guasto ha di solito una causa ripetibile. Su una linea di montaggio affollata o in cantiere, la rottura ripetuta indica spesso una mancata corrispondenza tra vite, materiale di base, foro e metodo di avvitamento. Aumentare la forza applicata o ordinare una vite più dura senza aver prima effettuato una diagnosi porta spesso a ripetere il guasto. È essenziale individuare dove la resistenza aumenta e correggere tale condizione prima di inserire un’altra vite.
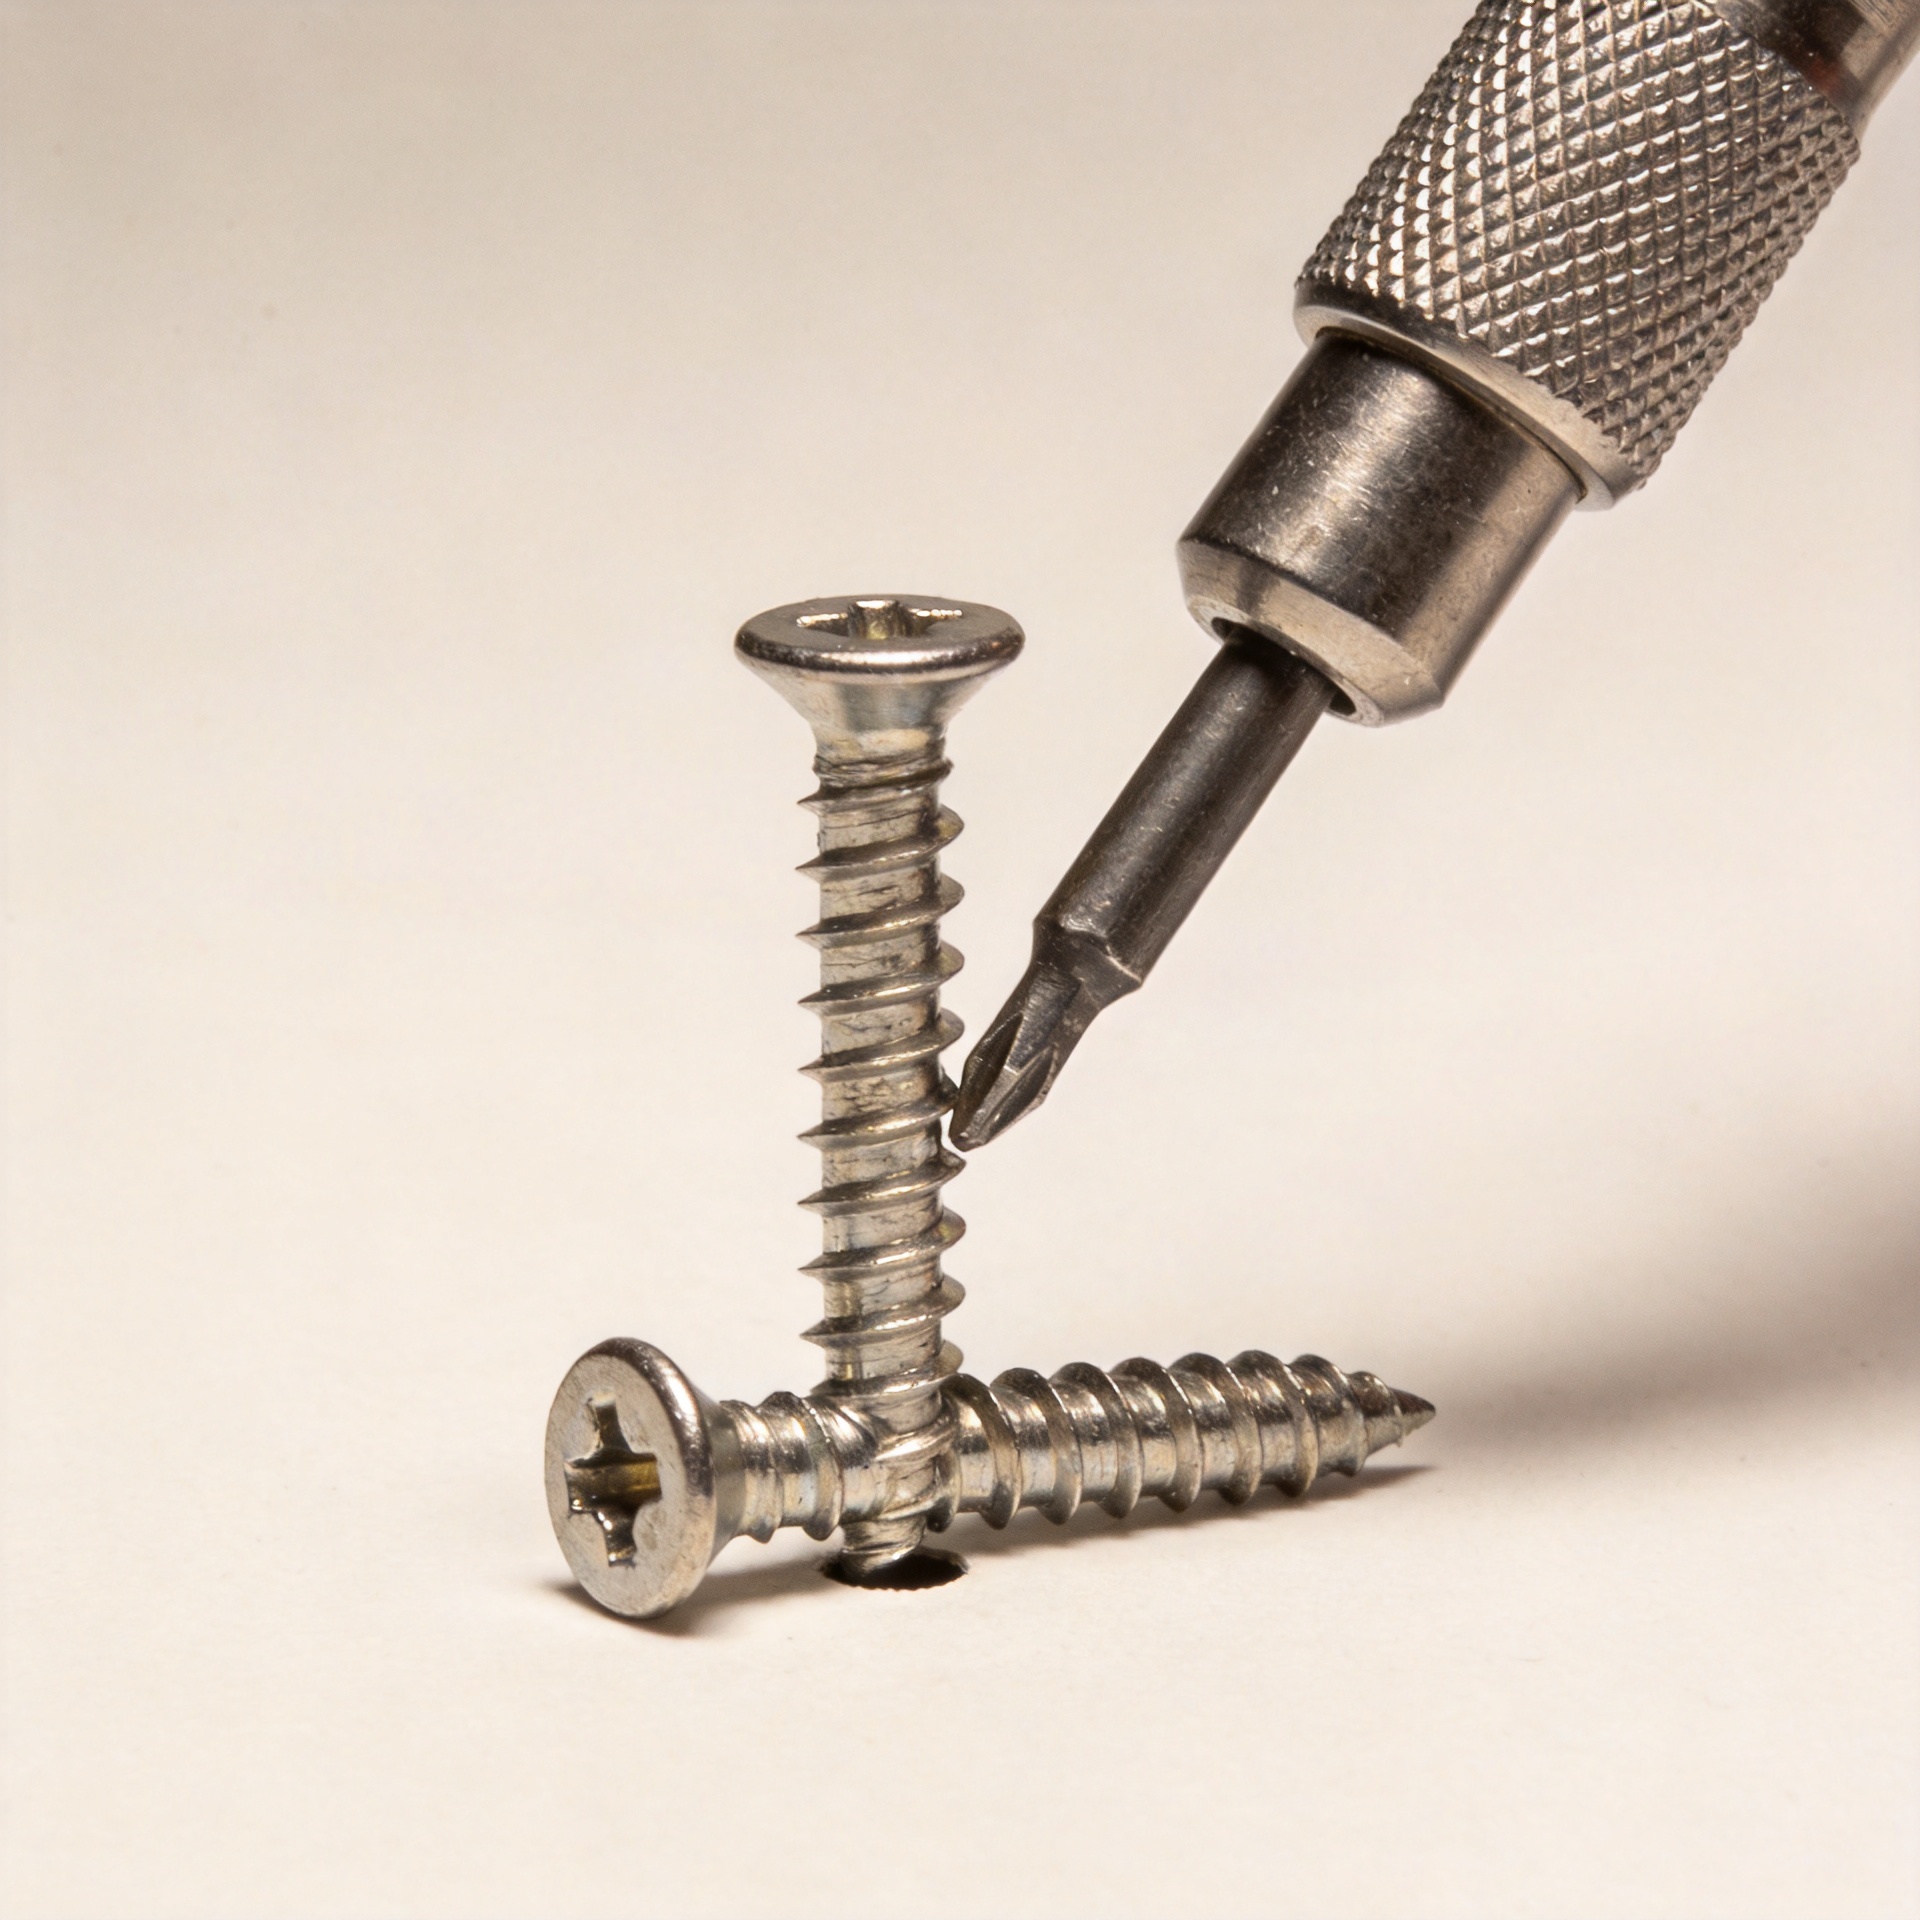
Dal punto di vista della risoluzione dei problemi relativi all’avvitamento, partire dalla vite rotta e dal pezzo da lavorare. Una frattura pulita vicino alla testa suggerisce spesso un momento torcente eccessivo o un carico laterale. Una frattura più in basso sul gambo può indicare un foro pilota inadeguato, una zona particolarmente dura nel materiale o un tipo di vite sottoposto a formatura di filettature oltre il suo campo d’impiego previsto. Il modello è più significativo di un singolo guasto.
Analizzare la frattura prima di sostituire la vite
Conservare diversi pezzi difettosi provenienti dalla stessa sessione di installazione. Verificare in quale punto ogni vite si è spezzata, se il filetto è intasato da materiale e se l’incasso della testa mostra segni di cam-out. Se i guasti avvengono alla stessa profondità, interrompere l’operazione e ispezionare la profondità del foro, l’allineamento e il materiale a tale profondità. Se i guasti avvengono soltanto al momento del serraggio finale, ridurre l’impostazione della frizione e verificare se la testa viene costretta al di sotto della superficie.
La vite viene spesso accusata per prima, anche se potrebbe essere responsabile l’impostazione dell’installazione. Tuttavia, una vite integra può rompersi se il trapano è inclinato, la punta non è ben aderente o l’operatore continua a serrare dopo che il giunto è già chiuso. Uno strumento con regolazione della coppia è utile perché consente all’installatore di raggiungere il contatto stretto senza caricare ripetutamente lo stelo dopo la chiusura del giunto. Anche la velocità dello strumento, lo stato della punta e l’angolazione dell’operatore meritano un’attenta verifica.
Cinque condizioni che generano un modello ricorrente di guasto
1. La coppia supera la finestra di installazione
Ogni vite presenta una finestra pratica di installazione compresa tra la coppia necessaria per formare o impegnare le filettature e la coppia alla quale il fissaggio, la sede della testa o il pezzo in lavorazione iniziano a subire danni. Tale finestra varia in funzione del diametro, del rivestimento, della durezza del materiale, del profilo filettato, dell’uso di rondelle e del substrato. Una frizione adatta per uno spessore di pannello potrebbe risultare troppo aggressiva per il pannello successivo.
Impostare l’utensile mediante installazioni di prova su materiali rappresentativi, quindi verificare il corretto inserimento ispezionando visivamente il componente, anziché affidarsi esclusivamente al suono. Per una vite esagonale, assicurarsi che la chiave a brugola o il giravite a testa esagonale sia completamente inserito e non usurato. Per le teste con incasso, sostituire le punte che oscillano o che si posizionano in modo rialzato. Un utensile che slitta trasferisce un carico irregolare sulla vite e può trasformare una normale operazione di serraggio in una combinazione di torsione e flessione laterale.
2. Il foro pilota è assente, di dimensioni insufficienti o mal allineato
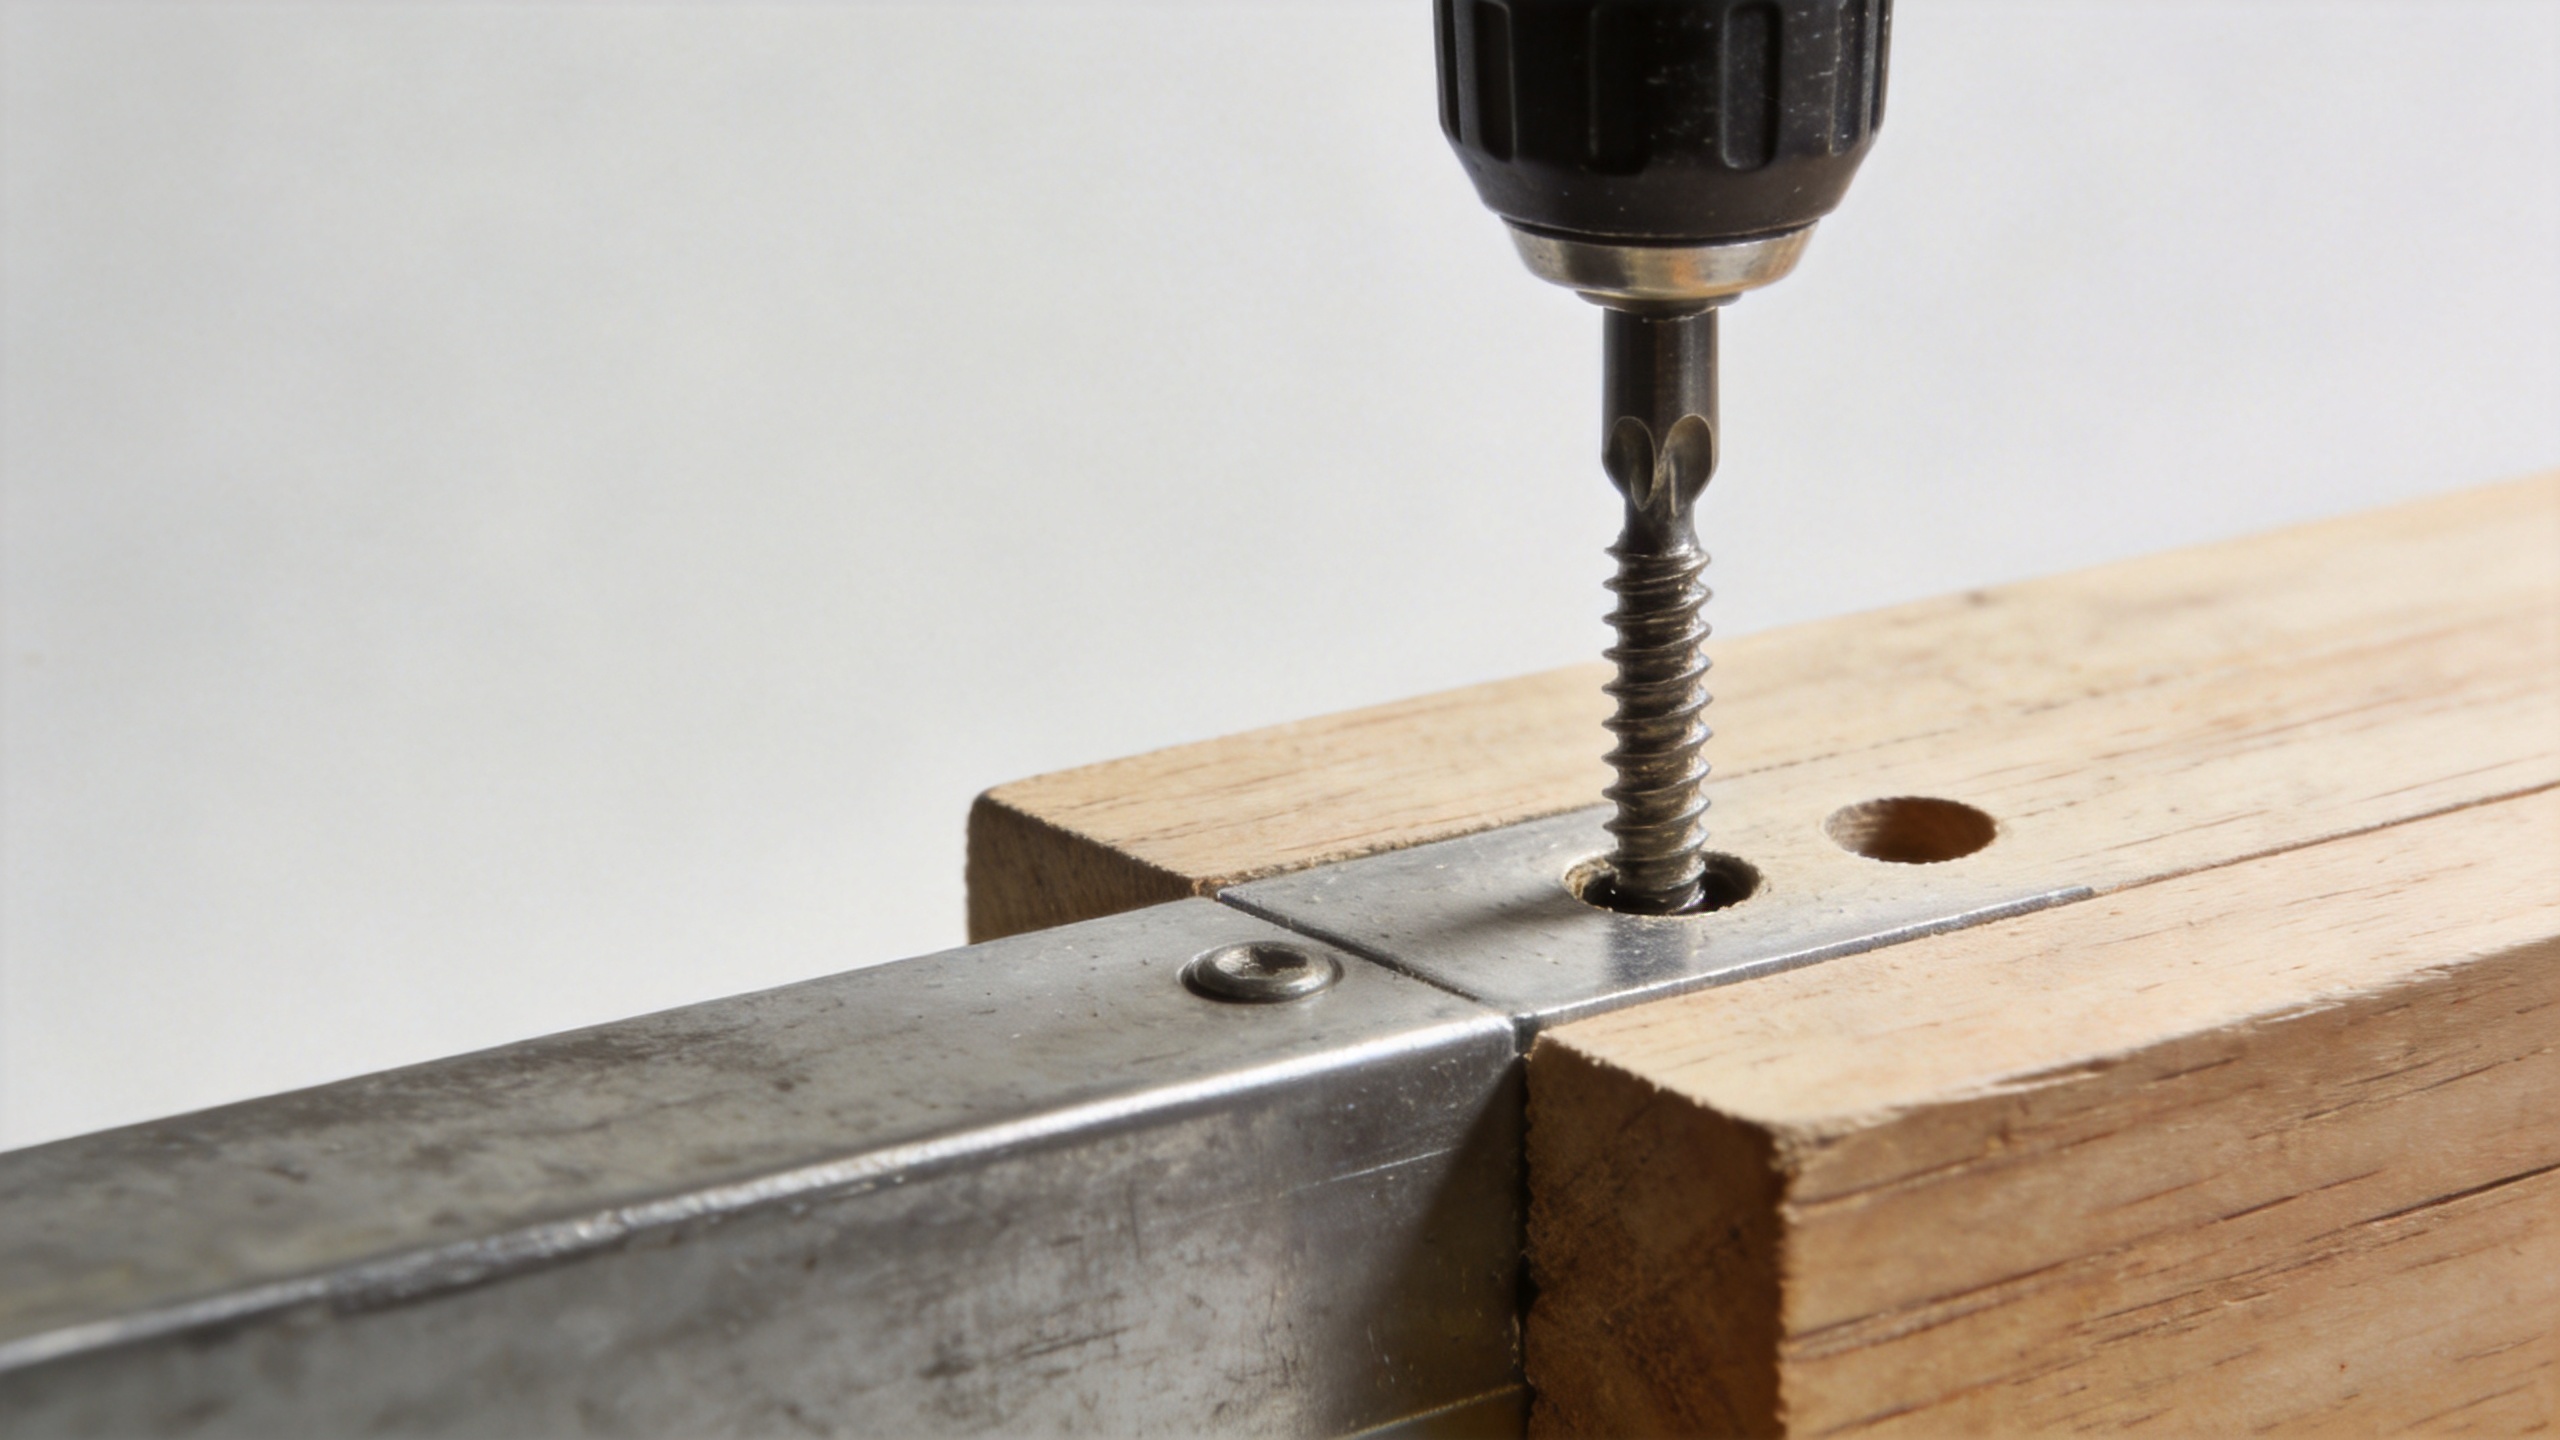
In legno denso, lamiera spessa, plastica rigida o materiali stratificati, un foro pilota di dimensioni insufficienti può aumentare drasticamente la resistenza all’innesto. La vite deve spostare o tagliare una quantità maggiore di materiale e la coppia richiesta aumenta prima che la testa raggiunga la superficie. Un foro che inizia perpendicolare ma devia può generare anche un carico flettente. Verificare diametro della punta, profondità, perpendicolarità e rimozione dei residui come un unico sistema.
Una vite per legno trae spesso vantaggio da un foro pilota quando viene utilizzata su legno duro o in prossimità di un bordo; tuttavia, la dimensione corretta dipende dalla geometria della filettatura e dalle condizioni del legno. Non applicare una regola unica sul diametro della punta a tutte le viti per legno. Realizzare giunti di prova con il lotto previsto, quindi documentare diametro della punta, posizione del fermo di profondità e impostazioni dell’utensile che garantiscono un innesto pulito, senza fessurazioni né resistenza eccessiva.
3. Il tipo di fissaggio non è adatto al materiale o al giunto
Una vite a macchina è progettata per impegnare un foro filettato preparato o un dado abbinato; non costituisce una sostituzione per una vite autofilettante in un substrato solido. Una vite autofilettante può creare filettature in materiali adatti, ma le sue prestazioni dipendono comunque dallo spessore del materiale, dalla sua durezza e dalla guida fornita dal foro pilota specifico per quel tipo di vite. Lo stesso diametro nominale non rende queste due scelte intercambiabili.
Esaminare il disegno tecnico e l’insieme del giunto prima di modificare la classe di resistenza. Verificare la famiglia di filettatura, lo stile della punta, lo stile della testa, la lunghezza di impegno richiesta e se il collegamento necessita di un foro passante nello strato superiore. Nei metalli sottili, lo strappo della filettatura può verificarsi prima della rottura della vite; nei materiali densi, invece, può intervenire per primo un momento torcente eccessivo durante la formazione della filettatura. Si tratta di problemi diversi e richiedono correzioni differenti.
4. Uno squallimento aggiunge flessione alla torsione
Una vite viene comunemente valutata in base alla coppia applicata, ma il montaggio introduce anche sollecitazioni di flessione quando l’utensile viene avvicinato con un certo angolo o quando i componenti non sono tenuti saldamente uniti. Questo carico combinato è particolarmente dannoso per diametri più piccoli. L’uso di guide di posizionamento, di un approccio con utensile a testa quadrata e di sistemi di fissaggio stabili riduce la probabilità che la vite venga utilizzata per allineare parti non correttamente posizionate.
Prestare attenzione alle parti che presentano un distacco prima dell’avvitatura e poi si chiudono improvvisamente al serraggio della vite. La vite potrebbe essere chiamata a unire i componenti, superando contemporaneamente l’attrito e formando le filettature. Correggere il sistema di fissaggio, la posizione del foro o la sequenza di assemblaggio, in modo che la vite serrino un giunto correttamente posizionato anziché correggerne la geometria.
5. Variazioni nello stato del materiale o nel lotto modificano la resistenza
Un improvviso cambiamento nella rottura può seguire una variazione del materiale di base, del rivestimento, del trattamento termico, dell’usura della punta da trapano o del lotto del fornitore. Corrosione, accumulo di placcatura, bave e trucioli intrappolati possono tutti modificare la coppia necessaria per installare una vite. Registrare il numero di lotto, il lotto del materiale, l’utensile, la punta, la postazione dell’operatore e la posizione del guasto. Questa piccola registrazione trasforma un reclamo vago in una prova utile per un esame mirato.
Una sequenza pratica di controllo prima di riavviare la produzione
- Isolare le parti difettose e etichettare la postazione, la data e il lotto del materiale.
- Confrontare la vite rotta con un campione non utilizzato, verificando danni alla testa, finitura, forma del filetto e difetti visibili.
- Ispezionare la punta del giravite o la presa, la regolazione della frizione, la concentricità e l’angolo di avvicinamento.
- Misurare il diametro e la profondità del foro pilota, qualora previsto dall’applicazione; rimuovere i trucioli e ispezionare la presenza di bave.
- Costruire una breve matrice sperimentale utilizzando il pezzo reale: una sola variazione controllata alla volta, ad esempio la coppia dell’utensile o le dimensioni del foro.
- Documentare la configurazione accettata e renderla disponibile in stazione prima del rilascio per la produzione.
La sequenza è controllata intenzionalmente. Modificare contemporaneamente la vite, l'utensile, il foro e la tecnica dell'operatore potrebbe nascondere la causa reale. Una sola modifica per ogni prova crea un registro che i team acquisti, qualità e installazione possono utilizzare quando il problema si ripresenta.
Scegliere l'azione correttiva appropriata
Se una vite a macchina si rompe durante l'inserimento in un foro filettato, ispezionare la qualità della filettatura, la presenza di contaminanti, il fenomeno del filettamento incrociato e la lunghezza di innesto prima di selezionare un diverso elemento di fissaggio. Se una vite per legno cede su legno duro, verificare la pratica di realizzazione del foro pilota e la coppia di avvitamento. Se una vite autofilettante cede su lamiera o plastica, confermare che la punta e la forma del filetto siano adatte al materiale e allo spessore, quindi eseguire una prova controllata seguendo le indicazioni del fornitore per l'installazione. Se una vite esagonale cede al momento del serraggio, ispezionare l'innesto del maschio e verificare se l'uso di una rondella, di un elemento di tenuta o di un impaccamento irregolare stia modificando la coppia richiesta.
Per i giunti ricorrenti o sensibili alla sicurezza, coinvolgere il fornitore di viti fornendo campioni rotti, il disegno del giunto, la descrizione dei materiali, le osservazioni relative al momento torcente e le foto dell’installazione. Un fornitore può aiutare a confrontare classe, materiale, finitura superficiale, forma del filetto e criteri di ispezione, ma la configurazione finale richiede comunque una validazione nel giunto reale. Qingdao Jeekuu Hardware Prodotti Co., Ltd. può supportare discussioni sulle specifiche e allineare i punti di ispezione per gli acquirenti che acquistano viti industriali.
Rendere la rottura delle viti una variabile controllata durante l’installazione
La rottura ripetuta delle viti è un segnale utile: qualcosa nel giunto sta concentrando il carico prima del completamento dell’assemblaggio. Trattare tale evento come un riscontro sul processo, non semplicemente come una richiesta di sostituzione del componente. Quando il team verifica in ordine il tipo di vite, il foro pilota, lo stato del trapano avvitatore, l’allineamento, il lotto del materiale e il metodo di posa, ciò può ridurre gli sprechi di componenti e rendere il processo di installazione più ripetibile.
L’obiettivo non è un valore generico di coppia né una regola universale per le trivelle. È una configurazione documentata che si adatta specificamente alla vite e al pezzo in lavorazione, seguita da un controllo periodico che ne garantisce la stabilità anche in caso di variazioni nei materiali, negli operatori o nei lotti di produzione.

