 EN

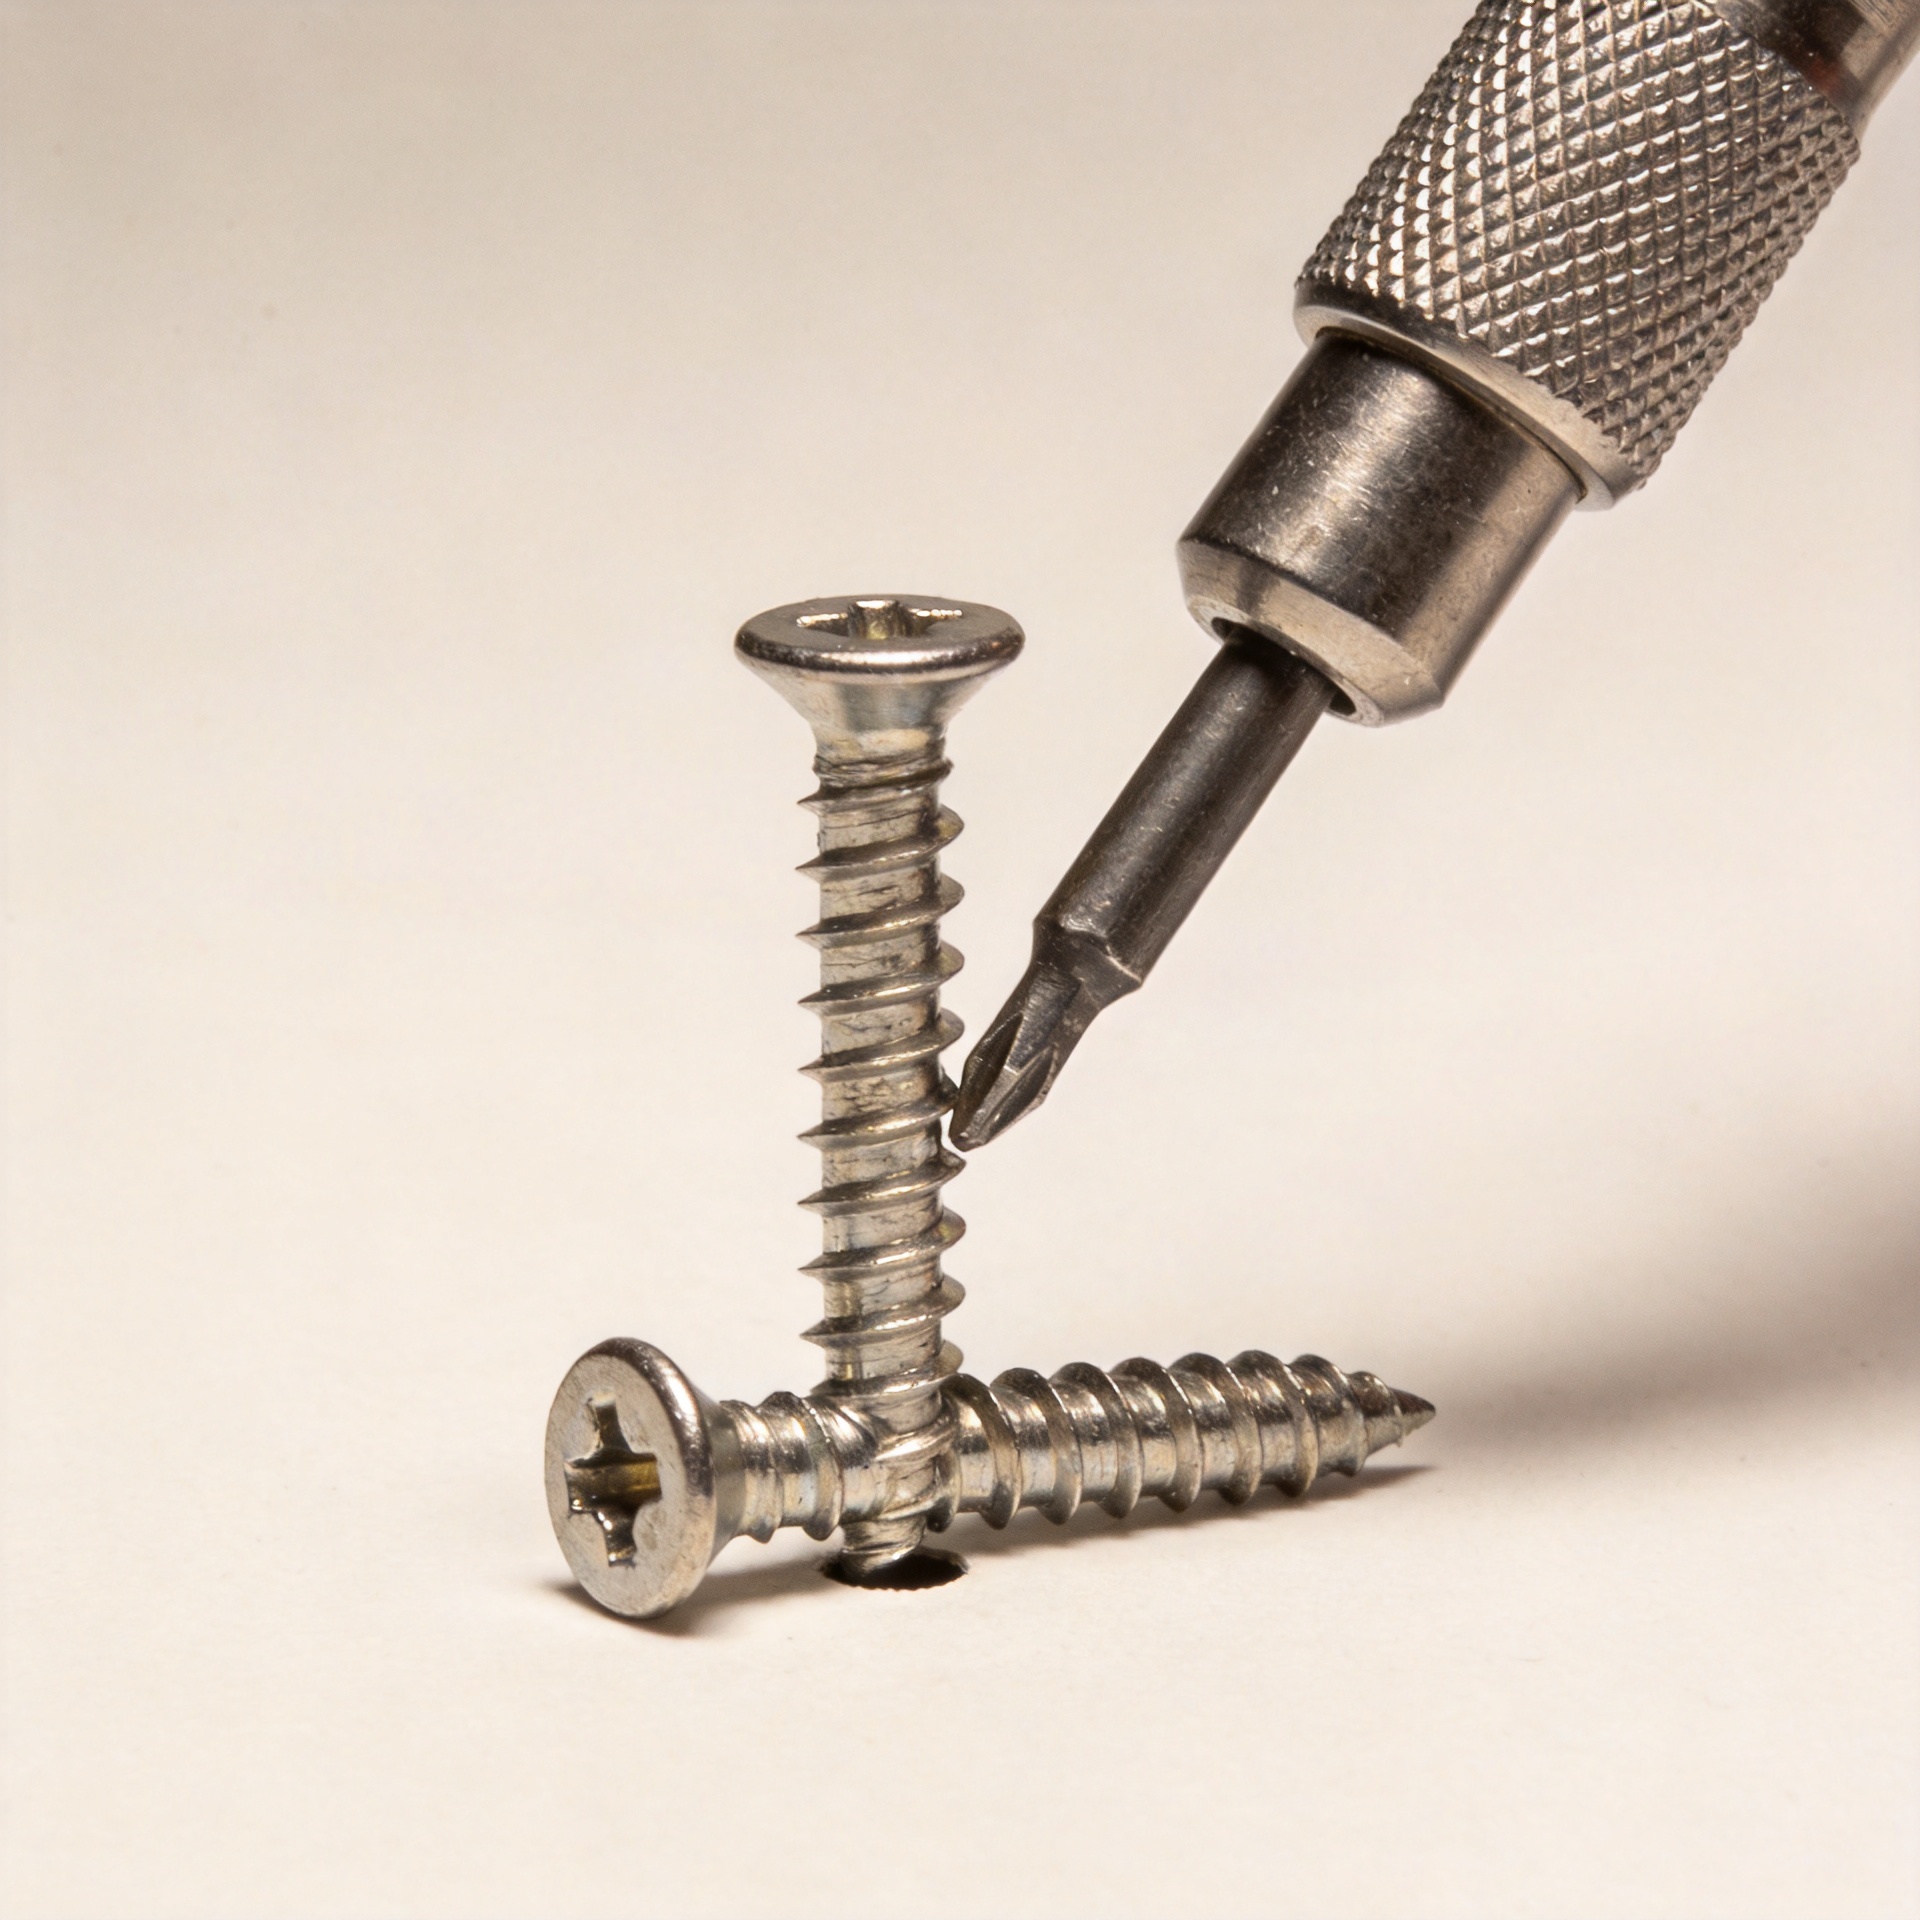
Hvorfor skruer brister under montering: En fejlfindingssguide baseret på mønstre
Når en skrue brister under montering, skyldes fejlen normalt en gentagelig årsag. På en travl samlebånd eller på en byggeplads peger gentagne brud ofte på en uoverensstemmelse mellem skruen, underlaget, hullet og monteringsmetoden. At øge kraften eller bestille en hårdere fastgørelse uden diagnose gentager ofte fejlen. Det handler om at identificere, hvor modstanden stiger, og rette den betingelse, inden næste fastgørelse monteres.
Fra et fejlfindingsperspektiv ved fastgørelse starter man med den brudte del og arbejdsemnet. En ren brudflade tæt på skruens hoved tyder ofte på for stor monteringsmoment eller sidespænding. En brudflade længere nede på skaftet kan pege på et dårligt pilotboring, et hårdt sted i materialet eller en skruetype, der bliver bedt om at danne tråde ud over dens beregnede rækkevidde. Mønstret er mere afgørende end en enkelt fejl.
Læs bruddet, før du skifter skruen
Behold flere mislykkede skruer fra samme installationsrunde. Undersøg, hvor hver skrue er brudt, om gevindet er fyldt med materiale, og om skruens indskæring viser tegn på udskridning (cam-out). Hvis fejl opstår ved samme dybde, skal du standse og inspicere huldypden, justeringen samt materialet på den pågældende dybde. Hvis fejl kun opstår ved den endelige fastspænding, skal du reducere klinkningsindstillingen og kontrollere, om skruens hoved bliver presset under overfladen.
Fastgørelsen bliver ofte anklaget først, selvom installationsopsætningen måske er årsagen. En intakt skrue kan dog brække, hvis en skruetrækker holdes skråt, hvis bitsen ikke sidder stramt, eller hvis operatøren fortsætter efter forbindelsen er sat. Et drejningsmomentjusterbart værktøj er nyttigt, da det giver installatøren mulighed for at opnå tæt kontakt uden gentagne gange at belaste skaften, efter at forbindelsen er lukket. Værktøjets hastighed, bitsens stand og operatørens vinkel kræver alle den samme kontrol.
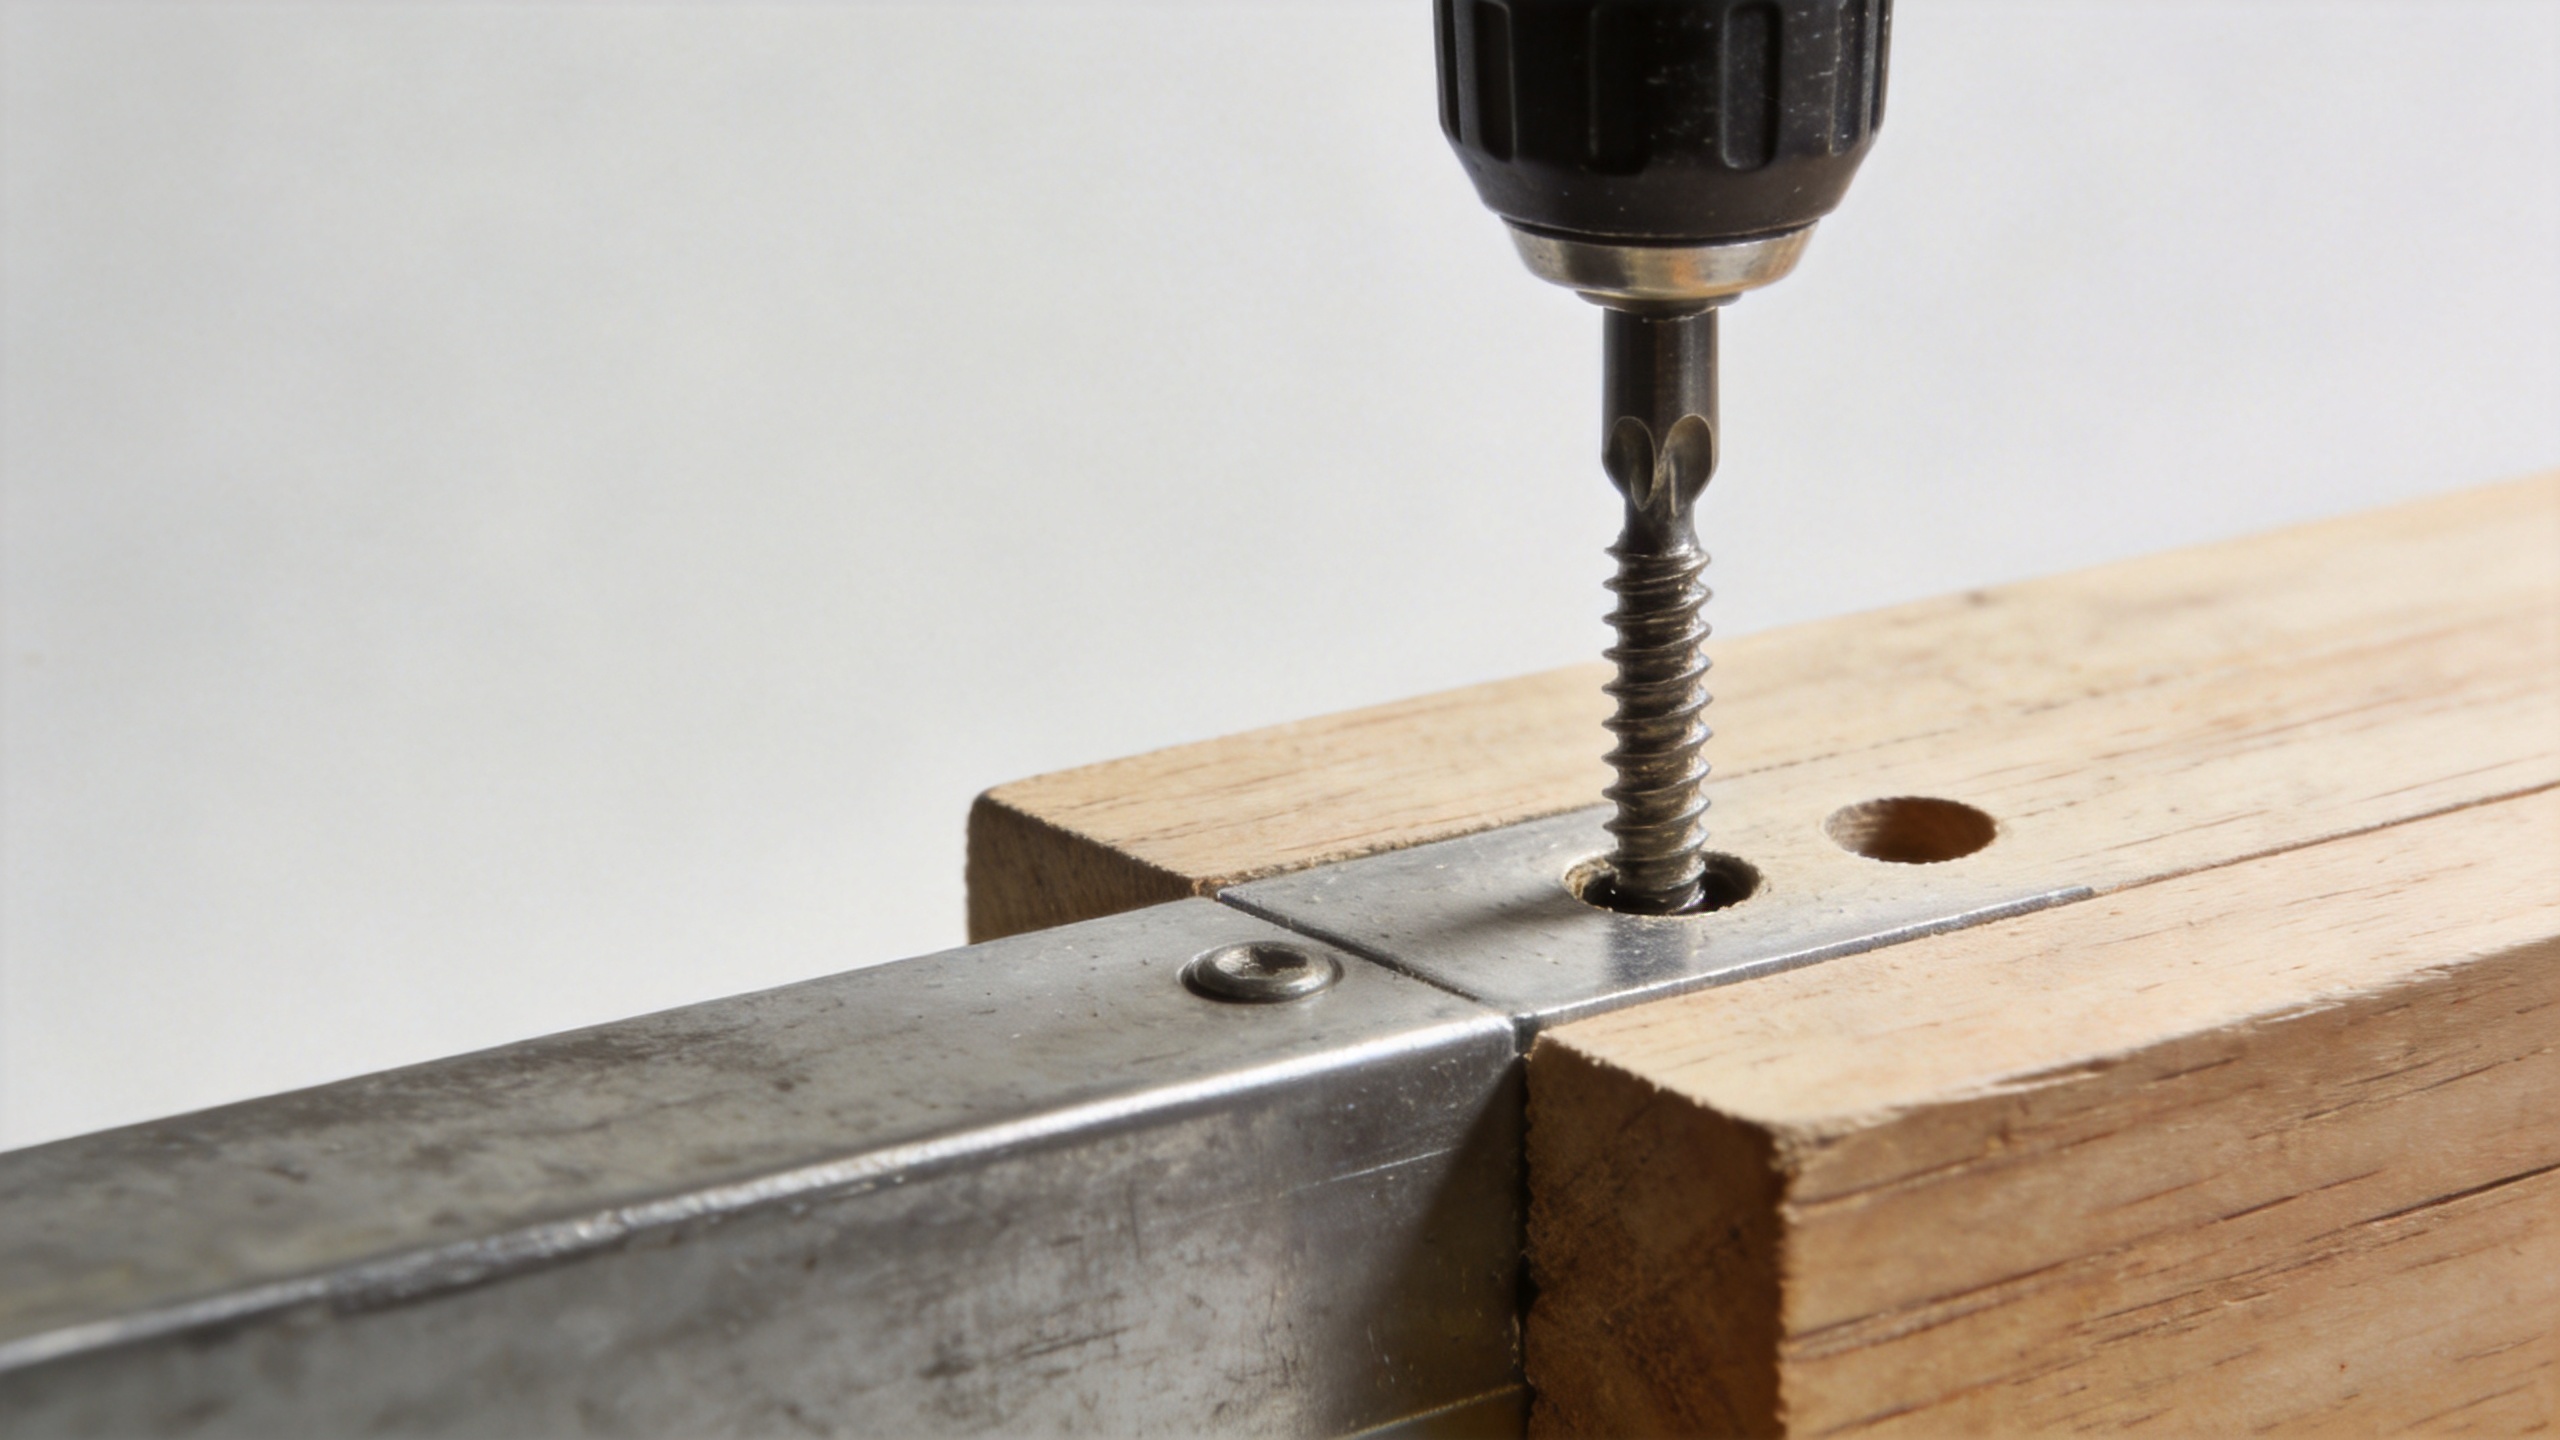
Fem forhold, der skaber et gentagende fejlmønster
1. Drejningsmomentet overstiger installationsvinduet
Hver skrue har et praktisk installationsvindue mellem det drejningsmoment, der kræves for at danne eller indgribe tråde, og det drejningsmoment, hvor fastgørelsen, hovednichlen eller arbejdsemnet begynder at blive beskadiget. Vinduet ændrer sig med diameter, belægning, materialehårdhed, trådform, brug af underlagsskiver og underlag. En kobling, der er velegnet til en bestemt pladetykkelse, kan være for aggressiv til den næste plade.
Indstil værktøjet ved hjælp af prøveinstallationer i repræsentativt materiale, og verificer derefter korrekt montering ved inspektion frem for udelukkende at stole på lyden. For en sekskantskrue skal du sikre dig, at soklen eller møtrikknappen er fuldt engageret og ikke slidt. Ved indskårne hoveder skal bitte udskiftes, hvis de ryster eller sidder for højt. En glidende knap overfører ujævn belastning til skruen og kan omdanne en almindelig monteringsoperation til torsion samt sidesvingning.
2. Pilotborehullet mangler, er for lille eller dårligt justeret
I tæt træ, tykke plader, hård plast eller lagdelte materialer kan en for lille forboringshul markant øge indskrue-modstanden. Skruen skal forskyde eller skære mere materiale, og drejningsmomentet stiger, før skruens hoved når overfladen. Et hul, der starter vinkelret, men afviger undervejs, kan også medføre bøjelast. Kontroller bore-diameter, -dybde, vinkelretstående og fjernelse af spåner som ét samlet system.
En træskrue har ofte fordel af et forboringshul i hårdt træ eller tæt på en kant, mens den korrekte størrelse afhænger af gevindets geometri og træmaterialets tilstand. Anvend ikke én enkelt borestørrelse som regel for alle træskruer. Lav prøveforbindelser med den påtænkte parti, og dokumentér derefter den anvendte borestørrelse, dybdemærke og værktøjsindstilling, der sikrer ren indskruing uden spaltning eller overdreven modstand.
3. Fastgørelsesmidlet er ikke egnet til materialet eller forbindelsen
En maskinskruer er beregnet til at gribe i et forberedt gevindet hul eller en tilsvarende møtrik; den er ikke en erstatning for en gevindformende fastgørelse i et massivt underlag. En selvgærende skruer kan danne gevind i egnet materiale, men dens ydeevne afhænger stadig af materialets tykkelse, hårdhed og vejledningen fra forborede huller til denne konstruktion. Samme nominelle diameter gør ikke disse valg udskiftelige.
Gennemgå tegningen og forbindelsens lagopbygning, inden der skiftes kvalitetsklasse. Bekræft gevindfamilien, spidstype, hovedtype, krævet indgrebslængde og om forbindelsen kræver et frihul i det øverste lag. Ved tynd metal kan gevindudslidning opstå, før skruen brister; ved tætte materialer kan for stor formningstorsion opstå først. Det er forskellige problemer og kræver forskellige rettelser.
4. Forkert justering tilføjer bøjning til torsion
En skrue vurderes typisk ud fra drejningsmomentet, men monteringen medfører også bøjning, når værktøjet anbringes i en vinkel eller komponenterne ikke er spændt sammen. Den kombinerede belastning er især skadelig for mindre diametre. Føringsvorde, en firkantet drivertilgang og stabil fastspænding reducerer risikoen for, at fastgørelsesmidlet bruges til at trække forkert justerede dele på plads.
Vær opmærksom på dele, der har et mellemrum før indskruningen og så klikker på plads, når skruen strammes. Fastgørelsesmidlet kan trække komponenterne sammen, mens det samtidig overvinder friktionen og danner gevind. Ret vorde, hullenes placering eller monteringsrækkefølgen, så skruen spænder en korrekt placeret forbindelse, fremfor at rette forbindelsens geometri.
5. Ændringer i materialekvaliteten eller partistørrelsen påvirker modstanden
En pludselig ændring i brudmønsteret kan følge en ændring i grundmaterialet, belægningen, varmebehandlingen, boret slitage eller leverandørpartiet. Korrosion, pladeringsoptbygning, spåner og fanget metalstøv kan alle ændre det drejningsmoment, der kræves for at montere en skrue. Registrer partinummeret, materialebatchen, værktøjet, bitsen, operatørstationen og fejllokationen. Den lille registrering omdanner en vag klage til bevis for en målrettet gennemgang.
En praktisk kontrolsekvens, før produktionen genoptages
- Isoler de fejlbehæftede dele og mærk stationen, datoen og materialebatchen.
- Sammenlign den brudte skrue med en ubrugt prøve for hovedskade, overfladebehandling, gevindform og synlige fejl.
- Inspekter driverbitsen eller nøglen, klokkens indstilling, ucentriciteten og indfaldsvinklen.
- Mål diameteren og dybden af pilot-hullet, hvor anvendelsen kræver det; fjern metalstøv og inspicer for spåner.
- Opret en kort prøvematrix ved hjælp af det faktiske arbejdsemne: én kontrolleret ændring ad gangen, f.eks. værktøjets drejningsmoment eller hullens størrelse.
- Dokumentér den godkendte opsætning, og gør den tilgængelig ved stationen, inden produktionen frigives.
Rækkefølgen er bevidst kontrolleret. At ændre skruen, værktøjet, hullet og operatørens teknik samtidigt kan skjule den egentlige årsag. Én ændring pr. forsøg skaber en optegnelse, som indkøbs-, kvalitets- og monteringsholdene kan bruge, når problemet genopstår.
Vælg den rigtige efterfølgende handling
Hvis en maskinskruer knækker, mens den skrues ind i et gevindet hul, skal gevindkvaliteten, forurening, forkert gevindskæring og indgrebslængden undersøges, før en anden fastgørelse vælges. Hvis en træskruer svigter i hårdt træ, skal praksis for forborede huller og drejningsmomentet ved indskruningen valideres. Hvis en selvskærende skruer svigter i plade- eller plastmateriale, skal spidsens og gevindformens egnethed til materialet og tykkelsen bekræftes, og derefter udføres et kontrolleret forsøg med leverandørens monteringsvejledning. Hvis en sekskantskruer svigter ved anlægning, skal sokkelens indgreb samt eventuel brug af en underlagsskive, en tætningskomponent eller en ujævn stak, der ændrer det krævede drejningsmoment, undersøges.
Ved gentagne eller sikkerhedskritiske forbindelser skal fastgørelsesleverandøren inddrages med de brudte prøver, forbindelsestegningen, materialebeskrivelsen, drejningsmomentobservationerne og installationsfotos. En leverandør kan hjælpe med at sammenligne kvalitetsklasse, materiale, overfladebehandling, gevindform og inspektionskriterier, men den endelige opsætning kræver stadig validering i den faktiske forbindelse. Qingdao Jeekuu Hardware Produkter Co., Ltd. kan støtte specifikationsdiskussioner og justering af inspektionspunkter for købere, der indkøber industrielle fastgørelseskomponenter.
Gør skruedannelse til en kontrolleret installationsvariabel
Gentagne tilfælde af skruedannelse er et nyttigt signal: noget i forbindelsen koncentrerer belastningen, inden monteringen er fuldført. Behandl hændelsen som en procesindsigt, ikke blot som en anmodning om udskiftning af reservedele. Når teamet systematisk tjekker fastgørelsestypen, forboringshullet, skruetrækkertilstanden, justeringen, materialepartiet og sætningsmetoden, kan det reducere spildte dele og skabe en mere gentagelig installationsproces.
Målet er ikke en generisk drejningsmomentværdi eller en én-størrelse-der-dækker-alle-boring-regel. Det er en dokumenteret indstilling, der passer til den specifikke skrue og det pågældende arbejdsemne, efterfulgt af en rutinemæssig kontrol, der sikrer, at denne indstilling forbliver stabil, selv når materialer, operatører eller produktionspartier ændres.

