 EN

Почему винты ломаются при установке: руководство по устранению неполадок на основе типичных сценариев
Когда винт ломается во время установки, причина отказа обычно воспроизводима. На загруженной сборочной линии или строительной площадке повторяющиеся случаи поломки зачастую указывают на несоответствие между винтом, основным материалом, отверстием и методом завинчивания. Увеличение усилия или заказ более твёрдого крепёжного элемента без предварительной диагностики часто приводит к повторению отказа. Необходимо выявить участок, где резко возрастает сопротивление, и устранить эту причину до установки следующего крепёжного элемента.
С точки зрения устранения неполадок при креплении начните с повреждённого винта и детали. Чистый излом вблизи головки зачастую свидетельствует о чрезмерном крутящем моменте при завинчивании или боковой нагрузке. Излом в средней части стержня может указывать на некачественное направляющее отверстие, твёрдое включение в материале или использование винта, который вынужден нарезать резьбу за пределами своей расчётной области применения. Важнее не единичный случай поломки, а закономерность.
Проанализируйте излом, прежде чем менять винт
Сохраните несколько неудачных крепёжных элементов из одной и той же установочной операции. Обратите внимание на места, где сломались винты, уплотнён ли резьбовой участок материалом и проявляется ли проскальзывание биты в углублении головки. Если разрушения происходят на одинаковой глубине, прекратите работу и проверьте глубину отверстия, его соосность и свойства материала на этой глубине. Если разрушения возникают только при окончательной посадке, снизьте значение крутящего момента и проверьте, не утапливается ли головка ниже поверхности.
Чаще всего виновником считают сам крепёжный элемент, хотя причиной может быть неправильная настройка процесса установки. Тем не менее даже исправный винт может сломаться, если инструмент наклонён, бита плохо сидит в патроне или оператор продолжает завинчивание после достижения плотного контакта деталей. Инструмент с регулировкой крутящего момента полезен тем, что позволяет достичь плотного контакта без многократной перегрузки стержня после замыкания соединения. Скорость инструмента, состояние биты и угол наклона инструмента оператором требуют одинакового внимания при проверке.
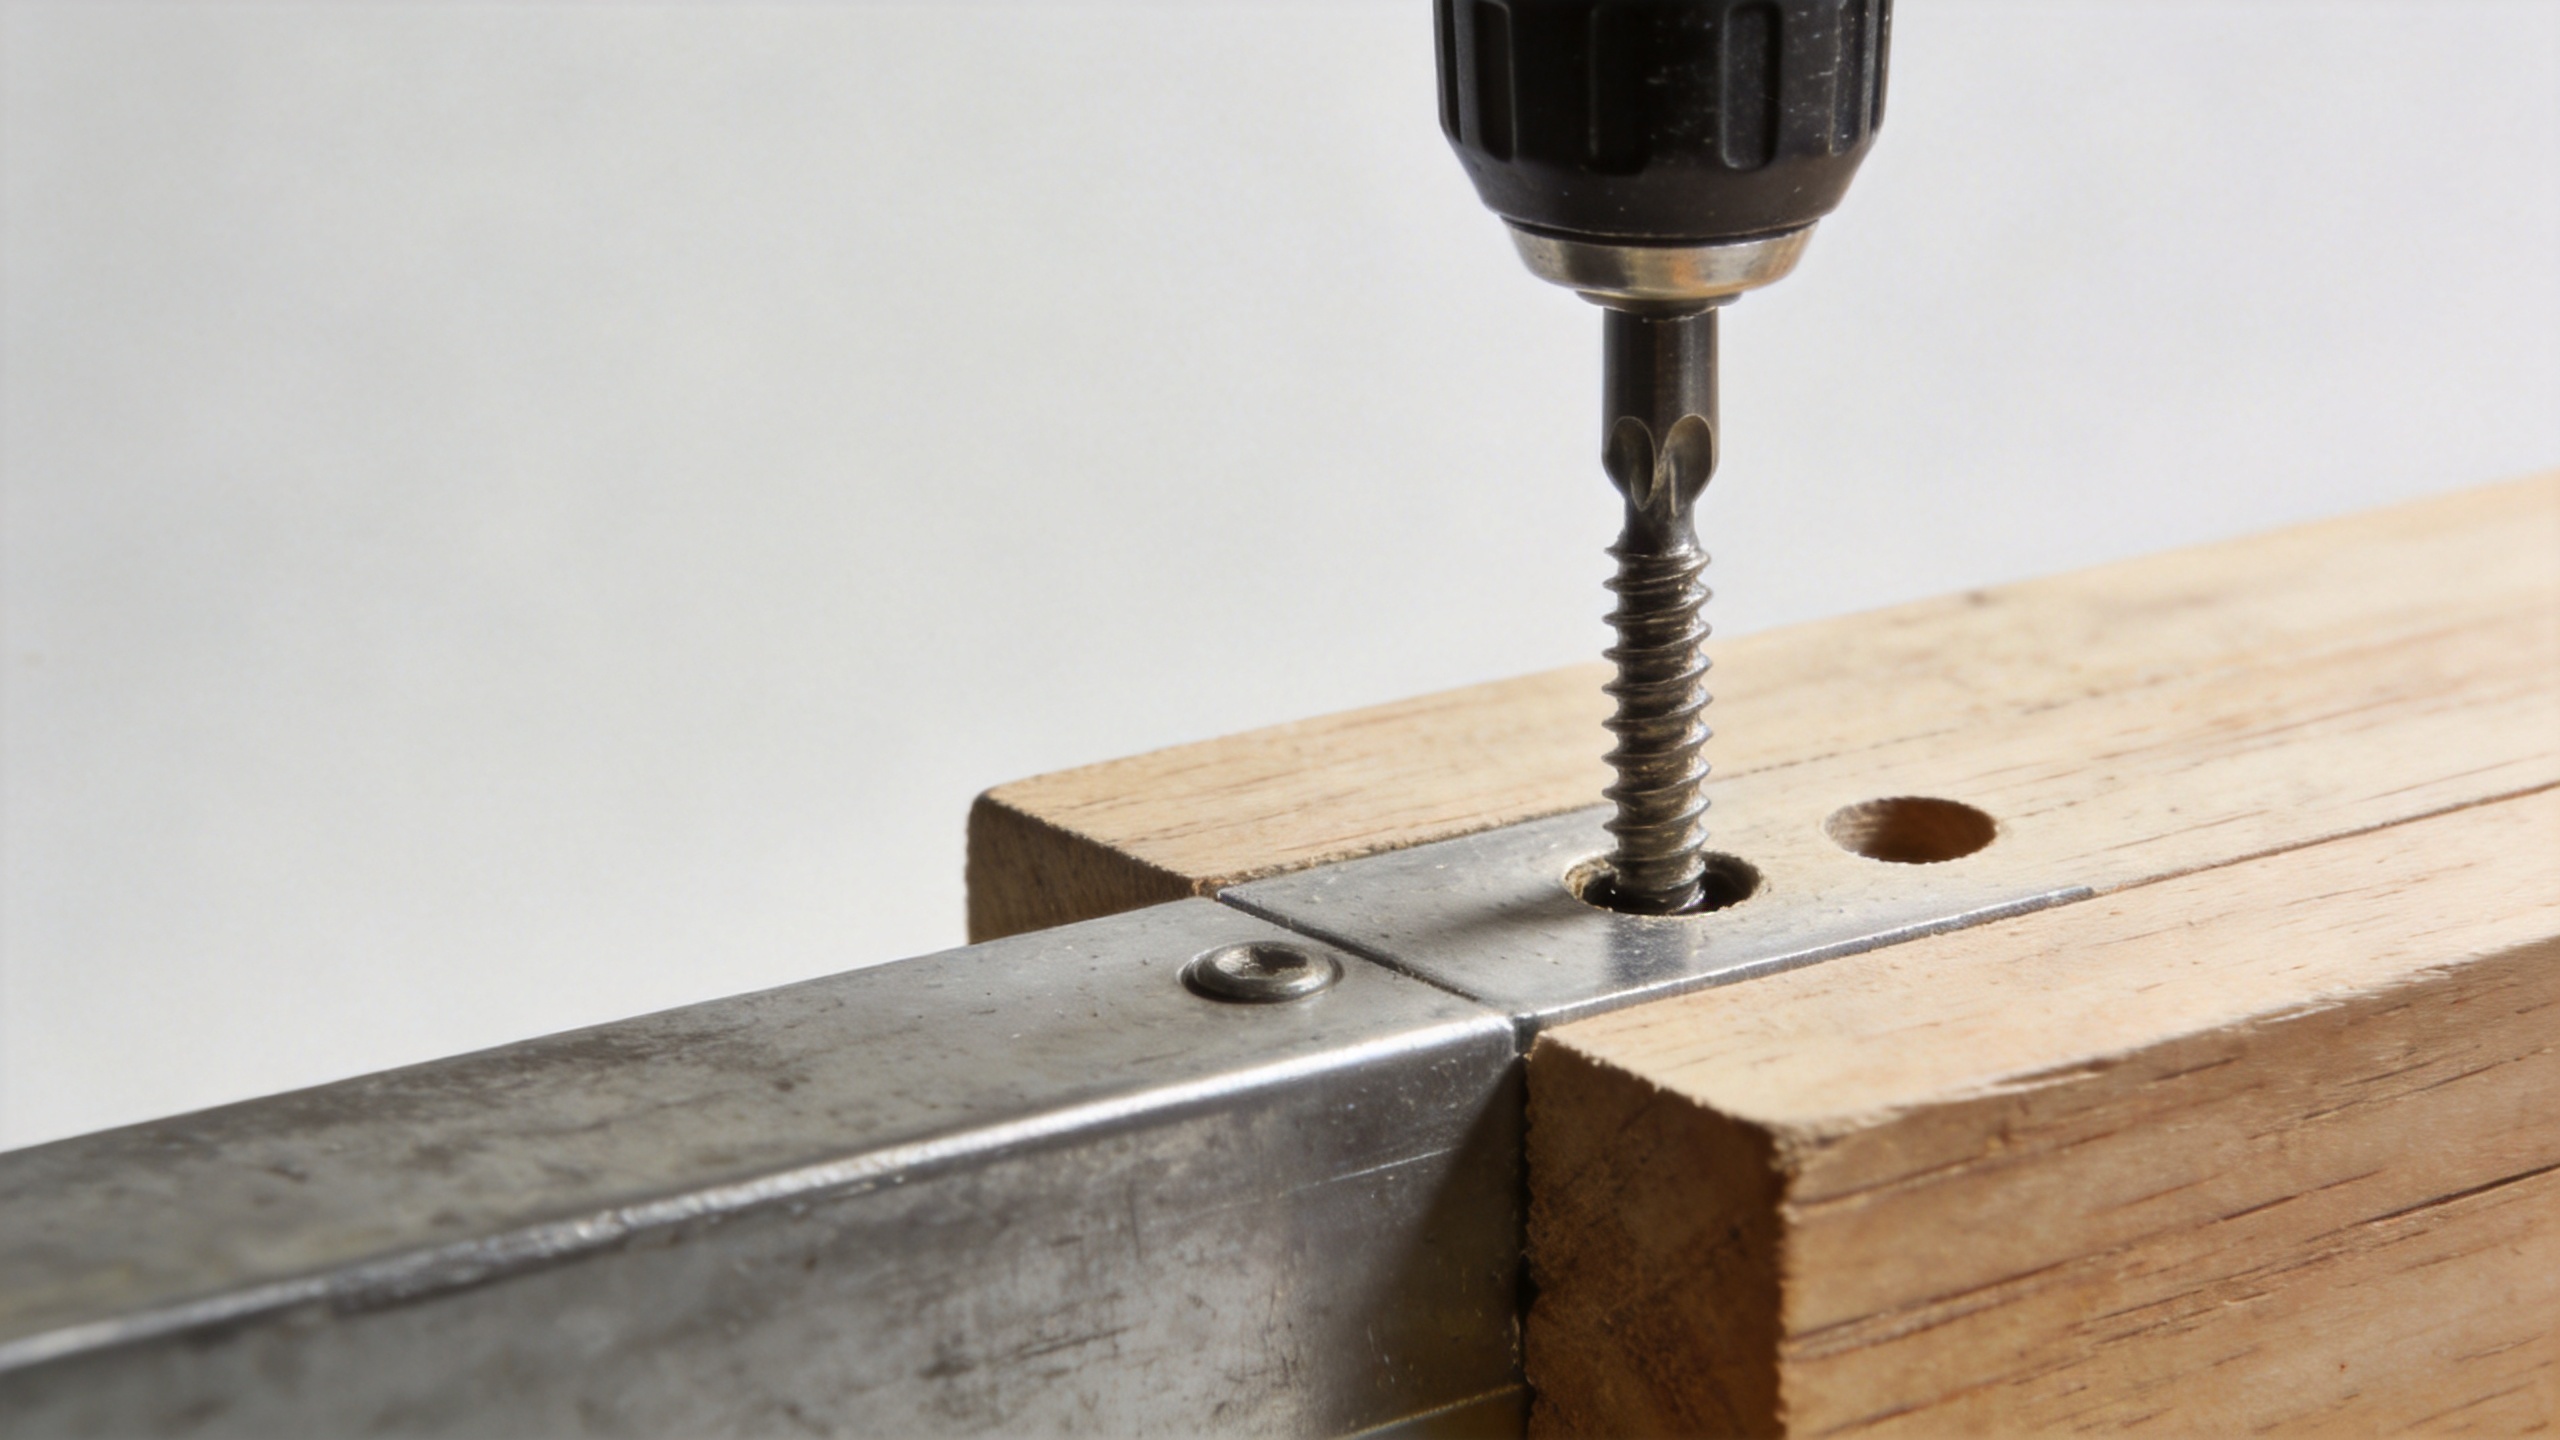
Пять условий, вызывающих повторяющийся характер отказов
1. Крутящий момент превышает допустимый диапазон установки
Для каждого винта существует практический диапазон установочного крутящего момента — от минимального значения, необходимого для образования или зацепления резьбы, до максимального значения, при котором крепёжный элемент, углубление под головку или обрабатываемая деталь начинают повреждаться. Этот диапазон зависит от диаметра, покрытия, твёрдости материала, профиля резьбы, применения шайб и свойств основания. Сцепное устройство, подходящее для одной толщины панели, может оказаться чрезмерно агрессивным для следующей.
Настройте инструмент с помощью пробных установок в типичном материале, затем проверьте правильность посадки визуально, а не только по звуку. Для шестигранного винта убедитесь, что ключ или насадка полностью зашли в гнездо и не изношены. Для головок с углублённым шлицем заменяйте насадки, которые болтаются или не доходят до дна. Проскальзывание насадки приводит к неравномерной нагрузке на винт и может превратить обычную операцию посадки в комбинированное нагружение — кручение плюс изгиб в поперечном направлении.
2. Отсутствует направляющее отверстие, оно слишком малого диаметра или выполнено с перекосом
В плотной древесине, толстом листовом материале, твёрдом пластике или многослойных материалах слишком малый диаметр направляющего отверстия резко повышает сопротивление вкручиванию. Винт вынужден вытеснять или разрезать больший объём материала, и крутящий момент возрастает ещё до того, как головка достигнет поверхности. Отклонение от прямолинейности в отверстии, которое изначально было просверлено перпендикулярно, дополнительно создаёт изгибающую нагрузку. Проверьте диаметр сверла, глубину, перпендикулярность и удаление стружки как единый комплекс параметров.
Для деревянного винта направляющее отверстие часто полезно при работе с твёрдой древесиной или вблизи кромки; однако требуемый диаметр зависит от геометрии резьбы и состояния древесины. Не применяйте единый размер сверла ко всем деревянным винтам. Изготовьте пробные соединения с использованием планируемой партии крепёжных изделий, затем задокументируйте диаметр сверла, настройку упора по глубине и параметры инструмента, обеспечивающие чистое завинчивание без растрескивания или чрезмерного сопротивления.
3. Тип крепёжного изделия не соответствует материалу или типу соединения
Винт с машинной резьбой предназначен для ввинчивания в предварительно нарезанное резьбовое отверстие или гайку; он не является заменой резьбообразующего крепёжного элемента в сплошном основании. Самонарезающий винт может нарезать резьбу в подходящих материалах, однако его эффективность по-прежнему зависит от толщины материала, его твёрдости и наличия направляющего сверловочного отверстия, предусмотренного конструкцией. Одинаковый номинальный диаметр не делает эти варианты взаимозаменяемыми.
Перед изменением класса прочности внимательно изучите чертёж и пакет соединяемых деталей. Уточните тип резьбы, форму острия, форму головки, требуемую длину зацепления и необходимость выполнения сквозного отверстия в верхнем слое. В тонком металле срыв резьбы может произойти раньше разрушения винта; в плотных материалах первым возникнет чрезмерный крутящий момент при нарезании резьбы. Это разные проблемы, требующие разных решений.
4. Несоосность добавляет изгиб к кручению
Винт обычно оценивают по крутящему моменту, однако при установке также возникает изгиб, когда инструмент подводится под углом или компоненты не зажаты вместе. Такая комбинированная нагрузка особенно вредна для винтов меньшего диаметра. Направляющие приспособления, квадратный тип насадки и устойчивое крепление заготовки снижают вероятность того, что крепёж будет использоваться для выравнивания неправильно расположенных деталей.
Следите за деталями, которые расходятся перед завинчиванием и затем резко сходятся при затяжке винта. Крепёж может одновременно соединять компоненты, преодолевать силу трения и нарезать резьбу. Исправьте приспособление, положение отверстия или последовательность сборки так, чтобы винт зажимал правильно расположенный стык, а не корректировал геометрию стыка.
5. Изменение состояния материала или партии влияет на сопротивление
Резкое изменение характера разрушения может быть вызвано изменением исходного материала, покрытия, термообработки, износа сверла или партии поставщика. Коррозия, нарастание гальванического покрытия, заусенцы и застрявшие стружки могут повлиять на крутящий момент, необходимый для завинчивания винта. Зафиксируйте номер партии, номер плавки материала, инструмент, насадку, рабочее место оператора и место отказа. Такая небольшая запись превращает расплывчатую жалобу в доказательство, позволяющее провести целенаправленный анализ.
Практическая последовательность проверок перед возобновлением производства
- Изолируйте неисправные детали и подпишите станцию, дату и партию материала.
- Сравните сломанный винт с новым образцом по повреждениям головки, отделке, форме резьбы и видимым дефектам.
- Проверьте насадку отвёртки или торцевой ключ, настройку муфты, биение и угол подвода.
- Измерьте диаметр и глубину направляющего отверстия там, где это предусмотрено конструкцией; удалите стружку и проверьте наличие заусенцев.
- Составьте небольшую пробную матрицу с использованием реальной детали: вносите только одно контролируемое изменение за раз — например, крутящий момент инструмента или размер отверстия.
- Документируйте утверждённую конфигурацию и обеспечьте её доступность на рабочем месте до запуска серийного производства.
Последовательность намеренно контролируется. Одновременное изменение винта, инструмента, отверстия и метода работы оператора может скрыть истинную причину проблемы. Один параметр на испытание позволяет создать запись, которой могут воспользоваться отделы закупок, контроля качества и монтажа при повторном возникновении проблемы.
Выберите правильное последующее действие
Если машиностроительный винт ломается при ввинчивании в резьбовое отверстие, перед заменой крепёжного элемента проверьте качество резьбы, наличие загрязнений, срыв резьбы и длину зацепления. Если деревянный винт не выдерживает нагрузки в твёрдой древесине, проверьте правильность сверления направляющего отверстия и величину крутящего момента при завинчивании. Если самонарезающий винт не обеспечивает надёжного крепления в листовом материале или пластике, убедитесь, что форма острия и профиль резьбы соответствуют типу и толщине материала, затем проведите контролируемое испытание в соответствии с рекомендациями по монтажу от поставщика. Если шестигранный винт не достигает требуемого положения при затяжке, проверьте зацепление шестигранного углубления и наличие шайбы, уплотнительного элемента или неравномерной стопки деталей, которые могут изменять требуемый крутящий момент.
Для повторяющихся или критически важных с точки зрения безопасности соединений привлеките поставщика крепежа с образцами сломанных изделий, чертежом соединения, описанием материалов, наблюдениями за приложенным моментом затяжки и фотографиями монтажа. Поставщик может помочь сравнить класс прочности, материал, отделку поверхности, форму резьбы и критерии контроля, однако окончательная настройка всё равно требует проверки в реальном соединении. Qingdao Jeekuu Hardware Продукты Co., Ltd. может поддержать обсуждение технических требований и согласование точек контроля для покупателей, закупающих промышленный крепёж.
Сделайте обрыв винта контролируемой переменной процесса монтажа
Повторяющийся обрыв винтов — полезный сигнал: в соединении что-то концентрирует нагрузку до завершения сборки. Рассматривайте такой случай как выявленное отклонение в технологическом процессе, а не просто как запрос на замену детали. Если команда последовательно проверяет тип крепёжного изделия, диаметр и качество подготовки отверстия под винт, состояние инструмента, соосность, партию материала и метод посадки, это позволяет сократить количество бракованных деталей и обеспечить более воспроизводимый процесс монтажа.
Цель состоит не в достижении некоего среднего значения крутящего момента или применении универсального правила для сверления. Цель — это задокументированная настройка, соответствующая конкретному винту и заготовке, а также регулярная проверка, обеспечивающая стабильность этой настройки при изменении материалов, операторов или производственных партий.

