 EN

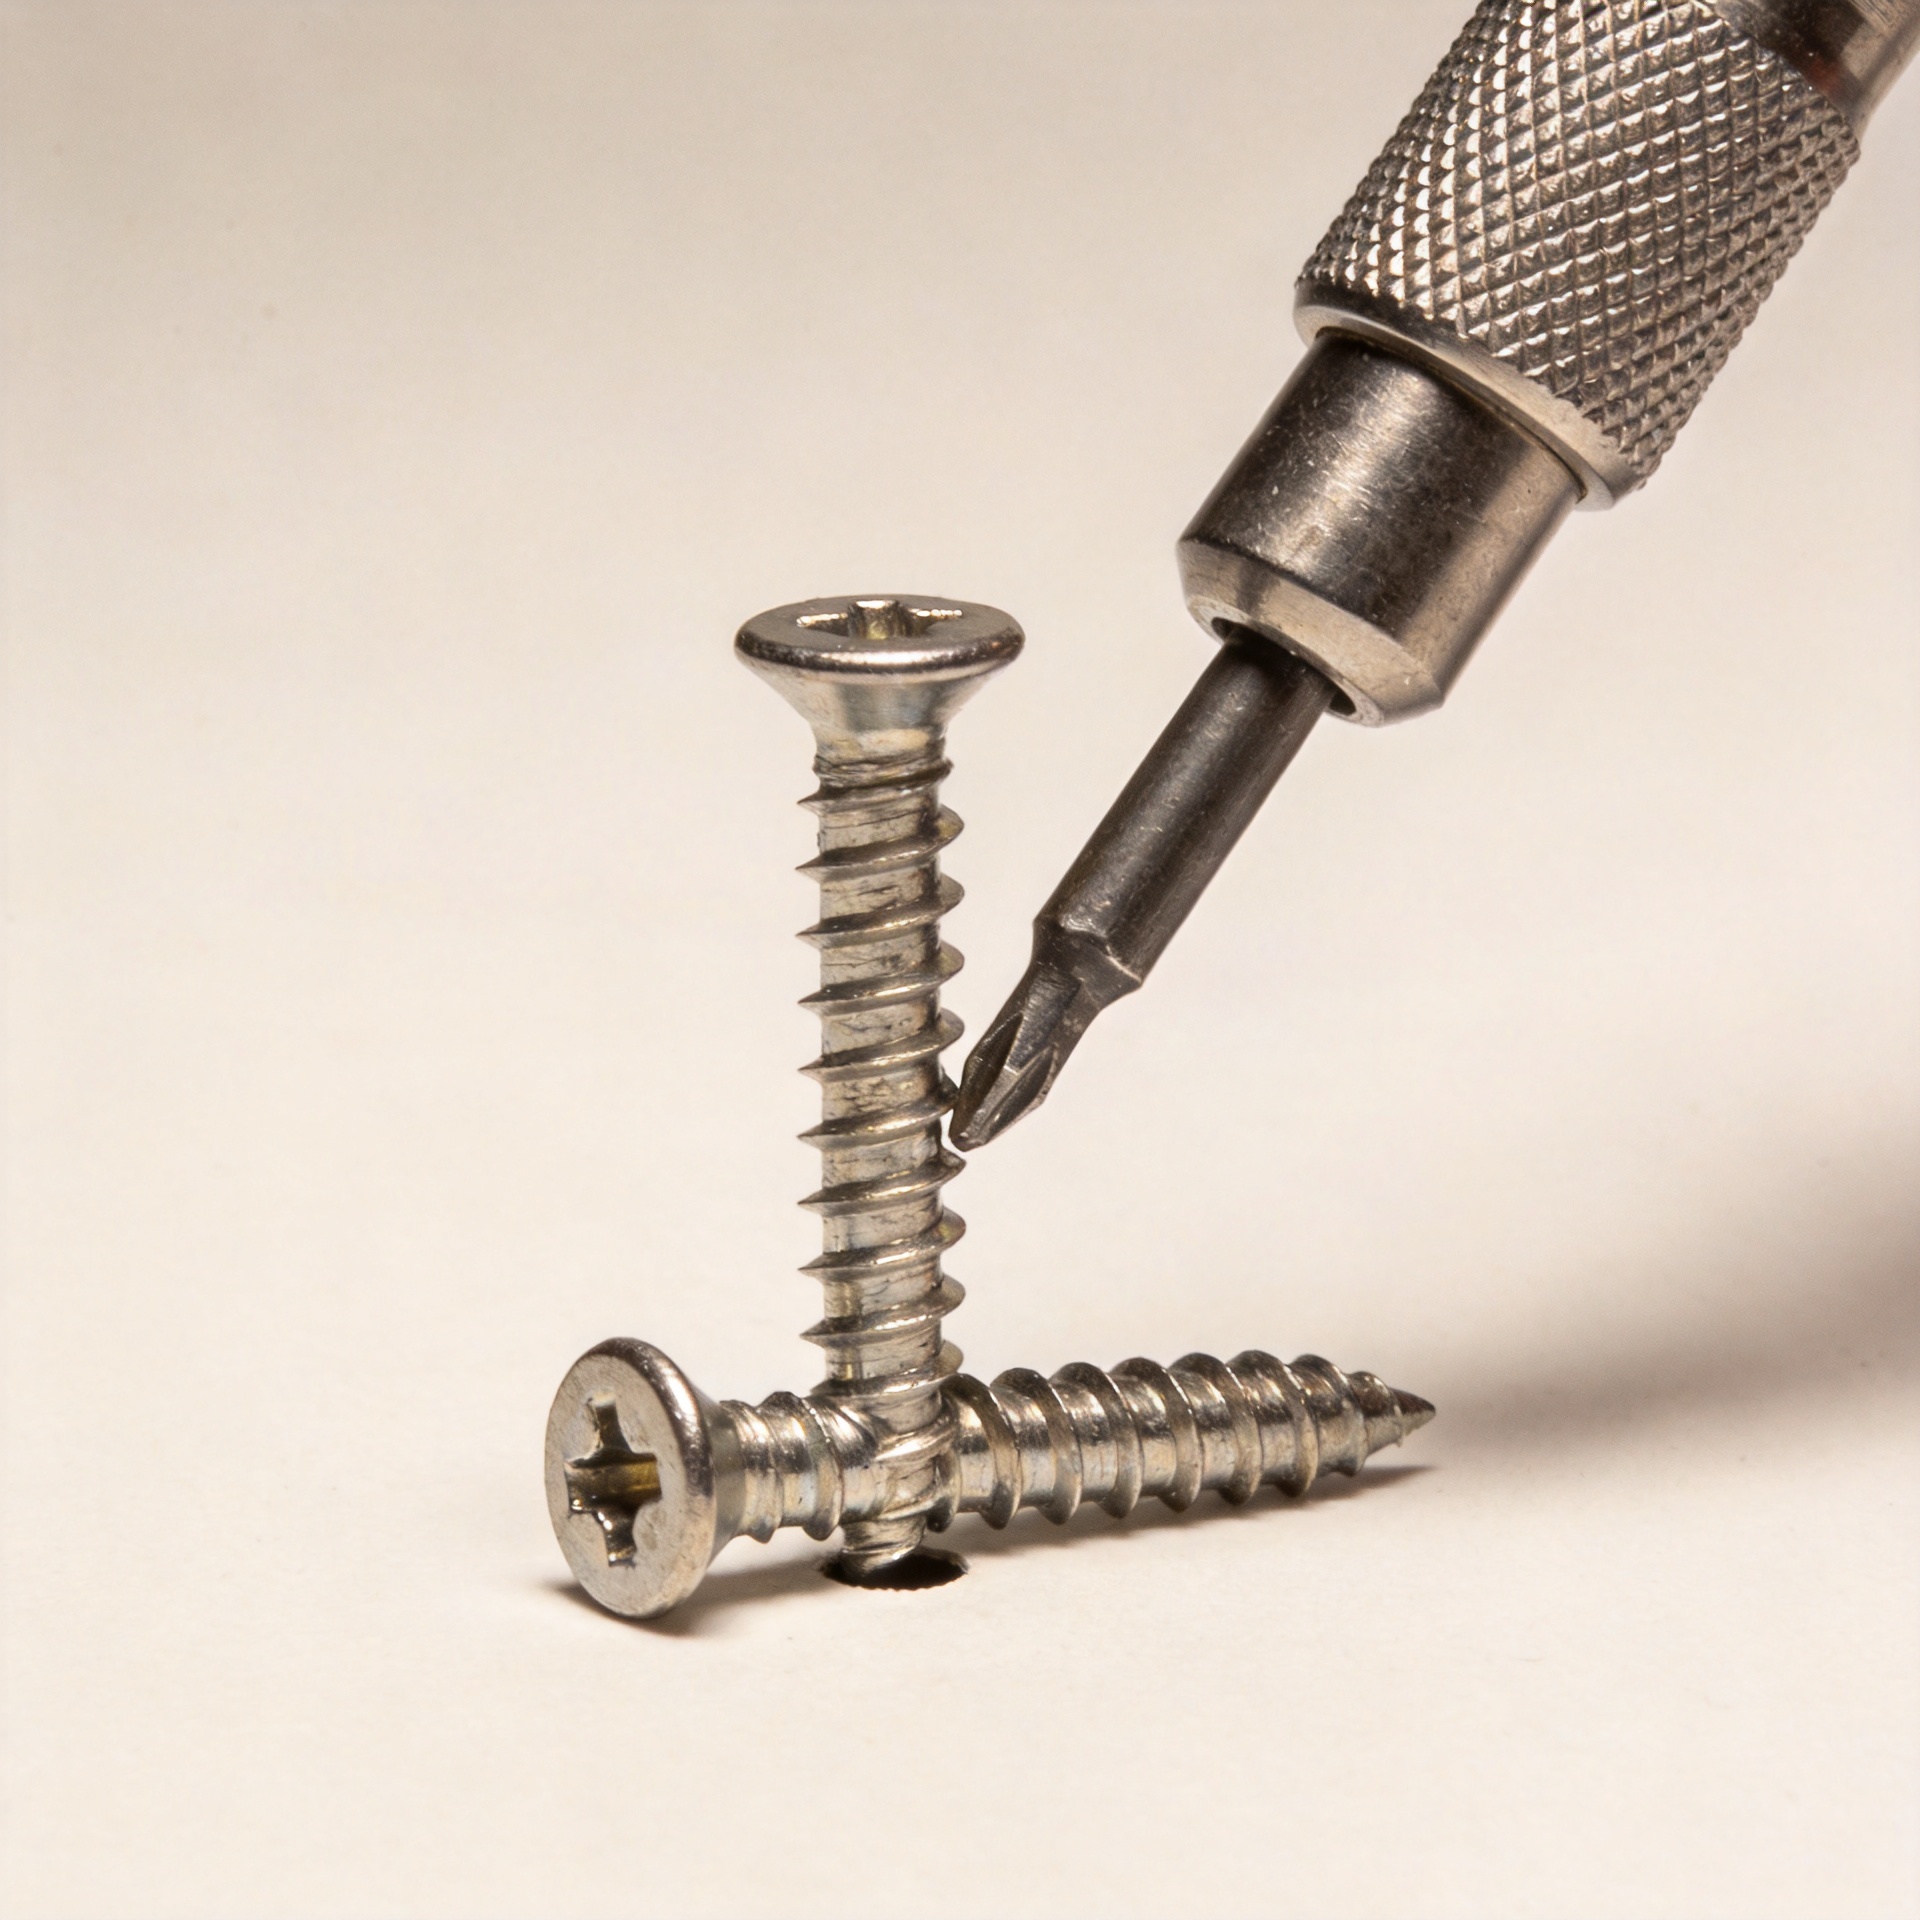
Warum Schrauben beim Einbau brechen: Ein Musterbasiertes Fehlersuchhandbuch
Wenn eine Schraube beim Einbau bricht, liegt der Fehler meistens an einer wiederholbaren Ursache. Auf einer laufenden Montagelinie oder auf einer Baustelle deutet wiederholtes Brechen normalerweise auf eine Unstimmigkeit zwischen Schraube, Grundmaterial, Bohrung und Antriebsmethode hin. Mehr Kraft einzusetzen oder eine härtere Verbindungselement zu bestellen, ohne vorher die Ursache zu diagnostizieren, führt oft erneut zum Versagen. Es gilt, den Punkt zu identifizieren, an dem der Widerstand steigt, und diese Bedingung zu korrigieren, bevor das nächste Verbindungselement eingesetzt wird.
Aus Sicht der Fehlersuche bei Verbindungselementen beginnen Sie mit dem gebrochenen Teil und dem Werkstück. Ein sauberer Bruch nahe dem Kopf deutet häufig auf übermäßiges Anzugsmoment oder seitliche Belastung hin. Ein Bruch weiter unten am Schaft kann auf ein ungeeignetes Pilotloch, eine Härtestelle im Material oder einen Schraubentyp hindeuten, der außerhalb seines vorgesehenen Einsatzbereichs Gewinde formen soll. Das Muster ist wichtiger als ein einzelner Vorfall.
Lesen Sie den Bruch, bevor Sie die Schraube wechseln
Mehrere fehlerhafte Teile aus demselben Montagedurchgang aufbewahren. Prüfen Sie, an welcher Stelle jeweils die Schraube gebrochen ist, ob das Gewinde mit Material verstopft ist und ob die Kopfsenke Anzeichen von Ausdrehen (Cam-out) zeigt. Treten Ausfälle in derselben Einbautiefe auf, halten Sie die Montage an und überprüfen Sie die Bohrtiefe, die Ausrichtung sowie das Material in dieser Tiefe. Treten Ausfälle ausschließlich beim endgültigen Anziehen auf, verringern Sie die Kupplungseinstellung und prüfen Sie, ob der Schraubenkopf unter die Oberfläche gedrückt wird.
Die Verbindungselemente werden oft als Erstes beschuldigt, obwohl möglicherweise die Montageeinrichtung dafür verantwortlich ist. Dennoch kann eine intakte Schraube brechen, wenn der Schraubendreher schräg gehalten wird, der Bit nicht fest sitzt oder der Bediener nach Erreichen des Fügekontakts weiterdreht. Ein drehmomentverstellbares Werkzeug ist hilfreich, da es dem Monteur ermöglicht, den Fügekontakt zu erreichen, ohne nach Schließen der Verbindung die Schraubenschaft wiederholt zu belasten. Auch die Werkzeuggeschwindigkeit, der Zustand des Bits und der Arbeitseinsatzwinkel des Bedieners verdienen dieselbe sorgfältige Überprüfung.
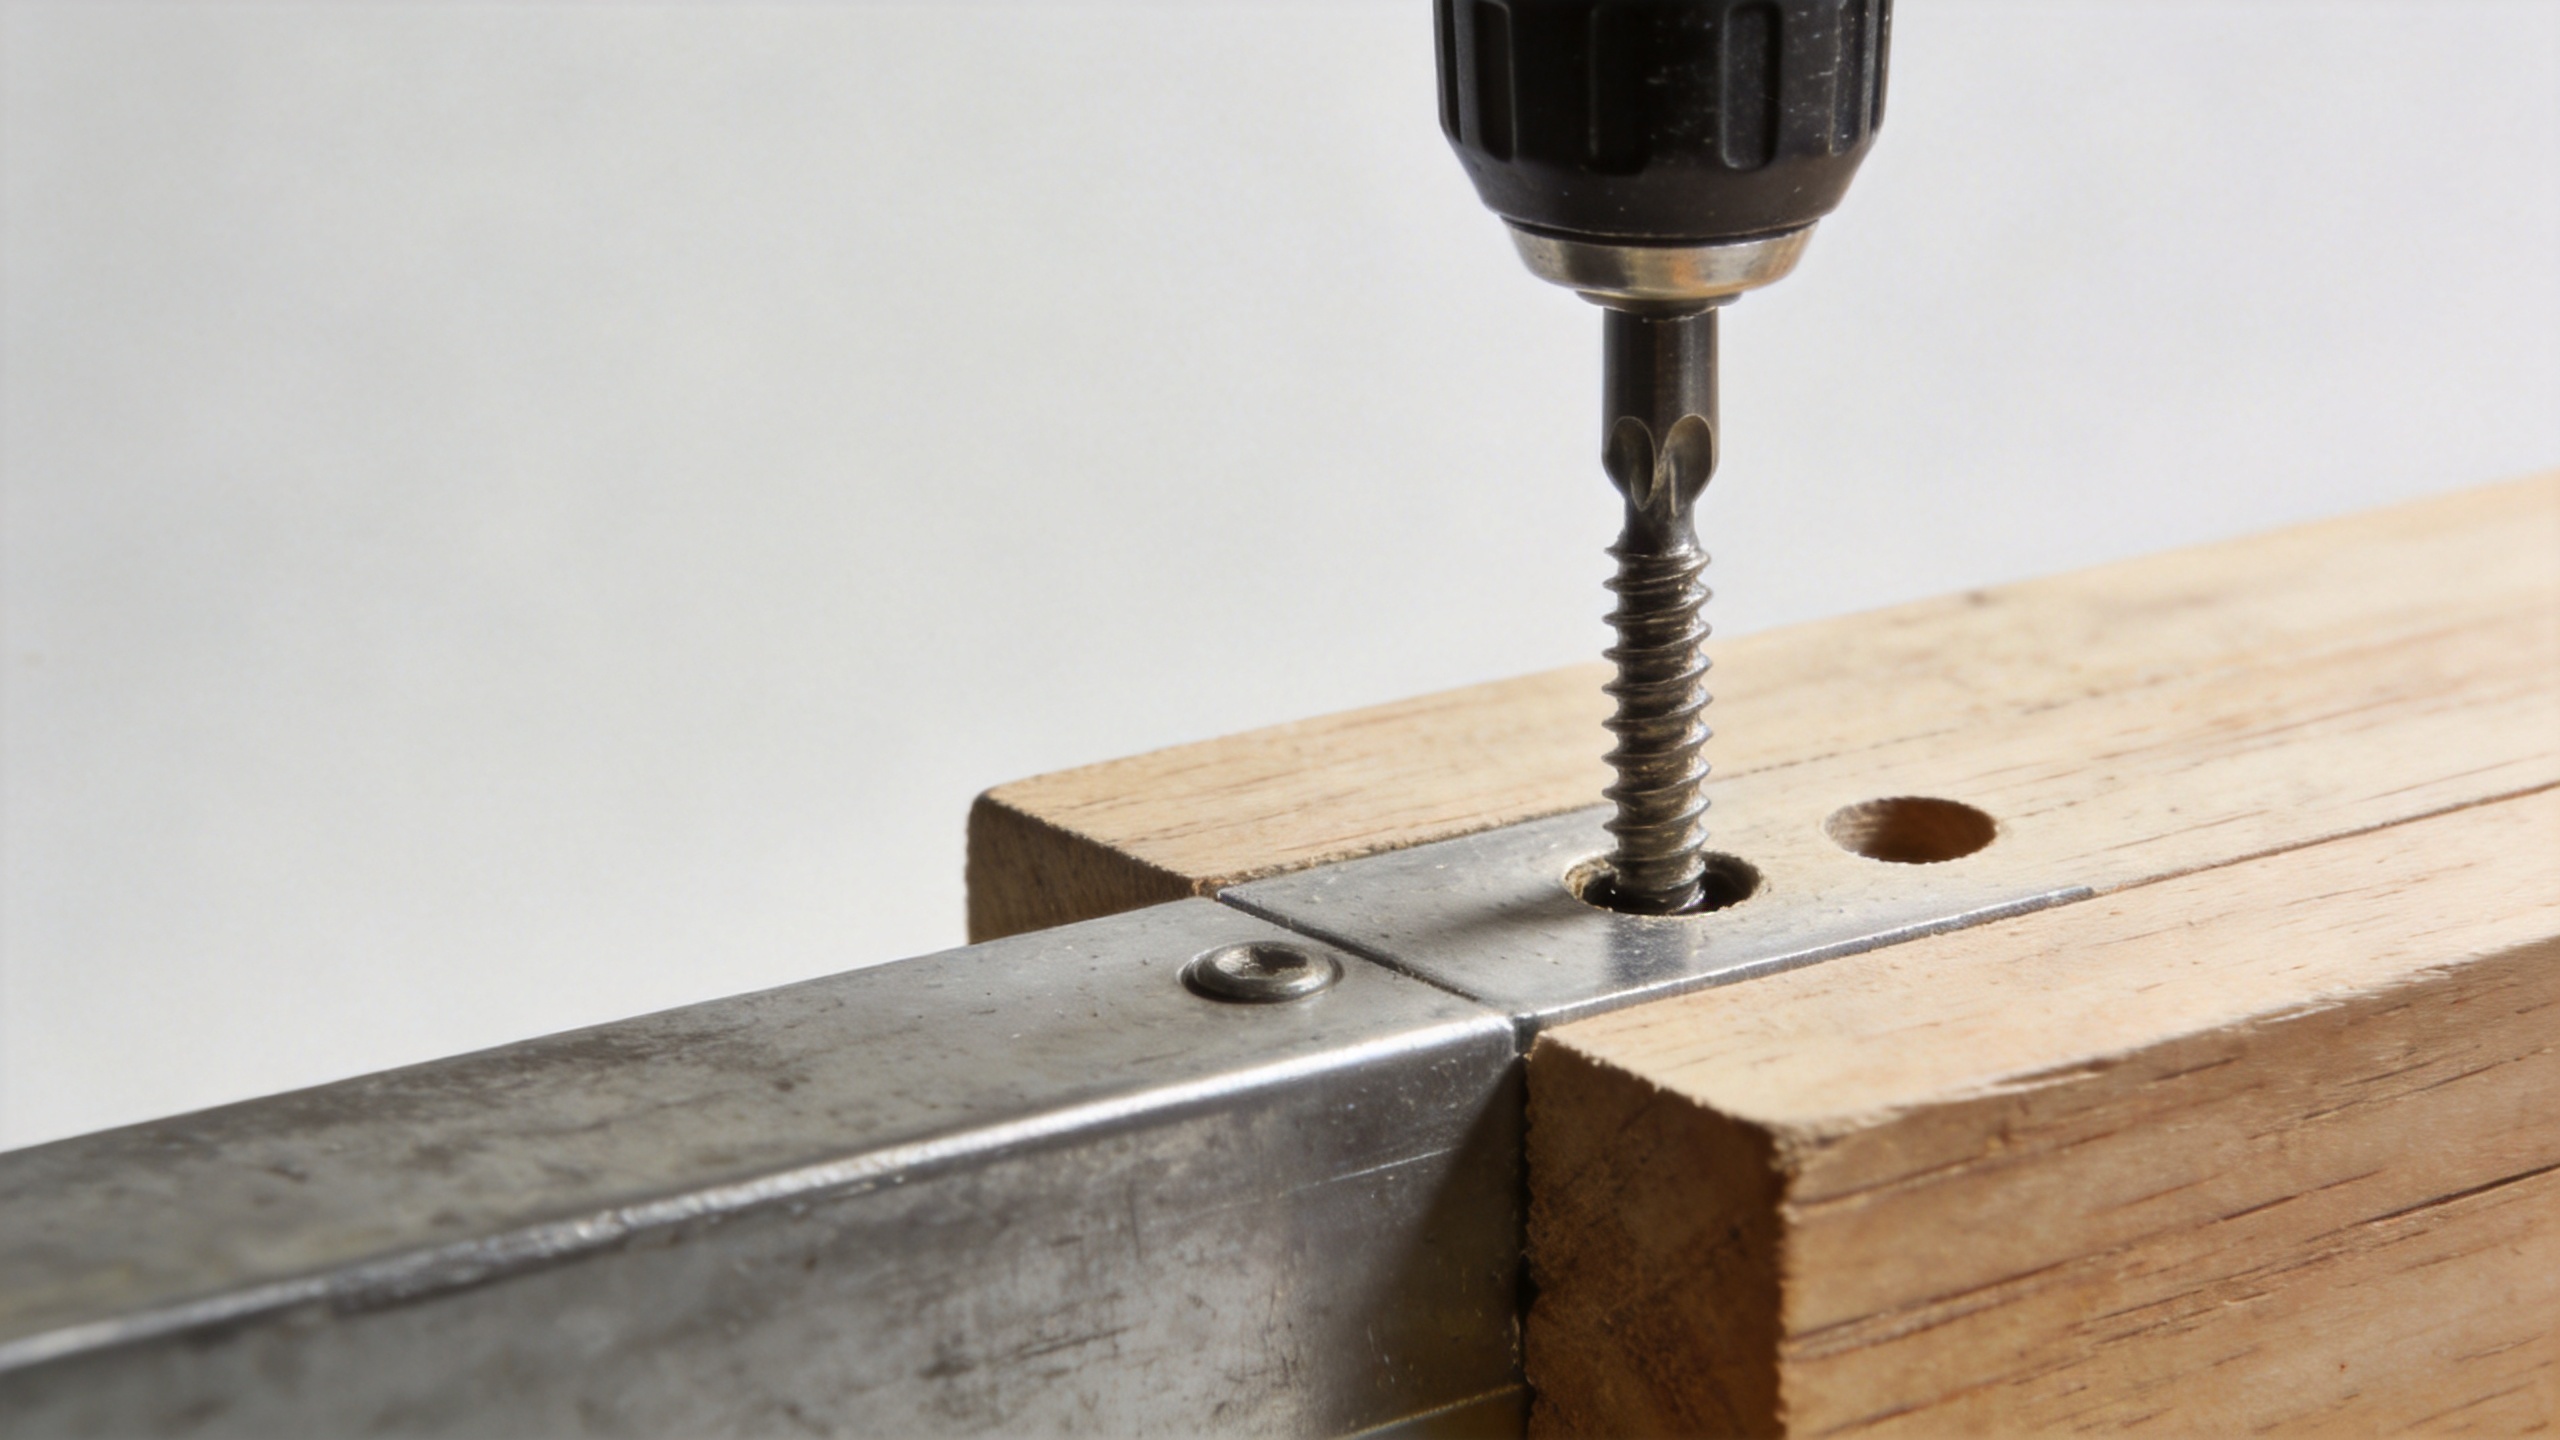
Fünf Bedingungen, die ein sich wiederholendes Ausfallmuster erzeugen
1. Das Drehmoment überschreitet das Installationsfenster
Jede Schraube weist ein praktisches Installationsfenster auf, das sich zwischen dem Drehmoment für das Erzeugen oder Eingreifen der Gewindegänge und dem Drehmoment befindet, bei dem die Verbindung, die Kopfaussparung oder das Werkstück erste Beschädigungen erleiden. Dieses Fenster variiert je nach Durchmesser, Beschichtung, Materialhärte, Gewindeform, Einsatz einer Unterlegscheibe sowie dem Grundmaterial. Eine Kupplung, die für eine Blechdicke geeignet ist, kann für die nächste Blechdicke bereits zu aggressiv sein.
Stellen Sie das Werkzeug anhand von Testinstallationen in repräsentativem Material ein und überprüfen Sie das korrekte Anziehen visuell – nicht allein anhand des Geräuschs. Bei einer Sechskantschraube stellen Sie sicher, dass der Steckschlüssel oder der Bitschrauber vollständig eingerastet und nicht abgenutzt ist. Bei versenkten Köpfen ersetzen Sie Bits, die wackeln oder zu hoch sitzen. Ein durchrutschender Schrauber überträgt eine ungleichmäßige Last auf die Schraube und kann einen Routinevorgang des Anziehens in eine Kombination aus Torsions- und Seitenschubbelastung verwandeln.
2. Die Führungslöcher fehlen, sind zu klein oder schlecht ausgerichtet
In dichtem Holz, dickem Blech, hartem Kunststoff oder geschichteten Materialien kann ein zu kleines Vorbohrloch den Eintriebwiderstand stark erhöhen. Die Schraube muss mehr Material verdrängen oder schneiden, wodurch das Drehmoment ansteigt, bevor der Kopf die Oberfläche erreicht. Ein Loch, das zwar senkrecht beginnt, aber abweicht, kann zudem Biegebelastung hinzufügen. Prüfen Sie Durchmesser, Tiefe, Senkrechtheit und Spanabfuhr des Bohrlochs als ein zusammenhängendes System.
Eine Holzschraube profitiert oft von einem Vorbohrloch bei Hartholz oder in der Nähe einer Kante; die richtige Größe hängt jedoch von der Gewindegeometrie und dem Zustand des Holzes ab. Wenden Sie keine einheitliche Bohrergröße für alle Holzschrauben an. Fertigen Sie Probenverbindungen mit der vorgesehenen Losgröße an und dokumentieren Sie dann den verwendeten Bohrer, die Tiefenanschlag-Einstellung und die Werkzeugeinstellung, die eine saubere Eingriffsbildung ohne Rissbildung oder übermäßigen Widerstand gewährleisten.
3. Der Befestigungstyp passt nicht zum Material oder zur Verbindung
Eine Maschinenschraube ist dafür vorgesehen, in ein vorbereitetes Gewindebohrung oder eine passende Mutter einzugreifen; sie stellt keinen Ersatz für eine gewindeformende Verbindungsschraube in einem massiven Untergrund dar. Eine selbstschneidende Schraube kann Gewinde in geeigneten Materialien erzeugen, doch hängt ihre Leistung weiterhin von der Materialdicke, -härte und der Führung durch die Bohrung (Pilotloch) für dieses Design ab. Derselbe Nenndurchmesser macht diese Optionen nicht austauschbar.
Überprüfen Sie die Zeichnung und den Verbindungsaufbau, bevor Sie die Festigkeitsklasse ändern. Bestätigen Sie die Gewindefamilie, die Spitzenform, die Kopfform, die erforderliche Eingriffslänge sowie die Notwendigkeit einer Durchgangsbohrung in der oberen Schicht. Bei dünnem Metall kann das Gewinde ausreißen, bevor die Schraube bricht; bei dichten Materialien kann zu hoher Formdrehmoment zuerst auftreten. Dies sind unterschiedliche Probleme und erfordern unterschiedliche Korrekturen.
4. Fehlausrichtung fügt einer Torsionsbelastung eine Biegekomponente hinzu
Eine Schraube wird üblicherweise hinsichtlich des Drehmoments bewertet; bei der Montage entsteht jedoch zusätzlich eine Biegebelastung, wenn das Werkzeug schräg angesetzt wird oder die Komponenten nicht fest zusammengeklammert sind. Diese kombinierte Belastung ist besonders schädlich für kleinere Durchmesser. Führungsvorrichtungen, ein rechtwinkliger Antrieb und eine stabile Werkstückhalterung verringern die Wahrscheinlichkeit, dass die Verbindungselemente genutzt werden, um nicht ausgerichtete Teile in Position zu ziehen.
Achten Sie auf Teile, die vor dem Einschrauben einen Spalt aufweisen und beim Anziehen der Schraube plötzlich zusammenschnappen. Das Verbindungselement kann dabei sowohl Komponenten zusammenziehen als auch Reibung überwinden sowie Gewinde formen. Korrigieren Sie die Spannvorrichtung, die Bohrungsposition oder die Montagereihenfolge, sodass die Schraube eine korrekt positionierte Fügestelle zusammendrückt, anstatt die Geometrie der Fügestelle zu korrigieren.
5. Änderungen der Werkstoffbeschaffenheit oder von Losvariationen beeinflussen den Widerstand
Eine plötzliche Veränderung beim Bruch kann auf eine Änderung des Grundmaterials, der Beschichtung, der Wärmebehandlung, des Bohrerverschleißes oder der Lieferantencharge folgen. Korrosion, Plattierungsansammlungen, Grate und eingeschlossene Späne können sämtlich das zum Einziehen einer Schraube erforderliche Drehmoment verändern. Notieren Sie die Chargennummer, die Materialcharge, das Werkzeug, den Bit, die Bedienerstation und den Ausfallort. Diese kleine Aufzeichnung verwandelt eine vage Beschwerde in Beweismaterial für eine gezielte Überprüfung.
Eine praktische Prüfreihenfolge vor Wiederaufnahme der Produktion
- Stellen Sie die fehlerhaften Teile unter Quarantäne und beschriften Sie die Station, das Datum und die Materialcharge.
- Vergleichen Sie die gebrochene Schraube mit einer unbenutzten Probe hinsichtlich Kopfschäden, Oberflächenfinish, Gewindeform und sichtbarer Fehler.
- Prüfen Sie den Treiberbit oder die Stecknuss, die Kupplungseinstellung, den Laufumlauf (Runout) und den Anstellwinkel.
- Messen Sie den Pilotlochdurchmesser und -tiefen, falls die Anwendung ein Pilotloch vorsieht; entfernen Sie Späne und prüfen Sie auf Grate.
- Erstellen Sie eine kurze Versuchsmatrix unter Verwendung des eigentlichen Werkstücks: jeweils nur eine kontrollierte Änderung, beispielsweise Drehmoment des Werkzeugs oder Lochgröße.
- Die akzeptierte Aufbaukonfiguration dokumentieren und vor Freigabe der Serienfertigung am Arbeitsplatz bereitstellen.
Die Reihenfolge wird absichtlich gesteuert. Eine gleichzeitige Änderung von Schraube, Werkzeug, Bohrung und Montagetechnik des Operators kann die eigentliche Ursache verdecken. Pro Versuch nur eine Änderung vorzunehmen, erzeugt eine Aufzeichnung, die Einkauf, Qualitätssicherung und Montageteams nutzen können, sobald das Problem erneut auftritt.
Die richtige Folgemaßnahme wählen
Wenn eine Maschinenschraube beim Eindrehen in ein Gewindebrunnen bricht, vor Auswahl einer anderen Verbindungselementart die Gewindequalität, Kontamination, Falschgewindung und Eingriffslänge prüfen. Wenn eine Holzschraube in Hartholz versagt, die Vorbohrpraxis und das Anzugsmoment validieren. Wenn eine Selbstschneidschraube in Blech oder Kunststoff versagt, bestätigen, dass Spitze und Gewindeform zum Material und zur Dicke passen; anschließend einen kontrollierten Versuch unter Anwendung der Montageanleitung des Lieferanten durchführen. Wenn eine Sechskantschraube beim Anziehen versagt, die Steckenaufnahme im Innensechskant sowie das Vorhandensein einer Unterlegscheibe, eines Dichtelements oder einer ungleichmäßigen Stapelhöhe prüfen, da diese den erforderlichen Anzugsmoment beeinflussen können.
Für wiederkehrende oder sicherheitsrelevante Verbindungen den Befestigungsmittellieferanten mit den gebrochenen Proben, der Verbindungsskizze, der Materialbeschreibung, den Drehmomentbeobachtungen und Installationsfotos einbeziehen. Ein Lieferant kann bei der Gegenüberstellung von Festigkeitsklasse, Werkstoff, Oberflächenbeschaffenheit, Gewindeform und Prüfkriterien unterstützen; die endgültige Einstellung erfordert jedoch immer eine Validierung in der tatsächlichen Verbindung. Qingdao Jeekuu Hardware Produkte Co., Ltd. kann Käufern beim Beschaffungsprozess für industrielle Befestigungsmittel bei der Spezifikationsdiskussion und der Abstimmung von Prüfpunkten unterstützen.
Schraubenbruch zu einer kontrollierten Installationsvariablen machen
Wiederholter Schraubenbruch ist ein aussagekräftiges Signal: Irgendetwas in der Verbindung konzentriert die Last, bevor die Montage abgeschlossen ist. Das Ereignis als Prozessbefund behandeln – nicht nur als Anfrage nach einem Ersatzteil. Wenn das Team systematisch die Befestigungsmittelart, die Bohrung, den Zustand des Treibers, die Ausrichtung, die Materialcharge und die Ansetzmethode überprüft, lässt sich der Verschleiß an Teilen reduzieren und ein reproduzierbarerer Montageprozess schaffen.
Das Ziel ist kein generischer Drehmomentwert oder eine universelle Bohrregel. Es ist eine dokumentierte Einstellung, die genau auf die jeweilige Schraube und das Werkstück abgestimmt ist, sowie eine regelmäßige Prüfung, die diese Einstellung stabil hält – auch wenn sich Materialien, Bediener oder Produktionschargen ändern.

