 EN

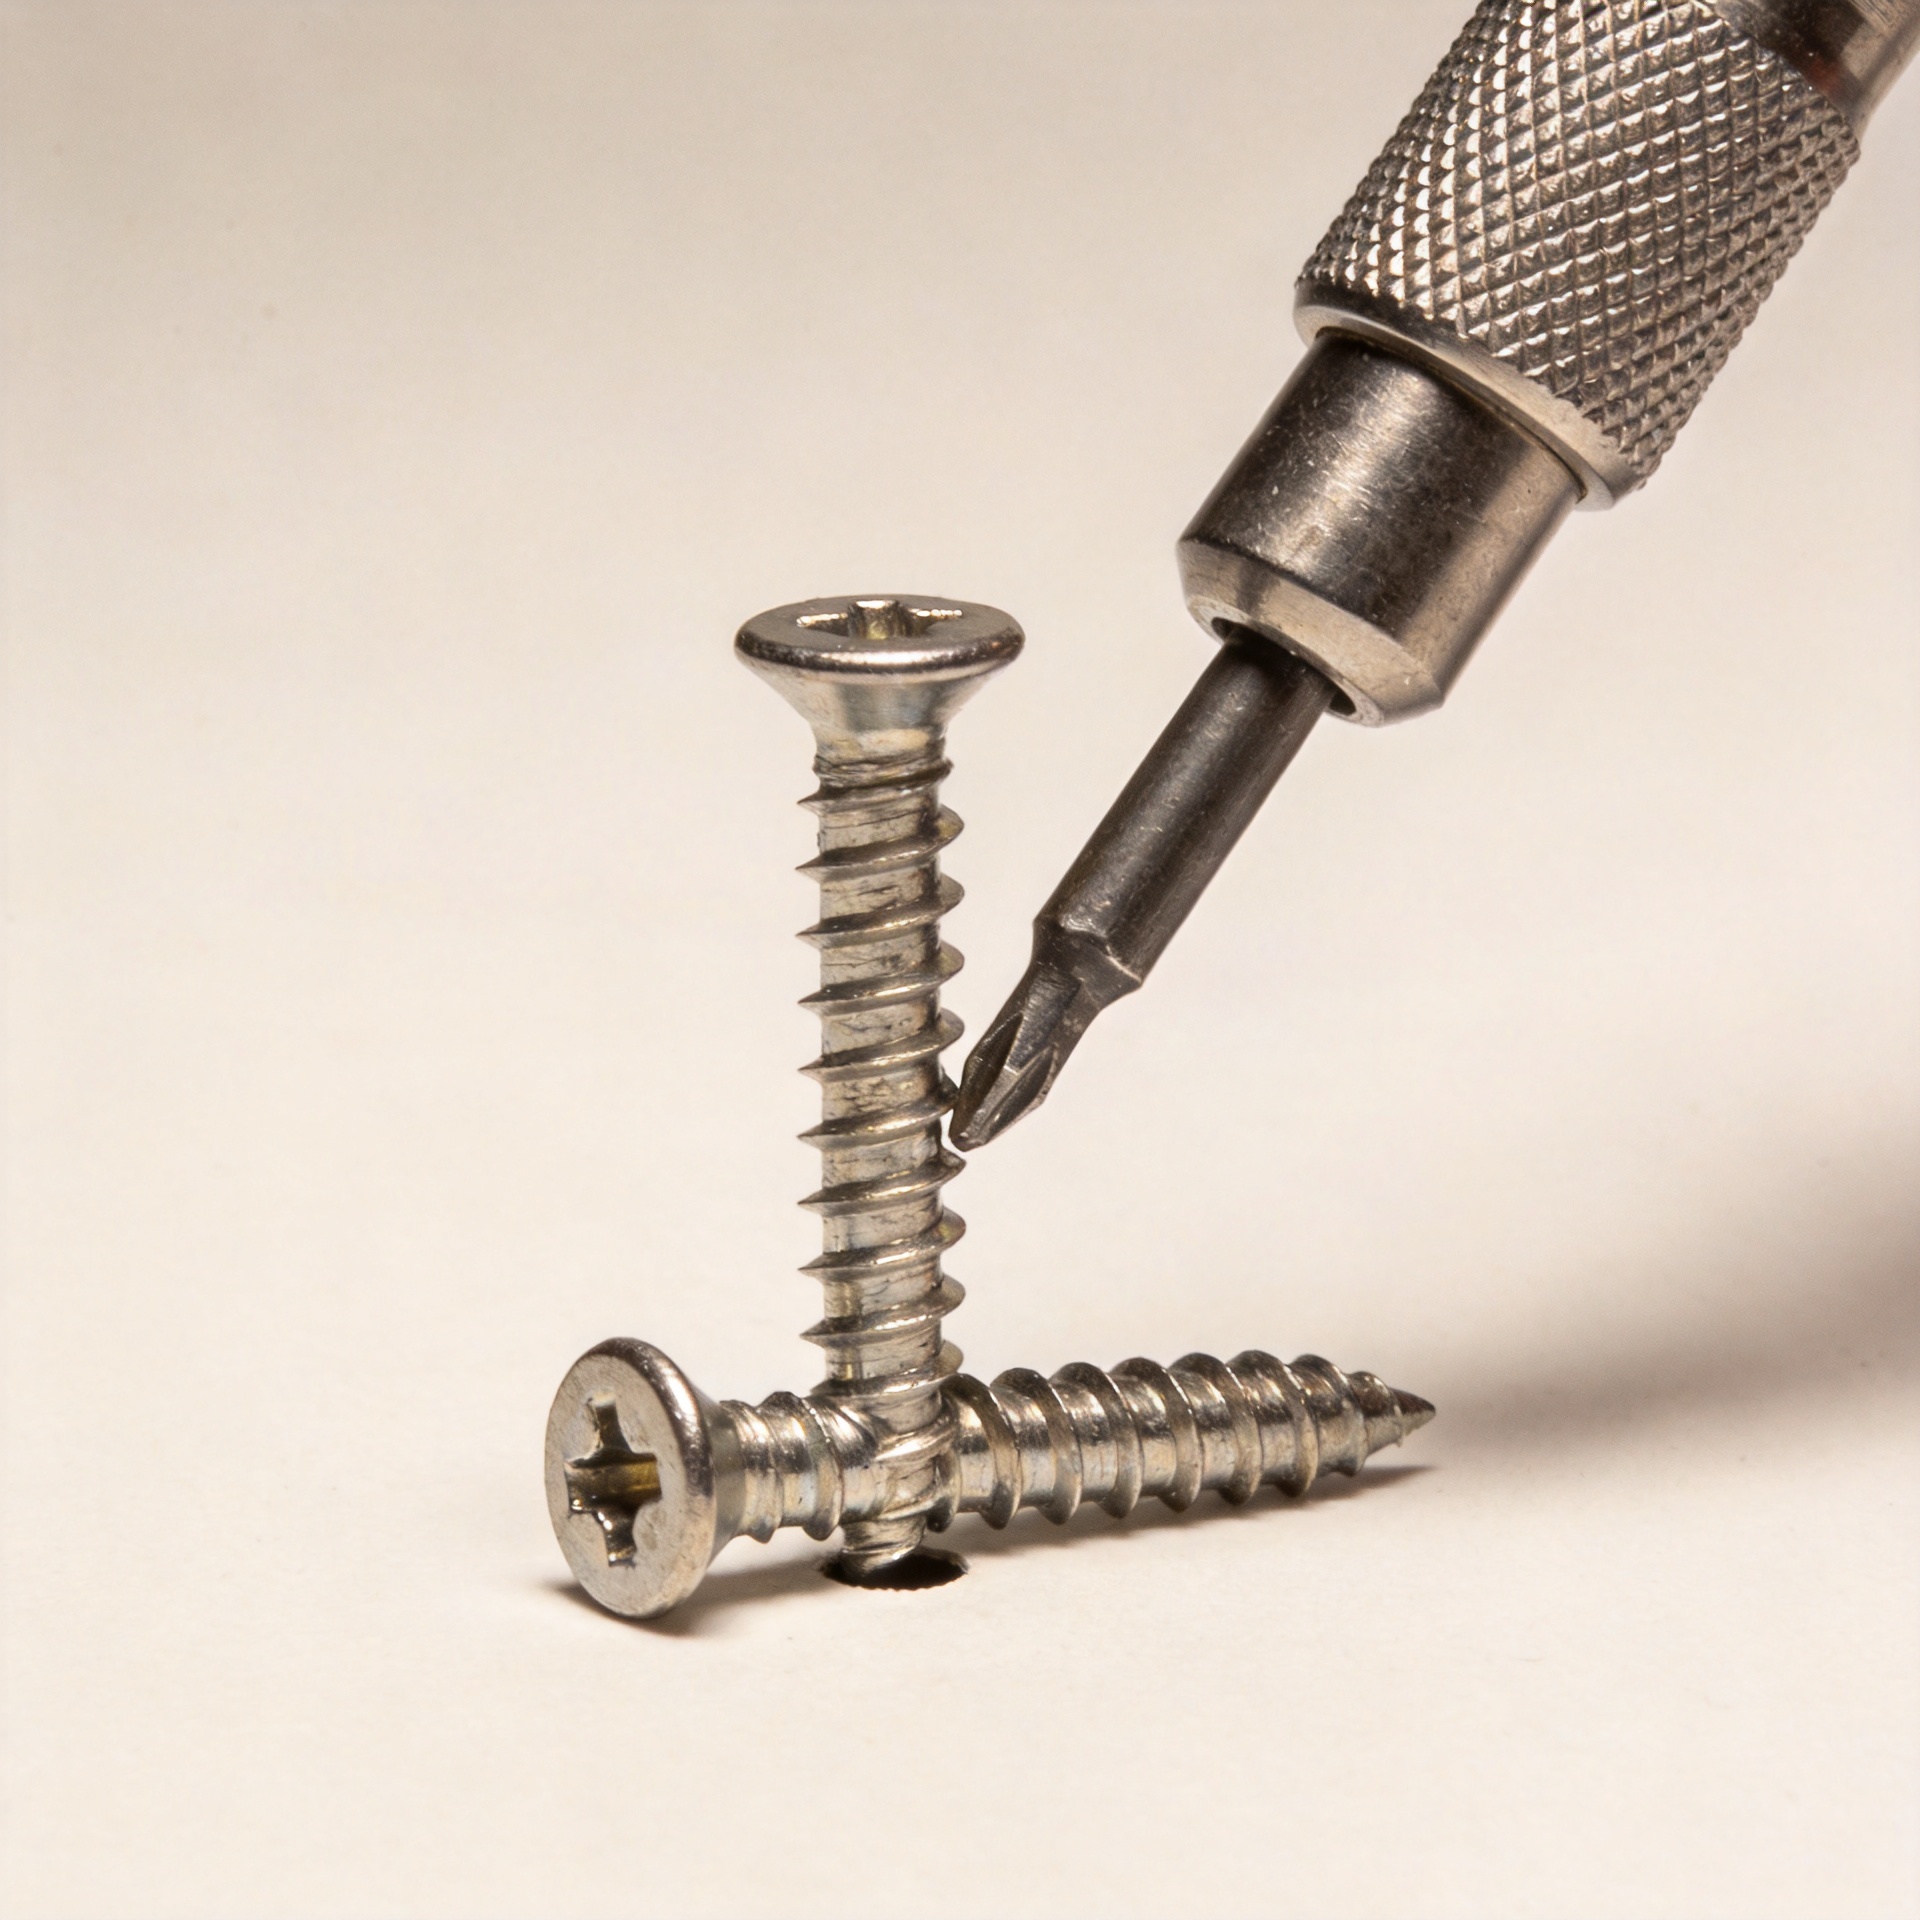
Por qué se rompen los tornillos durante la instalación: una guía de resolución de problemas basada en patrones
Cuando un tornillo se rompe durante la instalación, el fallo suele tener una causa repetible. En una línea de montaje con mucha actividad o en una obra, las roturas repetidas suelen indicar una incompatibilidad entre el tornillo, el material base, el orificio y el método de apriete. Aumentar la fuerza o pedir un elemento de fijación más duro sin un diagnóstico previo suele provocar de nuevo el fallo. Lo importante es identificar dónde aumenta la resistencia y corregir esa condición antes de instalar otro elemento de fijación.
Desde la perspectiva de la resolución de problemas de fijación, comience analizando la pieza rota y la pieza de trabajo. Una fractura limpia cerca de la cabeza suele indicar un par de apriete excesivo o una carga lateral. Una fractura más abajo del vástago puede deberse a un orificio piloto inadecuado, a una zona especialmente dura en el material o a un tipo de tornillo que se ve obligado a formar roscas más allá de su rango previsto. El patrón resulta más relevante que una sola rotura.
Analice la fractura antes de cambiar el tornillo
Conservar varias piezas fallidas de la misma serie de instalación. Observar dónde se fracturó cada tornillo, si la rosca está obstruida con material y si el rebaje de la cabeza muestra deslizamiento. Si las fallas ocurren a la misma profundidad, detenerse e inspeccionar la profundidad del orificio, la alineación y el material a esa profundidad. Si ocurren únicamente al final del asentamiento, reducir el ajuste del embrague y verificar si la cabeza se está forzando por debajo de la superficie.
Con frecuencia se culpa primero al sujetador, aunque la configuración de instalación podría ser la responsable. No obstante, un tornillo en buen estado puede fracturarse si la herramienta está inclinada, la broca no encaja firmemente o el operario continúa tras el asentamiento de la junta. Una herramienta con ajuste de par es útil porque permite al instalador lograr el contacto firme sin cargar repetidamente el vástago una vez cerrada la junta. La velocidad de la herramienta, el estado de la broca y el ángulo del operario merecen igualmente una verificación.
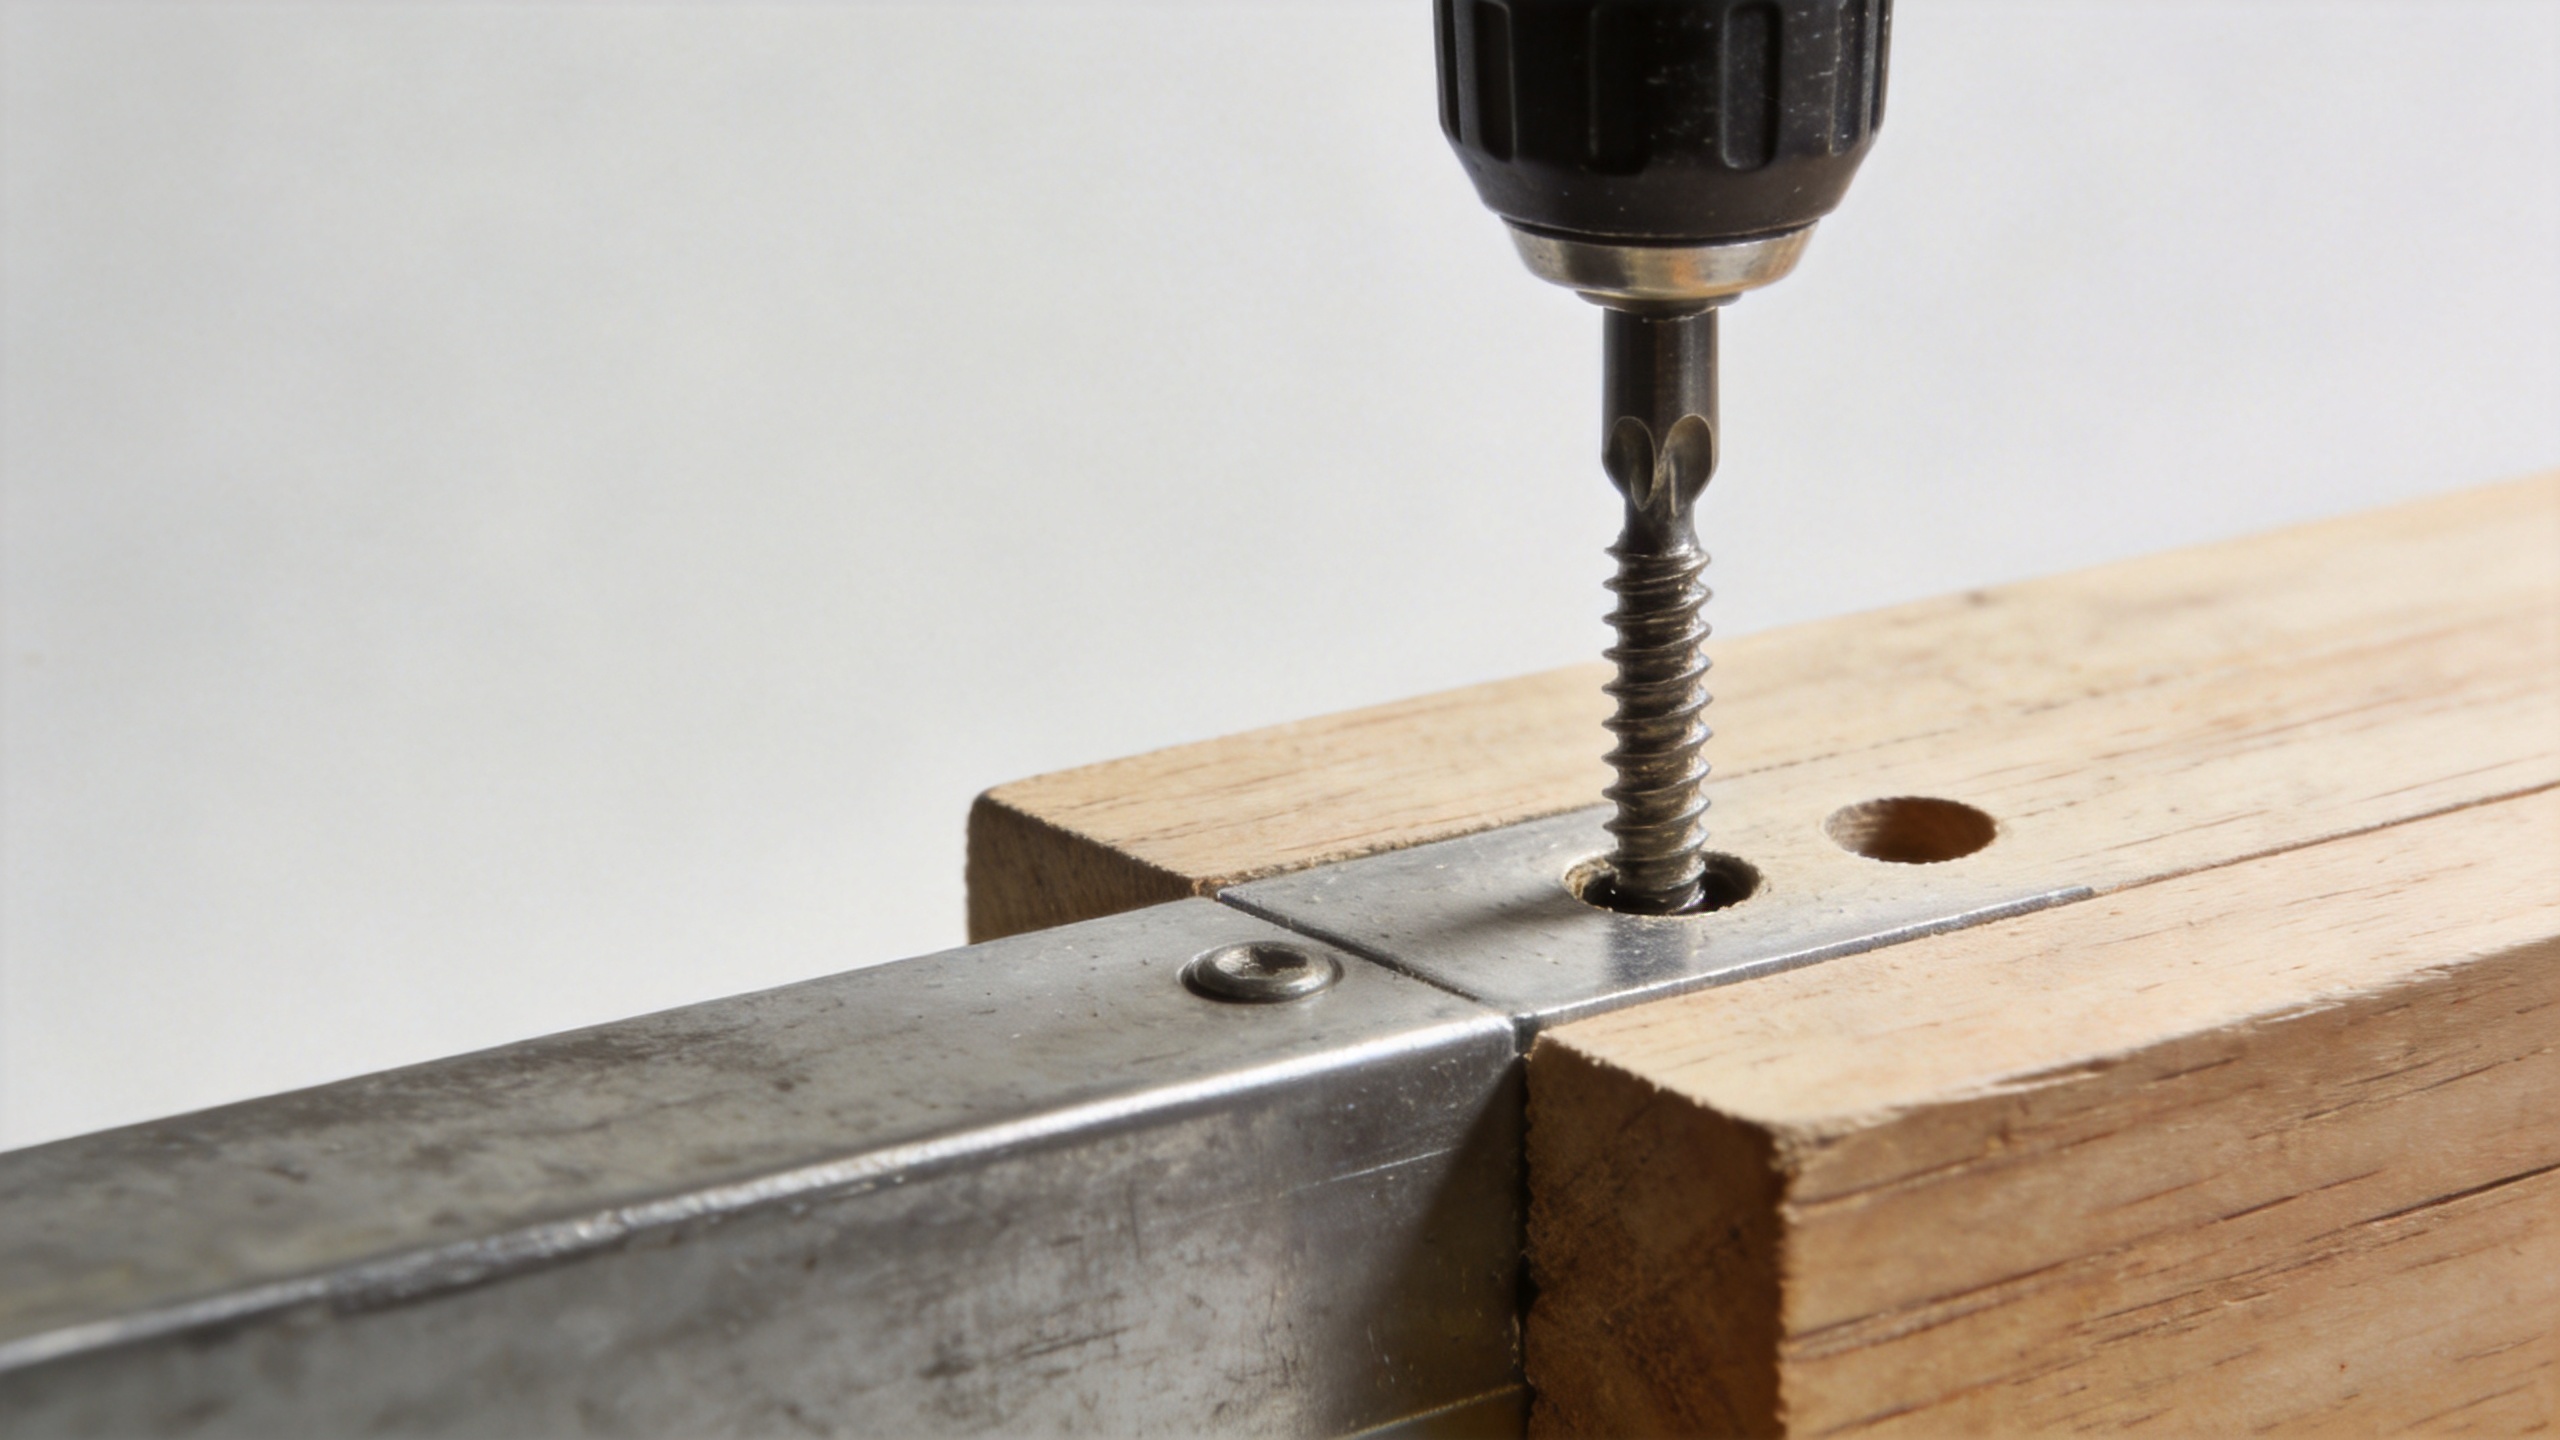
Cinco condiciones que generan un patrón recurrente de fallas
1. El par supera la ventana de instalación
Cada tornillo tiene una ventana práctica de instalación entre el par necesario para formar o engranar las roscas y el par en el que comienza a sufrir daños el elemento de fijación, el alojamiento de la cabeza o la pieza de trabajo. Esta ventana varía según el diámetro, el recubrimiento, la dureza del material, la forma de la rosca, el uso de arandelas y el sustrato. Un embrague adecuado para un espesor determinado de panel puede resultar demasiado agresivo para el siguiente.
Ajuste la herramienta mediante instalaciones de prueba en material representativo y luego verifique el asentamiento mediante inspección, no únicamente confiando en el sonido. Para un tornillo hexagonal, asegúrese de que la llave de vaso o el destornillador estén completamente acoplados y no desgastados. Para cabezas con alojamiento interno, reemplace las puntas que se balancean o que se asientan demasiado alto. Una punta que se resbala transfiere una carga irregular al tornillo y puede convertir una operación rutinaria de asentamiento en una combinación de torsión y flexión lateral.
2. Falta el agujero piloto, es demasiado pequeño o está mal alineado
En madera densa, láminas gruesas, plástico rígido o materiales estratificados, un agujero piloto de tamaño insuficiente puede aumentar drásticamente la resistencia al atornillado. El tornillo debe desplazar o cortar más material, y el par de torsión aumenta antes de que la cabeza llegue a la superficie. Un agujero que comienza perpendicular pero se desvía también puede añadir carga de flexión. Verifique el diámetro de la broca, la profundidad, la perpendicularidad y la eliminación de residuos como un sistema integrado.
Un tornillo para madera suele beneficiarse de un agujero piloto en madera dura o cerca de un borde, aunque el tamaño adecuado depende de la geometría de la rosca y del estado de la madera. No aplique una única regla de diámetro de broca a todos los tornillos para madera. Realice uniones de prueba con el lote previsto y documente luego el diámetro de la broca, la profundidad de parada y la configuración de la herramienta que permitan un acoplamiento limpio sin grietas ni resistencia excesiva.
3. El tipo de fijación no coincide con el material ni con la unión
Un tornillo de máquina está diseñado para acoplarse a un orificio roscado previamente preparado o a una tuerca compatible; no es un sustituto de un sujetador que forme roscas en un sustrato sólido. Un tornillo autorroscante puede formar roscas en materiales adecuados, pero su rendimiento sigue dependiendo del espesor del material, su dureza y la guía del orificio piloto para ese diseño. El mismo diámetro nominal no hace que estas opciones sean intercambiables.
Revise el plano y la pila de uniones antes de cambiar de clase. Confirme la familia de roscas, el estilo de punta, el estilo de cabeza, la longitud de acoplamiento requerida y si la conexión necesita un orificio de paso en la capa superior. En metales delgados, el deshilachamiento de la rosca puede aparecer antes de que el tornillo se rompa; en materiales densos, el par excesivo de formación puede aparecer primero. Estos son problemas distintos y requieren correcciones diferentes.
4. El desalineamiento añade flexión a la torsión
Un tornillo se evalúa comúnmente según su par de apriete, pero la instalación también introduce flexión cuando la herramienta se acerca en ángulo o los componentes no están sujetos entre sí. Esta carga combinada es especialmente dañina para diámetros más pequeños. Los dispositivos guía, un enfoque con destornillador cuadrado y una sujeción estable reducen la probabilidad de que el elemento de fijación se utilice para alinear piezas desalineadas.
Observe las piezas que presentan un espacio entre ellas antes del apriete y luego se acoplan bruscamente al apretar el tornillo. El elemento de fijación puede estar uniendo los componentes mientras supera simultáneamente la fricción y forma las roscas. Corrija el dispositivo de sujeción, la posición del orificio o la secuencia de ensamblaje, de modo que el tornillo sujete una unión correctamente ubicada, en lugar de corregir la geometría de la unión.
5. La variación en el estado del material o del lote modifica la resistencia
Un cambio repentino en la rotura puede seguir a una variación en el material base, el recubrimiento, el tratamiento térmico, el desgaste de la broca o el lote del proveedor. La corrosión, la acumulación de chapado, las rebabas y las virutas atrapadas pueden alterar el par necesario para instalar un tornillo. Registre el número de lote, el lote del material, la herramienta, la broca, la estación del operario y la ubicación de la falla. Ese pequeño registro transforma una queja vaga en evidencia para una revisión enfocada.
Una secuencia práctica de verificación antes de reiniciar la producción
- Aísle las piezas fallidas y etiquete la estación, la fecha y el lote del material.
- Compare el tornillo roto con una muestra sin usar para detectar daños en la cabeza, acabado, forma de la rosca y defectos visibles.
- Inspeccione la broca o la llave de impacto, la configuración del embrague, la excentricidad y el ángulo de aproximación.
- Mida el diámetro y la profundidad del agujero piloto donde la aplicación lo requiera; retire las virutas e inspeccione la presencia de rebabas.
- Elabore una matriz de ensayo corta usando la pieza real: realice un cambio controlado a la vez, como el par de la herramienta o el tamaño del agujero.
- Documentar la configuración aceptada y ponerla a disposición en la estación antes de liberar la producción.
La secuencia está controlada intencionalmente. Cambiar simultáneamente el tornillo, la herramienta, el orificio y la técnica del operario puede ocultar la causa real. Un solo cambio por ensayo genera un registro que los equipos de compras, calidad e instalación pueden utilizar cuando el problema reaparezca.
Elegir la acción correctiva adecuada
Si un tornillo mecánico se rompe al entrar en un orificio roscado, inspeccionar la calidad de la rosca, la contaminación, el cruce de roscas y la longitud de engranaje antes de seleccionar un elemento de fijación distinto. Si un tornillo para madera falla en madera dura, validar la práctica de perforación previa y el par de apriete. Si un tornillo autorroscante falla en chapa o plástico, confirmar que la punta y la forma de la rosca sean adecuadas para el material y el espesor, y luego realizar un ensayo controlado siguiendo las indicaciones de instalación del proveedor. Si un tornillo hexagonal falla al asentarse, inspeccionar el engranaje del alojamiento (socket) y si una arandela, un elemento de sellado o una pila desigual están modificando el par de apriete requerido.
Para uniones recurrentes o sensibles desde el punto de vista de la seguridad, involucre al proveedor de sujetadores con las muestras rotas, el plano de la unión, la descripción de los materiales, las observaciones sobre el par de apriete y las fotos de la instalación. Un proveedor puede ayudar a comparar la clase, el material, el acabado superficial, la forma del filete y los criterios de inspección, pero la configuración final aún requiere validación en la unión real. Qingdao Jeekuu Hardware Productos Co., Ltd. puede apoyar las discusiones sobre especificaciones y la alineación de los puntos de inspección para compradores que adquieren sujetadores industriales.
Convierta la rotura de los tornillos en una variable controlada durante la instalación
La rotura repetida de tornillos es una señal útil: algo en la unión está concentrando la carga antes de que la ensambladura se complete. Trate este suceso como un hallazgo del proceso, no simplemente como una solicitud de repuesto. Cuando el equipo revisa, en orden, el tipo de sujetador, el agujero piloto, el estado de la herramienta de atornillado, la alineación, el lote del material y el método de asentamiento, puede reducir las piezas desperdiciadas y crear un proceso de instalación más repetible.
El objetivo no es un valor genérico de par ni una regla universal para taladrar. Es una configuración documentada que se adapta al tornillo y a la pieza específicas, seguida de una verificación rutinaria que mantiene dicha configuración estable ante cambios en los materiales, los operarios o los lotes de producción.

