 EN

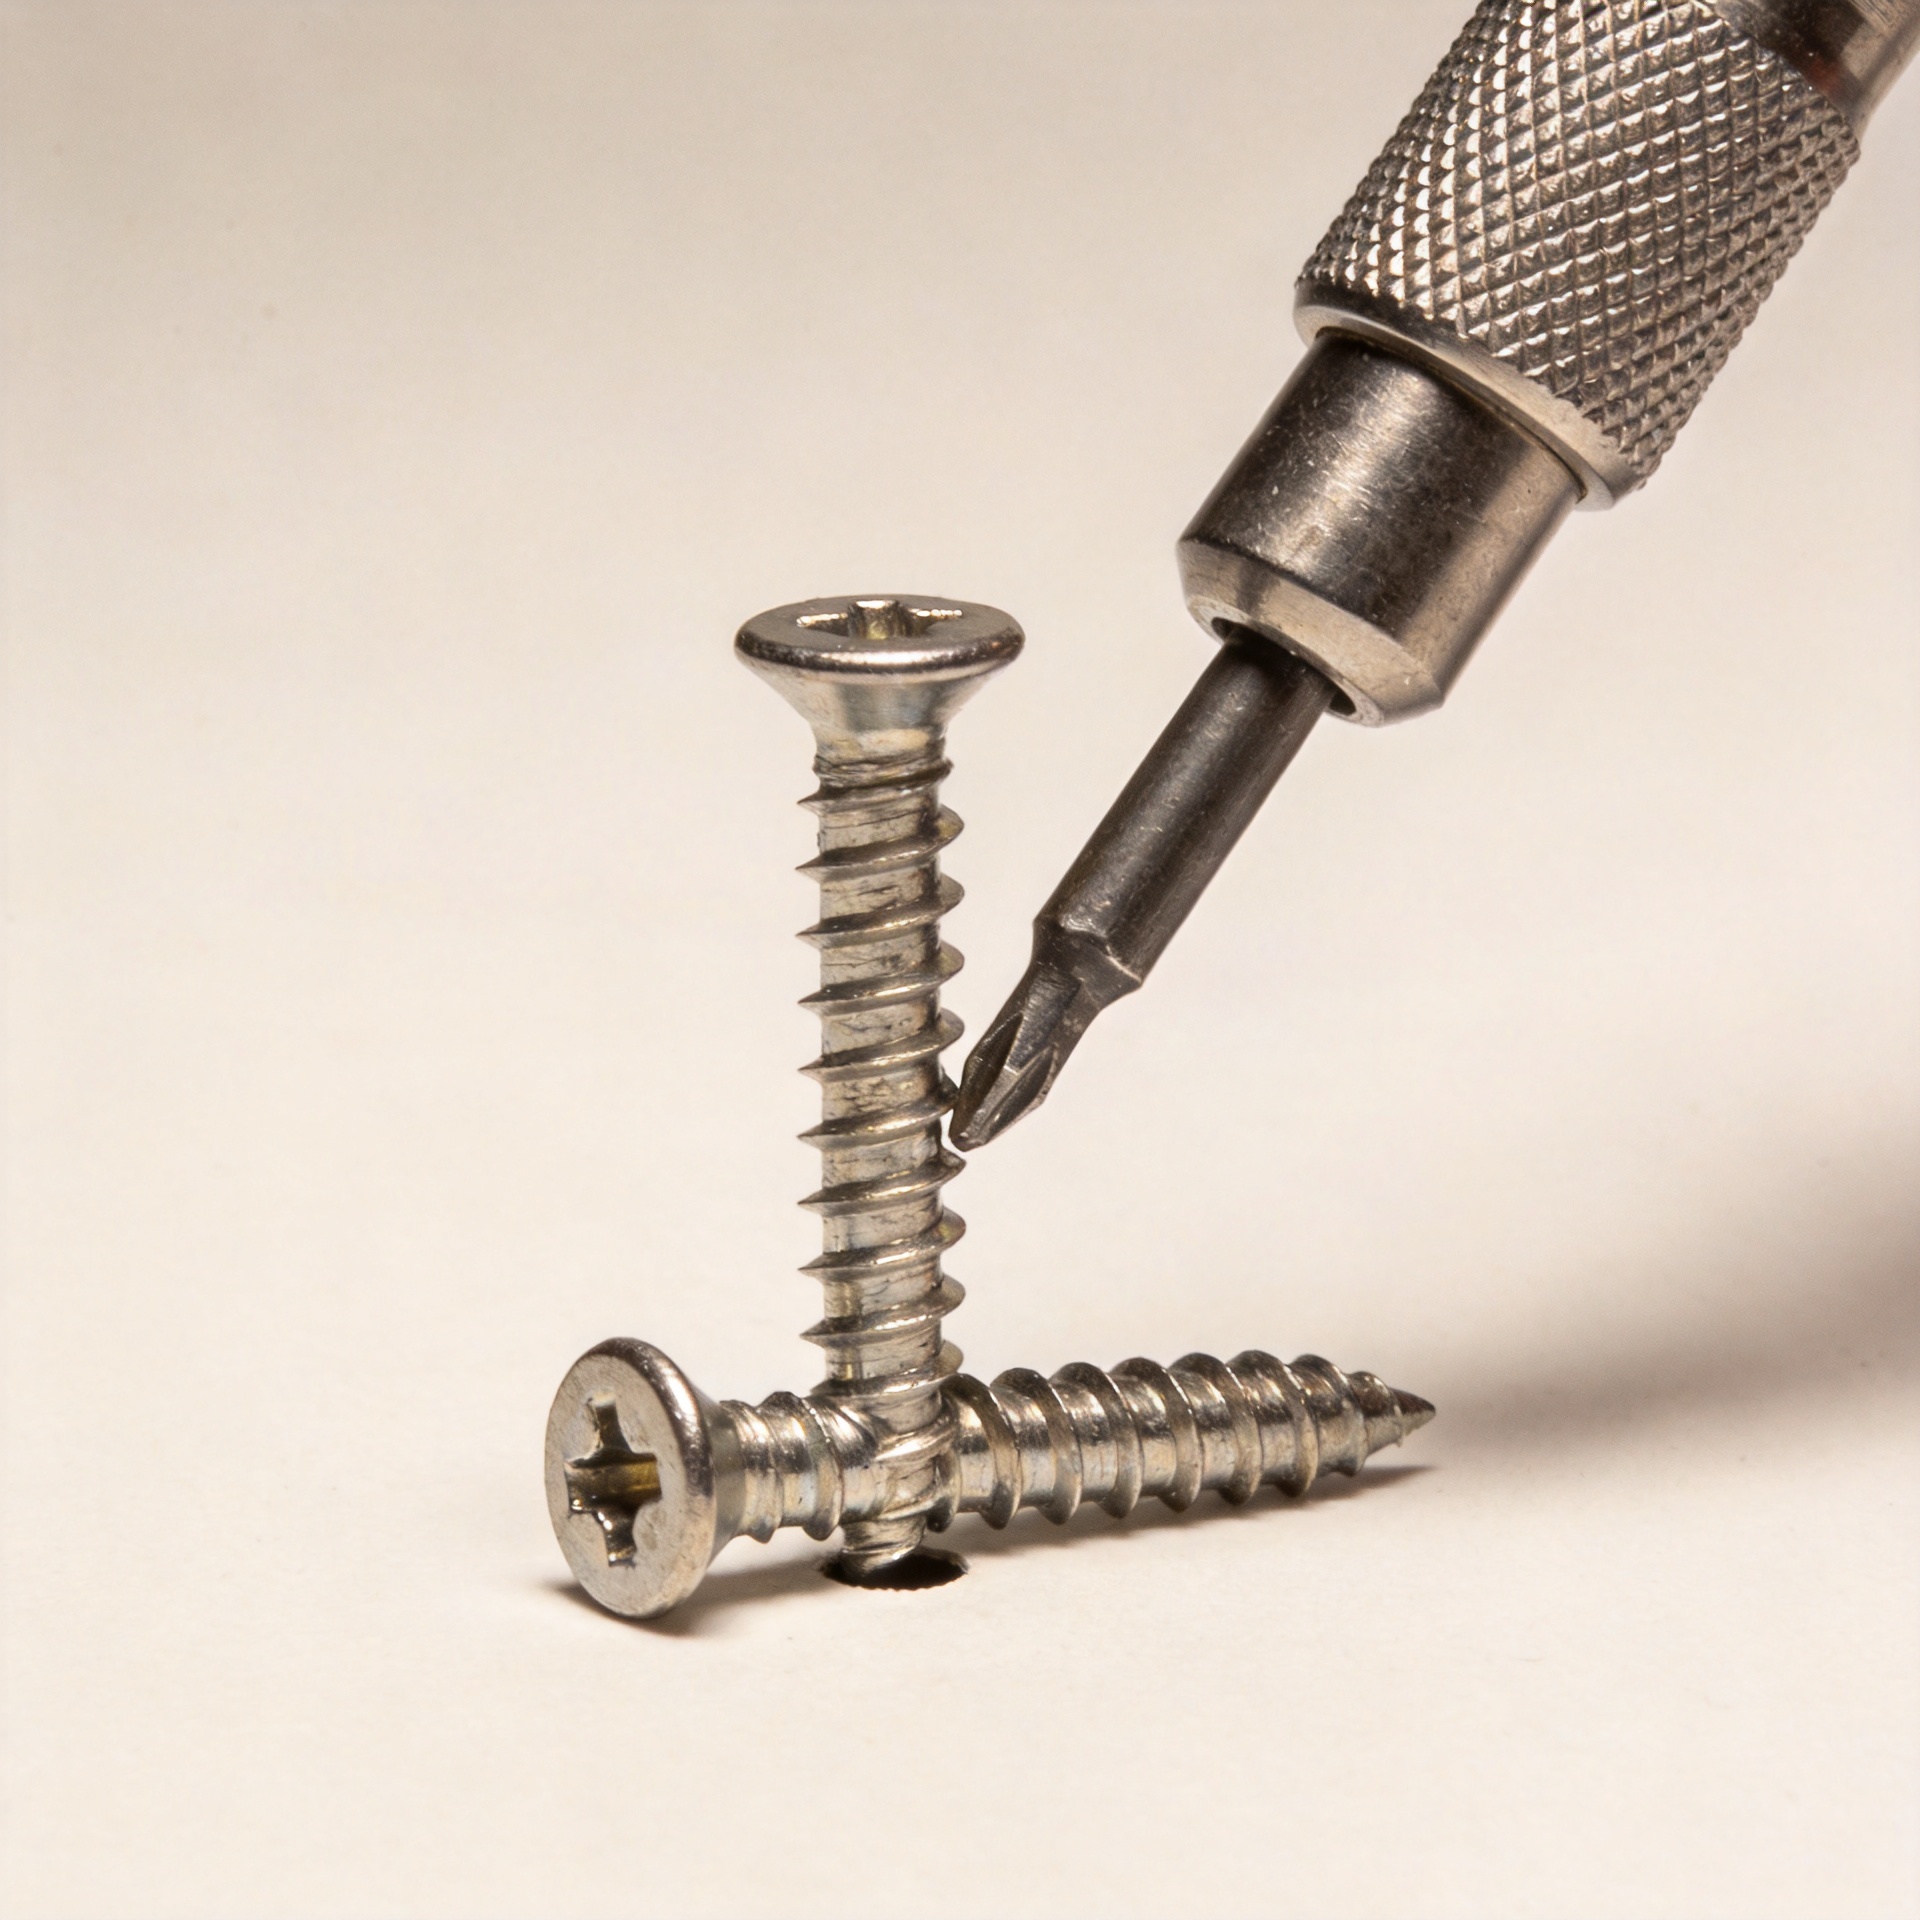
Varför skruvar går av vid montering: En felsökningsguide baserad på mönster
När en skruv går av vid montering har felet vanligtvis en återkommande orsak. På en hektisk monteringslinje eller på en arbetsplats pekar upprepad brott vanligtvis på en missmatch mellan skruven, undermaterialet, hålet och monteringsmetoden. Att öka kraften eller beställa en hårdare förbindelse utan att diagnostisera orsaken leder ofta till samma fel igen. Det gäller att identifiera där motståndet ökar och åtgärda den situationen innan nästa förbindelse monteras.
Ur ett perspektiv på felsökning av förbindningar börjar man med den trasiga delen och arbetsstycket. En ren brottlinje nära skruvhuvudet tyder ofta på för hög monteringstorque eller sidobelastning. En brottlinje längre ner på skaften kan tyda på ett dåligt borrat ledhål, en hård fläck i materialet eller en skruvtyp som tvingas skära gängor utöver sitt avsedda område. Mönstret är viktigare än ett enskilt fel.
Läs av brottet innan du byter skruv
Behåll flera misslyckade delar från samma monteringsomgång. Undersök varje skruv brast, om gängan är fylld med material och om huvudfacken visar tecken på slirning. Om misslyckanden inträffar vid samma djup ska man omedelbart avbryta och undersöka hålets djup, justeringen samt materialet på det aktuella djupet. Om misslyckanden endast inträffar vid slutlig placering ska koppelinställningen minskas och man ska kontrollera om huvudet tvingas under ytan.
Förbindningsdelen anklagas ofta först, även om installationsuppsättningen kan vara orsaken. En fungerande skruv kan dock gå sönder om en skruvdragare lutas, om biten inte sitter ordentligt eller om operatören fortsätter att dra åt efter att förbindningen är åtdragen. Ett verktyg med justerbar vridmomentkontroll är användbart eftersom det låter installatören uppnå fast kontakt utan att upprepat belasta skaften efter att förbindningen stängts. Verktygets hastighet, bits tillstånd och operatörens vinkel bör alla kontrolleras lika noggrant.
Fem villkor som skapar ett återkommande felmönster
1. Vridmomentet överskrider installationsfönstret
Varje skruv har ett praktiskt installationsfönster mellan det vridmoment som krävs för att forma eller engagera gängorna och det vridmoment vid vilket förbindningsdelen, huvudets urholkning eller arbetsstycket börjar skadas. Fönstret varierar beroende på diameter, beläggning, materialhårdhet, gängform, användning av underläppskivor och underlag. En koppling som är lämplig för en platttjocklek kan vara för aggressiv för nästa platttjocklek.
Ställ in verktyget med provinstallationer i representativt material och verifiera sedan att skruven sitter korrekt genom inspektion snarare än endast genom ljud. För en sexkantskruv se till att socketen eller mutternyckeln är fullt engagerad och inte sliten. För skruvar med indruckna huvuden byt ut bitar som darrar eller sitter för högt. En glidande drivbit överför ojämn belastning till skruven och kan omvandla en rutinmässig monteringsoperation till torsion kombinerat med sidoböjning.
2. Pilotboret saknas, är för litet eller felaktigt justerat
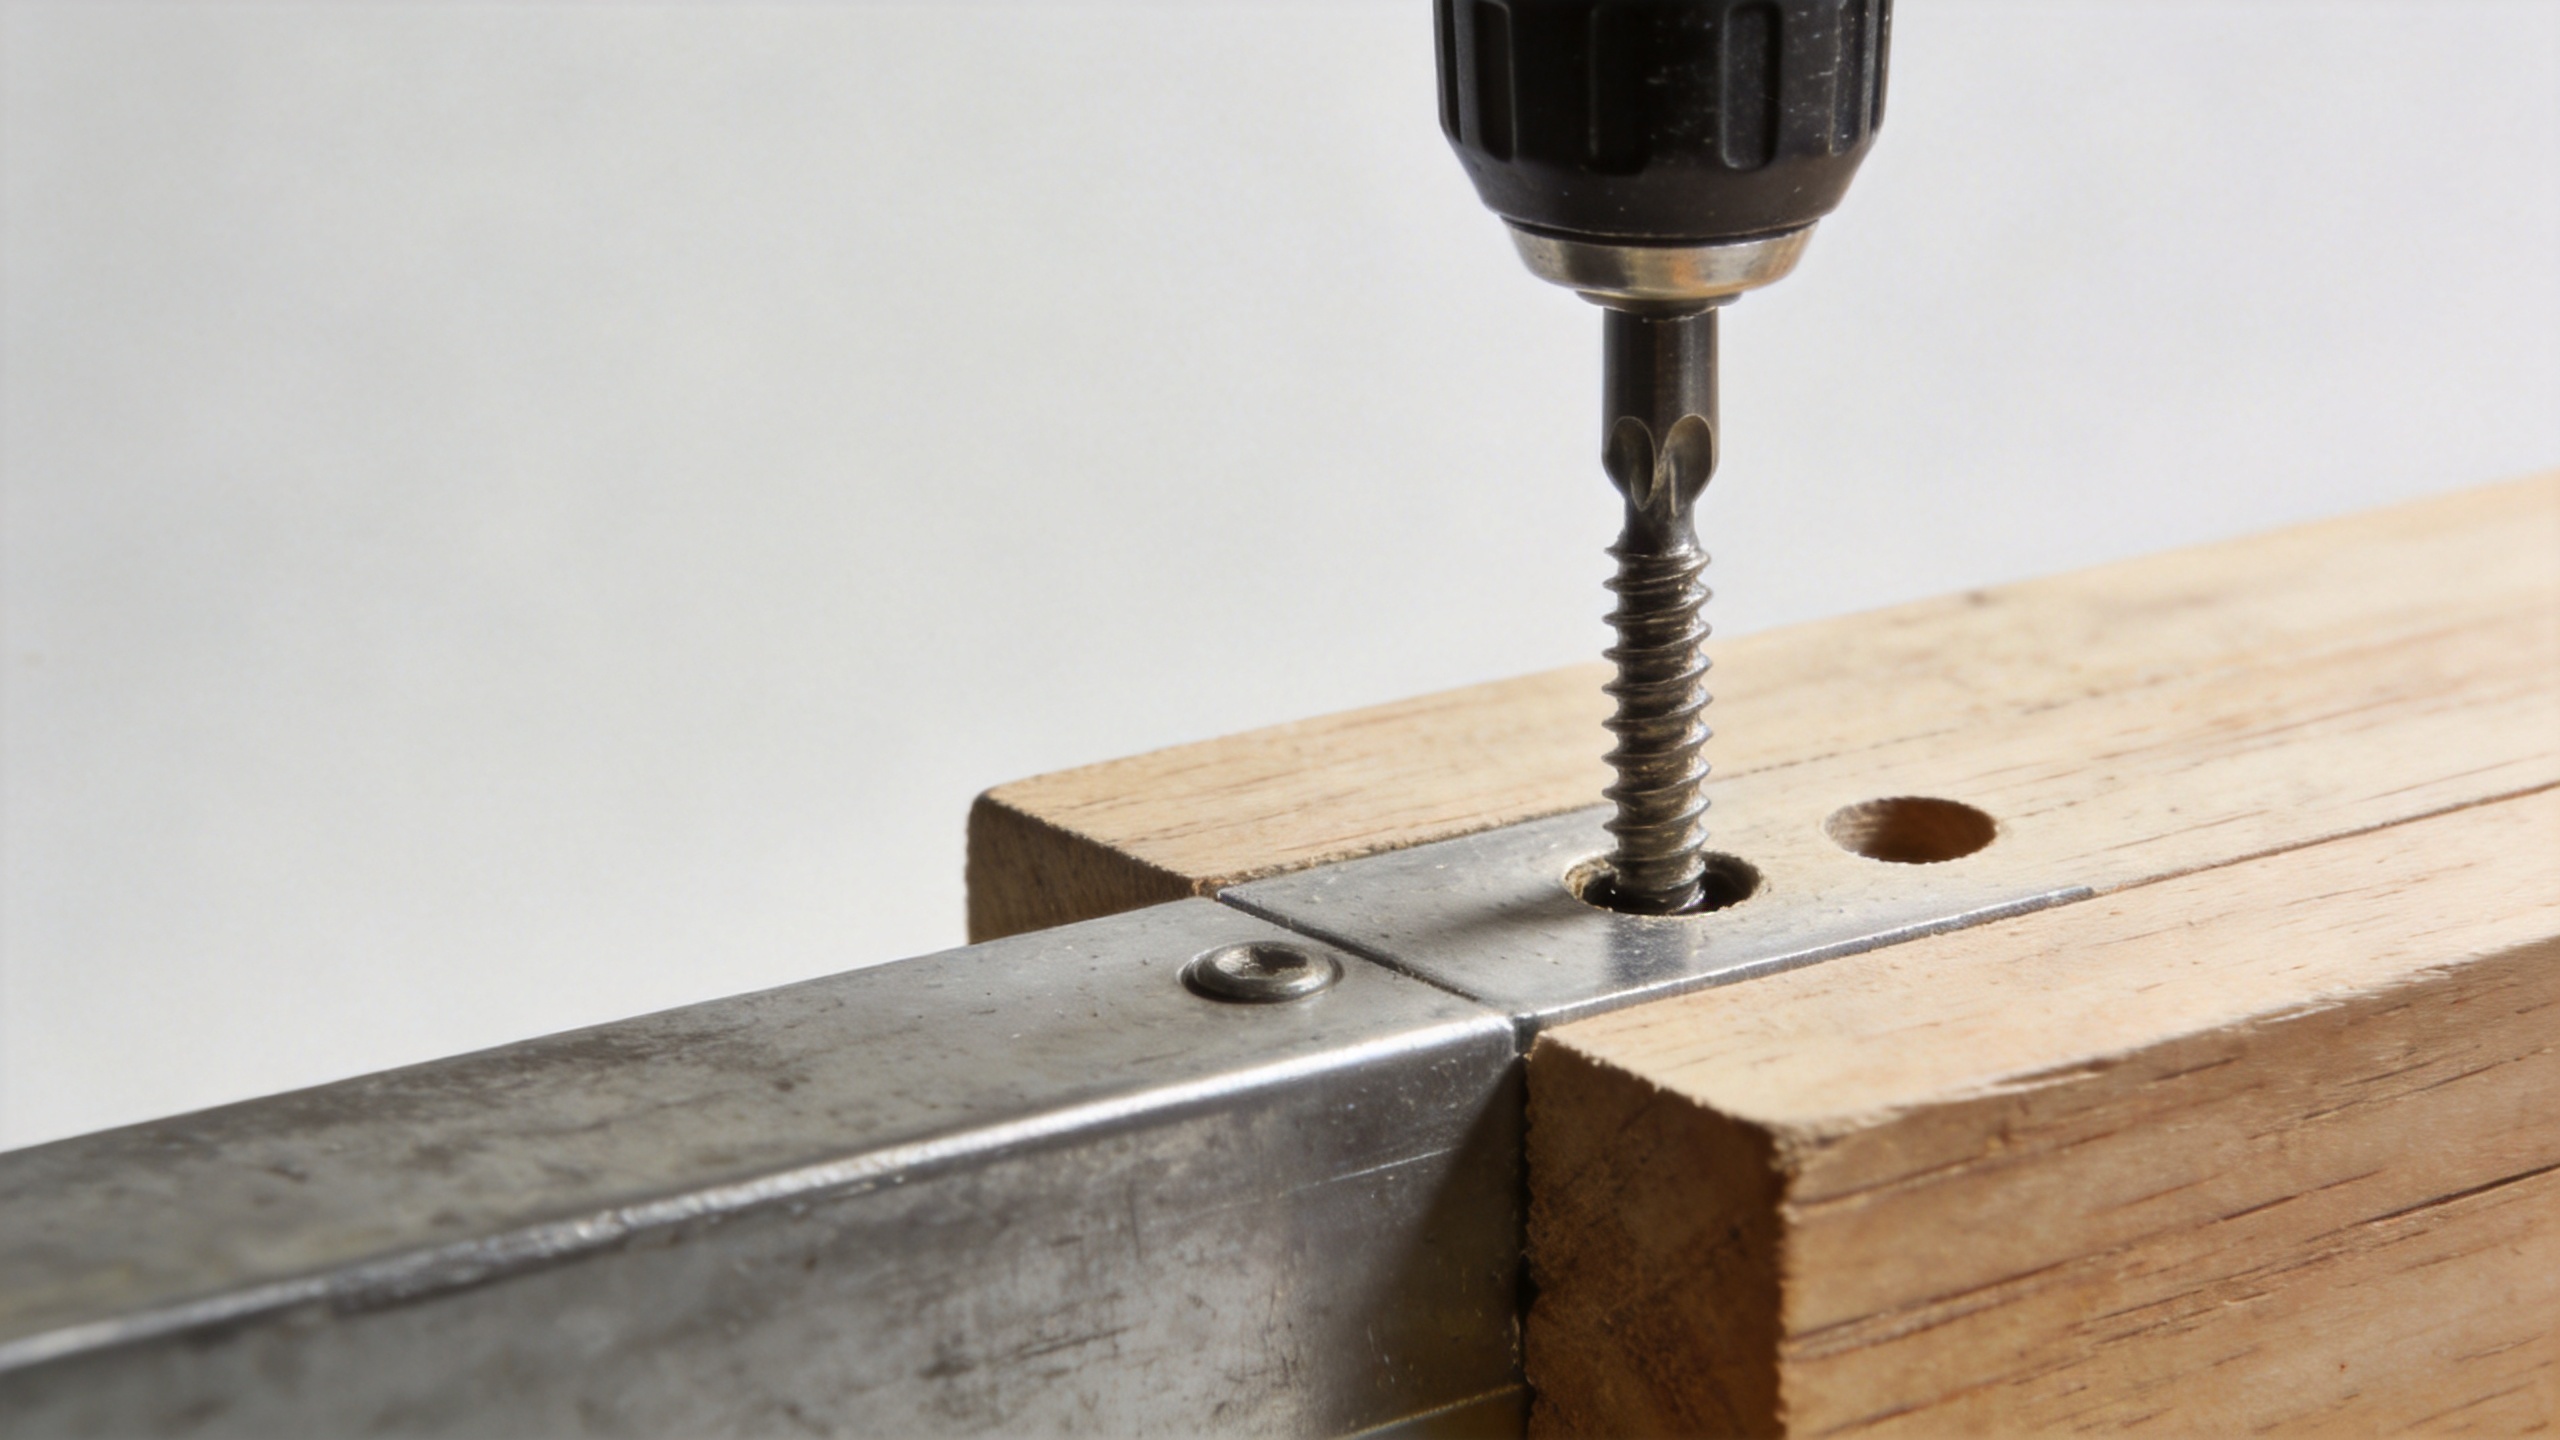
I tät ved, tjock plåt, hård plast eller lagerade material kan en för liten guidborrning skarpt öka drivmotstånden. Skruven måste förflytta eller skära bort mer material, och vridmomentet stiger innan skruvhuvudet når ytan. Ett hål som börjar rakt men avviker kan även orsaka böjbelastning. Kontrollera borrningsdiameter, borrningsdjup, vinkelrättighet och avlägsnande av skräp som ett sammanhängande system.
En träskruv får ofta fördel av en guidborrning i hårdved eller nära en kant, medan den korrekta storleken beror på gänggeometrin och träets tillstånd. Använd inte samma borrstorlek för alla träskruvar. Gör provfogar med den avsedda partien, sedan dokumenterar du borrstorlek, djupstopp och verktygsinställning som ger ren ingrepp utan sprickbildning eller överdrivet motstånd.
3. Förbindningsmedlet är inte anpassat för materialet eller fogtypen
En maskinskruv är avsedd att ingripa i ett förberett gängat hål eller en matchande mutter; den är inte ett utbyte för en gängformande förbindelse i ett fast underlag. En självskärande skruv kan bilda gängor i lämpliga material, men dess prestanda beror fortfarande på materialtjocklek, hårdhet och guidningen via borrhålet för den aktuella konstruktionen. Samma nominella diameter gör inte dessa alternativ utbytbara.
Granska ritningen och sammanfogningsstacken innan du ändrar kvalitetsklasser. Bekräfta gängfamiljen, spetsformen, huvudformen, den krävda ingreppslängden och om anslutningen kräver ett passhål i det övre lagret. För tunt metall kan gängavslitning uppstå innan skruven går av; för tätare material kan för hög formningstorque uppstå först. Det är olika problem och kräver olika åtgärder.
4. Feljustering adderar böjning till vridning
En skruv utvärderas vanligtvis för vridmoment, men monteringen introducerar också böjning när verktyget närmar sig i en vinkel eller när komponenterna inte är sammanklämda. Denna kombinerade belastning är särskilt skadlig för mindre diametrar. Guidfack, en fyrkantig drivarmetod och stabil arbetsuppspänning minskar risken att förbindelsemedlet används för att dra felaktigt justerade delar på plats.
Observera delar som har ett mellanrum innan skruven drivas in och sedan snappar ihop när skruven åtdrags. Förbindelsemedlet kan dra komponenterna mot varandra samtidigt som det övervinner friktion och bildar gängor. Rätta till facken, hålets placering eller monteringsordningen så att skruven klämmer en korrekt placerad fog istället for att rätta till fogens geometri.
5. Materialtillstånd eller variation mellan partier ändrar motståndet
En plötslig förändring i bristning kan följa en förändring av grundmaterial, beläggning, värmebehandling, borrslitage eller leverantörsbatch. Korrosion, pläteringsuppsamling, spån och fångade metallspån kan alla påverka det moment som krävs för att montera en skruv. Registrera batchnumret, materialbatchen, verktyget, bitsen, operatörens arbetsplats och felplatsen. Den lilla registreringen omvandlar en vag klagomål till bevis för en fokuserad granskning.
En praktisk kontrollsekvens innan produktionen återstartas
- Isolera de felaktiga delarna och märk stationen, datumet och materialbatchen.
- Jämför den brutna skruven med en oanvänd provbit vad gäller huvudskada, yta, gängform och synliga defekter.
- Granska drivbitsen eller fästnuten, kopplingsinställningen, runout och infallsvinkeln.
- Mät diameter och djup på pilotboret där applikationen kräver det; ta bort metallspån och granska efter spån.
- Skapa en kort testmatris med det faktiska arbetsstycket: en kontrollerad förändring i taget, t.ex. verktygsmoment eller håldiameter.
- Dokumentera den godkända installationen och se till att den är tillgänglig vid stationen innan produktionen släpps.
Sequensen styrs avsiktligt. Att ändra skruven, verktyget, hålet och operatörens teknik samtidigt kan dölja den verkliga orsaken. En enda ändring per försök skapar en logg som inköps-, kvalitets- och installationsavdelningarna kan använda om problemet återkommer.
Välj rätt åtgärd för uppföljning
Om en maskinskruv går sönder vid införandet i ett gängat hål, undersök gängkvaliteten, föroreningar, felgängning och ingreppslängden innan du väljer en annan förbindelse. Om en träskruv misslyckas i hårdträ, verifiera förborrningssedvanorna och drivmomentet. Om en självgängande skruv misslyckas i plåt eller plast, bekräfta att spetsen och gängformen passar materialet och tjockleken, och genomför sedan ett kontrollerat försök enligt leverantörens installationsanvisningar. Om en sexkantskruv misslyckas vid sittning, undersök urholkningsengagemanget och om en bricka, tätelement eller ojämn stack påverkar det krävda momentet.
För återkommande eller säkerhetskritiska förband ska fastmönstertillverkaren involveras med de brutna provbitarna, förbandsritningen, materialbeskrivningen, momentobservationerna och installationsfotografierna. En leverantör kan hjälpa till att jämföra kvalitet, material, ytyta, gängform och kontrollkriterier, men den slutgiltiga inställningen kräver fortfarande validering i det faktiska förbandet. Qingdao Jeekuu Hardware Produkter Co., Ltd. kan stödja specifikationsdiskussioner och justering av kontrollpunkter för köpare som inköper industriella fästdon.
Gör skruvbrott till en kontrollerad installationsvariabel
Upprepade skruvbrott är en användbar signal: något i förbandet koncentrerar lasten innan monteringen är slutförd. Behandla händelsen som en processupptäckt, inte bara som en begäran om utbyte av delar. När teamet systematiskt undersöker fästdonstypen, borrhålet, verktygets skick, justeringen, materialpartiet och sättningsmetoden minskar det slöseri med delar och skapar en mer reproducerbar installationsprocess.
Målet är inte ett generiskt värde för vridmoment eller en universalregel för borrning. Det är en dokumenterad inställning som är anpassad till den specifika skruven och arbetsstycket, följt av rutinmässiga kontroller som säkerställer att denna inställning förblir stabil trots förändringar i material, operatörer eller produktionspartier.

