 EN

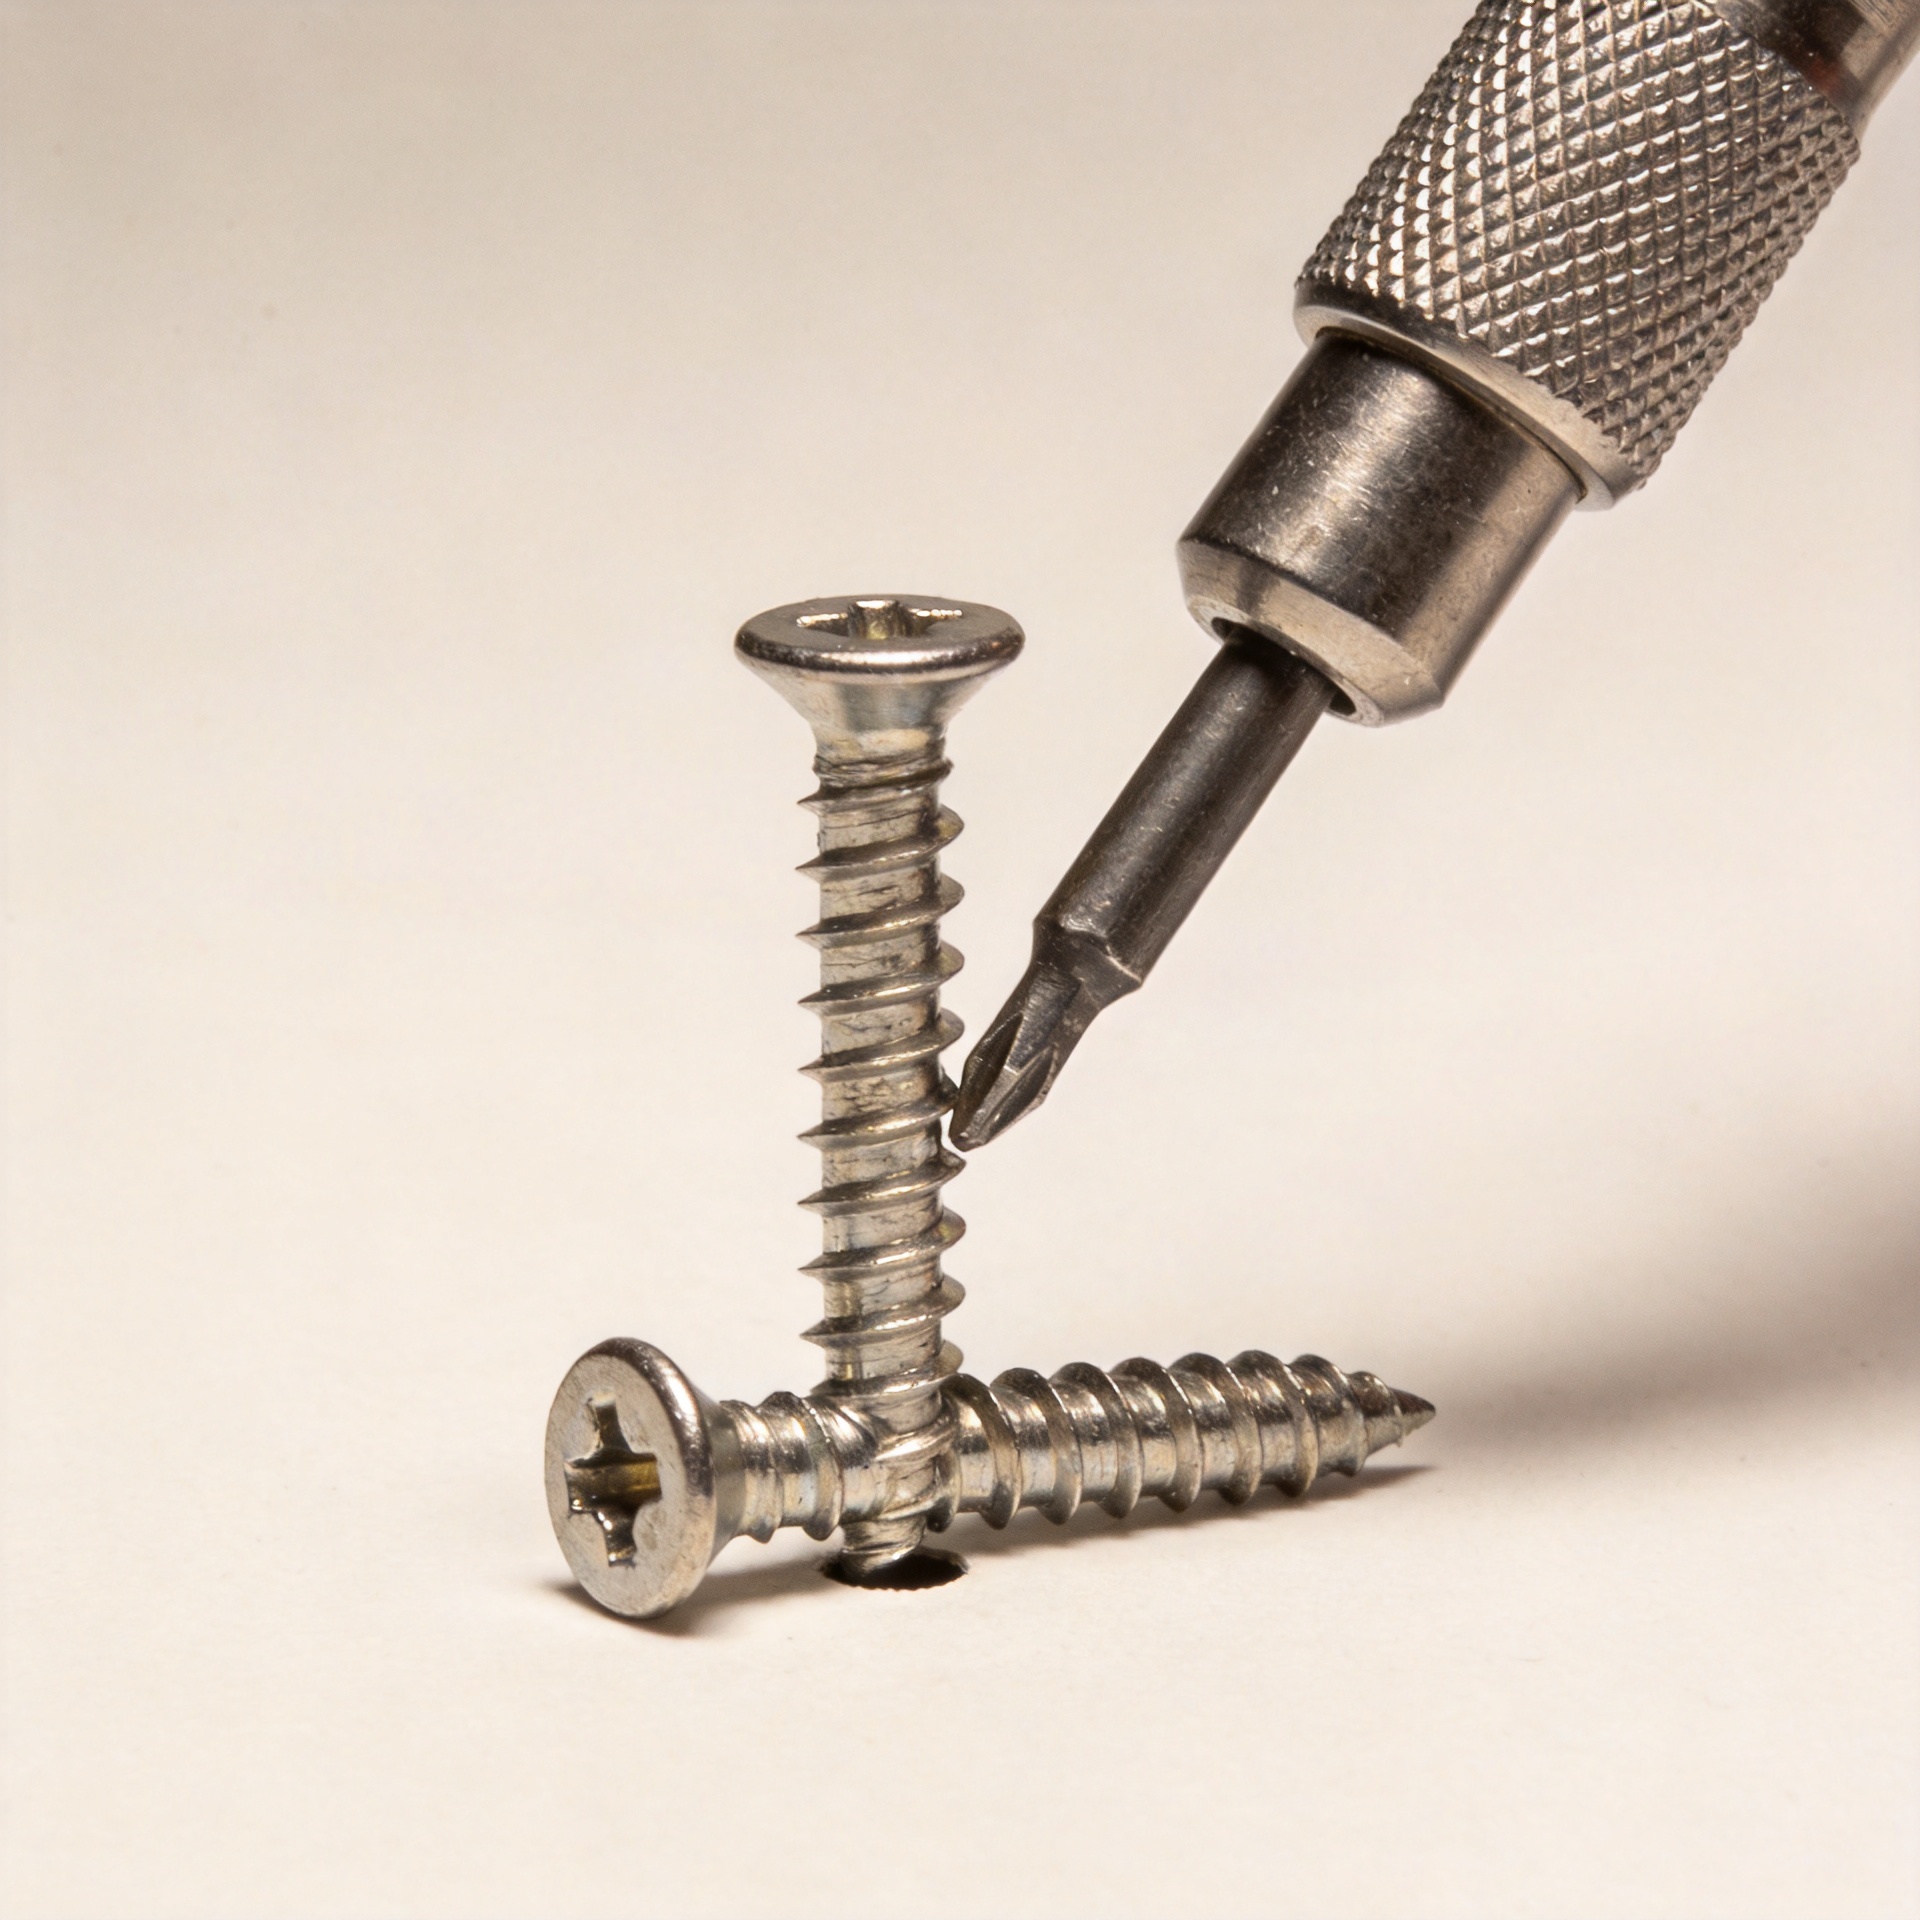
Mengapa Skru Patah Semasa Pemasangan: Panduan Penyelesaian Masalah Berdasarkan Corak
Apabila skru patah semasa pemasangan, kegagalan tersebut biasanya disebabkan oleh faktor yang boleh diulang. Di atas talian perakitan yang sibuk atau di tapak kerja, patah berulang biasanya menunjukkan ketidaksesuaian antara skru, bahan asas, lubang, dan kaedah pemanduan. Menambah daya atau memesan pengikat yang lebih keras tanpa diagnosis sering menyebabkan kegagalan berulang. Langkah yang betul ialah mengenal pasti di mana rintangan meningkat dan membetulkan keadaan tersebut sebelum pengikat seterusnya dipasang.
Dari sudut penyelesaian masalah pengikatan, mulakan dengan bahagian yang patah dan benda kerja. Patahan bersih berdekatan kepala skru sering menunjukkan tork pemanduan terlalu tinggi atau beban sisi. Patahan lebih jauh di sepanjang batang skru boleh menunjukkan lubang panduan yang tidak sesuai, kawasan keras dalam bahan, atau jenis skru yang diminta membentuk benang di luar julat reka bentuknya. Corak kegagalan lebih penting daripada satu kejadian patah sahaja.
Baca corak patah sebelum menukar skru
Kekalkan beberapa kepingan yang gagal daripada satu siri pemasangan yang sama. Perhatikan di mana setiap skru retak, sama ada benangnya dipenuhi bahan, dan sama ada lekuk kepala menunjukkan tanda cam-out. Jika kegagalan berlaku pada kedalaman yang sama, hentikan kerja dan periksa kedalaman lubang, keselarasan, serta jenis bahan pada kedalaman tersebut. Jika kegagalan berlaku hanya semasa peletakan akhir, kurangkan tetapan clutch dan semak sama ada kepala skru dipaksakan masuk melebihi permukaan.
Pengikat sering disalahkan terlebih dahulu, walaupun susunan pemasangan mungkin menjadi punca sebenar. Namun, skru yang baik boleh retak jika pemacu dicondongkan, mata skru tidak rapat pasang, atau operator terus memutar selepas sambungan sudah rapat. Alat yang boleh laras daya kilas berguna kerana membolehkan pemasang mencapai sentuhan rapat tanpa membebankan batang secara berulang selepas sambungan tertutup. Kelajuan alat, keadaan mata skru, dan sudut operator juga perlu diperiksa dengan teliti.
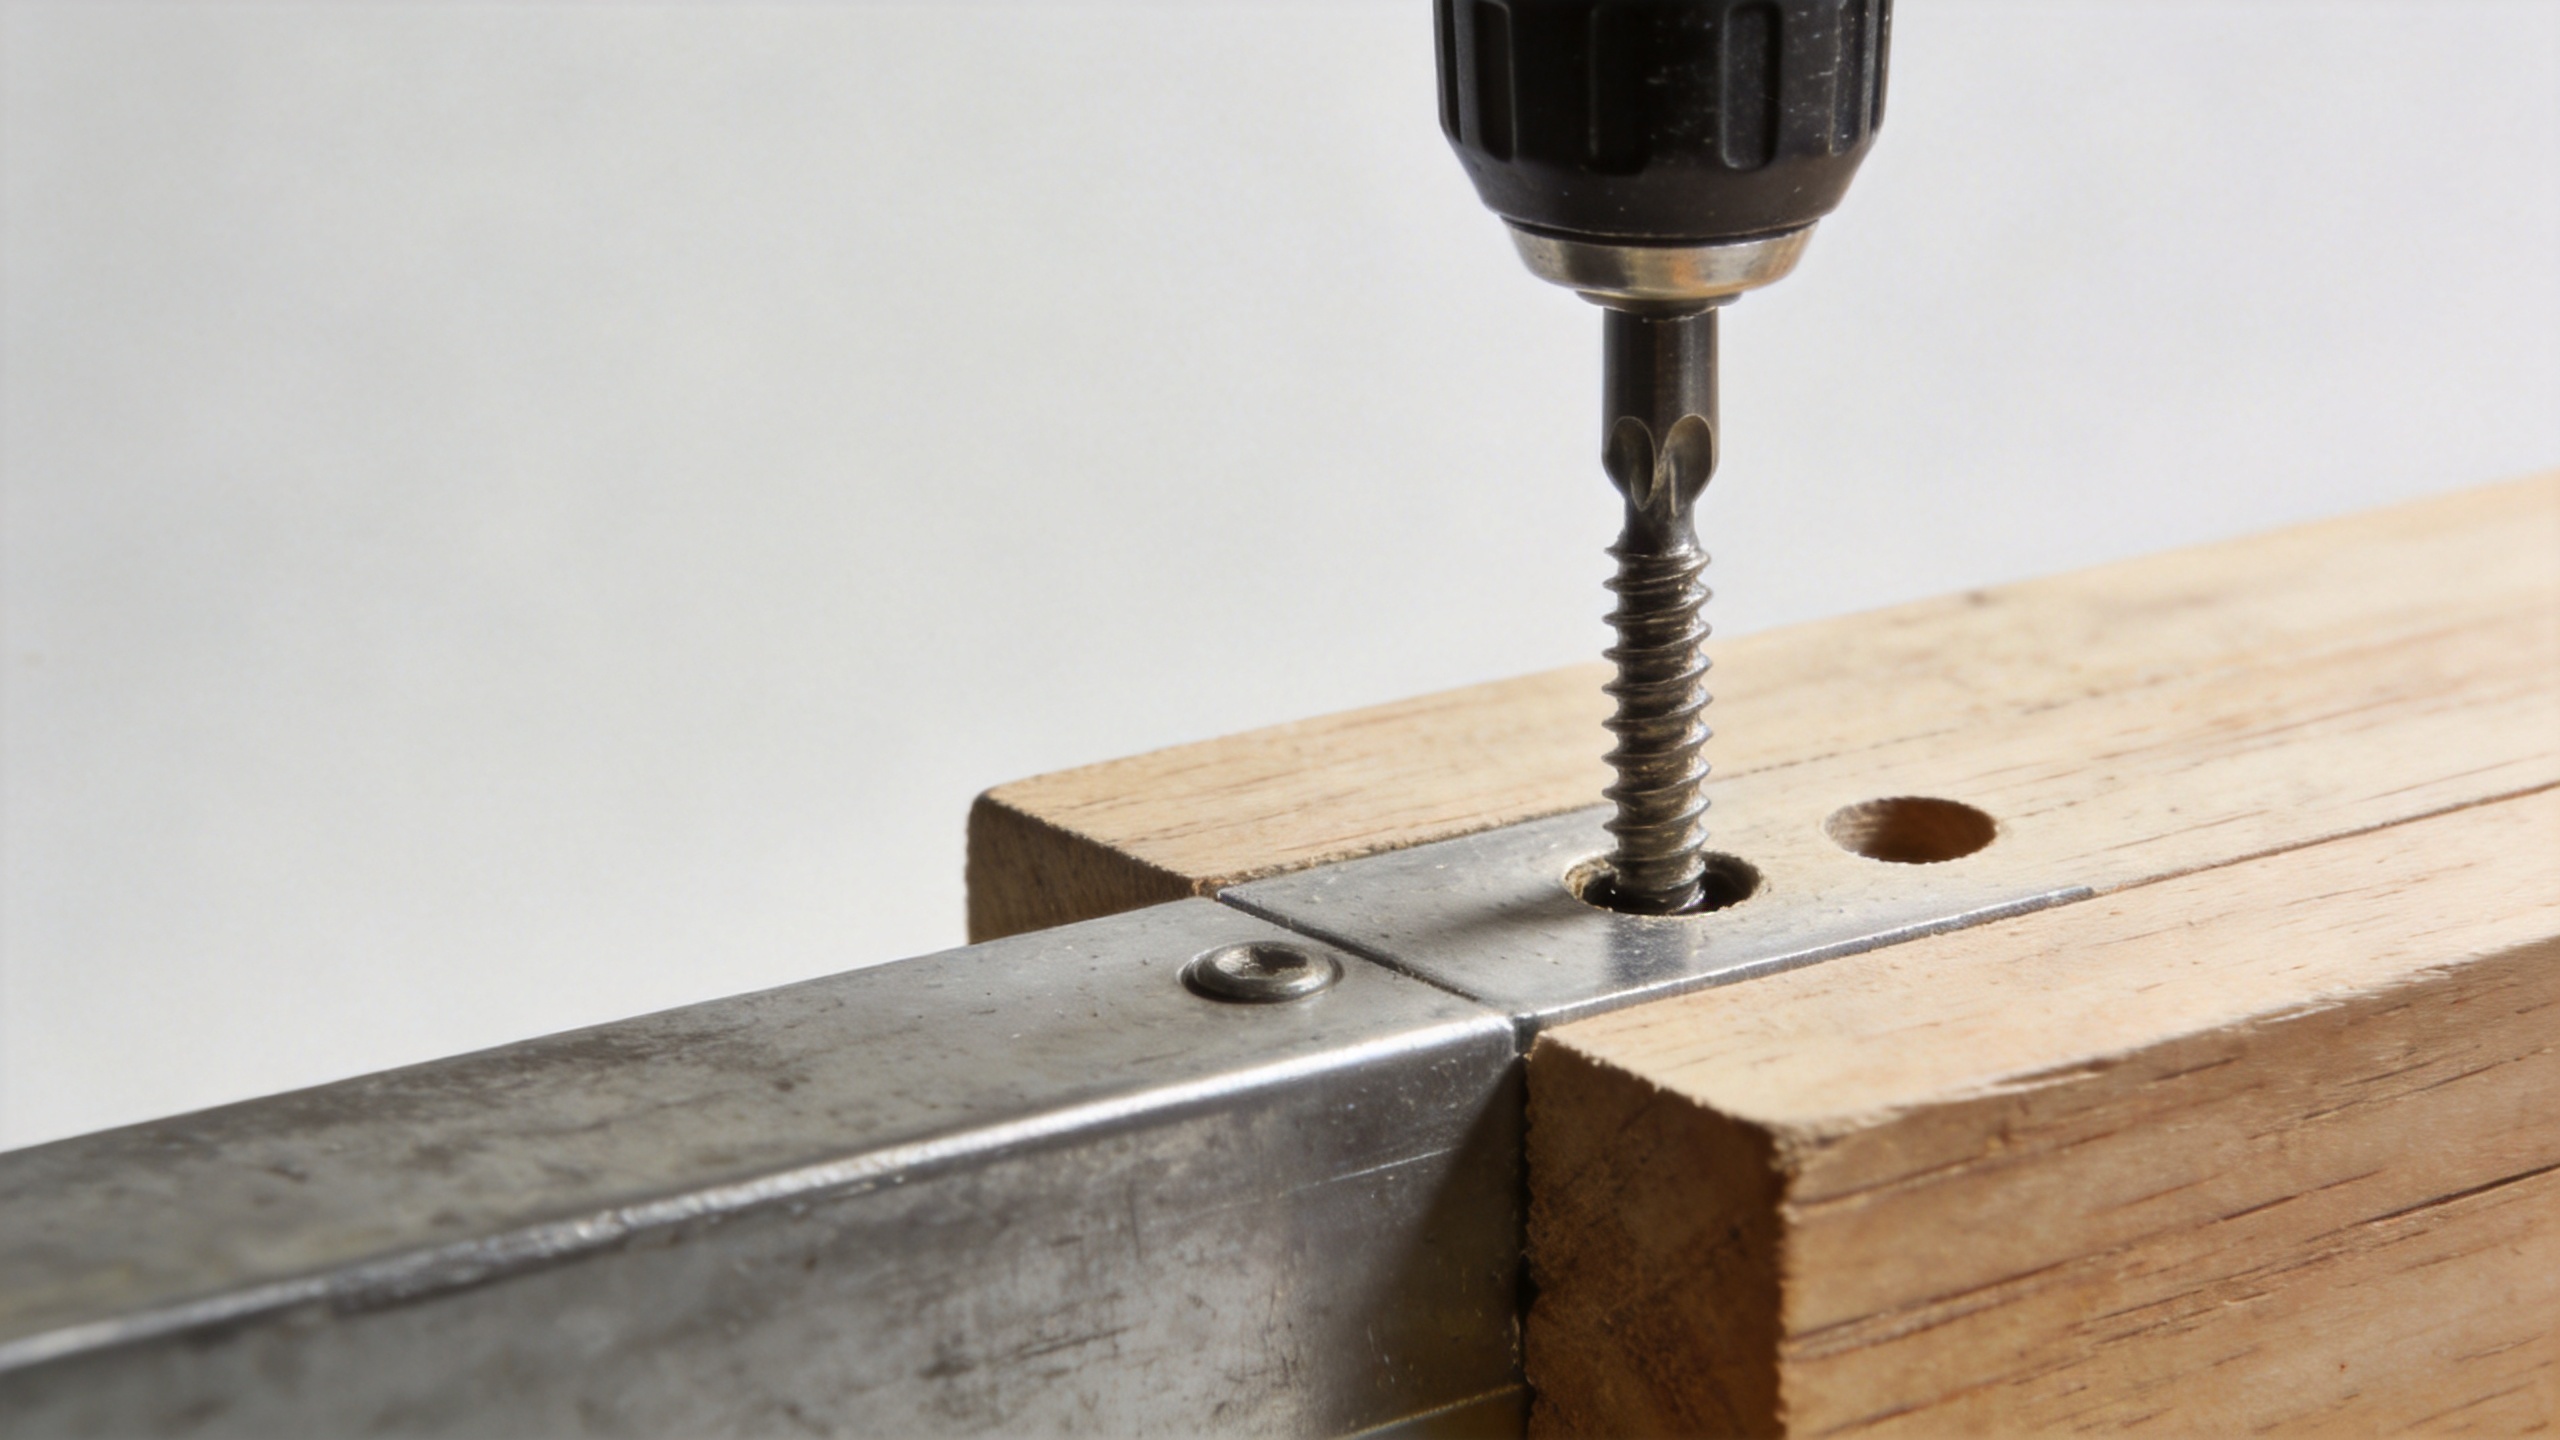
Lima keadaan yang menyebabkan corak kegagalan berulang
1. Daya kilas melebihi tetingkap pemasangan
Setiap skru mempunyai tetingkap pemasangan praktikal antara daya kilas yang diperlukan untuk membentuk atau melibatkan benang dan daya kilas di mana pengikat, lekuk kepala, atau benda kerja mula mengalami kerosakan. Tetingkap ini berubah mengikut diameter, salutan, kekerasan bahan, bentuk benang, penggunaan washer, dan substrat. Klausa yang sesuai untuk satu ketebalan panel mungkin terlalu agresif untuk panel seterusnya.
Tetapkan alat dengan pemasangan percubaan pada bahan yang mewakili, kemudian sahkan kedudukan duduk melalui pemeriksaan bukan hanya bergantung pada bunyi sahaja. Untuk skru heksagon, pastikan soket atau pemutar nat sepenuhnya terpasang dan tidak haus. Untuk kepala lekuk, gantikan bit yang goyang atau berada terlalu tinggi. Pemutar yang meluncur akan memindahkan beban tidak sekata ke skru dan boleh mengubah operasi duduk biasa kepada gabungan torsi dan lenturan sisi.
2. Lubang panduan tiada, terlalu kecil, atau tidak selari
Dalam kayu padat, kepingan tebal, plastik keras, atau bahan berlapis, lubang panduan yang terlalu kecil boleh meningkatkan rintangan pemasangan secara mendadak. Skru perlu menyesarkan atau memotong lebih banyak bahan, dan daya kilas meningkat sebelum kepala skru menyentuh permukaan. Lubang yang bermula tegak lurus tetapi kemudian menyimpang juga boleh menambah beban lentur. Semak diameter gerudi, kedalaman, ketegaklurusan, dan pembuangan habuk sebagai satu sistem.
Skru kayu sering mendapat manfaat daripada lubang panduan apabila digunakan pada kayu keras atau berhampiran tepi, manakala saiz yang betul bergantung kepada geometri benang dan keadaan kayu. Jangan gunakan satu saiz gerudi untuk semua jenis skru kayu. Buat sambungan percubaan menggunakan kelompok skru yang dirancang, kemudian rekodkan saiz gerudi, had kedalaman, dan tetapan alat yang menghasilkan pengikatan bersih tanpa pecah atau rintangan berlebihan.
3. Jenis pengikat tidak sesuai dengan bahan atau sambungan
Skru mesin direka untuk berpasangan dengan lubang berulir yang telah disediakan atau nat padanan; ia bukan pengganti skru pembentuk ulir untuk substrat pepejal. Skru penusuk sendiri boleh membentuk ulir dalam bahan yang sesuai, tetapi prestasinya masih bergantung kepada ketebalan bahan, kekerasan bahan, dan panduan lubang awal bagi rekabentuk tersebut. Diameter nominal yang sama tidak menjadikan pilihan-pilihan ini saling boleh ditukar ganti.
Semak lukisan dan tumpukan sambungan sebelum menukar gred. Sahkan keluarga ulir, gaya hujung, gaya kepala, panjang keterlibatan yang diperlukan, dan sama ada sambungan memerlukan lubang longgar pada lapisan atas. Bagi logam nipis, pengelupasan ulir boleh berlaku sebelum skru patah; bagi bahan padat, tork pembentukan berlebihan boleh berlaku terlebih dahulu. Ini adalah masalah yang berbeza dan memerlukan pembetulan yang berbeza.
4. Ketidakselarasan menambah lenturan kepada torsi
Skru biasanya dinilai berdasarkan torknya, tetapi pemasangan juga menimbulkan lenturan apabila alat pendawaian digunakan pada sudut tertentu atau komponen tidak diketatkan bersama. Beban gabungan ini terutamanya merosakkan skru berdiameter kecil.
Perhatikan komponen yang berjarak sebelum dipasang dan kemudian terkunci rapat apabila skru diketatkan. Skru tersebut mungkin sedang menarik komponen bersama-sama sambil sekaligus mengatasi geseran dan membentuk ulir. Baiki pelarasan kelengkapan, kedudukan lubang, atau urutan pemasangan supaya skru mengikat sambungan yang telah berada pada kedudukan betul, bukan membetulkan geometri sambungan.
5. Perubahan keadaan bahan atau variasi kelompok mengubah rintangan
Peralihan mendadak dalam kegagalan patah boleh berlaku akibat perubahan bahan asas, salutan, rawatan haba, kerosakan gerudi, atau kelompok pembekal. Kakisan, pembinaan lapisan, tajam tepi (burrs), dan serpihan yang terperangkap boleh mengubah daya kilas yang diperlukan untuk memasang skru. Catat nombor kelompok, kelompok bahan, alat, mata gerudi, stesen operator, dan lokasi kegagalan. Catatan kecil ini menukar aduan kabur kepada bukti bagi semakan terfokus.
Urutan pemeriksaan praktikal sebelum memulakan semula pengeluaran
- Kurungkan komponen yang gagal dan labelkan stesen, tarikh, serta kelompok bahan.
- Bandingkan skru yang patah dengan sampel yang belum digunakan dari segi kerosakan pada kepala, permukaan akhir, bentuk ulir, dan cacat kelihatan.
- Periksa mata gerudi atau soket pemutar, tetapan cengkaman (clutch), ketidakselarian (runout), dan sudut pendekatan.
- Ukur diameter dan kedalaman lubang panduan di tempat aplikasi memerlukannya; keluarkan serpihan dan periksa kehadiran tajam tepi (burrs).
- Bina matriks ujian ringkas menggunakan komponen sebenar: satu perubahan terkawal pada satu masa, seperti daya kilas alat atau saiz lubang.
- Dokumenkan susunan yang diterima dan buat ia tersedia di stesen sebelum mengeluarkan pengeluaran.
Urutan ini dikawal secara sengaja. Mengubah skru, alat, lubang, dan teknik operator secara serentak boleh menyembunyikan punca sebenar. Satu perubahan setiap ujian mencipta rekod yang boleh digunakan oleh pasukan pembelian, kualiti, dan pemasangan apabila isu berulang.
Pilih tindakan susulan yang sesuai
Jika skru mesin patah semasa memasuki lubang berspan, periksa kualiti benang, pencemaran, benang silang, dan panjang pelibatan sebelum memilih pengikat yang berbeza. Jika skru kayu gagal dalam kayu keras, sahkan amalan lubang panduan dan daya pemacuan. Jika skru penusuk sendiri gagal dalam kepingan logam atau plastik, pastikan hujung dan bentuk benang sesuai dengan bahan dan ketebalan, kemudian jalankan ujian terkawal mengikut panduan pemasangan pembekal. Jika skru heksagon gagal pada masa duduk, periksa pelibatan soket dan sama ada washer, unsur pengedap, atau tumpukan tidak rata mengubah daya kilas yang diperlukan.
Bagi sambungan berulang atau yang sensitif dari segi keselamatan, libatkan pembekal pengikat bersama sampel yang patah, lukisan sambungan, huraian bahan, pemerhatian daya kilas, dan foto pemasangan. Pembekal boleh membantu membandingkan gred, bahan, siap permukaan, bentuk ulir, dan kriteria pemeriksaan, tetapi tatasusunan akhir masih memerlukan pengesahan dalam sambungan sebenar. Qingdao Jeekuu Hardware Produk Co., Ltd. boleh menyokong perbincangan spesifikasi dan penyelarasan titik pemeriksaan bagi pembeli yang membeli pengikat industri.
Jadikan keputusan skru sebagai pemboleh ubah terkawal dalam pemasangan
Keputusan skru secara berulang merupakan isyarat berguna: sesuatu dalam sambungan sedang memusatkan beban sebelum pemasangan selesai. Anggap kejadian ini sebagai penemuan proses, bukan sekadar permintaan bahagian pengganti. Apabila pasukan menyemak jenis pengikat, lubang panduan, keadaan pemutar, penyelarasan, kelompok bahan, dan kaedah duduk secara berurutan, ia boleh mengurangkan pembaziran bahagian dan mencipta proses pemasangan yang lebih boleh diulang.
Tujuannya bukan nilai torka am umum atau peraturan pengeboran satu-saiz-untuk-semua. Ia adalah susunan yang didokumenkan yang sesuai dengan skru dan benda kerja tertentu, kemudian semakan berkala untuk mengekalkan kestabilan susunan tersebut apabila bahan, operator, atau kelompok pengeluaran berubah.

