 EN

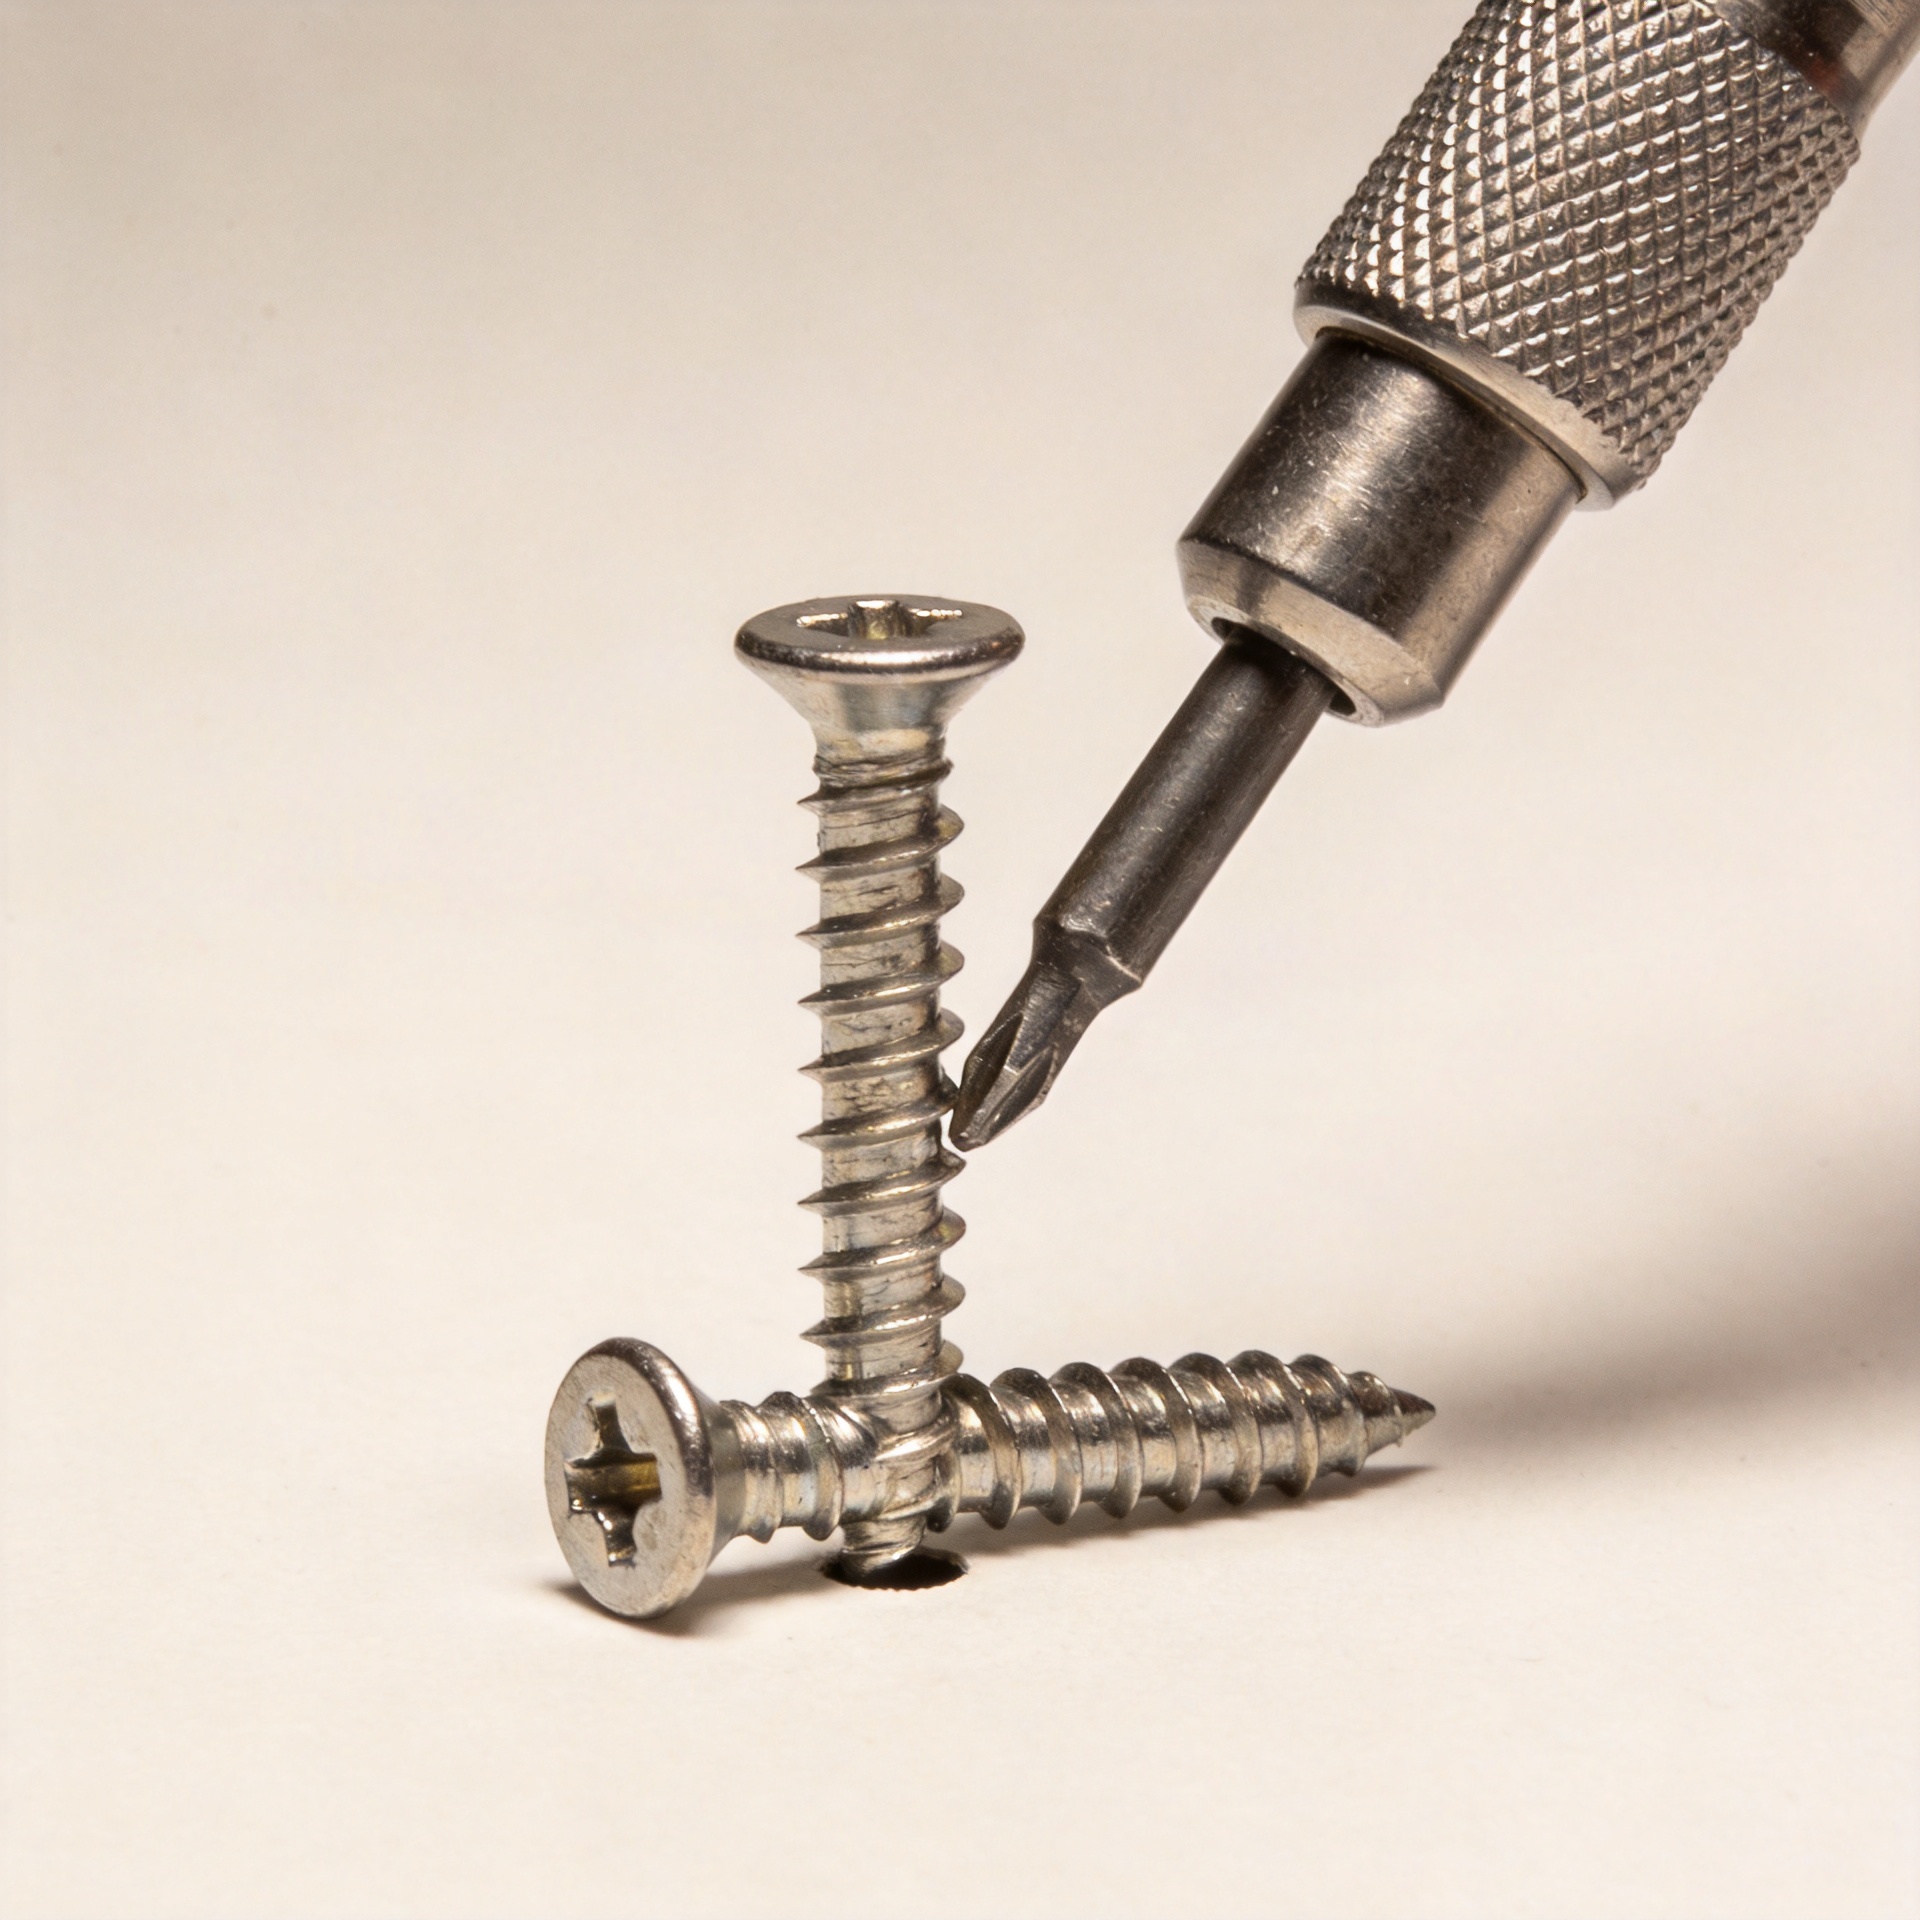
Bakit Nababasag ang mga Turnilyo Habang Inilalagay: Isang Gabay sa Paglutas ng Problema Batay sa Mga Panloob na Pattern
Kapag nabasag ang isang turnilyo habang inilalagay, karaniwang may paulit-ulit na dahilan ang pagkabigo. Sa isang abala at mabilis na linya ng pagpupulong o sa isang lugar ng trabaho, ang paulit-ulit na pagkabasag ay kadalasang nagpapahiwatig ng hindi pagkakatugma sa pagitan ng turnilyo, ng base na materyal, ng butas, at ng paraan ng pagpapalit. Ang pagdaragdag ng puwersa o ang pag-order ng mas matibay na fastener nang walang tamang pagsusuri ay madalas na magdudulot ulit ng parehong pagkabigo. Mahalaga ang pagtukoy kung saan tumataas ang resistensya at ang pagwawasto sa kondisyong iyon bago ilagay ang susunod na fastener.
Mula sa pananaw ng paglutas ng problema sa fastening, simulan sa nasirang bahagi at sa workpiece. Ang malinis na pagsabog malapit sa ulo ay kadalasang nagpapahiwatig ng labis na torque sa pagpapalit o ng side loading. Ang pagsabog na nasa mas pababa sa shank ay maaaring tumutukoy sa mahinang pilot hole, isang matigas na bahagi sa materyal, o isang uri ng turnilyo na pinipilit gumawa ng mga thread lampas sa kanyang orihinal na layunin. Ang pattern ay mas mahalaga kaysa sa isang solong pagkabigo.
Basahin ang pagsabog bago baguhin ang turnilyo
Panatilihin ang ilang nabigong piraso mula sa parehong pagpapatakbo ng pag-install. Hanapin kung saan nabasag ang bawat turnilyo, kung ang sinulid ay puno ng materyal, at kung ang ulo ng turnilyo ay may palatandaan ng cam-out. Kung ang mga kabiguan ay nangyayari sa parehong lalim, huminto muna at suriin ang lalim ng butas, ang pagkakahanay, at ang materyal sa iyon na lalim. Kung ang mga kabiguan ay nangyayari lamang kapag ganap nang nakapasok ang ulo, bawasan ang setting ng clutch at suriin kung ang ulo ay pinipilit pababa ng higit sa ibabaw.
Madalas unang pinagsisisihan ang fastener, bagaman maaaring ang setup ng pag-install ang tunay na sanhi. Gayunpaman, maaaring mabasag ang isang maayos na turnilyo kapag ang driver ay naka-tilt, ang bit ay hindi mahigpit na sumasakop, o ang operator ay nagpapatuloy pa rin kahit natapos na ang pagkakasamang joint. Ang tool na may adjustable torque ay kapaki-pakinabang dahil nagbibigay ito ng kakayahang makamit ang mahigpit na kontak nang hindi paulit-ulit na binubuhat ang shank matapos maisara ang joint. Ang bilis ng tool, kalagayan ng bit, at ang anggulo ng operator ay dapat ding suriin nang pantay.
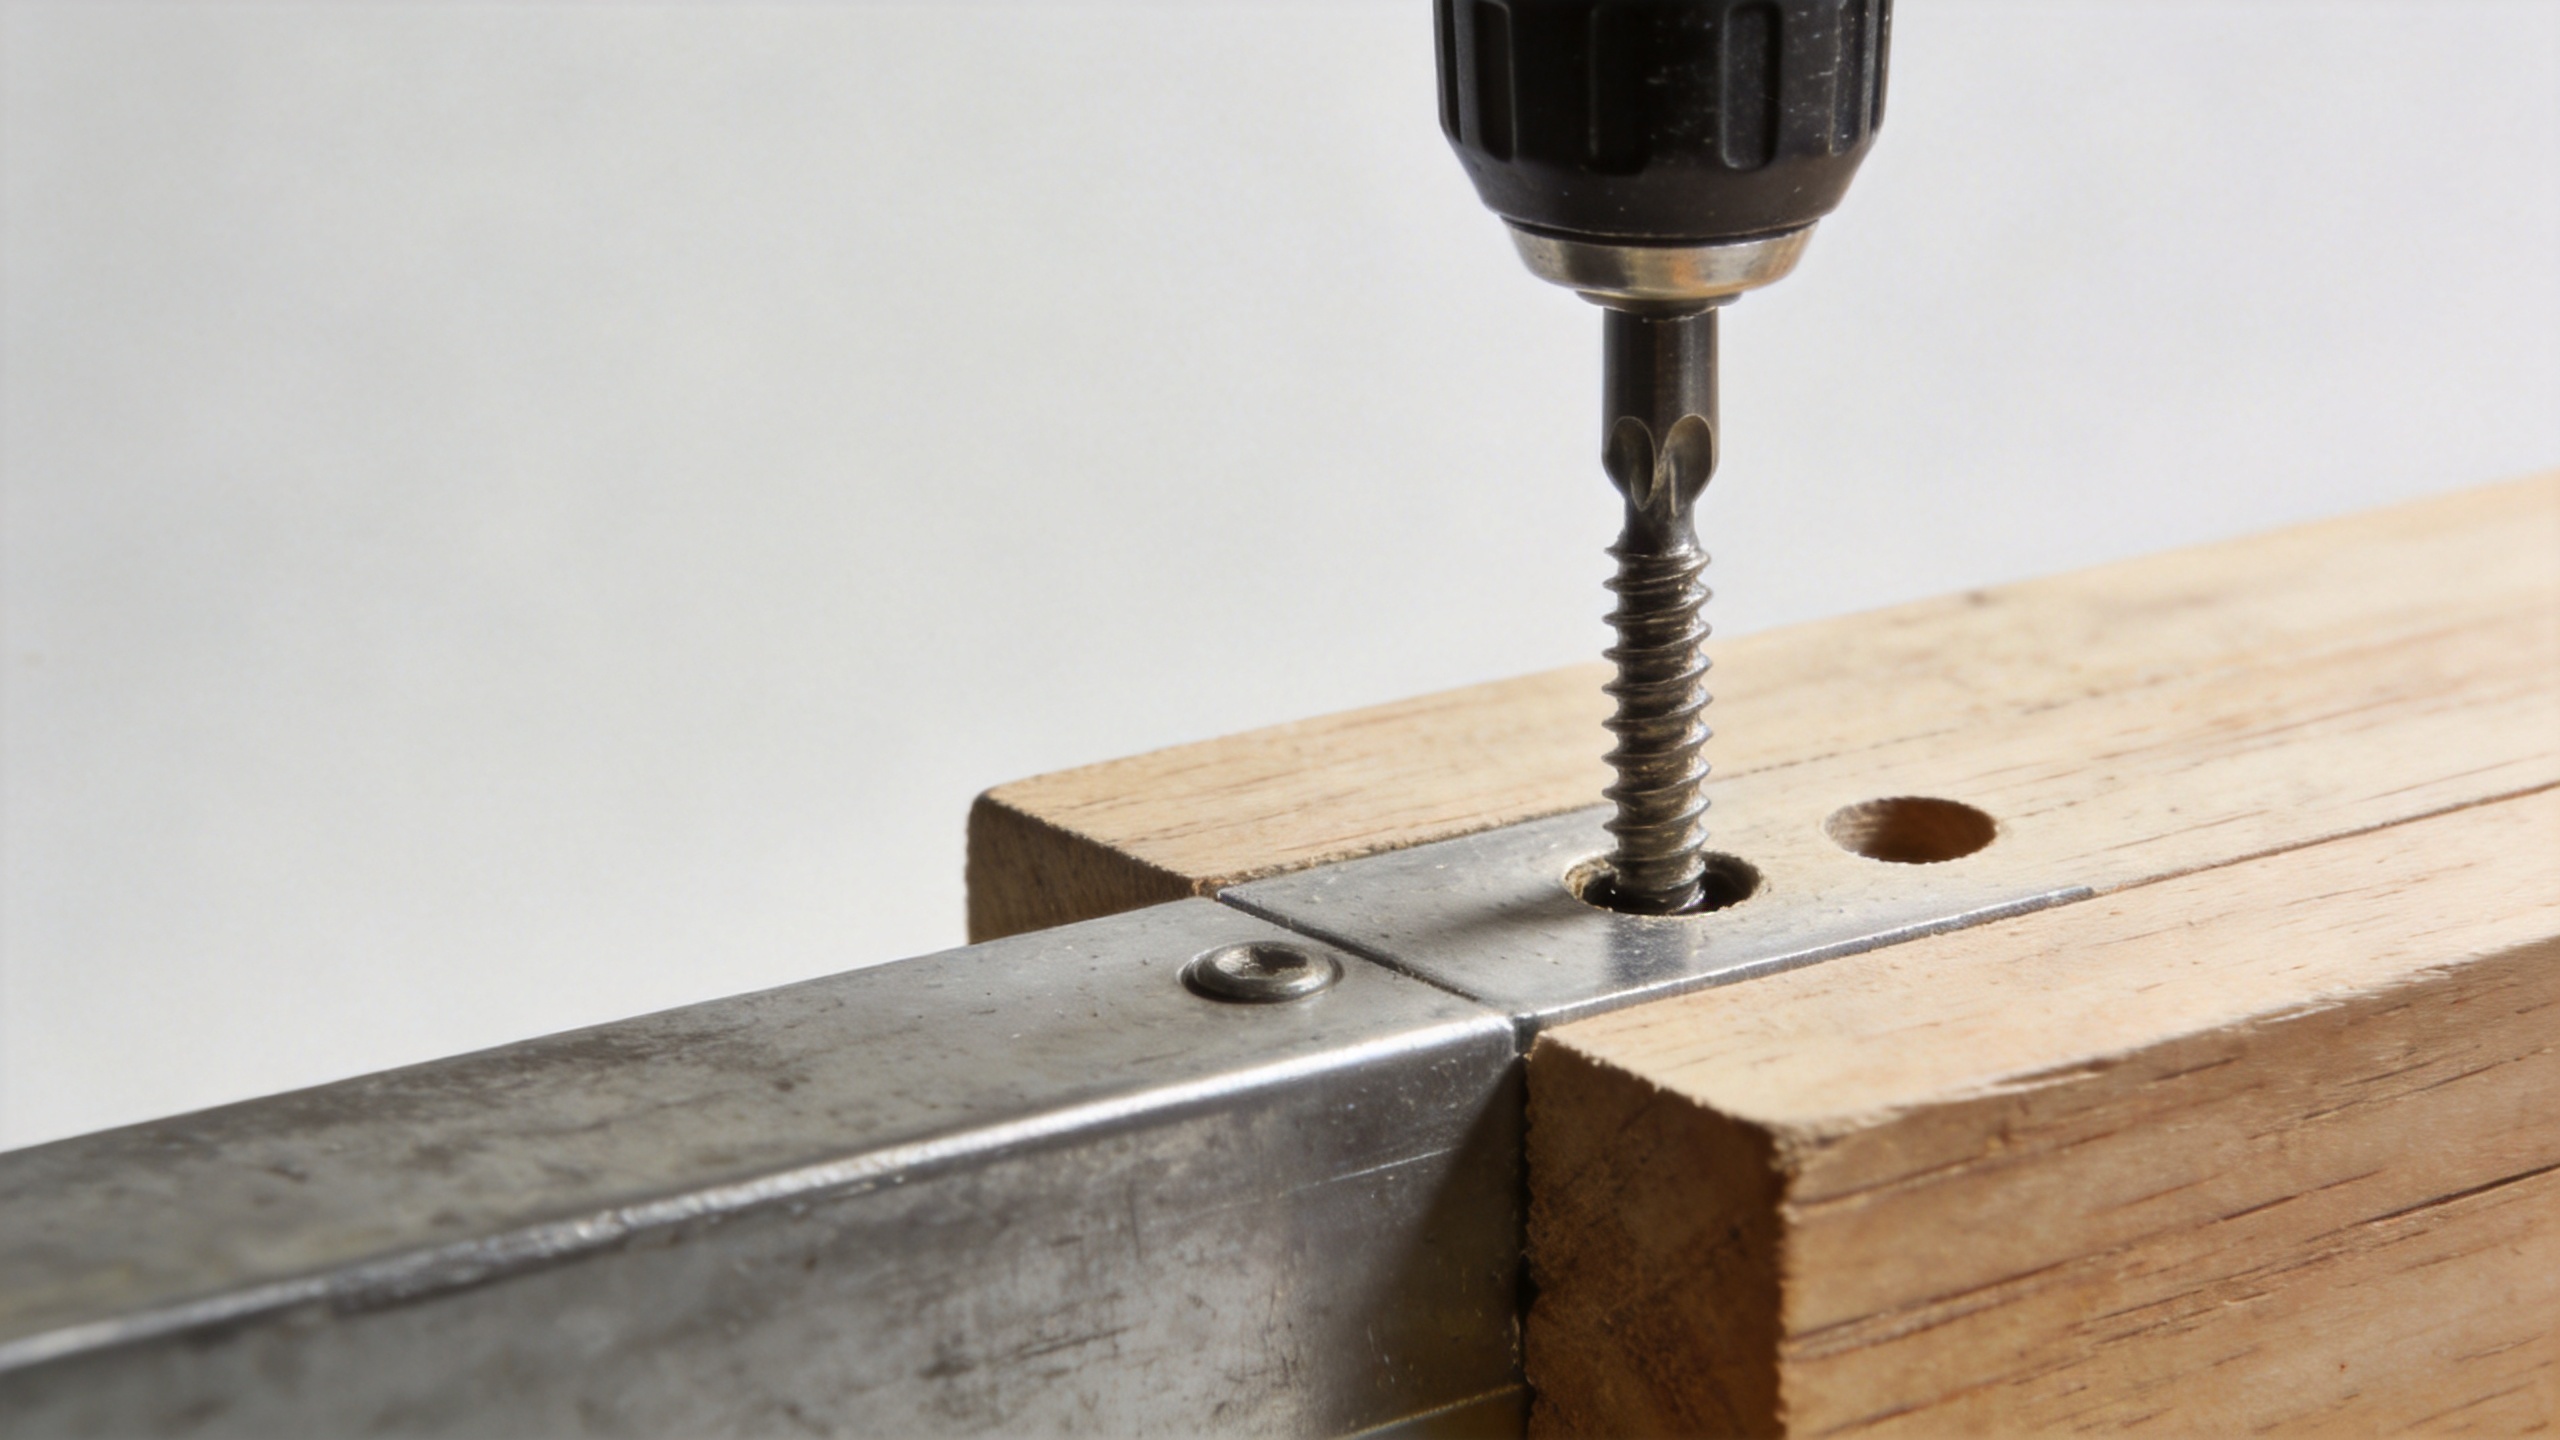
Lima (5) na kondisyon na lumilikha ng paulit-ulit na pattern ng kabiguan
1. Ang torque ay lumalampas sa window ng pag-install
Bawat turnilyo ay may praktikal na window ng pag-install sa pagitan ng torque na kailangan upang likhain o i-engage ang mga thread at ng torque kung saan nagsisimulang masira ang fastener, ang ulo ng recess, o ang workpiece. Ang window ay nagbabago depende sa diameter, coating, hardness ng materyal, anyo ng thread, paggamit ng washer, at substrate. Ang isang clutch na angkop para sa isang kapal ng panel ay maaaring sobrang agresibo para sa susunod na kapal.
Itakda ang tool gamit ang mga pagsusubok sa representative material, pagkatapos ay i-verify ang tamang seating sa pamamagitan ng visual inspection imbes na umaasa lamang sa tunog. Para sa isang hex screw, siguraduhing ganap na nakakabit ang socket o nut driver at hindi nasira. Para sa mga recessed head, palitan ang mga bit na nanginginig o umuungol nang mataas. Ang isang slipping driver ay nagpapasa ng hindi pantay na load sa turnilyo at maaaring gawing torsion kasama ang side bending ang isang karaniwang seating operation.
2. Nawawala ang pilot hole, kulang sa sukat, o hindi maayos ang alignment
Sa makapal na kahoy, makapal na sheet, matigas na plastic, o mga layered na materyales, ang isang maliit na pilot hole ay maaaring biglang itaas ang resistance sa pagpapasok ng screw. Kailangan ng screw na palayain o putulin ang higit pang materyales, at tumataas ang torque bago umabot ang ulo nito sa ibabaw. Ang isang butas na nagsisimula nang square pero lumiliko ay maaari ring magdagdag ng bending load. Suriin ang diameter ng drill, lalim, perpendicularity, at pag-alis ng debris bilang iisang sistema.
Ang isang wood screw ay karaniwang nakikinabang sa pilot hole kapag ginagamit sa hardwood o malapit sa gilid, habang ang tamang sukat ay nakasalalay sa geometry ng thread at kalagayan ng kahoy. Huwag gamitin ang iisang sukat ng drill para sa lahat ng wood screw. Gumawa ng mga sample joint gamit ang mismong batch na gagamitin, pagkatapos ay idokumento ang sukat ng drill, depth stop, at setting ng tool na nagbibigay ng malinis na engagement nang walang pagsira o labis na resistance.
3. Ang uri ng fastener ay hindi tugma sa materyales o sa joint
Ang isang machine screw ay idinisenyo upang makipag-ugnayan sa isang handa nang butas na may panloob na ulo o sa isang katabi nitong nut; hindi ito kapalit ng isang thread-forming fastener para sa solidong substrate. Ang isang self-tapping screw ay maaaring gumawa ng mga ulo sa angkop na materyales, ngunit ang kanyang pagganap ay nakasalalay pa rin sa kapal ng materyales, kahigpitnito, at sa gabay ng pilot-hole para sa disenyo nito. Ang parehong nominal na diameter ay hindi nagpapagawa sa mga opsyong ito na magkakapalit.
Suriin ang drawing at ang joint stack bago baguhin ang mga grado. Kumpirmahin ang pamilya ng ulo, istilo ng dulo, istilo ng ulo ng screw, kinakailangang haba ng pagkakasabay, at kung kailangan bang may clearance hole sa itaas na layer ang koneksyon. Sa manipis na metal, maaaring mangyari ang thread stripping bago mabasag ang screw; sa malalapad na materyales, maaaring unahin ang labis na forming torque. Ito ay magkakaibang problema at nangangailangan ng magkakaibang solusyon.
4. Ang di-pantay na pagkakasunod-sunod ay nagdaragdag ng bending sa torsion
Ang isang turnilyo ay karaniwang sinusuri para sa torque, ngunit ang pag-install nito ay nagdudulot din ng bending kapag ang kasangkapan ay papalapit sa isang anggulo o kapag ang mga bahagi ay hindi pinipigilan nang magkasama. Ang kombinasyong ito ng pagkarga ay lalo pang nakasira sa mga mas maliit na diameter. Ang mga gabay na fixture, ang paraan ng square driver, at ang matatag na workholding ay nababawasan ang posibilidad na gagamitin ang fastener upang i-pull ang mga di-makatugmang bahagi papasok sa tamang posisyon.
Mag-ingat sa mga bahagi na may agwat bago pa man ipasok ang turnilyo at biglang sumasnap nang magkasama habang tinatapos ang pagpapahigpit nito. Maaaring hinahatak ng fastener ang mga bahagi patungo sa isa't isa habang binabalewala ang friction at binubuo ang mga thread. Ayusin ang fixture, posisyon ng butas, o pagkakasunod-sunod ng assembly upang ang turnilyo ay mag-clamp sa isang sapat na nakalocated na joint imbes na ayusin ang geometry ng joint.
5. Ang kondisyon ng materyal o ang pagkakaiba-iba ng batch ay nagbabago ng resistance
Ang biglang pagbabago sa pagkabasag ay maaaring sumunod sa pagbabago sa base na materyales, coating, heat treatment, pagkawala ng gilid ng drill, o batch ng supplier. Ang corrosion, plating buildup, burrs, at nakakulong na chips ay maaaring lahat baguhin ang torque na kailangan para i-install ang isang screw. I-record ang lot number, material batch, tool, bit, operator station, at lokasyon ng failure. Ang maliit na rekord na ito ay nagpapalit sa isang malabo at di-malawakang reklamo sa ebidensya para sa isang nakatuon na pagsusuri.
Isang praktikal na pagsubok na hakbang bago muling simulan ang produksyon
- I-quarantine ang mga nabigong piraso at ilabel ang estasyon, petsa, at material batch.
- Ikumpara ang nabasag na screw sa isang hindi pa ginamit na sample para sa head damage, finish, thread form, at mga nakikitang depekto.
- Suriin ang driver bit o socket, clutch setting, runout, at approach angle.
- Ukatin ang diameter at lalim ng pilot-hole kung kinakailangan ito sa aplikasyon; tanggalin ang mga chips at suriin para sa burrs.
- Gumawa ng maikling trial matrix gamit ang aktwal na workpiece: isang kontroladong pagbabago nang paisa-isa, tulad ng tool torque o sukat ng butas.
- Idokumento ang naaprobahang pag-setup at gawin itong magagamit sa istasyon bago ipalabas ang produksyon.
Ang pagkakasunod-sunod ay sinadyang kinokontrol. Ang pagbabago ng turnilyo, kagamitan, butas, at teknik ng operator nang sabay-sabay ay maaaring itago ang tunay na sanhi. Ang isang pagbabago bawat subok ay lumilikha ng rekord na maaaring gamitin ng mga koponan sa pagbili, kalidad, at instalasyon kapag bumalik ang isyu.
Pumili ng tamang susunod na aksyon
Kung nabasag ang isang machine screw habang pumapasok sa isang tapped hole, suriin ang kalidad ng thread, kontaminasyon, cross-threading, at haba ng engagement bago pumili ng ibang fastener. Kung nabigo ang isang wood screw sa hardwood, i-verify ang paggawa ng pilot-hole at ang driving torque. Kung nabigo ang isang self-tapping screw sa sheet o plastic, kumpirmahin na ang point at thread form ay angkop sa materyales at kapal, at isagawa ang kontroladong subok gamit ang gabay sa instalasyon ng supplier. Kung nabigo ang isang hex screw sa pag-seating, suriin ang socket engagement at kung may washer, sealing element, o hindi pantay na stack na nagbabago sa kailangang torque.
Para sa mga kabit na paulit-ulit o sensitibo sa kaligtasan, kailangang isama ang tagapag-suplay ng mga fastener kasama ang mga nabasag na sample, ang drawing ng kabit, ang paglalarawan ng materyales, ang mga obserbasyon sa torque, at ang mga litrato ng pag-install. Ang isang tagapag-supply ay maaaring tumulong sa paghahambing ng grade, materyales, surface finish, thread form, at mga kriteria sa inspeksyon, ngunit ang panghuling setup ay kailangan pa ring i-validate sa aktwal na kabit. Qingdao Jeekuu Hardware Mga produkto Co., Ltd. ay maaaring sumuporta sa mga talakayan tungkol sa mga specification at sa pag-aayos ng mga inspection point para sa mga buyer na naghahanap ng mga industrial fastener.
Gawin ang pagsabog ng screw bilang isang kontroladong variable sa proseso ng pag-install
Ang paulit-ulit na pagputol ng screw ay isang kapaki-pakinabang na senyal: mayroong isang bagay sa kabit na nagpapasok ng load bago matapos ang assembly. Ituring ang pangyayari bilang isang natuklasang isyu sa proseso, hindi lamang bilang kahilingan para sa kapalit na bahagi. Kapag sinusuri ng grupo ang uri ng fastener, ang pilot hole, ang kondisyon ng driver, ang alignment, ang batch ng materyales, at ang paraan ng pag-seating ayon sa tamang pagkakasunod-sunod, maaari itong bawasan ang pagkawala ng mga bahagi at lumikha ng mas paulit-ulit na proseso ng pag-install.
Ang layunin ay hindi isang pangkalahatang halaga ng torque o isang patakaran sa pagpapakalat na may iisang sukat. Ito ay isang naidokumentong setup na angkop sa tiyak na turnilyo at sa gawang bahagi, kasunod ng isang regular na pagsusuri upang panatilihin ang katatagan ng setup na iyon kahit magbago ang mga materyales, mga operator, o mga batch ng produksyon.

