 EN

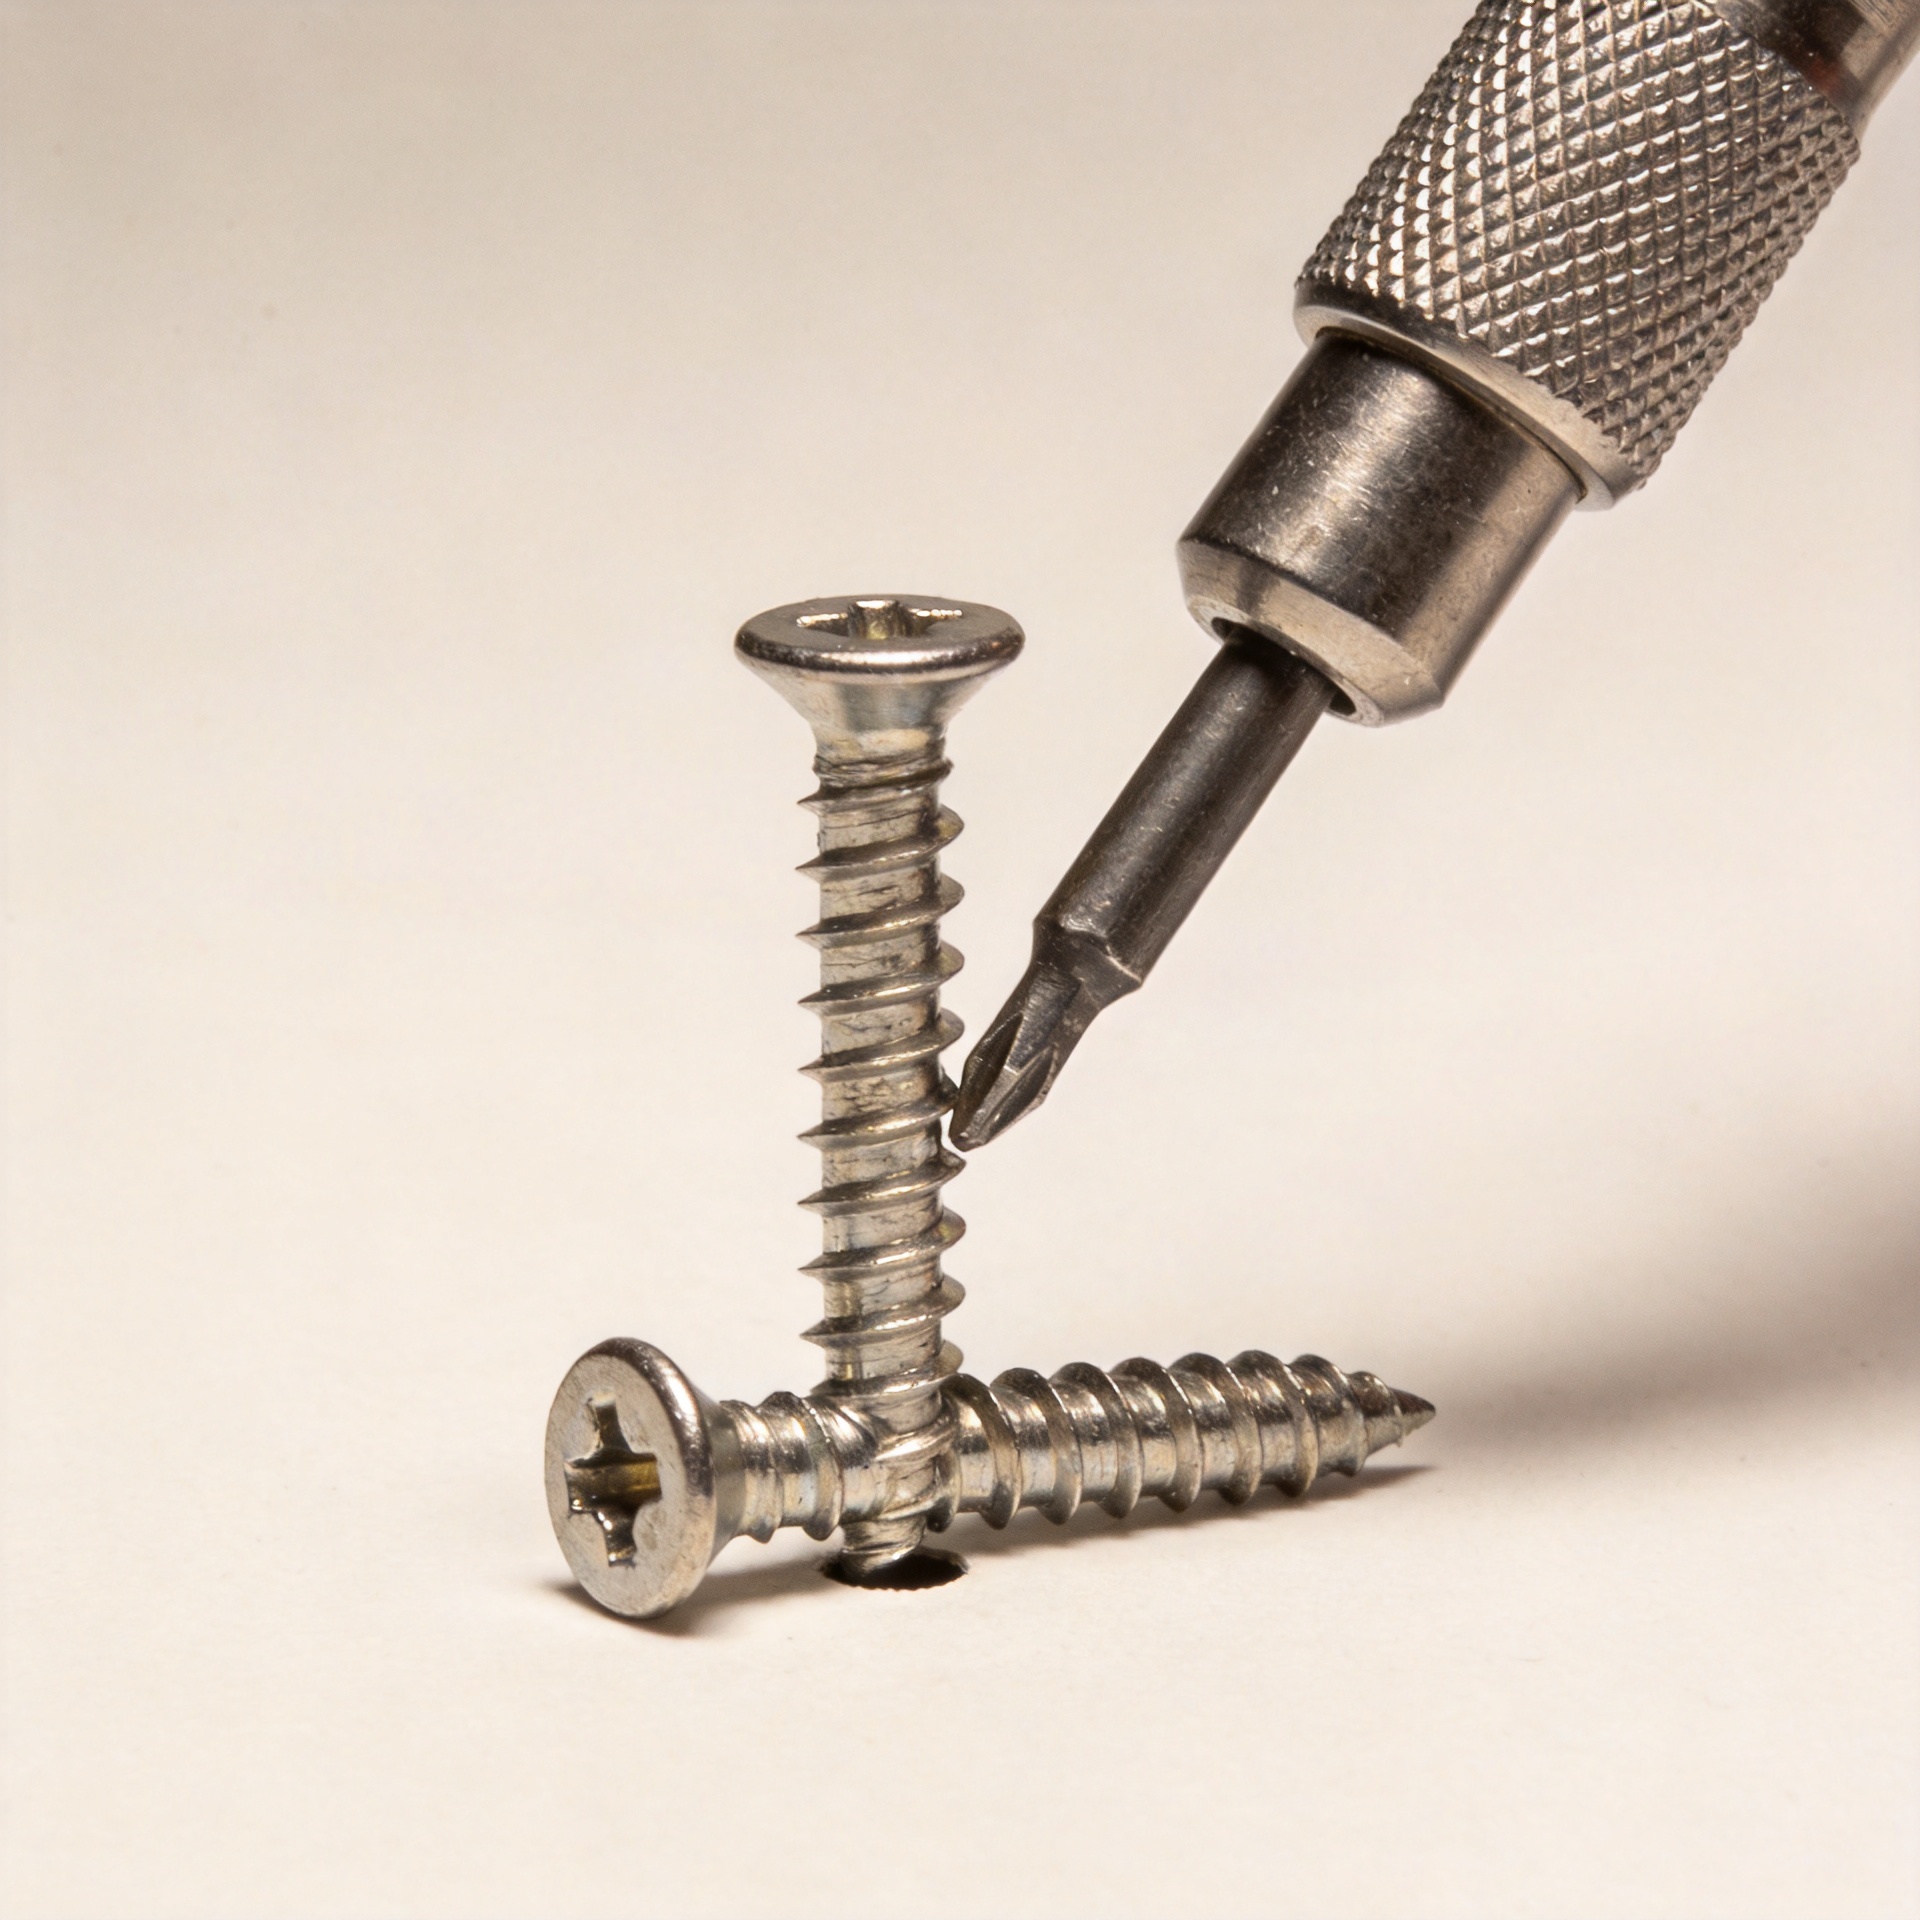
چرا پیچها در حین نصب میشکنند: راهنمای عیبیابی مبتنی بر الگو
وقتی پیچی در حین نصب میشکند، شکست معمولاً دلیلی قابل تکرار دارد. در خط مونتاژ شلوغ یا در محل کار، شکستهای مکرر معمولاً نشاندهندهی عدم تطابق بین پیچ، مادهی پایه، سوراخ و روش محوریسازی است. افزودن نیرو یا سفارش پیچهای سختتر بدون تشخیص دقیق، اغلب منجر به تکرار شکست میشود. هدف این است که نقطهای که مقاومت در آن افزایش یافته را شناسایی کرده و پیش از نصب پیچ بعدی، آن شرایط را اصلاح کنیم.
از دیدگاه عیبیابی اتصالات، با قطعهی شکسته و قطعهی کار شروع کنید. شکست تمیز در نزدیکی سر پیچ اغلب نشاندهندهی گشتاور محوری بیش از حد یا بار جانبی است. شکست در فاصلهی دورتری از ساق پیچ ممکن است به سوراخ راهنما نامناسب، نقطهی سخت در ماده یا نوع پیچی اشاره کند که مجبور است ر threads را فراتر از محدودهی طراحیشدهاش ایجاد کند. الگو اهمیت بیشتری نسبت به یک شکست تکی دارد.
قبل از تعویض پیچ، شکست را تحلیل کنید
چند قطعهٔ ناموفق از یک بار نصب را نگه دارید. محل شکست هر پیچ را بررسی کنید، اینکه آیا ر thread با مادهای پر شده است یا خیر و اینکه آیا درون سر پیچ نشانهای از لغزش ابزار (cam-out) دیده میشود یا نه. اگر شکستها در عمق یکسانی رخ دادند، نصب را متوقف کرده و عمق سوراخ، تراز بودن آن و جنس ماده در آن عمق را بررسی کنید. اگر شکستها فقط در مرحلهٔ نهایی جایگیری رخ دادند، تنظیم گشتاور کلاچ را کاهش دهید و بررسی کنید که آیا سر پیچ به زور زیر سطح فرو رفته است یا خیر.
پیچ اغلب اولین عاملی است که مقصر شناخته میشود، هرچند ممکن است تنظیمات نصب مسئول واقعی باشند. با این حال، حتی یک پیچ سالم نیز ممکن است در صورت کج بودن ابزار، عدم تنگی مناسب سر ابزار (bit) یا ادامهٔ عملیات توسط اپراتور پس از کامل شدن اتصال، دچار شکست شود. استفاده از ابزاری با قابلیت تنظیم گشتاور مفید است، زیرا به اپراتور اجازه میدهد بدون اعمال بارهای مکرر بر روی بدنهٔ پیچ پس از بسته شدن اتصال، به تماس محکم برسد. سرعت ابزار، وضعیت سر ابزار و زاویهٔ اپراتور نیز همگی نیازمند بررسی دقیق هستند.
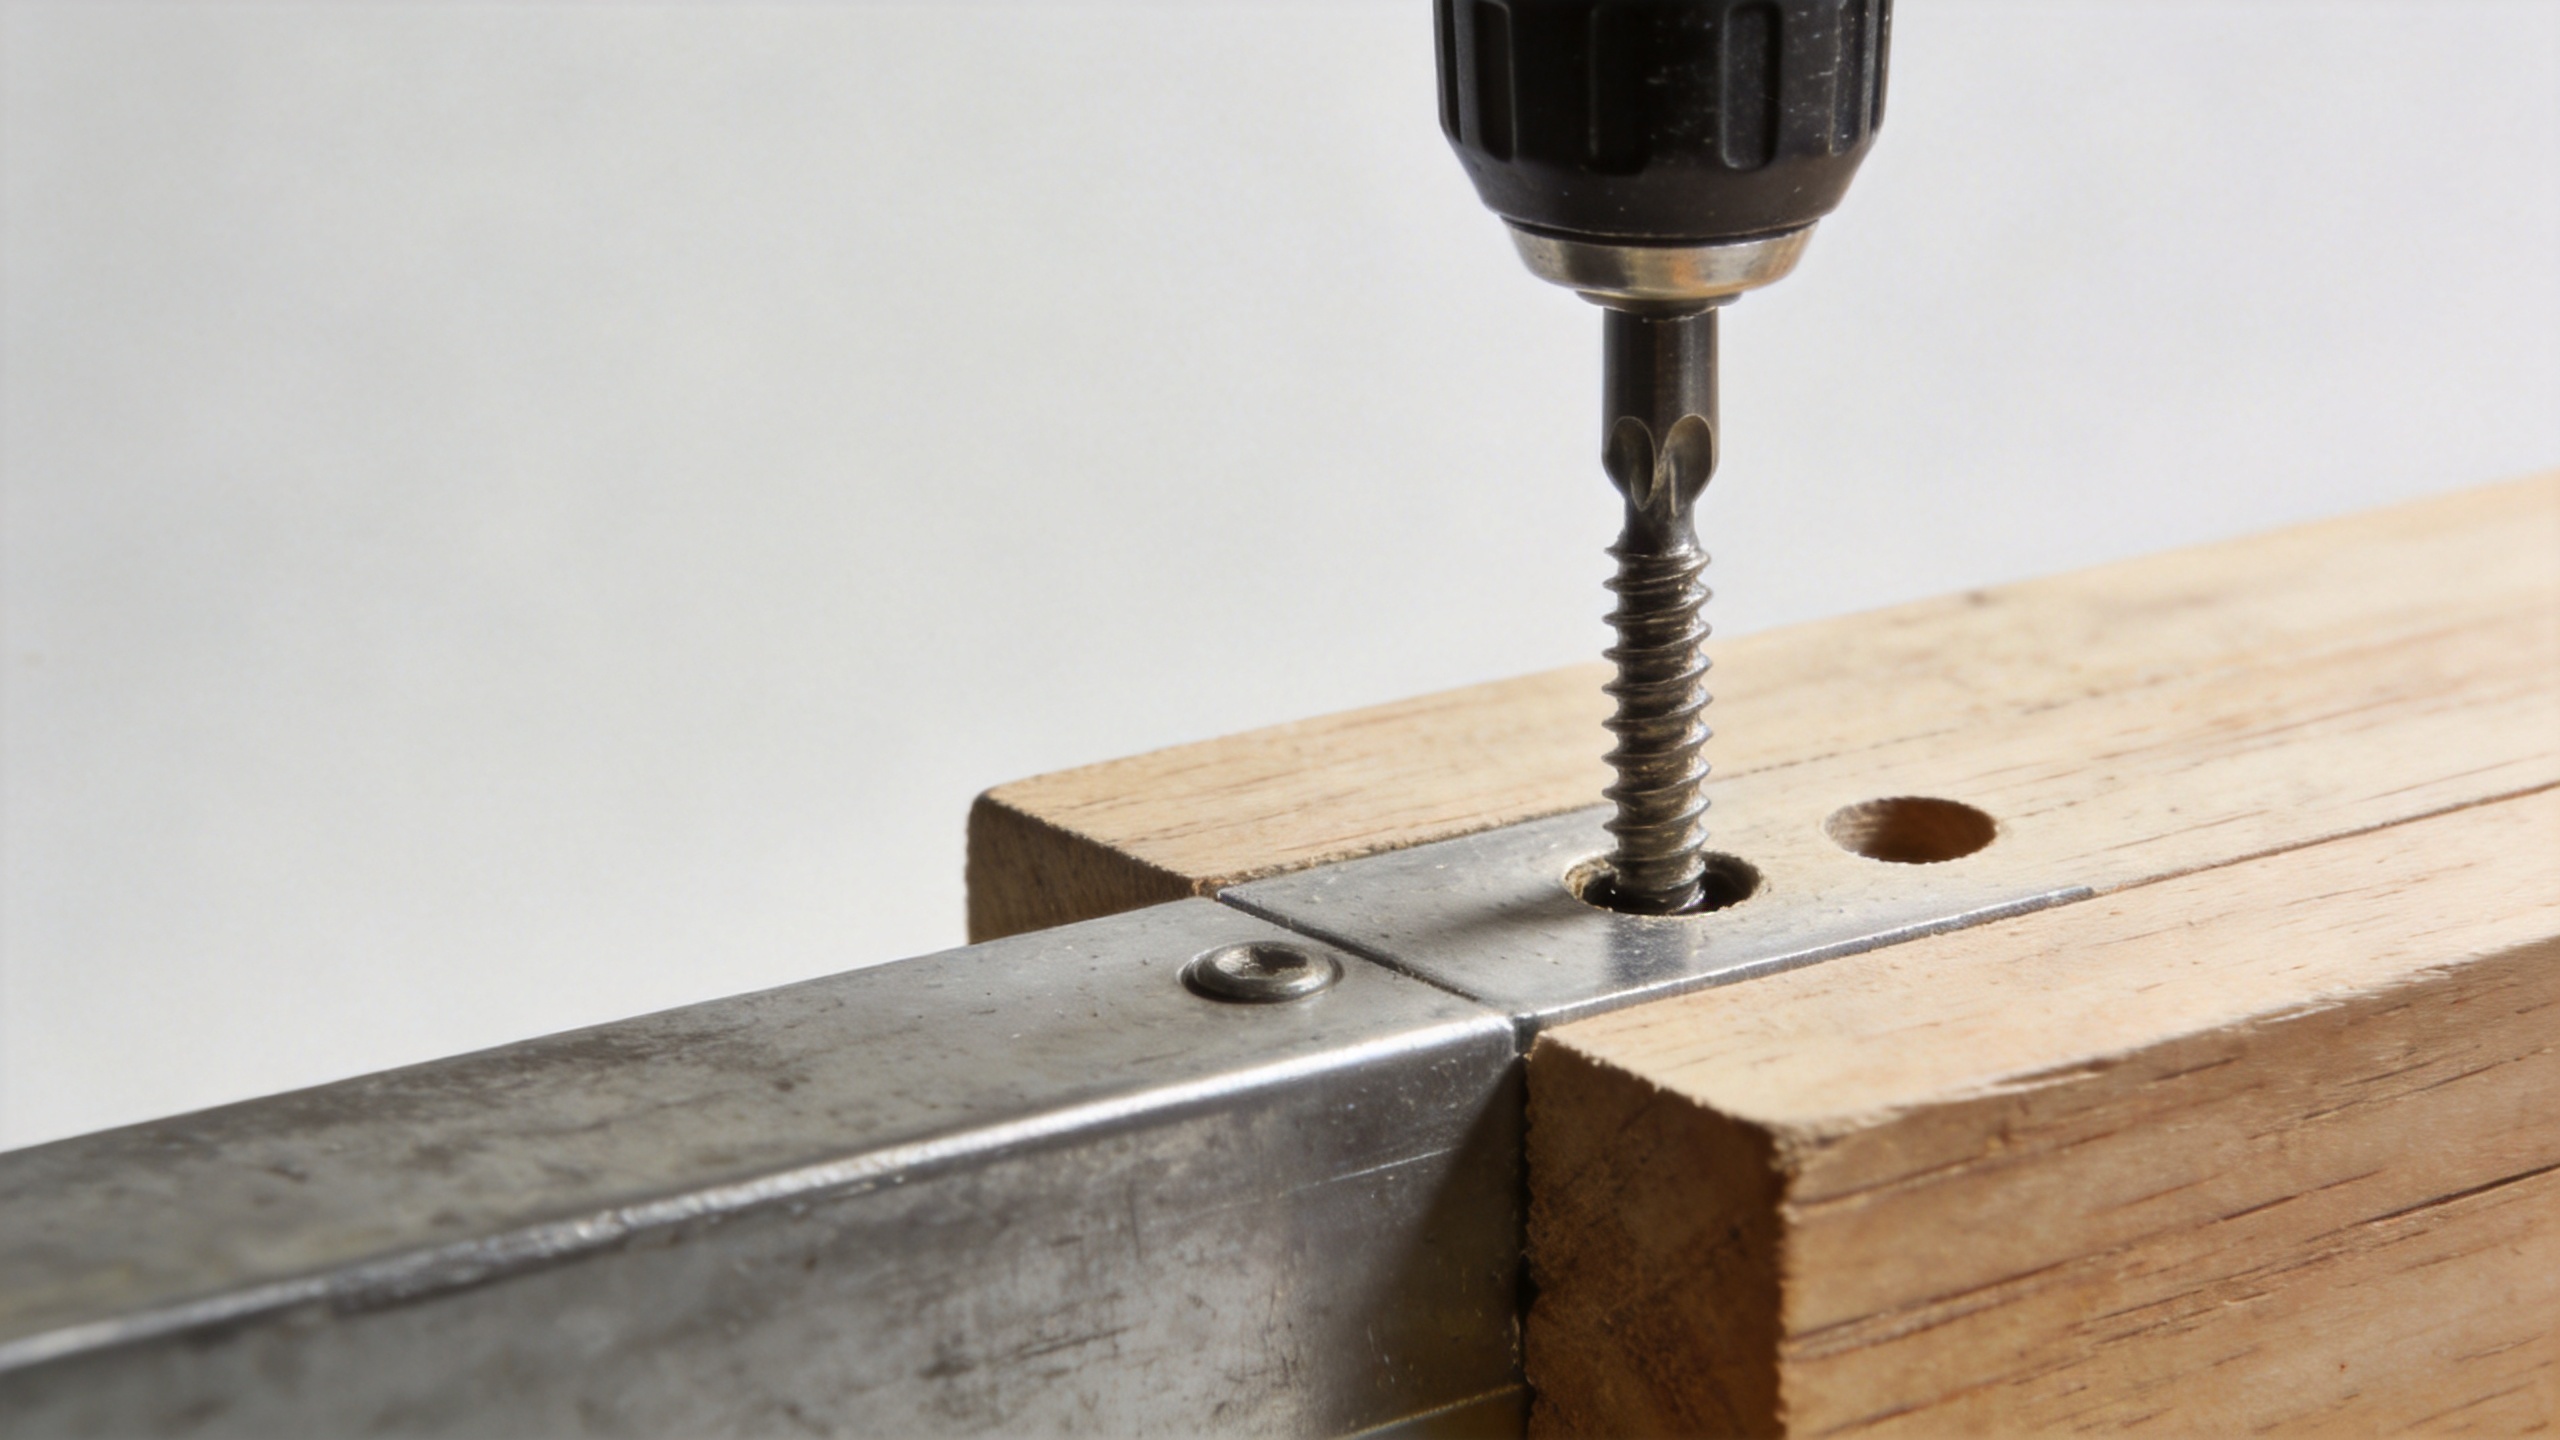
پنج شرایطی که الگوی تکرارشوندهای از شکست ایجاد میکنند
۱. گشتاور از پنجرهٔ نصب فراتر میرود
هر پیچ پنجرهٔ عملی نصبی بین گشتاور لازم برای تشکیل یا درگیر شدن ر threads و گشتاوری که در آن قطعهٔ محکمکننده، فرورفتگی سر پیچ یا قطعهٔ کار شروع به آسیب دیدن میکند، دارد. این پنجره با قطر، پوشش، سختی مواد، شکل دندانه، استفاده از واشر و زیرلایه تغییر میکند. کلاچی که برای ضخامت یک تخته مناسب است، ممکن است برای تختهٔ بعدی بیشازحد خشن باشد.
ابزار را با نصبهای آزمایشی در مواد نماینده تنظیم کنید، سپس جایگیری صحیح را با بازرسی تأیید کنید نه صرفاً با تکیه بر صدا. برای پیچ ششضلعی، اطمینان حاصل کنید که سوکت یا ابزار سرپیچ کاملاً درگیر شده و فرسوده نشده است. برای سرهای فرورفته، بیتهایی که لرزش دارند یا بالاتر از حد معمول قرار میگیرند را عوض کنید. ابزار لغزشی بار نامتعادلی را به پیچ منتقل میکند و میتواند عملیات معمولی جایگیری را به پیچش همراه با خمش جانبی تبدیل کند.
۲. سوراخ راهنما وجود ندارد، اندازهٔ آن کوچکتر از حد لازم است یا بهدرستی همتراز نشده است
در چوبهای متراکم، ورقهای ضخیم، پلاستیک سخت یا مواد لایهلایه، سوراخ راهنماي کوچکتر از اندازه مناسب میتواند مقاومت در هنگام بستن پیچ را بهطور چشمگیری افزایش دهد. پیچ مجبور میشود حجم بیشتری از ماده را جابهجا یا بریده و گشتاور قبل از رسیدن سر پیچ به سطح، افزایش مییابد. همچنین سوراخی که در ابتدا عمود است اما در طول حفر منحرف میشود، میتواند بار خمشی نیز ایجاد کند. قطر مته، عمق سوراخ، زاویه عمود بودن آن و پاکسازی ذرات زائد را بهعنوان یک سیستم واحد بررسی کنید.
پیچهای چوبی اغلب از سوراخ راهنما در چوبهای سخت یا نزدیک لبهها بهره میبرند؛ با این حال، اندازه مناسب این سوراخ بستگی به هندسه دندانهها و شرایط چوب دارد. برای تمام پیچهای چوبی از یک اندازه مته استفاده نکنید. اتصالات نمونهای با همان دسته پیچهای مورد نظر تهیه کنید، سپس اندازه مته، محدودکننده عمق و تنظیمات ابزار را ثبت کنید که بدون ترک خوردن یا ایجاد مقاومت بیش از حد، اتصالی تمیز و دقیق فراهم کند.
۳. نوع پیچ با ماده یا اتصال مطابقت ندارد
پیچ ماشینی برای ورود به سوراخهای دارای رزوهٔ از پیش تهیهشده یا صافی متناظر طراحی شده است؛ این پیچ جایگزین پیچهای تشکیلدهندهٔ رزوه در زیرلایهٔ جامد نیست. پیچ خودبرقزن میتواند در مواد مناسب رزوه ایجاد کند، اما عملکرد آن همچنان به ضخامت، سختی ماده و راهنمایی سوراخ اولیهٔ مربوط به آن طراحی وابسته است. یکسان بودن قطر اسمی این دو نوع پیچ را قابل تعویض نمیسازد.
پیش از تغییر درجهبندی، نقشه و پشتهٔ اتصال را بررسی کنید. خانوادهٔ رزوه، سبک نوک، سبک سر، طول مورد نیاز برای درگیری رزوه و اینکه آیا اتصال نیازمند سوراخ عبوری در لایهٔ بالایی است یا خیر را تأیید نمایید. در فلز نازک، پارگی رزوه ممکن است پیش از شکستن پیچ رخ دهد؛ در مواد متراکم، گشتاور تشکیلدهندهٔ بیش از حد ممکن است ابتدا ظاهر شود. این دو مشکل متفاوت هستند و راهحلهای متفاوتی نیاز دارند.
۴. عدم همترازی، خمش را به پیچش اضافه میکند.
پیچ معمولاً از نظر گشتاور ارزیابی میشود، اما در حین نصب، هنگامی که ابزار با زاویهای به سوی پیچ حرکت میکند یا قطعات بهدرستی در کنار هم بسته نشدهاند، خمش نیز ایجاد میشود. این بار ترکیبی بهویژه برای قطرهای کوچکتر مخرب است. استفاده از فیکسچرهای راهنما، رویکرد درایور مربعی و نگهدارندههای پایدار کار، احتمال اینکه پیچ برای جابهجایی قطعات نامنظم به کار رود را کاهش میدهد.
به قطعاتی که پیش از ورود پیچ فاصله دارند و سپس با سفت شدن پیچ بهصورت ناگهانی در کنار هم قرار میگیرند، توجه کنید. پیچ ممکن است علاوه بر غلبه بر اصطکاک و ایجاد ر threads، قطعات را نیز به سمت یکدیگر بکشد. فیکسچر، موقعیت سوراخ یا ترتیب مونتاژ را اصلاح کنید تا پیچ اتصالی را که بهدرستی در جای خود قرار گرفته است، محکم کند، نه اینکه برای اصلاح هندسه اتصال استفاده شود.
۵. تغییرات در شرایط ماده یا تغییرات دستهبندی مقاومت را تغییر میدهند
تغییر ناگهانی در شکست میتواند پس از تغییر در مادهٔ پایه، روکش، عملیات حرارتی، سایش مته یا دستهٔ تأمینکننده رخ دهد. خوردگی، ضخامت روکش، لبههای برجسته و برادههای محبوسشده همه میتوانند گشتاور مورد نیاز برای نصب پیچ را تغییر دهند. شمارهٔ دسته، دستهٔ ماده، ابزار، نوک مته، ایستگاه اپراتور و محل شکست را ثبت کنید. این ثبت کوچک، شکایت مبهم را به شواهدی برای بررسی هدفمند تبدیل میکند.
دنبالهای عملی از بررسیها پیش از راهاندازی مجدد تولید
- قطعات شکسته را جدا کنید و ایستگاه، تاریخ و دستهٔ ماده را روی آنها برچسب بزنید.
- پیچ شکسته را با نمونهای استفادهنشده مقایسه کنید تا آسیب به سر پیچ، پوشش سطحی، شکل دندانه و نقصهای قابل مشاهده را بررسی کنید.
- نوک مته یا سوکت راننده، تنظیم کلاچ، عدم هممحوری (رونآوت) و زاویهٔ ورود را بازرسی کنید.
- در جاهایی که کاربرد نیازمند سوراخ راهنماست، قطر و عمق آن را اندازهگیری کنید؛ برادهها را حذف کرده و از وجود لبههای برجسته بازرسی نمایید.
- با استفاده از قطعهٔ واقعی کار، یک ماتریس آزمایشی کوتاه بسازید: تنها یک تغییر کنترلشده در هر بار، مانند گشتاور ابزار یا اندازهٔ سوراخ.
- تنظیمات تأییدشده را مستند کنید و پیش از آغاز تولید انبوه، آن را در ایستگاه در دسترس قرار دهید.
ترتیب انجام عملیات عمداً کنترل میشود. تغییر همزمان پیچ، ابزار، سوراخ و روش اپراتور ممکن است علت واقعی مشکل را پنهان کند. اعمال تنها یک تغییر در هر آزمایش، سوابقی ایجاد میکند که تیمهای خرید، کیفیت و نصب میتوانند هنگام بازگشت مجدد مشکل از آن استفاده کنند.
اقدام پیگیری مناسب را انتخاب کنید
اگر پیچ ماشینی هنگام ورود به سوراخ دندانهدار شکسته شود، پیش از انتخاب پیچ جایگزین، کیفیت دندانهها، آلودگی، پیچخوردن نادرست (cross-threading) و طول منطقه تماس را بررسی کنید. اگر پیچ چوبی در چوب سخت شکسته شود، روش ایجاد سوراخ راهنما (pilot-hole) و گشتاور بستن را اعتبارسنجی کنید. اگر پیچ خودبرقزن در ورق فلزی یا پلاستیک شکسته شود، ابتدا مطمئن شوید که نوک و شکل دندانههای پیچ با جنس و ضخامت ماده سازگان دارد، سپس آزمایش کنترلشدهای با راهنمایی نصب ارائهشده توسط تأمینکننده انجام دهید. اگر پیچ ششگوش هنگام نشستن شکسته شود، درگیری سوکت (socket)، وجود واشر یا عنصر آببندی، یا ناهمواری در لایهبندی را بررسی کنید؛ زیرا این عوامل ممکن است گشتاور مورد نیاز را تغییر دهند.
برای اتصالهای تکراری یا حساس از نظر ایمنی، تأمینکنندهٔ پیچ و مهره را با نمونههای شکسته، نقشهٔ اتصال، توضیحات مواد، مشاهدات گشتاور و عکسهای نصب درگیر کنید. تأمینکننده میتواند در مقایسهٔ درجه، جنس، پرداخت سطحی، شکل دندانه و معیارهای بازرسی کمک کند، اما تنظیمات نهایی همچنان نیازمند تأیید در اتصال واقعی است. شرکت قینگداو جیکو هارد웨یر محصولات شرکت سهامی خاص قینگداو جیکو هاردウェیر میتواند در بحثهای مشخصات فنی و همسنجی نقاط بازرسی برای خریداران تأمینکنندهٔ پیچ و مهرههای صنعتی پشتیبانی کند.
شکستن پیچ را به یک متغیر کنترلشدهٔ نصب تبدیل کنید
شکستن مکرر پیچ سیگنالی مفید است: چیزی در اتصال، پیش از تکمیل مونتاژ، بار را متمرکز میکند. این رویداد را بهعنوان یافتهای فرآیندی — نه صرفاً درخواست جایگزینی قطعه — بررسی کنید. وقتی تیم بهترتیب نوع پیچ و مهره، سوراخ راهنما، وضعیت ابزار بستن، ترازبندی، سری مواد و روش نشستن را بررسی میکند، میتواند از هدررفت قطعات جلوگیری کند و فرآیند نصبی تکرارپذیرتر ایجاد کند.
هدف این نیست که مقدار گشتاوری کلی یا یک قاعدهٔ واحد برای دریلکردن به دست آید. بلکه هدف، تنظیمی مستند است که دقیقاً با پیچ و قطعهٔ کار خاص سازگار باشد؛ سپس انجام بازرسی دورهای برای حفظ پایداری این تنظیم در صورت تغییر مواد، اپراتورها یا سریهای تولیدی است.

