 EN

ເປັນຫຍັງສະກຣູ້ວຈຶ່ງຫັກລາວເວລາຕິດຕັ້ງ: ຄູ່ມືການແກ້ໄຂບັນຫາທີ່ອີງໃສ່ຮູບແບບ
ເມື່ອສະກຣູ້ວຫັກລາວໃນເວລາຕິດຕັ້ງ ການລົ້ມເຫຼວມັກຈະເກີດຈາກເຫດຜົນທີ່ເກີດຊ້ຳຄືນໄດ້. ໃນແຖວການຜະລິດທີ່ເຕັມໄປດ້ວຍການເຮັດວຽກ ຫຼື ໃນສະຖານທີ່ການກໍ່ສ້າງ ການຫັກລາວຊ້ຳຄືນມັກຈະບອກເຖິງຄວາມບໍ່ເຂົ້າກັນກັນລະຫວ່າງສະກຣູ້ວ ວັດຖຸພື້ນຖານ ຮູ ແລະ ວິທີການຂັບສະກຣູ້ວ. ການເພີ່ມແຮງຫຼື ສັ່ງຊື້ສະກຣູ້ວທີ່ແຂງຂື້ນໂດຍບໍ່ໄດ້ວິເຄາະເຫດຜົນຈະເຮັດໃຫ້ບັນຫາເກີດຊ້ຳຄືນ. ສິ່ງທີ່ຕ້ອງເຮັດແມ່ນການກຳນົດຈຸດທີ່ຄວາມຕ້ານທານເພີ່ມຂື້ນ ແລ້ວປັບປຸງສະພາບນັ້ນກ່ອນທີ່ຈະຕິດຕັ້ງສະກຣູ້ວຊິ້ນຕໍ່ໄປ.
ຈາກມุมມອງການແກ້ໄຂບັນຫາການຕິດຕັ້ງ ເລີ່ມຕົ້ນດ້ວຍສ່ວນທີ່ຫັກລາວ ແລະ ຊິ້ນງານ. ຈຸດທີ່ຫັກລາວຢູ່ໃກ້ກັບຫົວສະກຣູ້ວຢ່າງຊັດເຈນ ມັກຈະບອກເຖິງການຂັບດ້ວຍທອກກີ້ທີ່ຫຼາຍເກີນໄປ ຫຼື ການຮັບແຮງດ້ານຂ້າງ. ຈຸດທີ່ຫັກລາວຢູ່ເທິງສ່ວນກາງຂອງສະກຣູ້ວອາດຈະເກີດຈາກຮູນຳເຂົ້າທີ່ບໍ່ດີ ຈຸດທີ່ແຂງໃນວັດຖຸ ຫຼື ປະເພດສະກຣູ້ວທີ່ຖືກໃຊ້ໃນການສ້າງເກີດເສັ້ນເກີດທີ່ຢູ່ນອກເຂດທີ່ອອກແບບໄວ້. ຮູບແບບຂອງການຫັກລາວສຳຄັນກວ່າການຫັກລາວເພີ່ງເກີດຂື້ນເທື່ອດຽວ.
ອ່ານຈຸດທີ່ຫັກລາວກ່ອນທີ່ຈະປ່ຽນສະກຣູ້ວ
ເກັບຮັກສາສິນຄ້າທີ່ລົ້ມເຫຼວຈຳນວນຫຼາຍຈາກການຕິດຕັ້ງໃນເວລາດຽວກັນ. ສັງເກດບ່ອນທີ່ແຕ່ລະສະກູ້ວເກີດການແຕກ, ວ່າເສັ້ນເກີດມີວັດຖຸເຂົ້າໄປຢູ່ໃນເສັ້ນເກີດຫຼືບໍ່, ແລະວ່າສ່ວນຫຼຸມຂອງຫົວສະກູ້ວມີການລົ້ມເຫຼວຈາກການບີບອອກ (cam-out) ຫຼືບໍ່. ຖ້າການລົ້ມເຫຼວເກີດຂຶ້ນໃນຄວາມເລິກດຽວກັນ, ຕ້ອງຢຸດການຕິດຕັ້ງທັນທີ ແລະ ສອບສອງຄວາມເລິກຂອງຮູ, ຄວາມຖືກຕ້ອງຂອງການຈັດຕັ້ງ, ແລະ ວັດຖຸທີ່ຢູ່ໃນຄວາມເລິກດັ້ງກ່າວ. ຖ້າການລົ້ມເຫຼວເກີດຂຶ້ນເພີ່ງແຕ່ໃນຂະນະທີ່ຕິດຕັ້ງເຂົ້າໄປຢູ່ໃນຕຳແໜ່ງສຸດທ້າຍ, ຕ້ອງຫຼຸດຄ່າການຕັ້ງຄ່າຄວາມຕຶງ (clutch setting) ແລະ ສອບສອງວ່າຫົວສະກູ້ວກຳລັງຖືກບີບລົງໄປເຖິງດ້ານລຸ່ມຂອງພື້ນທີ່ຫຼືບໍ່.
ສະກູ້ວມັກຖືກເອີ້ນວ່າເປັນຜູ້ຮັບຜິດຊອບເປັນອັນດັບທຳອິດ, ເຖິງແມ່ນວ່າການຈັດຕັ້ງການຕິດຕັ້ງອາດຈະເປັນຜູ້ທີ່ເຮັດໃຫ້ເກີດບັນຫາ. ແຕ່ສະກູ້ວທີ່ຢູ່ໃນສະພາບດີກໍອາດຈະແຕກໄດ້ ຖ້າເຄື່ອງມືທີ່ໃຊ້ຂັບ (driver) ເອີ້ງເອີ້ງ, ບິດທີ່ໃຊ້ບໍ່ພໍດີກັບສະກູ້ວ, ຫຼື ຜູ້ປະຕິບັດງານຍັງຄົງເຮັດຕໍ່ຫຼັງຈາກທີ່ສ່ວນທີ່ເຊື່ອມຕໍ່ກັນແລ້ວ. ເຄື່ອງມືທີ່ປັບຄ່າຄວາມຕຶງໄດ້ເປັນສິ່ງທີ່ເປັນປະໂຫຍດ ເນື່ອງຈາກມັນຊ່ວຍໃຫ້ຜູ້ຕິດຕັ້ງສາມາດບີບໃຫ້ເກີດການສຳຜັດຢ່າງເຂົ້າກັນດີໂດຍບໍ່ຕ້ອງເຮັດໃຫ້ສ່ວນກາງຂອງສະກູ້ວເກີດການຮັບພະລັງງານຊ້ຳໆກັນຫຼັງຈາກທີ່ສ່ວນທີ່ເຊື່ອມຕໍ່ກັນແລ້ວ. ຄວາມໄວຂອງເຄື່ອງມື, ສະພາບຂອງບິດ, ແລະ ມຸມທີ່ຜູ້ປະຕິບັດງານຖືເຄື່ອງມື ລ້ວນແຕ່ຕ້ອງໄດ້ຮັບການກວດສອບຢ່າງເທົ່າເທີມກັນ.
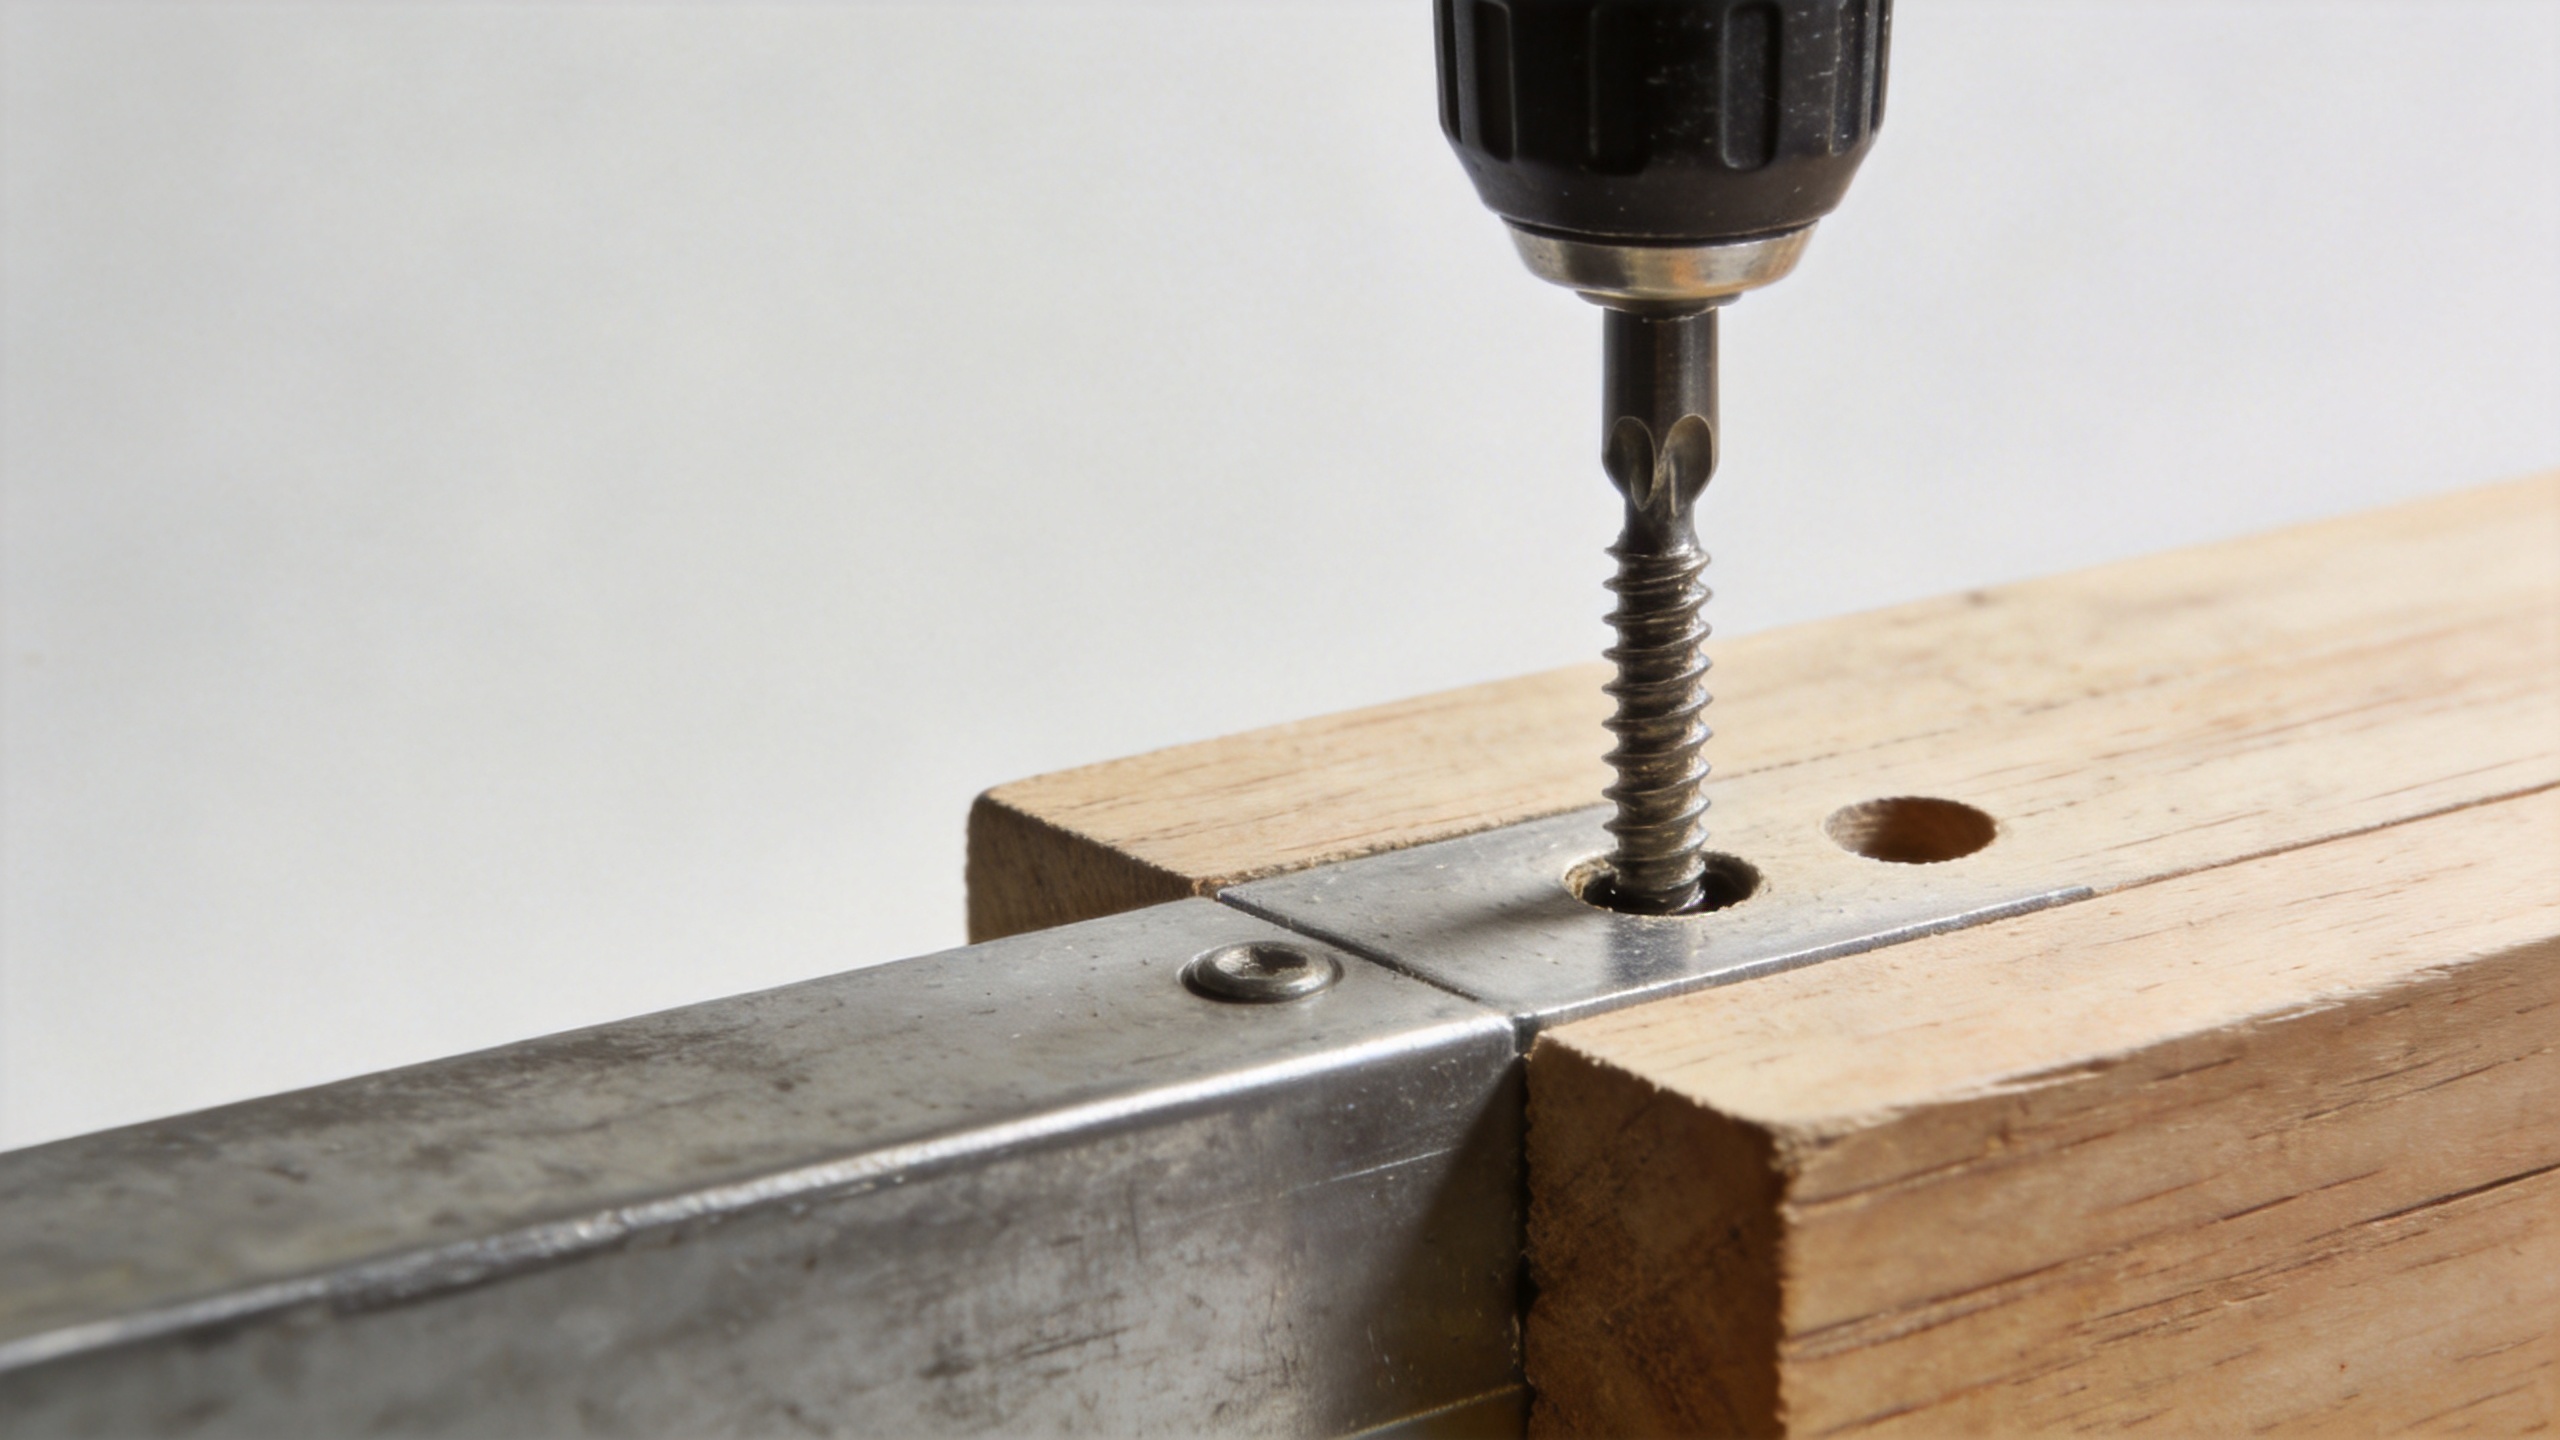
ສະພາບການຫ້າປະການທີ່ເຮັດໃຫ້ເກີດຮູບແບບການລົ້ມເຫຼວທີ່ເກີດຂຶ້ນຊ້ຳໆກັນ
1. ການ torque ເກີນ window ການຕິດຕັ້ງ
ແຕ່ລະສະກູມີປ່ອງຢ້ຽມຕິດຕັ້ງທີ່ ເຫມາະ ສົມລະຫວ່າງແຮງດັນທີ່ ຈໍາ ເປັນເພື່ອສ້າງຫລືເຊື່ອມຕໍ່ເສັ້ນແລະແຮງດັນທີ່ເຄື່ອງຕິດຕັ້ງ, ຫົວຫລັກ, ຫຼືເຄື່ອງເຮັດວຽກເລີ່ມໄດ້ຮັບຄວາມເສຍຫາຍ. ປ່ອງຢ້ຽມປ່ຽນແປງກັບເສັ້ນຜ່າສູນກາງ, ການເຄືອບ, ຄວາມແຂງຂອງວັດສະດຸ, ຮູບແບບເສັ້ນຜ້າ, ການໃຊ້ເຄື່ອງລ້າງ, ແລະພື້ນຖານ. ເຄື່ອງຈັບທີ່ ເຫມາະ ສົມກັບຄວາມ ຫນາ ຂອງແຜ່ນ ຫນຶ່ງ ອາດຈະຮ້າຍແຮງເກີນໄປ ສໍາ ລັບແຜ່ນຕໍ່ໄປ.
ຕັ້ງເຄື່ອງມືດ້ວຍການຕິດຕັ້ງທົດລອງໃນວັດສະດຸຕົວແທນ, ຫຼັງຈາກນັ້ນກວດສອບບ່ອນນັ່ງໂດຍການກວດກາແທນທີ່ຈະອີງໃສ່ສຽງເທົ່ານັ້ນ. ສໍາລັບສະກູ hex, ໃຫ້ແນ່ໃຈວ່າ socket ຫຼື driver nut ແມ່ນຖືກຈັບເຕັມແລະບໍ່ໄດ້ໃສ່. ສໍາລັບຫົວທີ່ຖືກກັ່ນຕອງ, ປ່ຽນສ່ວນທີ່ສັ່ນຕອງ ຫຼື ຂີ່ສູງ. ຜູ້ຂັບຂີ່ທີ່ລອຍໄດ້ໂອນພາລະທີ່ບໍ່ເທົ່າທຽມກັນເຂົ້າໃນສະກູແລະສາມາດປ່ຽນການປະຕິບັດການນັ່ງເປັນປະ ຈໍາ ໃຫ້ເປັນການສຽບແລະໂຄ້ງຂ້າງ.
2. ຂຸມ pilot ຂາດ, ຂະຫນາດຕ່ໍາ, ຫຼືຈັດແຈງບໍ່ດີ
ໃນໄມ້ທີ່ໜາແໜ້ນ ແຜ່ນຫນາ ພລາສຕິກແຂງ ຫຼື ວັດຖຸທີ່ປະກອບດ້ວຍຊັ້ນໆ ສາມາດເຮັດໃຫ້ຄວາມຕ້ານທາງໃນການຂັບສະກູ້ວເພີ່ມຂຶ້ນຢ່າງຮຸນແຮງ ຖ້າຮູທີ່ເຈາະໄວ້ເລີ່ມຕົ້ນມີຂະໜາດນ້ອຍເກີນໄປ. ສະກູ້ວຈະຕ້ອງຍົກເອົາ ຫຼື ຕັດວັດຖຸອອກໃຫ້ຫຼາຍຂຶ້ນ ແລະ ອຳນາດບິດຈະເພີ່ມຂຶ້ນກ່ອນທີ່ຫົວສະກູ້ວຈະເຂົ້າໄປສຳຫຼັບກັບໜ້າພຽງ. ຖ້າຮູທີ່ເຈາະເລີ່ມຕົ້ນຢູ່ໃນທ່າທີ່ຕັ້ງຊື່ອ ແຕ່ເລີ່ມເບື່ອງໄປ ກໍອາດເພີ່ມພາລະບິດເຂົ້າໄປດ້ວຍ. ກວດສອບເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງເຈາະ ຄວາມເລິກ ຄວາມຕັ້ງຊື່ອ ແລະ ການລ້າງເສັ້ນຝຸ່ນອອກເປັນລະບົບດຽວກັນ.
ສະກູ້ວໄມ້ມັກຈະດີຂຶ້ນເມື່ອມີຮູເຈາະເລີ່ມຕົ້ນເສີມໃນໄມ້ແຂງ ຫຼື ໃກ້ກັບດ້ານຂອງຊິ້ນວັດຖຸ ແຕ່ຂະໜາດທີ່ຖືກຕ້ອງຈະຂຶ້ນກັບຮູບຮ່າງຂອງເສັ້ນເກີດ (thread geometry) ແລະ ສະພາບຂອງໄມ້. ຢ່ານຳໃຊ້ຂະໜາດເຄື່ອງເຈາະດຽວກັນກັບສະກູ້ວໄມ້ທຸກຊິ້ນ. ປະສົບການສ້າງຕົວຢ່າງການເຊື່ອມຕໍ່ດ້ວຍສະກູ້ວຈາກຊຸດທີ່ຈະໃຊ້ຈິງ ແລ້ວບັນທຶກຂະໜາດເຄື່ອງເຈາະ ຄວາມເລິກທີ່ຕັ້ງໄວ້ ແລະ ການຕັ້ງຄ່າເຄື່ອງມືທີ່ໃຫ້ຜົນໄດ້ຮັບການເຊື່ອມຕໍ່ທີ່ດີ ໂດຍບໍ່ເກີດການແຕກຫຼື ມີຄວາມຕ້ານທາງຫຼາຍເກີນໄປ.
3. ປະເພດຂອງສະກູ້ວບໍ່ເໝາະສົມກັບວັດຖຸ ຫຼື ການເຊື່ອມຕໍ່
ສະກຣູທີ່ເປັນເຄື່ອງຈັກຖືກອອກແບບມາເພື່ອເຂົ້າກັບຮູທີ່ມີເກລີວແລ້ວ ຫຼື ກັບແມ່ແທ່ນ; ມັນບໍ່ແມ່ນການແທນທີ່ຈະໃຊ້ສະກຣູທີ່ເຮັດເກລີວໄດ້ເອງໃນວັດສະດຸທີ່ເປັນເນື້ອດຽວ. ສະກຣູທີ່ເຮັດເກລີວໄດ້ເອງສາມາດເຮັດເກລີວໄດ້ໃນວັດສະດຸທີ່ເໝາະສົມ, ແຕ່ປະສິດທິຜົນຂອງມັນຍັງຂຶ້ນກັບຄວາມຫນາຂອງວັດສະດຸ, ຄວາມແຂງ, ແລະ ຄວາມຖືກຕ້ອງຂອງຮູນຳເຂົ້າ (pilot-hole) ສຳລັບການອອກແບບນັ້ນ. ຄວາມເສັ້ນຜ່າສູນກາງທີ່ເທົ່າກັນບໍ່ໄດ້ໝາຍຄວາມວ່າເລືອກເຫຼົ່ານີ້ສາມາດໃຊ້ແທນກັນໄດ້.
ກວດສອບແຜນຜັງ ແລະ ການເຊື່ອມຕໍ່ກ່ອນທີ່ຈະປ່ຽນຊະນິດ. ຢືນຢັນຄອບຄົວຂອງເກລີວ, ຮູບແບບຂອງປາກສະກຣູ, ຮູບແບບຂອງຫົວສະກຣູ, ຄວາມຍາວທີ່ຕ້ອງການໃນການເຂົ້າກັນ, ແລະ ວ່າການເຊື່ອມຕໍ່ນີ້ຕ້ອງການຮູທີ່ເປີດຜ່ານຊັ້ນເທິງຫຼືບໍ່. ສຳລັບເຫຼັກທີ່ບາງ, ເກລີວອາດຈະຫຼຸດລົງກ່ອນທີ່ສະກຣູຈະຫັກ; ສຳລັບວັດສະດຸທີ່ໜາແໜ້ນ, ອາດຈະເກີດທອກເກີທີ່ສູງເກີນໄປຈາກການເຮັດເກລີວກ່ອນ. ເຫຼົ່ານີ້ແມ່ນບັນຫາທີ່ຕ່າງກັນ ແລະ ຕ້ອງການການແກ້ໄຂທີ່ຕ່າງກັນ.
4. ການບໍ່ສອດຄ່ອງກັນເພີ່ມການງອງຂຶ້ນຕໍ່ກັບການບິດ
ການປະເມີນສະກຣູ້ວມັກຈະອີງໃສ່ທອກຄ໌ (torque) ແຕ່ການຕິດຕັ້ງຍັງເຮັດໃຫ້ເກີດການດັດ (bending) ເມື່ອເຄື່ອງມືເຂົ້າມາເຖິງມຸມທີ່ບໍ່ຖືກຕ້ອງ ຫຼື ສ່ວນປະກອບບໍ່ໄດ້ຖືກຈັບຢູ່ຮ່ວມກັນ. ການຮັບແຮງປະກອບກັນນີ້ເປັນອັນຕະລາຍເປັນພິເສດຕໍ່ສະກຣູ້ວທີ່ມີເສັ້ນຜ່າສູນກາງນ້ອຍ. ການໃຊ້ເຄື່ອງຈັບແນວທາງ (guide fixtures), ວິທີການໃຊ້ເຄື່ອງຂັບສີ່ແຈ (square driver approach), ແລະ ການຈັບຊິ້ນສ່ວນໃຫ້ເຂົ້າທີ່ຢ່າງໝັ້ນຄົງ ສາມາດຫຼຸດຜ່ອນຄວາມເປັນໄປໄດ້ທີ່ສະກຣູ້ວຈະຖືກນຳໃຊ້ເພື່ອດຶງຊິ້ນສ່ວນທີ່ບໍ່ຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງເຂົ້າມາໃນຕຳແໜ່ງ.
ຄວນສັງເກດຊິ້ນສ່ວນທີ່ມີຊ່ອງຫວ່າງກ່ອນທີ່ຈະຂັບສະກຣູ້ວ ແລ້ວຈຶ່ງເຂົ້າຕິດກັນຢ່າງແຮງເມື່ອສະກຣູ້ວຖືກຂັບຢ່າງເຕັມທີ່. ສະກຣູ້ວອາດຈະກຳລັງດຶງຊິ້ນສ່ວນເຂົ້າມາໃນຕຳແໜ່ງ ໃນເວລາດຽວກັນກັບທີ່ມັນກຳລັງເອົາຊະນະຄວາມຕ້ານທາງ (friction) ແລະ ປັ້ມເກີດເສັ້ນເກີດ (threads). ຄວນປັບປຸງເຄື່ອງຈັບ, ຕຳແໜ່ງຂອງຮູ, ຫຼື ລຳດັບການປະກອບ ເພື່ອໃຫ້ສະກຣູ້ວຈັບເຂົ້າກັບຂະໜານທີ່ຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງ ແທນທີ່ຈະໃຊ້ເພື່ອປັບປຸງຮູບຮ່າງຂອງຂະໜານ.
5. ສະພາບຂອງວັດຖຸດິບ ຫຼື ຄວາມປ່ຽນແປງຂອງແຕ່ລະຊຸດ (lot variation) ສາມາດປ່ຽນຄ່າຄວາມຕ້ານທາງ
ການປ່ຽນແປງຢ່າງທັນທີທັນໃດຂອງການຫັກເກີດຂື້ນຫຼັງຈາກມີການປ່ຽນແປງວັດສະດຸພື້ນຖານ ການຊຸບ ການປິ່ນປົວດ້ວຍຄວາມຮ້ອນ ການສວມໃສ່ຂອງເຄື່ອງເຈາະ ຫຼື ລຸ້ມຂອງຜູ້ສະໜອງ. ການກັດກິນ ການຊຸບທີ່ໆເກີດຂື້ນເກີນໄປ ສ່ວນທີ່ຍື່ນອອກ (burrs) ແລະ ຊິບທີ່ຕິດຄັງຢູ່ໃນເຄື່ອງຈັກ ສາມາດປ່ຽນແປງທອກເກທີ່ຕ້ອງການເພື່ອຕິດຕັ້ງສະກູ້ວໄດ້ທັງໝົດ. ຈົດບັນທຶກເລກທີ່ລຸ້ມ ລຸ້ມຂອງວັດສະດຸ ເຄື່ອງມື ຕົວເຈາະ ສະຖານີຂອງຜູ້ປະຕິບັດງານ ແລະ ສະຖານທີ່ທີ່ເກີດຄວາມລົ້ມເຫຼວ. ການຈົດບັນທຶກນ້ອຍໆ ນີ້ຈະປ່ຽນຄຳຮ້ອງທີ່ບໍ່ຊັດເຈນໃຫ້ເປັນຫຼັກຖານສຳລັບການທົບທວນຢ່າງເປົ້າໆ.
ລຳດັບການກວດສອບທີ່ເປັນປະໂຫຍດກ່ອນຈະເລີ່ມການຜະລິດຄືນ.
- ກັກຂັງຊິ້ນສ່ວນທີ່ລົ້ມເຫຼວ ແລະ ຕິດປ້າຍສະຖານີ ວັນທີ ແລະ ລຸ້ມຂອງວັດສະດຸ.
- ເປີຽບທຽບສະກູ້ວທີ່ຫັກກັບຕົວຢ່າງທີ່ບໍ່ໄດ້ໃຊ້ເພື່ອກວດສອບຄວາມເສຍຫາຍທີ່ຫົວ ພື້ນຜິວ ຮູບຮ່າງເກີດເປັນເກີດ (thread form) ແລະ ຂໍ້ບົກພ່ອງທີ່ເຫັນໄດ້ດ້ວຍຕາ.
- ກວດສອບຕົວເຈາະ ຫຼື ອຸປະກອນຈັບ (socket) ການຕັ້ງຄ່າຂອງ clutch ຄວາມເບິ່ງເບາ (runout) ແລະ ມຸມເຂົ້າ.
- ວັດເສັ້ນຜ່າສູນກາງ ແລະ ຄວາມເລິກຂອງຮູເລີ່ມ (pilot-hole) ໃນບ່ອນທີ່ການນຳໃຊ້ຕ້ອງການ; ລ້າງຊິບອອກ ແລະ ກວດສອບຄວາມມີ burrs.
- ສ້າງຕັ້ງຕາຕະລາງທົດລອງສັ້ນໆ ໂດຍໃຊ້ຊິ້ນສ່ວນທີ່ຈິງ: ປ່ຽນແປງເພີ່ງດຽວກັນໃນແຕ່ລະຄັ້ງ ເຊັ່ນ: ທອກເກຂອງເຄື່ອງມື ຫຼື ຂະໜາດຂອງຮູ.
- ບັນທຶກການຕັ້ງຄ່າທີ່ໄດ້ຮັບການອະນຸມັດ ແລະເຮັດໃຫ້ມີຢູ່ທີ່ສະຖານີກ່ອນທີ່ຈະເປີດຕົວການຜະລິດ
ລຳດັບຂັ້ນຕອນນີ້ຖືກຄວບຄຸມຢ່າງຕັ້ງໃຈ. ການປ່ຽນແປງສະກຣູ, ເຄື່ອງມື, ຮູ, ແລະວິທີການຂອງຜູ້ປະຕິບັດງານໃນເວລາດຽວກັນອາດຈະເຮັດໃຫ້ສາເຫດທີ່ແທ້ຈິງຖືກຊ່ອນໄວ້. ການປ່ຽນແປງພຽງຢ່າງດຽວຕໍ່ການທົດສອບແຕ່ລະຄັ້ງຈະສ້າງບັນທຶກທີ່ທີມງານດ້ານການຊື້, ຄຸນນະພາບ, ແລະການຕິດຕັ້ງສາມາດນຳໃຊ້ໄດ້ເມື່ອບັນຫາກັບມາເກີດຂື້ນອີກ
ເລືອກການດຳເນີນການຕາມຫຼັງທີ່ເໝາະສົມ
ຖ້າສະກຣູເຄື່ອງຈັກຫັກລົງໃນເວລາທີ່ເຂົ້າໄປໃນຮູທີ່ມີເກີດເກີດ (tapped hole), ຕ້ອງກວດສອບຄຸນນະພາບຂອງເກີດເກີດ, ມີສິ່ງເປື້ອນເປື້ອນ, ການເຂົ້າກັນຜິດ (cross-threading), ແລະຄວາມຍາວຂອງການເຂົ້າກັນ (engagement length) ກ່ອນທີ່ຈະເລືອກສະກຣູທີ່ແຕກຕ່າງກັນ. ຖ້າສະກຣູໄມ້ລົ້ມເຫຼວໃນໄມ້ແຂງ, ຕ້ອງຢືນຢັນວ່າມີການເຈາະຮູນຳເຂົ້າ (pilot-hole) ແລະທອກກີ້ (torque) ທີ່ໃຊ້ໃນການຕື່ມ. ຖ້າສະກຣູທີ່ຕັດເອງ (self-tapping screw) ລົ້ມເຫຼວໃນແຜ່ນເຫຼັກ ຫຼື ພາສຕິກ, ຕ້ອງຢືນຢັນວ່າສ່ວນປະກອບທີ່ເປັນຈຸດແລະຮູບຮ່າງຂອງເກີດເກີດເໝາະສົມກັບວັດສະດຸ ແລະຄວາມໜາ, ແລ້ວຈຶ່ງດຳເນີນການທົດສອບຢ່າງຄວບຄຸມຕາມຄຳແນະນຳຂອງຜູ້ສະໜອງ. ຖ້າສະກຣູຮູບຫົກແຈ (hex screw) ລົ້ມເຫຼວໃນເວລາທີ່ນັ່ງຕົວ (seating), ຕ້ອງກວດສອບການເຂົ້າກັນຂອງຮູບແຈ (socket engagement) ແລະກວດເບິ່ງວ່າມີການໃຊ້ແວຊເລີ (washer), ສ່ວນປະກອບທີ່ໃຊ້ປິດຜິດ (sealing element), ຫຼືການເຮັດໃຫ້ເກີດການເຮັດວຽກທີ່ບໍ່ເທົ່າກັນ (uneven stack) ທີ່ເຮັດໃຫ້ທອກກີ້ທີ່ຕ້ອງການປ່ຽນແປງ
ສຳລັບຂໍ້ຕໍ່ທີ່ເກີດຂຶ້ນຊ້ຳໆ ຫຼື ມີຄວາມສຳຄັນຕໍ່ຄວາມປອດໄພ, ກະລຸນາໃຫ້ຜູ້ຈັດສົ່ງແຂວນເຂົ້າຮ່ວມດ້ວຍຕົວຢ່າງແຂວນທີ່ຫັກ, ຮູບຮ່າງຂອງຂໍ້ຕໍ່, ຄຳອະທິບາຍວັດຖຸ, ຂໍ້ສັງເກດກ່ຽວກັບທອກກີ, ແລະ ຮູບຖ່າຍຂະບວນການຕິດຕັ້ງ. ຜູ້ຈັດສົ່ງສາມາດຊ່ວຍປຽບທຽບຄຸນນະສົມບັດດັ່ງນີ້: ຊັ້ນຄຸນນະພາບ, ວັດຖຸ, ພື້ນຜິວ, ຮູບຮ່າງເກີດ, ແລະ ຂໍ້ກຳນົດການກວດສອບ; ແຕ່ການຕັ້ງຄ່າສຸດທ້າຍຍັງຕ້ອງໄດ້ຮັບການຢືນຢັນໃນຂໍ້ຕໍ່ຈິງ. Qingdao Jeekuu Hardware ຜະລິດຕະພັນ Co., Ltd. ສາມາດຊ່ວຍສົ່ງເສີມການອົບຮົມດ້ານຂໍ້ກຳນົດເຕັກນິກ ແລະ ການຈັດເທິງຈຸດການກວດສອບສຳລັບຜູ້ຊື້ທີ່ຈັດຊື້ແຂວນອຸດສາຫະກຳ.
ເຮັດໃຫ້ການຫັກຂອງສະກູ້ດເປັນປັດໄຈທີ່ຄວບຄຸມໄດ້ໃນຂະບວນການຕິດຕັ້ງ
ການຫັກຂອງສະກູ້ດຊ້ຳໆ ແມ່ນສັນຍານທີ່ເປັນປະໂຫຍດ: ມີບາງຢ່າງໃນຂໍ້ຕໍ່ທີ່ກຳລັງເຮັດໃຫ້ເກີດການລວມຕົວຂອງແຮງກ່ອນທີ່ການປະກອບຈະສຳເລັດ. ກະລຸນາເບິ່ງເหດການນີ້ເປັນຂໍ້ຄົ້ນພົບຂອງຂະບວນການ ແທນທີ່ຈະເປັນພຽງຄຳຂໍໃຫ້ແທນສ່ວນປະກອບ. ເມື່ອທີມງານກວດສອບຢ່າງລຳດັບຕາມ: ປະເພດແຂວນ, ຮູ່ທີ່ເຈາະໄວ້, ສະພາບຂອງເຄື່ອງຂັບ, ການຈັດຕັ້ງໃຫ້ຖືກຕ້ອງ, ລຸ້ນວັດຖຸ, ແລະ ວິທີການນັ່ງຕົວແຂວນ, ມັນຈະຊ່ວຍຫຼຸດຜ່ອນການສູນເສຍສ່ວນປະກອບ ແລະ ສ້າງຂະບວນການຕິດຕັ້ງທີ່ສາມາດທົດຊ້ອນໄດ້ດີຂຶ້ນ.
ເປົ້າໝາຍບໍ່ໄດ້ເປັນຄ່າທອກເກີທົ່ວໄປ ຫຼື ກົດລະບຽບການຂັບສະກຣູ້ວທີ່ໃຊ້ໄດ້ທັງໝົດ. ມັນແມ່ນການຕັ້ງຄ່າທີ່ຖືກບັນທຶກໄວ້ຢ່າງຊັດເຈນ ເຊິ່ງເໝາະສົມກັບສະກຣູ້ວແລະຊິ້ນງານທີ່ເຈາະເປົ້າໝາຍເປັນພິເສດ, ຕາມດ້ວຍການກວດສອບເປັນປະຈຳເພື່ອຮັກສາຄວາມສະຖຽນຂອງການຕັ້ງຄ່ານີ້ໃນເວລາທີ່ວັດຖຸດິບ, ຜູ້ປະຕິບັດງານ ຫຼື ຊຸດການຜະລິດມີການປ່ຽນແປງ.

