 EN

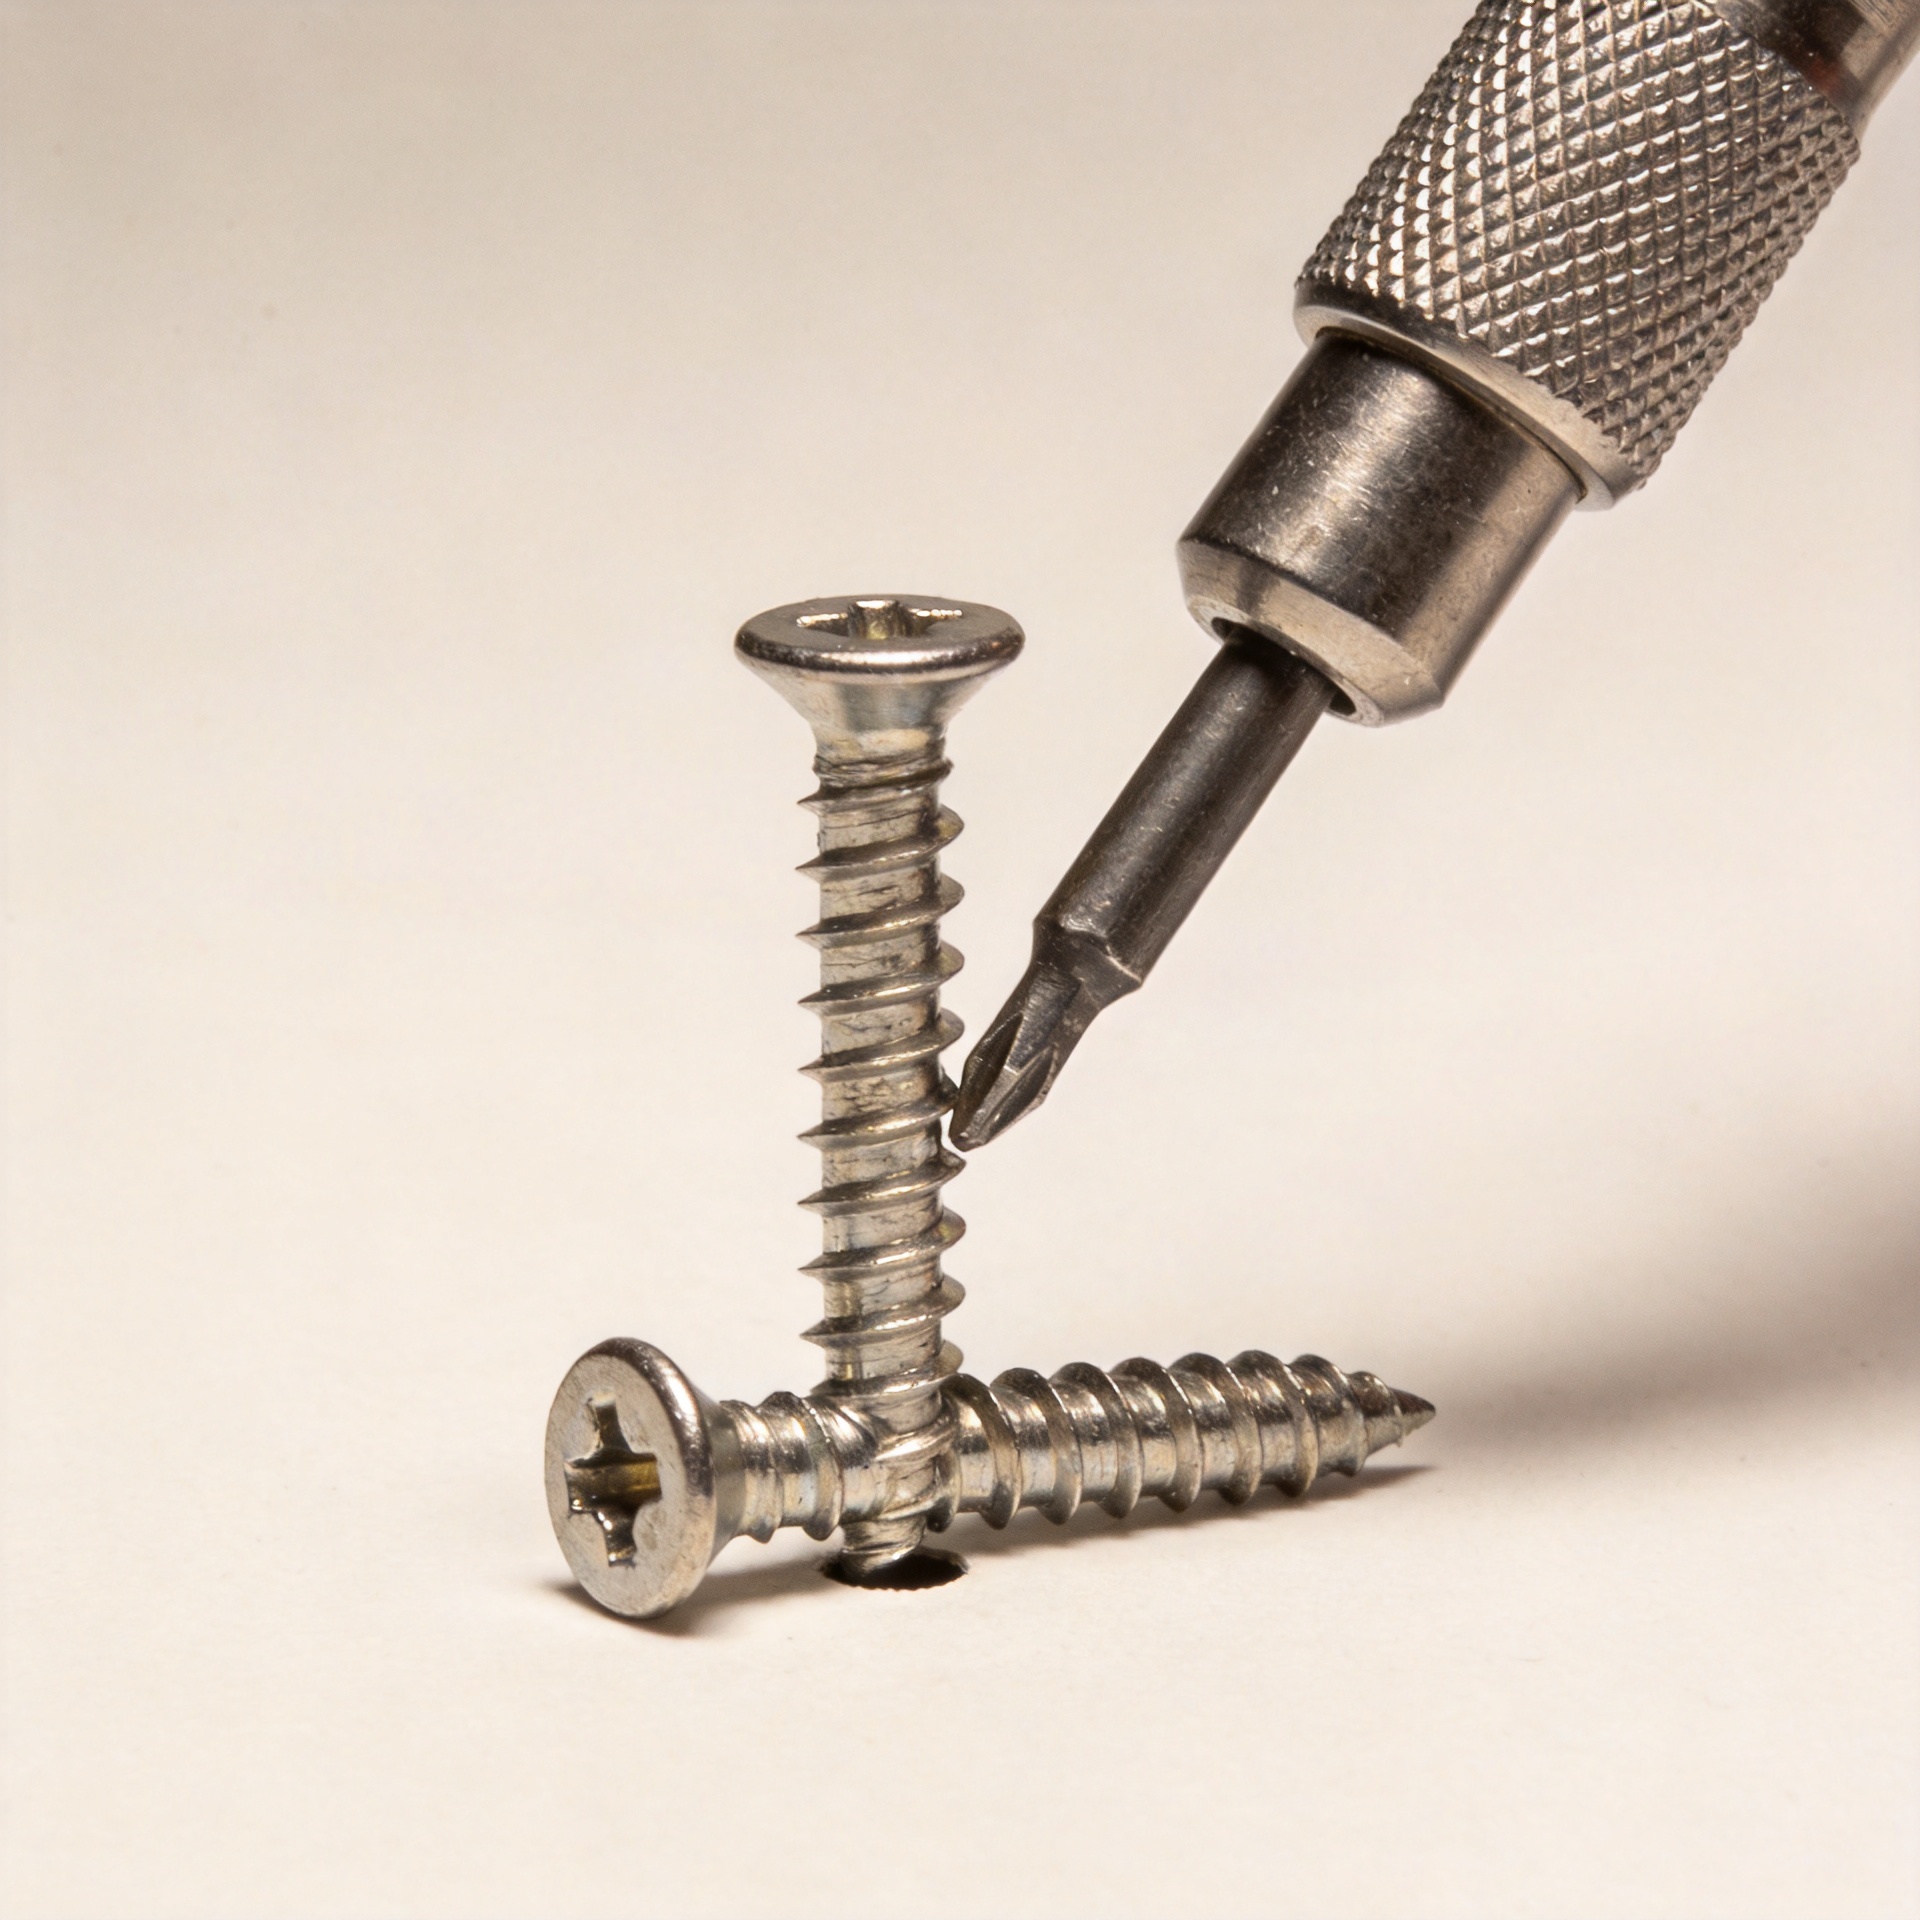
เหตุใดสกรูจึงหักขณะติดตั้ง: คู่มือการวิเคราะห์ปัญหาตามรูปแบบ
เมื่อสกรูหักระหว่างการติดตั้ง สาเหตุของความล้มเหลวมักเกิดซ้ำได้เสมอ ไม่ว่าจะเป็นบนไลน์ประกอบที่ทำงานหนักหรือในสถานที่ก่อสร้าง การหักซ้ำๆ มักบ่งชี้ถึงความไม่สอดคล้องกันระหว่างสกรู วัสดุพื้นฐาน รูเจาะ และวิธีการขับสกรู การเพิ่มแรงหรือสั่งซื้อสกรูที่แข็งแรงขึ้นโดยไม่วิเคราะห์สาเหตุอย่างละเอียด มักทำให้เกิดความล้มเหลวซ้ำอีก ดังนั้น ควรระบุตำแหน่งที่แรงต้านเพิ่มขึ้นและแก้ไขเงื่อนไขนั้นก่อนจะติดตั้งสกรูตัวถัดไป
จากมุมมองการวิเคราะห์ปัญหาการยึดแน่น ให้เริ่มจากการตรวจสอบชิ้นส่วนที่หักและชิ้นงาน รอยหักที่สะอาดบริเวณใกล้หัวสกรูมักบ่งชี้ว่าใช้แรงบิดขณะขับมากเกินไป หรือมีแรงดัดข้าง (side loading) รอยหักที่อยู่ไกลออกไปตามลำตัวสกรูอาจเกิดจากรูนำ (pilot hole) ที่ไม่เหมาะสม จุดที่วัสดุมีความแข็งผิดปกติ หรือสกรูชนิดนั้นถูกใช้งานเกินขอบเขตที่ออกแบบไว้สำหรับการแตะเกลียว (thread forming) รูปแบบของรอยหักนั้นมีความสำคัญมากกว่าการหักเพียงครั้งเดียว
อ่านรอยหักก่อนเปลี่ยนสกรู
เก็บตัวยึดที่ล้มเหลวหลายชิ้นจากกระบวนการติดตั้งครั้งเดียวกันไว้เพื่อตรวจสอบ ให้สังเกตตำแหน่งที่สกรูหักแต่ละตัว ว่าเกลียวมีวัสดุอุดแน่นหรือไม่ และร่องหัวสกรูมีรอยลื่นไถล (cam-out) หรือไม่ หากการหักเกิดขึ้นที่ความลึกเดียวกัน ให้หยุดการติดตั้งทันทีแล้วตรวจสอบความลึกของรู การจัดแนว และคุณสมบัติของวัสดุที่ระดับความลึกนั้น หากการหักเกิดขึ้นเฉพาะขณะขันจนแน่นสนิทสุดท้าย ให้ลดค่าการตั้งแรงบิด (clutch setting) ลง และตรวจสอบว่าหัวสกรูถูกกดให้ต่ำกว่าผิววัสดุหรือไม่
แม้ตัวยึดมักถูกกล่าวโทษเป็นอันดับแรก แต่ปัญหาอาจเกิดจากระบบการติดตั้งโดยรวมก็ได้ อย่างไรก็ตาม สกรูที่แข็งแรงดีแล้วก็อาจหักได้ หากผู้ปฏิบัติงานเอียงเครื่องขัน ดอกสว่านไม่พอดีกับสกรู หรือขันต่อหลังจากข้อต่อแน่นสนิทแล้ว เครื่องมือที่ปรับแรงบิดได้จะมีประโยชน์มาก เพราะช่วยให้ผู้ติดตั้งสามารถขันให้แน่นพอดีโดยไม่ต้องออกแรงซ้ำๆ ที่ก้านสกรูหลังจากข้อต่อแน่นสนิทแล้ว ความเร็วของเครื่องมือ สภาพของดอกสว่าน และมุมที่ผู้ปฏิบัติงานจับเครื่องมือ ล้วนต้องได้รับการตรวจสอบอย่างเท่าเทียมกัน
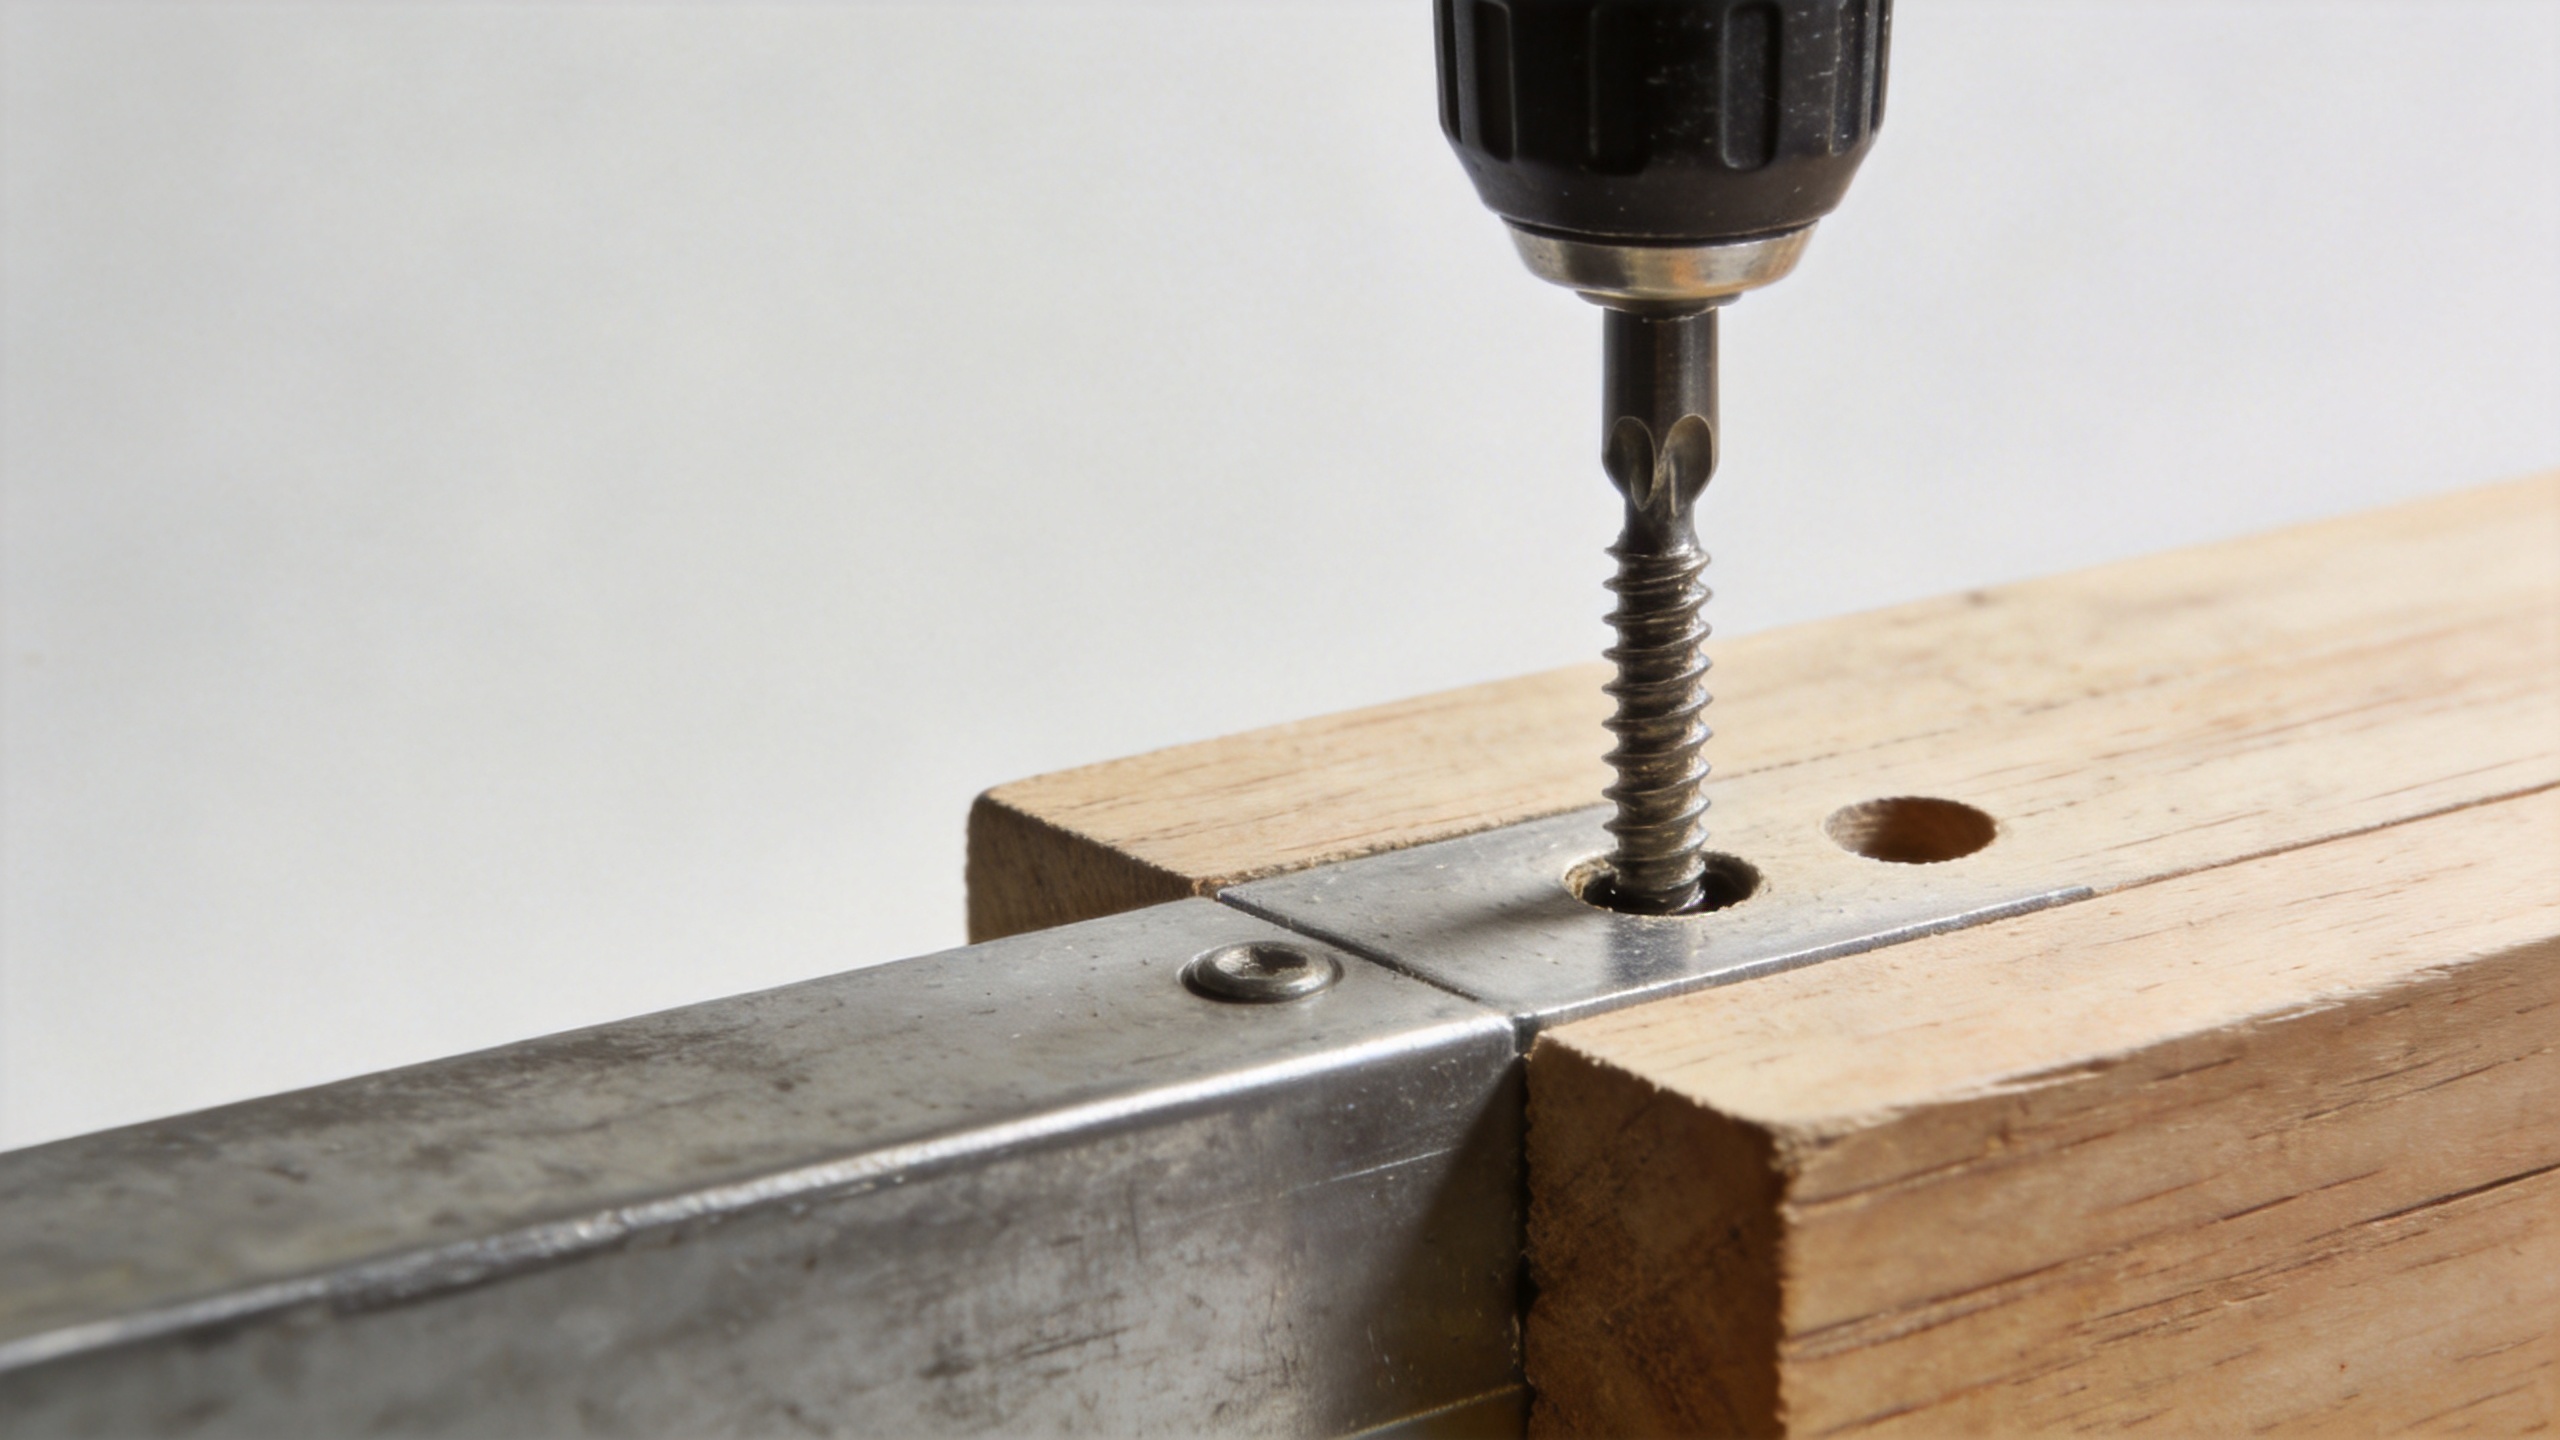
ห้าเงื่อนไขที่ก่อให้เกิดรูปแบบการล้มเหลวซ้ำๆ
1. แรงบิดเกินช่วงการติดตั้ง
สกรูแต่ละตัวมีช่วงการติดตั้งที่ใช้งานได้จริง ซึ่งอยู่ระหว่างแรงบิดที่จำเป็นเพื่อสร้างหรือขับเกลียวเข้าไป และแรงบิดที่ทำให้ตัวยึด ร่องหัวสกรู หรือชิ้นงานเริ่มเสียหาย ช่วงนี้เปลี่ยนแปลงไปตามขนาดเส้นผ่านศูนย์กลาง การเคลือบ ความแข็งของวัสดุ รูปแบบเกลียว การใช้แ washers และพื้นผิวที่รองรับ เครื่องมือที่ปรับค่าแรงบิดเหมาะสมสำหรับแผ่นวัสดุความหนาหนึ่งอาจรุนแรงเกินไปสำหรับแผ่นถัดไป
ปรับค่าเครื่องมือโดยทดลองติดตั้งในวัสดุที่เป็นตัวแทนก่อน จากนั้นตรวจสอบการจับตัวแน่นของสกรูด้วยการสังเกตด้วยตา ไม่ใช่อาศัยเสียงเพียงอย่างเดียว สำหรับสกรูหัวหกเหลี่ยม ให้มั่นใจว่าหัวประแจหรือไขควงมีการสวมเข้ากับร่องอย่างเต็มที่และไม่สึกหรอ สำหรับสกรูหัวจม ให้เปลี่ยนหัวไขควงที่สั่นคลอนหรือสวมไม่ลึกพอ การที่หัวไขควงลื่นไถลจะส่งแรงโหลดที่ไม่สม่ำเสมอไปยังสกรู และอาจเปลี่ยนการติดตั้งตามปกติให้กลายเป็นการบิดตัวร่วมกับการโค้งงอข้าง
2. รูนำทางหายไป ขนาดเล็กเกินไป หรือจัดแนวไม่ถูกต้อง
ในไม้ที่แน่น แผ่นหนา พลาสติกแข็ง หรือวัสดุแบบชั้นๆ รูนำขนาดเล็กเกินไปอาจทำให้แรงต้านขณะขันสกรูเพิ่มสูงขึ้นอย่างมาก สกรูจึงต้องดันหรือตัดวัสดุออกมากขึ้น ทำให้แรงบิดเพิ่มขึ้นก่อนที่หัวสกรูจะแตะผิววัสดุ ทั้งนี้ รูที่เริ่มเจาะตรงแต่เบี่ยงเบนระหว่างการเจาะก็อาจเพิ่มภาระการโก่งตัวได้เช่นกัน โปรดตรวจสอบเส้นผ่านศูนย์กลางของสว่าน ความลึกของรู มุมฉากของการเจาะ และการกำจัดเศษวัสดุโดยพิจารณาเป็นระบบทั้งหมด
สกรูสำหรับไม้มักได้ประโยชน์จากการเจาะรูนำไว้ล่วงหน้าเมื่อใช้กับไม้เนื้อแข็ง หรือเมื่อขันใกล้ขอบวัสดุ อย่างไรก็ตาม ขนาดรูนำที่เหมาะสมขึ้นอยู่กับรูปทรงเกลียวและสภาพของไม้ ห้ามใช้ขนาดสว่านเดียวกันกับสกรูไม้ทุกตัว ควรทดลองประกอบตัวอย่างด้วยสกรูชุดที่จะใช้งานจริง จากนั้นบันทึกขนาดสว่าน ตำแหน่งจำกัดความลึกของสว่าน และการตั้งค่าเครื่องมือที่ให้ผลลัพธ์การขันที่เรียบร้อย ไม่ทำให้ไม้แตกร้าว หรือมีแรงต้านสูงเกินไป
3. ประเภทของตัวยึดไม่สอดคล้องกับวัสดุหรือรอยต่อ
สกรูแบบเครื่องจักรถูกออกแบบมาเพื่อขันเข้ากับรูเกลียวที่เตรียมไว้ล่วงหน้า หรือตัวเกลียวคู่ (nut) ที่ตรงกัน โดยไม่สามารถใช้แทนสกรูแบบสร้างเกลียว (thread-forming fastener) บนวัสดุแข็งได้ สกรูแบบเจาะเอง (self-tapping screw) สามารถสร้างเกลียวในวัสดุที่เหมาะสมได้ แต่ประสิทธิภาพการใช้งานยังขึ้นอยู่กับความหนาของวัสดุ ความแข็งของวัสดุ และขนาดรูนำ (pilot hole) ที่ออกแบบไว้สำหรับสกรูชนิดนั้น ๆ แม้จะมีเส้นผ่านศูนย์กลางตามชื่อเรียก (nominal diameter) เดียวกัน ก็ไม่ได้หมายความว่าสกรูทั้งสองชนิดนี้สามารถใช้แทนกันได้
ตรวจสอบแบบแปลนและโครงสร้างการประกอบ (joint stack) ก่อนเปลี่ยนเกรดของสกรู ยืนยันให้แน่ชัดว่าเป็นเกลียวประเภทใด ปลายสกรูมีรูปทรงอย่างไร หัวสกรูมีรูปทรงใด ความยาวของการขันที่จำเป็น (required engagement length) คือเท่าใด และการต่อเชื่อมนี้จำเป็นต้องมีรูผ่าน (clearance hole) บนชั้นวัสดุส่วนบนหรือไม่ สำหรับโลหะบาง การลอกเกลียว (thread stripping) อาจเกิดขึ้นก่อนที่สกรูจะขาด ในขณะที่สำหรับวัสดุที่หนาแน่น แรงบิดในการสร้างเกลียว (forming torque) ที่มากเกินไปอาจเกิดขึ้นก่อน ทั้งสองกรณีนี้เป็นปัญหาคนละประเภท และต้องใช้วิธีแก้ไขที่ต่างกัน
4. การไม่ขนานกัน (misalignment) เพิ่มแรงดัดเข้าไปในแรงบิด
สกรูมักถูกประเมินจากค่าแรงบิด แต่การติดตั้งยังก่อให้เกิดแรงดัดด้วยเมื่อเครื่องมือเข้ามาในมุมเอียง หรือเมื่อชิ้นส่วนไม่ได้รับการจับยึดแน่นเข้าด้วยกัน แรงรวมที่เกิดขึ้นนี้โดยเฉพาะอย่างยิ่งส่งผลเสียต่อสกรูที่มีเส้นผ่านศูนย์กลางเล็ก
สังเกตชิ้นส่วนที่มีช่องว่างระหว่างกันก่อนขันสกรู แล้วจึงกระชับเข้าหากันทันทีเมื่อสกรูขันแน่น ตัวยึดอาจกำลังดึงชิ้นส่วนเข้าหากันไปพร้อมกับเอาชนะแรงเสียดทานและสร้างเกลียวใหม่ ควรปรับแก้ตำแหน่งของอุปกรณ์ยึด ตำแหน่งรู หรือลำดับการประกอบ เพื่อให้สกรูทำหน้าที่ยึดข้อต่อที่จัดวางไว้อย่างถูกต้อง แทนที่จะใช้สกรูในการปรับรูปร่างของข้อต่อ
5. การเปลี่ยนแปลงของสภาพวัสดุหรือความแปรผันตามล็อตส่งผลต่อความต้านทาน
การเปลี่ยนแปลงอย่างฉับพลันของอัตราการหักสามารถเกิดขึ้นได้หลังจากการเปลี่ยนวัสดุพื้นฐาน การเคลือบ การรักษาความร้อน ความสึกหรอของสว่าน หรือล็อตจากผู้จัดจำหน่าย ทั้งการกัดกร่อน การสะสมของชั้นชุบ การเกิดคมหยาบ (burrs) และเศษชิ้นงานที่ติดค้าง ล้วนส่งผลต่อค่าแรงบิดที่จำเป็นในการติดตั้งสกรู ให้บันทึกเลขที่ล็อต ชุดวัสดุ เครื่องมือ หัวไขควง สถานีผู้ปฏิบัติงาน และตำแหน่งที่เกิดความล้มเหลว บันทึกเล็กๆ นี้จะเปลี่ยนคำร้องเรียนที่คลุมเครือให้กลายเป็นหลักฐานที่ใช้ในการตรวจสอบอย่างเจาะจง
ลำดับการตรวจสอบที่ใช้งานได้จริง ก่อนเริ่มการผลิตใหม่
- แยกชิ้นส่วนที่ล้มเหลวออกเป็นพิเศษ และติดป้ายระบุสถานี วันที่ และชุดวัสดุ
- เปรียบเทียบสกรูที่หักกับตัวอย่างที่ยังไม่ได้ใช้งาน เพื่อตรวจหาความเสียหายที่หัวสกรู ผิวเคลือบ รูปร่างเกลียว และข้อบกพร่องที่มองเห็นได้
- ตรวจสอบหัวไขควงหรือหัวประแจ ค่าการตั้งคลัตช์ ความเบี้ยว (runout) และมุมเข้าของหัวไขควง
- วัดขนาดเส้นผ่านศูนย์กลางและความลึกของรูนำ (pilot hole) ตามที่ระบุไว้ในข้อกำหนดการใช้งาน พร้อมกำจัดเศษชิ้นงานออกและตรวจสอบความมีอยู่ของคมหยาบ (burrs)
- สร้างเมทริกซ์ทดลองแบบย่อโดยใช้ชิ้นงานจริง โดยเปลี่ยนปัจจัยเพียงหนึ่งอย่างต่อครั้ง เช่น ค่าแรงบิดของเครื่องมือ หรือขนาดรู
- บันทึกการตั้งค่าที่ได้รับการยอมรับไว้ และจัดให้พร้อมใช้งานที่สถานีก่อนปล่อยงานเข้าสู่การผลิต
ลำดับขั้นตอนถูกควบคุมอย่างตั้งใจ การเปลี่ยนสกรู เครื่องมือ รู และเทคนิคของผู้ปฏิบัติงานพร้อมกันอาจทำให้สาเหตุที่แท้จริงซ่อนเร้นอยู่ การเปลี่ยนเพียงหนึ่งปัจจัยต่อการทดลองหนึ่งครั้งจะสร้างบันทึกที่ทีมจัดซื้อ ทีมควบคุมคุณภาพ และทีมติดตั้งสามารถนำกลับมาใช้อ้างอิงได้เมื่อปัญหาเกิดซ้ำ
เลือกการดำเนินการตามผลที่เหมาะสม
หากสกรูแบบเครื่องจักรหักขณะหมุนเข้าไปในรูเกลียว ให้ตรวจสอบคุณภาพของเกลียว ความสกปรก การขัดแย้งของเกลียว (cross-threading) และความยาวของการขับเกลียว ก่อนเลือกสกรูชนิดอื่น หากสกรูไม้หักขณะขับลงในไม้เนื้อแข็ง ให้ตรวจสอบวิธีการเจาะรูนำ (pilot-hole practice) และแรงบิดขณะขับสกรู หากสกรูแบบเจาะเอง (self-tapping screw) หักขณะขับลงในแผ่นโลหะหรือพลาสติก ให้ยืนยันว่าปลายและรูปแบบเกลียวสอดคล้องกับวัสดุและขนาดความหนาที่ใช้ จากนั้นจึงดำเนินการทดลองภายใต้การควบคุมโดยอ้างอิงแนวทางการติดตั้งจากผู้จัดจำหน่าย หากสกรูหกเหลี่ยม (hex screw) ล้มเหลวขณะขับจนแน่นสนิท ให้ตรวจสอบการสัมผัสของช่องรับประแจ (socket engagement) รวมทั้งพิจารณาว่ามีการใช้แ washers องค์ประกอบปิดผนึก หรือพื้นผิวที่ไม่เรียบสม่ำเสมอซึ่งอาจส่งผลต่อแรงบิดที่จำเป็นหรือไม่
สำหรับข้อต่อที่ใช้ซ้ำบ่อยหรือมีความสำคัญต่อความปลอดภัย ให้แจ้งผู้จัดจำหน่ายสกรูพร้อมตัวอย่างสกรูที่หัก แบบแปลนข้อต่อ คำอธิบายวัสดุ ค่าแรงบิดที่บันทึกไว้ และภาพถ่ายการติดตั้ง ผู้จัดจำหน่ายสามารถช่วยวิเคราะห์เปรียบเทียบเกรด วัสดุ ผิวสัมผัส รูปแบบเกลียว และเกณฑ์การตรวจสอบ แต่การตั้งค่าสุดท้ายยังจำเป็นต้องผ่านการตรวจสอบในข้อต่อจริง Qingdao Jeekuu Hardware ผลิตภัณฑ์ Co., Ltd. สามารถสนับสนุนการหารือเกี่ยวกับข้อกำหนดทางเทคนิคและการจัดแนวจุดตรวจสอบสำหรับผู้ซื้อที่จัดหาสกรูอุตสาหกรรม
ทำให้การหักของสกรูกลายเป็นตัวแปรในการติดตั้งที่ควบคุมได้
การหักของสกรูซ้ำๆ เป็นสัญญาณที่มีประโยชน์: แสดงว่ามีบางสิ่งในข้อต่อกำลังรวมแรงไว้ก่อนที่การประกอบจะเสร็จสมบูรณ์ ให้พิจารณาเหตุการณ์นี้ในฐานะข้อค้นพบเชิงกระบวนการ ไม่ใช่เพียงแค่คำขอเปลี่ยนชิ้นส่วน เมื่อทีมงานตรวจสอบประเภทสกรู รูนำ (pilot hole) สภาพของไขควง การจัดแนว ล็อตวัสดุ และวิธีการรองรับ (seating method) ตามลำดับ จะช่วยลดการสูญเสียชิ้นส่วนและสร้างกระบวนการติดตั้งที่ทำซ้ำได้แม่นยำยิ่งขึ้น
เป้าหมายไม่ใช่ค่าแรงบิดทั่วไป หรือกฎการเจาะแบบหนึ่งเดียวสำหรับทุกกรณี แต่เป็นการตั้งค่าที่มีเอกสารรองรับซึ่งสอดคล้องกับสกรูและชิ้นงานเฉพาะเจาะจง จากนั้นจึงดำเนินการตรวจสอบตามขั้นตอนเพื่อรักษาความเสถียรของค่าการตั้งค่านั้นไว้ แม้ว่าวัสดุ ผู้ปฏิบัติงาน หรือล็อตการผลิตจะเปลี่ยนแปลง

