 EN

Dlaczego śruby łamią się podczas montażu: przewodnik po rozwiązywaniu problemów oparty na wzorcach
Gdy śruba łamie się podczas montażu, awaria zwykle ma powtarzalną przyczynę. Na zatłoczonej linii montażowej lub na budowie powtarzające się pęknięcia wskazują najczęściej na niezgodność między śrubą, materiałem podstawowym, otworem oraz metodą dokręcania. Zwiększenie siły lub zamówienie twardszego elementu łączącego bez wcześniejszej diagnozy często powoduje powtórzenie awarii. Kluczowe jest zidentyfikowanie miejsca, w którym rośnie opór, i usunięcie tej przyczyny przed zamontowaniem kolejnego elementu łączącego.
Z punktu widzenia rozwiązywania problemów związanych z łączeniem zaczynaj od uszkodzonego elementu i przedmiotu roboczego. Czyste złamanie w pobliżu główki wskazuje często na nadmierne moment dokręcania lub obciążenie boczne. Złamanie dalej wzdłuż trzpienia może wynikać z nieodpowiedniego otworu pilotowego, twardego obszaru w materiale lub zastosowania śruby, której wymagano tworzenia gwintu poza jej zakresem przeznaczenia. Ważniejszy niż pojedyncza awaria jest wzorzec.
Przeczytaj złamanie, zanim zmienisz śrubę
Zachowaj kilka uszkodzonych elementów z tego samego cyklu montażu. Sprawdź, w którym miejscu pękła każda śruba, czy gwint jest zapchany materiałem oraz czy w zagłębieniu główki występuje zjawisko wykręcania się wiertła. Jeśli uszkodzenia pojawiają się na tej samej głębokości, natychmiast przerwij pracę i sprawdź głębokość otworu, jego współosiowość oraz właściwości materiału na tej głębokości. Jeśli uszkodzenia występują wyłącznie podczas końcowego dociskania, zmniejsz ustawienie momentu dokręcania i sprawdź, czy główka nie jest wciskana poniżej powierzchni.
Najczęściej winę za awarię obciąża się bezpośrednio na łączniku, choć odpowiedzialny może być także sposób przygotowania procesu montażu. Jednak nawet prawidłowo zaprojektowana śruba może pęknąć, jeśli śrubokręt jest nachylony, wiertło nie pasuje dokładnie lub operator kontynuuje obracanie po osiągnięciu pełnego styku elementów. Narzędzie z regulacją momentu dokręcania jest bardzo pomocne, ponieważ umożliwia osiągnięcie lekkiego styku bez wielokrotnego obciążania trzpienia po zamknięciu połączenia. Prędkość narzędzia, stan wiertła oraz kąt, pod jakim operator trzyma narzędzie, wymagają takiej samej uwagi.
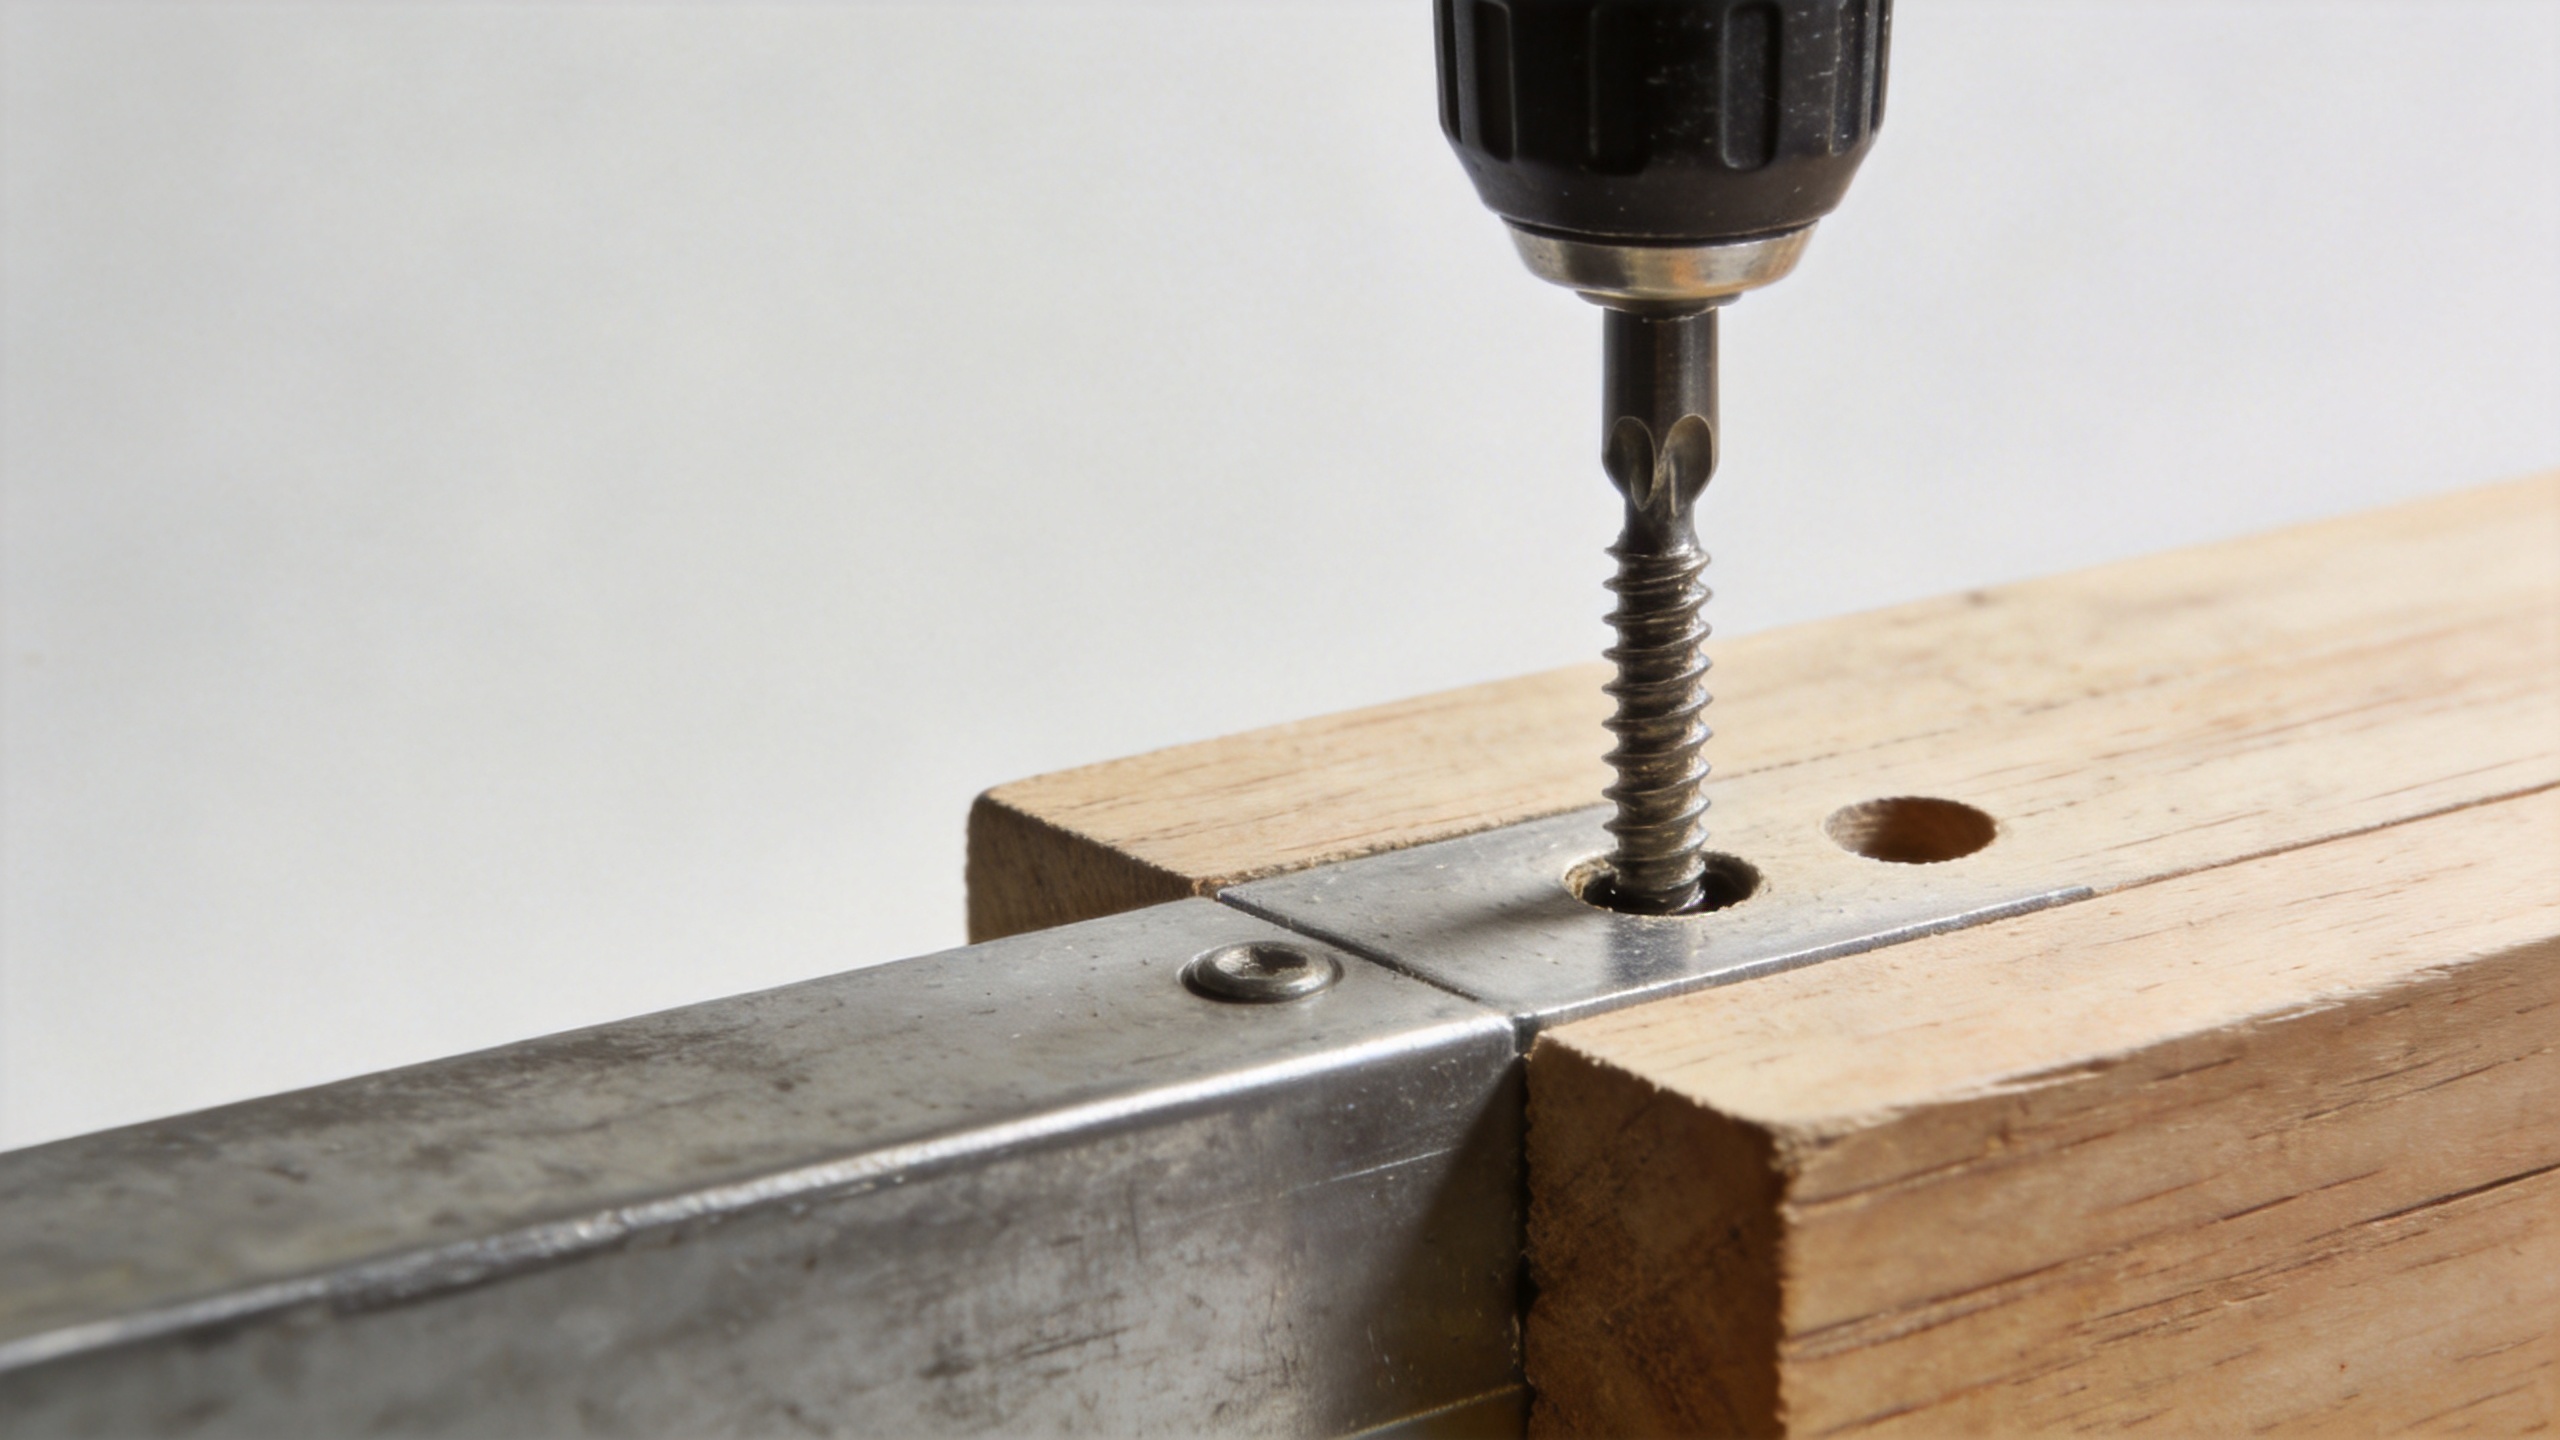
Pięć warunków powodujących powtarzalny schemat uszkodzeń
1. Moment obrotowy przekracza zakres dopuszczalny do montażu
Każdy śrubokręt ma praktyczny zakres dopuszczalnego momentu obrotowego, leżący pomiędzy momentem niezbędnym do utworzenia lub załączenia gwintu a momentem, przy którym zaczyna ulegać uszkodzeniu element łączący, gniazdo główki lub przedmiot obrabiany. Zakres ten zmienia się w zależności od średnicy, powłoki, twardości materiału, kształtu gwintu, stosowania podkładki oraz podłoża. Mechanizm ograniczający moment obrotowy odpowiedni dla jednej grubości blachy może okazać się zbyt agresywny dla kolejnej.
Ustaw narzędzie na podstawie próbnych montaży w reprezentatywnym materiale, a następnie sprawdź prawidłowość osadzenia przez wizualną kontrolę, a nie wyłącznie na podstawie dźwięku. W przypadku śruby z gwintem sześciokątnym upewnij się, że nasadka lub klucz zapadkowy jest całkowicie założony i nie jest zużyty. W przypadku główek z zagłębieniem wymieniaj nasadki, które drgają lub nie osadzają się prawidłowo. Ślizgająca się nasadka przekazuje nierównomierny moment obciążenia na śrubę i może przekształcić rutynową operację osadzania w jednoczesne obciążenie skręcające i zginające boczne.
2. Brak otworu prowadzącego, jego zbyt mały średnica lub nieprawidłowe położenie
W gęstym drewnie, grubych płytach, twardych tworzywach sztucznych lub materiałach warstwowych zbyt mała średnica otworu pilotowego może gwałtownie zwiększyć opór wkręcania. Śruba musi wypychać lub przecinać większą ilość materiału, a moment obrotowy rośnie jeszcze przed dotknięciem główki powierzchni. Otwór, który początkowo jest prosty, ale odchyla się od osi, może dodatkowo generować obciążenie zginające. Sprawdź średnicę wierteł, głębokość, prostopadłość oraz usuwanie pozostałości materiału jako jeden spójny system.
Wkręt do drewna często korzysta z otworu pilotowego w twardym drewnie lub w pobliżu krawędzi, jednak odpowiednia średnica zależy od geometrii gwintu i stanu drewna. Nie stosuj jednej średnicy wierteł do wszystkich wkrętów do drewna. Wykonaj próbne połączenia z zamierzonymi partią materiałów, a następnie udokumentuj średnicę wierteł, ustawienie ogranicznika głębokości oraz parametry narzędzia zapewniające czyste zakręcenie bez rozdwajania się drewna ani nadmiernego oporu.
3. Typ elementu łączącego nie odpowiada materiałowi lub rodzajowi połączenia
Wkręt maszynowy przeznaczony jest do współpracy z gotowym otworem gwintowanym lub odpowiednią nakrętką; nie stanowi on zamiennika wkrętu tworzącego gwint w masiwnej podstawie. Wkręt samowiercący może tworzyć gwint w odpowiednich materiałach, jednak jego wydajność zależy nadal od grubości materiału, jego twardości oraz przewodnictwa otworu pilotowego dla danego projektu. Takie same nominalne średnice nie czynią tych rozwiązań wzajemnie zamienialnymi.
Przed zmianą klasy wytrzymałości sprawdź rysunek techniczny i zestaw łączonych elementów. Potwierdź rodzaj gwintu, kształt czubka, kształt główki, wymaganą długość zakręcania oraz to, czy połączenie wymaga otworu luzu w górnej warstwie. W cienkich metalach wyrwanie gwintu może wystąpić wcześniej niż pęknięcie wkrętu; w materiałach gęstych nadmierny moment skręcający może pojawić się jako pierwszy. Są to różne problemy i wymagają różnych korekt.
4. Niewłaściwe dopasowanie dodaje ugięcie do skręcania
Śrubę zwykle ocenia się pod kątem momentu obrotowego, ale montaż wprowadza również obciążenie zginające, gdy narzędzie jest stosowane pod kątem lub gdy elementy nie są dociskane do siebie. Takie połączone obciążenie jest szczególnie szkodliwe dla śrub o mniejszych średnicach. Użycie prowadnic, kwadratowego uchwytu śruby oraz stabilnego uchwytu przedmiotu obrabianego zmniejsza ryzyko wykorzystania elementu mocującego do wyrównywania niewłaściwie ustawionych części.
Zwracaj uwagę na części, które rozsuwają się przed dokręcaniem, a następnie „zaskakują” (szybko łączą się), gdy śruba jest dokręcana. Element mocujący może łączyć ze sobą komponenty, jednocześnie pokonując tarcie i formując gwint. Skoryguj uchwyty, położenie otworów lub kolejność montażu tak, aby śruba dociskała prawidłowo usytuowany połączenie, a nie korygowała geometrii połączenia.
5. Zmiana stanu materiału lub różnice między partiami wpływają na opór
Nagła zmiana w przypadkach pęknięcia może wynikać ze zmiany materiału podstawowego, powłoki, obróbki cieplnej, zużycia wiertła lub partii dostawcy. Korozja, osadzanie się warstwy pokrycia, wypraski oraz zakleszczone wiórkę mogą wszystkie wpływać na moment obrotowy wymagany do dokręcenia śruby. Zapisz numer partii, partię materiału, narzędzie, końcówkę, stanowisko operatora oraz miejsce wystąpienia awarii. Taki niewielki zapis przekształca niejasne skargi w konkretne dowody służące skoncentrowanej analizie.
Praktyczna sekwencja kontroli przed wznowieniem produkcji
- Wyodrębnij uszkodzone elementy i oznacz je etykietą zawierającą nazwę stanowiska, datę oraz partię materiału.
- Porównaj uszkodzoną śrubę z niewykorzystanym wzorem pod kątem uszkodzeń główki, wykończenia, kształtu gwintu oraz widocznych wad.
- Przebadaj końcówkę napędu lub gniazdo, ustawienie sprzęgła, bieganie (runout) oraz kąt podejścia.
- Zmierz średnicę i głębokość otworu prowadzącego tam, gdzie aplikacja tego wymaga; usuń wiórkę i sprawdź obecność wyprasek.
- Stwórz krótką macierz próbnych zmian przy użyciu rzeczywistego elementu roboczego: po jednej kontrolowanej zmianie naraz, np. momentu obrotowego narzędzia lub rozmiaru otworu.
- Dokumentuj zaakceptowane ustawienie i udostępnij je na stanowisku przed wprowadzeniem produkcji.
Kolejność jest celowo kontrolowana. Jednoczesna zmiana śruby, narzędzia, otworu i techniki operatora może ukryć rzeczywistą przyczynę. Jedna zmiana na próbę tworzy rekord, którego mogą używać zespoły zakupów, jakości i montażu, gdy problem się powtórzy.
Wybierz odpowiednią czynność następującą
Jeśli śruba maszynowa łamie się podczas wkręcania w gwintowany otwór, sprawdź jakość gwintu, zanieczyszczenie, błędne nawinięcie gwintu oraz długość zazębienia przed wybraniem innej mocowania. Jeśli śruba do drewna zawodzi w twardym drewnie, zweryfikuj praktykę wykonywania otworów pilotowych oraz moment dokręcania. Jeśli śruba samowiercąca zawodzi w blachy lub plastiku, upewnij się, że kształt czubka i gwintu są dopasowane do materiału i jego grubości, a następnie przeprowadź kontrolowaną próbę zgodnie z wytycznymi instalacyjnymi dostawcy. Jeśli śruba sześciokątna zawodzi przy osadzaniu, sprawdź zazębienie gniazda oraz czy podkładka, element uszczelniający lub nieregularna warstwa zmieniają wymagany moment dokręcania.
W przypadku połączeń powtarzalnych lub krytycznych pod względem bezpieczeństwa należy zaangażować dostawcę elementów złącznych, przekazując mu uszkodzone próbki, rysunek połączenia, opis materiału, obserwacje dotyczące momentu dokręcania oraz zdjęcia montażu. Dostawca może pomóc w porównaniu klasy wytrzymałości, materiału, wykończenia powierzchni, kształtu gwintu oraz kryteriów kontroli, jednak końcowe ustawienie nadal wymaga walidacji w rzeczywistym połączeniu. Qingdao Jeekuu Hardware Produkty Co., Ltd. może wspierać dyskusje dotyczące specyfikacji oraz uzgodnienie punktów kontroli dla zakupujących elementy złączne przemysłowe.
Złamania śrub powinny być kontrolowaną zmienną procesu montażu
Powtarzające się łamania śrub stanowią użyteczny sygnał: w połączeniu coś skupia obciążenie jeszcze przed zakończeniem montażu. Należy traktować takie zdarzenie jako ustalenie procesowe, a nie jedynie prośbę o wymianę części. Gdy zespół sprawdza kolejno typ elementu złącznego, otwór pilotowy, stan narzędzia do dokręcania, współosiowość, partię materiału oraz metodę osadzania, można zmniejszyć marnotrawstwo części i stworzyć bardziej powtarzalny proces montażu.
Celem nie jest ogólna wartość momentu obrotowego ani uniwersalna zasada wiercenia. Celem jest udokumentowane ustawienie dopasowane do konkretnego śruby i przedmiotu obrabianego, a następnie rutynowa kontrola zapewniająca stałość tego ustawienia przy zmianach materiałów, operatorów lub partii produkcyjnych.

