 EN

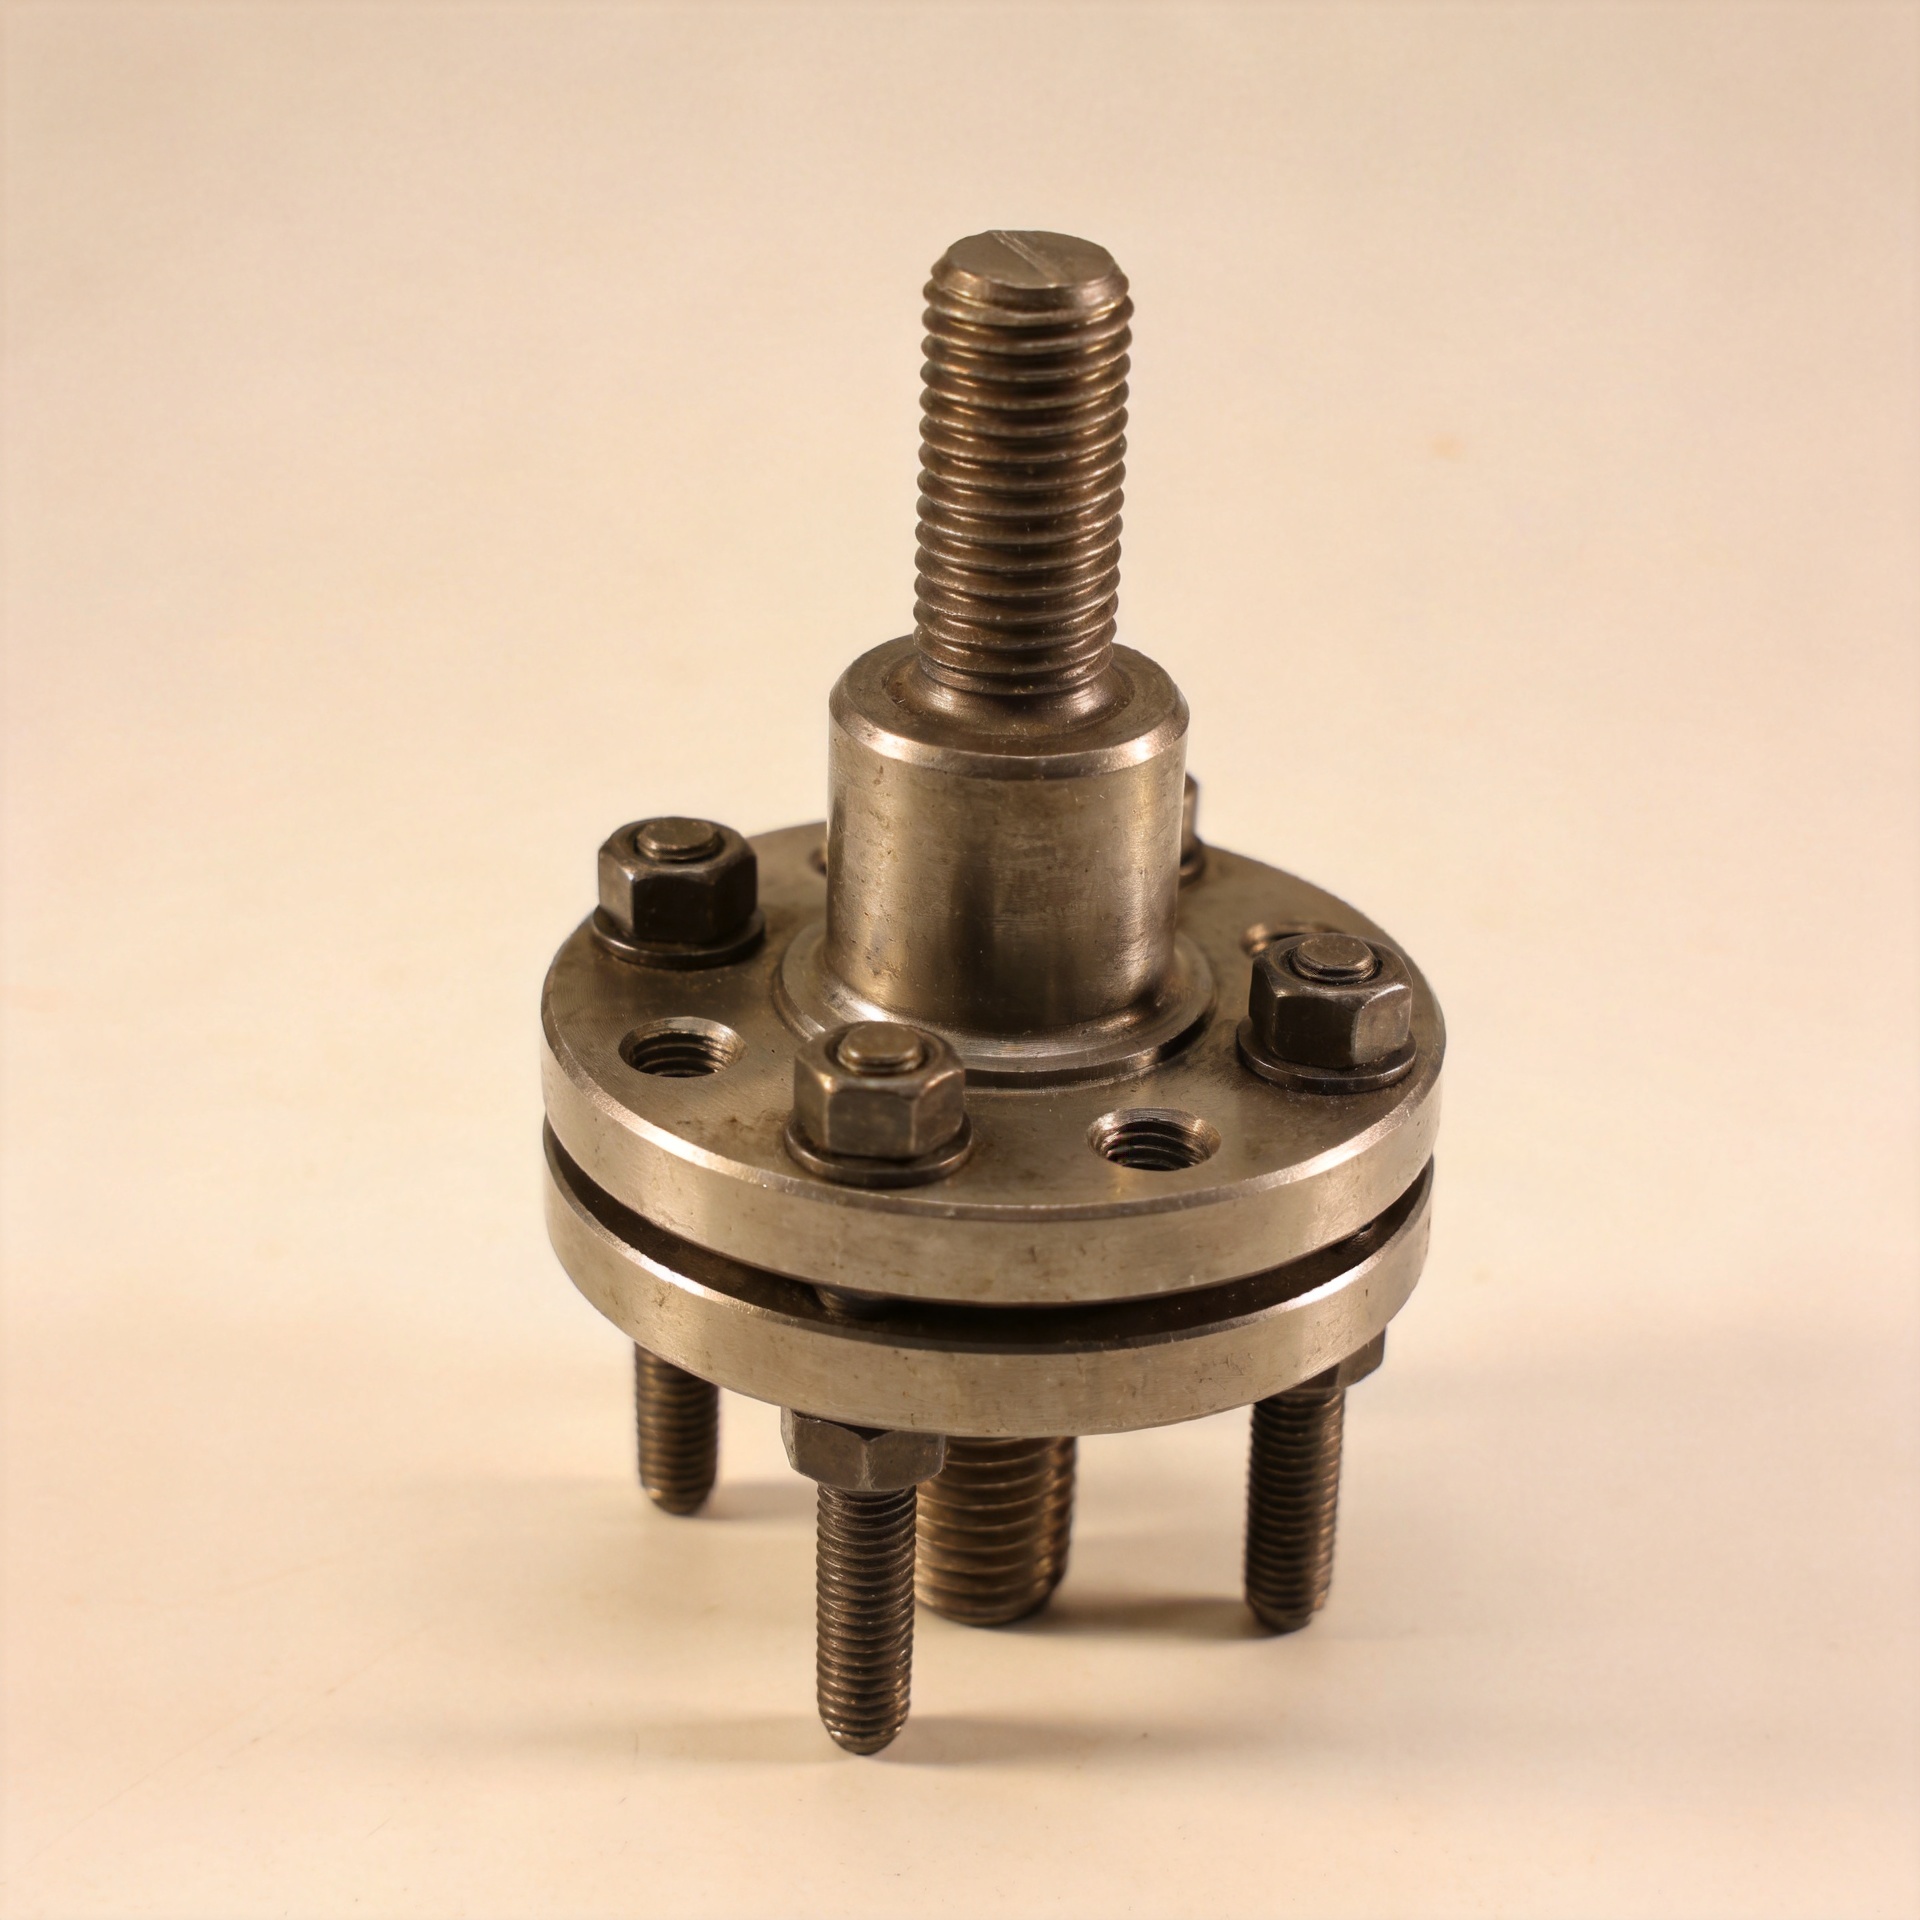
Yüksək temperaturda işləyən birləşmələrdə tirçənin öncədən gərginlik strategiyasının niyə vacib olduğu
Yüksək temperaturda vidalı birləşmədə quraşdırma momenti yalnız başlanğıc nöqtəsidir. Flans, örtük və ya struktur təmas sahəsinin istismar zamanı sabit qalmasını təmin edən şey — saxlanılan sıxma yüküdür. Buna görə də Qüvrəklər -ın ön yükləmə strategiyasına material seçimi, rezьbə ilə qarşılıqlı təsir və sıxma ardıcıllığı qədər eyni diqqət yetirilməlidir. Birləşmə montaj zamanı sağlam görünə bilər, lakin əgər onun ön yükləmə pəncərəsi tam iş rejimi üçün mühəndislik hesablamaları əsasında hazırlanmamışsa, istilik təsirindən sonra sızdırmazlıq payı və ya birləşmənin sərtliyi itirilə bilər.
Bu məqalə sənaye vidalı Qüvrəklər , deyil, bəzək məmulatları üçün istifadə olunan çubuqları nəzərdə tutur. Proses avadanlığı, polad konstruksiyalar, boru kəsishmələri və maşınlarla işləyən mühəndislər və alıcılar üçün praktik sual sadədir: necə olar ki, birləşmə temperatur, sürtünmə və oturma prosesindən sonra montaj zamanı tətbiq olunan ilk yükün dəyişməsinə baxmayaraq kifayət qədər sıxılma qüvvəsini saxlaya bilər?
Ön yükləmə — birləşmənin iş şəraiti-dir
Ön gərginlik, sıxma zamanı qısa birləşdiriciyə məqsədli olaraq tətbiq edilən çəkmə qüvvəsidir. Bu, xarici yüklərin təsir etməsindən əvvəl sıxılan hissələri sıxır. Yük yolu düzgün dizayn edildikdə, istismar yükünün əhəmiyyətli hissəsi bu elementin sıxılmasının azalması ilə udulur, lakin qısa birləşdiricinin gərginliyində eyni dərəcədə artım baş vermir. Məqsəd, gözlənilən yük aralığında birləşdirilmiş səthlərin bir-biri ilə təmasda qalmasını təmin etməkdir.
Bu prinsip xüsusilə Qüvrəklər yüksək temperatur şəraitində işləyən qoşulmalarda vacibdir. Qısa birləşdirici ilə birləşdirilmiş qoşulma daxili təzyiq, boru hərəkəti, titrəmə və ya təkrarlanan isidilmə və soyudulma dövrləri kimi amillərə məruz qala bilər. Saxlanılan sıxma yükü çox aşağı düşərsə, manjetlər yüksüz qala bilər, səthlər mikroskopik miqyasda hərəkət edə bilər və yorulma şəraiti daha az uyğun hala gələ bilər. Təhlil olmadan quraşdırma momentini artırma universal həll deyil: başlanğıc yükü qısa birləşdirici, somun, rezьbalar və sıxılan komponentlər üçün icazə verilən hədd daxilində qalmalıdır.
Niyə istilik tətbiq etdiyiniz yükü dəyişdirir
Temperatur montajın hər hissəsinə eyni şəkildə təsir etmir. A rezimli çubuq , qısa vida, flanş, washer, keçirici və ətrafdakı konstruksiya müxtəlif uzunluqlara, sərtliklərə, materiallara və istilik genleşməsi davranışına malik ola bilər. Temperatur dəyişdikcə, məhdudlaşdırılmış genleşmə qüvvə balansını dəyişdirir. Material birləşməsindən və həndəsədən asılı olaraq, vida yükü isitmə zamanı arta və ya azala bilər və sonra soyuma zamanı yenidən dəyişə bilər.
İstilik həmçinin vaxtı vacib edir. Yüksək temperaturda lokal oturma, daxil olma, zəifliyə meylli birləşmə elementlərində sürüşmə və gərginlik rahatlaması oxial yükü azalda bilər. Bu itirmə sadəcə «burulma momentinin azalması» deyil; bu, bütün birləşmənin qüvvə vəziyyətində baş verən dəyişiklikdir. Buna görə də, açar üzərində qeyd edilən burulma momenti, termal saxlama sonrası ön yükləmənin uyğun qaldığının sübutu deyil.
Hədəf ön yükləməni seçməzdən əvvəl nəzərdən keçiriləcək üç mexanizm
- Fərqli genişlənmə: studun və tutma uzunluğundakı hər bir təbəqənin istilik reaksiyasını müqayisə edin, yalnız flanş materialını deyil.
- Rahatlaşma və çökmə: səthi yastılaşdırma, qasket davranışını, örtükləri, çıxıntıların oturmasını və işlətmə temperaturunda sürüşə bilən istənilən materialı nəzərə alır.
- Sürtünmə dəyişkənliyi: eyni burulma momenti yağlama, səth emalı, örtük və ya dayanma səthinin vəziyyəti dəyişdikdə müxtəlif gərginlik yarada bilər.
Praktiki ön yükləmə hesablaması buna görə minimum saxlanılan yük və maksimum yük hallarından istifadə edir. Minimum hal ayrılmanın, sızıntının və ya sürüşmənin riskini yoxlayır. Maksimum hal isə çubuğun gərginliyini, çıxıntıların sökülməsini, dayanma təzyiqini və daha yumşaq sıxılan materiala zərər verilməsini yoxlayır. Qəbul edilə bilən pəncərəni təyin etməli olan şey kataloqda göstərilən bir burulma momenti deyil, əslində iş şəraiti olmalıdır.
Yüklərin keçdiyi yol üçün çubuq konfiqurasiyasını seçin
Aiki uclu çubuq komponentin təkrar-təkrar montaj edilməsi tələb olunduqda və ya örtük hər dəfə çıxarıldıqda rezьbəli əsas materialın pozulmaması lazım olduqda tez-tez faydalıdır. Bir ucu əsas detaldə qalır, digər açıq ucunda yerləşən somun isə sıxma təsirini təmin edir. Belə düzülüş daxili rezьbələri qoruya bilər, lakin quraşdırılma dərinliyi, rezьbə ilə qarşılıqlı təmas uzunluğu, eksentrisitet və alt hissədə boşluq yükün öncədən təyin edilmiş planına daxil olur.
Aqaynaqlanmış çubuq fərqli bir montaj problemi həll edir: o, rezьbəli ucun quraşdırılmasına əsaslanmayan, əvəzində qaynaq yolu ilə sabit bərkidilmə nöqtəsi yaradır. O, yüksək temperaturda işləyən təzyiq birləşməsi üçün nəzərdə tutulmuş rezьbəli çubuqla eyni kimi qəbul edilməməlidir, əgər qaynaq proseduru, əsas material, istilik təsiri altında qalan zona və tətbiq olunan yüklər bu məqsədlə qiymətləndirilməyibsə. Bərkidilmə üsulu dizayn yoxlamasında nəzərdə tutulmalı olan pozulma rejimlərini dəyişdirir.
Bu termin stud vəzə adətən, hər iki ucunda qoşulma qurğusu ilə istifadə olunan tam işlənmiş rezinoqayırma üçün istifadə olunur. Flanş işləri və digər kritik birləşmələr üçün çertyoj tərifini, göstərilən material sinifini, rezinoqayırma sinifini, qoşulma qurğusu cütünü, örtük növünü və tələb olunan çıxıntını yoxlayın. Adlar tam rezinoqayırma sistemi spesifikasiyasından az əhəmiyyətli deyil.
Yalnız gərginlik verilməsi təlimatı deyil, ön yükləmə strategiyası qurun
İstehsal işləri üçün işlənə bilən strategiya aletin götürülməsindən əvvəl başlayır. İlk növbədə xidmət mühiti müəyyən edilməlidir: montaj temperaturu, işləmə temperatur aralığı, təzyiq və ya xarici yüklər, dövr sayı, titrəşim, giriş məhdudiyyətləri və texniki xidmət yanaşması. Sonra birləşmə yığımı və material məlumatlarından istifadə edərək hədəf rezinoqayırma yükünü və qəbul edilə bilən yuxarı və aşağı həddləri müəyyən edin.
- Tam rezinoqayırma sistemi spesifikasiyasını verin. Qoşma elementinin materialı və vəziyyəti, qozların, washerslərin, yağlama və ya örtük tərkibi, rezimli birləşmə və təmizləmə tələbləri göstərilməlidir. Bir elementin dəyişdirilməsi sürtünməni və nəticədə faktiki ön yüklənməni dəyişə bilər.
- Qoşulmanın və tutma gücünün idarə edilməsi. İki ucundan işlənmiş qoşma elementinin dibinə toxunmadan kifayət qədər daxil olmasını və yüklənmiş uzunluğun uyğun elastiklik təmin etməsini təsdiqləyin. Çox qısa effektiv uzanma uzunluğu ön yüklənməni oturma itkilərinə qarşı daha həssas edə bilər.
- Nəzarət olunan quraşdırma üsulu seçin. Proses təsdiqləndikdə, moment qüvvəsi aşağı tənqidiyyətli tətbiqlər üçün uyğun ola bilər. Tənqidi birləşmələr üçün kalibrasiya olunmuş moment-qüvvə sınağı, ölçülmüş uzanma, hidravlik gərginlik yaratma və ya həndəsi və prosedur xüsusiyyətlərinə uyğun başqa bir üsul nəzərdə tutulmalıdır.
- Müəyyən edilmiş ardıcıllıqdan istifadə edin. Xaqani şəkildə keçid və mərhələli yükləmə flanslar və örtüklər ətrafında sıxılma qüvvəsini paylayır. Ardıcıllığı, alətin kalibrasiya vəziyyətini, yağlayıcının vəziyyətini və son ayarları qeyd edin.
- İsti vəziyyətin təsdiqlənməsi. Xidmət riski bu tələbi əsaslandırırsa, temperatur təsirinə məruz qoymaqla nümayəndəli birləşmələri sınayın və planlaşdırılmış təkrar yoxlama, yenidən sıxlama və ya alternativ avadanlığın əsaslandırılması olub-olmadığını müəyyən edin. Ümumi bir yenidən sıxlama qaydasının hər bir birləşməyə uyğun olduğunu fərz etməyin.
Yüksək temperaturda işləyən birləşmələrdə yayğın ön yükləmə səhvləri
Terminologiyani yoxlama protokolunun bir hissəsi kimi tətbiq edin
Aydın terminologiya montaj komandasına düzgün proseduru tətbiq etməyə kömək edir. Birləşmənin istifadə etdiyi Qüvrəklər ,rezimli çubuq ,iki uclu çubuq ,qaynaqlanmış çubuq ,stud vəzə -i qeyd edin. Bu identifikator çertyojda, keçid sənədində və yoxlama vərəqində olmalıdır. Təhlükəli Qüvrəklər birləşmələr üçün müəyyən edilmiş rezimli çubuq qismən qoşulma dərəcəsini və somunun sıxılma şəraitini sənədləşdirin.
| Bərkidici termini | Ön yükləmə yoxlama nöqtəsi |
|---|---|
| Qüvrəklər | Çubuq bərkidicilər müəyyən edilmiş hədəf yük pəncərəsini və montaj qeydini tələb edir. |
| rezimli çubuq | Hər bir rezьbəli çubuq üçün rezьbənin düzgün qavranması və idarə olunan rezьbə sürtünməsi təsdiq edilməlidir. |
| iki uclu çubuq | İki ucundan rezьbəli çubuq üçün quraşdırılmış uc və somun ucuna ayrı-ayrılıqda yoxlamalar aparılmalıdır. |
| qaynaqlanmış çubuq | Qaynaqlanmış çubuq üçün birləşmə yoxlaması ilə yanaşı, yükləmə trayektoriyasının da yoxlanılması tələb olunur. |
| stud vəzə | Çubuq somunu üçün uyğun gələn somunlar və sənədləşdirilmiş sıxma ardıcıllığı tələb olunur. |
Texniki xidmət zamanı yoxlayın Qüvrəklər müvafiq termal dövrədən sonra. Təsdiq edin ki, rezimli çubuq öz əsas rezьbəsində yerini dəyişməyib, iki uclu çubuq tamamilə oturmamışdır, qaynaqlanmış çubuq birləşmə ilə bağlı heç bir narahatlıq yoxdur və hər bir stud vəzə müəyyən edilmiş proseduruna uyğun qiymətləndirilir. Bu terminologiya tapıntıların izlənəbilirliyini təmin edir və ümumi moment qeydinin qovşaq xüsusi ön gərginlik planını əvəz etməsinin qarşısını alır.
Sənaye çubuqları üçün Alınma və Keyfiyyət Yoxlama Siyahısı
- Çertyojda düzgün sənaye çubuğu konfiqurasiyası, rezim forması, uzunluq və birləşmə tələbləri göstərildiyini təsdiqləyin.
- Çubuq və qıfıl materiallarını müəyyən edilmiş temperatur və korroziya mühitinə uyğunlaşdırın və sonra layihə tərəfindən tələb olunan sənədləri yoxlayın.
- Burulma dəyərləri istehsalata verilənə qədər icazə verilən yağlama, örtük və təmizlik şəraitini müəyyənləşdirin.
- Birlişmə təhlükəsizlik, təzyiq və ya iş vaxtı üçün kritikdirsə, partiya izlənilməsi və ölçülü yoxlamaları tələb edin.
- Təchizatçılar, örtüklər, burulma prosedurları və ya birləşmə materialları dəyişdirildikdə nümayəndəlik edən montaj sınaqlarından istifadə edin.
- Qrupun yükləmə prosesi məlumatlarını sonrakı yoxlamalarla müqayisə edə biləcəyi quraşdırma qeydlərini saxlayın.
Qingdao Jeekuu Hardware Məhsullar Co., Ltd. sənaye qısa bağlantı elementlərini (boltlar, vintlər, somunlar, washers, rigging avadanlığı və vida çubuqları) təchiz edir. Temperatur həssaslıq tələb edən birləşmə üçün çertyoj, material tələbləri, istismar sahəsi, montaj üsulu və yoxlama gözləntilərini paylaşın; beləliklə, bağlantı elementinin konfiqurasiyası yalnız adı əsasında deyil, faktiki tətbiq şəraitinə uyğun olaraq qiymətləndirilə bilər.
Nəticə
Yüksək temperaturlu birləşmələrdə tətbiq edilən burulma momenti ilə saxlanılan ön gərginlik arasında fərq nəzərə alınmadan keçilməz olur. Effektiv strategiyalar Qüvrəklər müəyyən edilmiş yükləmə pəncərəsindən başlayır, istilik genişlənməsini və gərginliyin azalmasını nəzərə alır, bütün bağlantı sisteminə nəzarət edir və montaj üsulunu nümayəndəlik edən şəraitdə təsdiqləyir. Tətbiq ya vida çubuğu, iki ucundan vida ilə təchiz olunmuş çubuq, qaynaq çubuğu və ya çubuq boltundan istifadə etsə də, məqsəd eynidir: birləşməni yaratmaq üçün istifadə olunan komponentlərə artıq gərginlik tətbiq etmədən xidmət müddəti ərzində uyğun birləşmə sıxılığını saxlamaq.

