 EN

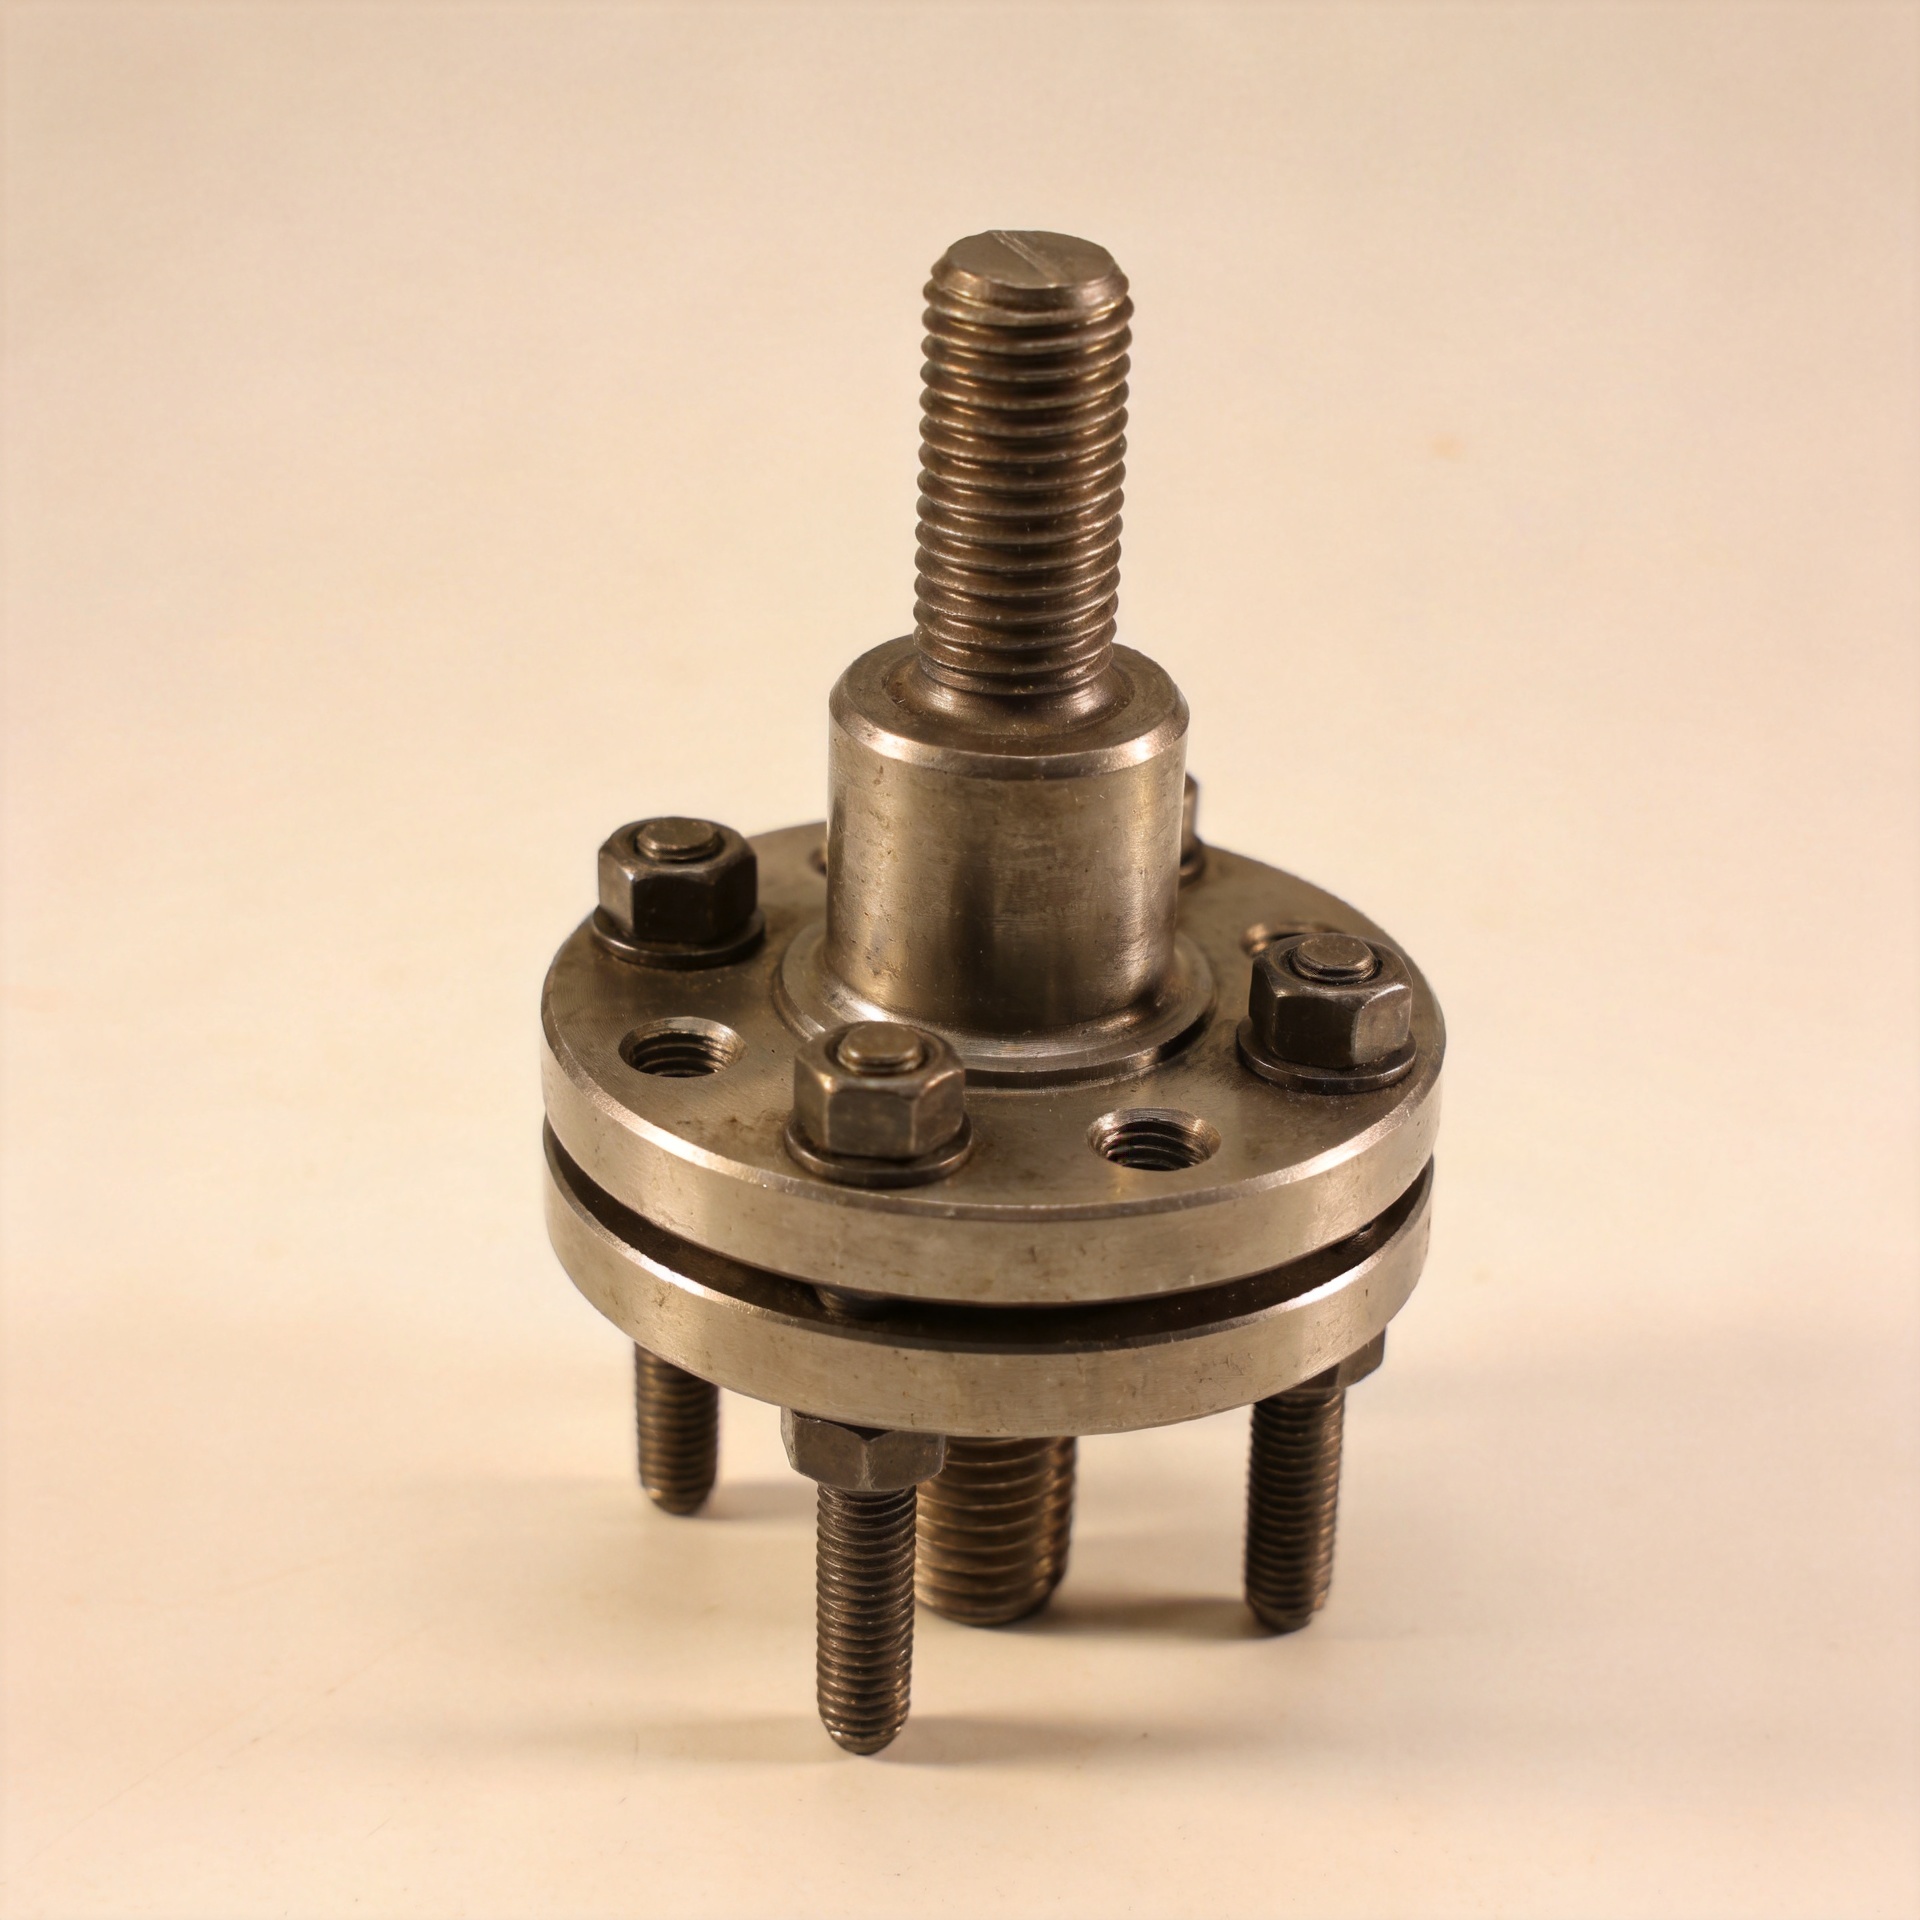
Yuqori haroratli birikmalarda g’ovakli boltlarga oldindan qisish strategiyasi nima uchun muhim
Yuqori haroratli boltli ulanishda o'rnatish momenti faqat boshlang'ich nuqta. Flans, qopqoq yoki tuzilma kontakt maydonini ishlatish davomida barqaror tutadigan narsa — saqlanayotgan qisqartirish yuklamasi. Shu sababli ham Profil uchun oldindan yuklash strategiyasiga material tanlovi, rezba ulanishi va mahkamlash ketma-ketligi kabi e'tibor berilishi kerak. Ulanish montaj paytida mustahkam ko'rinishi mumkin, lekin agar uning oldindan yuklash oynasi to'liq ish rejimiga mos ravishda loyihalangan bo'lmasa, issiqlik ta'siridan keyin sig'ishish chegarasi yoki ulanish qattikligi yo'qoladi.
Ushbu maqola sanoatdagi rezbalangan Profil , zargarlik buyumlari boltlariga emas. Jarayon uskunalari, po'lat konstruksiyalar, quvurlar ulanishlari yoki mexanizmlar bilan ishlaydigan muhandislarga va xaridorchilarga amaliy savol oddiy: ulanish montaj paytida dastlab kiritilgan yuklamani harorat, ishqalanish va cho'kkanlik o'zgartirgandan keyin qanchalik siqishni saqlab turishi mumkin?
Oldindan yuklash — ulanishning ish sharoiti
Oldindan yuk — bu qisqartirish paytida mahkamlagichga maqsadli kiritiladigan cho'zish kuchi. U tashqi yuklar kelishidan oldin mahkamlangan qismlarni siqadi. Yuk yo'nalishi yaxshi loyihalangan bo'lsa, foydalanish yukining katta qismi shu a'zo siqilishining kamayishiga hisoblanadi, ya'ni mahkamlagichdagi cho'zish kuchining teng oshishiga emas. Maqsad — kutilayotgan yuk doirasida birikma yuzlarini bir-biriga ulab turishdir.
Bu tamoyil ayniqsa Profil yuqori haroratda ishlatiladigan qo'llanmalar uchun muhimdir. Qo'rqitilgan birikma ichki bosim, quvurlarning siljishi, tebranish yoki takroriy isitish va sovutish sikllariga duch kelishi mumkin. Agar saqlanayotgan mahkamlash yuklari juda past tushib qolsa, gasketlar uziladi, sirtlar mikroskopik darajada siljishi mumkin va chidamlilik sharoiti yomonlashadi. Tahlil qilmasdan o'rnatish momentini oshirish universal yechim emas: boshlang'ich yuk stержen', g'altak, rez'ba va mahkamlangan komponentlarga ruxsat etilgan chegarada qolishi kerak.
Nima uchun issiqlik qo'llagan sizning yukingizni o'zgartiradi
Harorat biror birlashmaning har bir qismiga bir xil ta'sir qilmaydi. A rezba o‘rnatilgan shpilka , g'altak, flanets, vintli halqa, probka, germatik o'rnatma va atrofdagi konstruksiya turli uzunliklarga, qattiqlikka, materiallarga va issiqlik kengayish xususiyatlariga ega bo'lishi mumkin. Harorat o'zgarganda, ularning cheklangan kengayishi kuchlar muvozanatini o'zgartiradi. Materiallar kombinatsiyasi va geometriyaga qarab, vintlarning yuklanishi isitish paytida ko'tarilishi yoki pasayishi, so'ngra sovutish paytida yana o'zgarishi mumkin.
Harorat shuningdek, vaqtni muhim qiladi. Yuqori haroratlarda lokal o'rnatish, joylashish, bog'lanish elementlarida (qo'llaniladiganlari) plastik deformatsiya va kuchlanishning kamayishi o'q yo'nalishidagi yukni kamaytiradi. Bu yo'qotish faqat "momentning qaytishi" emas; bu butun bog'lanishdagi kuch holatining o'zgarishidir. Shuning uchun vintni tortishda momentni o'lchash — termik ushlab turishdan keyin oldindan qo'llanilgan kuchning to'g'ri saqlanib qolganligini tasdiqlamaydi.
Maqsadli oldindan qo'llanilgan kuchni tanlashdan oldin tekshiriladigan uchta mexanizm
- Diferensial kengayish: stern va qisqich uzunligidagi har bir qatlamning issiqlik javobini solishtiring, faqat flanets materialini emas.
- Kuchlanishning kamayishi va o'rnatilish: yuzaning tekislashini, gasket xatti-harakatini, qoplamalarni, tishli ulanishni va ishlatish haroratida siljishi mumkin bo'lgan barcha materiallarni hisobga oladi.
- Ishqalanish o'zgarishi: bir xil moment turli xil ishqalanish, yuzaning sifati, plitalash yoki tayanch yuzining holati o'zgarganda turli xil kuchlanish hosil qiladi.
Shuning uchun amaliy oldindan yuklash hisobi minimal saqlangan yuk holatini va maksimal yuk holatini ishlatadi. Minimal holat ajralish, sivirish yoki sirpanish xavfini tekshiradi. Maksimal holat esa bolt kuchlanishini, tishlarning uzilishini, tayanch bosimini va yumshoqroq qismlarga zarar yetkazishni tekshiradi. Qabul qilinadigan oraliqni aniqlashda katalogdagi moment qiymati emas, balki ish sharoiti asos qilinadi.
Yuk yo'nalishiga mos bolt konfiguratsiyasini tanlang
Aikkita uchi rezbalangan shpilka komponentni qayta-qayta yig'ish kerak bo'lganda yoki qopqoqni har safar olib tashlaganda rez'ba bilan ishlangan asos materialini buzmaslik kerak bo'lganda ko'pincha foydali bo'ladi. Bir uchi asosiy detaldan chiqmay, o'rnatilgan holda qoladi, ikkinchi uchidagi g'altak esa mahkamlash harakatini ta'minlaydi. Bu tartib ichki rez'balarni himoya qilishi mumkin, lekin o'rnatish chuqurligi, rez'ba ulanish uzunligi, siljish va pastki to'siqdan bo'shliqni oldindan yuklash rejasi qismi sifatida hisobga olish kerak.
Asvarka studi boshqa bir yig'ilish muammosini hal qiladi: u rez'ba bilan o'rnatilgan uch o'rniga payvandlash orqali doimiy mahkamlash nuqtasini yaratadi. U yuqori haroratli bosimli ulanish stendini o'rniga qo'llash mumkin deb hisoblanmasligi kerak, agar uning uchun payvandlash usuli, asos materiali, issiqlik ta'sir qilgan zona va qo'llanilayotgan yuk baholanmagan bo'lsa. Mahkamlash usuli loyiha tekshiruvida qaraladigan vafot rejimlarini o'zgartiradi.
So'z stud bolt odatda, ikkala uchida g'altaklar bilan ishlatiladigan to'liq rezba qilingan birikma elementi uchun ishlatiladi. Flants ishlari va boshqa muhim birikmalar uchun chizmadagi ta'rifni, belgilangan material darajasini, rezba sinfini, g'altak juftligini, yuzaki qoplamani va talab qilinadigan uzunlikni tekshiring. Atamalarga qaraganda, butun birikma tizimining to'liq spetsifikatsiyasi muhimroq.
Faqatgina tortish bo'yicha ko'rsatma emas, balki oldindan yuklash strategiyasini yarating
Ishlab chiqarish ishlari uchun foydali strategiya kalitni ushlashdan avval boshlanadi. Avvalo, ishlatish shartlarini aniqlang: montaj harorati, ishlatish harorat doirasi, bosim yoki tashqi yuklar, sikl soni, vibratsiya, kirish cheklovlari va texnik xizmat ko'rsatish usuli. Keyin birikma tizimi tarkibini va material ma'lumotlarini hisobga olgan holda, maqsad qilinayotgan birikma elementi yukini hamda uning qabul qilinadigan yuqori va pastki chegaralarini belgilang.
- Butun birikma tizimini to'liq ko'rsating. Boltni materiali va holati, g'ayrioddiy boltlar, yuvarlak plastinkalar, moylash yoki qoplamalar, rezba mosligi va tozalash talablari ko'rsatiladi. Biror bir elementni o'zgartirish ishqalanishni va shuning uchun haqiqiy oldindan yuklamani o'zgartirishi mumkin.
- Biriktirish va ushlashni nazorat qiling. Ikki uchi ochiq boltning yetarli biriktirishga ega ekanligini va pastga tushmasdan (bottoming) yetarli uzunlikda yuklangan qismi mavjudligini tasdiqlang; bunda mos elastiklik ta'minlanadi. Juda qisqa samarali cho'zilish uzunligi oldindan yuklamani o'rnatishdagi yo'qotishlarga nisbatan sezgirroq qiladi.
- Nazorat qilinadigan o'rnatish usulini tanlang. Jarayon tasdiqlangan bo'lsa, torq past darajadagi muhimlikdagi ilovalar uchun mos keladi. Muhim birikmalar uchun kalibrlangan torq-kuch sinovlarini, o'lchanadigan cho'zilishni, gidravlik taranglik berishni yoki geometriya va protseduraga mos boshqa usullarni ko'rib chiqing.
- Aniqlangan tartibdan foydalaning. Chap-o'ng namuna (cross-pattern) bilan amalga oshiriladigan bosqichma-bosqich yuklash flanslar va qopqoqlar atrofida siqishni teng taqsimlaydi. Tartib, asbob kalibrlash holati, moylash vositasining holati va yakuniy sozlamalarni qayd eting.
- Isshik holatini tasdiqlang. Xizmat xavfi buni talab qilganda, namunaviy birikmalarni harorat ta'siriga duchor etib sinab ko'ring va rejalashtirilgan qayta tekshirish, qayta tortish yoki alternativ jihozlar kerakligini aniqlang. Umumiy qayta tortish qoidasi har bir birikmaga mos keladi deb taxmin qilmang.
Yuqori haroratli birikmalardagi keng tarqalgan oldindan yuklash xatolari
Atamalarni tekshirish hujjatining bir qismi qiling
Aniq atamalar o'rnatish jamoasiga to'g'ri usulni qo'llashga yordam beradi. Birikma quyidagilardan foydalanishini yozib oling: Profil , a rezba o‘rnatilgan shpilka , a ikkita uchi rezbalangan shpilka , a svarka studi , yoki stud bolt . Identifikator chizmada, sayyohlik hujjatida va tekshirish varaqasida ko'rsatilishi kerak. Muhim Profil birikmalar uchun belgilangan rezba o‘rnatilgan shpilka qamrov va g'altakning ishlash sharoitini hujjatga tushiring.
| Biriktiruvchi atamasi | Oldindan yuklashni ko'rib chiqish nuqtasi |
|---|---|
| Profil | Studlarga aniq maqsadli yuk doirasiga va o'rnatish hujjatiga ega bo'lish kerak. |
| rezba o‘rnatilgan shpilka | Har bir rezbaqli shpilka o'zining qo'llanilishini va rezba ishqalanishini nazorat qilishni talab qiladi. |
| ikkita uchi rezbalangan shpilka | Ikki uchli shpilka o'rnatilgan uchi va g'altak uchi uchun alohida tekshiruvlarni talab qiladi. |
| svarka studi | Qo'llaniladigan shpilka qo'shimcha ravishda ulanishni va yuk yo'nalishini tekshirishni talab qiladi. |
| stud bolt | Shpilka bolti mos keladigan g'altaklar va hujjatlashtirilgan mahkamlash ketma-ketligini talab qiladi. |
Texnik xizmat ko'rsatish paytida tekshiring Profil mos keladigan issiqlik siklidandan keyin. Shuningdek, tekshiring rezba o‘rnatilgan shpilka asosiy rezbadan siljimaganligini, ikkita uchi rezbalangan shpilka tubiga yetib bormaganligini, svarka studi qo'shimcha ulanish muammolari yo'qligini va har bir stud bolt belgilangan protseduraga mos ravishda baholanishini. Bu atamalar topilmalarni kuzatish imkonini beradi va umumiy moment belgisini biror bir qo'shma uzunligiga mos keladigan oldindan siqish rejasi bilan almashtirishni oldini oladi.
Sanoat shpiltdalari uchun xarid va sifat tekshirish ro'yxati
- Chizmada to'g'ri sanoat shpiltdalari konfiguratsiyasi, rez'ba shakli, uzunligi va ulanish talablari ko'rsatilganligini tasdiqlang.
- Shpiltdalarni va g'aykalar materialini belgilangan harorat va korroziyaga chidamli muhitga moslashtiring, so'ngra loyiha tomonidan talab qilinadigan hujjatlarni tekshiring.
- Burg'ulash qiymatlari ishlab chiqarishga berilishidan oldin ruxsat etilgan smazka, qoplamalar va tozalash holatini aniqlang.
- Ulanish xavfsizlikka, bosimga yoki ishlash vaqtiga kritik ahamiyatga ega bo'lganda, partiyalarga doimiy kuzatuv va o'lchov tekshiruvlarini so'rang.
- Yetkazib beruvchilarni, yuzaki qoplamalarni, burg'ulash usullarini yoki ulanish materiallarini almashtirishda namunaviy montaj sinovlaridan foydalaning.
- Guruh boshlang'ich yuklash jarayoni ma'lumotlarini keyingi tekshiruv natijalari bilan solishtirish imkonini beradigan o'rnatish yozuvlarini saqlang.
Qingdao Jeekuu Hardware Mahsulotlar Co., Ltd. sanoat qo'shimcha qismlarini — boltlar, vintlarni, g'altaklar, halqalar, rigging jihozlari va rezba o'rniga mos keladigan sterjenlarni — yetkazib beradi. Haroratga sezgir ulanish uchun chizmani, material talablarini, ishlatish sohasini, montaj usulini va tekshirish kutishlarini ulashiting, shunda qo'shimcha qism konfiguratsiyasi faqat nomi bo'yicha emas, balki haqiqiy qo'llanilishga mos ravishda ko'rib chiqiladi.
Xulosa
Yuqori haroratli ulanishlar qo'llanilgan buruv kuchi va saqlangan oldindan yuklanish o'rtasidagi farqni e'tiborsiz qoldirish mumkin emas. Quyidagilarga asoslangan samarali strategiyalar: Profil aniq belgilangan yuk doirasidan boshlanadi, issiqlik kengayishini va relaksatsiyani hisobga oladi, butun qo'shimcha qism tizimini nazorat qiladi va namunaviy sharoitlarda montaj usulini tasdiqlaydi. Qo'llanilishda rezba sterjeni, ikki uchi rezbalangan sterjen, payvand sterjeni yoki sterjen bolti ishlatilsa ham maqsad bir xil: tizimni yaratuvchi komponentlarga ortiqcha kuchlanish berilmasdan, xizmat muddati davomida mos ulanish siqilishini saqlash.

