 EN

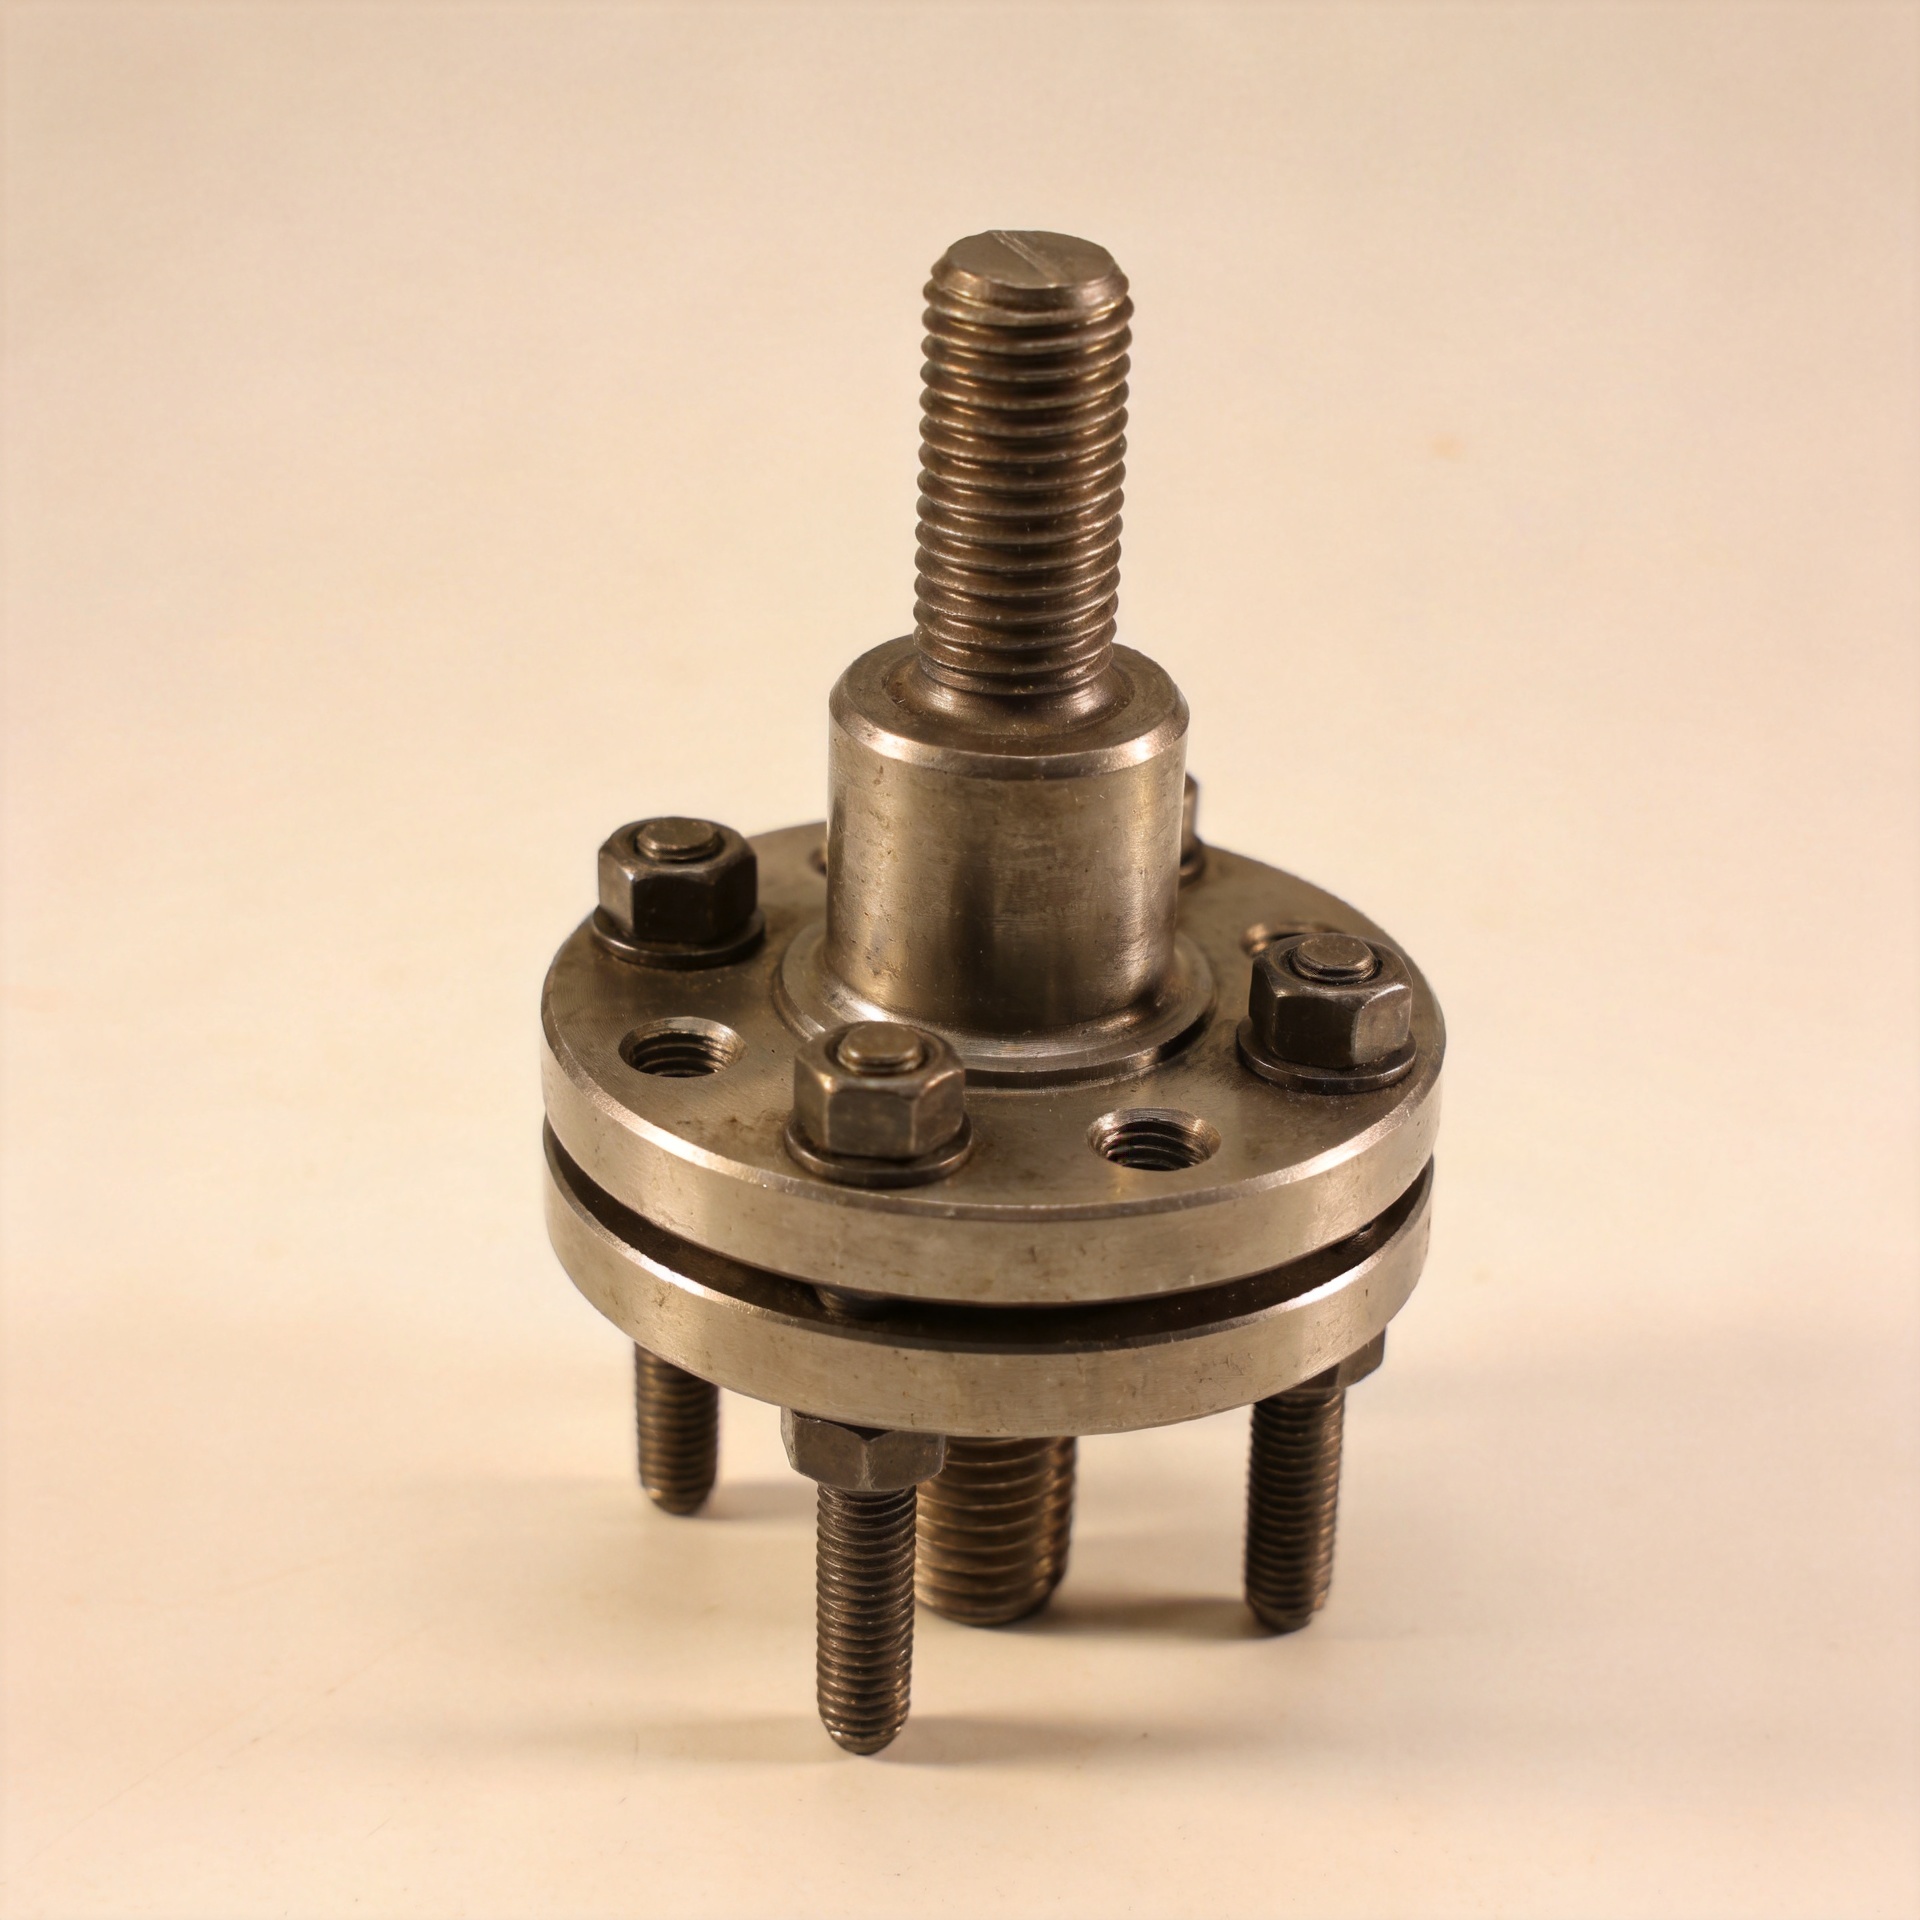
เหตุใดกลยุทธ์การโหลดเริ่มต้น (preload) ของสตั๊ดจึงมีความสำคัญในข้อต่อที่ทำงานที่อุณหภูมิสูง
ในการต่อเชื่อมแบบยึดด้วยสกรูที่อุณหภูมิสูง แรงบิดขณะติดตั้งเป็นเพียงจุดเริ่มต้นเท่านั้น สิ่งที่รักษาความมั่นคงของแผ่นข้อต่อ ฝาครอบ หรือพื้นที่สัมผัสโครงสร้างระหว่างใช้งานจริงคือแรงยึดที่คงเหลืออยู่ นี่คือเหตุผลว่าทำไมกลยุทธ์การโหลดล่วงหน้าสำหรับ สตัด จึงควรได้รับความใส่ใจเทียบเท่ากับการเลือกวัสดุ การมีส่วนร่วมของเกลียว และลำดับการขันสกรู แม้ข้อต่อจะดูมั่นคงในขั้นตอนการประกอบ แต่อาจสูญเสียขอบเขตการซีลหรือความแข็งแกร่งของข้อต่อหลังจากสัมผัสกับความร้อน หากหน้าต่างโหลดล่วงหน้าไม่ได้ออกแบบมาให้รองรับวงจรการใช้งานทั้งหมด
บทความนี้กล่าวถึงสกรูแบบเกลียวอุตสาหกรรม สตัด , ไม่ใช่หมุดสำหรับเครื่องประดับ สำหรับวิศวกรและผู้จัดซื้อที่ทำงานกับอุปกรณ์กระบวนการ โครงสร้างเหล็ก อินเทอร์เฟซท่อ หรือเครื่องจักร คำถามเชิงปฏิบัติมีความชัดเจนโดยตรงว่า ข้อต่อจะรักษาแรงอัดที่เพียงพอไว้ได้อย่างไร หลังจากที่อุณหภูมิ แรงเสียดทาน และการยุบตัวเปลี่ยนแปลงแรงที่นำเข้าในขั้นตอนการประกอบไปแล้ว
โหลดล่วงหน้าคือสภาวะการทำงานของข้อต่อ
แรงก่อนโหลด (Preload) คือ แรงดึงที่ใส่เข้าไปโดยเจตนาในตัวยึดขณะทำการขันให้แน่น แรงนี้จะทำให้ชิ้นส่วนที่ถูกยึดเกิดการบีบอัดก่อนที่จะมีแรงภายนอกมากระทำ เมื่อเส้นทางการรับแรงออกแบบได้ดี แรงใช้งานส่วนใหญ่จะถูกดูดซับผ่านการลดลงของระดับการบีบอัดของชิ้นส่วนที่ถูกยึด แทนที่จะเพิ่มแรงดึงในตัวยึดอย่างเท่าเทียมกัน เป้าหมายคือการรักษาพื้นผิวของข้อต่อให้สัมผัสกันตลอดช่วงแรงใช้งานที่คาดการณ์ไว้
หลักการนี้มีความสำคัญเป็นพิเศษต่อ สตัด ข้อต่อแบบใช้สลักเกลียว (studded joint) ในการใช้งานที่อุณหภูมิสูง ข้อต่อแบบนี้อาจประสบกับแรงดันภายใน แรงเคลื่อนที่ของท่อ การสั่นสะเทือน หรือวงจรการให้ความร้อนและปล่อยความร้อนซ้ำ ๆ หากแรงยึดที่คงเหลือลดต่ำเกินไป ปะเก็นอาจสูญเสียการยึดเกาะ พื้นผิวอาจเคลื่อนที่เล็กน้อย และเงื่อนไขการเหนื่อยล้าอาจแย่ลง การเพิ่มโมเมนต์การขัน (torque) ในการติดตั้งโดยไม่มีการวิเคราะห์ไม่ใช่คำตอบที่ใช้ได้ทั่วไป: แรงเริ่มต้นต้องอยู่ภายในช่วงที่ยอมรับได้สำหรับสลักเกลียว น็อต เกลียว และชิ้นส่วนที่ถูกยึด
เหตุใดอุณหภูมิสูงจึงเปลี่ยนแปลงแรงที่คุณคิดว่าได้ปรับไว้
อุณหภูมิไม่ส่งผลต่อทุกส่วนของชิ้นส่วนประกอบอย่างสม่ำเสมอ สตั๊ดเกลียว สกรู นัต ฟลานจ์ แ Washer ปะเก็น และโครงสร้างรอบข้าง อาจมีความยาว ความแข็งแรง วัสดุ และพฤติกรรมการขยายตัวจากความร้อนที่ต่างกัน ดังนั้น เมื่ออุณหภูมิเปลี่ยนแปลง การขยายตัวภายใต้ข้อจำกัดของแต่ละส่วนจะส่งผลให้สมดุลของแรงเปลี่ยนไป ขึ้นอยู่กับการผสมผสานของวัสดุและรูปร่าง แรงดึงในสกรูอาจเพิ่มขึ้นหรือลดลงระหว่างการให้ความร้อน แล้วจึงเปลี่ยนแปลงอีกครั้งระหว่างการระบายความร้อน
ความร้อนยังทำให้เวลาเป็นปัจจัยสำคัญ ที่อุณหภูมิสูง ปรากฏการณ์เช่น การรองรับแบบเฉพาะจุด การยุบตัวของพื้นผิว การไหลแบบครีปในองค์ประกอบของข้อต่อที่ไวต่อปรากฏการณ์นี้ และการคลายแรงเครียด ล้วนสามารถลดแรงตามแนวแกนได้ การสูญเสียนี้ไม่ใช่เพียงแค่การคลายแรงบิดเท่านั้น แต่เป็นการเปลี่ยนแปลงสถานะแรงโดยรวมของข้อต่อทั้งหมด นี่คือเหตุผลที่ค่าแรงบิดที่บันทึกไว้ด้วยประแจไม่สามารถยืนยันได้ว่าแรงดึงเริ่มต้นยังคงเหมาะสมหลังจากการคงอุณหภูมิไว้เป็นระยะเวลาหนึ่ง
กลไกสามประการที่ควรพิจารณาอย่างละเอียดก่อนเลือกแรงดึงเริ่มต้นเป้าหมาย
- การขยายตัวไม่เท่ากัน: เปรียบเทียบการตอบสนองต่อความร้อนของสตั๊ดและแต่ละชั้นภายในความยาวของบริเวณที่จับยึด ไม่ใช่เพียงวัสดุของฟลานจ์เท่านั้น
- การคลายแรงและการยุบตัว: คำนึงถึงการแบนของพื้นผิว พฤติกรรมของปะเก็น สารเคลือบ การจับตัวของเกลียว และวัสดุใด ๆ ที่อาจเกิดการไหลช้า (creep) ที่อุณหภูมิในการใช้งาน
- ความแปรผันของแรงเสียดทาน: ทอร์กค่าเดียวกันอาจสร้างแรงดึงที่ต่างกัน ขึ้นอยู่กับการหล่อลื่น ความเรียบของพื้นผิว การชุบผิว หรือสภาพของพื้นผิวที่รับแรง
ดังนั้น การคำนวณแรงดึงเบื้องต้นที่ใช้งานจริงจึงต้องพิจารณาทั้งกรณีที่โหลดคงเหลือต่ำสุดและสูงสุด กรณีโหลดต่ำสุดใช้ตรวจสอบความเสี่ยงของการแยกตัว การรั่วซึม หรือการเลื่อนไถล ส่วนกรณีโหลดสูงสุดใช้ตรวจสอบความเค้นของสลักเกลียว การลอกของเกลียว แรงกดบนพื้นผิวที่รับแรง และความเสียหายต่อวัสดุที่ถูกยึดซึ่งมีความแข็งน้อยกว่า ช่วงค่าที่ยอมรับได้ควรกำหนดจากสภาวะการใช้งานจริง — ไม่ใช่จากค่าทอร์กในแคตตาล็อกเพียงอย่างเดียว
เลือกการจัดวางสลักเกลียวให้สอดคล้องกับแนวทางถ่ายโอนแรง
เอ สลักเกลียวแบบปลายคู่ มักมีประโยชน์เมื่อต้องประกอบชิ้นส่วนซ้ำๆ หรือเมื่อวัสดุฐานที่มีเกลียวไม่ควรได้รับการรบกวนทุกครั้งที่ถอดฝาครอบออก ปลายหนึ่งจะคงอยู่ในการติดตั้งภายในชิ้นส่วนฐาน ขณะที่น็อตที่ปลายที่เปิดเผยจะทำหน้าที่สร้างแรงยึดแน่น การจัดเรียงเช่นนี้สามารถปกป้องเกลียวภายในได้ แต่ก็ทำให้ความลึกของการติดตั้ง ความยาวของพื้นที่สัมผัสเกลียว ความคลาดเคลื่อนจากการหมุน และระยะว่างระหว่างปลายเกลียวกับพื้นผิวด้านล่างกลายเป็นส่วนหนึ่งของแผนการควบคุมแรงตึงเบื้องต้น
เอ สตั๊ดเชื่อม แก้ปัญหาการประกอบแบบอื่น โดยสร้างจุดยึดที่แน่นอนผ่านการเชื่อม แทนที่จะอาศัยปลายเกลียวที่ติดตั้งไว้ ไม่ควรใช้แทนสลักยึดข้อต่อความดันที่ทนอุณหภูมิสูงได้โดยตรง เว้นแต่ว่าจะมีการประเมินขั้นตอนการเชื่อม วัสดุฐาน โซนที่ได้รับผลกระทบจากความร้อน และโหลดที่กระทำแล้วสำหรับการใช้งานนั้น วิธีการยึดแน่นเปลี่ยนโหมดการล้มเหลวที่การตรวจสอบการออกแบบจำเป็นต้องพิจารณา
คำว่า stud bolt มักใช้สำหรับสกรูแบบเกลียวเต็มความยาวที่ใช้ร่วมกับนัตทั้งสองด้าน สำหรับงานฟลานจ์และข้อต่อที่สำคัญยิ่ง ให้ตรวจสอบคำนิยามในแบบแปลน เกรดวัสดุที่ระบุ ระดับเกลียว คู่นัตกับสกรู ผิวเคลือบ และความยาวส่วนที่ยื่นออกมาตามที่กำหนดอย่างละเอียด ชื่อเรียกมีความสำคัญน้อยกว่าการระบุระบบสกรูอย่างครบถ้วน
สร้างกลยุทธ์การดึงล่วงหน้า ไม่ใช่เพียงคำสั่งการขันเท่านั้น
สำหรับงานผลิต การวางกลยุทธ์ที่ใช้งานได้จริงจะเริ่มต้นก่อนที่จะหยิบประแจขึ้นมาใช้ ขั้นตอนแรกคือการกำหนดขอบเขตการใช้งาน: อุณหภูมิขณะประกอบ ช่วงอุณหภูมิขณะใช้งานจริง แรงดันหรือโหลดภายนอก จำนวนรอบการใช้งาน การสั่นสะเทือน ข้อจำกัดด้านการเข้าถึง และแนวทางการบำรุงรักษา จากนั้นจึงกำหนดค่าแรงดึงเป้าหมายของสกรู รวมทั้งค่าบนสุดและล่างสุดที่ยอมรับได้ โดยอิงจากข้อมูลการซ้อนตัวของข้อต่อ (joint stack-up) และข้อมูลสมบัติของวัสดุ
- ระบุระบบสกรูอย่างครบถ้วน ระบุวัสดุและสภาพของสตัด สลักเกลียว แ washers การหล่อลื่นหรือการเคลือบ ความพอดีของเกลียว และข้อกำหนดในการทำความสะอาด การเปลี่ยนองค์ประกอบใดองค์ประกอบหนึ่งอาจส่งผลต่อแรงเสียดทาน และด้วยเหตุนี้จึงส่งผลต่อแรงดึงจริง
- ควบคุมการเข้าสู่ตำแหน่งและการยึดจับ ยืนยันว่าสตัดแบบสองปลายมีระยะการเข้าสู่ตำแหน่งเพียงพอโดยไม่แตะก้นรู และความยาวที่รับโหลดให้ความยืดหยุ่นที่เหมาะสม ความยาวที่ยืดออกอย่างมีประสิทธิภาพสั้นเกินไปอาจทำให้แรงดึงไวต่อการสูญเสียจากการนั่งตัวมากขึ้น
- เลือกวิธีการติดตั้งที่ควบคุมได้ การใช้แรงบิดอาจเหมาะสมสำหรับการใช้งานที่มีความสำคัญต่ำเมื่อมีการตรวจสอบและยืนยันกระบวนการแล้ว สำหรับข้อต่อที่มีความสำคัญสูง ควรพิจารณาการทดสอบแรงบิด-แรงดึงที่ผ่านการสอบเทียบ การวัดการยืดตัว การดึงด้วยระบบไฮดรอลิก หรือวิธีอื่นที่เหมาะสมกับรูปทรงเรขาคณิตและขั้นตอนที่ใช้
- ใช้ลำดับที่กำหนดไว้ การหมุนสลักเกลียวตามรูปแบบไขว้และการโหลดเป็นขั้นตอนช่วยกระจายแรงอัดรอบขอบแปลนและฝาครอบ บันทึกทั้งลำดับที่ใช้ สถานะการสอบเทียบของเครื่องมือ สภาพของสารหล่อลื่น และค่าตั้งสุดท้าย
- ยืนยันเงื่อนไขขณะร้อน เมื่อความเสี่ยงด้านการให้บริการร้องขอให้ดำเนินการ ให้ทดสอบชิ้นส่วนประกอบตัวอย่างผ่านการสัมผัสกับอุณหภูมิ และพิจารณาว่าจำเป็นต้องดำเนินการตรวจสอบซ้ำ ขันใหม่ หรือใช้ชิ้นส่วนยึดแบบอื่นหรือไม่ ห้ามสมมุติว่ากฎการขันใหม่ทั่วไปสามารถใช้ได้กับทุกจุดเชื่อมต่อ
ข้อผิดพลาดทั่วไปเกี่ยวกับแรงดึงล่วงหน้าในชิ้นส่วนประกอบที่ใช้งานที่อุณหภูมิสูง
รวมคำศัพท์เฉพาะไว้ในบันทึกการตรวจสอบ
การใช้คำศัพท์ที่ชัดเจนช่วยให้ทีมติดตั้งสามารถปฏิบัติตามขั้นตอนที่ถูกต้องได้ บันทึกไว้ว่าชิ้นส่วนประกอบนี้ใช้ สตัด ,สตั๊ดเกลียว ,สลักเกลียวแบบปลายคู่ ,สตั๊ดเชื่อม หรือ stud bolt ตัวระบุนี้ควรปรากฏบนแบบแปลน ใบงานเดินทาง (traveler) และแบบฟอร์มการตรวจสอบ สำหรับจุดที่มีความสำคัญสูง สตัด ให้บันทึกค่า สตั๊ดเกลียว การขันเข้า (engagement) ที่กำหนดไว้ และเงื่อนไขการขันน็อต (nut-running condition)
| ศัพท์เกี่ยวกับสกรูยึด | จุดที่ต้องทบทวนแรงดึงล่วงหน้า |
|---|---|
| สตัด | สตั๊ด (studs) ต้องมีช่วงแรงดึงเป้าหมายที่กำหนดไว้อย่างชัดเจน และต้องมีบันทึกการติดตั้ง |
| สตั๊ดเกลียว | ต้องตรวจสอบการขันเกลียวของสลักแต่ละตัวอย่างละเอียด และควบคุมแรงเสียดทานบนเกลียวให้อยู่ในเกณฑ์ที่กำหนด |
| สลักเกลียวแบบปลายคู่ | สลักแบบสองปลายต้องได้รับการตรวจสอบแยกกันสำหรับปลายที่ติดตั้งเข้ากับชิ้นส่วน และปลายที่ใช้ใส่แหวนเกลียว |
| สตั๊ดเชื่อม | สลักแบบเชื่อมต้องได้รับการตรวจสอบการยึดติด รวมทั้งการตรวจสอบเส้นทางการถ่ายโอนแรง |
| stud bolt | สลักเกลียวแบบมีหัวต้องใช้แหวนเกลียวที่จับคู่กันอย่างเหมาะสม และต้องมีลำดับการขันที่ระบุไว้เป็นลายลักษณ์อักษร |
ระหว่างการบำรุงรักษา ให้ตรวจสอบ สตัด หลังผ่านรอบการเปลี่ยนแปลงอุณหภูมิที่เกี่ยวข้องแล้ว ยืนยันว่า สตั๊ดเกลียว ไม่เลื่อนตำแหน่งออกจากเกลียวฐาน สลักเกลียวแบบปลายคู่ ไม่ขันจนสุดเกลียว สตั๊ดเชื่อม ไม่มีปัญหาเกี่ยวกับการยึดติด stud bolt ได้รับการประเมินตามขั้นตอนที่ระบุไว้เฉพาะสำหรับข้อต่อแต่ละรายการ คำศัพท์ชุดนี้ทำให้ผลการตรวจสอบสามารถติดตามย้อนกลับได้ และป้องกันไม่ให้หมายเหตุทั่วไปเกี่ยวกับแรงบิดมาแทนที่แผนการควบคุมแรงดึงล่วงหน้าที่ออกแบบมาเฉพาะสำหรับข้อต่อแต่ละจุด
รายการตรวจสอบการจัดซื้อและคุณภาพสำหรับสกรูแบบติดตั้งถาวรในงานอุตสาหกรรม
- ยืนยันว่าแบบแปลนระบุรูปแบบ ส่วนเกลียว ความยาว และข้อกำหนดในการขันสกรูแบบติดตั้งถาวรในงานอุตสาหกรรมให้ถูกต้อง
- เลือกวัสดุของสกรูและน็อตให้สอดคล้องกับช่วงอุณหภูมิและสภาพแวดล้อมที่มีการกัดกร่อนตามที่ระบุ แล้วตรวจสอบเอกสารที่โครงการกำหนดไว้
- กำหนดเงื่อนไขที่ยอมรับได้สำหรับการหล่อลื่น การเคลือบผิว และการทำความสะอาด ก่อนที่ค่าแรงบิดจะถูกนำไปใช้จริงในการผลิต
- ขอให้มีระบบติดตามที่มาของแต่ละล็อตสินค้า และการตรวจสอบมิติ เมื่อข้อต่อที่เกี่ยวข้องมีความสำคัญต่อความปลอดภัย ความดัน หรือเวลาทำงานต่อเนื่อง
- ใช้การทดลองประกอบจริงในระดับตัวแทนเมื่อมีการเปลี่ยนผู้จัดจำหน่าย พื้นผิวเคลือบ วิธีการขัน หรือวัสดุของข้อต่อ
- จัดเก็บบันทึกการติดตั้งไว้อย่างเป็นระบบ เพื่อให้ทีมสามารถนำข้อมูลกระบวนการขันล่วงหน้าไปเปรียบเทียบกับผลการตรวจสอบในภายหลังได้
Qingdao Jeekuu Hardware ผลิตภัณฑ์ บริษัท จำกัด จัดจำหน่ายอุปกรณ์ยึดตรึงสำหรับอุตสาหกรรม ครอบคลุมสินค้าประเภทโบลต์ สกรู นัต แ Washer อุปกรณ์รัดยึด และแท่งเกลียว สำหรับข้อต่อที่ไวต่ออุณหภูมิ โปรดแจ้งแบบแปลน วัสดุที่ต้องการ ขอบเขตการใช้งาน วิธีการประกอบ และข้อกำหนดในการตรวจสอบ เพื่อให้สามารถประเมินการเลือกอุปกรณ์ยึดตรึงให้สอดคล้องกับการใช้งานจริง แทนที่จะเลือกเพียงจากชื่อสินค้าเท่านั้น
สรุป
ข้อต่อที่ทำงานที่อุณหภูมิสูงทำให้ความแตกต่างระหว่างแรงบิดที่ใช้จริงกับแรงดึงคงเหลือไม่อาจมองข้ามได้ กลยุทธ์ที่มีประสิทธิภาพสำหรับ สตัด เริ่มต้นด้วยการกำหนดช่วงโหลดที่ชัดเจน คำนึงถึงการขยายตัวจากความร้อนและการคลายตัวของวัสดุ ควบคุมระบบอุปกรณ์ยึดตรึงทั้งระบบอย่างครบถ้วน และตรวจสอบวิธีการประกอบภายใต้สภาวะที่ใกล้เคียงกับการใช้งานจริง ไม่ว่าการใช้งานนั้นจะใช้สตั๊ดเกลียว สตั๊ดสองด้าน สตั๊ดเชื่อม หรือโบลต์สตั๊ด เป้าหมายยังคงเหมือนเดิม คือ การรักษาแรงกดทับที่เหมาะสมของข้อต่อตลอดอายุการใช้งาน โดยไม่ทำให้ส่วนประกอบที่สร้างแรงกดทับนั้นรับแรงเกินขีดจำกัด

