 EN

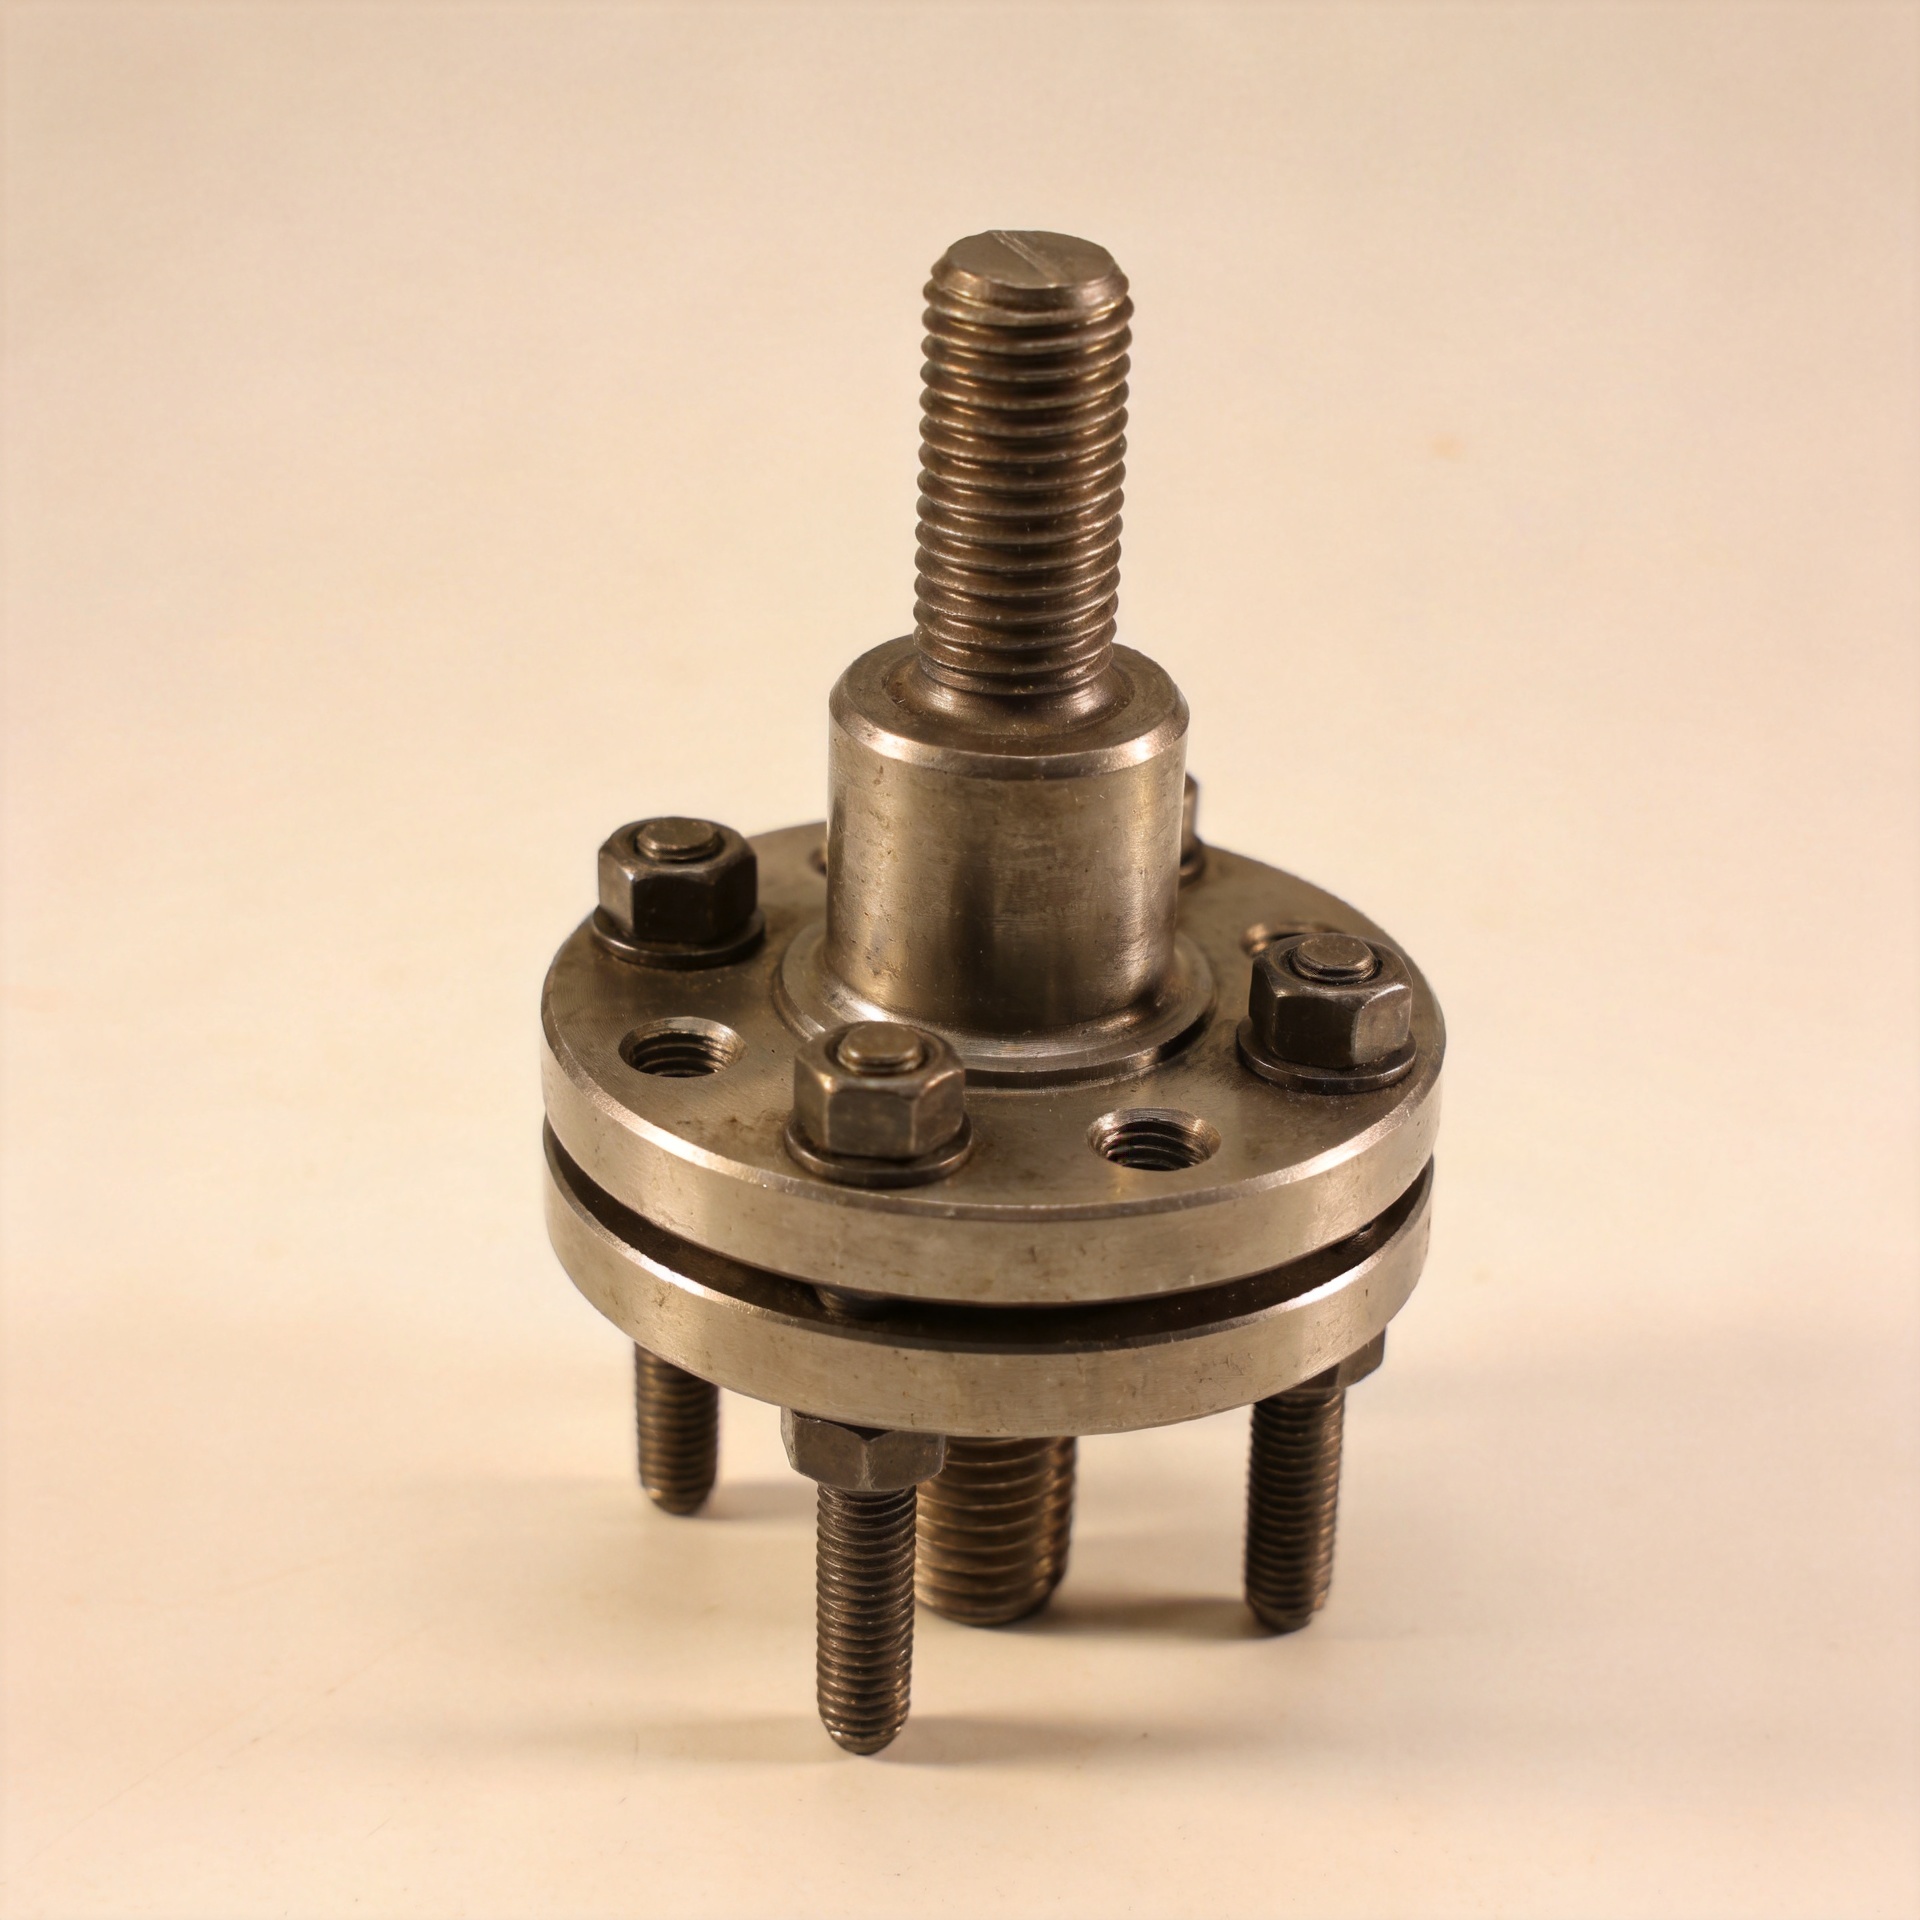
ເຫດໃດຈຶ່ງຄວນໃຫ້ຄວາມສຳຄັນກັບຍຸດທະສາດການຕັ້ງຄ່າຄວາມຕຶ້ງຂອງສະຕັດໃນຂະບວນການເຊື່ອມຕໍ່ທີ່ມີອຸນຫະພູມສູງ
ໃນການເຊື່ອມຕໍ່ດ້ວຍສະກຣູທີ່ເຮັດວຽກໃນອຸນຫະພູມສູງ ອານຸຍາດທີ່ໃຊ້ໃນການຕິດຕັ້ງເປັນພຽງຈຸດເລີ່ມຕົ້ນເທົ່ານັ້ນ. ສິ່ງທີ່ຮັກສາຄວາມໝັ້ນຄົງຂອງແຜ່ນຟາລັງ (flange), ແຜ່ນປິດ (cover), ຫຼື ເຂດຕິດຕໍ່ໂຄງສ້າງໃນເວລາໃຊ້ງານ ແມ່ນແຮງກົດທີ່ຍັງຄົງເຫຼືອ (retained clamp load). ນີ້ແມ່ນເຫດຜົນທີ່ຍຸດທະສາດການກຳນົດຄ່າ preload ສຳລັບ ຕຸ້ມຫູສີຄຳແບບເສີບ ຄວນໄດ້ຮັບຄວາມສົນໃຈຢ່າງເທົ່າທຽບກັບການເລືອກວັດສະດຸ, ຄວາມເລິກຂອງເກີດ (thread engagement), ແລະ ລຳດັບການຂັນ. ການເຊື່ອມຕໍ່ອາດເບິ່ງຄືນ້ຳ້າໃນເວລາຕິດຕັ້ງ ແຕ່ຈະສູນເສຍຄວາມສາມາດໃນການປິດຜັນ (sealing margin) ຫຼື ຄວາມແຂງແຮງຂອງການເຊື່ອມຕໍ່ (joint stiffness) ຫຼັງຈາກຖືກສຳຜັດກັບອຸນຫະພູມ ຖ້າຫາກວ່າ ຊ່ວງຄ່າ preload ທີ່ຖືກອອກແບບມາບໍ່ໄດ້ຄຳນຶງເຖິງວຟົງການໃຊ້ງານທັງໝົດ.
ບົດຄວາມນີ້ເວົ້າເຖິງສະກຣູທີ່ໃຊ້ໃນອຸດສາຫະກຳ ຕຸ້ມຫູສີຄຳແບບເສີບ , ບໍ່ແມ່ນສະກຣູທີ່ໃຊ້ໃນເຄື່ອງປະດັບ. ສຳລັບວິສະວະກອນ ແລະ ຜູ້ຊື້ທີ່ເຮັດວຽກກັບອຸປະກອນທີ່ກ່ຽວຂ້ອງກັບຂະບວນການ, ໂຄງສ້າງເຫຼັກ, ຈຸດເຊື່ອມຕໍ່ທໍ່, ຫຼື ເຄື່ອງຈັກ ຄຳຖາມທີ່ເປັນຮູບປະທຳແມ່ນງ່າຍດາຍ: ການເຊື່ອມຕໍ່ຈະຮັກສາຄວາມກົດທີ່ພໍເທົ່າໃດໄວ້ໄດ້ຫຼັງຈາກທີ່ອຸນຫະພູມ, ການເສຍດສ້າງ, ແລະ ການຢູ່ຕົວ (settling) ໄດ້ປ່ຽນແປງແຮງທີ່ຖືກນຳເຂົ້າໃນເວລາຕິດຕັ້ງ?
Preload ແມ່ນສະພາບການໃຊ້ງານທີ່ແທ້ຈິງຂອງການເຊື່ອມຕໍ່
ການດຶງລ່າວກ່ອນເປັນແຮງດຶງທີ່ຖືກນຳເຂົ້າໄປໃນສ່ວນປະກອບທີ່ໃຊ້ເພື່ອຈັບຢ່າງຕັ້ງໃຈໃນເວລາຂັ້ນ. ມັນເຮັດໃຫ້ສ່ວນທີ່ຖືກຈັບຫຸບຕົວລົງກ່ອນທີ່ແຮງພາຍນອກຈະເຂົ້າມາ. ເມື່ອເສັ້ນທາງຂອງແຮງຖືກອອກແບບໄດ້ດີ, ສ່ວນຫຼາຍຂອງແຮງໃນການໃຊ້ງານຈະຖືກດູດຊຶມໂດຍການຫຸບຕົວລົງຂອງສ່ວນທີ່ຖືກຈັບ ແທນທີ່ຈະເພີ່ມແຮງດຶງໃນສ່ວນປະກອບທີ່ໃຊ້ເພື່ອຈັບໃນປະລິມານທີ່ເທົ່າກັນ. ເປົ້າໝາຍແມ່ນເພື່ອຮັກສາໜ້າປະສົມຂອງຂະບວນການໃຫ້ຢູ່ໃນສະພາບຕິດກັນຢ່າງຕໍ່ເນື່ອງໃນຂອບເຂດຂອງແຮງທີ່ຄາດວ່າຈະເກີດຂຶ້ນ.
ຫຼັກການນີ້ມີຄວາມສຳຄັນເປັນພິເສດເປີດເຜີຍ ຕຸ້ມຫູສີຄຳແບບເສີບ ໃນການໃຊ້ງານທີ່ມີອຸນຫະພູມສູງ. ຂະບວນການທີ່ໃຊ້ສະເກວີນອາດຈະປະສົບກັບຄວາມກົດດັນພາຍໃນ, ການເຄື່ອນທີ່ຂອງທໍ່, ການສັ່ນ, ຫຼື ວຟິກການເຮັດໃຫ້ຮ້ອນຂຶ້ນແລະເຢັນລົງຊ້ຳໆກັນ. ຖ້າແຮງຈັບທີ່ຄົງເຫຼືອຕົກຕໍ່າເກີນໄປ, ຊີລິກອາດຈະເສື່ອມສະພາບ, ພື້ນທີ່ໜ້າປະສົມອາດຈະເຄື່ອນທີ່ໃນລະດັບຈຸລະພາກ, ແລະສະພາບການເກີດຄວາມເຄີຍເຄີຍອາດຈະບໍ່ເອື້ອອຳນວຍ. ການເພີ່ມທໍລະກິດໃນເວລາຕິດຕັ້ງໂດຍບໍ່ມີການວິເຄາະບໍ່ແມ່ນວິທີທີ່ເໝາະສົມສຳລັບທຸກໆກໍລະນີ: ແຮງເລີ່ມຕົ້ນຕ້ອງຢູ່ພາຍໃຕ້ຂອບເຂດທີ່ອະນຸຍາດສຳລັບສະເກວີນ, ແຖບ, ແລະສ່ວນທີ່ຖືກຈັບ.
ເປັນຫຍັງອຸນຫະພູມສູງຈຶ່ງປ່ຽນແປງແຮງທີ່ທ່ານຄິດວ່າໄດ້ນຳເຂົ້າໄປ
ອຸນຫະພູມບໍ່ມີຜົນຕໍ່ທຸກໆສ່ວນຂອງການປະກອບຢ່າງເທົ່າທຽມກັນ. ອ ສະຕຸດເກີດ , ແກ້ວ, ແຖວ, ແຖວເຊື່ອມ, ແລະໂຄງສ້າງທີ່ຢູ່ເຄີ່ງຄຽງສາມາດມີຄວາມຍາວ, ຄວາມແຂງ, ວັດສະດຸ, ແລະພຶດຕິກຳການຂະຫຍາຍຕົວຈາກຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນ. ເມື່ອອຸນຫະພູມປ່ຽນແປງ, ການຂະຫຍາຍຕົວທີ່ຖືກຈຳກັດຂອງພວກມັນຈະປ່ຽນແປງດຸນດ້ານແຮງ. ຂຶ້ນກັບການປະສົມປະສານຂອງວັດສະດຸ ແລະ ຮູບຮ່າງ, ພາວະແຮງທີ່ເກີດຈາກສະລັອດສາມາດເພີ່ມຂຶ້ນ ຫຼື ລົດລົງໃນໄລຍະທີ່ມີຄວາມຮ້ອນ, ແລ້ວຈຶ່ງປ່ຽນແປງອີກໃນໄລຍະທີ່ເຢັນລົງ.
ຄວາມຮ້ອນຍັງເຮັດໃຫ້ເວລາມີຄວາມສຳຄັນ. ໃນອຸນຫະພູມທີ່ສູງຂຶ້ນ, ການຕັ້ງຕົວຢ່າງທ້ອງຖິ່ນ, ການຝັງຕົວ, ການຄອຍ (creep) ໃນອົງປະກອບຂອງຂະບວນການທີ່ອ່ອນໄຫວ, ແລະການຫຼຸດຜ່ອນຄວາມຕຶງ (stress relaxation) ສາມາດຫຼຸດຜ່ອນພາວະແຮງຕາມແກນ. ການສູນເສຍນີ້ບໍ່ແມ່ນພຽງແຕ່ “ການຫຼຸດທ້ອນທ້ອນເຄື່ອງມື” ເທົ່ານັ້ນ, ແຕ່ເປັນການປ່ຽນແປງສະພາບແຮງທັງໝົດຂອງຂະບວນການ. ນີ້ແມ່ນເຫດຜົນທີ່ເປັນເຫດໃຫ້ການບັນທຶກທ້ອນເຄື່ອງມືບໍ່ໄດ້ເປັນຫຼັກຖານທີ່ພິສູດວ່າພາວະແຮງເບື້ອງຕົ້ນຍັງຄົງເໝາະສົມຫຼັງຈາກການຮັກສາອຸນຫະພູມ.
ສາມກົນໄກທີ່ຕ້ອງທົບທວນກ່ອນການເລືອກພາວະແຮງເບື້ອງຕົ້ນເປົ້າໝາຍ
- ການຂະຫຍາຍຕົວທີ່ແຕກຕ່າງກັນ: ເປີຽບທຽບການຕອບສະຫນອງຕໍ່ຄວາມຮ້ອນຂອງສະລັອດ ແລະ ທຸກໆຊັ້ນໃນຄວາມຍາວຂອງບ່ອນຈັບ, ບໍ່ແມ່ນພຽງແຕ່ວັດສະດຸຂອງແຖວເທົ່ານັ້ນ.
- ການຫຼຸດຜ່ອນຄວາມຕຶງ ແລະ ການຕັ້ງຕົວ: ຄຳນຶງເຖິງການປັບໃຫ້ເລີຍຂອງໜ້າພຽງ, ການເຮັດວຽກຂອງຈຸດປິດຜົນ, ຊັ້ນຫຸ້ມ, ການນັ່ງຂອງເກີດ, ແລະ ວັດສະດຸໃດໆທີ່ອາດຈະເກີດການເຄື່ອນຕົວຢູ່ອຸນຫະພູມການໃຊ້ງານ
- ຄວາມແຕກຕ່າງຂອງຄວາມຕ້ານທາງ ທອກກີ້ດເດັ່ນດຽວກັນອາດຈະສ້າງໃຫ້ເກີດຄວາມຕຶງທີ່ແຕກຕ່າງກັນເມື່ອການລ້ຽນ, ຄຸນນະສົມບັດຂອງໜ້າພຽງ, ການຊຸບ, ຫຼື ສະພາບຂອງໜ້າສຳຫຼັບຮັບແຮງປ່ຽນແປງ
ດັ່ງນັ້ນ ການຄຳນວນຄວາມຕຶງເບື້ອງຕົ້ນທີ່ໃຊ້ງານຈິງຈະໃຊ້ທັງສະພາບການທີ່ມີແຮງຄົງທີ່ຕ່ຳສຸດ ແລະ ສະພາບການທີ່ມີແຮງສູງສຸດ. ສະພາບການຕ່ຳສຸດຈະກວດສອບຄວາມສ່ຽງຂອງການແຍກຕົວ, ການຮັ່ວໄຫຼ, ຫຼື ການເລື່ອນ. ສະພາບການສູງສຸດຈະກວດສອບຄວາມເຄັ່ນຂອງສະຕັດ, ການຂັດຂວາງຂອງເກີດ, ຄວາມກົດດັນທີ່ໜ້າຮັບແຮງ, ແລະ ຄວາມເສຍຫາຍຕໍ່ວັດສະດຸທີ່ຖືກຈັບຢູ່ທີ່ມີຄວາມແຂງນ້ອຍກວ່າ. ສະພາບການໃຊ້ງານ—ບໍ່ແມ່ນຄ່າທອກກີ້ດທີ່ລະບຸໃນບໍ່ຄຳແນະນຳເທົ່ານັ້ນ—ຄວນກຳນົດຊ່ວງທີ່ຍອມຮັບໄດ້
ເລືອກຮູບແບບການຕິດຕັ້ງສະຕັດສຳລັບເສັ້ນທາງຂອງແຮງ
Aສອງດ້ານ ມັກຈະເປັນປະໂຫຍດເມື່ອສ່ວນປະກອບໜຶ່ງຕ້ອງຖືກປະກອບຊ້ຳຄັ້ງແລະຊ້ຳຄັ້ງ ຫຼື ເມື່ອວັດຖຸທີ່ມີເກລียวຢູ່ໃນສ່ວນຖານບໍ່ຄວນຖືກຮີດສຳຫຼັບທຸກໆຄັ້ງທີ່ຝາປິດຖືກຖອນອອກ. ໜຶ່ງໃນສອງດ້ານຈະຄົງຢູ່ໃນສ່ວນຖານ ໃນຂະນະທີ່ແມ່ໄກ່ທີ່ຢູ່ເທິງດ້ານທີ່ເປີດເຜີຍຈະສະໜອງກຳລັງກັດ. ການຈັດແຈງນີ້ສາມາດປ້ອງກັນເກລິ້ວທີ່ຢູ່ໃນພາຍໃນ, ແຕ່ມັນເຮັດໃຫ້ຄວາມເລິກທີ່ຕິດຕັ້ງ, ຄວາມຍາວຂອງການເຂົ້າກັນ, ຄວາມເບິ່ງເບາ (runout), ແລະ ຊ່ອງຫວ່າງທີ່ເຫຼືອໃນສ່ວນທ້າຍເປັນສ່ວນໜຶ່ງຂອງແຜນການກຳນົດກຳລັງກັດລ່ວມ.
Aທີ່ເຊື່ອມໂດຍການເຊື່ອມ ແກ້ໄຂບັນຫາການປະກອບທີ່ແຕກຕ່າງກັນ: ມັນສ້າງຈຸດຕິດຕັ້ງທີ່ຖືກກຳນົດໄວ້ຢ່າງຖາວອນດ້ວຍການເຊື່ອມແທນ ແທນທີ່ຈະອີງໃສ່ສ່ວນທີ່ມີເກລິ້ວທີ່ຕິດຕັ້ງໄວ້. ມັນບໍ່ຄວນຖືກປະຕິບັດເປັນສິ່ງທີ່ສາມາດປ່ຽນກັນໄດ້ກັບສະຕຸດທີ່ໃຊ້ໃນຂະບວນການເຊື່ອມທີ່ມີອຸນຫະພູມສູງ ເວັ້ນເສຍແຕ່ວ່າຂະບວນການເຊື່ອມ, ວັດຖຸຖານ, ເຂດທີ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມຮ້ອນ, ແລະ ພາລະບານທີ່ຖືກນຳໃຊ້ໄດ້ຖືກປະເມີນຄ່າສຳລັບການນີ້ແລ້ວ. ວິທີການຕິດຕັ້ງທີ່ແຕກຕ່າງກັນນີ້ຈະປ່ຽນຮູບແບບການລົ້ມສະລາກທີ່ການທົບທວນການອອກແບບຈະຕ້ອງເອົາໃຈໃສ່.
ຄຳວ່າ ສະກູເຊັດ ມັກໃຊ້ສຳລັບເຄື່ອງຈັກທີ່ມີເກີດທັງໝົດ ແລະໃຊ້ນັດຢູ່ທັງສອງດ້ານ. ສຳລັບການຕິດຕັ້ງແຜ່ນຟານ ແລະຂະບວນການທີ່ສຳຄັນອື່ນໆ ຕ້ອງຢືນຢັນການກຳນົດໃນແຜນຜັງ ຊະນິດວັດຖຸທີ່ກຳນົດ ຊັ້ນຂອງເກີດ ການຈັບຄູ່ຂອງນັດ ພື້ນຜິວ ແລະສ່ວນທີ່ຍື່ນອອກທີ່ຕ້ອງການ. ຊື່ເຄື່ອງຈັກບໍ່ສຳຄັນເທົ່າກັບການກຳນົດລະບົບເຄື່ອງຈັກທັງໝົດ.
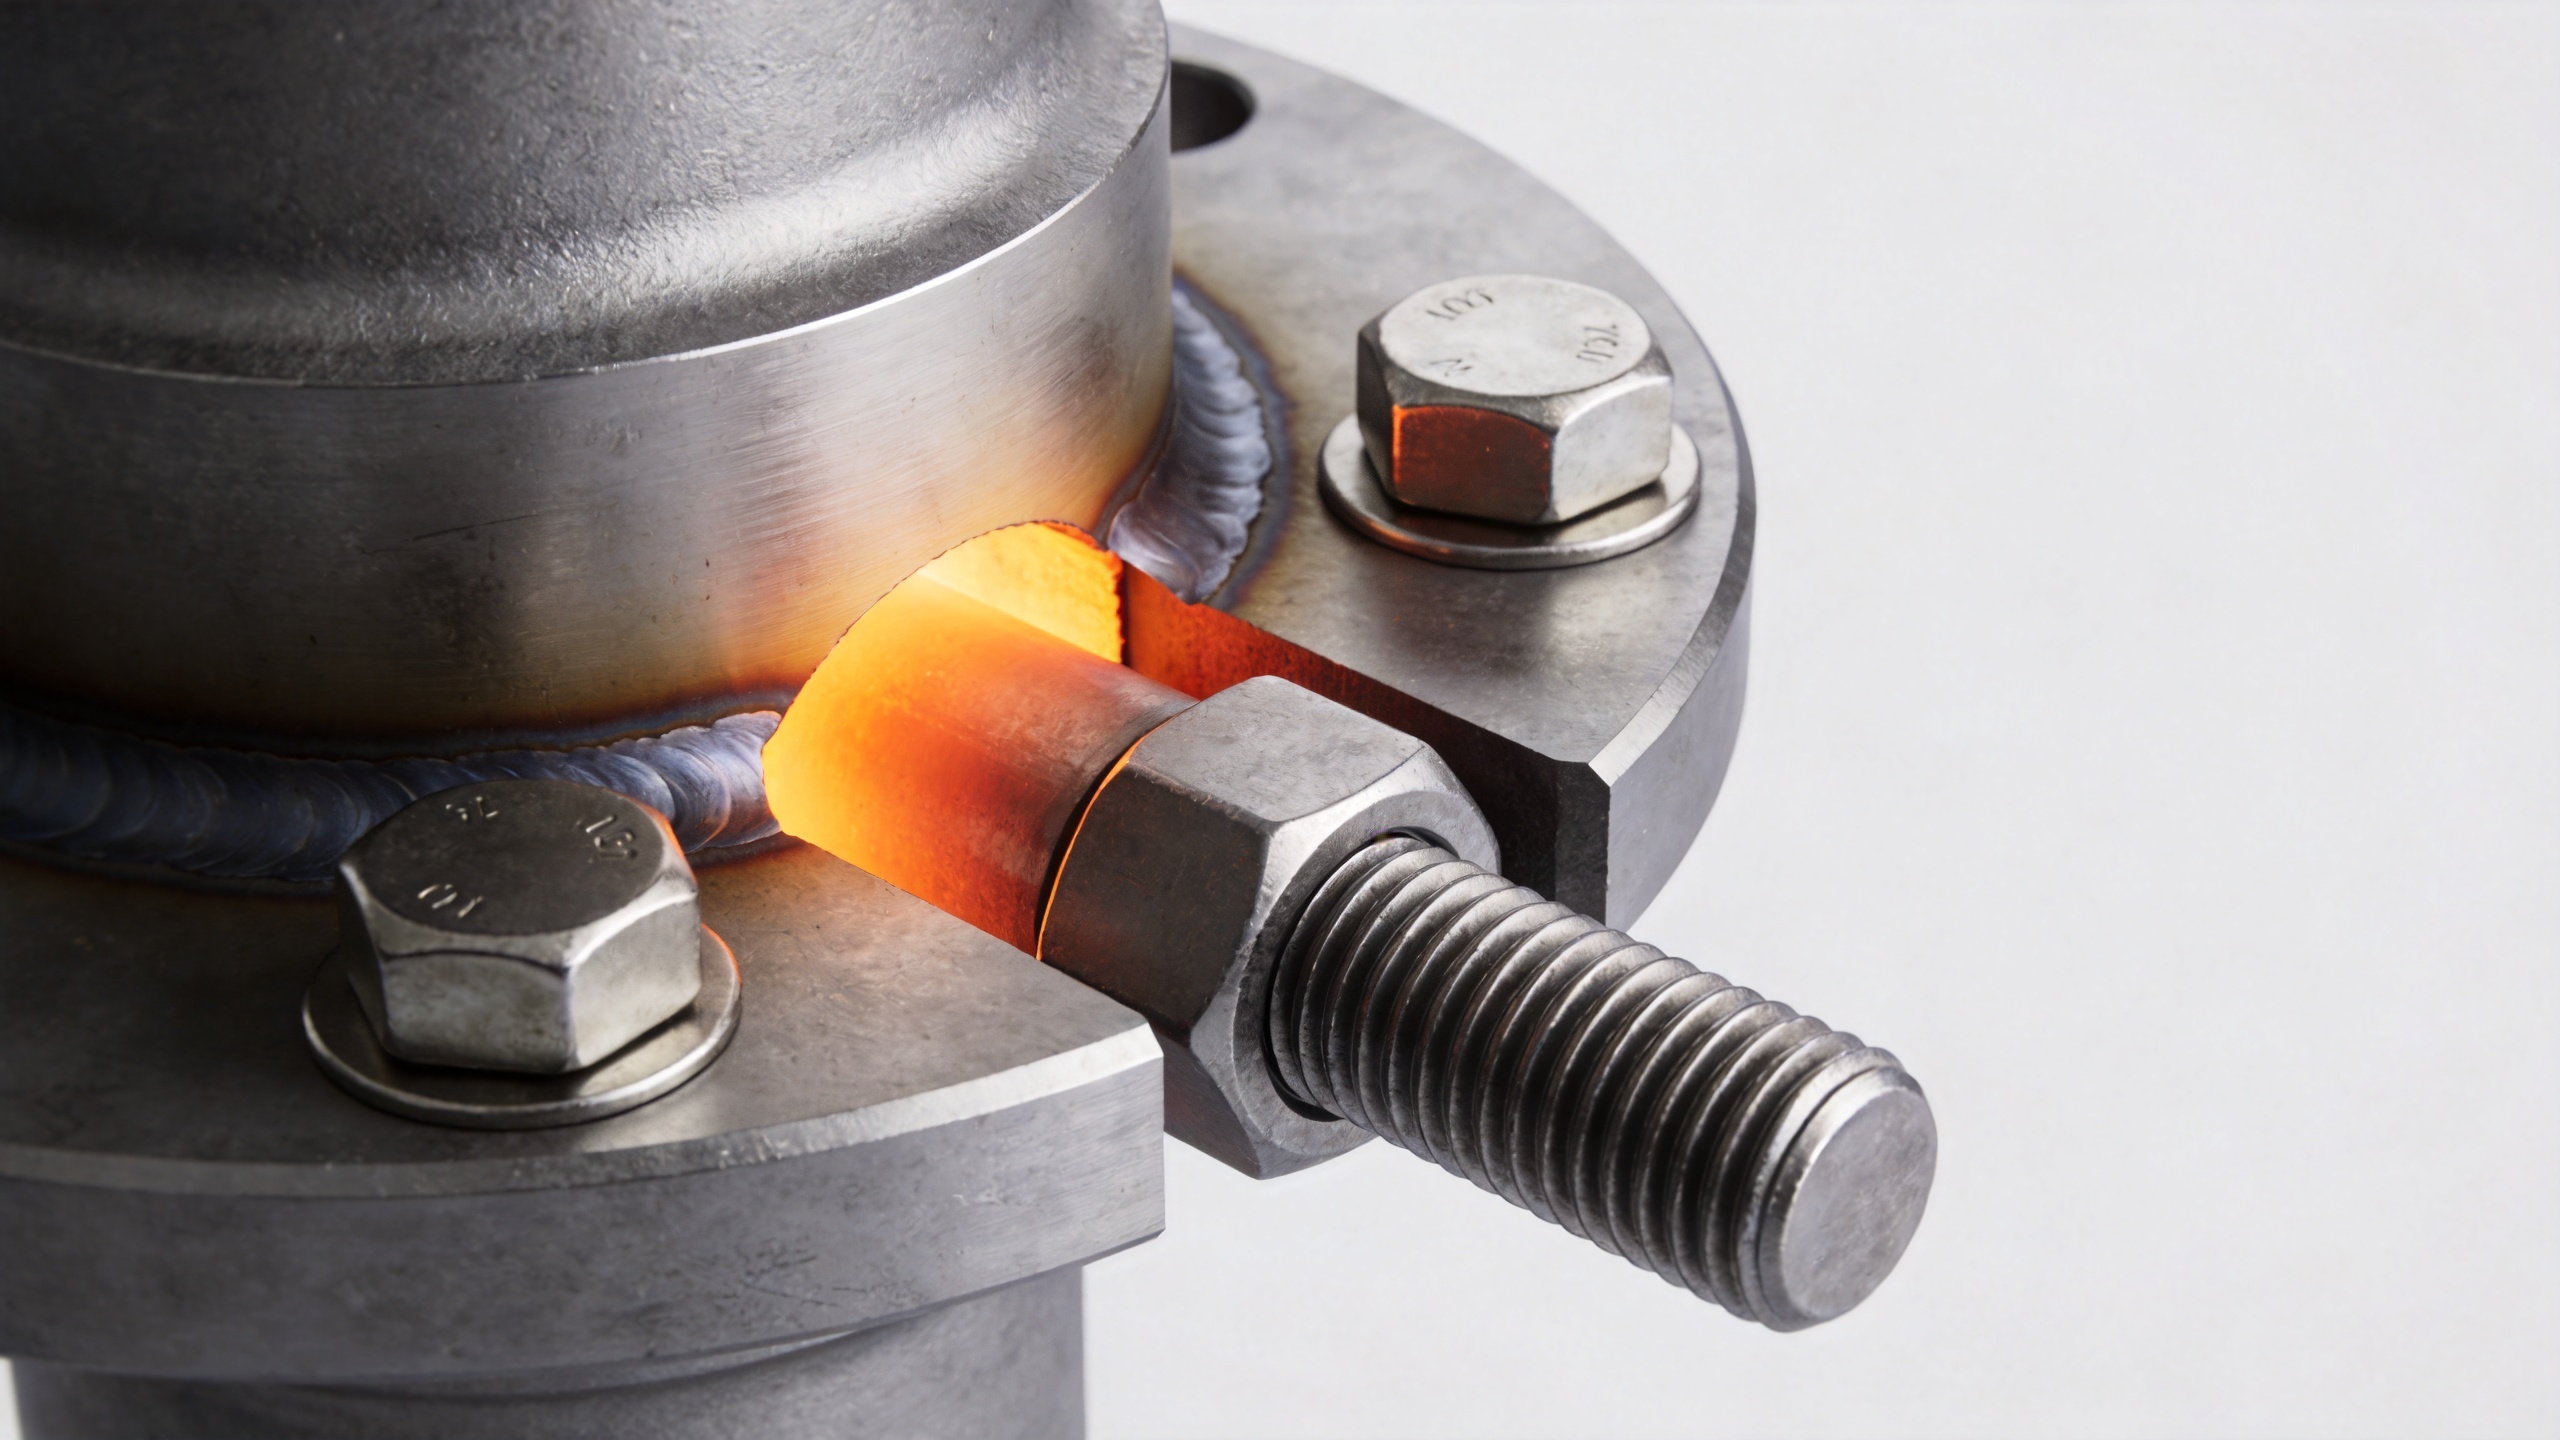
ສ້າງຍຸດທະສາດການຕຶ່ງລ່ວງຫນ້າ ບໍ່ແມ່ນພຽງແຕ່ຄຳແນະນຳການຂັ້ນຕົ້ນ.
ສຳລັບການຜະລິດ ຍຸດທະສາດທີ່ໃຊ້ການໄດ້ເລີ່ມຕົ້ນກ່ອນທີ່ຈະຈັບປືນ. ກ່ອນອື່ນໝົດ ຕ້ອງກຳນົດເຂດການໃຊ້ງານ: ອຸນຫະພູມໃນເວລາຕິດຕັ້ງ ອຸນຫະພູມໃນເວລາໃຊ້ງານ ຊ່ວງຄວາມກົດ ຫຼື ພາບບັນທຸກພາຍນອກ ຈຳນວນວັฏຈັກ ການສັ່ນ ຂໍ້ຈຳກັດໃນການເຂົ້າເຖິງ ແລະວິທີການບຳລຸງຮັກສາ. ຫຼັງຈາກນັ້ນ ຕັ້ງເປົ້າໝາຍຂອງການບັນທຸກເຄື່ອງຈັກ ແລະຂອບເຂດທີ່ຍອມຮັບໄດ້ທັງດ້ານເທິງ ແລະລຸ່ມ ໂດຍໃຊ້ຂໍ້ມູນການຈັດເລື່ອງຂອງຂະບວນການ ແລະຂໍ້ມູນວັດຖຸ.
- ກຳນົດລະບົບເຄື່ອງຈັກທັງໝົດ. ລະບຸວັດຖຸແລະສະພາບຂອງບູດ, ແຜ່ນເກີບ, ແຜ່ນວາງ, ການລ້ຽນຫຼືການປູກຊັ້ນ, ຄວາມພໍເທົ່າທຽນຂອງເກີບ, ແລະຄວາມຕ້ອງການໃນການລ້າງ. ການປ່ຽນເຄື່ອງປຸງອັນດຽວອາດຈະປ່ຽນຄວາມຕ້ານທາງ (friction) ແລະດັ່ງນັ້ນຈຶ່ງປ່ຽນຄວາມຕຶ້ງທີ່ແທ້ຈິງ.
- ຄວບຄຸມການເຂົ້າກັນແລະການຈັບ. ຢືນຢັນວ່າບູດທີ່ມີຫົວທັງສອງດ້ານມີການເຂົ້າກັນທີ່ພໍເທົ່າທຽນໂດຍບໍ່ໄດ້ເຂົ້າໄປຈົບໃນດ້ານໃນ, ແລະວ່າຄວາມຍາວທີ່ຖືກໂຫຼດໃຫ້ຄວາມຍືດຫຍຸ່ນທີ່ເໝາະສົມ. ຄວາມຍາວທີ່ຍືດອອກຢ່າງມີປະສິດທິພາບທີ່ສັ້ນເກີນໄປອາດເຮັດໃຫ້ຄວາມຕຶ້ງມີຄວາມອ່ອນໄຫວຕໍ່ການສູນເສຍການນັ່ງ (seating losses).
- ເລືອກວິທີການຕິດຕັ້ງທີ່ຄວບຄຸມໄດ້. ການບີບດ້ວຍທອກ (torque) ອາດເໝາະສົມສຳລັບການນຳໃຊ້ທີ່ມີຄວາມສຳຄັນຕ່ຳ ເມື່ອຂະບວນການໄດ້ຮັບການຢືນຢັນແລ້ວ. ສຳລັບຂະບວນການທີ່ມີຄວາມສຳຄັນສູງ, ຄວນພິຈາລະນາການທົດສອບທອກ-ຄວາມຕຶ້ງທີ່ມີການປັບຄ່າ, ການວັດແທກການຍືດ, ການດຶງດ້ວຍໄຮໂດຣລິກ, ຫຼືວິທີອື່ນທີ່ເໝາະສົມຕໍ່ຮູບຮ່າງແລະຂະບວນການ.
- ໃຊ້ລຳດັບທີ່ກຳນົດໄວ້. ການບີບຕາມຮູບແບບຂ້າມ (cross-pattern) ແລະການໂຫຼດເປັນຂັ້ນຕອນຊ່ວຍແຈກຢາຍການອັດແຕ່ລະດ້ານຂອງແຜ່ນປິດ (flanges) ແລະຝາປິດ (covers). ຈົດບັນທຶກລຳດັບ, ສະພາບການປັບຄ່າເຄື່ອງມື, ສະພາບການລ້ຽນ, ແລະການຕັ້ງຄ່າສຸດທ້າຍ.
- ຢືນຢັນສະພາບເມື່ອຮ້ອນ. ເມື່ອຄວາມສ່ຽງດ້ານການບໍລິການຕ້ອງການ, ຈະຕ້ອງທົດສອບຊຸດຕົວຢ່າງຜ່ານການສຳຫຼັບອຸນຫະພູມ ແລະ ຕັດສິນໃຈວ່າການກວດສອບຄືນ, ການຂັນຄືນ ຫຼື ການໃຊ້ອຸປະກອນທີ່ແຕກຕ່າງກັນນັ້ນເໝາະສົມຫຼືບໍ່. ຢ່າຄິດວ່າກົດເກນການຂັນຄືນທົ່ວໄປຈະເໝາະສົມກັບທຸກໆຈຸດເຊື່ອມ.
ຂໍ້ຜິດພາດທີ່ເກີດບໍ່ບໍ່ເທົ່າໃດໃນການຕິດຕັ້ງແບບມີອຸນຫະພູມສູງ
ໃຫ້ເອົາສຳນວນທີ່ໃຊ້ເປັນສ່ວນໜຶ່ງຂອງບັນທຶກການກວດສອບ
ການໃຊ້ສຳນວນທີ່ຊັດເຈນຈະຊ່ວຍໃຫ້ທີມງານຕິດຕັ້ງນຳໃຊ້ຂະບວນການທີ່ຖືກຕ້ອງ. ຈະຕ້ອງບັນທຶກວ່າການຕິດຕັ້ງນີ້ໃຊ້ ຕຸ້ມຫູສີຄຳແບບເສີບ , a ສະຕຸດເກີດ , a ສອງດ້ານ , a ທີ່ເຊື່ອມໂດຍການເຊື່ອມ , ຫຼື ສະກູເຊັດ . ຕົວບອກຕົວຈະຕ້ອງປາກົດຢູ່ໃນແຜນຜັງ, ເອກະສານຕິດຕາມ, ແລະ ແຜ່ນກວດສອບ. ສຳລັບຈຸດເຊື່ອມທີ່ສຳຄັນ ຕຸ້ມຫູສີຄຳແບບເສີບ , ຈະຕ້ອງບັນທຶກ ສະຕຸດເກີດ ການເຂົ້າກັນຂອງເກີດແລະສະພາບການຂັນນັດ.
| ສຳນວນຂອງເກີດ | ຈຸດທີ່ຕ້ອງທົບທວນກ່ຽວກັບການດຶງກ່ອນ |
|---|---|
| ຕຸ້ມຫູສີຄຳແບບເສີບ | ເກີດປະເພດສະຕັດຕ້ອງມີຊ່ວງຄ່າເປົ້າໝາຍທີ່ກຳນົດໄວ້ຢ່າງຊັດເຈນ ແລະ ມີບັນທຶກການຕິດຕັ້ງ. |
| ສະຕຸດເກີດ | ແຕ່ລະສະຕຸດທີ່ມີເກີບຕ້ອງໄດ້ຮັບການຢືນຢັນການເຂົ້າໃສ່ຢ່າງຖືກຕ້ອງ ແລະ ການຕ້ານການເສຍດສ້າງຂອງເກີບຕ້ອງຖືກຄວບຄຸມ. |
| ສອງດ້ານ | ສະຕຸດທີ່ມີເກີບທັງສອງດ້ານຕ້ອງໄດ້ຮັບການກວດສອບແຍກຕ່າງຫາກສຳລັບດ້ານທີ່ຕິດຕັ້ງ ແລະ ດ້ານທີ່ໃຊ້ແຫວນ. |
| ທີ່ເຊື່ອມໂດຍການເຊື່ອມ | ສະຕຸດທີ່ເຊື່ອມຕ້ອງໄດ້ຮັບການທบทวนການຕິດຕັ້ງ ແລະ ການທบทวนເສັ້ນທາງຮັບແຮງ. |
| ສະກູເຊັດ | ບອລດ໌ສະຕຸດຕ້ອງໃຊ້ແຫວນທີ່ຄູ່ກັບມັນ ແລະ ມີລຳດັບການຂັນທີ່ບັນທຶກໄວ້ຢ່າງຊັດເຈນ. |
ໃນເວລາບໍາລຸງຮັກສາ ຕ້ອງກວດສອບ ຕຸ້ມຫູສີຄຳແບບເສີບ ຫຼັງຈາກວຟຟິກການປ່ຽນແປງອຸນຫະພູມທີ່ກ່ຽວຂ້ອງ. ຢືນຢັນວ່າ ສະຕຸດເກີດ ບໍ່ໄດ້ເຄື່ອນຍ້າຍຈາກເກີບເດີມຂອງມັນ, ວ່າ ສອງດ້ານ ບໍ່ໄດ້ເຂົ້າໄປຈົບທີ່ດ້ານໃນສຸດ, ວ່າ ທີ່ເຊື່ອມໂດຍການເຊື່ອມ ບໍ່ມີບັນຫາກ່ຽວກັບການຕິດຕັ້ງ, ແລະ ວ່າແຕ່ລະ ສະກູເຊັດ ຕ້ອງຖືກປະເມີນຕາມຂະບວນການທີ່ກຳນົດໄວ້ເປັນພິເສດ. ພາສາທີ່ໃຊ້ນີ້ເຮັດໃຫ້ຜົນການກວດສອບສາມາດຕິດຕາມໄດ້ ແລະ ປ້ອງກັນການໃຊ້ບັນທຶກທົ່ວໄປເລື່ອງທ້ອນທີ່ເປັນພຽງແຕ່ການແທນທີ່ຈະເປັນແຜນການກຳນົດຄວາມຕຶງທີ່ເປັນເອກະລັກຕໍ່ແຕ່ລະຂະບວນ.
ບັນຊີການກວດສອບການຈັດຊື້ ແລະ ຄຸນນະພາບສຳລັບສະຕຸດອຸດສາຫະກຳ
- ຢືນຢັນວ່າຮູບຮ່າງທີ່ກຳນົດໄວ້ໄດ້ລະບຸຮູບແບບຂອງສະຕຸດອຸດສາຫະກຳ, ຮູບແບບເກີດ, ຄວາມຍາວ, ແລະ ຂໍ້ກຳນົດການເຂົ້າໃສ່ຢ່າງຖືກຕ້ອງ
- ຈັບຄູ່ວັດສະດຸຂອງສະຕຸດ ແລະ ແມ່ກຸນໃຫ້ເຂົ້າກັນກັບອຸນຫະພູມ ແລະ ສະພາບແວດລ້ອມທີ່ມີການກັດກ່ອນທີ່ກຳນົດໄວ້ ແລ້ວຢືນຢັນເອກະສານທີ່ຕ້ອງການໂດຍໂຄງການ
- ກຳນົດນ້ຳມັນທີ່ອະນຸຍາດໃຫ້ໃຊ້, ຊັ້ນຫຸ້ມ, ແລະ ສະພາບການລ້າງກ່ອນທີ່ຈະປ່ອຍຄ່າທໍລະກີ້ວໄປໃຊ້ໃນການຜະລິດ
- ຂໍໃຫ້ມີການຕິດຕາມລຸ້ນ ແລະ ການກວດສອບມິຕິເມື່ອຂໍ້ຕໍ່ມີຄວາມສຳຄັນຕໍ່ຄວາມປອດໄພ, ຄວາມກົດດັນ, ຫຼື ເວລາການໃຊ້ງານ
- ໃຊ້ການທົດລອງການປະກອບຕົວຢ່າງເມື່ອມີການປ່ຽນຜູ້ສະໜອງ, ພື້ນຜິວ, ວິທີການຂັ້ນຕອນການຂັ້ນ, ຫຼື ວັດສະດຸຂອງຂໍ້ຕໍ່
- ເກັບຮັກສາບັນທຶກການຕິດຕັ້ງເພື່ອໃຫ້ທີມງານສາມາດເປີຽບเทີຍບັນທຶກຂໍ້ມູນການຕຶ່ງກ່ອນການຕິດຕັ້ງກັບຜົນການກວດສອບທີ່ເກີດຂື້ນຕໍ່ມາ
Qingdao Jeekuu Hardware ຜະລິດຕະພັນ ບໍລິສັດ ຈຳກັດ ສະໜອງເຄື່ອງຈັກທີ່ໃຊ້ໃນອຸດສາຫະກຳ ເຊັ່ນ: ແກນຂັນ, ແກນສະກູ, ແກນແຫວນ, ແກນແຖວ, ເຄື່ອງມືສຳລັບການຍົກໂຍກ, ແລະ ແກນເກີດເປັນເກີດ. ສຳລັບການເຊື່ອມຕໍ່ທີ່ໄວຕໍ່ອຸນຫະພູມ, ກະລຸນາສົ່ງຮູບຮ່າງ, ຂໍ້ກຳນົດດ້ານວັດສະດຸ, ພ້ອມທັງຂອບເຂດການໃຊ້ງານ, ວິທີການຕິດຕັ້ງ, ແລະ ຄວາມຄາດຫວັງດ້ານການກວດສອບ ເພື່ອໃຫ້ພວກເຮົາສາມາດທົບທວນການເລືອກເຄື່ອງຈັກທີ່ເໝາະສົມຕາມການນຳໃຊ້ຈິງ ແທນທີ່ຈະເລືອກພຽງແຕ່ຕາມຊື່ເທົ່ານັ້ນ.
ສະຫຼຸບ
ການເຊື່ອມຕໍ່ທີ່ມີອຸນຫະພູມສູງ ຈະເຮັດໃຫ້ຄວາມແຕກຕ່າງລະຫວ່າງທອກກີທີ່ນຳໃຊ້ ແລະ ຄວາມຕຶງທີ່ຄົງເຫຼືອ ມີຄວາມສຳຄັນຢ່າງຍິ່ງ. ວິທີການທີ່ມີປະສິດທິຜົນສຳລັບ ຕຸ້ມຫູສີຄຳແບບເສີບ ເລີ່ມຕົ້ນດ້ວຍການກຳນົດຊ່ວງຂອງແຮງທີ່ຈະນຳໃຊ້, ລວມທັງການຂະຫຍາຍຕົວຈາກອຸນຫະພູມ ແລະ ການເບົາລົງຂອງວັດສະດຸ, ຄວບຄຸມລະບົບເຄື່ອງຈັກທັງໝົດ, ແລະ ຢືນຢັນວິທີການຕິດຕັ້ງໃນເງື່ອນໄຂທີ່ເໝືອນຄວາມຈິງ. ບໍ່ວ່າການນຳໃຊ້ຈະໃຊ້ແກນເກີດທີ່ມີເກີດດ້ານດຽວ, ແກນເກີດທີ່ມີເກີດທັງສອງດ້ານ, ແກນເກີດທີ່ເຊື່ອມດ້ວຍຄວາມຮ້ອນ, ຫຼື ແກນເກີດທີ່ມີເກີດແລະເປັນແກນເກີດທີ່ເຊື່ອມຕໍ່, ເປົ້າໝາຍກໍຄືເດີມ: ຮັກສາການບີບອັດຂອງການເຊື່ອມຕໍ່ໃຫ້ເໝາະສົມຕະຫຼອດເວລາທີ່ໃຊ້ງານ ໂດຍບໍ່ໃຫ້ເກີດການເຄື່ອນໄຫວຫຼືຄວາມເຄັ່ງຕຶງທີ່ເກີນໄປຕໍ່ສ່ວນປະກອບທີ່ສ້າງຂຶ້ນ.

