 EN

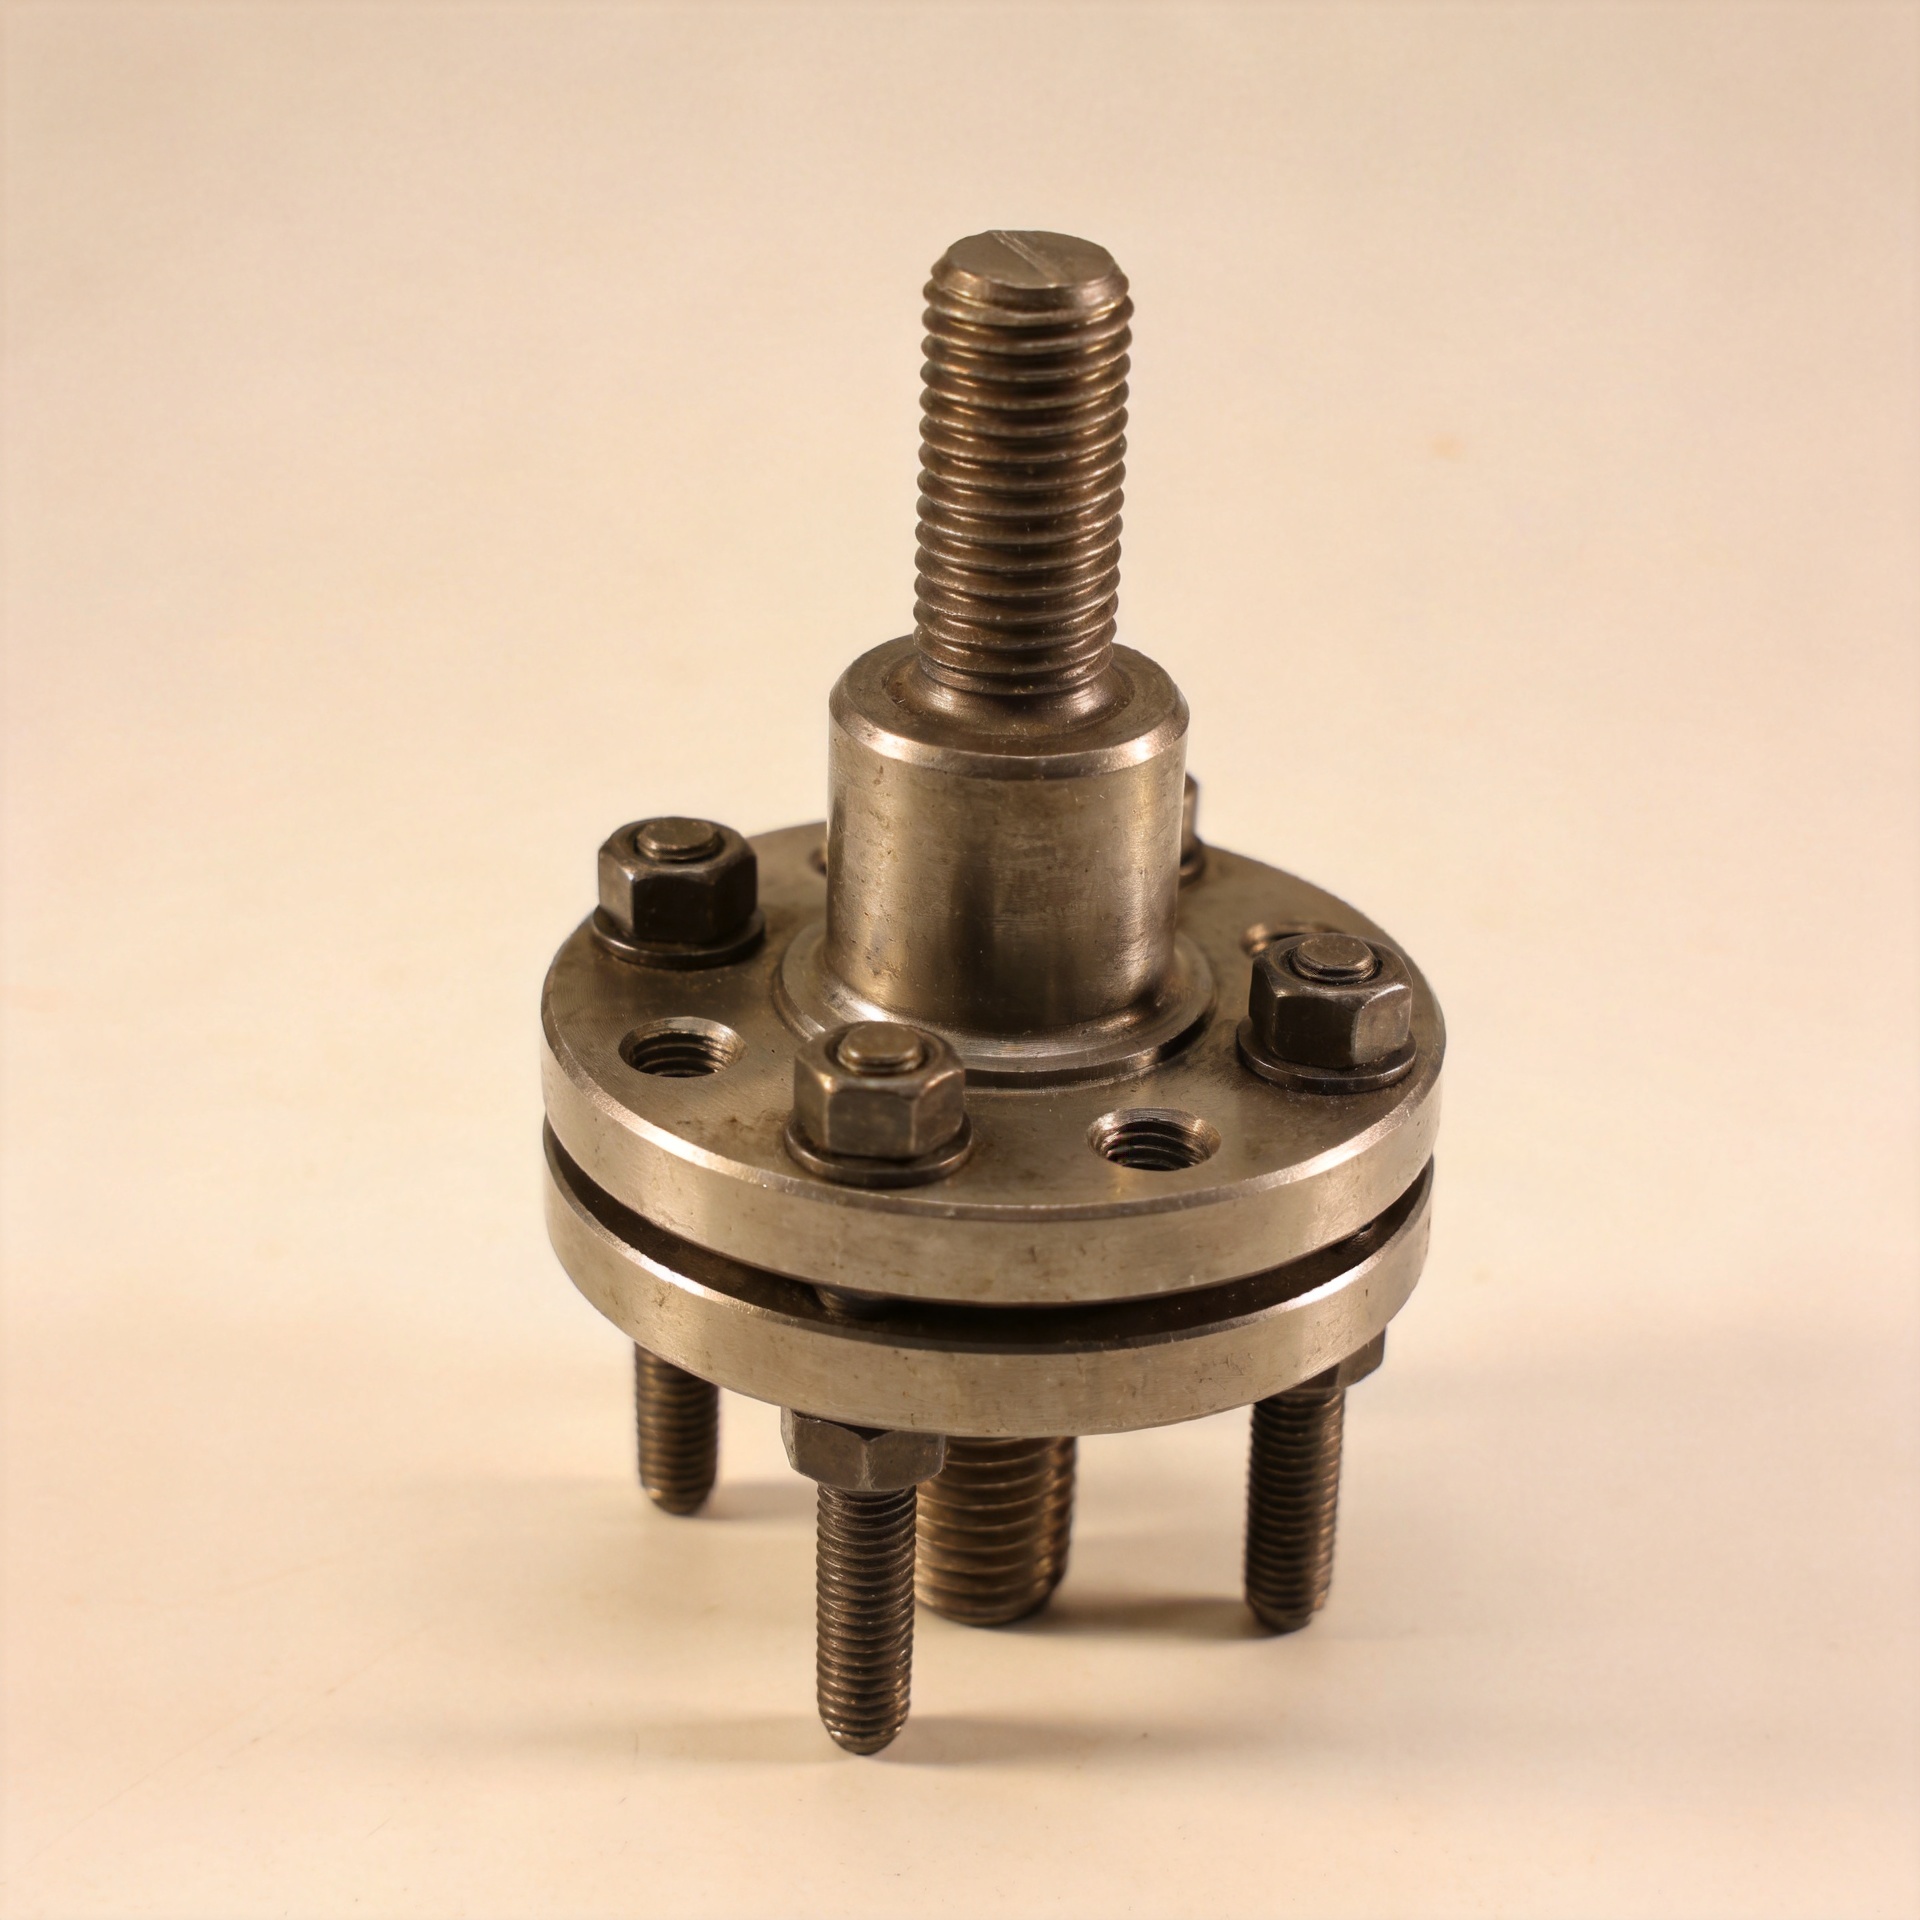
高温接合部においてスタッドのプリロード戦略が重要な理由
高温用ボルト接合部では、締め付けトルクは単なる出発点にすぎません。フランジ、カバー、または構造的な接触面を使用中に安定させ続けるのは、残留クリンプ荷重(保持締付け力)です。そのため、「 スタッド 」に対する予荷重戦略は、材料選定、ねじの噛み合い長さ、および締め付け順序と同様に、十分な検討を要します。接合部は組立時には健全に見えても、その予荷重範囲が全運転サイクルに対応して設計されていなければ、熱暴露後に密封余裕や接合剛性を失う可能性があります。
本稿で扱うのは産業用のねじ継手 スタッド であり、装飾品用のスタッドではありません。プロセス機器、鋼構造物、配管接続部、または機械装置を取り扱う技術者および調達担当者にとって、実務上の問いは明快です。すなわち、温度変化、摩擦、そして沈み込みによって組立時に導入された初期荷重が変化した後でも、接合部が十分な圧縮力を維持するにはどうすればよいのか?
予荷重とは、接合部の実際の作動条件です
プレロードとは、締結時に意図的にボルト・ナット類に導入される引張力であり、外部荷重が作用する前に被締結部材を圧縮するものである。荷重伝達経路が適切に設計されていれば、実際の使用荷重の大部分は、この被締結部材の圧縮量の減少によって吸収され、ボルト・ナット類の引張力が同量だけ増加することはない。その目的は、予想される荷重範囲全体において、接合面が接触した状態を維持することにある。
この原理は特に スタッド 高温で使用される場合に重要である。スタッド継手は、内部圧力、配管の変位、振動、あるいは繰り返しの昇温・降温サイクルといった影響を受ける可能性がある。保持される締結力(クリンプロード)が過度に低下すると、ガスケットが弛緩し、接触面が微小なレベルで相対移動し、疲労条件が悪化するおそれがある。解析を行わずに単に締付けトルクを上げるという対応は万能ではなく、初期の締結力は、スタッド、ナット、ねじ部および被締結部材それぞれの許容範囲内に留める必要がある。
なぜ温度上昇で、当初設定した締結力が変化するのか
温度は、組立品のすべての部分に均一に作用するわけではない。 ねじ付きスタッド ボルト、ナット、フランジ、ワッシャー、ガスケットおよび周囲の構造物は、それぞれ長さ、剛性、材質、熱膨張特性が異なる場合がある。温度が変化すると、それらの拘束された熱膨張により力のバランスが変化する。材質の組み合わせや幾何学的形状によっては、加熱時にボルト軸力が増加または減少し、さらに冷却時に再び変化することがある。
また、高温下では時間の経過が重要になる。高温環境では、局所的な座り込み(シーティング)、嵌め込み(エンベッドメント)、クリープを起こしやすい接合部要素におけるクリープ現象、および応力緩和が発生し、軸方向の予緊力が低下する。この予緊力の損失は単に「トルクが緩む」という現象ではなく、接合部全体の力の状態そのものが変化するものである。そのため、レンチで記録されたトルク値だけでは、熱保持後の予緊力が依然として適切であると保証できない。
目標予緊力を選定する前に検討すべき3つのメカニズム
- 異種材料の熱膨張差: スタッドとグリップ長内の各層(フランジ材質だけでなく)の熱応答を比較すること。
- 応力緩和および沈み込み(セトルメント): 表面の平坦化、ガスケットの挙動、コーティング、ねじ座面の嵌合、および使用温度でクリープを起こす可能性のある材料を考慮する。
- 摩擦係数のばらつき: 潤滑状態、表面粗さ、めっき、または座面の状態が変化すると、同一の締付けトルクでも軸力(テンション)は異なる値になる。
実用的な初期軸力計算では、保持荷重が最小となるケースと最大となるケースの両方を用いる。最小ケースでは、部品の分離、漏れ、あるいは滑りのリスクを確認する。最大ケースでは、スタッドの応力、ねじ山の破損、座面圧力、および柔らかい被締結材への損傷を確認する。許容される軸力範囲は、カタログに記載された単一の締付けトルク値ではなく、実際の使用条件に基づいて定めるべきである。
荷重伝達経路に応じてスタッドの配置を選択する
A両端スタッド 部品を繰り返し組み立てる必要がある場合、あるいはカバーを取り外すたびにねじ穴を有する基材を損なってはならない場合に、よく用いられます。一方の端は基材に常時取り付けられたままになり、露出した端にはナットが装着されて締結力を発生させます。この構成により、内部のねじ山を保護できますが、その代わりに、取付深さ、ねじの噛み合い長さ、振れ、および底部クリアランスが、予緊張力の設計計画に含まれる要素となります。
A溶接スタッド 別の組立課題を解決します。すなわち、ねじ付き端を基材に取り付けるのではなく、溶接によって固定された取付点を確立するものです。高温用圧着ジョイントスタッドと同等に扱ってはならず、溶接条件、基材、熱影響部および作用荷重について、その用途に応じた評価が実施されている必要があります。取付方法が変わることで、設計レビューにおいて検討すべき破損モードも変化します。
定義 スタッドボルト 両端にナットを用いる全ねじボルトとして一般的に使用されます。フランジ作業やその他の重要接合部では、図面定義、指定材質等級、ねじ公差級、対応ナット、表面処理、および必要な突出長を必ず確認してください。名称よりも、ファスナー全体のシステム仕様が重要です。
締め付け手順ではなく、予緊力確保戦略を構築しましょう
量産作業では、実際の工具を使用する前から実用的な戦略を立案する必要があります。まず、組立時の温度、使用温度範囲、圧力または外部荷重、サイクル数、振動、作業空間の制約、保守方針といった「使用条件」を明確に定義します。その後、接合部の積層構造と材料データに基づき、目標ファスナー軸力および許容される上限・下限値を設定します。
- ファスナー全体のシステムを明確に仕様化してください。 スタッドの材質および状態、ナット、ワッシャー、潤滑またはコーティング、ねじの嵌合公差、清掃要件を明記してください。いずれか1項目を変更すると摩擦が変化し、実際の軸力(プリロード)にも影響します。
- 締結時の接触と把持力を制御します。 両端ねじ付きスタッドでは、十分なねじ込み長さを確保し、底部に当たらないことを確認してください。また、荷重を受ける有効伸び長さが適切な弾性を確保できるかを検証します。有効伸び長さが極端に短いと、座り込み損失に対する軸力の感度が高まります。
- 制御された締結方法を選定します。 プロセスが妥当性確認済みである場合、トルク法は比較的低重要度の接合部には適用可能です。ただし、重要度の高い接合部では、キャリブレーション済みのトルク-軸力試験、伸び量の実測、油圧式テンショナーによる締結、あるいは接合形状および作業手順に適合する他の方法を検討してください。
- 定義された締め付け順序を用います。 クロスパターンでの複数回締めおよび段階的な荷重付与により、フランジやカバー周辺への圧縮力を均等に分散させます。締め付け順序、工具の校正状態、潤滑状態、最終設定値を記録します。
- 高温状態での性能を妥当性確認します。 サービスリスクがそれを要する場合、代表的な組立品を温度暴露試験に subjected し、計画された再点検、再締付け、または代替部品の使用が妥当かどうかを判断します。一律の再締付けルールがすべての接合部に適用可能であると想定しないでください。
高温組立における一般的な初期締付け誤り
用語を検査記録の一部として明記する
明確な用語は、設置チームが正しい手順を適用できるように支援します。組立品が以下のいずれを採用しているかを記録してください。 スタッド が特徴です。 ねじ付きスタッド が特徴です。 両端スタッド が特徴です。 溶接スタッド ほか スタッドボルト 。識別子は図面、トラベラー(工程管理票)、および検査シートに明記する必要があります。重要部品については、 スタッド 指定された ねじ付きスタッド ねじ込み深さおよびナット締め時の状態を文書化します。
| 締結部品の用語 | 初期締付けの見直しポイント |
|---|---|
| スタッド | スタッドには、明確に定義された目標荷重範囲と設置記録が必要です。 |
| ねじ付きスタッド | 各ねじ付きスタッドについて、ねじの噛み合い状態を確認し、ねじ面の摩擦係数を制御する必要があります。 |
| 両端スタッド | 両端ねじスタッドでは、取り付け側端部とナット側端部をそれぞれ個別に点検する必要があります。 |
| 溶接スタッド | 溶接スタッドでは、取付状態の確認に加え、荷重伝達経路(ロードパス)の確認も必要です。 |
| スタッドボルト | スタッドボルトでは、対応するナットを用いること、および文書化された締め付け順序に従うことが求められます。 |
保守時においては、点検を スタッド 関連する熱サイクル後に実施してください。その際、「 ねじ付きスタッド がベースねじ内で移動していないこと」、「 両端スタッド が座屈(ボトム)していないこと」、「 溶接スタッド に取付に関する懸念がないこと」、および「各 スタッドボルト が定められた手順に基づいて評価されていること」を確認します。本用語集により、点検結果を追跡可能とし、汎用的なトルク記載が、ジョイントごとに定義された予緊力計画の代わりになることを防ぎます。
産業用スタッドの調達・品質チェックリスト
- 図面に記載された産業用スタッドの構成、ねじ形状、長さ、および締結長が正しいことを確認します。
- スタッドおよびナットの材質を、指定された使用温度および腐食環境に適合させ、プロジェクトで要求される文書の有無を確認します。
- トルク値を量産工程に投入する前に、許容される潤滑方法、コーティング、および清掃状態を明確に定義します。
- 接合部が安全性・耐圧性・稼働継続性の観点から重要である場合、ロット追跡性および寸法検査を要請します。
- サプライヤー、表面処理、締付け手順、または接合部材を変更する際には、代表的な組立試験を実施します。
- プレロード工程のデータとその後の検査結果を比較できるよう、設置記録を保管します。
青島ジェクー・ハードウェア 製品一覧 株式会社は、ボルト、ネジ、ナット、ワッシャー、リギング用ハードウェア、およびねじ棒など、産業用ファスナー全般を供給しています。温度に敏感な接合部向けには、図面、材質要件、使用環境条件、組立方法、検査要件などをご提示ください。これにより、ファスナーの選定を単なる品名によるものではなく、実際の使用条件に基づいた構成検討へと切り替えることができます。
まとめ
高温下での接合部では、印加トルクと保持されるプリロードの差が無視できないほど大きくなります。有効な対策として、 スタッド まず許容荷重範囲を明確に定義し、熱膨張や緩みを考慮に入れ、ファスナー全体のシステムを制御し、代表的な使用条件下で組立方法を検証することが挙げられます。応用先がねじ付きスタッド、両端ねじスタッド、溶接スタッド、あるいはスタッドボルトのいずれであっても、目的は同じです。すなわち、接合部に適切な圧縮力をサービス期間中一貫して維持しつつ、その圧縮力を生み出す部品に過大な応力を与えないことです。

